

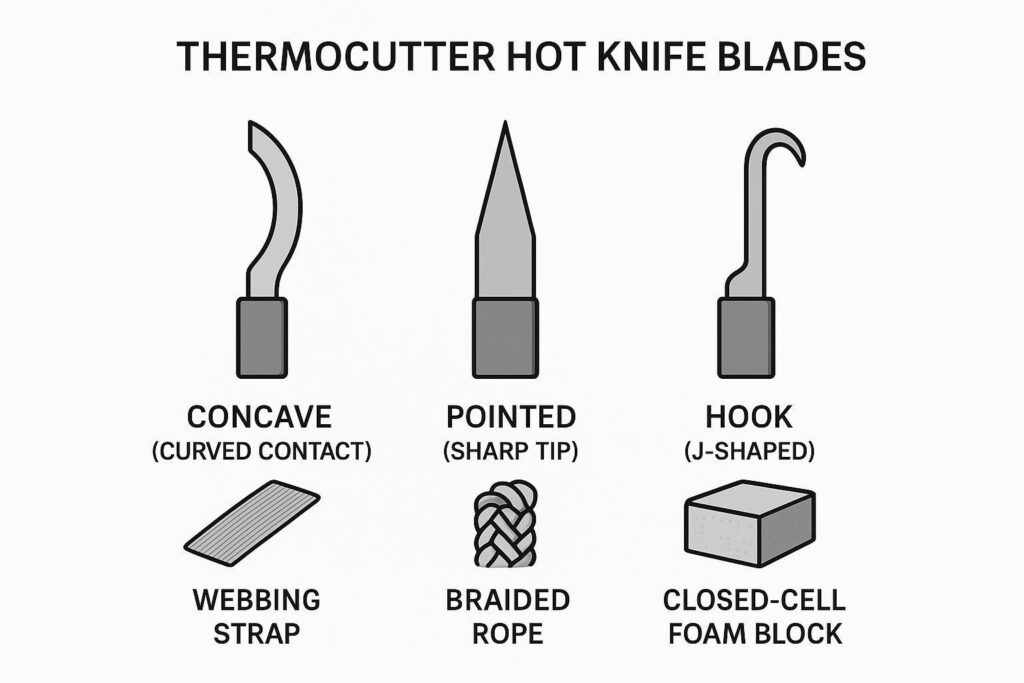
Choosing the right thermocutter (hot knife) blade shape is one of the fastest ways to reduce three problems that drive rework and complaints: frayed edges, browned/blackened cut lines, and over-melt that distorts dimensions.
In this guide you’ll learn:
- What concave, pointed, and hook blade geometries do mechanically—and when each one is the safer choice.
- How to pick a temperature–feed–power window that seals edges without browning or sticking.
- What to verify on your line for safety, ventilation, and documentation so the process is auditable and repeatable.
Safety note (read first): This guide provides general process guidance for cutting thermoplastics with heated blades. Always validate settings on your specific machine/material, follow local regulations, and consult your site EHS/industrial hygiene team for fume controls and PPE requirements.
notions essentielles de géométrie des lames
In this section, we’ll break down the three most common thermocutter blade shapes you’ll see specified on factory lines, and the failure modes each shape is designed to prevent.
Blade “shape” is not cosmetic. It sets:
- Contact area (how much hot metal touches the material)
- Initiation (how easily you can start the cut without dragging fibers)
- Kerf control (cut width and edge deformation)
- Self-feeding behavior (whether the blade helps pull material through or needs operator force)
Concave: curved contact and sealed edges
You’ll see these hot knife blade shapes on lines that prioritize consistent sealing over ultra-narrow kerf.
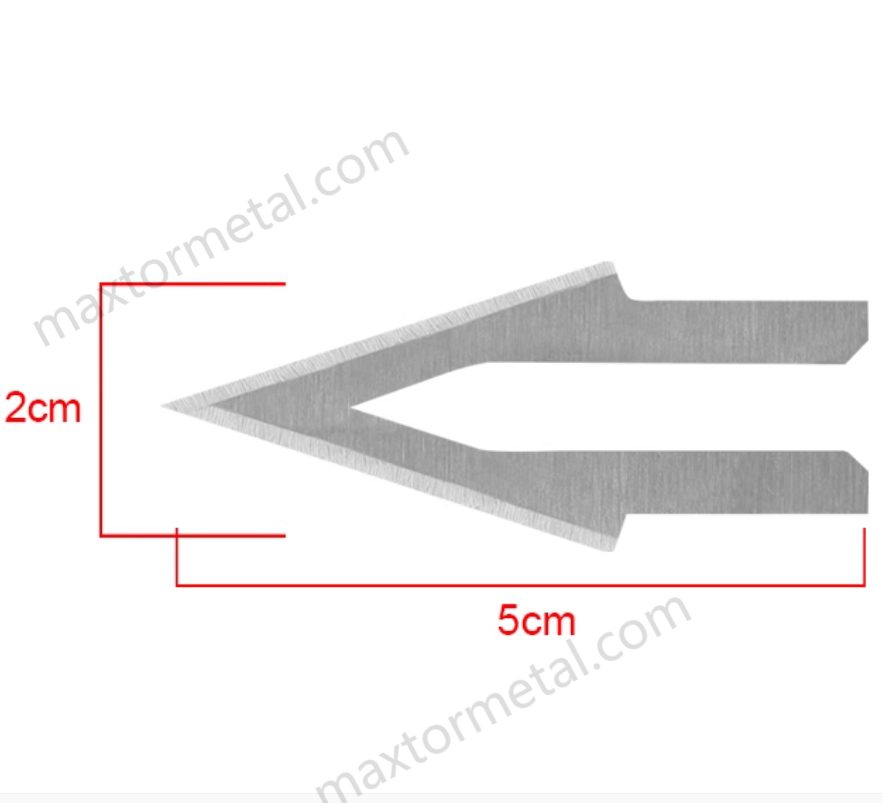
A concave profile increases controlled contact with the cut edge, which helps keep the melt front stable. In practice, this is the geometry you reach for when you want a consistent sealed edge on synthetics without fighting stringing.
Why it helps:
- The curved edge distributes heat more evenly across the cut line, which can reduce “hot spots” that cause browning.
- It tends to seal as it cuts, which is useful when edge quality matters more than ultra-narrow kerf.
A common industry example is a double-edged blade with concave cutting edges that lead to a point, designed to heat-seal cut edges on webbing and rope. In practice, this style is chosen when you need a stable melt front and consistent sealing more than the narrowest possible kerf.
Pointed: precise starts and narrow kerf
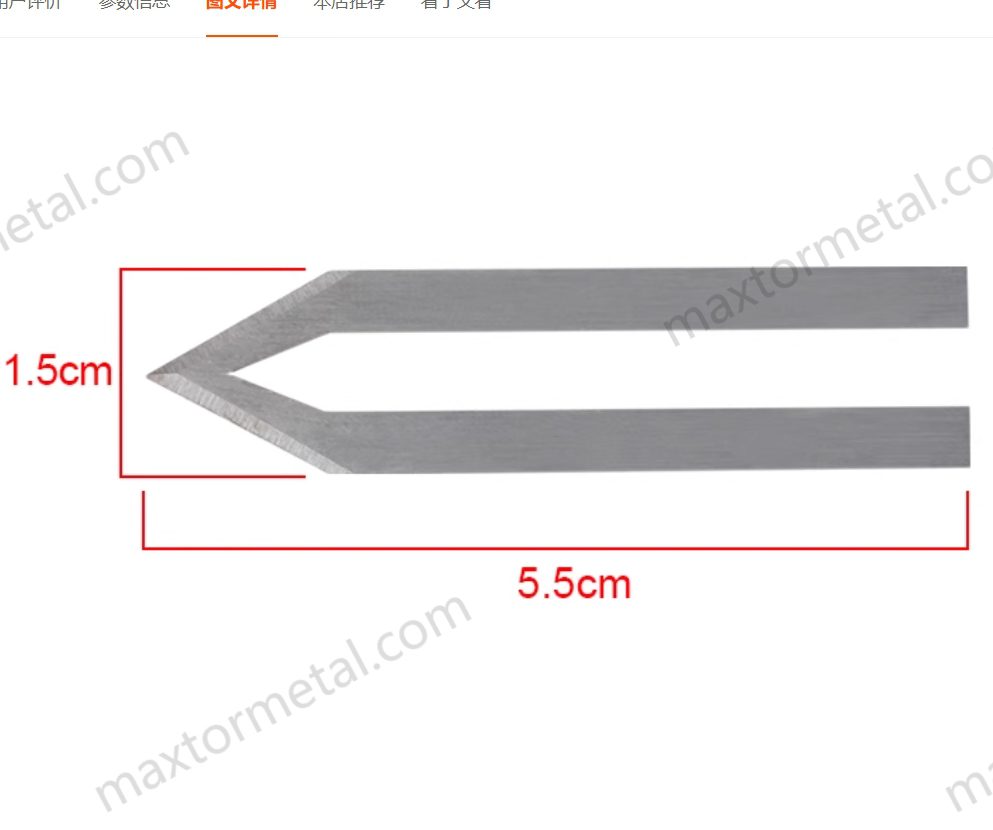
A pointed blade is about initiation control. The tip lets you start a cut cleanly at a marked location, especially when you can’t begin from a free edge.
Use it when:
- You need a clean “start” without snagging or dragging fibers.
- You’re cutting narrow features or working close to a pattern line where kerf width matters.
Tradeoff to manage:
- A pointed geometry can concentrate heat at the tip. If dwell is too long, the start point is where you’ll see the first signs of browning or over-melt.
Hook: self-feeding for ropes and heavy webbing
When people say “rope cutting hot knife blade,” they’re usually describing this family of hook/rope profiles built to capture round stock.
Hook-style blades (and rope-cutting profiles) are built to capture and guide round or bulky product into a predictable cut path. The practical benefit is less slipping, less operator force, and fewer “half-severed” strands on thick braids.
Use it when:
- You’re cutting braided ropes, thick straps, or stacked webbing.
- You want the blade to help “pull” the work through with less wandering.
Tradeoff to manage:
- Because hook profiles often increase contact and dwell in one localized area, you must control feed rate and keep the blade clean to avoid sticking and smeared edges.
Application by material
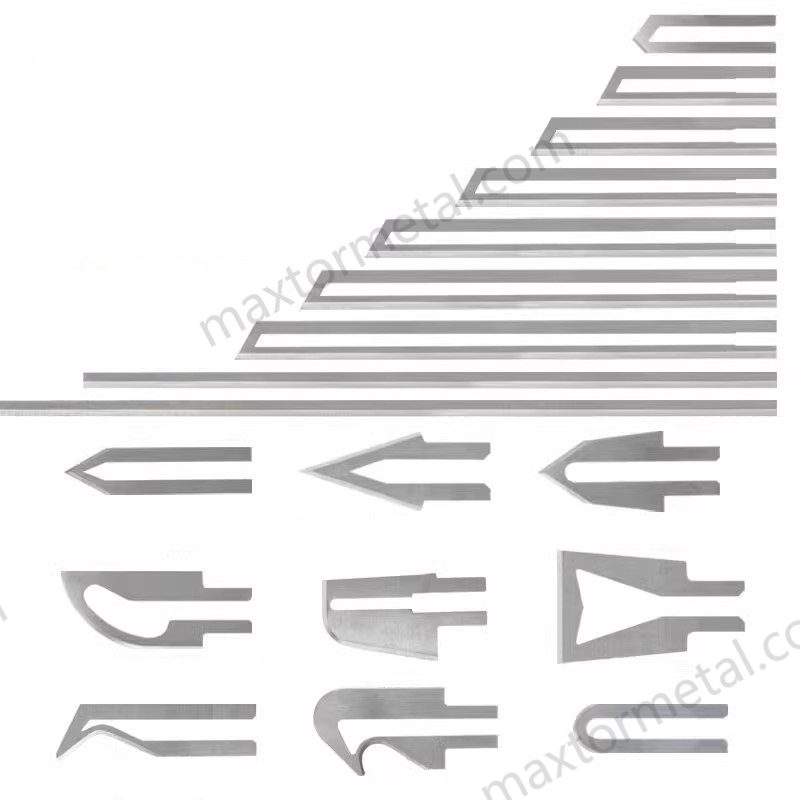
Below is a shop-floor way to think about selection: start with what the material does under heat (melts cleanly, strings, smears, collapses), then pick the geometry that stabilizes the melt front.
Webbing and fabrics (nylon, polyester, PP)
Goal: cut to length while sealing the edge so it won’t fray (i.e., cut and seal webbing in one step).
- Concave is the default when you need consistent sealing across different strap weaves and minor thickness changes.
- Pointed helps when you need accurate starts (short parts, tight tolerances, or frequent pattern changes).
- Hook is useful when webbing is thick, stacked, or tends to shift—especially when operators otherwise “saw” to get through.
Setup emphasis:
- Start with the lowest heat input that achieves a sealed edge, then increase only enough to eliminate unsealed filaments.
- Watch the edge: glossy and fused is fine; darkened, bubbled, or overly rounded usually indicates too much heat input.
Braided straps and ropes (PP, PE, nylon)
Rope cutting is where geometry choice shows up immediately.
- Hook is typically the most forgiving because it helps stabilize round stock and reduces slip.
- Concave works well for many ropes when you want sealing and a controlled cut, especially on multi-filament synthetics.
- Pointed is best reserved for controlled initiations (for example, starting into a braid at a precise mark), but it can be less stable once you’re fully engaged in thick rope.
Closed-cell foams (PE, EVA, PS)
Hot knife cutting foam is usually about controlling collapse and edge recession—less about “sealing” and more about managing heat input.
Foams respond differently than textiles: you’re managing collapse and bead/skin behavior as much as sealing.
- Concave tends to give stable, smooth cuts when you want a consistent edge and minimal tearing.
- Pointed is useful to start interior cuts or initiate a slot without deforming surrounding foam—provided you keep dwell short.
- Hook can help on thicker foam blocks where you want a guided path, but it can also overheat a localized area if feed is too slow.
A practical rule: if you see edge recession, rounded corners, or a widened kerf after the blade passes, treat that as excessive heat input (too hot or too slow).
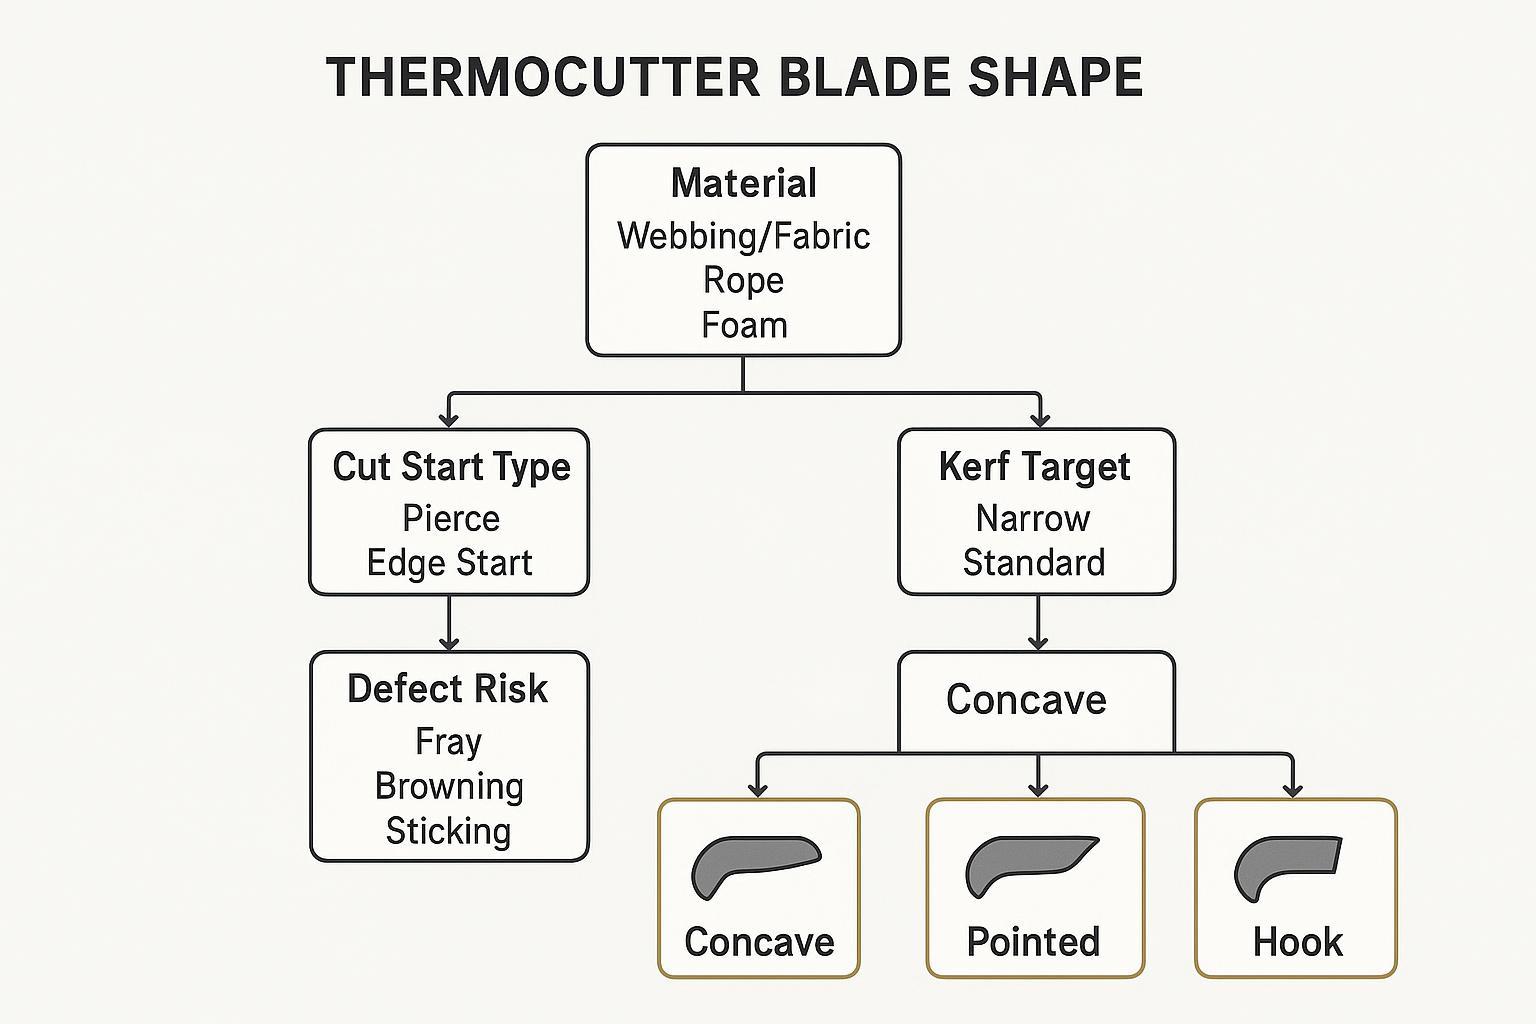
Selection framework
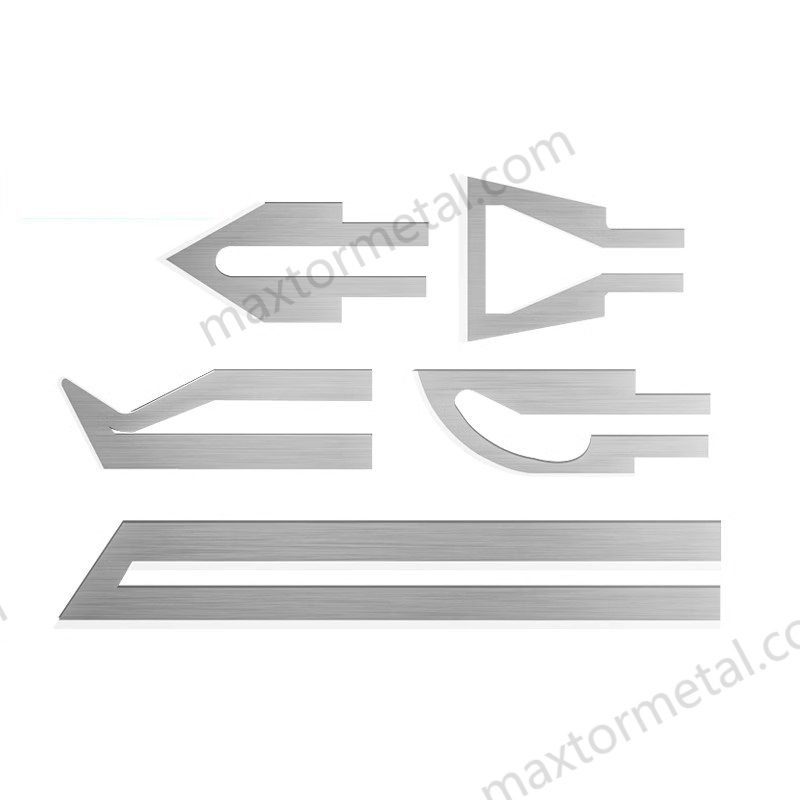
This section turns blade choice into a repeatable decision: thermocutter blade shapes are treated as process inputs you can train, audit, and optimize.
This framework is designed for factory managers and process owners: it produces a choice you can standardize, train, and audit.
Match geometry to cut goal (sealing, kerf, initiation)
If you’re standardizing across multiple operators or lines, explicitly document the chosen thermocutter blade shapes and the “why” (sealing, kerf control, or initiation), so troubleshooting doesn’t turn into trial-and-error.
Start with the cut outcome you actually need:
- Priority: sealing and edge finish → start with concave.
- Priority: precise starts, narrow kerf, tight features → start with pointed.
- Priority: stability on ropes/heavy webbing, reduced slip, easier feeding → start with hook.
Then add one rationality check:
- If the process is sensitive to discoloration complaints, avoid tip-concentrated dwell (often a pointed-blade failure mode) and bias toward geometries that spread contact.
Fit temperature–feed–power window to thickness
Think in terms of heat input per unit length:
- Too cold / too fast / too low power → incomplete seal, fuzzy filaments, drag marks.
- Too hot / too slow / too much dwell → browning, smoke/odor, sticky buildup, widened kerf, melted “lip”.
A starting method that scales across materials:
- Pick a blade geometry based on the cut goal.
- Run a short test coupon at a moderate feed.
- Adjust one variable at a time:
- If you see fray/unsealed filaments: increase temperature/power slightly or reduce feed.
- If you see browning/over-melt: reduce temperature/power or increase feed.
- Lock the window with upper/lower bounds (not just a single setpoint).
Points clés à retenir: On most lines, browning and over-melt are not “material problems”—they’re a heat-input problem. Control it with a defined temperature–feed–power window, not operator feel.
Two boundary notes that improve repeatability:
- Material variability matters: pigments, flame retardants, recycled content, and surface finishes can change smoke/odor and discoloration behavior at the same nominal temperature—so validate on the exact lot you’ll run.
- Know when hot-cutting isn’t the best process: for some stacks (very heat-sensitive laminates, coated textiles, or tight cosmetic requirements), a cold cut plus secondary sealing/finishing step can outperform a single-pass hot cut.
Validate on-machine and document your process limits
Treat blade-shape selection as a controlled process change:
- Validation lot: run enough pieces to see heat soak effects (not just first-cut performance).
- Defect signatures: define pass/fail for fray, discoloration, kerf width, and edge deformation.
- Documentation: record blade drawing/ID, coating (if any), setpoint window, feed window, and changeover steps.
- Traçabilité: keep incoming QC notes for blades (material certs, heat treat records, hardness reports) where available.
If you want this to be auditable (and easier to troubleshoot), log a few fields every time you validate or change a setup:
- Blade drawing/ID and revision
- Material type, supplier, and lot/batch
- Thickness/stack-up description
- Blade shape/profile and coating (if any)
- Temperature/power window (lower/upper bound) and feed window (lower/upper bound)
- Pass/fail criteria used (fray, discoloration, kerf width, edge deformation)
- Ventilation status (LEV on/off, hood position checked)
- Operator initials and date/time
Setup parameters and maintenance
Starting parameters by material and blade shape
Because controllers and heaters vary, treat the guidance below as a starting window (not a universal setpoint). Your goal is always the same: use the minimum heat input that achieves the required cut quality.
| Material / job | Concave blade starting logic | Pointed blade starting logic | Hook blade starting logic | Stop-and-correct signals |
|---|---|---|---|---|
| Webbing & fabrics (nylon, polyester, PP) | Low–medium heat with moderate feed; aim for sealing without hot spots | Start lower than concave; keep initiation moving; avoid start/stop dwell | Medium heat for thick stacks; increase feed before adding heat | Browning/black line, smoke spikes, rounded “lip” = too much heat input; fuzzy filaments = too little |
| Braided ropes & straps (PP/PE/nylon) | Low–medium heat; increase only until all filaments fuse | Use mainly for controlled initiation, then transition quickly to steady motion | Medium heat with steady feed to reduce slip and half-severed strands; keep blade clean | Collage/traînée/filage = résidus ou vitesse trop lente ; coupe irrégulière = avance instable ou profil inadéquat |
| Mousses à cellules fermées (PE/EVA/PS) | Température basse et avance plus rapide que prévu ; éviter de stagner pour réduire l'affaissement | Temps d'arrêt minimal pour le perçage/l'entrée ; déplacer immédiatement après l'entrée | À utiliser lorsqu'un guidage est nécessaire sur des blocs épais ; prioriser l'avance pour éviter une surchauffe locale | Retrait du tranchant, trait de coupe élargi, angles arrondis = chaleur excessive ou vitesse trop lente |
Si vous avez besoin d'un mode opératoire normalisé (SOP) plus répétable, enregistrez vos limites supérieures/inférieures de température/puissance et de vitesse d'avance par matériau et épaisseur, plutôt qu'un seul “ chiffre magique ”.”
Nettoyage, revêtements et changement pour prolonger la durée de vie des lames
L'accumulation de résidus est un tueur silencieux de productivité : elle augmente la traînée, oblige les opérateurs à ralentir et augmente la “ température requise ” apparente. Intégrez l'entretien des lames dans la routine.
- Fréquence de nettoyage: nettoyer à intervalles définis (temps ou nombre de coupes), et pas seulement lorsque des défauts apparaissent.
- Approche non abrasive: éliminer les résidus de polymère fondu sans rayer le tranchant ; les dommages de surface accélèrent le collage.
- Discipline de changement:
- Vérifier le montage et l'alignement avant la mise sous tension.
- Effectuer un court essai de validation après chaque changement de lame.
- Enregistrer l'identifiant de la lame et la plage de paramètres validée.
Les revêtements peuvent être un levier pratique lorsque le collage est le principal mode de défaillance. Par exemple, MAXTOR METAL note que ses lames de couteaux chauffants peuvent être revêtues de matériaux comme le Teflon pour réduire la friction et aider à empêcher le matériau fondu de coller, sur le Lames pour Couteau Chauffant Électrique page.
Quand devez-vous traiter la lame comme un consommable technique
Si votre ligne utilise des supports non standard, des profils spéciaux, ou si vous coupez un empilement difficile (sangle épaisse, tresses haute densité, mousse plus film), traitez la lame comme un consommable technique — et non comme une pièce de rechange générique.
L'approche de MAXTOR METAL est construite autour de cette réalité :
- Lames non standard sur mesure: si vous pouvez fournir un plan, un croquis, une photo ou un échantillon, la lame peut être fabriquée pour s'adapter à votre support et à la géométrie de coupe — réduisant ainsi le risque d'ajustement et les temps d'arrêt imprévus.
- Optimisation du profil: de légères modifications géométriques (rayon de pointe, profondeur de concavité, gorge du crochet, biseau) peuvent réduire la traînée et stabiliser le front de fusion, ce qui est souvent la véritable cause du brunissement et des bavures sur les bords.
- Options de revêtement pour gérer le collage: là où le polymère fondu adhère et file, des revêtements anti-adhérents (par ex. des options de type PTFE/Teflon selon la température et le procédé) peuvent réduire l'accumulation et maintenir une avance stable.
Si vous souhaitez standardiser sur l'ensemble des lignes, la démarche pratique est simple : définissez le plan/l'identifiant de la lame, la plage de paramètres validée et la liste de contrôle de changement sous forme de document contrôlé — puis approvisionnez-vous selon cette spécification.
Troubleshooting and quality
Réduire l'effilochage, le brunissement et le collage
Utilisez les signatures de défauts pour décider quoi modifier en premier :
- Effilochage / filaments non scellés
- Causes probables : apport thermique trop faible, avance trop rapide, tranchant de la lame contaminé.
- Premières actions : nettoyer la lame ; augmenter légèrement la chaleur ; ou ralentir l'avance dans les limites de votre plage.
- Brunissement / noircissement / fumée
- Causes probables : apport thermique trop élevé, avance trop lente, temps d'arrêt au démarrage/à l'arrêt.
- Premières actions : augmenter l'avance ; baisser la chaleur ; éliminer les pauses ; envisager une géométrie concave si la pointe surchauffe.
- Collage / traînée / filage
- Causes probables : accumulation de résidus, état de surface, pression de contact excessive.
- Premières actions : nettoyer ; vérifier l'alignement ; envisager un revêtement anti-adhérent ; éviter de forcer la coupe.
Contrôler le trait de coupe et le scellage sur les courbes et les angles
Les courbes et les angles amplifient deux problèmes : un contact irrégulier et des temps d'arrêt imprévus.
- Utilisez une géométrie qui maintient un contact stable (souvent concave) lorsque la finition des bords est importante.
- Maintenez un mouvement continu lors des changements de direction ; les pauses sont à l'origine du brunissement localisé.
- Pour les départs internes étroits, une géométrie pointue peut aider — puis passez immédiatement à une avance régulière.
Aligner les supports, la tension et l'avance pour des coupes droites
Les coupes droites sont rarement un “ problème de lame ” uniquement.
- Alignement du support: vérifier que la lame est d'équerre et ne s'incline pas sous la charge.
- Tension de la matière: une tension inconstante génère un temps de maintien variable et une largeur de coupe (kerf) variable.
- Stabilité de l'avance: les fluctuations de vitesse (manuelle ou asservie) se traduisent par une alternance de zones de bord brillantes et mates.
Verrouillez d'abord la mécanique, puis ajustez l'apport thermique.
Safety and compliance
Les thermocoupleurs relèvent du travail à chaud : ils génèrent de la chaleur, des fumées de polymères fondus ainsi que des risques de brûlure et d'exposition oculaire. Intégrez les contrôles dans vos procédures opérationnelles standard.
Fumées et Captage à la source (LEV) : contrôles selon les normes OSHA/NIOSH
Au minimum, concevez la ventilation de sorte que les opérateurs ne respirent pas les fumées de procédé.
- L'exigence de l'OSHA concernant la ventilation pour le soudage, le découpage et le chauffage stipule que une aspiration locale ou une ventilation générale doit être installée et disposée de manière à maintenir les fumées, gaz ou poussières toxiques sous les concentrations admissibles.Interprétation de l'application de la ventilation par l'OSHA pour la norme 29 CFR 1910.252
- En tant que principe de captage, le texte de l'OSHA relatif au travail à chaud dans la construction décrit l'aspiration locale avec des hottes positionnées aussi près que possible de la zone de travail pour capter les émissions avant qu'elles ne se dispersent.OSHA 29 CFR 1926.353 ventilation et protection
Contrôles pratiques à mettre en œuvre :
- Utilisez un captage localisé près de la ligne de coupe (hotte mobile ou captage par fente) avant de compter sur la dilution générale.
- Maintenez des paramètres de coupe stables : les pics de fumée sont généralement le signe d'un apport thermique excessif.
- Si les odeurs persistent, évaluez le polymère spécifique et confirmez les contrôles d'exposition avec le service d'hygiène industrielle du site.
Documentation utile pour les audits et l'analyse des incidents :
- Confirmez que le captage à la source (LEV) fonctionne au début de chaque poste et après toute modification d'implantation.
- Notez la position de la hotte / le point de captage sur la fiche d'instruction, et vérifiez-les à nouveau après un changement de lame ou de matériau.
- Enregistrez tout pic de fumée visible ou plainte concernant les odeurs comme des déviations de procédé (souvent liées à une dérive du temps de maintien ou de l'avance).
EPI et protecteurs selon ANSI Z87.1 et OSHA 1910
- L'OSHA exige une protection oculaire et faciale appropriée en cas d'exposition à des risques, selon OSHA 1910.133 exigences relatives à la protection oculaire et faciale.
- La norme ANSI/ISEA Z87.1 est le standard de consensus couramment référencé pour les dispositifs de protection oculaire et faciale conformes.Aperçu de la norme ANSI/ISEA Z87.1
Pour les opérations de découpe thermique, cela se traduit par :
- Une protection oculaire homologuée pour le risque (impact + protections latérales si nécessaire).
- Des gants thermo-résistants et une protection contre les brûlures adaptés à la manipulation des lames chaudes et des extrémités fraîchement coupées.
- Des protecteurs/dispositifs de maintien qui gardent les mains hors de la trajectoire de coupe et réduisent l'effort de l'opérateur.
Sécurité électrique et conformité de l'outillage UL/IEC
Les thermocoupleurs sont des outils chauffés électriquement. Vos vérifications de base doivent être simples et non négociables :
- Confirmez que les valeurs nominales de la plaque signalétique de l'outil/contrôleur correspondent à votre alimentation (tension, fréquence) et que le câblage est intact.
- Vérifiez la mise à la terre, le serre-câble et l'état du câble.
- Utilisez des équipements duly certifiés pour votre marché lorsque requis (UL/IEC/CE selon la région d'achat).
- Considérez une isolation endommagée, une régulation de température instable ou un chauffage intermittent comme des conditions d'arrêt impératif.
Conclusion
Vous pouvez réduire l'effilochage, le brunissement et la sur-fusion sans hésitation en adaptant la géométrie de la lame à l'objectif de coupe :
- Concave pour un scellage stable et des bords réguliers
- Pointue pour des amorces précises et un travail à largeur de coupe (kerf) étroite
- En crochet pour une stabilité d'auto-entraînement sur les cordes et sangles lourdes
Une fois la géométrie adaptée, verrouillez les résultats grâce à une plage validée de température-avance-puissance et une procédure de changement de format documentée. C'est ainsi que vous coupez proprement, réduisez les temps d'arrêt et améliorez le TRS (OEE) ainsi que le coût global de possession — tout en maintenant des contrôles de ventilation, d'EPI et de sécurité électrique auditables.
About MAXTOR METAL and quality commitments
MAXTOR METAL fabrique des lames industrielles sur mesure rectifiées avec précision et prend en charge l'ODM/OEM pour les profils non standard de lames pour couteaux chauffants et thermocoupleurs. Pour garantir la régularité de la qualité, nous sommes certifiés ISO 9001 et pouvons fournir les documents habituellement requis lors des achats et audits (par ex. traçabilité des matières premières et rapports d'inspection des lames) sur accord préalable lors du devis.
Avec plus de 15 ans d'expérience dans la fabrication de lames industrielles sur mesure rectifiées avec précision, nous nous concentrons sur les performances pratiques et répétables des lames — pas seulement sur la géométrie théorique.
Si vous standardisez les spécifications de lames sur plusieurs lignes, le moyen le plus rapide de réduire les temps d'arrêt est d'approvisionner selon un plan/identifiant de lame contrôlé et une plage de paramètres validée. Si vous avez besoin d'aide pour choisir un profil, un revêtement ou une adaptation de montage, vous pouvez partager un plan, un croquis, une photo ou un échantillon pour examen.
Dernière révision : 2026-04-19
Avertissement : Cet article est fourni à titre d'information générale uniquement et ne remplace pas une évaluation des risques spécifique au site, une évaluation d'hygiène industrielle ou des conseils en matière de conformité légale/réglementaire.

 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean
Une réponse
Merci pour cet excellent article. C'était très intéressant à lire.
Au plaisir de lire d'autres contenus de votre part !