

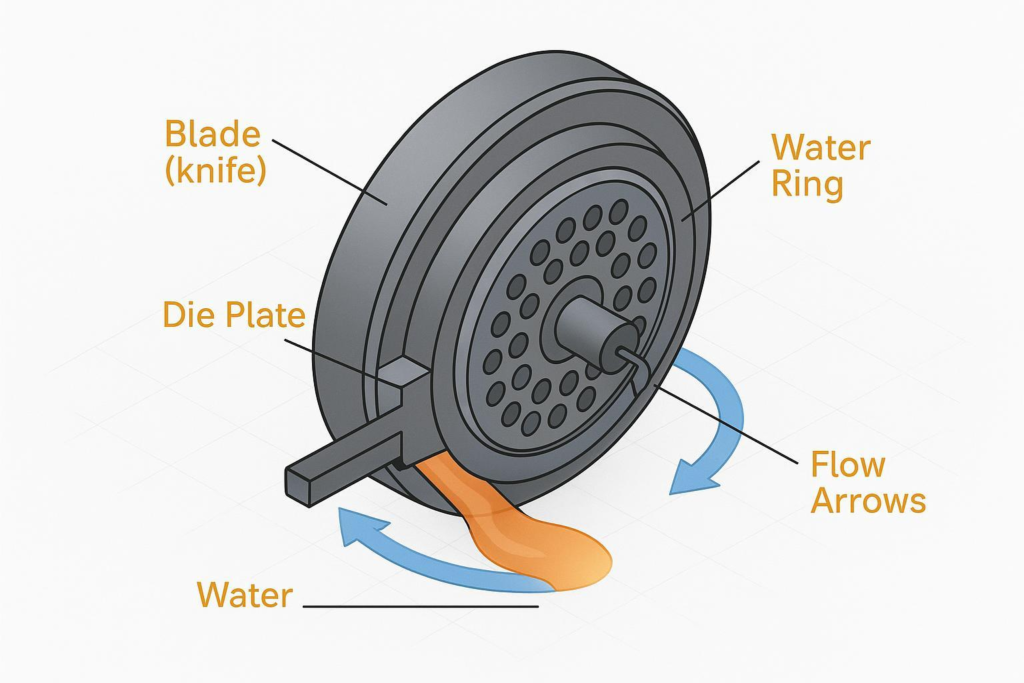
La qualité des granulés, le taux de disponibilité et le coût total par tonne déterminent si une ligne de granulation sous eau (coupe en tête) est réellement performante. Pour le traitement du PE/PP, le matériau de la lame, son revêtement, la géométrie de son tranchant et ses tolérances dimensionnelles interagissent avec l'état de la plaque filière, la stabilité de la boucle d'eau et la vitesse de la lame. Une seule erreur sur l'un de ces paramètres entraînera la formation de queues, de fines, une longueur de coupe irrégulière ou des temps d'arrêt évitables.
Ce guide montre comment choisir en toute confiance des lames de granulateur sous eau pour les lignes PE/PP : critères de sélection clairs pour les matériaux et les revêtements, conseils pratiques sur la géométrie et la précharge, SOP de démarrage et d'arrêt, tolérances de compatibilité OEM et documentation de contrôle qualité à exiger, conseils d'exploitation quotidiens et modèle simple pour le coût par tonne.
Points clés à retenir
- Commencez par la formulation et le cycle de service : un PE/PP propre et à faible charge privilégie le D2 ou le PM-HSS ; les matières abrasives ou les cycles de production longs vous orientent vers le carbure ou des tranchants traités en surface.
- Donnez la priorité à une face de filière lisse et plane ainsi qu'à une précharge contrôlée ; de nombreux “ problèmes de lames ” sont en réalité des problèmes de contact/positionnement ou d'état de surface de la filière.
- Traitez la température, le débit et la filtration de l'eau comme des variables de processus au même titre que la vitesse des couteaux ; la stabilité l'emporte sur la recherche constante de points de consigne.
- Achetez et travaillez toujours conformément aux plans avec des tolérances mesurées et un contrôle qualité traçable : dureté, planéité, faux-rond, épaisseur, spécifications de revêtement et identifiants de lot.
- Suivez les heures/tonnes entre les affûtages, rectifiez avant que les tranchants ne soient complètement émoussés, et modélisez le coût par tonne en intégrant les lames, les rectifications, les temps d'arrêt, la main-d'œuvre et les rebuts.
Matériaux et ingénierie des surfaces
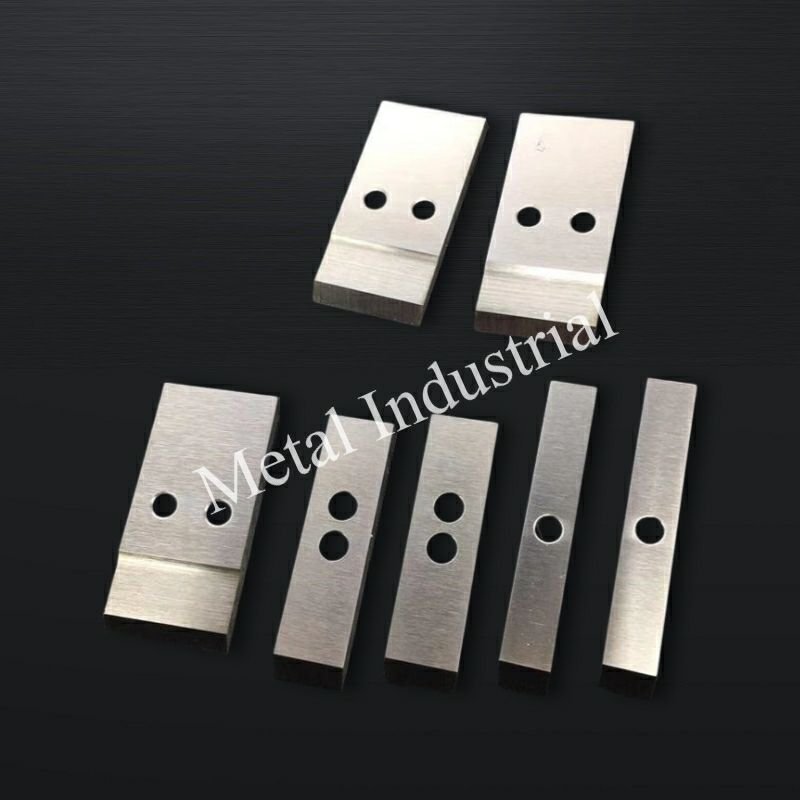
Le choix du matériau de la lame est le levier le plus important pour choisir des lames de granulateur sous eau pour les lignes PE/PP. L'objectif est d'obtenir un tranchant affûté et stable qui résiste à l'usure adhésive, au micro-écaillage et à la corrosion dans un environnement humide et chaud, tout en s'adaptant parfaitement à votre filière et à votre porte-lame.
Options d'acier à outils pour le PE/PP
Pour les polyoléfines majoritairement vierges et à faible charge :
- L'acier à outils D2 offre une grande résistance à l'usure grâce aux carbures de chrome à une dureté typique de 58–62 HRC avec une ténacité modérée. C'est une base rentable pour le PE/PP propre lorsque les faces de filière restent lisses et que la chimie de l'eau est contrôlée, comme le résument les manuels sur l'acier à outils et les fiches techniques de sources industrielles telles que l'Alro Tool Steel Handbook et les analyses comparatives des performances du D2 par rapport au M2.Alro — Manuel de l'acier à outils, FCS Steel — Comparaison des performances D2 vs M2 (2025)
- Le PM‑HSS (par exemple, les variantes M2/PM) offre une dureté similaire ou supérieure avec une plus grande ténacité grâce à une fine distribution des carbures et une meilleure dureté à chaud, ce qui est utile lors des variations de vitesse/température. C'est un excellent choix lorsque vous avez besoin d'une plage de fonctionnement plus large ou en présence occasionnelle d'abrasifs. Voir les aperçus comme le guide de l'acier M2 pour les plages de propriétés générales.Rapid Protos — Guide de l'acier M2
Carbure vs PM-HSS dans les formulations chargées
Dans les flux recyclés ou à forte charge, les abrasifs accélèrent l'usure et la durée de vie des lames peut s'effondrer sans un tranchant plus dur :
- Le carbure de tungstène (monobloc ou rapporté) offre une résistance à l'usure exceptionnelle (équivalent ≈92 Rockwell A, >70 HRC) et une excellente tenue de coupe, mais au détriment d'une ténacité plus faible. Il excelle dans le PP chargé en CaCO3 ou en verre à forte teneur et pour les cycles longs — à condition que le porte-lame soit rigide et que les faces de la filière soient exemptes de défauts pour éviter l'écaillage. Pour les bases de conception, voir les références classiques telles que le Designer’s Guide to Tungsten Carbide.General Carbide — Guide du concepteur sur le carbure de tungstène
- Le PM‑HSS reste pertinent lorsque la variabilité est élevée : il tolère mieux les impacts occasionnels ou les imperfections de surface de la filière que le carbure, bien qu'il n'égale pas la durée de vie du carbure dans des conditions d'abrasion intense. De nombreuses usines associent le PM‑HSS à des programmes de rectification rigoureux pour gérer le TCO.
Revêtements et traitements pour la coupe sous eau
L'ingénierie des surfaces peut modifier le comportement de votre tranchant contre une face de filière humide :
- Les revêtements PVD TiN et TiCN augmentent la dureté de surface et réduisent la friction, ce qui aide à lutter contre l'usure adhésive et le collage de la résine lors de la coupe sous eau ; le TiCN offre généralement une friction plus faible et une meilleure résistance à l'abrasion que le TiN. Les guides de revêtements industriels résument ces effets pour l'ensemble des applications de coupe.TGW — Comprendre les options de revêtement des lames industrielles, Ecogeo — Guide des options de revêtement des lames industrielles
- Le carbone sous forme de diamant amorphe (DLC) apporte une friction très faible et une barrière contre la corrosion ; des études soulignent les avantages de la résistance à la corrosion en milieu humide, ce qui se transpose parfaitement aux applications de granulation sous eau. À utiliser lorsque la chimie de l'eau ou le risque de corrosion est élevé.NIH/PMC — Preuves de corrosion des films DLC
- Le dépôt de carbure (rechargement dur) sur les tranchants ou les surfaces d'attaque peut prolonger considérablement la durée de vie en service abrasif, à condition que le calibrage post-traitement maintienne l'épaisseur et la planéité dans les spécifications du plan. Pour un aperçu pratique des cas où le rechargement dur est utile, voir les explications industrielles.MAXTOR METAL — Avantages de la carburation pour les lames
L'usure lors de la coupe sous eau est un mélange d'usure adhésive (matière fondue + eau), de micro-abrasion (charges, contaminants) et d'arrondissement du tranchant favorisé par la corrosion. Choisissez d'abord le substrat adapté à l'application, puis appliquez des revêtements ou des rechargements durs pour ajuster le comportement face à la friction et à la corrosion.
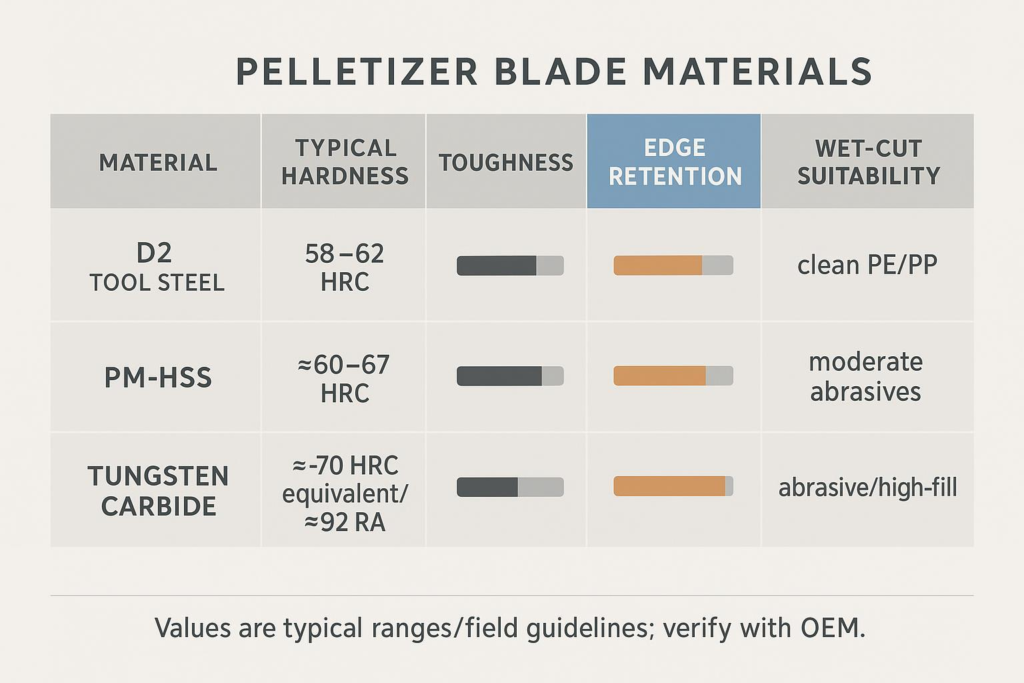
| Matériau | Dureté typique | Dureté | Tenue de coupe | Adaptabilité à la coupe sous eau | Cas d'utilisation typique PE/PP |
|---|---|---|---|---|---|
| Acier à outils D2 | 58–62 HRC | Modéré | Bien | Bonne avec une chimie de l'eau appropriée | PE/PP propre, faiblement chargé, avec une maintenance rigoureuse des filières |
| PM‑HSS (M2/PM) | ≈60–67 HRC | Haut | Très bonne | Très bonne ; bonne dureté à chaud | Plages de fonctionnement plus larges ; abrasifs légers ; conditions variables |
| Carbure de tungstène | >70 HRC équiv. (≈92 RA) | Faible | Exceptionnel | Excellente résistance à l'usure ; attention au risque d'écaillage | Abrasifs hautement chargés ; longues séries ; matières recyclées avec contaminants |
Note: Values are typical ranges and field guidelines; verify with your OEM and blade vendor.
Case study (illustrative, field guideline — not customer‑authorized): A mid‑scale PE line (virgin PE, 3% CaCO3 contamination typical) switched from D2 to PM‑HSS with TiCN PVD. Over a 12‑week run the PM‑HSS set achieved ~1.8× longer life (from ~200 to ~360 production hours between regrinds), tails/fines rate fell from ~1.8% to ~0.9%, and changeover downtime reduced ~20%. Estimated cost/ton fell modestly when factoring fewer regrinds and lower scrap (plant data used for illustration only). Validate these ranges with site trials and vendor FAI.
Géométrie et configuration
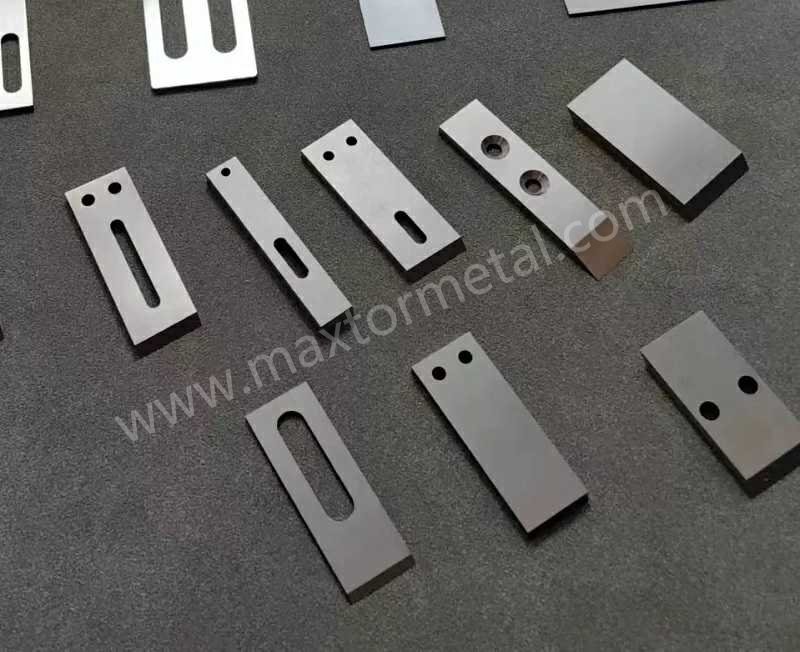
Blade geometry for die-face cutting is less about fixed, universal angles and more about maintaining a sharp, controlled contact with a flawless die surface. Unlike downstream granulation where angle tables are published, die-face pelletizing relies on edge integrity, alignment, and contact control.
Edge prep and relief angles
Aim for a crisp, defect‑free edge with a fine hone or micro‑chamfer that prevents instant chipping without raising cutting forces excessively. Public OEM tables for relief angles in die-face pelletizing are scarce; treat numeric angles as OEM‑specific. Focus on the evidence‑backed fundamentals: sharp edges and a smooth die face reduce flow disruptions and pellet defects, while grooved or rounded surfaces create tails and fines.Plastics Technology — Sharper dies and smoother extrusions, Plastics Technology — Troubleshooting underwater pelletizing
Preload and compliance control
Knife pressure must be high enough to produce a clean shear yet low enough to avoid accelerated die wear. Many modern systems use spring, pneumatic, or servo mechanisms with automatic compensation to maintain contact as parts heat and wear. MAAG’s Gala EAC pelletizers, for example, offer automatic blade positioning and monitoring to extend blade and die-face life—an indicator of the principle, not a prescription for setpoints.MAAG — Gala EAC pelletizer brochure
Field guideline: validate contact by inspecting pellet cut surfaces and listening for chatter; log adjustments against pellet defects. If the die face shows any scratch pattern or groove, stop and resurface before chasing parameters.
Startup and shutdown SOP
A disciplined sequence prevents die-face damage and quality swings.
- Startup
- Water loop on and stable first; verify temperature and flow, then start cutter at low RPM.
- Confirm die-face cleanliness and condition; if grooves are visible, resurface before production.GLKnife — Underwater die face resurfacing
- Bring melt on gradually with zones at temperature; ramp cutter speed to match throughput.
- Shutdown
- Stop polymer feed and clear material; keep water and cutter running briefly to avoid freeze‑off.
- Ramp cutter down, stop water, then dry components to prevent corrosion; clean die holes for the next start. General auxiliary shutdown practices from extrusion ops apply here as well.Cowin Extrusion — Operation and precautions
Tolérances et compatibilité OEM
Dimensional control and documentation are the backbone of consistent pellet quality. A blade that “almost fits” often drives vibration, noise, and inconsistent pellet length.
Dimensional ranges that matter
Work to drawing and verify:
- Thickness and post‑grind thickness tolerance (define a minimum thickness before replace).
- Flatness and face runout across the cutting span (CMM‑verified).
- Bore diameters, bolt circle, slot spacing/pitch, keyways, and concentricity to the cutting edge.
- Surface finish at the cutting and seating faces; coating thickness and post‑coat sizing.
Because public OEM tolerance tables are rare, define these explicitly on your PO and require a First Article Inspection before serial supply.
For OEM-specific tolerances, blade positioning mechanisms, and model families, consult MAAG’s 2026 Underwater pelletizers overview (Gala); treat your equipment’s official manual as the governing reference for exact limits and settings.
QC docs and traceability to request
Ask vendors to provide a traceable package:
- Material certificate with heat/lot, heat treatment records, and hardness test results (method and sampling plan).
- CMM dimensional inspection: thickness, flatness, runout, bore/slot dimensions, and edge location.
- Surface specs: finish (Ra), coating type and thickness, and post‑coat sizing confirmation.
- Serialization and lot‑linked inspection records; First Article Inspection (FAI) report.
Avis MAXTOR MÉTAL is our product. In QC‑focused projects, MAXTOR METAL can manufacture to drawing and supply FAI and dimensional verification for OEM‑compatible replacements. Keep requests vendor‑neutral by specifying measurements, sampling, and acceptance criteria on your purchase order.
Compatibility risks and mitigation
Common pitfalls include hole‑pattern mismatch, stack‑up tolerance that shifts blade position, thickness drift after multiple regrinds, and coatings that alter effective preload. Mitigate by:
- Obtaining the OEM reference drawing or performing reverse engineering with CMM data.
- Specifying minimum thickness before replace and the number of allowable regrinds.
- Defining coating thickness tolerance and whether sizing is done pre‑ or post‑coat.
- Requiring serialized parts and lot‑level records to track performance.
Opérations et dépannage
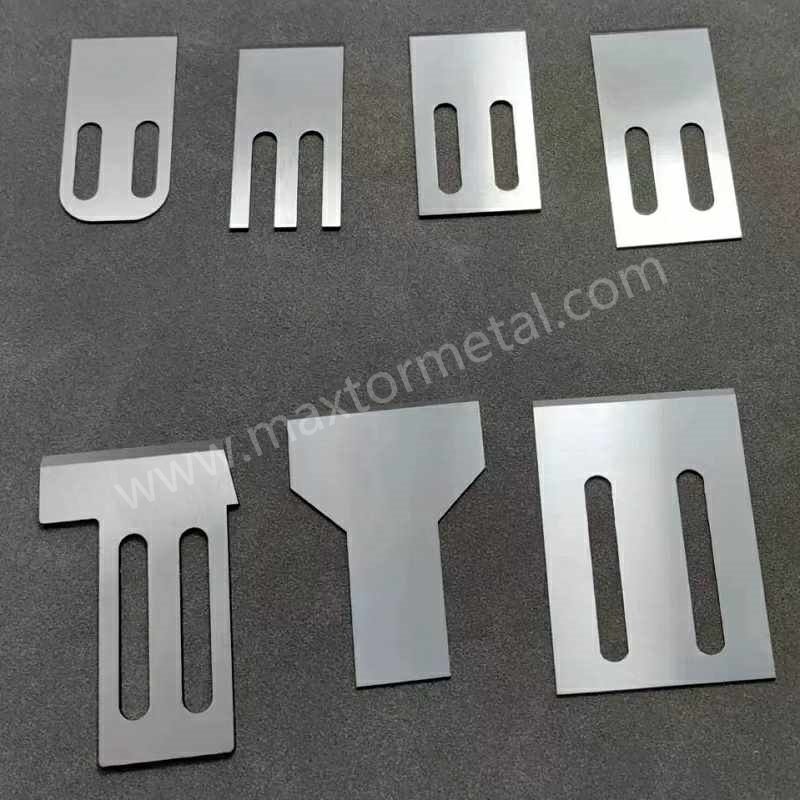
Even the best blade fails in an unstable process. Treat water, melt stability, and knife speed as a single system.
Water system parameters
There is no one “correct” temperature or flow—stability and cleanliness are the goals. In polyolefin recycling contexts, operators commonly run PP water around the mid‑50s °C; your OEM and process may differ, but the principle stands: ensure immediate capture, adequate cooling, and consistent drying to avoid agglomeration and moisture issues.Famous Machinery — PP/PE pelletizing water around 55°C, Sikoplast — Pelletising systems and drying loop
Keep the loop filtered and watch dryer performance; many shops target low final moisture after centrifugal drying to keep pellets free‑flowing.Retech — Plastic pelletizing process and drying
Melt stability and blade speed
Synchronize knife RPM with extrusion throughput and polymer velocity across the die to maintain consistent cut length. Heat management at the die face and stable output—via melt pumps or tightly controlled screw speed—are key to avoiding hole freeze‑offs and irregular pellets.Granuwel — Solving common underwater pelletizing problems, Plastics Technology — Troubleshooting underwater pelletizing
Failure modes and quick fixes
- Tails: often dull edges, inadequate contact, or a grooved die face. Fix with a sharpened/replaced blade, correct preload, and die resurfacing where needed.GLKnife — Die face resurfacing
- Fines/dust: edge damage or surging throughput. Restore edge quality, stabilize feed, and clean/clear die holes and filters.Plastics Technology — Troubleshooting underwater pelletizing
- Agglomeration: insufficient cooling or too‑hot melt/water. Improve water temperature/flow and stabilize melt temps.Feininger — Water ring pelletizer explained
- Oval or inconsistent pellets: variable cut speed or partial freeze‑off. Stabilize RPM to throughput, clear die holes, and verify die temperature balance.Plastics Technology — Follow pelletizing system guidelines
Maintenance et TCO
The cheapest blade is rarely the lowest cost per ton. Plan for controlled regrinds, consistent changeovers, and data‑driven spare strategies.
Regrind and recoating strategy
Field practice on die‑face blades is to regrind before edges are fully dull to avoid tails and fines, often allowing multiple cycles per blade until a minimum safe thickness is reached. The exact cycle count and thickness limit are design‑specific; set them on the drawing and track hours/tons to trigger service. In wet or corrosive duty, coatings like TiN/TiCN or DLC, and options like carbiding, can extend service life—ensure post‑coat sizing keeps you in tolerance.Energycle — Maintenance tips for plastic cutting
Spare sets and changeover planning
Maintain matched spare sets ready to install. Rotate sets to equalize wear, and log tons‑to‑threshold to forecast changeovers. Consider downtime impact: a slightly higher‑cost blade that doubles life or reduces change frequency can lower cost per ton when downtime is expensive.
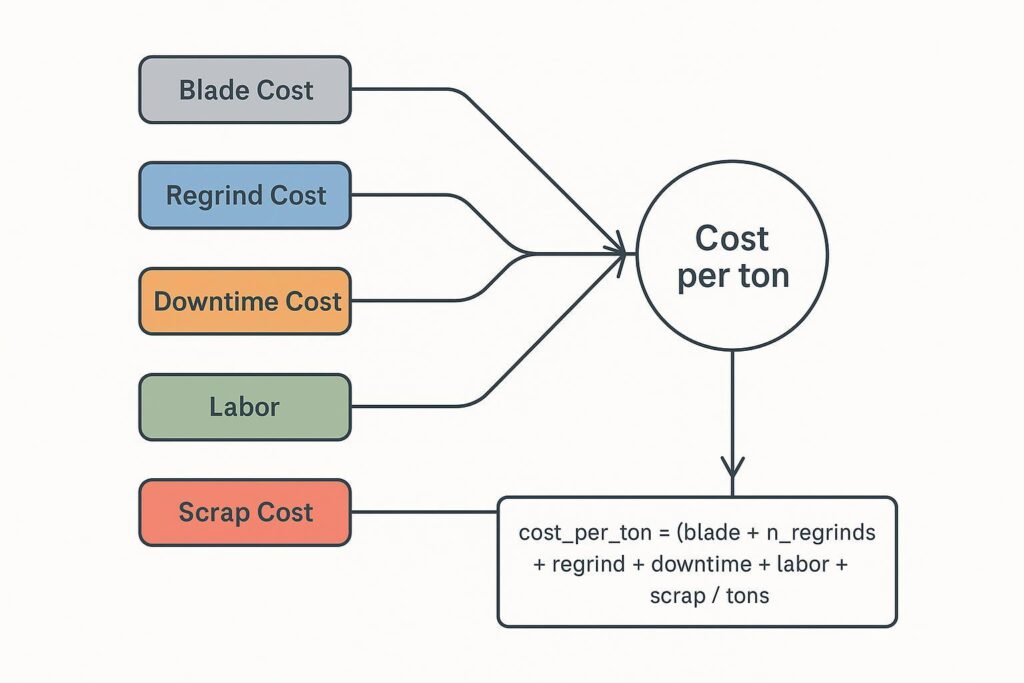
Cost-per-ton modeling
A simple model helps compare options objectively:
cost_per_ton = (blade_cost + n_regrinds × regrind_cost + downtime_cost + labor + scrap_cost) ÷ tons_produced
Populate the variables with your plant’s numbers and log real results over several runs to compare materials/coatings and regrind intervals.
Case study (illustrative sample): A mid‑scale PE line trialed two strategies over a 12‑week sample period. A (baseline): D2 blades, 2 regrinds/set, 8 changeovers, 0.9% scrap. B (upgrade): PM‑HSS + TiCN, 1 regrind/set, 4 changeovers, 0.5% scrap. Using plant rates (blade cost $600/set; regrind $80; downtime cost per change $1,200; throughput 120 tons/week), cost/ton fell from ~$6.25 to ~$4.30 (≈31% reduction). Data source: vendor case reports and internal trial notes; results vary by plant and should be validated on site.
Conclusion
When you’re deciding how to choose water ring pelletizer blades for PE/PP lines, start with the recipe and run length to pick a substrate (D2 or PM‑HSS for clean polyolefins; carbide for abrasive or long‑run duty), add coatings to control friction and corrosion, and protect your die face. Control contact with disciplined preload and watch the water loop like a core process variable. Buy and operate to drawings with measured tolerances and traceable QC. In practice, verify drawings against your OEM pattern, set and record preload, track tons to the regrind threshold, and compare cost per ton across materials and coatings over multiple runs. That’s how you turn blade choices into stable pellets, high uptime, and a cost curve that moves in the right direction.

 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean