

Pisau thermocutter pengganti terlihat seperti bahan habis pakai yang sederhana, tetapi sering kali menjadi penentu antara hasil pemotongan yang bersih dan konsisten dengan lini produksi yang membuang-buang waktu akibat micro-stop, scrap, dan pengerjaan ulang. Ketika pisau tidak pas—atau pas tetapi tidak sesuai dengan material dan profil daya Anda—Anda akan segera melihat dampaknya: tepi yang menghitam, penyegelan yang tidak rata, hambatan pada tumpukan multilayer, dan penggantian pisau yang lebih sering.
Dalam panduan ini, “kompatibilitas” berarti pisau terpasang dengan benar dan memanas sesuai rencana pada alat spesifik Anda. “Kualitas pemotongan” berarti hasil tepi yang Anda kirimkan: tersegel di bagian yang seharusnya, tidak terlalu meleleh, stabil secara dimensi, dan konsisten dari pemotongan pertama hingga terakhir. “TCO” (total cost of ownership) berarti biaya total dari keputusan pemilihan pisau tersebut: downtime untuk penggantian pisau, hilangnya hasil produksi akibat cacat, biaya penyimpanan inventaris, dan tenaga kerja untuk menjaga proses tetap stabil.
Gunakan kerangka ini sebagai daftar periksa pembeli. Mulailah dengan kompatibilitas model, kemudian validasi kesesuaian geometri dan daya, dan akhiri dengan verifikasi kesesuaian/toleransi sebelum pengadaan.
Tentang panduan ini (akuntabilitas)
- Pengarang: Tommy Tang, Senior Sales Engineer (fokus aplikasi), Nanjing METAL Industrial — 12 tahun mendukung pemilihan, penggantian, dan pengadaan pisau industri untuk lingkungan produksi.
- Terakhir ditinjau: 2026-04-19
- Koreksi/kontak: https://maxtormetal.com/contact/
- Pengungkapan hubungan: Panduan ini tidak berafiliasi dengan Abbeon, Thermocutters.com, atau Weller. Nama produk hanya digunakan untuk tujuan identifikasi.
- Catatan keselamatan: Selalu ikuti manual produsen alat Anda dan prosedur keselamatan fasilitas Anda untuk alat pemotong panas dan penggantian pisau.
Sekilas tentang Kompatibilitas
Cara tercepat untuk membuang-buang uang pada pisau thermocutter adalah dengan berasumsi bahwa nama model saja sudah menjamin kesesuaian. Banyak rumpun produk yang berbagi “tipe” pisau yang sama tetapi tidak selalu memiliki dudukan, batasan ketebalan, atau persyaratan adaptor yang sama.
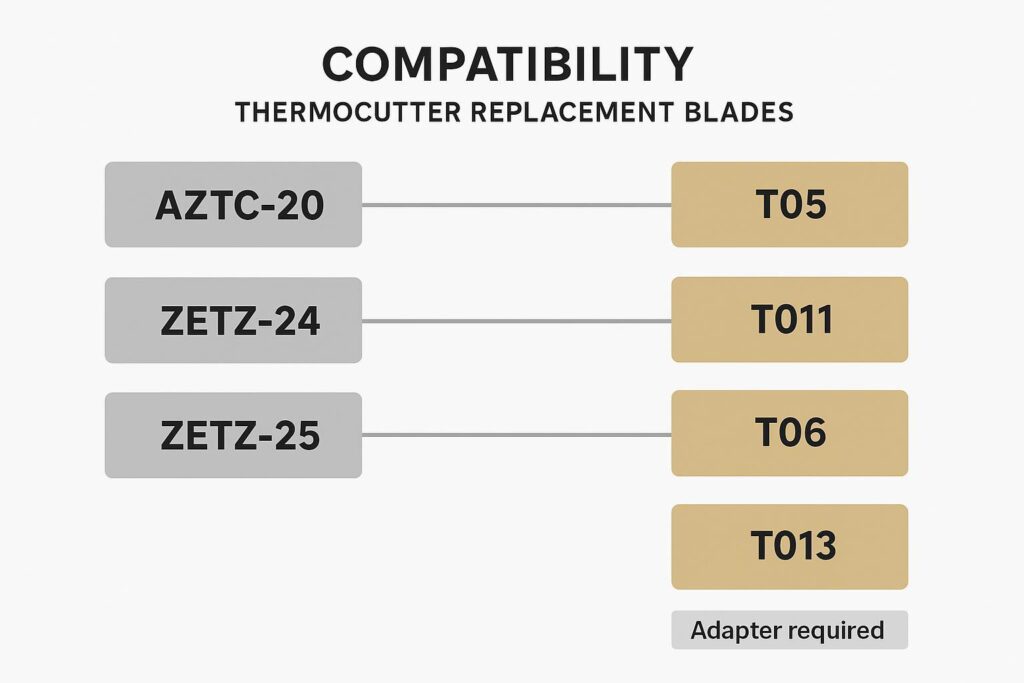
Model dan kode pisau Abbeon/AZTC
Jika Anda menggunakan alat bergaya Abbeon/Thermocutters, mulailah dengan memisahkan rumpun alat:[^a]
- AZTC-20: format thermocutter ringkas[^a]
- ZETZ-24 / ZETZ-25: format tugas yang lebih berat (dengan ZETZ-25 sering kali diposisikan untuk pengaturan EOAT/otomatisasi)[^a]
Pemesanan pisau biasanya dikaitkan dengan kode pisau (misalnya, T05, T011, T06, T013). Anggap kode tersebut sebagai pengidentifikasi minimum yang diperlukan—bukan keseluruhan spesifikasi—dan konfirmasikan pemasangan pisau/adaptor yang tepat dalam dokumentasi produsen atau katalog.[^b]
Untuk penggantian pisau dan batasan pengoperasian dasar (termasuk isolasi daya), ada baiknya untuk selalu menyiapkan instruksi resmi; milik Abbeon manual pengoperasian dan penyalaan awal AZTC-20 adalah contoh yang baik dari jenis detail prosedural yang mencegah insiden yang dapat dihindari.
Referensi silang untuk pisau thermocutter pengganti
Gunakan pendekatan referensi silang daripada “pisau yang terlihat paling mirip yang menang.” Dalam praktiknya, ada tiga pemeriksaan yang harus dilakukan sebelum Anda membandingkan harga:
- Rumpun model alat (AZTC-20 vs ZETZ-24/25)[^a]
- Kode pisau (konfirmasikan bentuk/panjang pisau dari kode tersebut dan batasan model apa pun)[^b]
- Persyaratan adaptor (beberapa bentuk dipasang melalui adaptor, bukan secara langsung)[^c]
Dokumentasi distributor dapat membantu memastikan rumpun pisau mana yang dirancang agar sesuai dengan gagang yang mana. Milik Abbeon Brosur Thermocutters (2019) dan milik Abbeon Brosur Thermocutter (2014) / Brosur Thermocutters (2020) menunjukkan bagaimana model, pisau, dan adaptor dikelompokkan untuk pemesanan.[^b][^c] Katalog pisau dan adaptor Thermocutters.com juga berguna untuk memeriksa silang rumpun pisau dan penamaan adaptor.[^d]
Poin Penting: “Terlihat kompatibel” bukanlah uji kompatibilitas. Periksa silang model alat, kode pisau, dan persyaratan adaptor sebelum Anda membandingkan harga atau lead time.
Model Weller: validasi sebelum membeli
Pisau panas dan pemotong bermerek Weller sering kali memiliki gaya pemasangan pisau dan konvensi nomor komponen mereka sendiri. Bahkan ketika profil pisau terlihat interchangeable, the mounting interface (screw pattern, clamping geometry, slot width, contact style) may not be.
Before you place an order, validate three things on the Weller side:
- Exact tool model and variant (including voltage region and kit vs handle-only)
- Blade mounting interface (photo + measured dimensions)
- Replacement part-number mapping from the manufacturer or an authorized distributor
If you can’t confirm the replacement blade by part number, treat it as a fit-risk purchase and move to the verification checklist in the “Fit and tolerances” section.
Kriteria seleksi
Once compatibility is narrowed, selection becomes an engineering decision. Your goal is not “sharpest” or “cheapest,” but the blade that holds stable results at your required throughput.
Quick selection cheat sheet
Use this as a fast “first pass” before you dive into part numbers and measurements.
| Decision factor | What to choose | Terbaik untuk | Common failure mode you reduce |
|---|---|---|---|
| Bahan | Besi tahan karat | Humid shops, residue-prone materials, frequent wipe-down/cleaning | Rust/pitting after storage; variability after cleaning |
| Tool steel / higher rigidity designs | Dense materials, higher pressure, longer continuous cuts | Blade deformation; drift under load | |
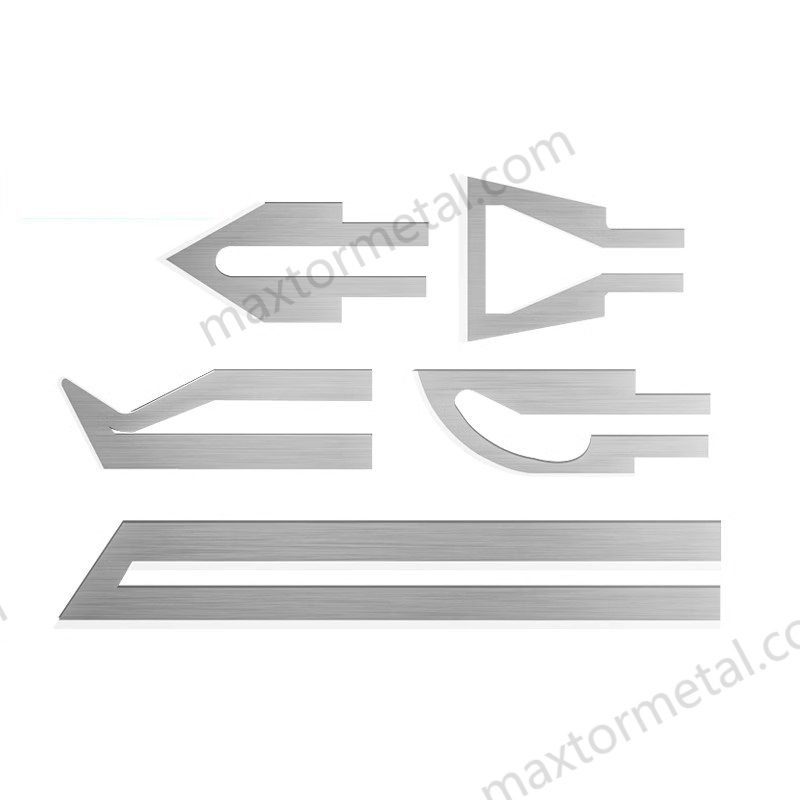
| Geometri | Straight edge | Straight trims, repeatable plunge cuts | Dragging from misalignment is easier to spot |
| Curved profile | Contour trimming; operator-controlled arcs | Tearing in turns from poor control | |
| Rounded nose / specialty | Sealing/finishing where sharp points snag | Snags/over-melt at corners | |
| Thickness / rigidity | Thicker / more rigid | High throughput, inconsistent operator dwell, multilayer stacks | Wave/uneven seal from flex; narrow process window |
| Thinner | Precision work with stable handling | Over-sensitivity to dwell/pressure changes |
Treat this table as a starting point. Final selection still depends on your exact tool mount, electrical contact style, and measured clamp-zone thickness.
Materials: tool steel vs stainless
Blade material choices show up as maintenance behavior on the shop floor.
- Besi tahan karat is typically chosen when corrosion resistance matters—humid environments, residue-prone materials, or frequent cleaning. In many factories, reduced rust sensitivity translates into more predictable blade changes and less variability after storage.
- Baja perkakas can be a reasonable choice when heat resistance and rigidity are the priority, but it can require more care to prevent corrosion and surface degradation.
When in doubt, make the decision based on your failure mode:
- If blades are failing early due to rust/pitting, favor stainless.
- If blades are deforming or losing stability under heavy, continuous cuts, tool steel or a higher-rigidity design may be worth evaluating.
Geometry and thickness matching
Geometry is what decides whether the material separates cleanly or drags and smears.
Match geometry to the cut type:
- Tepi lurus: general straight cuts, trim work, and consistent plunge cuts.
- Curved profiles: contour work and trimming where you need control through a turn.
- Rounded nose / specialty profiles: sealing and finishing behaviors where a sharp point creates snags or over-melt.
Thickness and rigidity matter as much as shape:
- Thicker / more rigid blades tend to stay stable in dense materials, higher feed pressure, and longer cuts.
- Thinner blades can be precise but are less forgiving when the operator dwell time varies or the material stack is inconsistent.
Catalogs that specify blade styles and thickness classes are useful for framing the choices; see PPE’s Thermocutter Blades catalog for a representative example of how blade geometries are grouped.
Thermal and power matching
A blade can be “compatible” and still cut poorly if thermal and power matching is off.
To get stable results, treat heat as a controlled input—not a fixed setting:
- Heat too high → blackening, smoke/odor, over-melting, rounded edges, and wider heat-affected zones.
- Heat too low (or feed too fast) → dragging, incomplete sealing, tearing, and dimensional instability.
A practical way to tune without guesswork:
- Start with the lowest temperature/power that completes the cut.
- Increase feed speed until cut quality starts to degrade.
- Back off slightly to create a stable process window.
If the process window is narrow, look first at blade thickness/rigidity dan contact alignment before you blame temperature alone.
Kesesuaian dan toleransi
If you only take one section to procurement, take this one. Most “wrong blade” incidents are not material-choice problems—they’re fit and tolerance problems.
Short case example: synthetic webbing hot cutting (smoke, stringing, frayed edge)
A common failure pattern on synthetic webbing/tapes is “the blade fits, but the cut doesn’t”: operators see more smoke/odor, melted stringing, and fuzzy/frayed edges even after they adjust temperature.
A practical troubleshooting sequence that avoids guesswork:
- Verify fit first: confirm the blade seats square in the clamp, contact surfaces are clean/flat, and there is no twist under tightening torque.
- Match rigidity to the job: if the process window is narrow (small changes in heat/feed cause defects), test a more rigid blade or a thickness class intended for continuous cutting.
- Tune a process window (not a single setpoint): lower heat until the cut barely completes, then increase feed until quality degrades, and back off slightly.
- Standardize the first-piece check: keep one approved photo of a “good edge” for webbing (no stringing, minimal discoloration, consistent seal line).
For incoming inspection, if you don’t have an official tolerance from the OEM, use a controlled baseline:
- Measure and record your current ‘known-good’ blade (hole/slot pattern, clamp-zone thickness, working edge length).
- Build an internal accept/reject rule as “match the known-good blade within your inspection capability,” and tighten it after the first successful lot.
This approach increases repeatability without requiring you to publish proprietary tolerances.
Mounting dimensions and alignment
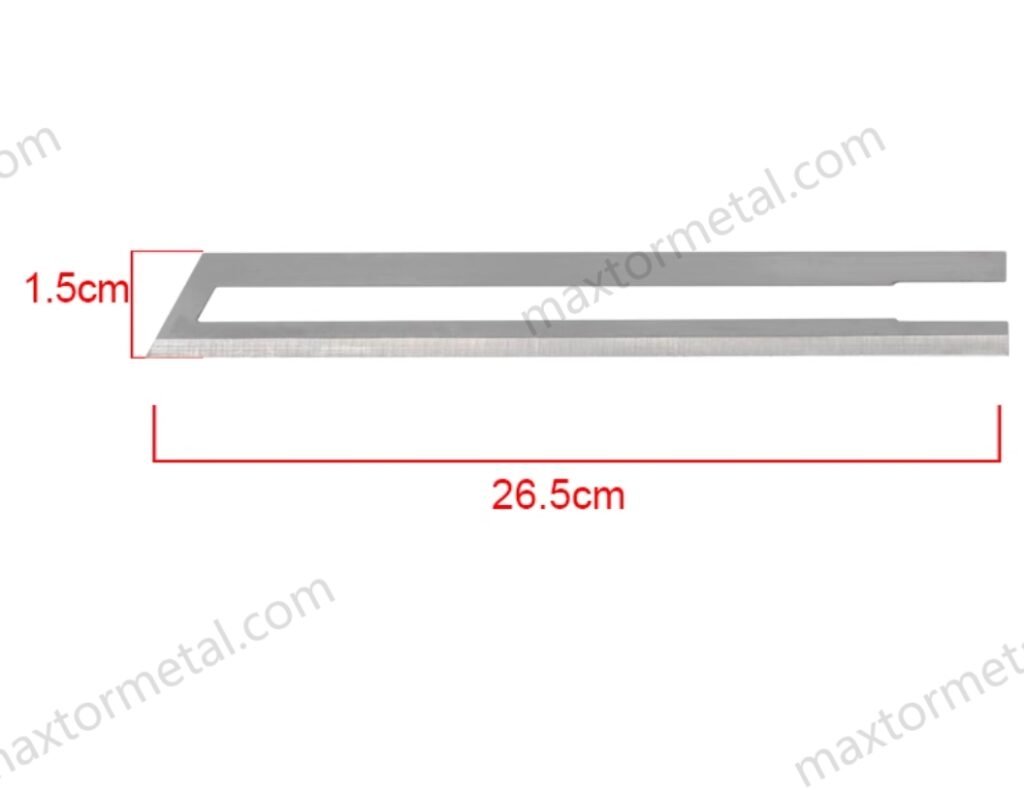
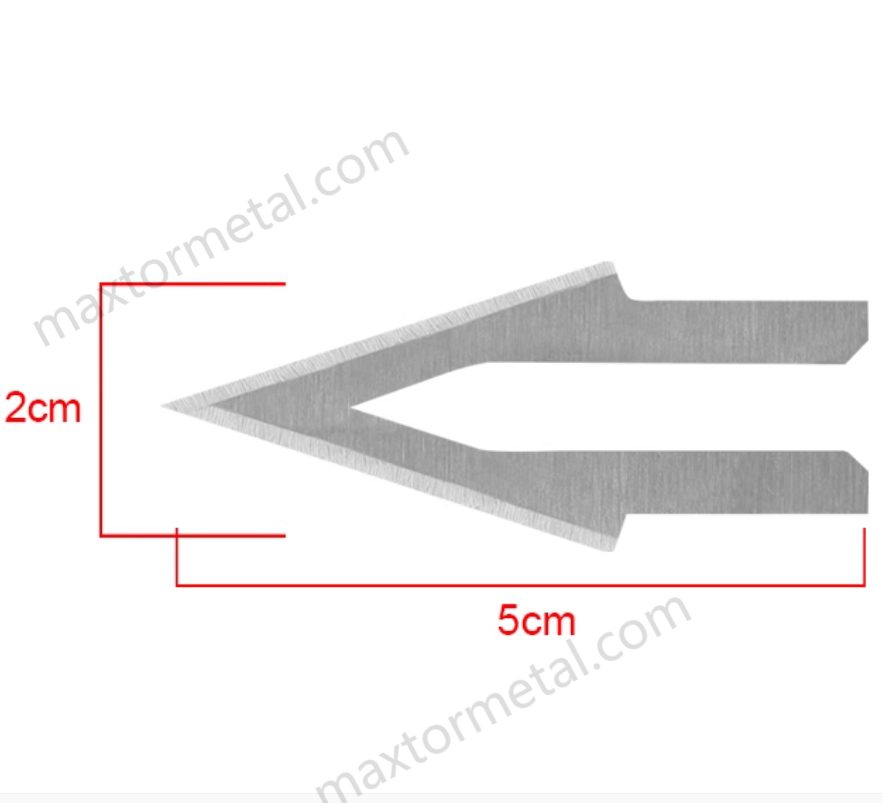
For a thermocutter blade to heat and cut consistently, it must mount consistently. Measure and record:
- Overall blade length and working edge length
- Blade thickness at the clamp/contact area
- Hole/slot pattern (center-to-center spacing, slot width)
- Contact surface condition (flatness, burrs, oxidation)
- Alignment when clamped (does it sit square, or twist under torque?)
Alignment matters for cut quality. A blade that sits slightly off-axis will show up as angled cuts, uneven sealing, and inconsistent edge finish—especially on multilayer stacks.
Adapters and non-interchangeables
Adapters are not “nice to have.” They are part of the electrical and mechanical interface.
Treat any of these as non-interchangeable until proven otherwise:
- Blades that require an adapter (different clamp geometry)
- Blades with a different contact style (how current transfers to the blade)
- Blades with a different thickness class than your tool was designed for
If you’re using a blade family where adapter use is common, confirm adapter part numbers and whether the adapter is included or must be purchased separately. The model/blade organization in Abbeon’s Brosur Thermocutters (2019) is an example of how these adapter notes are typically presented.
Verification checklist before ordering
One-page template: PO spec + incoming inspection record
Use this as a copy/paste template for purchasing and receiving.
A) Purchase order must include
- Tool model and variant (including voltage region)
- Blade code / part number (attach the catalog or OEM reference)
- Adapter requirement and adapter part number (if applicable)
- Blade photos (top, side, clamp end) and/or a dimensioned sketch
- Critical dimensions to match (hole/slot pattern, clamp width, clamp-zone thickness, working edge length)
- Packaging and labeling requirement (part number on label, lot/batch ID)
B) Incoming inspection record (receiving)
- Date received / supplier / PO number
- Visual: burrs, warping, oxidation, contact surface condition
- Measurements: hole/slot center-to-center, slot width, clamp width, clamp-zone thickness, overall length, working edge length
- Fit check: seats square in clamp, no twist under tightening torque
- Electrical contact check (where applicable): stable contact surfaces, no arcing marks after trial
- Disposition: Accept / Hold for review / Reject (reason + photos)
Use this checklist as a binary “go/no-go” gate before purchase:
- Tool model confirmed (including voltage region and variant)
- Blade code/part number confirmed from an authoritative source
- Blade photos match your current blade (top, side, and clamp end)
- Mount interface measured (hole/slot pattern + clamp width)
- Thickness measured at the clamp/contact zone
- Adapter requirement confirmed (and adapter part number recorded)
- Electrical contact surfaces inspected (no burrs or warping)
- Material and coating documented (for corrosion and cleaning behavior)
- Incoming inspection plan defined (what you will measure on receipt)
Kiat Profesional: Ask for a dimensioned drawing (even a simple one) and keep it with the PO. It reduces re-order errors and makes second sourcing realistic.
Kualitas, masa pakai, dan TCO
“Longer life” only matters if it’s stable life. A blade that lasts longer but slowly drifts out of spec (more drag, more melt, more rework) still costs you.
Parameter tuning to reduce defects
Most defect reduction comes from shrinking variability:
- Standardize a rutinitas start-up (waktu pemanasan, uji pemotongan pertama untuk skrap, pemeriksaan keselarasan).
- Kunci jendela proses (rentang suhu/daya + rentang kecepatan umpan) dan bukan setpoint tunggal.
- Lacak moda cacat berdasarkan penyebabnya:
- penghitaman/asap → panas atau waktu diam (dwell) berlebih
- tepi tidak rata / bergelombang → keselarasan atau tekanan umpan tidak konsisten
- pelelehan berlebih / penyusutan → zona terpengaruh panas (HAZ) terlalu lebar
Jika Anda mengubah geometri atau ketebalan pisau, perlakukan sebagai perubahan proses kecil: validasi ulang pengaturan dan perbarui instruksi kerja.
Perencanaan pemeliharaan dan inventaris
TCO meningkat ketika penggantian pisau menjadi terencana dan rutin.
- Tentukan pemicu penggantian pisau (misalnya, hasil akhir tepi tidak memenuhi standar visual, pergeseran dimensi, atau waktu potong meningkat).
- Jaga stok minimum berdasarkan lead time + tingkat konsumsi.
- Simpan pisau untuk mencegah kerusakan: lindungi ujung klem dan jaga kebersihan permukaan untuk menghindari variabilitas kontak.
Kerangka ROI dan biaya siklus hidup
Kerangka ROI sederhana yang efektif dalam tinjauan pengadaan:
- Biaya pisau (harga satuan)
- Biaya pergantian (changeover) (menit yang hilang × nilai lini per menit)
- Biaya cacat (skrap + tenaga kerja pengerjaan ulang + risiko penundaan pengiriman)
- Biaya inventaris (dana terikat + risiko usang saat model berubah)
Saat Anda membandingkan pemasok, bandingkan kemampuan mereka untuk mendukung pengungkit siklus hidup ini. Sebagai contoh, MAXTOR METAL dapat digunakan sebagai ilustrasi netral tentang seperti apa “rekayasa pisau khusus + kesiapan pasokan yang stabil” dalam praktiknya: pemasok yang dapat bekerja berdasarkan gambar/foto, mengontrol dimensi utama dalam produksi, dan mendukung pemesanan ulang dengan spesifikasi terdokumentasi. Poin utamanya bukanlah mereknya—melainkan hasil pengadaan: lebih sedikit kejutan ketidaksesuaian dan lebih sedikit pembelian darurat.
Keselamatan dan kepatuhan
Thermocutter adalah alat berbasis panas dan daya. SOP yang paling aman adalah yang sederhana, dapat diulang, dan ditegakkan.
Daftar periksa kepatuhan minimum
Gunakan ini sebagai SOP acuan. Selalu sesuaikan dengan manual produsen alat dan persyaratan EHS di lokasi Anda.
Ventilasi dan kontrol asap
- Menggunakan ventilasi pembuangan lokal (local exhaust ventilation) jika memungkinkan dan posisikan penangkap asap dekat dengan area pemotongan.
- Jaga area pemotongan tetap bersih dari penumpukan residu yang dapat meningkatkan asap/bau.
- Jika bau/asap meningkat, perlakukan sebagai sinyal perubahan proses: periksa kembali panas, waktu diam, dan efektivitas ventilasi.
Untuk contoh praktis kontrol bau pisau panas, lihat panduan EXAIR tentang Membuang bau pemotongan pisau panas. Untuk prinsip umum, OSHA menjelaskan bagaimana Ventilasi Pembuangan Lokal menangkap kontaminan di dekat sumbernya, dan standar OSHA standar ventilasi 29 CFR 1926.353 menjelaskan sungkup pembuangan lokal untuk lingkungan kerja panas.
Isolasi daya dan disiplin penggantian pisau
- Putuskan aliran listrik sebelum melakukan penggantian pisau atau penyesuaian klem.
- Berikan waktu untuk pendinginan; berasumsilah bahwa ujung klem menyimpan panas.
- Gunakan alat dan disiplin torsi yang mencegah distorsi klem dan pisau terpuntir.
Untuk contoh panduan isolasi daya selama penggantian pisau, rujuk panduan Abbeon tentang manual pengoperasian dan penyalaan awal AZTC-20.
APD dan praktik operator
- Memakai sarung tangan tahan panas jika ada kemungkinan kontak dengan logam panas.
- Jauhkan tangan dari jalur pisau; atur posisi komponen agar operator tidak “menjangkau” area potong.
- Jangan mengabaikan pelindung atau kunci pengaman (safety interlock); hentikan dan perbaiki ketidaksejajaran, bukan memaksa pemotongan.
Pelatihan dan dokumentasi
- Simpan daftar kode pisau/nomor suku cadang yang disetujui per model alat dan persyaratan adaptor.
- Catat hasil pemeriksaan inspeksi masuk (dimensi krusial, kondisi permukaan kontak).
- Dokumentasikan jendela proses yang divalidasi (daya/suhu dan kecepatan pengumpanan) serta foto penerimaan benda kerja pertama.
- Catat penggantian pisau dan mode cacat untuk mendukung tindakan korektif dan keputusan pembelian.
Catatan kaki
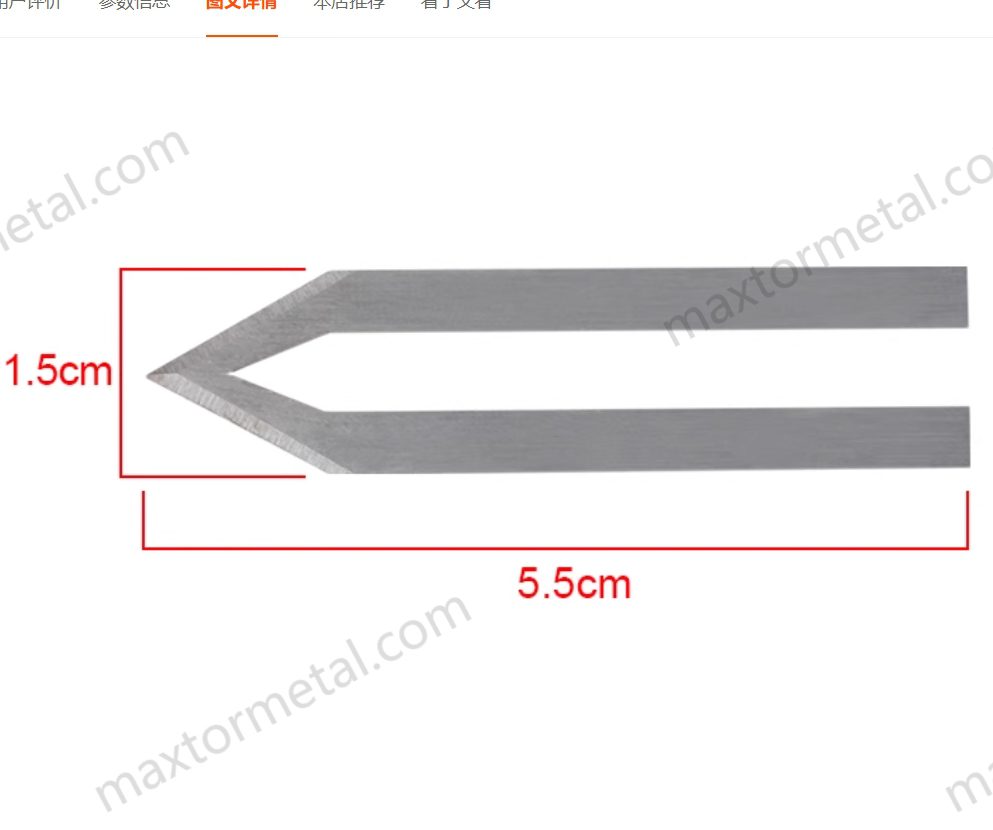
[^a]: Famili model dan pengelompokan alat (AZTC / ZETZ) ditampilkan dalam brosur resmi Thermocutters dari Abbeon, yang mengelompokkan model dan aksesori secara bersamaan; lihat milik Abbeon Brosur Thermocutters (2019) dan Brosur Thermocutters (2020).
[^b]: Opsi pisau dan pengelompokan kode pisau terdaftar dalam brosur Abbeon; lihat milik Abbeon Brosur Thermocutter (2014) dan Brosur Thermocutters (2019).
[^c]: Catatan kompatibilitas adaptor/aksesori (adaptor mana yang cocok dengan model Thermocutter mana dan famili pisau mana yang dipasang) dijelaskan dalam brosur Abbeon; lihat milik Abbeon Brosur Thermocutters (2019) dan Brosur Thermocutters (2020).
[^d]: Thermocutters.com menyediakan katalog pisau dan adaptor publik yang berguna untuk memeriksa silang famili pisau dan konvensi penamaan adaptor: Pisau Thermocutters.com.
Kesimpulan
Cara tercepat untuk membeli pisau thermocutter yang salah adalah dengan menganggapnya sebagai komoditas biasa. Cara yang benar adalah menganggapnya sebagai antarmuka terkontrol antara alat, profil daya, dan material Anda.
Poin-poin penting yang dapat Anda terapkan pada pesanan Anda berikutnya:
- Mulailah dengan kompatibilitas (model + kode pisau + adaptor), lalu pilih geometri dan ketebalan untuk material serta jenis pemotongan Anda.
- Sesuaikan suhu dan kecepatan pengumpanan secara bersamaan untuk membangun jendela proses yang stabil, bukan setpoint yang rentan.
- Gunakan daftar periksa verifikasi sebelum memesan untuk mencegah downtime akibat ketidakcocokan ukuran.
Daftar periksa validasi akhir sebelum pengadaan:
- Model alat dan varian tegangan yang benar telah dikonfirmasi
- Blade code/part number confirmed from an authoritative source
- Antarmuka dudukan diukur dan disesuaikan (termasuk ketebalan pada klem)
- Persyaratan adaptor dikonfirmasi dan dimasukkan dalam pesanan
- Rencana inspeksi masuk didokumentasikan
- Pembaruan jendela proses direncanakan (pengaturan + pemeriksaan benda kerja pertama)
Tips penyerahan operasional untuk hasil yang konsisten:
- Berikan standar “memulai + pemotongan pertama” satu halaman kepada operator.
- Tentukan seperti apa “tepi potong yang baik” (foto + kriteria terima/tolak).
- Catat penggantian pisau dan penyebab cacat agar keputusan pengadaan semakin baik seiring waktu.
Pengarang
Tommy Tang — Senior Sales Engineer, Nanjing METAL Industrial
- Industry experience: 12 tahun mendukung pemilihan, penggantian, dan pengadaan pisau industri untuk lingkungan produksi
- Sertifikasi: CSE, CME, Six Sigma Green Belt, PMP
Pertanyaan atau koreksi: https://maxtormetal.com/contact/

 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean