맞춤형 페레타이저 나이프가 CAD 설계에서 생산 준비 단계까지 가는 과정
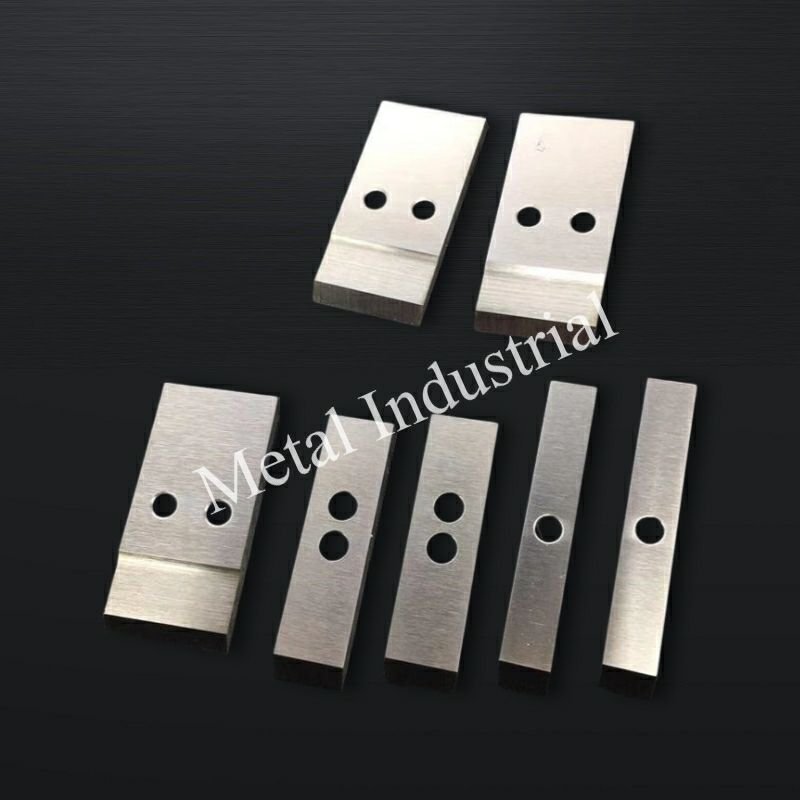
수중(워터링/다이 페이스) 절단용 맞춤형 펠릿 제조기 칼날은 우연히 생산 준비가 완료되는 것이 아닙니다. CAD 설계 → DFM 구현 → 통제된 제조 → 감사 가능한 품질 보증 → 생산 라인에서의 시운전 검증이라는 체계적인 과정을 거쳐 완성됩니다. 이 가이드에서는 형상, 재료, 정밀 연삭 및 문서화가 어떻게 결합되어 시운전 시간을 단축하고 수명을 연장하는지 보여줍니다.
실전 펠렛 테일(Pellet Tails) 트러블슈팅 — 효과적인 5가지 해결책
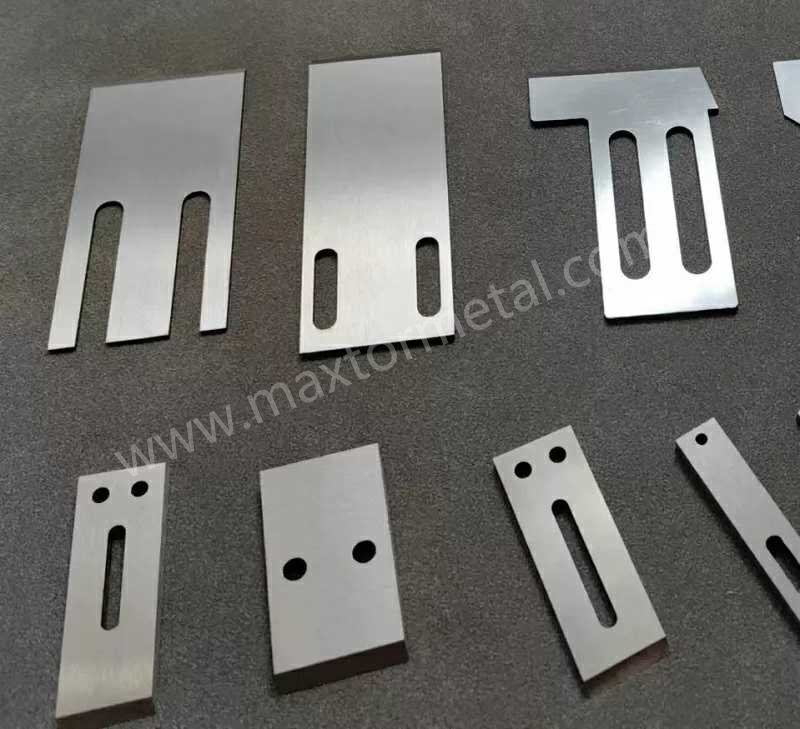
이 가이드는 깨끗한 펠릿, 안정적인 생산량, 높은 가동률을 필요로 하는 PE/PP 워터링(다이 페이스 핫컷) 펠릿 제조기 운영자를 위한 것입니다. 꼬리, 미세 입자, 펠릿 뭉침/이중 펠릿, 불안정한 절단 또는 소음이 발생하는 접촉 문제를 겪고 있다면 아래 다섯 가지 해결 방법을 통해 추측 없이 신속하게 문제를 해결하십시오. 증상 요약: 꼬리(불충분한 냉각, 무디거나 잘못 설정된 칼날, 홈이 파인 다이 페이스), 미세 입자(과도한 충격/재순환, […])
PVD 코팅 페레타이저 나이프로 테일링 및 미세 분말 감소
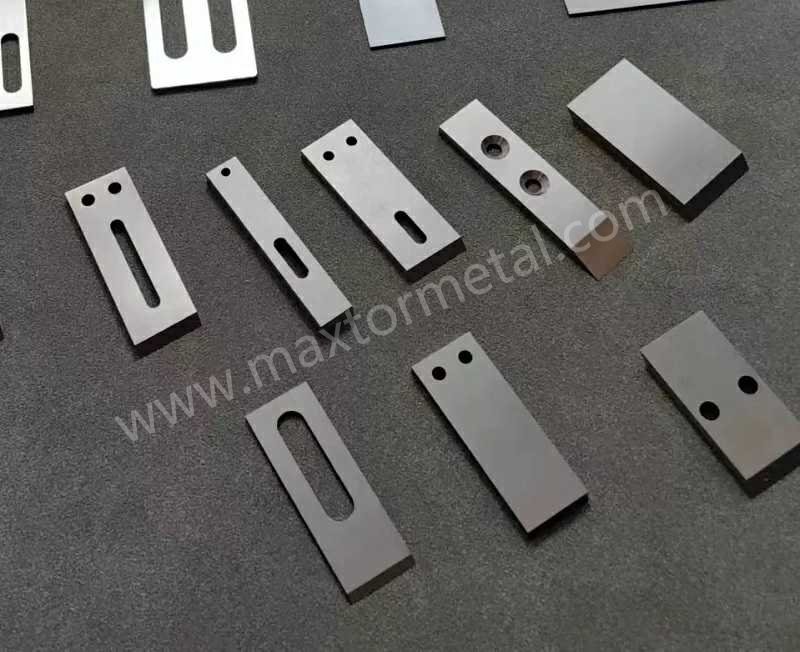
PE/PP 워터링(다이 페이스 핫컷) 라인에서 펠릿 품질을 저해하는 두 가지 주요 적은 꼬리 부분과 미세 입자입니다. 꼬리 부분은 절단면이 깨끗하지 않을 때 다이 페이스에서 발생하는데, 이는 주로 마모된 모서리, 홈이 파인 다이 페이스, 정렬 불량 또는 규격에 맞지 않는 수분 조건 때문입니다. 이러한 꼬리 부분은 건조 과정에서 떨어져 나가 미세 입자와 분진으로 변합니다. […]
PE/PP 라인용 수환식(Water Ring) 페레타이저 나이프 선택 방법
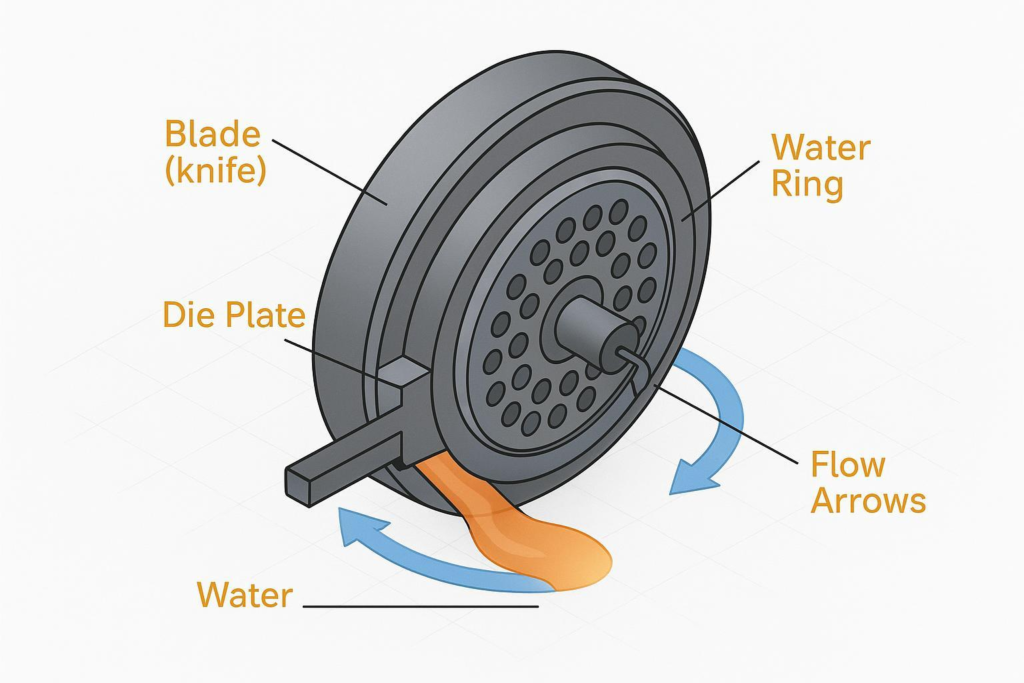
펠릿 품질, 가동 시간, 톤당 총비용은 워터링(다이페이스 핫컷) 라인이 실제로 우수한 성능을 발휘하고 있는지를 결정하는 핵심 요소입니다. PE/PP 공정에서 칼날의 재질, 코팅, 절삭날 형상, 치수 공차는 다이페이스 상태, 수순환 안정성, 칼날 속도와 밀접하게 상호작용합니다. 이 중 하나라도 부적절하면 테일 현상, 미분 발생, 불균일한 절단 길이, 불필요한 다운타임이 발생할 수 있습니다. […]
스트랜드 및 언더워터 시스템을 위한 최적의 마스터배치 페레타이저 블레이드
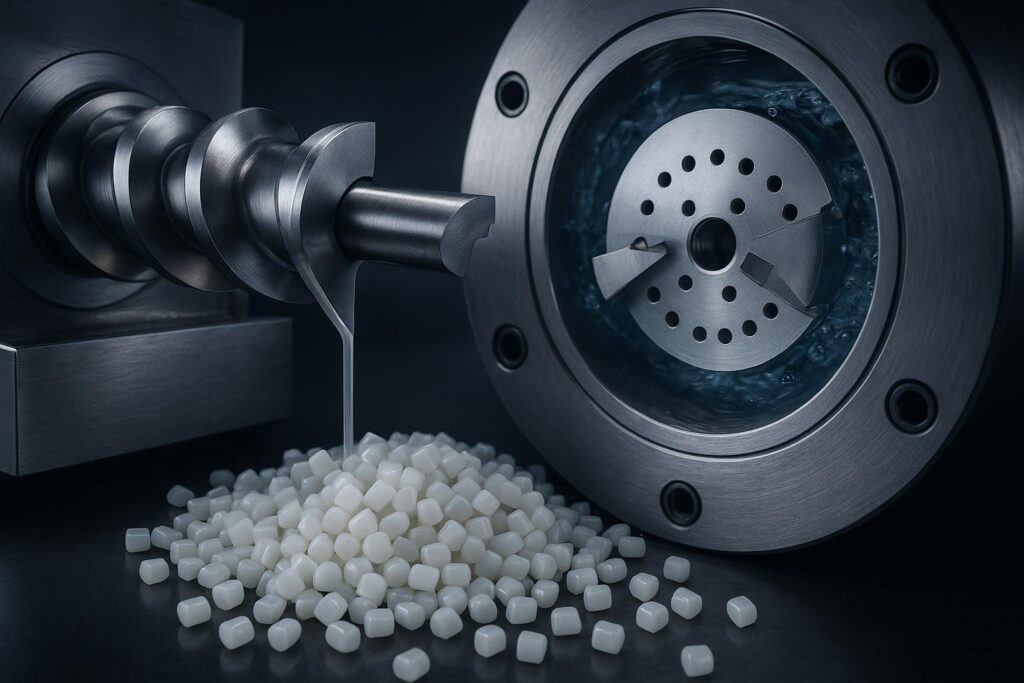
칼날 선택은 펠릿 균일성, 가동 시간, 총비용을 개선하기 위해 적용할 수 있는 가장 빠른 레버 중 하나입니다. 스트랜드 펠렛타이징 공정에서는 헬리컬 가위형 형상, 로터와 고정날(베드 나이프) 간격, 그리고 마모에 의해 그 간격이 얼마나 빨리 벌어지는지가 핵심입니다. 수중 펠렛타이징(다이페이스/워터링) 공정에서는 제어된 나이프 접촉을 통해 깨끗하고 안정적인 절단을 유지하는 것이 중요합니다. […]
균일한 알갱이 크기 구현을 위한 페레타이저 나이프 선명도 최적화
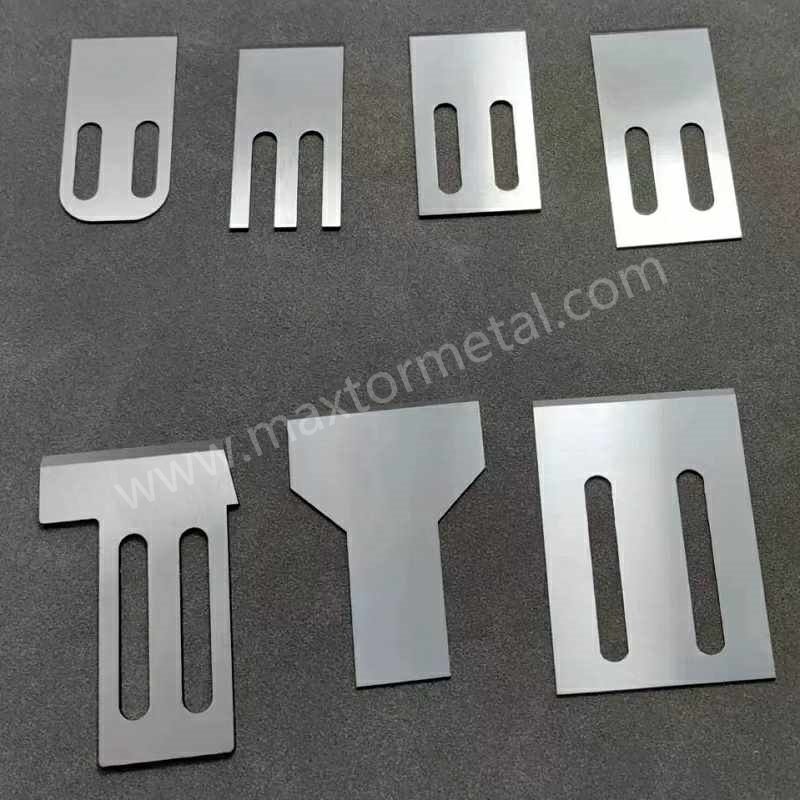
균일한 알갱이 크기는 단순히 외관상의 목표가 아닙니다. 이는 후공정 안정성, 건조 효율, 정량 공급 정확도 및 체감 품질을 좌우합니다. 라인에서 제어할 수 있는 가장 빠른 요소는 칼날의 날카로움이지만, 라인 속도, 커터 RPM, 냉각, 다이페이스 상태와 같은 적절한 공정 조건과 연계되어야만 일관된 결과를 제공합니다. 본 가이드는 […]
페레타이저 나이프 압력 조절 및 다이 보호
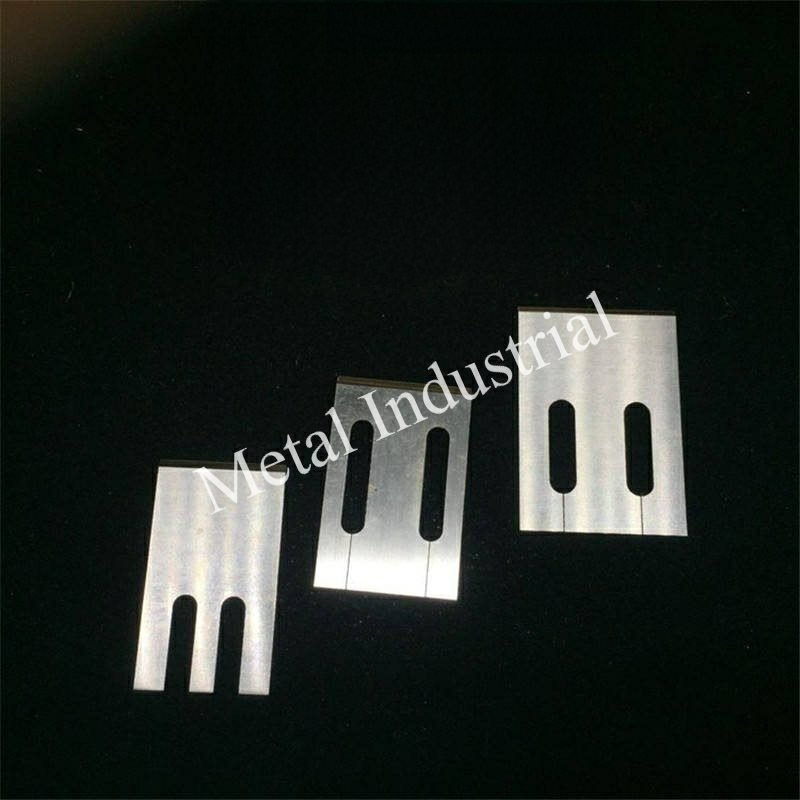
수중 펠레타이저에서 테일(꼬리 현상), 미분 또는 간헐적인 누출이 발생하는 경우, 해결책은 대개 나이프와 다이의 접촉면(knife-die interface)에서 시작됩니다. 이 가이드는 작업자와 엔지니어에게 초기 가동, 안정적인 장기 운전, 마모성 배합 및 극한의 MFI 조건 전반에 걸친 펠레타이저 칼날 압력 조절 및 다이 보호를 위한 단계별 지침을 제공하여, 다이 마모를 줄이고 누출 발생 주기를 연장할 수 있도록 돕습니다 [...]
왜 CPM 페레타이저 블레이드가 고부하 재료에 이상적인가
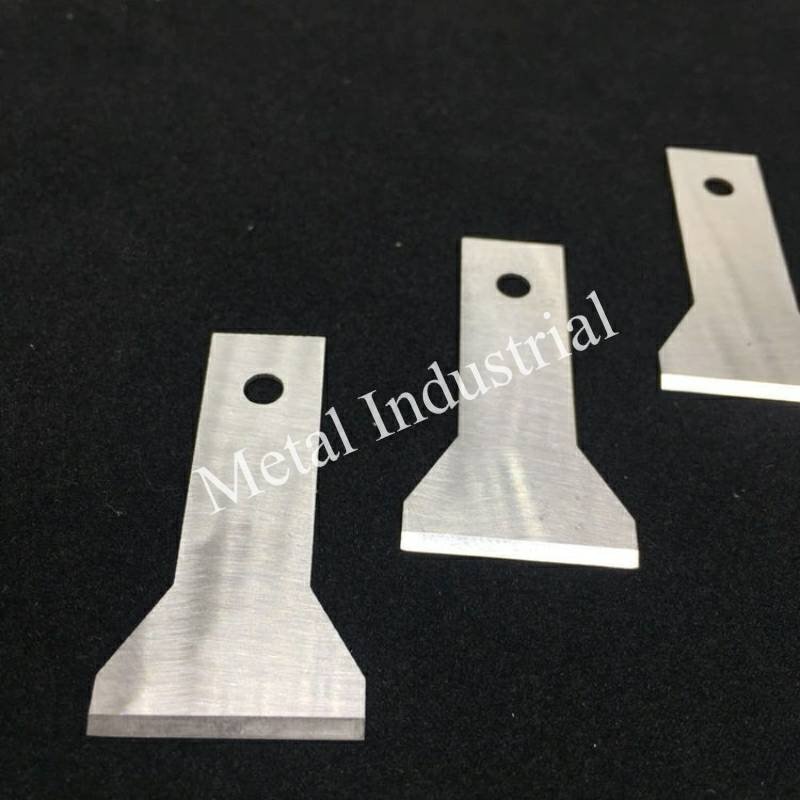
펠릿화 공정이 어려워질 때, 즉 마모성 충전재, 간헐적인 충격, 습한 챔버, 그리고 급격한 온도 상승과 같은 문제에 직면했을 때, 잘못된 펠릿화 블레이드를 사용하면 생산 라인이 중단되는 사태가 발생할 수 있습니다. 여기서 CPM은 Crucible Particle Metallurgy의 약자로, 미세하고 균일하게 분포된 탄화물을 생성하여 탁월한 내마모성과 안정적인 인성을 제공하는 분말 야금 공정입니다. 참고: CPM은 또한 잘 알려진 California Pellet […]의 약자이기도 합니다.
고부하 페레타이저 블레이드용 CPM vs D2 vs 카바이드 비교 (2026)
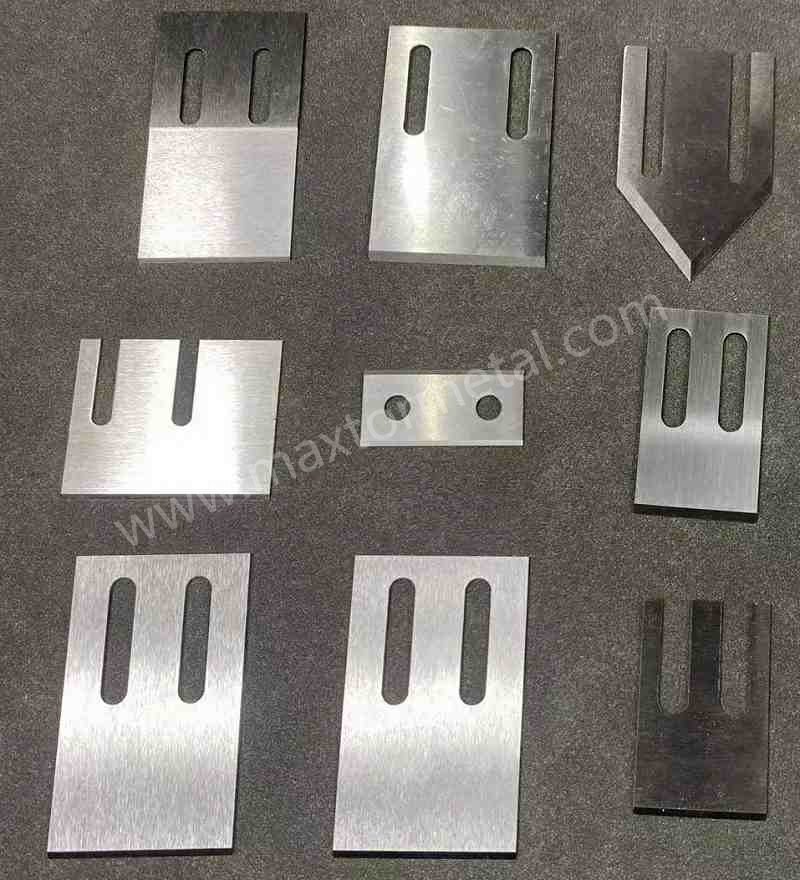
고부하 펠릿화 공정은 연마성 충전재, 간헐적인 충격, 그리고 열로 인해 절삭날에 심각한 손상을 초래합니다. 따라서 만능 해결책은 없습니다. 절삭날 파손이 주된 고장 원인이라면, CPM 공구강이 일반적으로 기존 D2 및 저결합제 초경합금보다 우수한 성능을 보입니다. 지속적인 하중 하에서 순수 마모가 주된 원인이라면, 초경합금이 가장 긴 수명과 가장 많은 재연삭 횟수를 제공할 수 있습니다. 열과 […]
텅스텐 카바이드 페레타이저 나이프: 최적의 실무 지침서
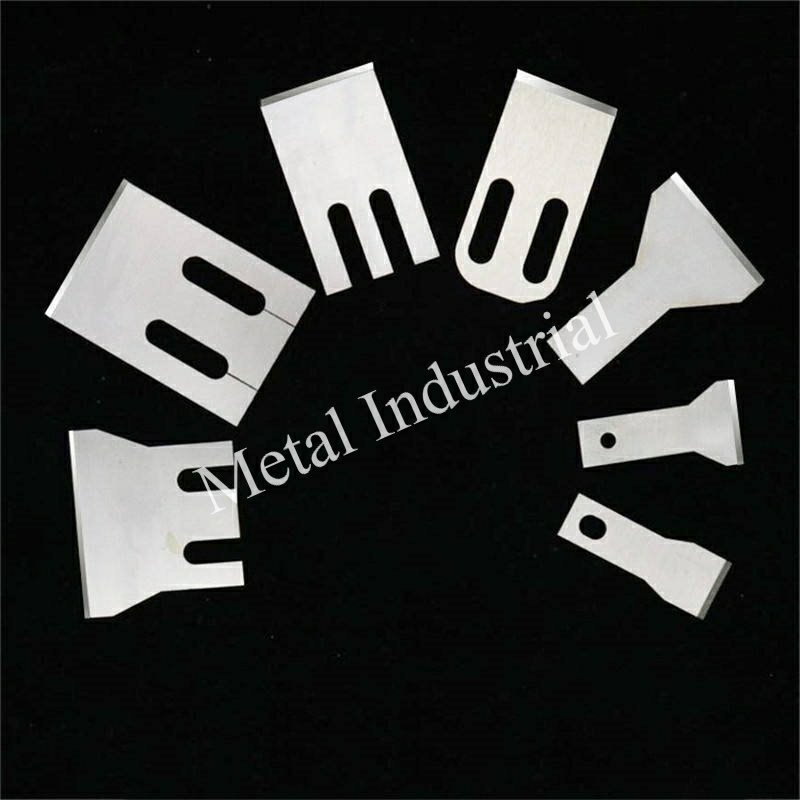
연마재가 함유된 컴파운드가 칼날을 계속 마모시킨다면, 당신만 그런 것이 아닙니다. 0~50% 유리 섬유, 활석/탄산칼슘 필러, 고속 라인 전단, 그리고 잦은 시작/정지 사이클로 인해 칼날 수명이 급격히 줄어들고 펠릿 품질도 저하됩니다. 텅스텐 카바이드 펠릿 제조기 칼날로 업그레이드하면 이러한 핵심적인 고장 원인을 해결하고 펠릿 품질을 안정화하며 스트랜드, 다이 페이스/수중, 링/원심분리 등 다양한 공정에서 계획되지 않은 가동 중단 시간을 줄일 수 있습니다.
 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean