カスタムペレタイザーナイフがCAD設計から量産準備整うまで
Custom pelletizer knives for underwater (water-ring/die-face) cutting don’t become production-ready by chance. They get there through a disciplined chain: CAD intent → DFM reality → controlled manufacturing → auditable QA → run-in validation on your line. In this guide, you’ll see how geometry, materials, precision grinding, and documentation come together to shorten run-in and extend service life—two levers that directly raise uptime and cut unplanned stops. You’ll learn: This helps plant, production, maintenance, and purchasing teams who need predictable pellets, fewer tails and fines, and knives that settle quickly and stay in spec longer. Key takeaways CAD-to-DFM fundamentals for underwater cutting Geometry essentials that stabilize shear at the die face […]
実践的なペレットテールのトラブルシューティング:効果的な5つの解決策
本ガイドは、高品質なペレット、安定した処理能力、および高い稼働率を必要とする、PE/PP水環式(ダイフェイスホットカット)ペレタイザーの運用責任者向けに作成されています。ヒゲ(テイル)、微粉(ファイン)、連結ペレット(ダブル)、不安定なカット、または不快な刃物接触音が発生している場合は、推測に頼らず迅速に対応できるよう、以下の5つの解決策をご活用ください。簡単な症状マップ:ヒゲ(冷却不足、刃の摩耗/調整不良、ダイフェイスの溝状摩耗)、微粉(過度な衝撃/再循環、刃の摩耗、カットの不安定)、連結ペレット(水温過高、樹脂温度過高、流量不足)、接触音/不安定な接触(芯出し/バランス不良、不適切な面圧/オーバーラップ)。安全第一:ロックアウト/タグアウトを徹底する、起動前にカッターをウォーターボックスに接続する、安全カバー/ガードを使用する、PPE(保護メガネ/フェイスシールド、耐熱手袋)を着用する、高温表面および回転部に注意する。OEM各社は、以下の作業を行う前にペレタイザーを起動しないよう明確に警告しています[…]
PVDコーティングペレタイザーナイフでテールと微粉を削減
PE/PPウォーターリング(ダイフェースホットカット)ラインにおいて、ペレットの品質にとって尾と細粒は二つの敵です。尾は、ダイフェースから発生し、切断面がきれいでない場合に発生します。これは、多くの場合、エッジの摩耗、ダイフェースの溝、アライメント不良、または規格外の水質が原因です。これらの尾は乾燥機内で剥がれ落ち、細粒や粉塵となり、歩留まりを低下させ、フィルターや乾燥機に過負荷をかけ、予定外の清掃を余儀なくさせます。その結果、稼働時間の損失、総所有コストの増加、そして顧客が気付く外観の不均一さといった影響が現れます。このガイドでは、PVDコーティングされたペレタイザーナイフが、エッジの保持力を高め、付着を軽減することで、よりきれいなペレットを切断する方法について説明します。適切な設定とメンテナンスを行うことで、多くのプラントで[…]
PE/PPライン向け水リングペレタイザーナイフの選び方
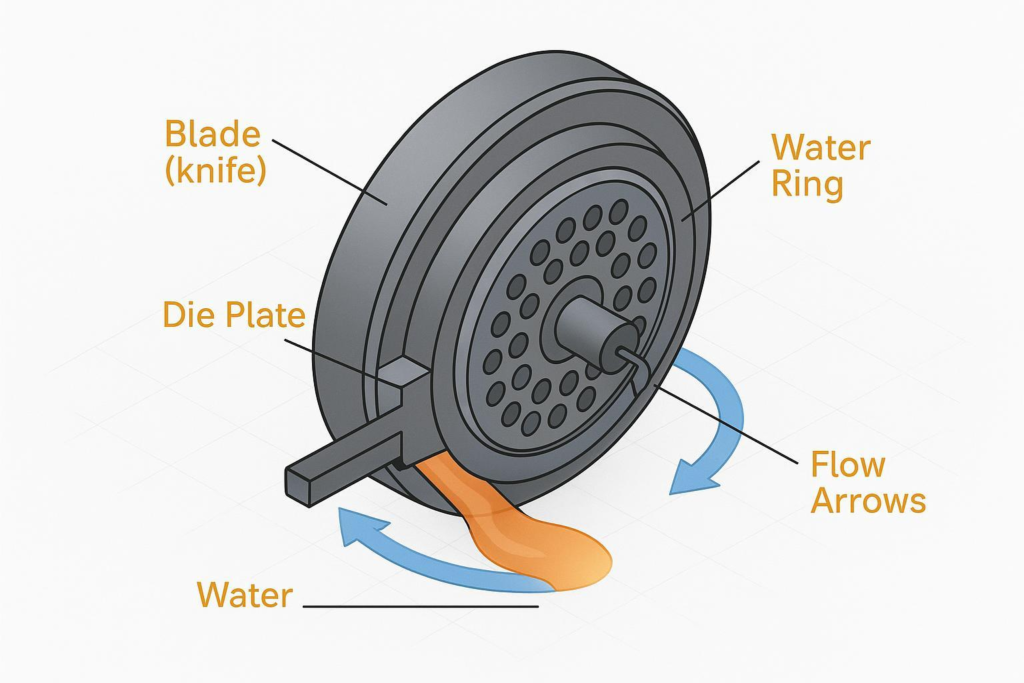
ペレットの品質、稼働時間、およびトン当たりの総コストは、ウォーターリング(ダイフェースホットカット)ラインが真に性能を発揮しているかどうかを決定づけます。PE/PP用途では、ブレードの材質、コーティング、エッジ形状、および寸法公差が、ダイフェースの状態、ウォーターループの安定性、およびブレード速度と相互作用します。これらのいずれかが間違っていると、テール、微粉、不均一なカット長、または回避可能なダウンタイムが発生します。このガイドでは、PE/PPライン用のウォーターリングペレタイザーブレードを自信を持って選択する方法を示します。材質とコーティングの明確な選択基準、実用的な形状とプリロードのガイダンス、起動および停止のSOP、要求すべきOEM適合公差とQC文書、日々の操作のヒント、およびトン当たりのコストのシンプルなモデルについて説明します。主なポイント 材料と表面エンジニアリング […]
ストランドおよび水中カットシステムに最適なマスターバッチペレタイザーナイフ
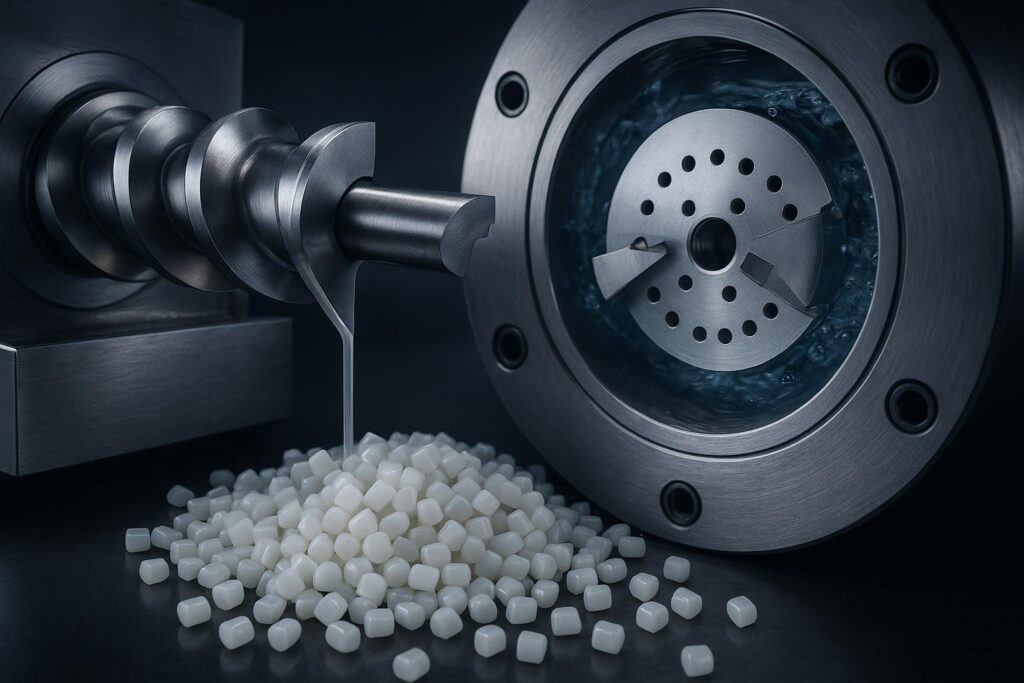
刃(ナイフ)の選定は、ペレット形状の均一性、稼働率、そして総コストを改善するために最も即効性のある手立ての一つです。ストランドカット方式における刃のポイントは、ヘリカル(ねじれ)シザー形状、ローターと固定刃(ベッドナイフ)の隙間(クリアランス)、そして摩耗によってその隙間がどれだけ早く変動するかという点にあります。水中カット方式(ダイフェイス/水環式)では、制御された刃の接触面圧、立ち上げ時の熱バランス、および安定したプロセス水流によって、美しく安定したカットを維持することが重要となります。本ガイドでは、マスターバッチペレタイザー刃の材質、形状、隙間/面圧の許容範囲、およびコーティングを比較解説します。現場で特に問題となる2つの課題「水中カットの起動安定性と刃圧制御(ヒゲ/微粉の発生)」、および「ストランドカットのクリアランス変動と交換周期」に焦点を当て、迅速な意思決定を支援する実践的な選定マトリックスを提供します。[…]
均一な粒度を実現するためのペレタイザーナイフの鋭利さの最適化
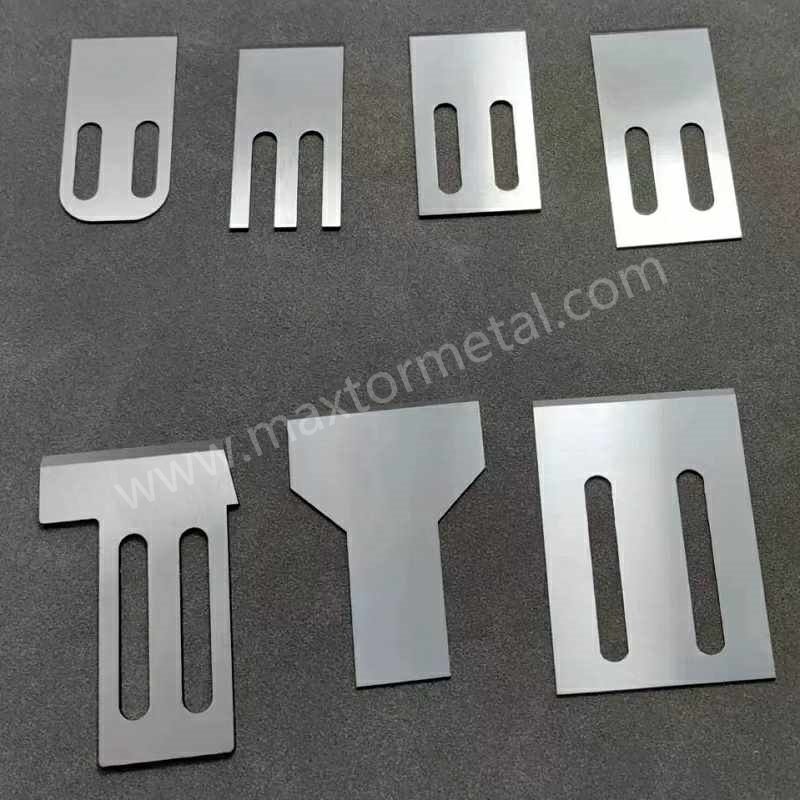
均一な粒径(ペレットサイズ)の実現は単なる見栄えの問題ではなく、後工程の安定性、乾燥効率、計量精度、そして製品品質の評価を大きく左右します。生産ラインで最も迅速にコントロールできる手立ては刃の切れ味ですが、ライン速度、カッターRPM、冷却、ダイフェイス条件といった適切なプロセスウィンドウと連動して初めて安定した効果を発揮します。本ガイドでは、ストランド(PP/PE)、水中カット(PA/PBT/PC)、ホットフェイス/水環式(マスターバッチおよび高充填系)という代表的な3つのシステムにおいて、その連動性を明確化する方法と、計測可能なKPIを用いて維持する方法を解説します。要点:均一な粒径のためのKPIフレームワーク。まずは測定優先のフレームワークから開始します。ペレット粒度分布の参照基準としてASTM D1921を使用し、フルふるい分析に基づく分布測定をサポートします[…]
ペレタイザーナイフの圧力調整とダイ保護
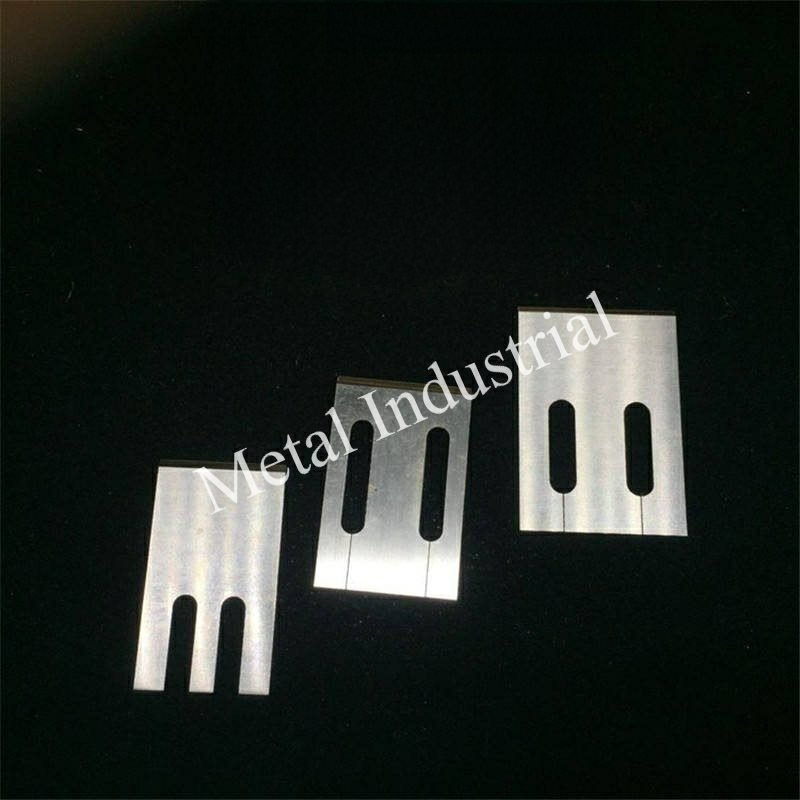
水中ペレタイザーでヒゲ、微粉、あるいは断続的なリークが発生する場合、その原因と対策の多くは刃とダイスの接触面にあります。本ガイドは、作業者やエンジニア向けに、起動時、長時間の連続運転、摩耗性配合物、極端なMFI条件下におけるペレタイザー刃の面圧調整とダイス保護の段階的なプレイブックを提供します。これにより、ダイスの摩耗を低減し、リーク発生の間隔を延ばし、ペレット品質の安定化を図ることができます。要点:安全事項および情報開示 基本手法:ペレタイザー刃の面圧調整 適切な接触を得ることは、特定の絶対値に頼るのではなく、観察可能な兆候に合わせたルーチンを確立することです。シナリオA — 起動/品種切り替え:リークの防止とカットの安定化 起動や品種切り替え時は、リークやダイスへの傷が最も発生しやすいタイミングです[…]
なぜ高負荷材料には CPMペレタイザーナイフ が最適なのか
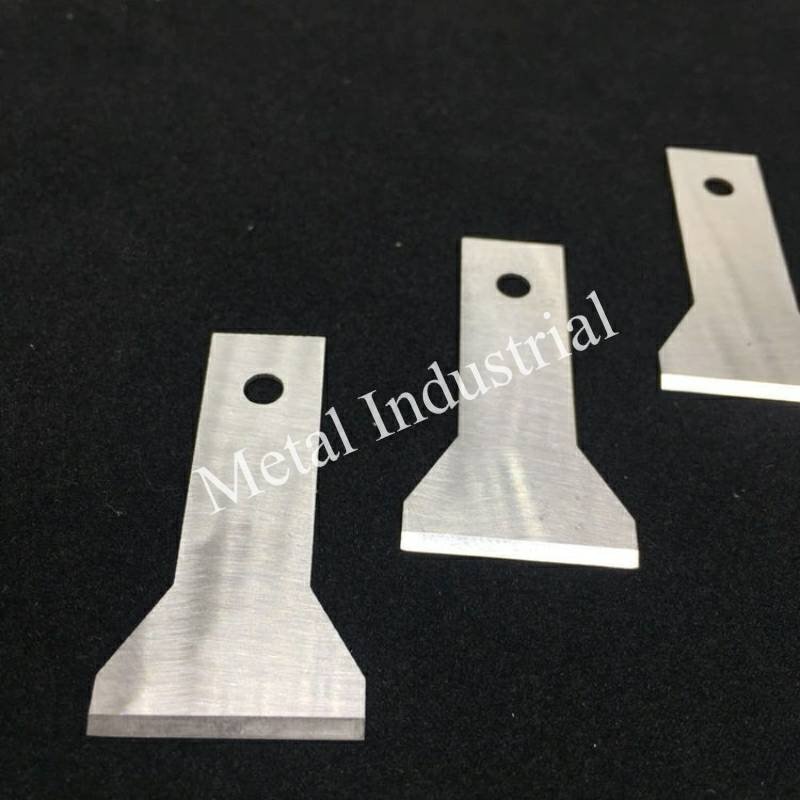
ペレタイジング(造粒)の条件が過酷な場合(研磨性フィラー、断続的な衝撃、湿式チャンバー、急激な温度上昇など)、不適切なペレタイザーナイフを使用すると、生産ラインがダウンタイムの温床となってしまいます。ここで言うCPMとは、Crucible Particle Metallurgy(クルーシブル粒子冶金)の略であり、微細で均一に分散した炭化物を生成することで、優れた耐摩耗性と信頼性の高い靭性を実現する粉末冶金プロセスのことです。注:CPMは有名なCalifornia Pellet Millのブランド名でもありますが、本記事におけるCPMは製鋼プロセスおよびそこから得られる工具鋼を指します。主なポイント:高負荷ペレタイジングにおける損傷モードとその要因。最適な材質の選択は、損傷の兆候から判断できます。稼働後の刃先に実際に現れているのは、均一な摩耗、チッピング、凝着(スミア)、ピッティング、あるいは[…]のいずれでしょうか。
高負荷ペレタイザー刃の材質比較:CPM vs D2 vs 超硬 (2026)
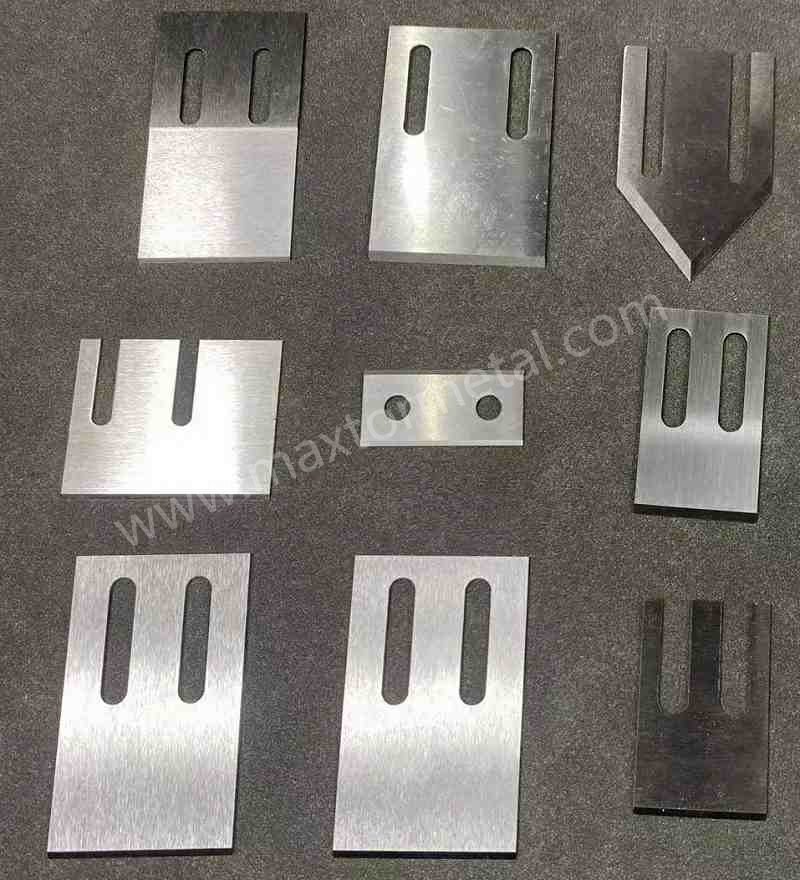
高負荷のペレット造粒プロセスでは、研削性の高いフィラー、断続的な衝撃、熱により刃先が酷使されます。あらゆる状況に対応する万能な材質は存在しません。チッピング(刃こぼれ)が主な損傷モードである場合、CPM工具鋼は従来のD2や低バインダー超硬合金よりも優れた性能を発揮するのが一般的です。安定した負荷の下で純粋な磨耗(アブレシブ摩耗)が支配的な場合、超硬合金が最も長い寿命と最多の研磨再利用回数を提供します。熱による軟化が問題となる場合は、耐熱コーティングを施したCPM M4や熱間工具鋼が大きな効果を発揮します。要点:項目別比較(目安 — 正確な値はデータシートを参照) 最適な使用シナリオ 材質分類と代表鋼種 マイクロ組織の特徴 代表的な硬度範囲 チッピング耐性 耐アブレシブ摩耗性 高温硬度/耐回火性 耐塑性変形性 再研磨[…]
超硬合金(タングステンカーバイド)製ペレタイザーナイフ:ベストプラクティスガイド
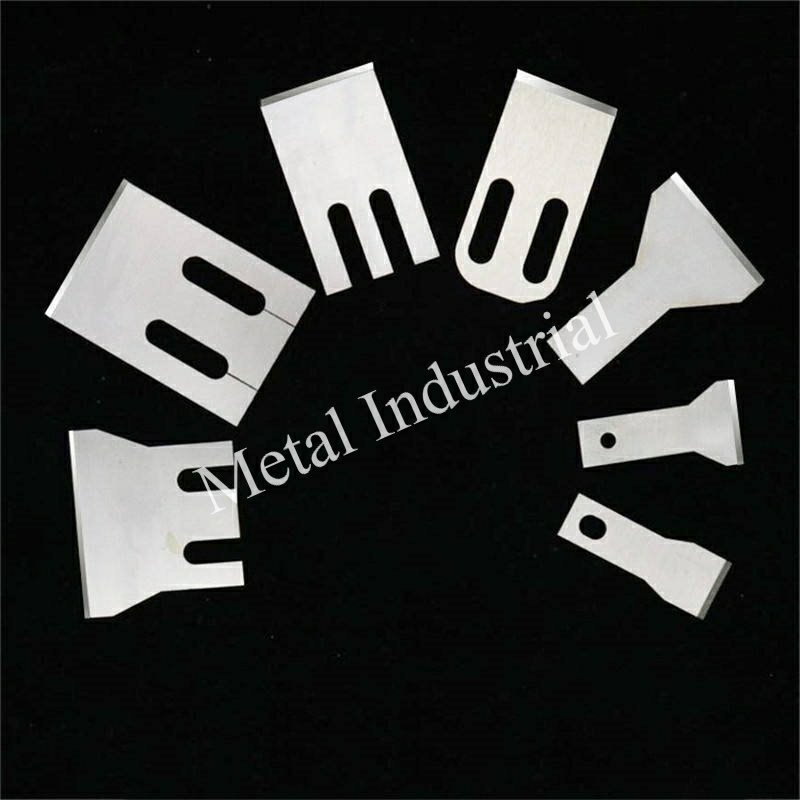
If abrasive-filled compounds keep chewing through your blades, you’re not alone. Between 0–50% glass fiber, talc/CaCO3 fillers, high line-speed shear, and frequent start/stop cycles, edge life collapses—and pellet quality goes with it. Upgrading to tungsten carbide pelletizer knives addresses the core failure modes while stabilizing pellets and trimming unplanned downtime across strand, die-face/underwater, and ring/centrifugal systems. Key takeaways Why Tungsten carbide pelletizer knives matter: the wear you’re really fighting Abrasive mineral fillers (talc, CaCO3) and glass fiber ends act like sandpaper at the cutting interface. At high line speeds, the edge sees three-body abrasion that rounds the cutting radius and elevates fines. Frequent start/stop increases impact loading and thermal cycling, […]
 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean