

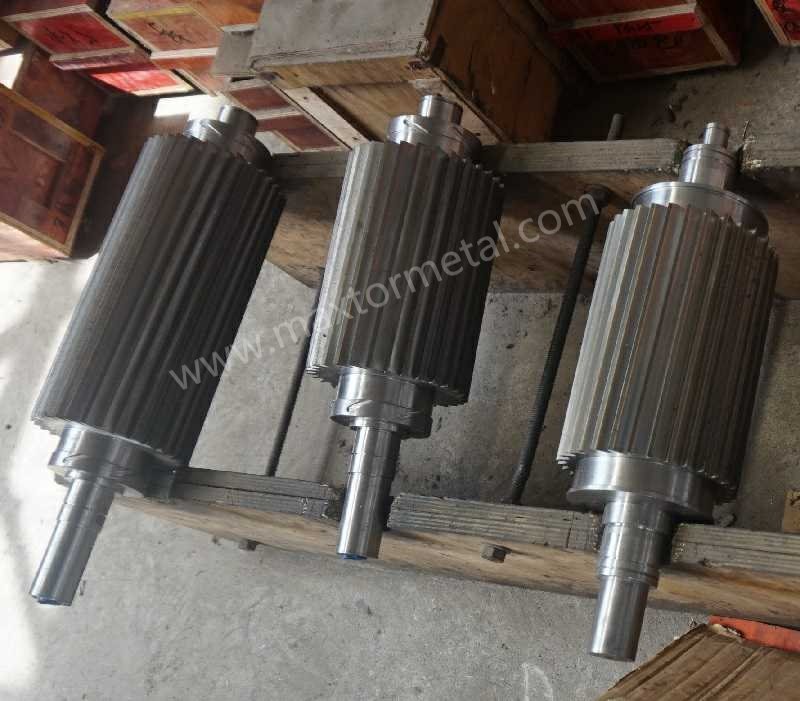
Если вы отвечаете за оборудование, технологический процесс или закупки для стренговых грануляторов (MAAG Automatik/Scheer) или обслуживаете системы подводного гранулирования (Gala/MAAG) в качестве вспомогательной линии, это руководство предназначено для вас. Посадка, эквивалентная OEM-стандартам, — это то, что гарантирует время безотказной работы и качество гранул: как только наружный/внутренний диаметр (OD/ID), толщина, диаметр делительной окружности отверстий под болты или посадка отверстий/штифтов отклоняются от нормы, появляются “хвосты”, увеличивается количество пылевидной фракции и учащается необходимость замены ножей. Используйте это руководство для проверки номеров моделей и артикулов деталей, а затем сопоставьте технические характеристики и допуски перед покупкой. Вы получите четкие критерии выбора, практические целевые показатели допусков и методы их проверки, перечень документов по контролю качества (QA), которые необходимо требовать от поставщика, а также ключевые показатели эффективности (KPI) жизненного цикла для отслеживания и подтверждения производительности. Для ясности поиска мы будем постоянно ссылаться на роторные ножи для грануляторов с OEM-посадкой и на то, что на самом деле означает «посадка» в повседневной эксплуатации.
Основные выводы
- Посадка на первом месте: подтвердите номера моделей/деталей и сопоставьте OD/ID, толщину, диаметр делительной окружности отверстий под болты, посадку отверстий/штифтов и зазор между ножом и фильерой, прежде чем обсуждать материалы или покрытия.
- Подтверждайте допуски: требуйте документацию по размерам, биению (TIR) и, где применимо, балансировке, привязанную к признанным стандартам, а не расплывчатые заверения.
- Выбирайте геометрию под конкретную задачу: подбирайте класс материала, угол режущей кромки и микрорадиус в соответствии со сложностью перерабатываемой полимерной смеси (высоконаполненные полимеры, стекловолокно, вторичное сырье) и состоянием рабочей поверхности фильеры.
- Проводите строгую настройку: контролируйте установку, биение, балансировку и зазор между ножом и фильерой с помощью регулярных проверок; выполняйте верификацию при рабочей температуре.
- Отслеживайте ключевые показатели: долю «хвостов», процент пылевидной фракции %, интервал между заменами и стоимость тонны продукции — используйте их для подтверждения производительности на уровне OEM-стандартов.
Основы OEM-совместимости — роторные ножи для грануляторов с OEM-посадкой
Определите тип сопряжения вашей ножевой головки и фильеры
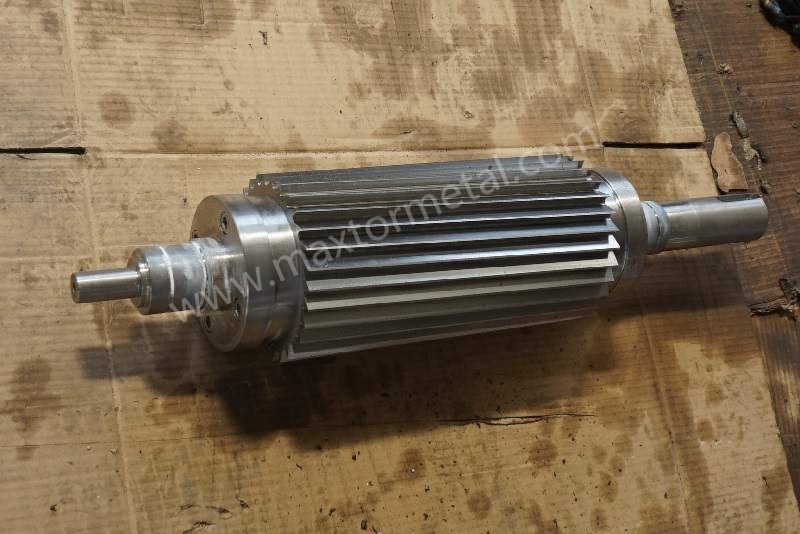
В стренговых грануляторах (семейства Scheer/Automatik, такие как серии SGS/PRIMO/T) резка происходит, когда вращающийся нож срезает стренги относительно неподвижного контрножа. Эксцентриковые механизмы и жесткие опоры контрножа делают даже небольшие перекосы заметными по дефектам гранул; сменные ножи должны идеально садиться на ступицу и иметь плоскую, параллельную режущую поверхность по отношению к контрножу. Для сравнения, в системах подводного гранулирования Gala нож прижимается к плите фильеры и подается вручную или автоматически; самовыравнивающаяся ступица и механизмы регулировки наглядно показывают, насколько точно ножевой блок должен сопрягаться с поверхностью фильеры. Эти концепции отражены в документации MAAG и Gala: в материалах по Scheer S3500 и T-серии особое внимание уделяется регулируемым механизмам и жесткой конструкции контрножа, в то время как в брошюре Gala 12S показаны самовыравнивающиеся ступицы и контролируемая подача ножей к плите фильеры (Брошюра MAAG S3500; Брошюра Gala 12S).
Сопоставление критических размеров и целевых допусков
Для обеспечения производительности на уровне OEM-стандартов сопоставьте и проверьте:
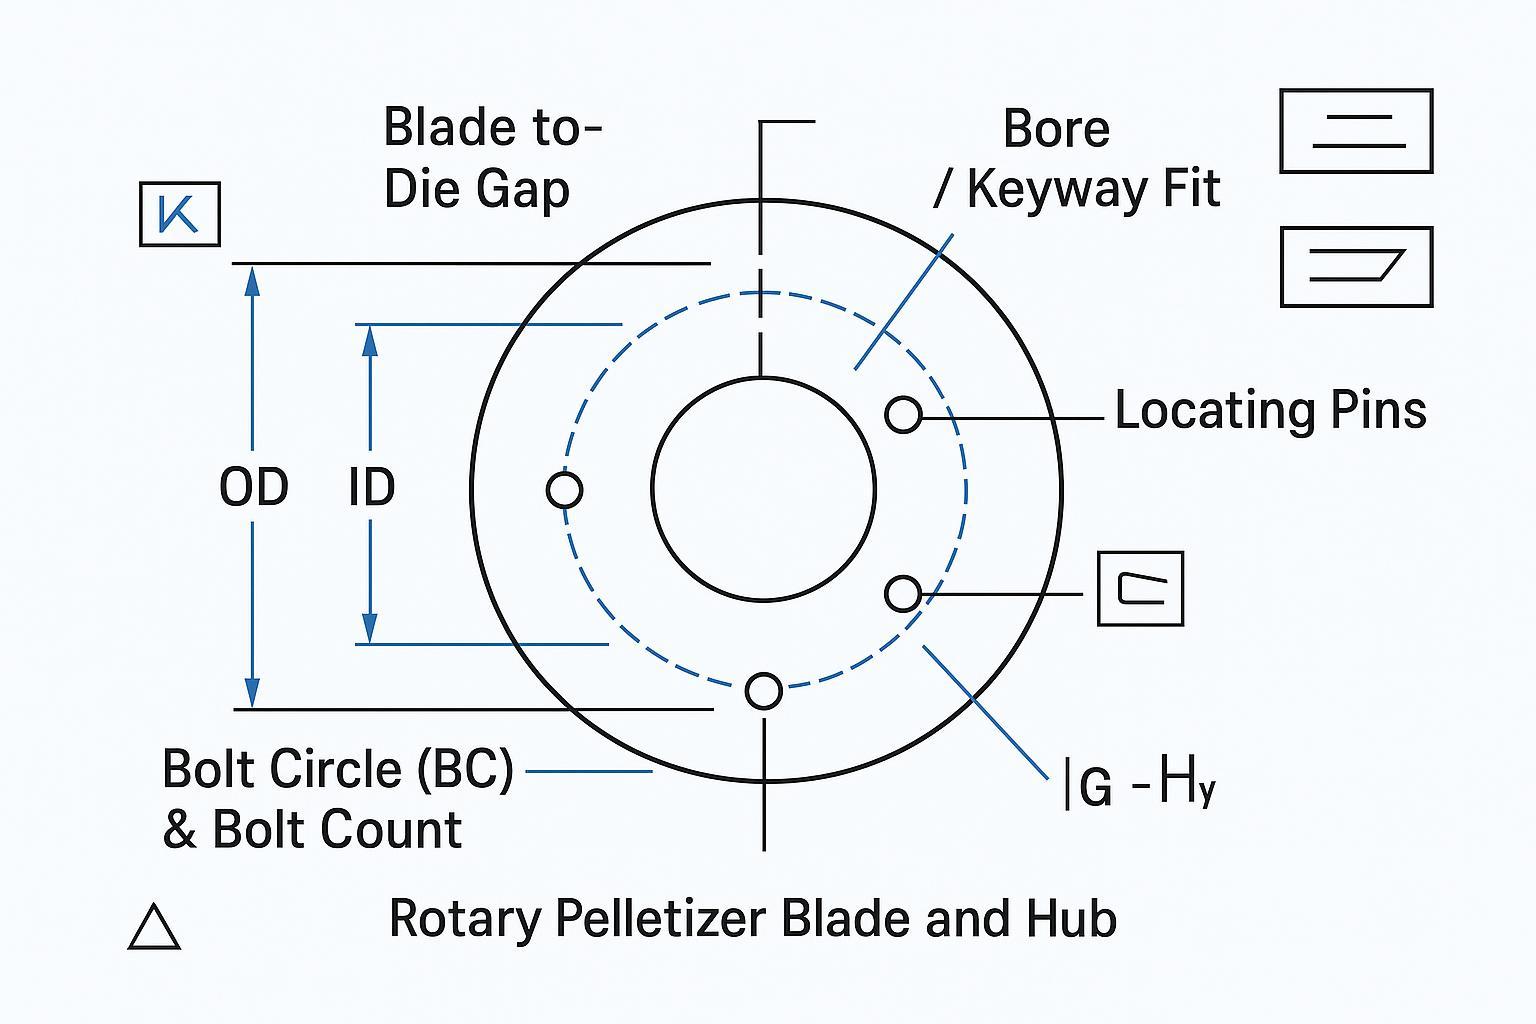
- Наружный диаметр (OD) и внутренний диаметр (ID)
- Толщину (и параллельность посадочной поверхности)
- Диаметр делительной окружности отверстий под болты и количество болтов
- Посадку отверстия, шпоночного паза и установочных штифтов на ступицу
- Целевые зазоры между ножом и фильерой (или ножом и контрножом) и метод их измерения
Поскольку допуски на чертежах OEM обычно являются конфиденциальными, используйте приемку на основе стандартов. Применяйте геометрические допуски (GD&T) для контроля плоскостности, параллельности и биения (ISO 1101), а также систему допусков и посадок ISO (например, концепции типа H7/g6) для подтверждения зазоров между отверстием и валом в соответствии с типом вашей ступицы.
Если вашей команде нужна отправная точка для входного контроля (не являющаяся официальным требованием OEM), установите “примерные диапазоны” достаточно узкие, чтобы предотвратить ухудшение качества, а затем скорректируйте их после получения стабильных производственных данных:
- Плоскостность/параллельность посадочных поверхностей: рассматривайте как ключевую характеристику и контролируйте на поверочной плите или КИМ; удерживайте диапазон допуска в пределах десятков микрон когда это позволяет конструкция.
- Радиальное/аксиальное биение в сборе: измеряйте индикатором часового типа по наружному диаметру установленного ножа и посадочной поверхности; стремитесь к минимальному полному биению (TIR) и анализируйте любые скачки показателей после переточки или смены партии.
- Посадка отверстий/штифтов: документируйте характер посадки (с зазором или переходная) и проверяйте с помощью калиброванных нутромеров и калибров-пробок; придерживайтесь единой концепции посадки для всех партий.
Важный: эти диапазоны приведены исключительно для иллюстрации. Ваши окончательные приемочные пределы должны быть подтверждены на основе параметров вашей конкретной ножевой головки, частоты вращения (RPM) и руководства OEM.
Практический рабочий процесс включает в себя: инспекцию первого изделия (FAI) на КИМ для проверки OD/ID/толщины/делительной окружности/отверстий; проверку параллельности толщины на поверочной плите; верификацию посадок с помощью нутромера/микрометра; и проверку полного биения (TIR) индикатором часового типа по наружному диаметру и посадочным поверхностям ступицы. Для получения дополнительной информации о геометрических допусках см. обзор ISO 1101:2017 geometrical tolerancing, а для ознакомления с концепциями балансировки роторов см. структуру балансировки роторов ISO 21940.
Требования к документации и прослеживаемости
Требуйте от поставщиков предоставления полного пакета документов по контролю качества (QA) для каждой партии: сертификат на материал EN 10204 3.1 (химический состав), протокол термообработки, отчет об испытании на твердость (с указанием метода — Роквелл/Виккерс), отчет КИМ о геометрических размерах, включая наружный/внутренний диаметр, толщину, делительный диаметр отверстий (BC), отверстия и штифты с указанием допусков GD&T, параметры шероховатости посадочных поверхностей, показатели биения (TIR) и, если этого требует ротор в сборе, сертификат балансировки в соответствии со стандартом ISO 21940. Эти документы служат подтверждением того, что неоригинальный нож полностью соответствует строгим требованиям к ротационным ножам для грануляторов с OEM-совместимостью, исключая любые догадки.
Материалы и геометрия режущей кромки
Выбор материалов в зависимости от условий эксплуатации
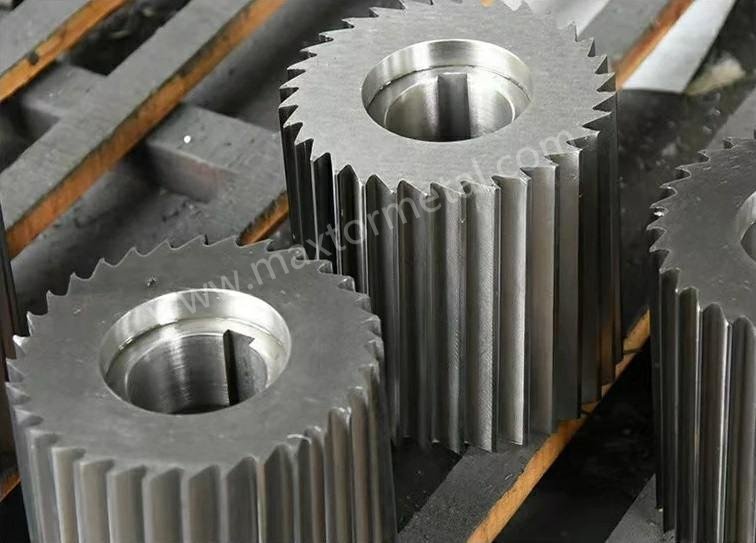
Выбор материала должен соответствовать тяжести условий эксплуатации и характеру износа. Для стренгового гранулирования общего назначения с умеренным содержанием наполнителей высококачественные инструментальные стали обеспечивают стабильность режущей кромки и предсказуемые интервалы между переточками. При увеличении содержания стекловолокна, талька или CaCO3, а также при росте доли вторичного сырья, порошковые быстрорежущие стали (PM) или решения из карбида вольфрама (твердого сплава) позволяют снизить скорость износа и предотвратить микровыкрашивание. Этот градиент отражен в материалах OEM-производителей и обучающих руководствах: на страницах комплектующих MAAG приводится общий обзор материалов для режущих ножей (включая нержавеющие/инструментальные стали и семейства HSS), а в независимых учебных материалах показано использование цельнотвердосплавных контрножей в условиях преобладающего абразивного износа (Обзор материалов для режущих ножей MAAG “Cutter Blades”; Обучение по стренговому гранулированию BPM). Выбирайте класс стали или сплава, который наилучшим образом противостоит основному механизму износа в вашем процессе, сохраняя при этом достаточную вязкость во избежание выкрашивания кромки при обрыве стренги.
Углы заточки, микрорадиус кромки и покрытия
Sharper isn’t always better. Extremely acute edges can lower cutting force but are more prone to micro‑chipping in abrasive recipes; a controlled micro‑edge radius improves stability and can cut overall fines by reducing edge breakdown. Inspect edges under magnification (optical scope or profilometer) to verify that the intended micro‑radius and hone were achieved consistently across the lot. Coatings can add value when the resin/filler mix abrades or slides along the edge: physical vapor deposition options like TiN, TiCN, CrN or DLC can improve wear resistance and reduce adhesion. The right pair depends on resin family, temperature, and die‑face condition; treat coatings as a complement to, not a substitute for, base‑material suitability and geometry.
Pairing with die‑face hardness and water chemistry
Your blade’s hardness and edge form must play well with the mating surface. On strand systems, match blade toughness to the bed‑knife material and ensure both seating faces are flat and parallel; mispairing invites grooving, chatter, and dust. On underwater lines, blade contact with the die plate makes die‑face flatness and surface finish decisive; Gala documentation underscores controlled blade advance to maintain life on both components (Брошюра Gala 12S). Process‑water cleanliness and flow also matter in underwater service; inadequate filtration or low flow will smear cuts and elevate tails/fines, as repeatedly discussed in troubleshooting overviews from Plastics Technology (see the UWP pieces linked below). If you’re consolidating suppliers, request verifiable documentation and a compatibility check for your exact hub/die family. For example, you can ask a qualified manufacturer like МАКСТОР МЕТАЛЛ to provide the QA pack (material, heat‑treatment, hardness, dimensional GD&T, and TIR/balance where applicable) and to confirm model compatibility based on your drawings or a sample; reputable OEMs and independent suppliers should meet the same evidence standard.
Установка, настройка и техническое обслуживание
Mounting, runout, and balance checks
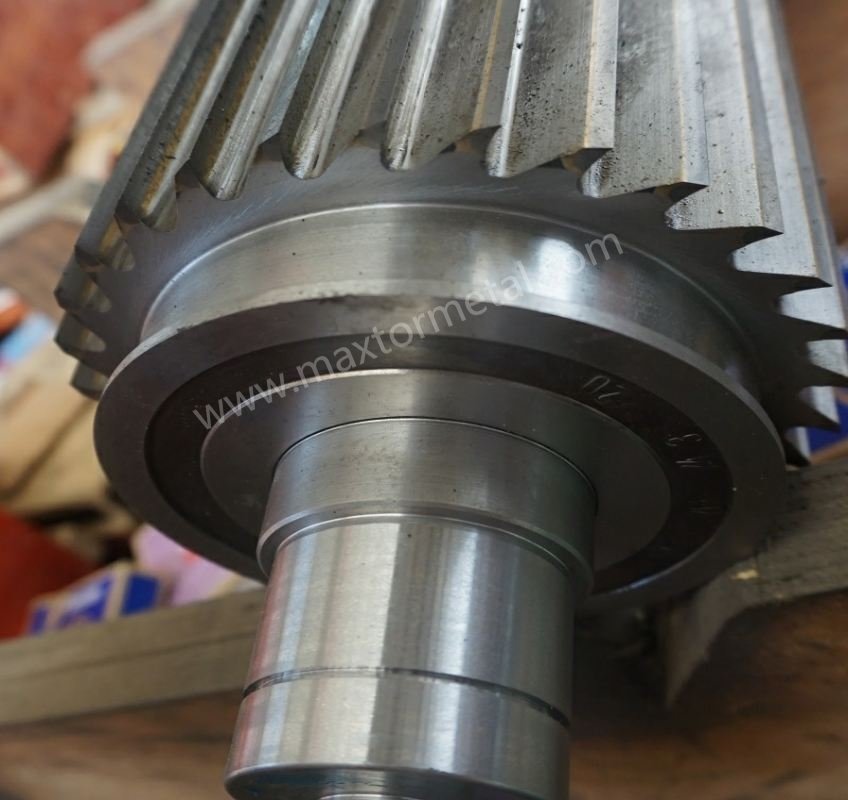
Start clean. Deburr and wipe the hub seating faces, confirm locating pins and bores are damage‑free, and torque fasteners in a star pattern to the machine manual’s range. Before running product, mount a dial indicator to measure radial and axial TIR on the blade OD and on the hub seating face; document peak‑to‑peak readings and compare to your acceptance band. If your assembly requires dynamic balance after resharpening or when mixing blades from different lots, align documentation and methods to the concepts defined in the структуру балансировки роторов ISO 21940. Small mechanical variances multiply under speed; catching them here prevents hours of chasing fines and tails downstream.
Setting gaps and troubleshooting tails/fines
Set the blade‑to‑bed‑knife (strand) or blade‑to‑die (underwater) gap using shims/feeler gauges per your machine family, then warm to operating temperature and verify again—thermal expansion can shift contact and undo a careful cold setup.
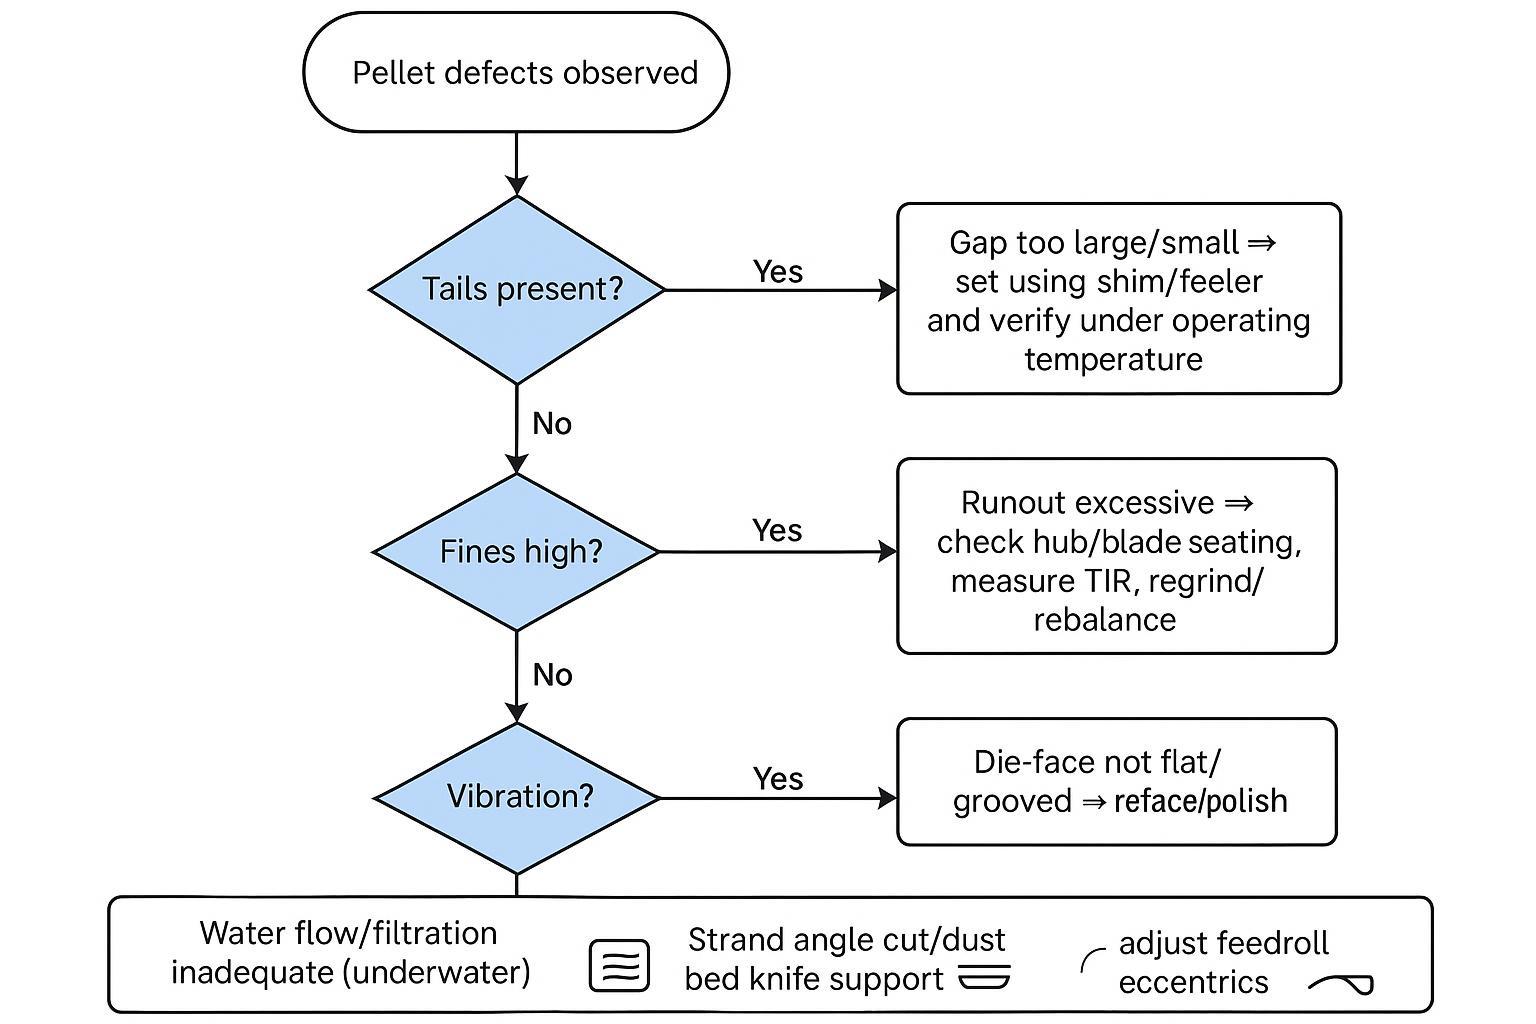
When tails, fines, or vibration show up, treat troubleshooting like metrology, not guesswork. Use a consistent sequence so you don’t “fix” a symptom while the root cause remains:
- Confirm the contact condition at temperature
Verify your gap/contact method on a warmed machine (same RPM and water/throughput conditions used in production). If defects change with temperature, treat cold measurements as setup guidance only.
- Measure runout at repeatable indicator points
Mount a dial test indicator so the contact point is square to the surface. Record radial TIR on the blade OD и axial TIR on the seating face, rotating the assembly slowly by hand. If the reading changes after resharpening, re-check burrs on the seating faces, pin/bore damage, and torque sequence.
- Check the mating surface condition before touching the gap again
- Strand: confirm bed‑knife support rigidity and alignment; uneven support can create angle cuts that shed fines.
- Underwater: inspect the die face for grooves, non-flatness, or built-up deposits; these often create tails even when the nominal gap looks “right.”
- Validate the water side on underwater systems
Confirm filtration is operating as intended and flow is stable across the die face. Poor flow/filtration can smear cuts and inflate tails and fines.
In practice, defects map to a handful of mechanical and process causes. Persistent tails often trace to excessive gap, die‑face grooves or non‑flatness (underwater), or excessive runout. High fines usually follow edge breakdown from abrasion, angle cuts (strand) due to misalignment, or unstable contact at the interface. Multiple industry guides connect these dots; for underwater systems, Plastics Technology’s troubleshooting articles outline how die‑face condition and water flow/filtration drive pellet quality problems and how to correct them (Solving Common Problems in Underwater Pelletizing; The Path to Pellet Perfection). For strand basics around alignment and dust control, the BPM training PDF offers plain‑spoken context on eccentrics and support geometry.
Resharpen, replacement, and KPI tracking
Treat edge life as a controlled loop, not a mystery. Define resharpen acceptance (minimum thickness, edge setback limits) and track the number of grinds each blade survives while holding geometry. Pair those maintenance records with four KPIs:
- Tails rate: percent of samples where visible tails exceed your threshold (define sampling frequency and lot size).
- Fines percentage: sieve analysis (e.g., mass passing under a defined screen over a known sample weight).
- Changeover interval: hours or tons between resharpen/replace events.
- Cost per ton: (blade + resharpen + changeover downtime)/produced tons.
During a trial set, log a baseline window (e.g., one week or X tons) and then the same window post‑change; compute the deltas. When OEM fit rotary pelletizer blades are correctly specified—and you’ve held mounting/runout/gap steady—you should see lower tails/fines variance and longer intervals between service. That’s the signal to scale.
Анонимизированный мини-кейс
A strand line running abrasive formulations (high mineral filler with periodic regrind) was seeing unstable cut quality after knife changes. The plant’s team treated the change as a controlled verification exercise: they tightened incoming inspection (dimensional report + runout checks on the mounted assembly), standardized the torque sequence, and verified the cutting interface again at operating temperature.
Over the next trial window, they reported a more stable cut and fewer downstream quality interventions. The biggest operational benefit wasn’t a single “magic” setting—it was reducing mechanical drift and documenting it the same way every changeover.
| KPI | Baseline trend | After fit verification + standardized setup | How they measured it |
|---|---|---|---|
| Tails | Higher / more variable | Lower / more stable | Fixed-frequency visual sampling with a defined “tail” threshold |
| Fines | Elevated | Уменьшенный | Sieve analysis with a consistent screen and sample weight |
| Changeover interval | Короче | Длиннее | Hours or tons between resharpen/replace events |
| Cost per ton | Выше | Ниже | Blade + resharpen + downtime assumptions held constant |
Note: Results vary by resin, filler loading, and machine condition. Treat this as a method example—your own trial should lock down the measurement rule first, then compare like-for-like windows.
Готовые шаблоны для копирования в журнал технического обслуживания
First Article / Incoming inspection checklist
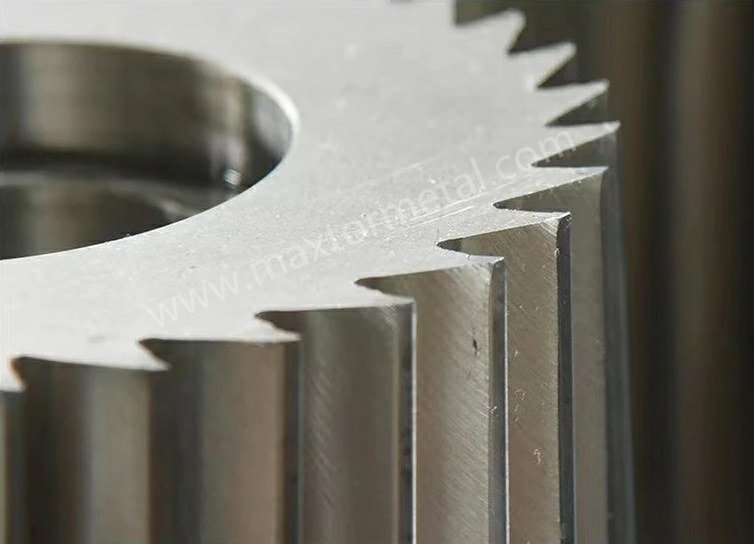
Use this as a “minimum evidence” checklist when receiving OEM fit rotary pelletizer blades (or any equivalent replacement):
- Part number / drawing reference and revision
- OD, ID, thickness (include parallelism of the seating face)
- Bolt circle diameter, bolt count, hole diameters, and true position callouts
- Bore diameter, keyway, and locating pin diameters and spacing
- Seating-face surface finish note (and any coating restrictions)
- Hardness report and heat-treatment record linked to the lot
- Runout report (axial and radial TIR) on the assembled hub/blade stack where applicable
Setup and verification log
Record the same items each changeover so you can correlate pellet quality changes to mechanical drift:
- Date / line / cutter head ID
- Blade lot ID and resharpen count
- Torque method and sequence used
- Radial TIR on blade OD (indicator point/location)
- Axial TIR on seating face (indicator point/location)
- Gap/contact method and check condition (cold vs hot)
- Notes: die face / bed knife condition, water filtration status
KPI tracker
Keep KPIs simple and consistent so “better” actually means something:
- Tails rate: sampling rule + threshold definition
- Fines %: sieve spec + sample weight
- Changeover interval: hours or tons
- Cost per ton: include blade, resharpen, and downtime assumptions
Заключение
OEM‑equivalent fit is the foundation: verify model and interface, map and prove dimensions and runout, then tailor materials and edge geometry to the application. With repeatable mounting and gap‑setting practices—and a simple KPI set—you can stabilize pellet quality and reduce cost/ton. Next steps: confirm your model/part numbers, request the full QA certificates (material, heat‑treatment, hardness, dimensional GD&T, TIR/balance), and plan a small, well‑instrumented trial set before you commit a full changeover.
Prepared by: Tommy Tang (12 years in industrial blade manufacturing and fit/inspection workflows).
Примечание: This article was prepared by MAXTOR METAL. Vendor examples are provided for illustration; evaluate any qualified supplier against the same evidence standards (QA pack, dimensional verification, and documented runout/balance where applicable).
Примечание по технике безопасности: Follow your pelletizer OEM manual for torque values, guarding, and lockout/tagout procedures. This guide does not replace machine-specific service instructions.

 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean