

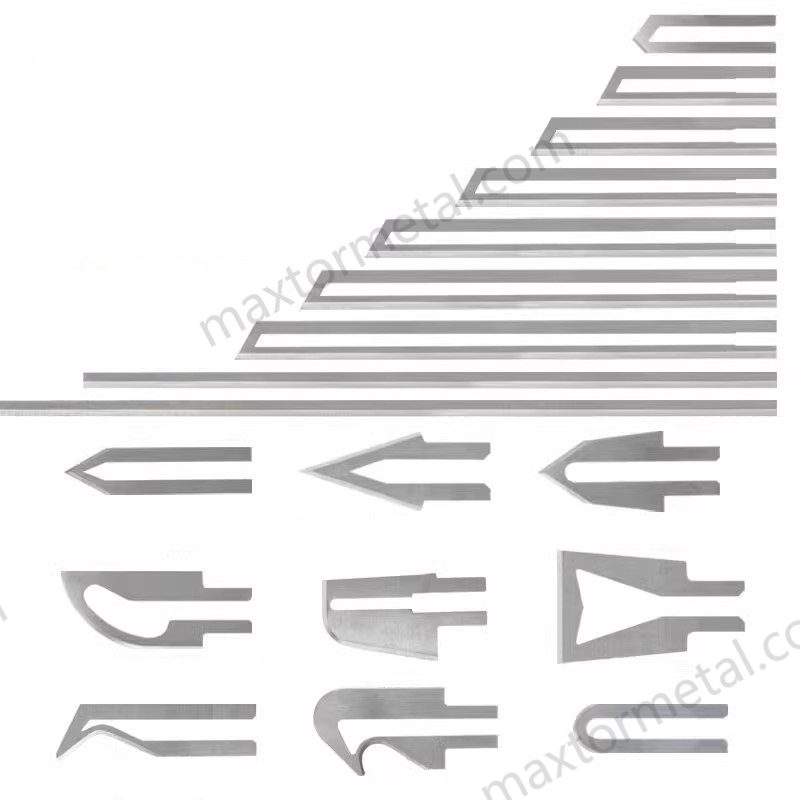
تعمل شفرات السكاكين الساخنة في نقطة تداخل معقدة بين الحرارة، والبوليمرات، وضغط الإنتاج. عندما تتراكم الرواسب، لا تحصل فقط على شفرة متسخة، بل تحصل على جودة قطع غير مستقرة، ومزيد من الهدر، وأوقات تبديل أطول، وتكلفة إجمالية أعلى للملكية (TCO) بسبب التوقف غير المخطط له وإعادة الشحذ المبكر.
عملياً، يعني “تنظيف شفرات السكاكين الساخنة” إزالة الطبقة المتفحمة، وبقايا البوليمر المنصهر، وانتقال المواد اللاصقة، والغبار دون تغيير هندسة الشفرة. وعند القيام بذلك بشكل صحيح، يستعيد التنظيف انتقال الحرارة المتسق والقطع المتوقع - دون تدوير الحافة أو إتلاف أي طلاءات مانعة للالتصاق أو مقاومة للتآكل.
في هذا الدليل، ستتعلم إجراء تشغيل قياسي (SOP) يركز على السلامة أولاً لصيانة السكاكين الساخنة— طريقة عملية للتعامل مع تنظيف شفرات السكاكين الساخنة, ، واختيار المنظفات المتوافقة، وبناء عادات تمنع تراكم الرواسب من التحول إلى مشكلة أسبوعية طارئة.
الكاتب والمراجعة
مؤلف: ليانغ تشن, ، مهندس تطبيقات أول (شفرات القطع الساخن الصناعية)، MAXTOR METAL — خبرة تزيد عن 15 عاماً في الشفرات الصناعية المخصصة والمشحوذة بدقة.
مراجعة فنية: تمت المراجعة بواسطة فريق الجودة في MAXTOR METAL (فحص المواد ومراقبة الجودة أثناء العملية) — أبريل 2026.
هل لديك أسئلة أو قيود خاصة بالموقع؟ اتصل بفريقنا: https://maxtormetal.com/
السلامة أولاً
ملاحظة السلامة والامتثال: هذا الدليل مخصص للتخطيط العام للصيانة ولا يحل محل برنامج الإغلاق/وضع العلامات (lockout/tagout) الخاص بمنشأتك، أو متطلبات البيئة والصحة والسلامة (EHS)، أو ورقة بيانات سلامة المواد (SDS) الخاصة بالشركة المصنعة للمنظف. اتبع دائماً إجراء التشغيل القياسي (SOP) الخاص بموقعك أولاً، وتأكد من التوافق الكيميائي مع مادة الشفرة/الطلاءات، واستشر ورقة بيانات السلامة (SDS) القسم 7 (التعامل والتخزين), القسم 8 (عناصر التحكم في التعرض/معدات الوقاية الشخصية PPE)، و القسم 13 (التخلص من النفايات) قبل استخدام أو التخلص من أي مذيبات أو مناديل ملوثة.
الإغلاق، التبريد، التحقق
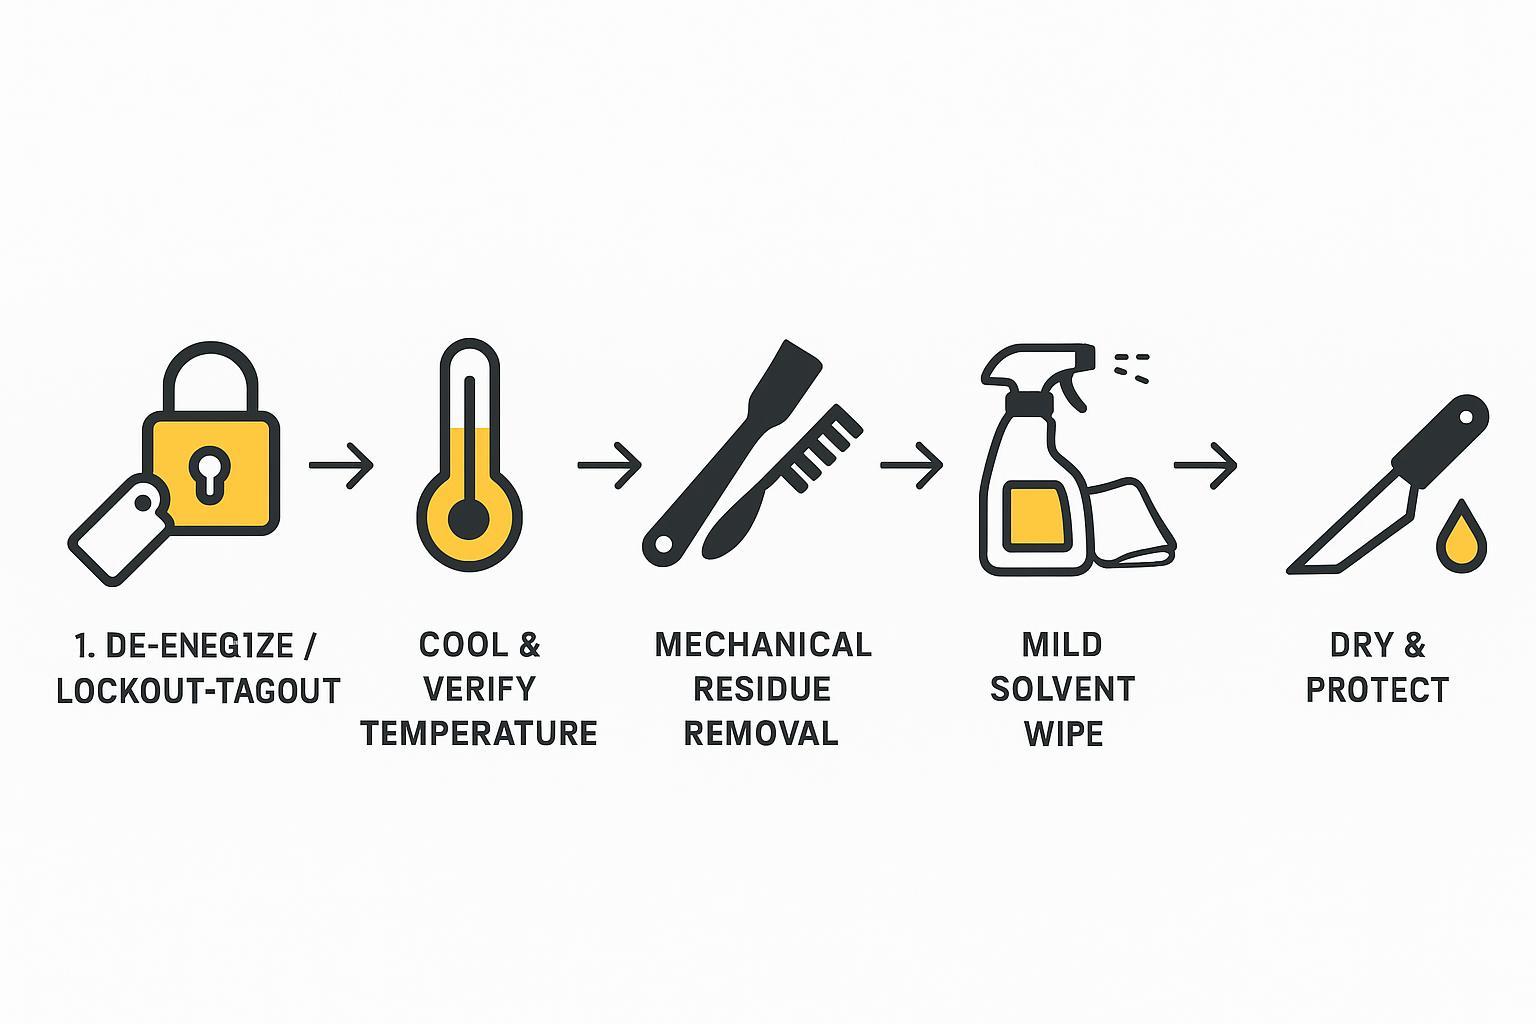
تعامل مع التنظيف كعملية صيانة، وليس كأعمال منزلية عادية. افصل الطاقة عن النظام، وأغلق مصدر الطاقة (lock out)، وتحقق من حالة الطاقة الصفرية قبل لمس الشفرة أو الحامل. للحصول على إرشادات على مستوى البرنامج، تلخص إدارة السلامة والصحة المهنية (OSHA) الغرض من 29 CFR 1910.147—التحكم في الطاقة الخطرة: منع التشغيل غير المتوقع أو إطلاق الطاقة المخزنة أثناء الخدمة والصيانة.
التبريد أمر غير قابل للتفاوض. كما تشير Carolina Knife في دليل صيانة السكاكين الساخنة الصناعية (2025), يجب ألا يتم التنظيف إلا بعد أن تبرد الأداة تماماً.
استخدم خطوة تحقق بسيطة قبل البدء:
- تأكد من إيقاف تشغيل السخان/وحدة التحكم وإغلاقها.
- انتظر حتى تصل الشفرة إلى درجة حرارة آمنة للمناولة.
- تحقق باستخدام مقياس حرارة يعمل بالأشعة تحت الحمراء (IR) أو مسبار ملامس إذا كان إجراء التشغيل القياسي (SOP) الخاص بك يتطلب ذلك.
معدات الوقاية الشخصية (PPE) والتهوية
يمكن أن تشمل رواسب السكاكين الساخنة جزيئات دقيقة، وبوليمرات متحللة، وأبخرة مذيبات. إن معدات الوقاية الشخصية (PPE) والتهوية ليست اختيارية—خاصة إذا كنت تقوم بتنظيف شفرات متعددة في كل نوبة عمل.
الحد الأدنى الأساسي:
- قفازات مقاومة للقطع (بالمستوى المناسب لحجم شفرتك وطريقة مناولتها)
- حماية العينين
- حماية الجهاز التنفسي إذا كانت ورقة بيانات سلامة المذيب (SDS) أو نوع الرواسب يتطلب ذلك
- نظام عادم محلي أو منطقة عمل جيدة التهوية
التعامل مع المذيبات والنفايات
اختر منظفات متوافقة مع مادة شفرتك وأي طلاء عليها. استخدم ورقة بيانات سلامة المذيب (SDS) كمرجع لك للتعامل والتهوية والتخلص من النفايات.
حافظ على التحكم في العملية:
- استخدم كميات صغيرة على المماسح بدلاً من النقع في وعاء مفتوح.
- افصل مماسح المذيبات والرواسب كنفايات صناعية وفقاً لقواعد موقعك.
- لا تصب المذيبات في المصارف ما لم يكن ذلك مسموحاً به صراحةً في ورقة بيانات السلامة (SDS) وسياسة البيئة والصحة والسلامة (EHS) الخاصة بك.
التنظيف خطوة بخطوة
الإزالة الميكانيكية أولاً
ابدأ بطريقة جافة ولطيفة. الإزالة الميكانيكية هي الطريقة الأقل خطورة لإزالة الرواسب الكبيرة دون دفع المواد الكيميائية تحت الطلاءات أو تسييل المواد اللاصقة وتحويلها إلى لطخات.
A practical sequence:
- Use a nylon or wood scraper to lift thicker deposits.
- Use a brass brush (light pressure) or a coarse cloth to remove remaining film.
- Wipe the blade face and edge line with a clean microfiber cloth.
Two edge-protection rules that prevent accidental dulling:
- Scrape away from the edge when possible; don’t “dig under” the apex.
- Avoid hard abrasives that change geometry (no sanding belts, no grinding stones, no aggressive Scotch-Brite on the edge).
If your main issue is buildup, focus on removing bulk residue first; trying to remove plastic residue from hot knife blade surfaces with aggressive scrubbing is a common way to round the edge.
Escalate with compatible solvents
If mechanical removal leaves a sticky film, escalate in controlled steps. Your goal is to dissolve residue with the mildest chemistry that works—then stop.
Use a “test small, wipe fast” approach:
- Apply a small amount of cleaner to a cloth (not directly onto hot components).
- Wipe the residue, then immediately wipe again with a clean cloth.
- If your process allows water-based cleaners, rinse/wipe per the product instructions and dry fully.
Compatibility notes that prevent damage:
- Prefer mild, non-caustic cleaners first.
- Avoid leaving solvent pooling at the blade/holder interface.
- If the blade is coated (for example PTFE), avoid aggressive solvents and hard scrubbing that can lift or scratch the coating.
Cleaner escalation decision tree for uncoated steel blades
If your shop primarily uses uncoated carbon steel or stainless steel hot knife blades, a simple escalation path keeps cleaning consistent without jumping to aggressive chemistry.
Start here and escalate only if needed:
- Dry wipe (lint-free cloth): If residue is light powder/soot and wipes clean.
- Mechanical lift (nylon/wood scraper): If you have smeared polymer film or thick deposits.
- IPA wipe (isopropyl alcohol): If you have light oil, tacky film, or thin polymer smear. Apply IPA to a cloth, wipe, then follow with a dry cloth.
- Adhesive/paint remover: Only when residue is clearly adhesive/paint transfer and IPA won’t touch it. Use small amounts, verify the product SDS, and confirm it’s approved for your blade steel and any nearby seals/holders.
Stop rules that protect the edge:
- If residue doesn’t improve after two short cycles at a given step, don’t scrub harder—move to the next step or review process parameters (temperature, dwell, feed).
- If a remover leaves a haze/film, follow the product instructions, then finish with a clean wipe and thorough dry-down.
Mini compatibility matrix
| Blade surface | OK to start with | Escalate to | Avoid unless manufacturer/EHS approves |
|---|---|---|---|
| Uncoated carbon steel | Dry wipe, nylon/wood scrape | IPA wipe | Strong caustics; prolonged soaking; aggressive abrasives on the edge |
| Uncoated stainless steel | Dry wipe, nylon/wood scrape | IPA wipe; approved adhesive/paint remover | Strong caustics; unknown remover chemistry on fixtures/seals; aggressive abrasives on the edge |
تذكير: Always check the cleaner SDS—especially القسم 7 (التعامل والتخزين), القسم 8 (عناصر التحكم في التعرض/معدات الوقاية الشخصية PPE)، و القسم 13 (التخلص من النفايات)—and follow your site EHS rules for ventilation, gloves, and waste segregation.
نصيحة احترافية: If you manage multiple blade types, standardize your cleaners by blade/coating family (uncoated steel vs. PTFE-coated vs. other coatings) and label your cleaning kits accordingly. For broader upkeep context, these industrial blade maintenance tips are a useful checklist baseline.
Drying and corrosion protection
Drying is part of cleaning. Residual moisture and cleaner film can cause corrosion, staining, or uneven heat transfer on the next run.
A simple, repeatable finish:
- Wipe dry with a lint-free cloth.
- Use compressed air only if your plant practices allow it and you can control debris.
- Apply a thin corrosion inhibitor or light oil film if your process permits (especially for storage).
Before reinstalling, do a quick verification:
- No visible residue lines on the blade face.
- No tackiness on the edge line.
- The blade-to-holder contact area is clean and dry.
حماية الحافة والطلاء
PTFE and steel limits
Two temperature facts help you set safer cleaning rules.
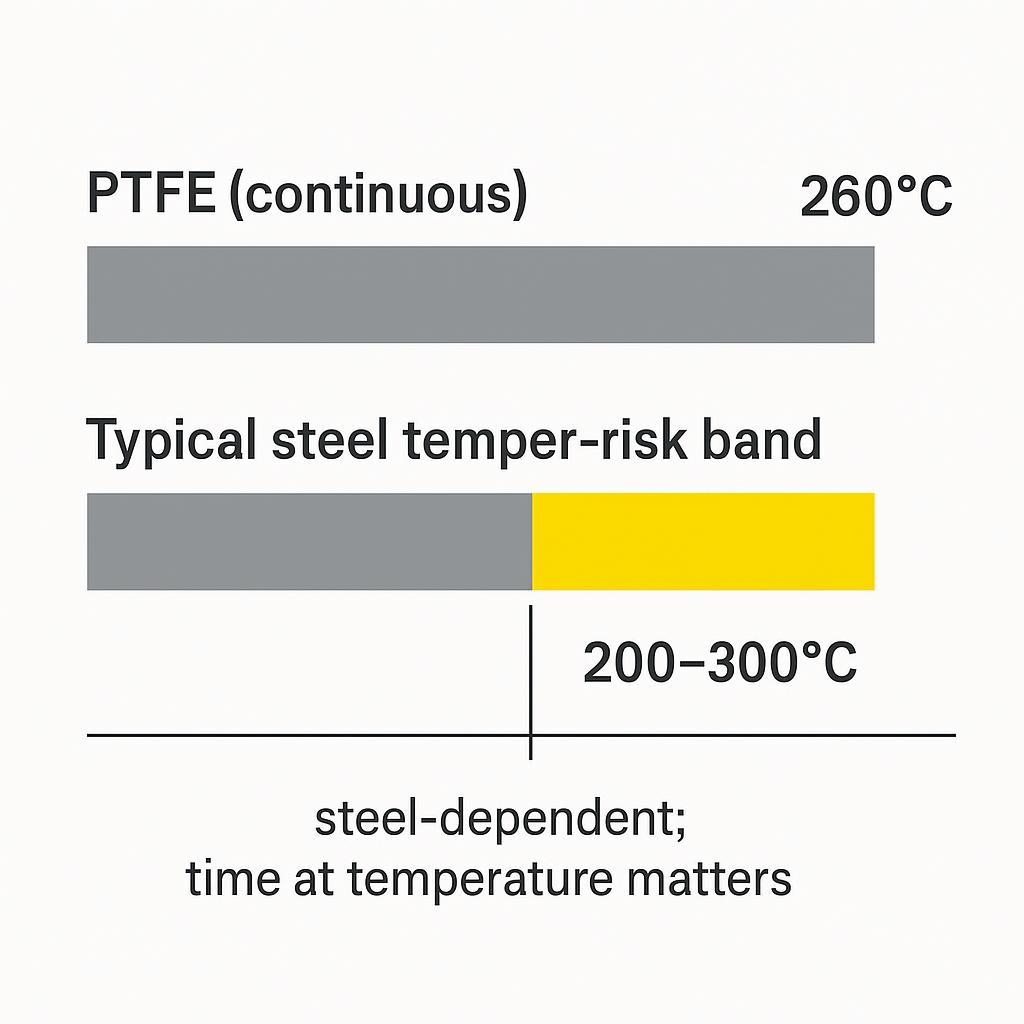
First, PTFE coatings have a practical thermal ceiling: Teflon.com describes fluoropolymers like PTFE as having temperature resistance ranging from -200 to 260°C in its chemical and thermal resistance overview, and it notes PTFE resins are rated for continuous service at 260°C (500°F) على PTFE product page.
Second, steel hardness and toughness can shift when you reheat into tempering ranges. The American Bladesmith Society notes a noticeable hardness drop begins around 375–400°F in its Heat Treating 101 tempering discussion (2010). For shop-floor SOPs, the practical takeaway is simple: don’t use “heat to burn it off” as a cleaning method unless the blade manufacturer explicitly approves it.
For more coating context (what coatings do, where they help, and what care typically looks like), this industrial blade coatings guide يُعد مرجعاً مفيداً.
What to avoid
Most edge damage comes from shortcuts. Build these into your “do not” list:
- Cleaning while hot: increases burn risk, creates smeared residue, and tempts overheating as a “solution.”
- Over-scrubbing coated surfaces: for PTFE-coated blade cleaning, use mild cleaners and soft tools; treat the coating as a functional surface, not a stain to grind off.
- Abrasives on the edge: steel wool, aggressive pads, sandpaper, or scraping into the apex will round the edge.
- Caustic cleaners without approval: strong alkalis and harsh degreasers can attack certain coatings and discolor steel.
- Soaking powered assemblies: لا تغمر السخانات، أو المقابض، أو الأسلاك، أو وحدات التحكم.
- المناقش المعدنية أو الأزاميل: طريقة سريعة لتثليم الحافة أو خدش السطح المطلي.
منع التراكم المستقبلي
تعتمد الوقاية في الغالب على التحكم والوتيرة المنتظمة، وليس على استخدام مواد كيميائية أقوى. الهدف هو منع تحول الرواسب إلى طبقة محترقة وملتصقة.
إذا كنت بحاجة إلى بروتوكول رسمي لصيانة السكاكين الساخنة لعمليات التدقيق، يجب تضمين: قائمة المنظفات المعتمدة حسب نوع الشفرة/الطلاء، وخطوة التحقق من التبريد، ونقطة التوقيع بعد القطع التجريبي.
العادات التشغيلية التي تنجح عبر نوبات العمل المختلفة (انظر نصائح صيانة سكاكين القطع الساخن للحصول على نموذج وتيرة بسيط):
- وتيرة المسح: المسح الخفيف في نهاية نوبة العمل أفضل من التنظيف الأسبوعي العنيف.
- الانضباط في معايير التشغيل: تجنب التشغيل بدرجة حرارة أعلى من المطلوب؛ وقم بتثبيت سرعة التغذية ووقت التوقف لتقليل التلطيخ.
- فحص الحواف: أضف فحصًا بسيطًا “للقطع التجريبي” بعد التنظيف للتأكد من استقرار خط القطع.
- التوثيق: سجل نوع المنظف، ومعدل التكرار، وأي ملاحظات على الطلاء/الحافة حتى تتمكن من ربط الرواسب بمهام العمل والمواد المستخدمة.
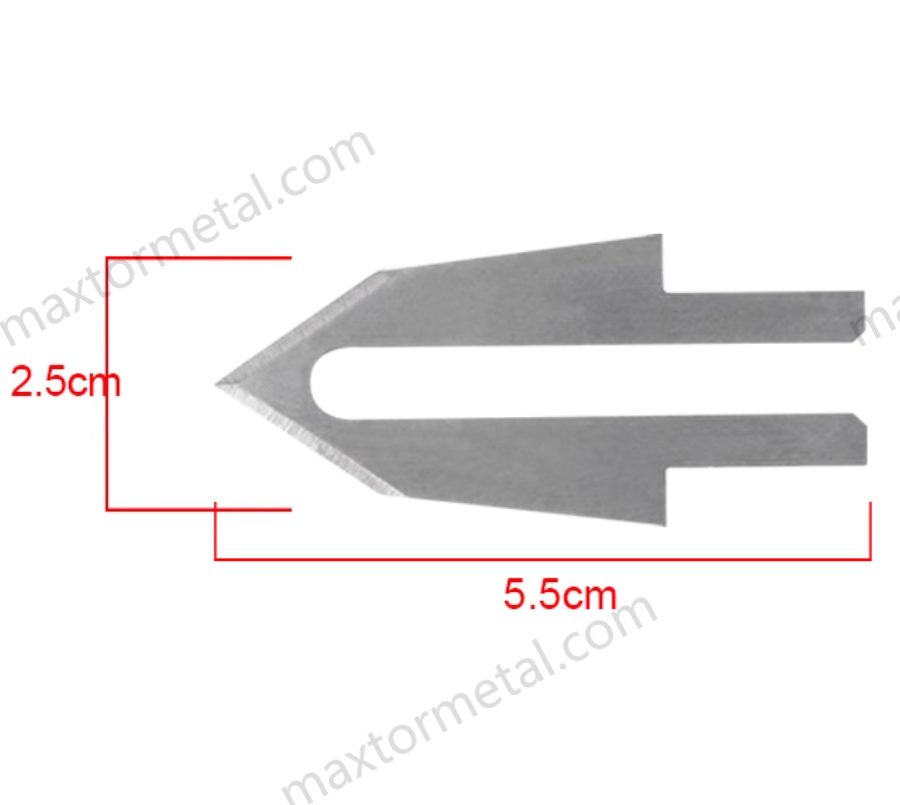
يدعم MAXTOR METAL مواد الشفرات المخصصة والطلاءات غير اللاصقة/المقاومة للتآكل (بما في ذلك PTFE والطلاءات الصلبة) بالإضافة إلى التجليخ الدقيق، مما يساعد على ملاءمة سهولة التنظيف واستقرار الحواف مع تطبيق القطع الساخن الخاص بك.
حالة دراسية: تنظيف القطع الساخن لقساطر TPU الذي قلل من الهدر
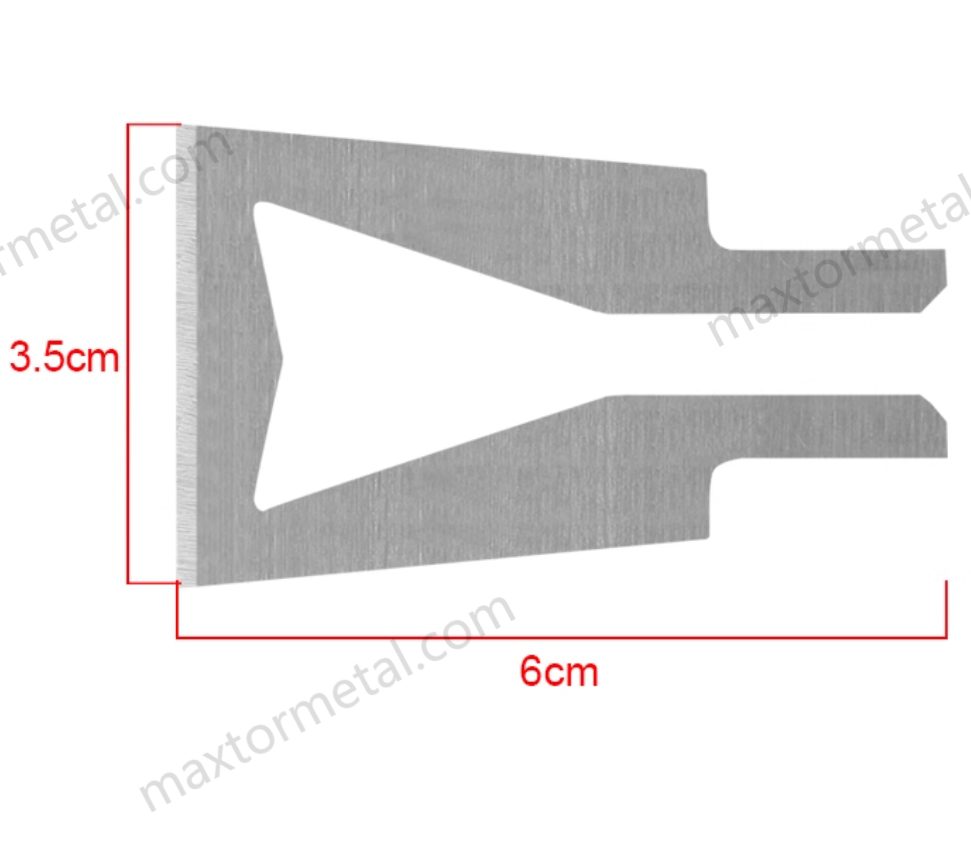
إليك مثالاً واقعيًا من أرض المصنع حيث كان الانضباط في التنظيف لا يقل أهمية عن الحافة نفسها.
في عملية إنتاج طبية لـ قساطر البولي يوريثان الحراري (TPU) بالقطع الساخن، لاحظ المشغلون تلطخًا بالبوليمر المنصهر عالي اللزوجة بالإضافة إلى تراكم جزيئات كربونية صغيرة على وجه الشفرة بسبب التسخين المستمر.
الأعراض قبل التنظيف شملت التصاق الشفرة وظهور “خيوط” عند خط القطع، بالإضافة إلى تشوه الوجه النهائي للأنابيب رقيقة الجدران بسبب زيادة الاحتكاك — مما أدى إلى خروج الأجزاء عن نطاق التفاوتات الطبية المسموح بها.
تسلسل التنظيف القياسي:
- الإزالة الميكانيكية (المحكومة): بعد إغلاق الشفرة وتبريدها إلى درجة حرارة آمنة للمناولة, ، استخدم فرشاة نحاسية ناعمة لإزالة الرواسب المرئية. حافظ على ضغط خفيف وقم بالفرشاة بعيدًا عن خط الحافة لتجنب ثني قمة الحافة.
- المسح بالمذيب (بعد التبريد): بعد أن تبرد الشفرة إلى درجة حرارة آمنة للمناولة، امسحها بقطعة قماش صناعية خالية من الوبر مبللة بكحول الأيزوبروبيل (IPA) لإزالة الغشاء المتبقي والأكسدة الدقيقة.
النتائج المقاسة بعد توحيد المعايير:
- انخفض معدل الهدر الناتج عن عيوب نهاية القطع من 8% ل أقل من 0.5%.
- انخفض وقت التوقف غير المخطط له لتغيير الشفرات بنسبة حوالي 35% بسبب وتيرة التنظيف الوقائي.
الخاتمة
نظف شفرات السكاكين الساخنة كمهمة صيانة محكومة: نظف فقط عندما تبرد، وابدأ بالإزالة الميكانيكية، ثم تدرج باستخدام مذيبات خفيفة متوافقة، ثم جفف واحمي. يحمي هذا التسلسل الحافة، ويحافظ على الطلاءات، ويحافظ على استقرار جودة القطع لديك.
الخطوات التالية:
- قم بتوثيق إجراءات التشغيل القياسية (SOP) الخاصة بك (إغلاق الطاقة، التحقق من التبريد، الأدوات/المذيبات المعتمدة، التجفيف/الحماية).
- قم بالتدريب عبر نوبات العمل المختلفة وتدقيق الامتثال (خاصة معدات الوقاية الشخصية PPE والتهوية).
- راجع قائمة المذيبات الخاصة بك ربع سنويًا مقارنة بأنواع الطلاء ومتطلبات صحيفة بيانات السلامة (SDS) المحدثة.

 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean