

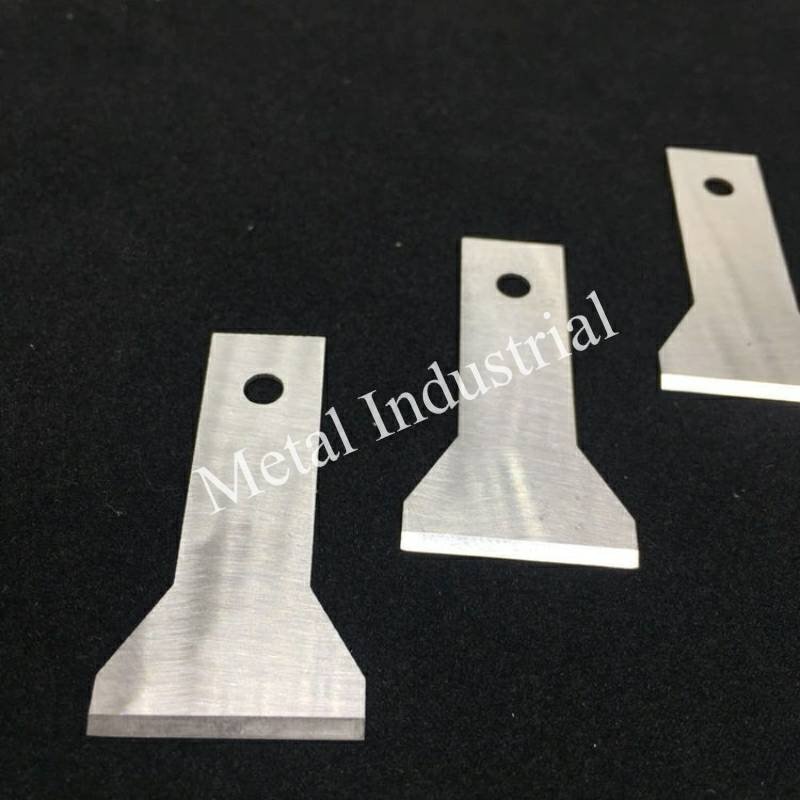
عندما تصبح عملية التحبيب صعبة — بسبب الحشوات الكاشطة، والصدمات المتقطعة، والغرف الرطبة، والارتفاع المفاجئ في درجات الحرارة — فإن شفرة تحبيب البلاستيك الخاطئة تحول خط الإنتاج الخاص بك إلى آلة للتوقف عن العمل. في هذا السياق، يشير مصطلح CPM إلى Crucible Particle Metallurgy، وهو مسار ميتالورجيا المساحيق الذي ينتج كربيدات دقيقة وموزعة بشكل موحد لمقاومة تآكل ممتازة ومتانة موثوقة. ملاحظة: CPM هي أيضًا العلامة التجارية الشهيرة California Pellet Mill؛ ولكن في هذا المقال، تعني CPM عملية تصنيع الصلب وصلب العدة المشتق منها.
أهم النقاط
- تجمع شفرات تحبيب البلاستيك المصنوعة من CPM بين المقاومة العالية للتآكل والمتانة العملية — وهي مثالية للخدمة الشاقة ذات الأحمال العالية والكشط.
- لمقاومة التآكل الكاشط السائد، فإن استخدام CPM 10V بصلادة تتراوح بين HRC 60–64 يطيل عمر الشفرة إلى أقصى حد؛ أما بالنسبة لمخاطر الصدمات/التشظي، فإن CPM M4 بصلادة تتراوح بين HRC 58–62 يوازن بين المتانة والاحتفاظ بحدة الحواف.
- تشير أنماط الفشل الخمسة الشائعة — التآكل الكاشط، الصدمات/التشظي، الالتصاق/الخدش، اقتران التآكل والتآكل الكيميائي، والتليين الحراري — كل منها إلى مادة محددة، وصلادة، واستجابة للتحكم في العمليات.
- قم بإجراء ضمان الجودة لشفراتك باستخدام مخطط صلادة روكويل (ASTM E18)، وطريقة تصنيف التآكل (ASTM G65)، وفحوصات البنية المجهرية لتجنب المفاجآت على خط الإنتاج.
- تعد الهندسة، والتشطيب السطحي، والمحاذاة أمرًا بالغ الأهمية: فالحواف المائلة الدقيقة (micro-bevels)، والأسطح المصقولة، والفجوات الصحيحة بين الدوار والعضو الثابت غالبًا ما تضيف عمرًا أطول للشفرة مقارنة بالصلادة وحدها.
أنماط الفشل في عمليات التحبيب عالية الحمل وما تكشفه لك
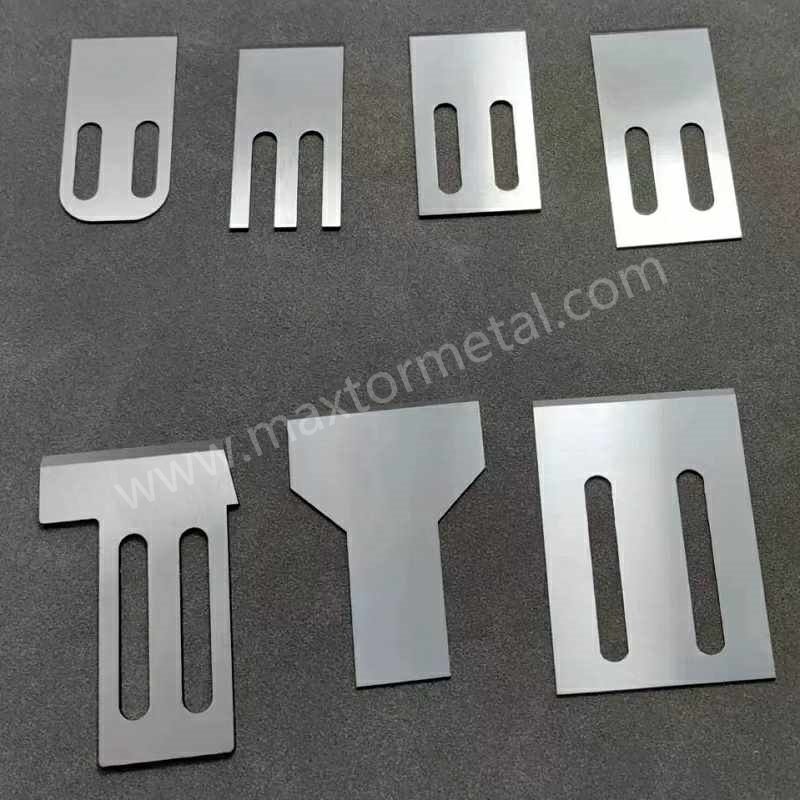
إن اختيارك الأفضل للمواد يتحدد بناءً على علامات الفشل. ما الذي تلاحظه فعليًا على الحافة بعد التشغيل — تراجع موحد، تشظي، تلطيخ، نقر، أم منطقة لينة؟
التآكل الكاشط — نطاق CPM 10V (HRC 60–64)
العلامة: تراجع موحد للحافة، سطح تآكل مصقول، زيادة تدريجية في المواد الناعمة واستهلاك الطاقة.
ما يجب فعله: إعطاء الأولوية لحجم كربيد الفاناديوم العالي في مصفوفة PM دقيقة. يتفوق CPM 10V هنا؛ قم بتشغيله بصلادة تقارب HRC 60–64 لمقاومة تآكل الحشوات المعدنية. إذا ظل التآكل هو السائد، فقم بتقييم السكاكين الثابتة المصنوعة من الكربيد الصلب أو الحلول ذات الأطراف الكربيدية للحالات القصوى، وهو مسار تقدمه الشركات المصنعة للمعدات الأصلية (OEMs) كـ “حزم تآكل” لعمليات تشغيل المواد المملوءة بالزجاج، كما هو موضح في نشرات آلات تحبيب الخيوط MAAG/Gala (السكاكين الثابتة المصنوعة من الكربيد الصلب والدوارات الكربيدية الاختيارية موثقة في أدبيات منتجاتهم).
لماذا ينجح ذلك: تقاوم كربيدات الفاناديوم الدقيقة والموزعة بشكل موحد التخديد والتآكل ثلاثي الأجسام بشكل أفضل بكثير من الكربيدات الخشنة والمنفصلة لصلب السبائك التقليدي. تتوافق إرشادات الصلادة التشغيلية النموذجية لـ CPM 10V في تطبيقات القطع مع نطاق HRC في أوائل الستينيات المذكور في أوراق بيانات الموردين والمراجع مثل صفحات صلب عدة PM الخاصة بشركة Zapp.
الصدمات/التشظي — نطاق CPM M4 (HRC 58–62)
العلامة: شظايا دقيقة إلى كبيرة، كسر في الطرف، فقدان مفاجئ لجودة القطع النظيف.
ما يجب فعله: اتجه نحو صلب سرعات عالية (PM HSS) أكثر متانة. يوفر CPM M4 بصلادة تقارب HRC 58–62 متانة عرضية أعلى ومقاومة أفضل لبدء وانتشار الشقوق. قم أيضًا بزيادة سمك الجزء الخلفي الداعم، وإضافة حافة مائلة دقيقة واقية (زاوية ثانوية)، والحفاظ على محاذاة مثالية لتقليل الأحمال النقطية.
لماذا ينجح ذلك: مقارنة بصلب التآكل عالي الفاناديوم، تتميز درجات PM HSS مثل M4 بمصفوفة أكثر متانة مع الاحتفاظ بحافة حادة. تظهر أوراق بيانات الموزعين باستمرار متانة عملية أعلى لـ M4 مقابل مقاومة تآكل كاشط أقل نوعًا ما مقارنة بـ 10V.
الالتصاق/الخدش — التشطيب السطحي، والطلاءات، والخلوص
العلامة: تلطيخ البوليمر، والرايش المرتفع، والتراكم اللزج الذي يؤدي إلى توليد الحرارة والانحراف.
ما يجب فعله: تقليل طاقة السطح والاحتكاك عند الحافة. قم بإجراء تشطيب فائق لأسطح القطع (المستهدف Ra ≈ 0.2–0.4 µm)، وحافظ على حدة الحافة، وقم بتقييم طلاءات PVD الصلبة ومنخفضة الاحتكاك مثل TiN أو TiCN أو DLC لكل حالة على حدة. تحقق من الخلوص بين الدوار والعضو الثابت واستواء وجه القالب. تدرج بعض الشركات المصنعة للمعدات الأصلية (OEMs) دوارات ذات أطراف Stellite وهندسة قطع “شبيهة بالمقص” للبوليمرات القوية واللزجة — وهي إشارات إلى أن كيمياء الحافة وهندستها لا تقل أهمية عن الصلادة الإجمالية.
اقتران التآكل والتآكل الكيميائي — متى يكون صلب PM المقاوم للصدأ خيارًا منطقيًا
العلامة: حدوث نقر مع فقدان كاشط متزامن (شائع في الأنظمة تحت الماء أو الأنظمة النشطة كيميائيًا).
ما يجب فعله: انتقل إلى خيار صلب PM المارتنزيطي المقاوم للصدأ أو ضع طلاءً واقيًا إذا كانت الكيمياء هي المحرك الأساسي. تقبل أنك قد تضحي ببعض من عمر مقاومة الكشط مقارنة بـ CPM 10V. تقلل أنظمة تحبيب البلاستيك تحت الماء التي تستخدم المياه المعتدلة من الارتفاعات المفاجئة في درجات الحرارة ولكنها تؤدي إلى تعرض مائي مستمر؛ تأكد من التحكم في كيمياء المياه وتجديد لوحة القالب في الوقت المناسب لمنع مسرعات التآكل الجلفاني/النقر.
التليين الحراري — استقرار التخمير وتبريد العملية
العلامة: تلمم سريع للحافة بعد عمليات التشغيل ذات الحرارة العالية، وتليين موضعي للحافة، وتشوه طفيف.
ما يجب فعله: بالنسبة لظروف الوجه الجاف أو التشبع الحراري، اختر أنواع الصلب التي تتميز بمقاومة المراجعة في نطاق قصير المدى يتراوح بين 500–600 °C، وقم بتشديد ضوابط العملية (التبريد، الفجوة، روتين التطهير). تحد الأنظمة تحت الماء بطبيعتها من درجة حرارة الحافة؛ ومع ذلك، راقب ظروف الغرفة وتجنب دورات التنظيف بالفرن التي تتجاوز النطاقات الآمنة.
اختيار المواد: CPM 10V مقابل CPM M4 مقابل D2
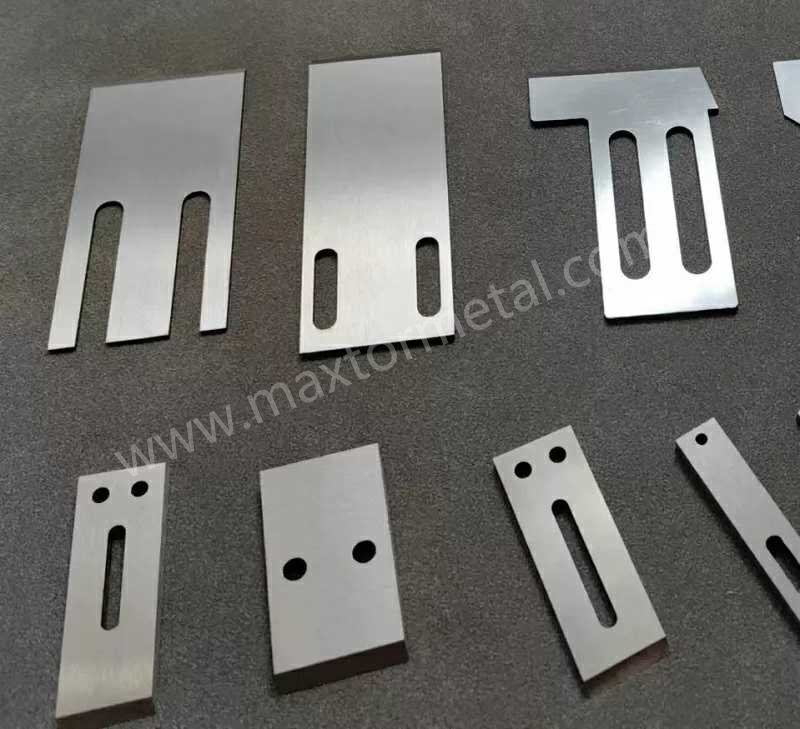
تتلخص قائمتك المختصرة في مقدار الكشط الذي تواجهه ومدى تكرار تعرض الشفرة للصدمات أو التلوث. اعتبر CPM 10V متخصصًا في مقاومة الكشط و CPM M4 متخصصًا في المتانة؛ بينما يمثل D2 المعيار الأساسي الاقتصادي، ويغطي الفولاذ المقاوم للصدأ بتقنية PM أو الكربيد البيئات الخاصة.
| مادة | صلابة العمل النموذجية (HRC) | نقطة القوة الرئيسية | المخاطرة الرئيسية/المفاضلة | أفضل حالة استخدام |
|---|---|---|---|---|
| CPM 10V (فولاذ PM عالي الفاناديوم) | 60–64 | مقاومة فائقة للكشط | متانة أقل مقارنة بـ PM HSS؛ خطر التشظي في حال الاستخدام الخاطئ | البوليمرات عالية الحشو/المحملة بالمعادن حيث يسود الكشط |
| CPM M4 (فولاذ PM عالي السرعة) | 58–62 | متانة أعلى مع احتفاظ جيد بحدة الحافة | عمر خدمة أقل ضد التآكل مقارنة بـ 10V في حالات الكشط الخالص | الأحمال الزائدة المتقطعة، أو التلوث، أو خطر التشظي |
| D2 / K110 (فولاذ التشغيل على البارد التقليدي) | 58–61 | المعيار الأساسي للتكلفة مقابل الأداء | كربيدات خشنة، تماثل خواص أقل؛ وبداية مبكرة للتشظي | الكشط المعتدل، وعمليات الإنتاج ذات الميزانية المحدودة |
| فولاذ PM المارتنصيتي المقاوم للصدأ (مثل نوع 20CV) | 56-60 | مقاومة التآكل | حجم كربيد أقل مقارنة بـ 10V؛ عمر خدمة أقل ضد التآكل | Wet/chemical exposure (underwater systems) |
| Solid carbide / carbide‑tipped | N/A (cemented carbide) | Extreme wear resistance | Brittle; chipping under impact; costly | Severe abrasion, stable alignment, low impact |
According to Zapp’s PM tool‑steel data, CPM 10V typically runs in the low‑60s HRC for cutting wear tools, while CPM M4 can operate from the high‑50s into the low‑60s depending on section and duty. Uddeholm’s D2/K110 references place it in the high‑50s/low‑60s HRC but with coarser carbides and lower toughness than PM options. OEM pelletizer documentation corroborates the shift to carbide components for the most abrasive, glass‑filled materials.
المعالجة الحرارية وهندسة الحواف التي تطيل عمر الشفرة
- Tempering and stability: Use heat‑treat cycles that achieve the target HRC while retaining temper stability. For CPM 10V, aim for the tempering plateau that keeps hardness in the low‑60s HRC without over‑tempering. For CPM M4, select a temper that preserves toughness for your section thickness.
- Edge geometry: Add a micro‑bevel (e.g., 20–30 µm land) to protect the primary angle in abrasive service; sharpen more aggressively only if chipping is controlled. Polish the land to cut adhesion and reduce micro‑notches that launch cracks.
- Alignment and clearance: Keep rotor‑stator gap tight and uniform; misalignment converts steady wear into chipping. Inspect die‑face flatness and ensure clamping doesn’t distort the blade.
- Surface finish targets: Superfinish cutting lands to Ra ≈ 0.2–0.4 µm for sticky polymers; a crisp, polished interface lowers friction and heat.
ضمان الجودة والاختبار ومعايير القبول التي يمكنك تضمينها في أمر الشراء (PO)
Bring your supplier into your quality loop instead of hoping for the best. Here’s a compact, auditable kit:
- Rockwell hardness mapping (ASTM E18): Specify HRC at the edge and body, machine verification, and an acceptance band (e.g., ±1 HRC at the edge). Document three locations minimum across the length.
- Wear ranking (ASTM G65): Use dry‑sand rubber‑wheel testing on witness coupons from the same heat‑treat lot to compare batches over time. It won’t replicate pelletizing, but it’s a stable index for abrasion.
- Microstructure snapshot: Request one optical micrograph showing carbide distribution/size. You’re looking for fine, uniform VC clusters in CPM 10V and a clean matrix in M4.
- Trial metrics: Define hours to first regrind or tons processed to the same tolerance window, with failure signature notes (abrasion, chipping, adhesion, etc.). Track changeover minutes and scrap to calculate cost per good ton.
For background and exact method scopes, see ASTM’s overviews of the Rockwell hardness method and the G65 wear test; the standards explain how to control machines, indenters, abrasives, and acceptance tolerances.
مثال عملي — تحديد مواصفات شفرة CPM 10V لعمليات تشغيل الحشوات الكاشطة
إفصاح: نانجينغ ميتال هو منتجنا.
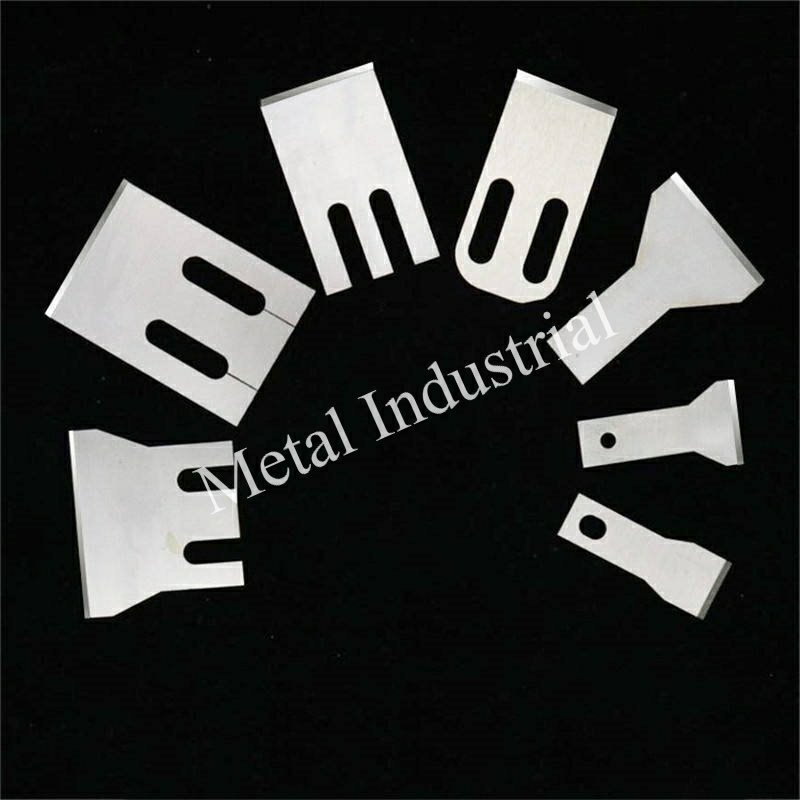
A procurement team needs blades for a glass‑filled PP line that chews through D2. The failure log shows uniform edge recession with no chipping—classic abrasive wear. Spec the material as CPM 10V, target HRC 62 (within the 60–64 window), with a 20–30 µm micro‑bevel and polished land (Ra ≤0.4 µm). Tighten rotor‑stator alignment and map Rockwell hardness at three edge points. In a recent internal trial, a similar spec increased hours to first regrind versus a D2 baseline under comparable load. If your line faces the same pattern, a neutral, custom supplier can manufacture to drawing and provide certs and hardness maps. See the product page for custom pelletizer blades to understand typical geometries and documentation: custom pelletizer blades.
خطوات الصيانة التي تحمي استثمارك
Most “mystery” failures trace back to dull edges and poor alignment. Adopt a light‑touch, frequent regrind schedule before the edge rolls; keep the clearance constant through periodic checks; and store blades with rust inhibitors if your process includes wet steps. For practical sharpening and care tips, see this maintenance guide on maintaining and sharpening plastic granulator blades.
المراجع ومصادر القراءة الإضافية
- CPM 10V and CPM M4 working windows and roles summarized from PM tool‑steel datasheets such as Zapp’s overview of PM grades: Zapp PM tool steel datasheets.
- D2/K110 baseline and PM advantages described in Uddeholm/voestalpine resources: Uddeholm Pocket Book (2024) و voestalpine tool steel overview.
- OEM pelletizer options for abrasive/wet service (carbide components, Stellite tips, tempered water systems): فئة MAAG للتكوير تحت الماء with detailed PDFs linked from the page.
- Test method context and acceptance thinking for hardness and wear ranking: ASTM Rockwell hardness method overview و ASTM G65 overview.
الخطوات التالية
If you’re tackling high‑load materials and need a spec to match, send your drawing and target hardness window—one line is enough. We’ll return manufacturability notes and a QA checklist for approval.

 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean