

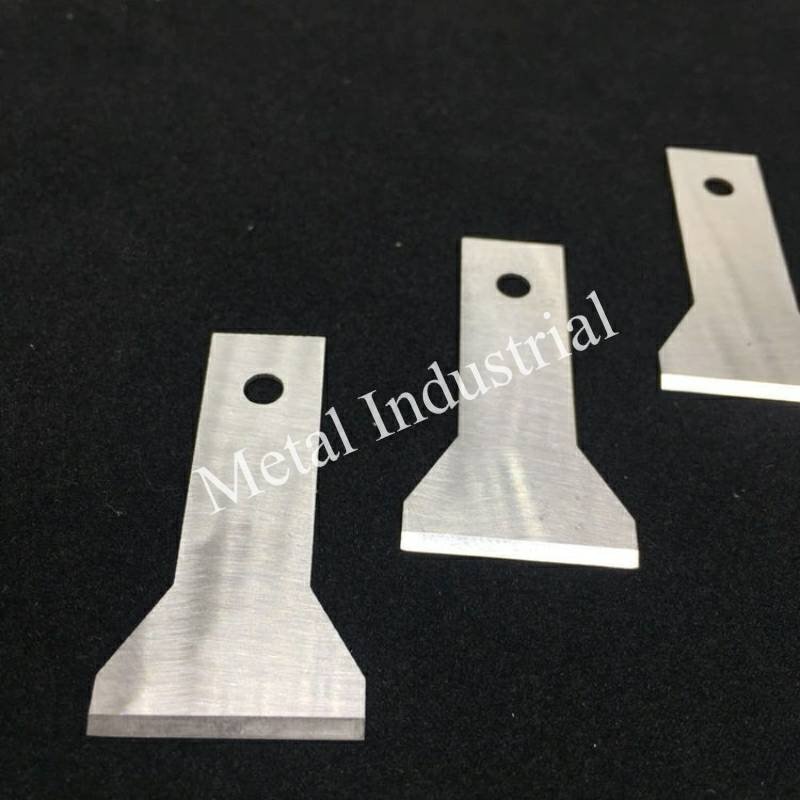
When pelletizing gets tough—abrasive fillers, intermittent impacts, wet chambers, and heat spikes—the wrong pelletizer blade turns your line into a downtime machine. In this context, CPM refers to Crucible Particle Metallurgy, a powder‑metallurgy route that produces fine, uniformly distributed carbides for excellent wear resistance and reliable toughness. Note: CPM is also the well‑known California Pellet Mill brand; in this article, CPM means the steel‑making process and the tool steels derived from it.
Poin-poin penting
- CPM pelletizer blades pair high wear resistance with usable toughness—ideal for abrasive, high‑load service.
- For dominant abrasive wear, CPM 10V around HRC 60–64 maximizes life; for impact/chipping risk, CPM M4 around HRC 58–62 balances toughness and edge retention.
- The five common failure modes—abrasive wear, impact/chipping, adhesion/galling, corrosion‑wear coupling, and thermal softening—each point to a specific material, hardness, and process‑control response.
- QA your blades with Rockwell hardness mapping (ASTM E18), a wear‑ranking method (ASTM G65), and microstructure checks to prevent surprises on the line.
- Geometry, finish, and alignment matter: micro‑bevels, polished lands, and correct rotor‑stator gaps often add more life than hardness alone.
Failure Modes in High‑Load Pelletizing and What They Tell You
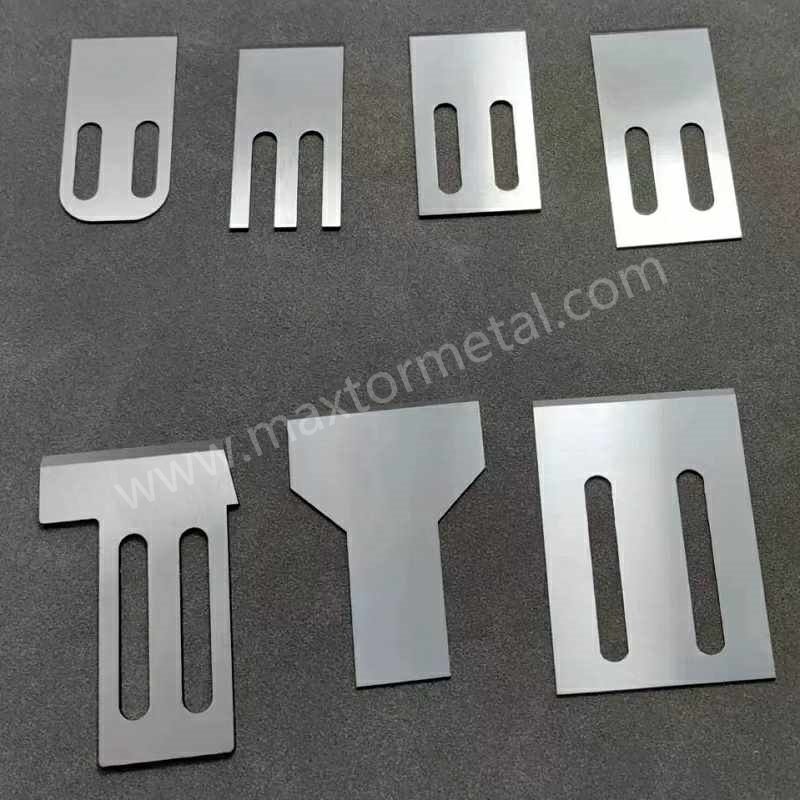
Your best material choice falls out of the failure signature. What are you actually seeing on the edge after a run—uniform recession, chips, smear, pits, or a softened zone?
Abrasive wear — CPM 10V window (HRC 60–64)
Signature: uniform edge recession, polished wear land, gradually increasing fines and energy draw.
What to do: Prioritize high vanadium‑carbide volume in a fine PM matrix. CPM 10V excels here; run it at roughly HRC 60–64 to resist mineral‑filler abrasion. If wear still dominates, evaluate solid carbide bed knives or carbide‑tipped solutions for the extreme end of the spectrum, a path OEMs offer as “wear packages” for glass‑filled runs, as shown in MAAG/Gala strand pelletizer sheets (solid‑carbide bed knives and optional carbide rotors are documented in their product literature).
Why it works: Fine, uniformly dispersed vanadium carbides resist grooving and three‑body abrasion far better than coarse, segregated carbides of conventional ingot steels. Typical working hardness guidance for CPM 10V in cutting applications aligns with the low‑60s HRC window cited in vendor datasheets and proxies such as Zapp’s PM tool‑steel pages.
Impact/chipping — CPM M4 window (HRC 58–62)
Signature: micro‑to‑macro chips, tip breakout, sudden loss of clean cut quality.
What to do: Step toward a tougher PM high‑speed steel. CPM M4 at about HRC 58–62 provides higher transverse toughness and better resistance to crack initiation/propagation. Also thicken the backing section, add a protective micro‑bevel (secondary angle), and maintain perfect alignment to minimize point loads.
Why it works: Compared with high‑vanadium wear steels, PM HSS grades like M4 carry a tougher matrix while still holding a keen edge. Distributors’ datasheets consistently show higher usable toughness for M4 in exchange for somewhat lower abrasive wear resistance than 10V.
Adhesion/galling — finish, coatings, and clearance
Signature: polymer smearing, raised burrs, sticky buildup that drives heat and runout.
What to do: Reduce surface energy and friction at the edge. Superfinish cutting lands (target Ra ≈ 0.2–0.4 µm), keep the edge sharp, and evaluate hard, low‑friction PVD coatings such as TiN, TiCN, or DLC case‑by‑case. Confirm rotor‑stator clearance and die‑face flatness. Some OEMs list Stellite‑tipped rotors and “scissor‑like” cutting geometries for tough, sticky polymers—signals that edge chemistry and geometry matter as much as bulk hardness.
Corrosion‑wear coupling — when PM stainless makes sense
Signature: pitting plus simultaneous abrasive loss (typical in underwater or chemically active systems).
What to do: Move to a martensitic stainless PM option or apply a protective coating if chemistry is the primary driver. Accept that you may sacrifice some abrasive life compared with CPM 10V. Underwater pelletizing systems with tempered water reduce thermal spikes but introduce continuous aqueous exposure; ensure water chemistry control and timely die‑plate refurbishment to prevent galvanic/pitting accelerants.
Thermal softening — temper stability and process cooling
Signature: rapid blunting after high‑heat runs, localized edge softening, slight distortion.
What to do: For dry‑face or heat‑soak conditions, select steels with temper resistance into the 500–600 °C short‑term range and tighten process controls (cooling, gap, purge routines). Underwater systems inherently limit edge temperature; even so, monitor chamber conditions and avoid oven cleaning cycles that overshoot safe ranges.
Choosing Materials: CPM 10V vs CPM M4 vs D2
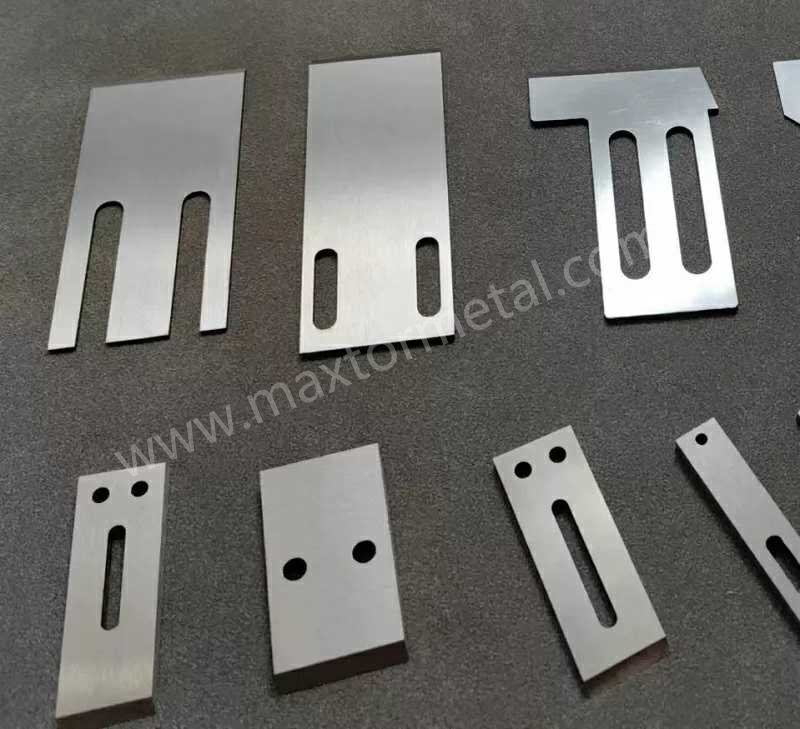
Your shortlist comes down to how much abrasion you face and how often the blade sees impacts or contamination. Think of CPM 10V as the abrasion specialist and CPM M4 as the toughness specialist; D2 is the budget baseline, and PM stainless or carbide cover special environments.
| Bahan | Typical working hardness (HRC) | Primary strength | Main risk/tradeoff | Best use case |
|---|---|---|---|---|
| CPM 10V (PM high‑vanadium) | 60–64 | Outstanding abrasive wear | Lower toughness vs PM HSS; chipping risk if misapplied | High‑filler/mineral‑loaded polymers where abrasion dominates |
| CPM M4 (PM high‑speed steel) | 58–62 | Higher toughness with good edge holding | Less wear life than 10V in pure abrasion | Intermittent overloads, contamination, or chipping risk |
| D2 / K110 (conventional cold‑work) | 58–61 | Cost‑performance baseline | Coarser carbides, lower isotropy; earlier onset of chipping | Moderate abrasion, budget‑constrained runs |
| PM martensitic stainless (e.g., 20CV‑type) | 56–60 | Tahan korosi | Lower carbide volume vs 10V; reduced wear life | Paparan basah/kimia (sistem bawah air) |
| Karbida solid / berujung karbida | N/A (karbida semen) | Ketahanan aus yang ekstrem | Getas; gumpil (chipping) akibat benturan; mahal | Abrasi parah, penyelarasan stabil, benturan rendah |
Menurut data baja perkakas PM dari Zapp, CPM 10V biasanya beroperasi pada kisaran HRC 60-an rendah untuk perkakas potong tahan aus, sementara CPM M4 dapat beroperasi dari kisaran HRC 50-an tinggi hingga 60-an rendah tergantung pada bagian dan beban kerja. Referensi D2/K110 dari Uddeholm menempatkannya pada kisaran HRC 50-an tinggi/60-an rendah tetapi dengan karbida yang lebih kasar dan ketangguhan yang lebih rendah daripada opsi PM. Dokumentasi pelletizer OEM memperkuat pergeseran ke komponen karbida untuk material berisi kaca yang paling abrasif.
Heat‑Treat and Edge Geometry That Extend Blade Life
- Tempering dan stabilitas: Gunakan siklus perlakuan panas (heat-treat) yang mencapai target HRC sekaligus mempertahankan stabilitas temper. Untuk CPM 10V, targetkan plateau tempering yang menjaga kekerasan di kisaran HRC 60-an rendah tanpa over-tempering. Untuk CPM M4, pilih temper yang mempertahankan ketangguhan untuk ketebalan bagian Anda.
- Geometri tepi: Tambahkan micro-bevel (misalnya, land 20–30 µm) untuk melindungi sudut utama dalam layanan abrasif; pertajam lebih agresif hanya jika gumpil (chipping) terkendali. Poles bagian land untuk mengurangi adhesi dan meminimalkan takik mikro (micro-notch) yang memicu retakan.
- Penyelarasan dan celah (clearance): Jaga agar celah rotor-stator tetap rapat dan seragam; ketidakselarasan (misalignment) mengubah keausan konstan menjadi gumpil (chipping). Periksa kerataan die-face dan pastikan penjepitan tidak mendistorsi pisau.
- Target penyelesaian permukaan (surface finish): Lakukan superfinish pada cutting land hingga Ra ≈ 0.2–0.4 µm untuk polimer yang lengket; antarmuka yang tajam dan dipoles akan menurunkan gesekan dan panas.
QA, Testing, and Acceptance Criteria You Can Put in a PO
Libatkan pemasok Anda ke dalam siklus kualitas Anda alih-alih hanya berharap yang terbaik. Berikut adalah panduan ringkas yang dapat diaudit:
- Pemetaan kekerasan Rockwell (ASTM E18): Tentukan HRC pada bagian tepi (edge) dan badan (body), verifikasi mesin, dan rentang penerimaan (misalnya, ±1 HRC pada bagian tepi). Dokumentasikan minimal di tiga lokasi di sepanjang bilah.
- Peringkat keausan (ASTM G65): Gunakan pengujian dry-sand rubber-wheel pada kupon saksi (witness coupon) dari lot perlakuan panas yang sama untuk membandingkan batch dari waktu ke waktu. Ini tidak akan mereplikasi proses pelletizing sepenuhnya, tetapi merupakan indeks yang stabil untuk abrasi.
- Snapshot mikrostruktur: Minta satu mikrograf optik yang menunjukkan distribusi/ukuran karbida. Anda mencari kluster VC yang halus dan seragam pada CPM 10V dan matriks yang bersih pada M4.
- Metrik uji coba: Tentukan jumlah jam hingga pengasahan ulang (regrind) pertama atau tonase yang diproses dalam batas toleransi yang sama, dengan catatan tanda kegagalan (abrasi, gumpil/chipping, adhesi, dll.). Lacak waktu henti penggantian (changeover) dalam menit dan sisa bahan (scrap) untuk menghitung biaya per ton produk bagus.
Untuk latar belakang dan cakupan metode yang tepat, lihat tinjauan ASTM tentang metode kekerasan Rockwell dan uji keausan G65; standar tersebut menjelaskan cara mengontrol mesin, indenter, abrasif, dan toleransi penerimaan.
Practical Example — Spec’ing a CPM 10V Blade for Abrasive Filler Runs
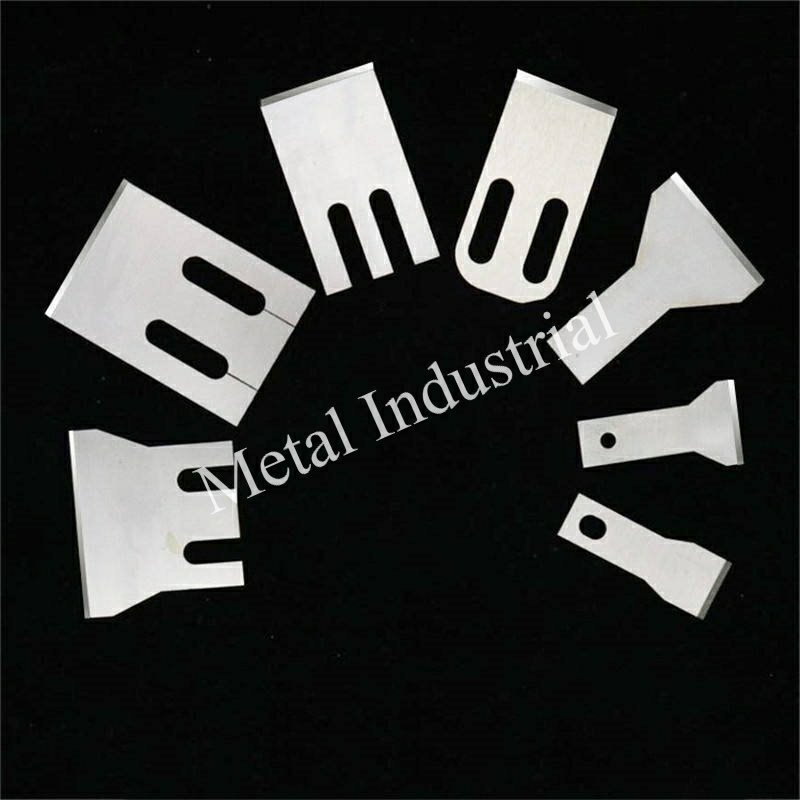
Keterangan: Nanjing METAL adalah produk kami.
Tim pengadaan membutuhkan pisau untuk lini PP berisi kaca (glass-filled PP) yang cepat mengikis D2. Log kegagalan menunjukkan penurunan tepi yang seragam tanpa adanya gumpil (chipping)—keausan abrasif klasik. Tentukan spesifikasi material sebagai CPM 10V, target HRC 62 (dalam rentang 60–64), dengan micro-bevel 20–30 µm dan land yang dipoles (Ra ≤0.4 µm). Perketat penyelarasan rotor-stator dan petakan kekerasan Rockwell di tiga titik tepi. Dalam uji coba internal baru-baru ini, spesifikasi serupa meningkatkan jam kerja hingga pengasahan ulang pertama dibandingkan dengan baseline D2 di bawah beban yang sebanding. Jika lini Anda menghadapi pola yang sama, pemasok kustom yang netral dapat memproduksi sesuai gambar serta menyediakan sertifikat dan peta kekerasan. Lihat halaman produk untuk pisau pelletizer kustom untuk memahami geometri dan dokumentasi tipikal: pisau pelletizer kustom.
Maintenance Moves That Protect Your Investment
Sebagian besar kegagalan “misterius” disebabkan oleh tepi pisau yang tumpul dan penyelarasan yang buruk. Terapkan jadwal pengasahan ulang (regrind) yang ringan namun sering sebelum tepi pisau melengkung (roll); jaga agar celah (clearance) tetap konstan melalui pemeriksaan berkala; dan simpan pisau dengan pelindung karat jika proses Anda melibatkan langkah basah. Untuk tips pengasahan dan perawatan praktis, lihat panduan pemeliharaan ini tentang merawat dan mengasah pisau granulator plastik.
Referensi dan bacaan lebih lanjut
- Jendela kerja dan peran CPM 10V dan CPM M4 dirangkum dari lembar data baja perkakas PM seperti tinjauan Zapp tentang kelas PM: lembar data baja perkakas Zapp PM.
- Baseline D2/K110 dan keunggulan PM dijelaskan dalam sumber daya Uddeholm/voestalpine: Buku Saku Uddeholm (2024) dan tinjauan baja perkakas voestalpine.
- Opsi pelletizer OEM untuk layanan abrasif/basah (komponen karbida, ujung Stellite, sistem air temper): kategori pelletizing bawah air MAAG dengan PDF terperinci yang ditautkan dari halaman tersebut.
- Konteks metode pengujian dan pemikiran penerimaan untuk peringkat kekerasan dan keausan: tinjauan metode kekerasan Rockwell ASTM dan tinjauan ASTM G65.
Langkah selanjutnya
Jika Anda menangani material dengan beban tinggi dan membutuhkan spesifikasi yang sesuai, kirimkan gambar desain dan rentang kekerasan target Anda—satu baris saja sudah cukup. Kami akan mengirimkan kembali catatan kemampuan manufaktur dan daftar periksa QA untuk persetujuan Anda.

 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean