

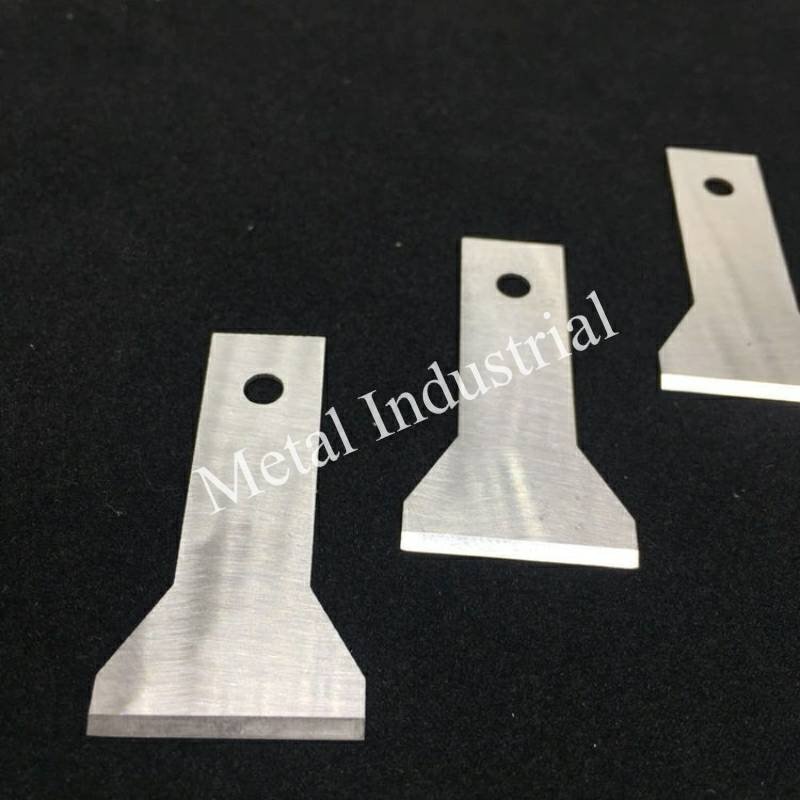
Quando a granulação se torna difícil — cargas abrasivas, impactos intermitentes, câmaras úmidas e picos de calor — a lâmina para granulador errada transforma sua linha em uma máquina de tempo de inatividade. Neste contexto, CPM refere-se a Crucible Particle Metallurgy, um processo de metalurgia do pó que produz carbonetos finos e uniformemente distribuídos para excelente resistência ao desgaste e tenacidade confiável. Nota: CPM também é a conhecida marca California Pellet Mill; neste artigo, CPM refere-se ao processo de fabricação de aço e aos aços-ferramenta derivados dele.
Principais conclusões
- As lâminas para granulador de CPM combinam alta resistência ao desgaste com tenacidade utilizável — ideal para serviços abrasivos de alta carga.
- Para desgaste abrasivo predominante, o CPM 10V em torno de HRC 60–64 maximiza a vida útil; para risco de impacto/lascamento, o CPM M4 em torno de HRC 58–62 equilibra tenacidade e retenção de aresta.
- Os cinco modos de falha comuns — desgaste abrasivo, impacto/lascamento, adesão/galling, acoplamento corrosão-desgaste e amolecimento térmico — apontam, cada um, para uma resposta específica de material, dureza e controle de processo.
- Faça o controle de qualidade de suas lâminas com mapeamento de dureza Rockwell (ASTM E18), um método de classificação de desgaste (ASTM G65) e verificações de microestrutura para evitar surpresas na linha.
- Geometria, acabamento e alinhamento importam: microchanfros, faces de corte polidas e folgas corretas entre rotor e estator geralmente adicionam mais vida útil do que apenas a dureza.
Modos de Falha na Granulação de Alta Carga e o Que Eles Revelam
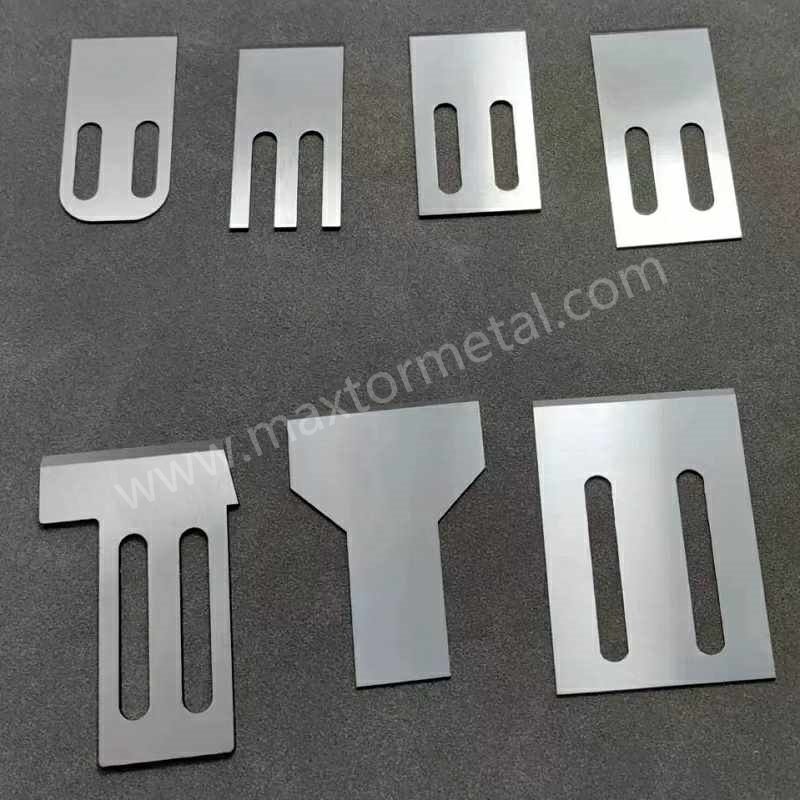
A sua melhor escolha de material decorre da assinatura de falha. O que você realmente vê na aresta após uma operação — recessão uniforme, lascas, esfregaço de material, pites ou uma zona amolecida?
Desgaste abrasivo — faixa do CPM 10V (HRC 60–64)
Assinatura: recessão uniforme da aresta, face de desgaste polida, aumento gradual de finos e consumo de energia.
O que fazer: Priorize um alto volume de carboneto de vanádio em uma matriz fina de PM. O CPM 10V se destaca aqui; utilize-o em aproximadamente HRC 60–64 para resistir à abrasão de cargas minerais. Se o desgaste ainda predominar, avalie contra-facas de metal duro maciço ou soluções com ponta de metal duro para o extremo do espectro, um caminho que os OEMs oferecem como “pacotes de desgaste” para processamento com carga de vidro, conforme mostrado nas fichas de granuladores de fios MAAG/Gala (contra-facas de metal duro maciço e rotores de metal duro opcionais são documentados em sua literatura de produto).
Por que funciona: Carbonetos de vanádio finos e uniformemente dispersos resistem a sulcos e à abrasão de três corpos muito melhor do que os carbonetos grossos e segregados dos aços de lingote convencionais. A orientação típica de dureza de trabalho para o CPM 10V em aplicações de corte alinha-se com a faixa de HRC na casa dos 60 citada nas fichas técnicas dos fornecedores e em referências como as páginas de aços-ferramenta PM da Zapp.
Impacto/lascamento — faixa do CPM M4 (HRC 58–62)
Assinatura: micro a macro lascas, quebra da ponta, perda repentina da qualidade de corte limpo.
O que fazer: Opte por um aço rápido PM mais tenaz. O CPM M4 a cerca de HRC 58–62 oferece maior tenacidade transversal e melhor resistência ao início/propagação de trincas. Também engrosse a seção de apoio, adicione um microchanfro protetor (ângulo secundário) e mantenha um alinhamento perfeito para minimizar cargas concentradas.
Por que funciona: Em comparação com os aços de desgaste de alto vanádio, as classes de PM HSS como o M4 possuem uma matriz mais tenaz, mantendo uma aresta afiada. As fichas técnicas dos distribuidores mostram consistentemente uma maior tenacidade utilizável para o M4 em troca de uma resistência ao desgaste abrasivo ligeiramente menor do que o 10V.
Adesão/galling — acabamento, revestimentos e folga
Assinatura: esfregaço de polímero, rebarbas salientes, acúmulo pegajoso que gera calor e excentricidade (runout).
O que fazer: Reduza a energia superficial e o atrito na aresta. Realize um superacabamento nas faces de corte (meta Ra ≈ 0.2–0.4 µm), mantenha a aresta afiada e avalie revestimentos PVD duros e de baixo atrito, como TiN, TiCN ou DLC, caso a caso. Confirme a folga entre rotor e estator e a planicidade da face da matriz. Alguns OEMs listam rotores com ponta de Stellite e geometrias de corte “tipo tesoura” para polímeros difíceis e pegajosos — sinais de que a química e a geometria da aresta importam tanto quanto a dureza total.
Acoplamento corrosão-desgaste — quando o inoxidável PM faz sentido
Assinatura: pites combinados com perda abrasiva simultânea (típico em sistemas subaquáticos ou quimicamente ativos).
O que fazer: Mude para uma opção de PM inoxidável martensítico ou aplique um revestimento protetor se a química for o principal fator. Aceite que você pode sacrificar um pouco da vida útil abrasiva em comparação com o CPM 10V. Sistemas de granulação subaquática com água temperada reduzem os picos térmicos, mas introduzem exposição aquosa contínua; garanta o controle da química da água e a reforma oportuna da placa da matriz para evitar aceleradores galvânicos/de pites.
Amolecimento térmico — estabilidade de revenimento e resfriamento do processo
Assinatura: perda rápida de corte após operações de alto calor, amolecimento localizado da aresta, leve distorção.
O que fazer: Para condições de dry-face ou de alta retenção de calor, selecione aços com resistência ao revenido na faixa de curto prazo de 500–600 °C e reforce os controles de processo (resfriamento, folga, rotinas de purga). Os sistemas subaquáticos limitam inerentemente a temperatura da aresta; mesmo assim, monitore as condições da câmara e evite ciclos de limpeza em forno que ultrapassem as faixas seguras.
Escolha de Materiais: CPM 10V vs CPM M4 vs D2
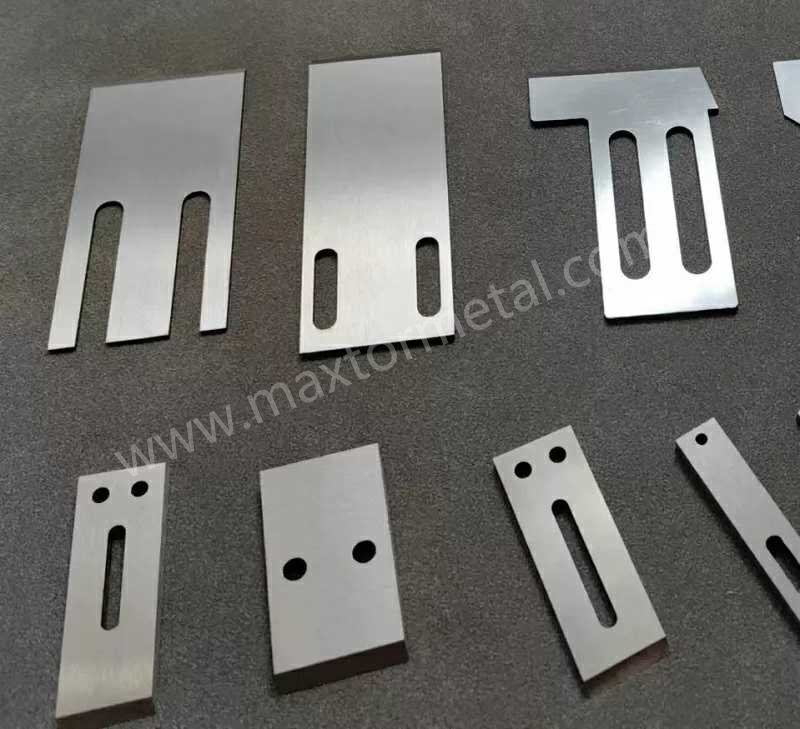
A sua seleção final resume-se a quanta abrasão você enfrenta e com que frequência a lâmina sofre impactos ou contaminação. Pense no CPM 10V como o especialista em abrasão e no CPM M4 como o especialista em tenacidade; o D2 é a linha de base de custo-benefício, e o PM inoxidável ou metal duro cobrem ambientes especiais.
| Material | Dureza de trabalho típica (HRC) | Principal ponto forte | Principal risco/comprometimento | Melhor caso de uso |
|---|---|---|---|---|
| CPM 10V (PM alto vanádio) | 60–64 | Excelente resistência ao desgaste abrasivo | Menor tenacidade em comparação ao PM HSS; risco de lascamento se aplicado incorretamente | Polímeros com alta carga de aditivos/minerais onde a abrasão predomina |
| CPM M4 (aço rápido PM) | 58–62 | Maior tenacidade com boa retenção de corte | Menor vida útil ao desgaste do que o 10V em abrasão pura | Sobrecargas intermitentes, contaminação ou risco de lascamento |
| D2 / K110 (trabalho a frio convencional) | 58–61 | Linha de base de custo-benefício | Carbonetos mais grossos, menor isotropia; início mais precoce de lascamento | Abrasão moderada, produções com orçamento limitado |
| PM martensitic stainless (e.g., 20CV‑type) | 56–60 | Resistência à corrosão | Lower carbide volume vs 10V; reduced wear life | Wet/chemical exposure (underwater systems) |
| Solid carbide / carbide‑tipped | N/A (cemented carbide) | Extreme wear resistance | Brittle; chipping under impact; costly | Severe abrasion, stable alignment, low impact |
According to Zapp’s PM tool‑steel data, CPM 10V typically runs in the low‑60s HRC for cutting wear tools, while CPM M4 can operate from the high‑50s into the low‑60s depending on section and duty. Uddeholm’s D2/K110 references place it in the high‑50s/low‑60s HRC but with coarser carbides and lower toughness than PM options. OEM pelletizer documentation corroborates the shift to carbide components for the most abrasive, glass‑filled materials.
Tratamento Térmico e Geometria de Aresta que Prolongam a Vida Útil da Lâmina
- Tempering and stability: Use heat‑treat cycles that achieve the target HRC while retaining temper stability. For CPM 10V, aim for the tempering plateau that keeps hardness in the low‑60s HRC without over‑tempering. For CPM M4, select a temper that preserves toughness for your section thickness.
- Edge geometry: Add a micro‑bevel (e.g., 20–30 µm land) to protect the primary angle in abrasive service; sharpen more aggressively only if chipping is controlled. Polish the land to cut adhesion and reduce micro‑notches that launch cracks.
- Alignment and clearance: Keep rotor‑stator gap tight and uniform; misalignment converts steady wear into chipping. Inspect die‑face flatness and ensure clamping doesn’t distort the blade.
- Surface finish targets: Superfinish cutting lands to Ra ≈ 0.2–0.4 µm for sticky polymers; a crisp, polished interface lowers friction and heat.
Garantia de Qualidade, Testes e Critérios de Aceitação que Você Pode Incluir em um PO
Bring your supplier into your quality loop instead of hoping for the best. Here’s a compact, auditable kit:
- Rockwell hardness mapping (ASTM E18): Specify HRC at the edge and body, machine verification, and an acceptance band (e.g., ±1 HRC at the edge). Document three locations minimum across the length.
- Wear ranking (ASTM G65): Use dry‑sand rubber‑wheel testing on witness coupons from the same heat‑treat lot to compare batches over time. It won’t replicate pelletizing, but it’s a stable index for abrasion.
- Microstructure snapshot: Request one optical micrograph showing carbide distribution/size. You’re looking for fine, uniform VC clusters in CPM 10V and a clean matrix in M4.
- Trial metrics: Define hours to first regrind or tons processed to the same tolerance window, with failure signature notes (abrasion, chipping, adhesion, etc.). Track changeover minutes and scrap to calculate cost per good ton.
For background and exact method scopes, see ASTM’s overviews of the Rockwell hardness method and the G65 wear test; the standards explain how to control machines, indenters, abrasives, and acceptance tolerances.
Exemplo Prático — Especificando uma Lâmina de CPM 10V para Processamento de Cargas Abrasivas
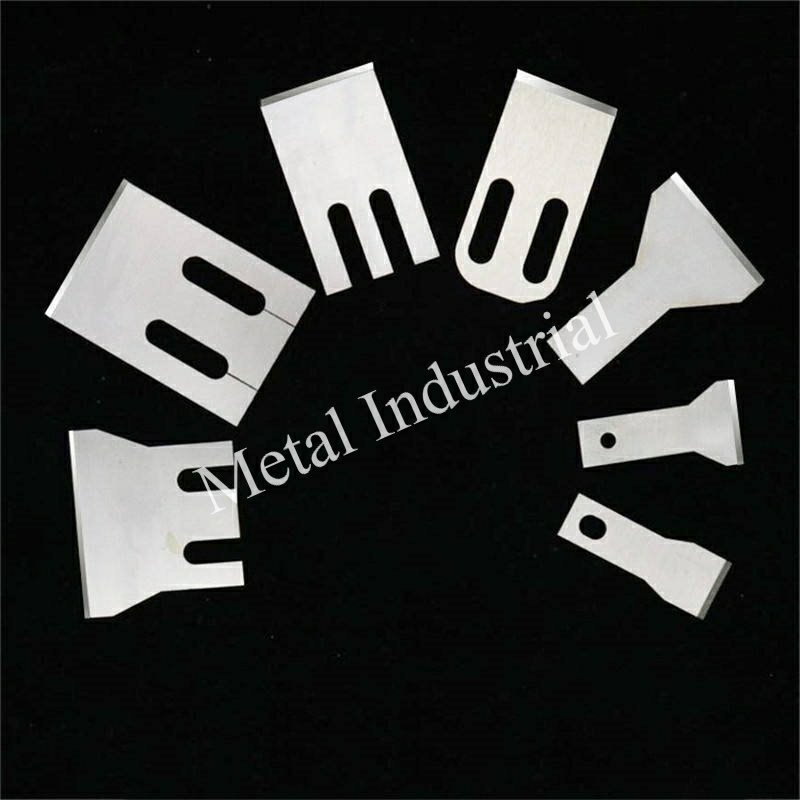
Aviso: Nanjing METAL é um produto nosso.
A procurement team needs blades for a glass‑filled PP line that chews through D2. The failure log shows uniform edge recession with no chipping—classic abrasive wear. Spec the material as CPM 10V, target HRC 62 (within the 60–64 window), with a 20–30 µm micro‑bevel and polished land (Ra ≤0.4 µm). Tighten rotor‑stator alignment and map Rockwell hardness at three edge points. In a recent internal trial, a similar spec increased hours to first regrind versus a D2 baseline under comparable load. If your line faces the same pattern, a neutral, custom supplier can manufacture to drawing and provide certs and hardness maps. See the product page for custom pelletizer blades to understand typical geometries and documentation: custom pelletizer blades.
Ações de Manutenção que Protegem o Seu Investimento
Most “mystery” failures trace back to dull edges and poor alignment. Adopt a light‑touch, frequent regrind schedule before the edge rolls; keep the clearance constant through periodic checks; and store blades with rust inhibitors if your process includes wet steps. For practical sharpening and care tips, see this maintenance guide on maintaining and sharpening plastic granulator blades.
Referências e leituras complementares
- CPM 10V and CPM M4 working windows and roles summarized from PM tool‑steel datasheets such as Zapp’s overview of PM grades: Zapp PM tool steel datasheets.
- D2/K110 baseline and PM advantages described in Uddeholm/voestalpine resources: Uddeholm Pocket Book (2024) e voestalpine tool steel overview.
- OEM pelletizer options for abrasive/wet service (carbide components, Stellite tips, tempered water systems): MAAG underwater pelletizing category with detailed PDFs linked from the page.
- Test method context and acceptance thinking for hardness and wear ranking: ASTM Rockwell hardness method overview e ASTM G65 overview.
Próximos passos
If you’re tackling high‑load materials and need a spec to match, send your drawing and target hardness window—one line is enough. We’ll return manufacturability notes and a QA checklist for approval.

 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean