Ursachenanalyse von Ausbrüchen an Schermesser-Schneidkanten: Fraktographie, Entscheidungsbaum und SOP-Korrekturen
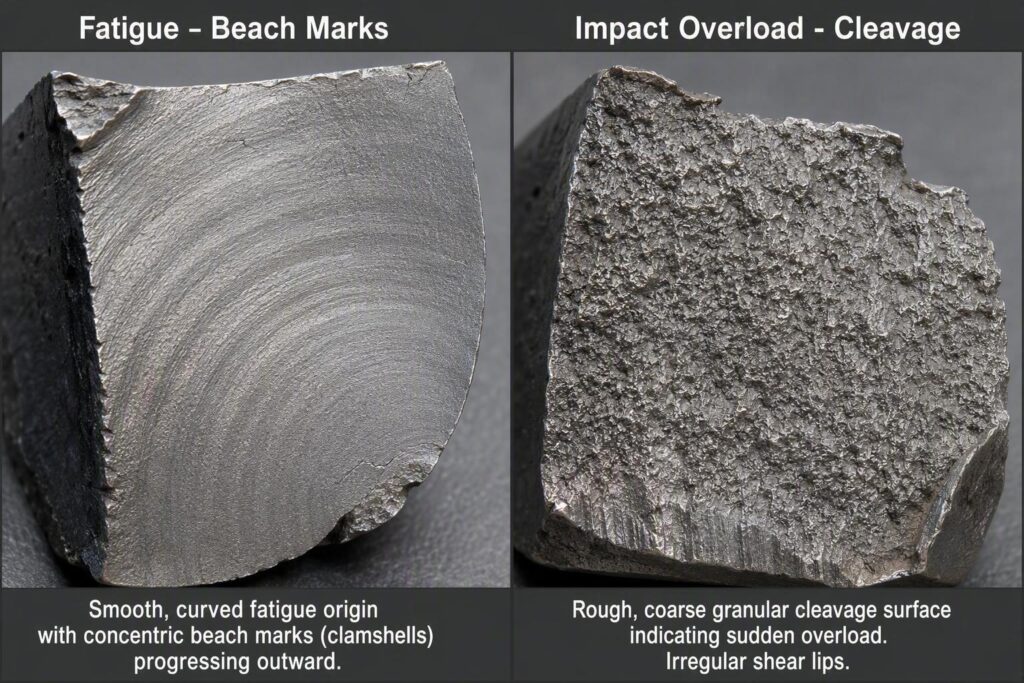
Quick Answer: Shear blade edge chipping root cause falls into two modes: fatigue (from cyclic stress — clearance errors, parallelism faults, or grinding burns) and impact (from sudden overload — foreign objects, excessive hardness, or geometry spikes). Read the fracture surface first: concentric arc-shaped beach marks mean fatigue; coarse granular cleavage with no arc pattern means […]
D2 vs. SKD11 Werkzeugstahl für Schlagschermesser: Karbidmikrostruktur, Schadensbildanalyse und Leitfaden zur Sortenauswahl
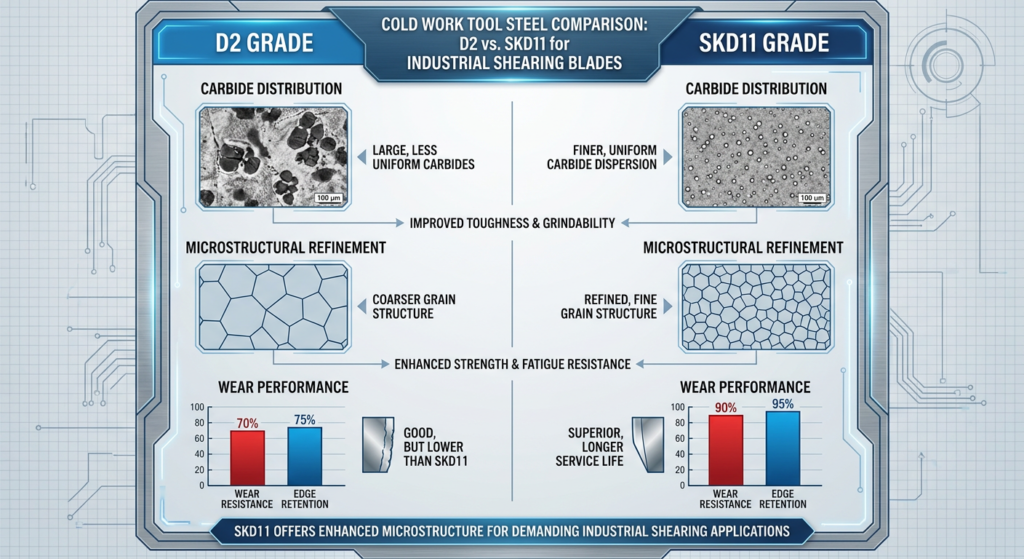
Quick Answer: D2 and SKD11 are compositionally near-identical high-carbon, high-chromium cold-work tool steels, but D2’s higher vanadium content (0.50–1.10%) delivers stronger abrasive wear resistance for clean, high-volume sub-6mm cutting, while SKD11’s finer carbide structure provides better impact toughness for stainless steel, variable feed, or chipping-prone operations. The decision turns on your dominant failure mode—wear or chipping—not […]
Hartmetallbestückte Schermesser für AHSS-Anlagen: ROI-Modell, Nachschliff-Protokoll und Praxis-Benchmarks.
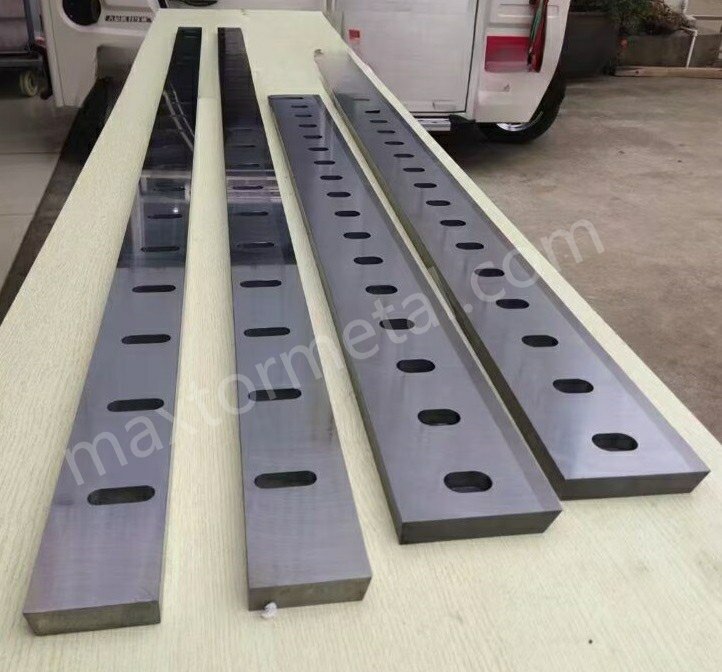
Schnellantwort: Hartmetall-bestückte Scherenmesser bieten auf AHSS-Linien in der Regel die 2- bis 3,5-fache Standzeit von D2-Messern, wobei der ROI in erster Linie durch weniger Messerwechsel und reduzierten Ausschuss aufgrund von Kanteninstabilität erzielt wird – nicht durch den Messerpreis allein. Die Schnittspaltkontrolle und die konsistente Wiederherstellung der Nachschliffgeometrie sind die beiden Variablen, die am meisten darüber entscheiden, ob dieser Standzeitmultiplikator in der Produktion erreicht wird. […]
Rotationsplan und Nachschliffkriterien für 4-seitige Wendemesser: Messdatenbasierte SOP für Tafelscheren
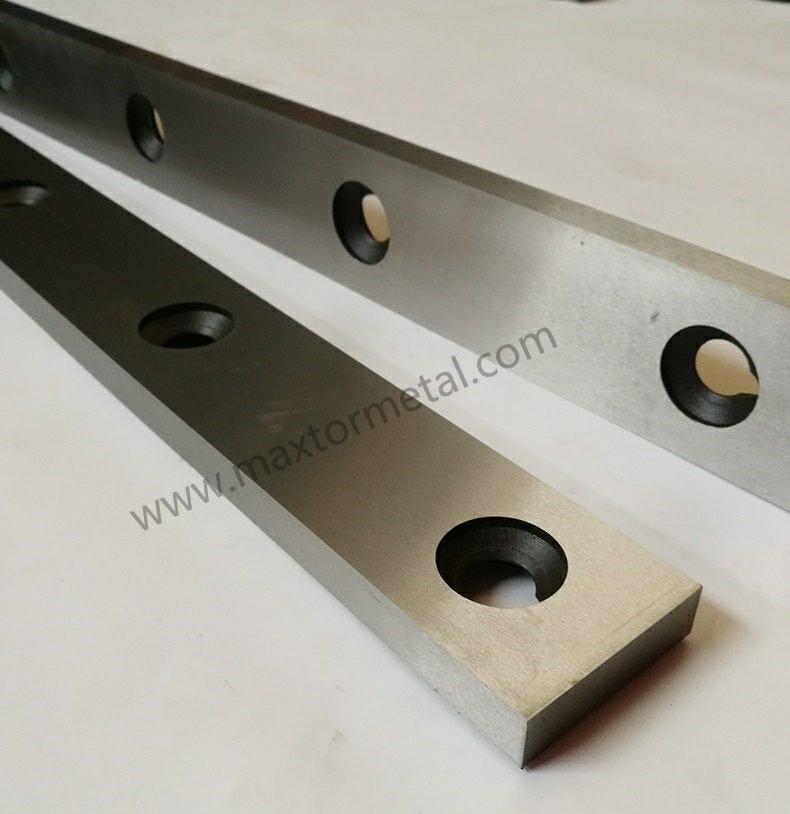
Wenn Sie eine Tafelschere für gemischten Kohlenstoffstahl, Edelstahl und hochfeste Güten betreiben, kennen Sie das Verschleißmuster bereits: Grate nehmen zu, Bediener “korrigieren” ständig den Schnittspalt und Ausfallzeiten werden reaktiv. Dieser Artikel definiert ein messwertbasiertes Protokoll für 4-schneidige Wendemesser – wann gewendet werden muss, wann nachgeschliffen werden muss und was zu protokollieren ist, damit der Prozess für Dritte […]
Kompensation der Dickenreduzierung beim Nachschleifen: Unterlegscheiben-Berechnung & Überlappungsprüfung für Schermesser
Von Nancy Wu, Senior Manufacturing Engineer (Produktionstechnik), Maxtor Metal — SME–CMfgE, PMP, Six Sigma Black Belt, ASM International-Zertifizierungen Hinweis zum Anwendungsbereich: Dieser Leitfaden dient als technische Referenz zur Unterstützung messtechnisch gestützter Einrichtungsarbeiten. Befolgen Sie für die endgültigen Einstellungen und Sicherheitsverfahren stets das OEM-Servicehandbuch und die SOPs Ihres Werks. Das Nachschleifen stellt den Zustand der Schneidkante wieder her, aber es […]
Meisterschaft bei Beschichteten Scherenmessern: Reibungsreduzierung, Vermeidung von Festfressen und Verbesserung der Kantenintegrität
You face many problems when you cut or punch things in factories. Friction can make your work slower. Galling can hurt your machines. Edge integrity changes how good your work is. Coated shear blades help fix these problems. They stay sharp longer and have less friction. This gives you cleaner cuts and less time fixing things. Check […]
Scherenmesser für Kunststoff und Papier: Materialien, Geometrie und Langlebigkeit in Converting-Anwendungen
Choosing the right shear blades for plastic and paper helps your production line work better. More than half of converting jobs use these blades for their strong build and exact cuts. Blade Type Market Share in 2024 Shear Blade 50% You can count on Nanjing Metal Industrial for great manufacturing methods. Picking the best material and shape makes cuts cleaner and […]
Schluss mit Kompromissen: Warum Kundenspezifische Industrielle Scherenmesser Vorgefertigte Alternativen Übertreffen
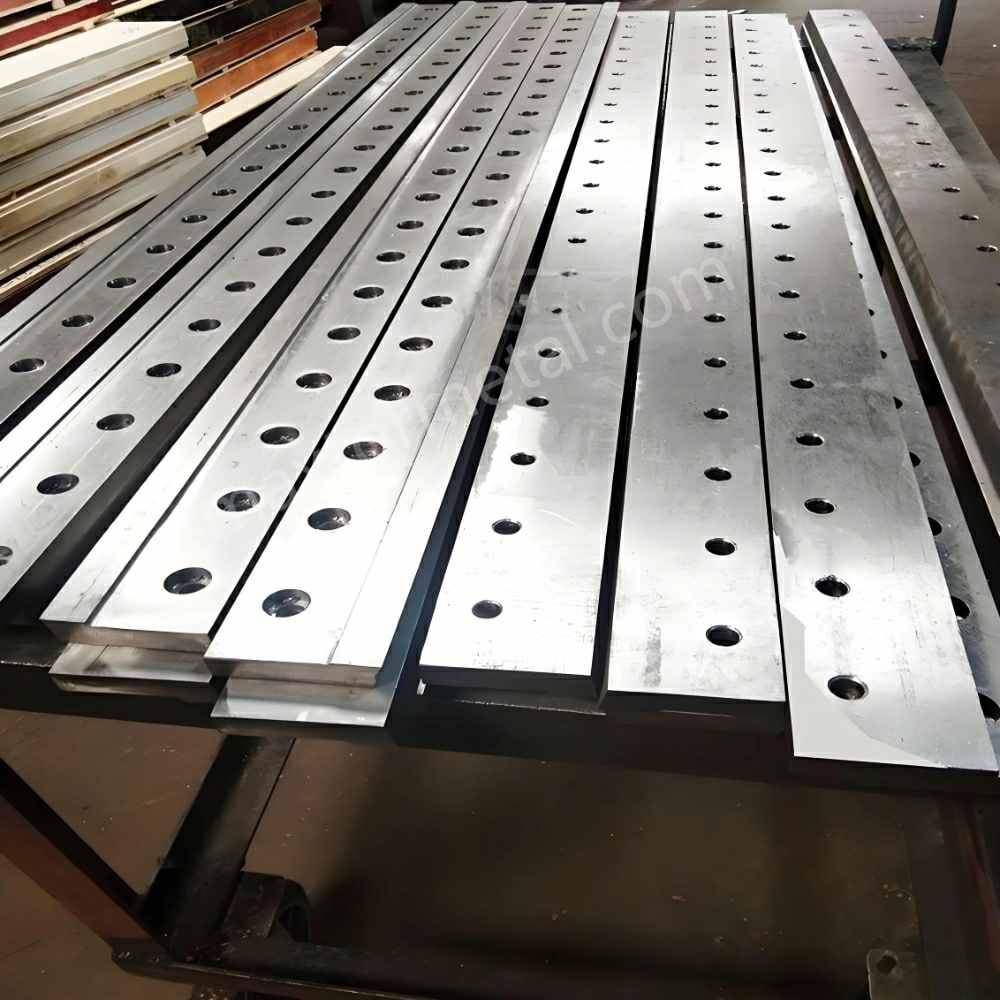
You should have cutting tools that do more than just the basics. Custom industrial shear blades are stronger and more exact than regular ones. Off-the-shelf blades cannot match their quality. Custom blades are made with special edge shapes, better materials, and skilled work. Metal Industrial’s made in usa cutting tools use custom steps to stay sharp longer. […]
Der Definitive Leitfaden für Scherenmesser für Edelstahl: Materialien und Geometrie für Hochwertige Schnitte
When you pick shear blades for stainless steel, you face special problems. Stainless steel gets hard fast and wears out tools. Galling and strong metal make cutting hard. You may see too much burring, blade wear, and bent material. Good blade material and exact shape help stop bite and tear. Metal Industrial uses new ways to […]
Analyse des Ausbrechens von Scherenmessern: Top 5 Grundursachen und Expertenstrategien zur Prävention und Reparatur
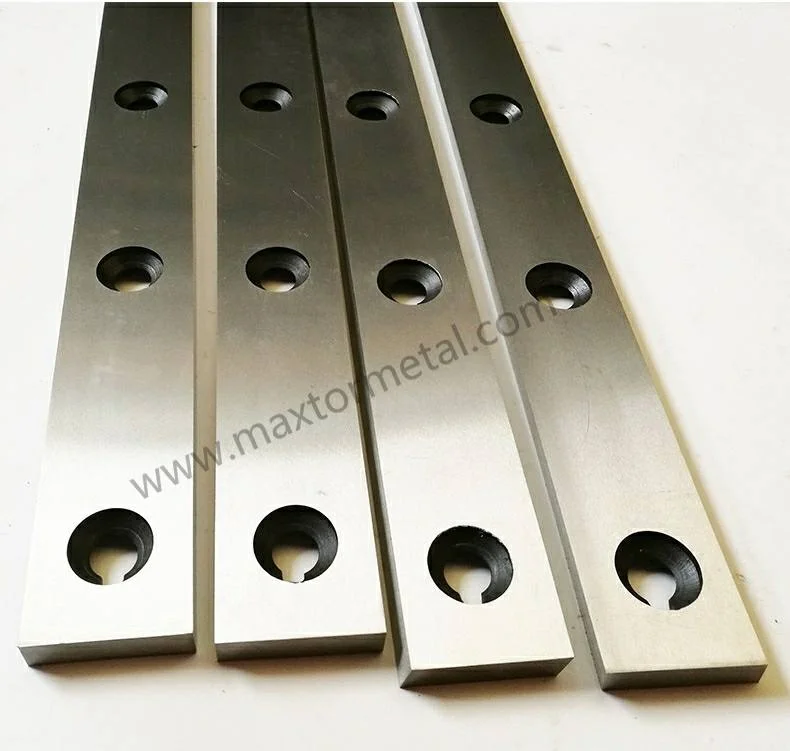
Die Analyse von Schermesserausbrüchen hilft Ihnen, die Ursachen für Messerschäden zu ermitteln. Sie zeigt auch, warum das System in Ihrem hydraulischen Schneidprozess ausfällt. Wenn Messer ermüden oder überlastet sind, brechen sie aus. Dies führt zu Zeitverlust und schlechteren Schnittergebnissen. Schäden durch mangelhafte Wartung oder Hydraulikprobleme können die Arbeit unterbrechen und Kosten verursachen. Sie sollten daher Folgendes überprüfen: […]
 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean