

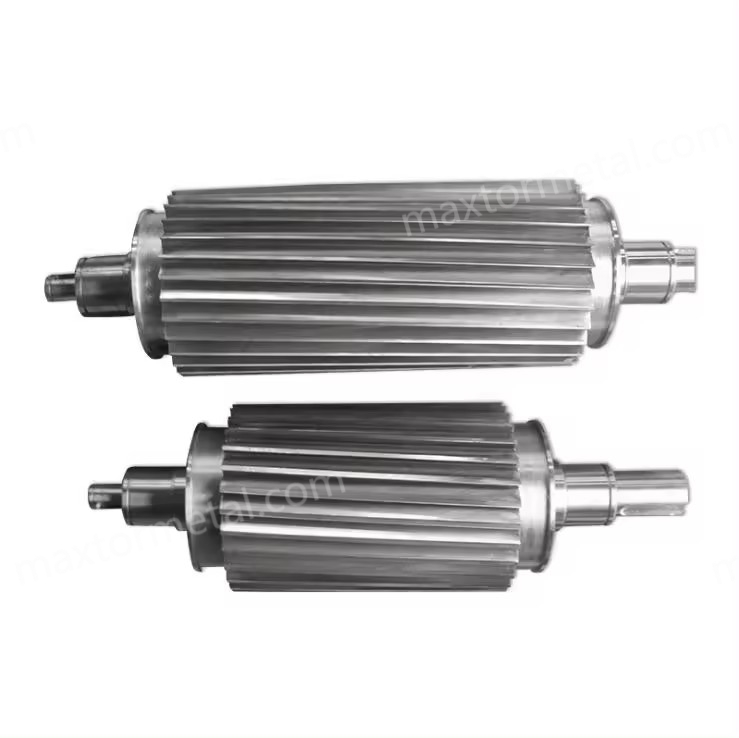
Inspeccionar la fresa rotativa y la cuchilla de bancada con un micrómetro y un microscopio óptico para verificar la geometría antes de reinstalarlas.
La calidad de los pellets, el tiempo de actividad y el coste total por tonelada dependen de un factor aparentemente sencillo: la precisión del filo. Cuando los filos de corte de la fresa rotativa y la cuchilla de la bancada se desvían de la geometría deseada, los pellets presentan rebabas y partículas finas, la vibración aumenta y se producen intervenciones imprevistas.
Un servicio profesional de rectificado de precisión restaura elementos críticos —geometría de los bordes, tolerancias dimensionales y acabado superficial— a las especificaciones. Esto se traduce en bordes afilados pero robustos, caras planas y paralelas, y superficies que se deslizan con suavidad en lugar de rozarse.
El resultado es práctico y cuantificable: menos residuos finos y colas, tiempos de funcionamiento más prolongados entre cambios y un comportamiento de ajuste predecible que estabiliza tanto los indicadores clave de calidad como el coste por tonelada. En otras palabras, aquí es donde el rectificado de precisión para las cuchillas rotativas y las cuchillas de la base de una peletizadora de filamentos se amortiza.
Conclusiones clave
- Comience con objetivos apropiados para el escenario: radio de borde de 8 a 12 µm (dentro del rango de 5 a 20 µm), planitud/paralelismo ≤10 a 25 µm, Ra de 0,2 a 0,8 µm, espacio rotor-lecho de 0,20 a 0,30 mm para PP/PE, TIR ≤0,03 a 0,08 mm, equilibrio G2,5 a G6,3.
- Tratar las partículas finas (%) y la longitud de la cola (mm) como retroalimentación SPC para ajustar el radio y la separación del micro-bruñidor; verificar en estado estacionario térmico.
- Utilice superabrasivos de grano fino, pasadas de acabado ligeras y un rectificado de la muela disciplinado para alcanzar el valor Ra sin quemar la superficie.
- Equilibrar según la norma ISO 21940 seleccionada y confirmar la TIR en el rotor ensamblado: la vibración provoca desgaste y costes.
- Espere obtener beneficios en el costo total de propiedad gracias a la menor cantidad de cambios y a la reducción de desperdicios; valide esto con su propio registro de KPI (multas %, horas de tiempo de actividad, paradas no planificadas/mes).
Por qué es importante el rectificado de precisión
Enlace a la calidad de los pellets
Los pellets no fallan en la inspección por arte de magia, sino cuando el corte se convierte en un desgarro. Un micro-afilado controlado (radio del borde) con el ángulo de ataque correcto produce un corte limpio, similar al de unas tijeras, a través del filamento. Un radio excesivo o un acabado rugoso mancha el polímero, levantando colas y finos. La literatura del fabricante de equipos originales (OEM) enfatiza los mecanismos rígidos y ajustables para cortes limpios; por ejemplo, la serie PRIMO de MAAG describe un ajuste de precisión y una acción de corte estable adecuada para PP/PE, aunque no publique brechas numéricas. Consulte el énfasis en el ajuste en el Folleto MAAG PRIMO E (Grupo MAAG) y los conceptos básicos de configuración en Notas de capacitación de Bay Plastics Machinery.
Mayor tiempo de actividad y menos intervenciones.
Las superficies planas y paralelas, junto con una tolerancia a la rotación interna ajustada, eliminan los puntos calientes y las vibraciones que aceleran el desgaste. Cuando el par de cuchillas mantiene la geometría y el rotor está equilibrado según la norma ISO 21940, los ajustes se mantienen durante más tiempo y los operarios dedican menos tiempo a corregir la holgura. El resultado son menos microparadas y un funcionamiento más prolongado y sin problemas.
Costo por tonelada y reducción de residuos
La clave está en lo siguiente: las mejoras modestas se acumulan. Un aumento de 15% en la longitud de ejecución, sumado a una reducción de 20% en la cantidad de finos, puede reducir los costos por tonelada al disminuir los cambios de producción, el tiempo de inactividad y el reprocesamiento de desechos.
Ejemplo práctico de TCO (ilustrativo, no garantiza nada)
- Línea base (PP/PE limpio): cambio cada 40 h; finos 1,2%; rendimiento 1.000 kg/h; valor de línea $0,10/kg; par de cuchillas $400; reafilado $120; tiempo de inactividad por cambio 1,0 h a $500/h.
- Con rectificado de precisión: duración de la carrera +15% (46 h); finos −20% (0,96%).
- Por ciclo de 46 h: material procesado 46 000 kg frente a 40 000 kg de referencia; reducción de desperdicio (1,2% − 0,96%) × 46 000 = 110,4 kg → $11,04 ahorrado/ciclo.
- Menos cambios por cada 1000 horas de funcionamiento: línea base 25; mejorado ≈ 21,7 → 3,3 cambios menos → ahorro de tiempo de inactividad ≈ 3,3 × $500 = $1650 por cada 1000 h.
- Los costos de las cuchillas, amortizados en intervalos más largos, reducen el costo por hora en aproximadamente 151 TP7T. En conjunto, esto suele equivaler a un ahorro de varios dólares por tonelada; confírmelo con las tarifas de su planta y el SPC.
Geometría y tolerancias que restauran la calidad del corte.
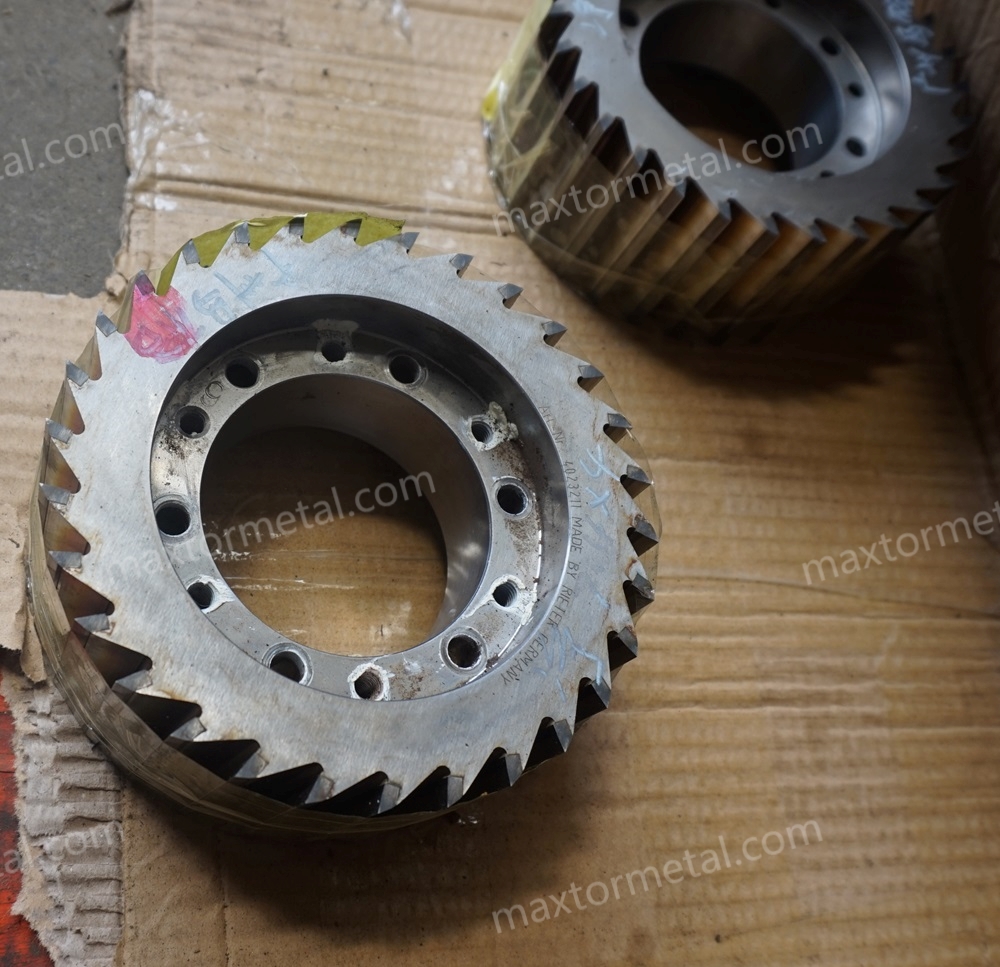
Ángulos de borde y objetivos de radio
Para PP/PE estándar sin relleno (escenario 2A), comience con un radio de micro-bruñido de borde de 8–12 µm dentro del rango recomendado de 5–20 µm. Mantenga el ángulo de ataque en el rango de 5–20° según la geometría del soporte y la matriz. Un ángulo demasiado afilado (<5 µm) conlleva el riesgo de soldadura de virutas y formación de pelusa; un ángulo demasiado romo (>20 µm) aumenta las fuerzas y dobla los filamentos. Ajuste monitorizando las partículas finas % y la longitud de la cola después del estado térmico estable.
Planitud, paralelismo y acabado superficial
Verifique la planitud y el paralelismo según la norma ISO 1101 con una CMM o una placa de granito certificada y un comparador de cuadrante. Aplique una calibración adecuada (tolerancia de 10–25%). El acabado superficial objetivo es Ra 0,2–0,8 µm, medido según las normas ISO 4287/4288 con una longitud de corte y un muestreo apropiados; la guía de Mitutoyo explica bien la práctica de medición de Ra y las reglas de decisión (véase Guía de rugosidad superficial de Mitutoyo. Para obtener una visión general neutral de la norma ISO 4287, también resulta útil la guía de Digital Surf: Explicación de los parámetros de la norma ISO 4287 (Digital Surf).
Alcance y aplicabilidad (lea primero): Los objetivos numéricos que se muestran a continuación están pensados como un Punto de partida de ingeniería para PP/PE estándar sin relleno (escenario 2A). Si corres compuestos con relleno mineral (por ejemplo, CaCO₃/talco), resinas reforzadas con fibra de vidrio, materiales reciclados altamente abrasivos o polímeros de alta temperatura., vuelva a calificar el radio del borde, la separación, el material/recubrimiento y el grado de equilibrio utilizando las directrices del fabricante de equipos originales (OEM) más la retroalimentación del control estadístico de procesos (SPC) en línea.
Nota sobre la capacidad de medición: Como regla general, mantenga la incertidumbre de medición y la resolución del calibre dentro de ~10–25% de la banda de tolerancia (y confirme con reglas de decisión como TAR/TUR cuando las utilice). Para características críticas (Ra, planitud/paralelismo, TIR), considere un enfoque básico Objetivo de R&R del medidor ≤10–20% de variación total antes de fijar los criterios de aceptación.
A continuación se muestra una referencia compacta para el escenario 2A (PP/PE sin completar):
| Métrica | Gama recomendada | Notas |
|---|---|---|
| Radio del borde (micro-afilado) | 5–20 µm (inicio 8–12 µm) | Punto de partida Para PP/PE; ajuste mediante SPC de finos/colas en estado estacionario térmico. |
| Ángulo de ataque/borde | 5–20° | Depende del soporte/matriz |
| Planitud (hoja del cuchillo) | ≤10–25 µm | CMM o placa + indicador; mantenga la capacidad de medición dentro de ~10–25% de tolerancia. |
| Paralelismo (caras que se aparean) | ≤10–25 µm | Verificar con respecto al dato |
| Acabado superficial (Ra) | 0,2–0,8 µm | ISO 4287/4288; límite de documentos, longitud de muestreo y regla de decisión |
| Espacio entre el rotor y el lecho | 0,10–0,50 mm (inicio 0,20–0,30) | Punto de partida; confirmar que esté caliente y uniforme en todo el ancho; verificar según las instrucciones del fabricante |
| TIR (rotor/soporte) | ≤0,03–0,08 mm | Investigar si ≥0,05 mm; revisar bujes/rodamientos/pinzas |
| Equilibrio dinámico | G2.5–G6.3 (ISO 21940) | Seleccione según sus RPM; apriete para líneas sensibles a las vibraciones. |
Control de brechas, desviación y equilibrio
Ajuste la separación rotor-lecho con galgas o un indicador bajo una ligera precarga y luego confirme a la temperatura de funcionamiento. Para PP/PE, un 0,20–0,30 mm espacio inicial de ingeniería a menudo proporciona un esquilado limpio, pero trátelo como un punto de ajuste para ser Confirmado según las directrices de configuración del fabricante, verificado en estado térmico estable y ajustado mediante SPC de precisión/resistencia.. Ajustar según el diámetro y la estabilidad del filamento.
Compruebe la TIR en el diámetro exterior del rotor y el eje; si las lecturas superan los ~0,05 mm, inspeccione los cubos, los cojinetes o las pinzas. Si necesita una referencia neutral sobre cómo puede ser la "tolerancia de excentricidad" en la práctica general de mecanizado (no específica de la peletizadora), consulte una tabla basada en el diámetro como Referencia de tolerancias de excentricidad (Welkon).
Equilibre el conjunto según la norma ISO 21940 según su velocidad: una menor vibración preserva la vida útil de los bordes y el acabado de la superficie. Para conocer los conceptos de equilibrado y las definiciones de grado, consulte la descripción general y las calculadoras de la norma ISO 21940. Materiales explicativos de la norma ISO 21940-1 (2019).
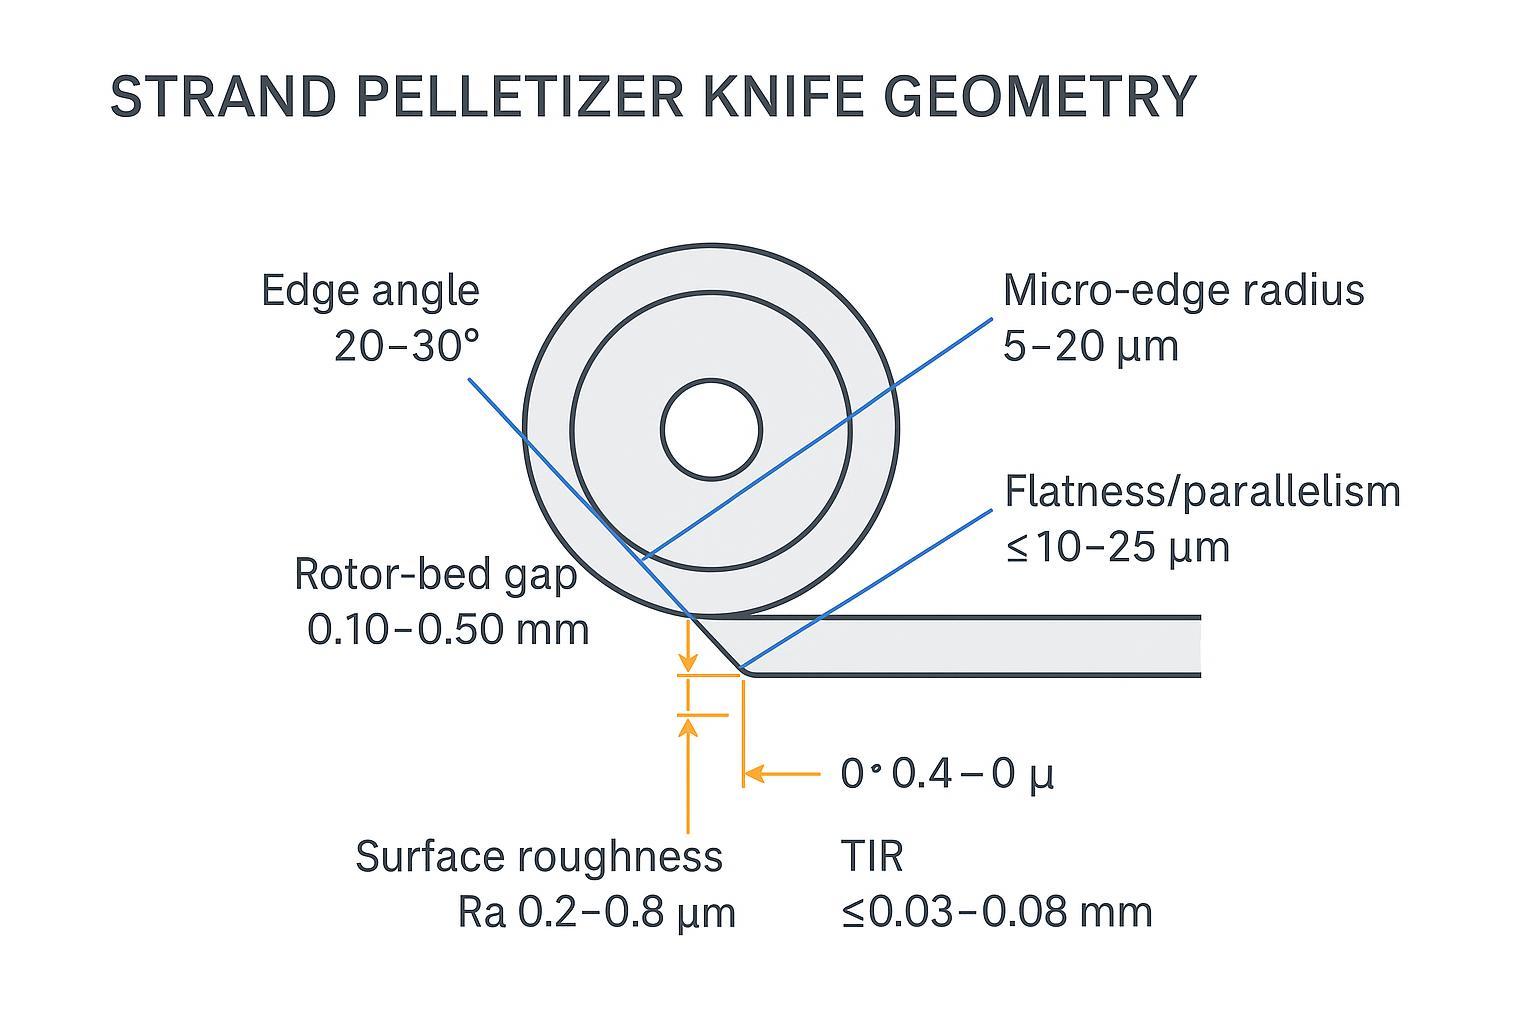
Parámetros geométricos críticos para las cuchillas de la peletizadora de filamentos: radio del borde, ángulos, planitud/paralelismo, distancia entre el rotor y el lecho, y TIR.
Materiales, dureza y recubrimientos para aplicaciones abrasivas.
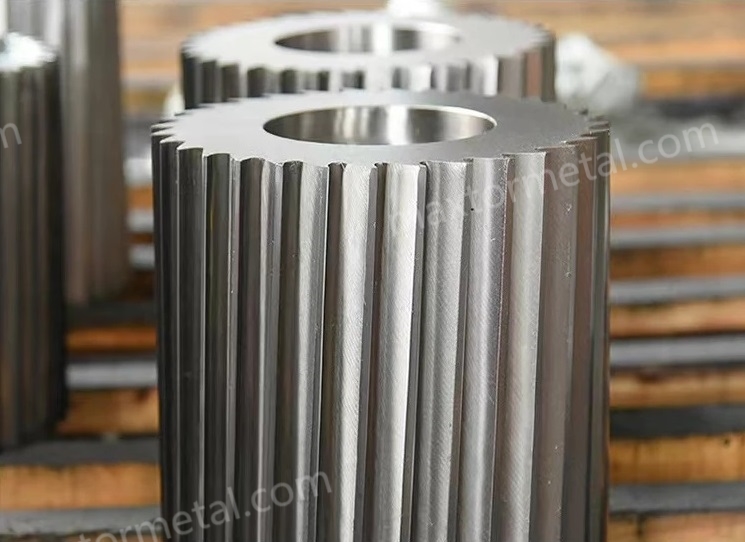
Aceros para herramientas frente a aceros para metalurgia de polvos
Para PP/PE limpio, los aceros para herramientas convencionales para trabajo en frío son eficaces cuando se les aplica el tratamiento térmico adecuado. El acero D2 (Böhler K110; 1.2379) con una dureza de 58–62 HRC ofrece una gran resistencia al desgaste; siga la tabla de endurecimiento/revenido y considere el triple revenido. Consulte la documentación oficial. Hoja de datos del Böhler K110 Para ventanas tratadas térmicamente. A2 es otra opción práctica cuando se desea un poco más de tenacidad, generalmente en el rango de ~58–60 HRC.
Opciones de carburo y cuándo utilizarlas
Para rellenos abrasivos o fórmulas con carga mineral, las cuchillas con punta de carburo de tungsteno o TiC pueden prolongar la vida útil varias veces en comparación con el acero para herramientas, reduciendo los cambios. Los proveedores de cuchillas para peletizadoras suelen destacar mejoras de vida útil de varias veces en aplicaciones abrasivas; valide con su resina y línea. Consulte la guía de aplicación como Breve descripción del cuchillo peletizador bimetálico de TiC de USG.
Bandas de dureza, criogenia y recubrimientos
Seleccione primero la dureza según el uso: D2 alrededor de 58–62 HRC es típico; confirme la dureza según ASTM E18. Considere el tratamiento criogénico para estabilizar la austenita retenida y mejorar el desgaste; consulte la explicación neutral de MAXTOR METAL en Beneficios del tratamiento criogénico y sus Guía de dureza Rockwell para los fundamentos de la medición. Los recubrimientos como TiN/TiCN/DLC pueden reducir la adhesión y la fricción; adapte la composición química a las temperaturas de funcionamiento del PP/PE y a cualquier agente deslizante.
Para el acabado de aceros duros y carburos sin daños térmicos, las muelas de cBN/diamante de grano fino, un rectificado disciplinado y un refrigerante sintético por inundación son sus aliados. Ver Descripción general del afilado de herramientas de Norton Winter para principios de selección superabrasivos.
Reajustar el flujo de trabajo y las mejores prácticas
Medios de molienda, refrigerante y pasadas
Utilice cBN (vitrificado o resina) para D2/A2 y diamante para carburo. Desbaste en etapas controladas y termine con múltiples pasadas ligeras para alcanzar Ra ≤0,8 µm, preservando la rectitud y la planitud. Rectifique con frecuencia para mantener el filo de la muela y evitar quemaduras; mantenga la concentración y el flujo del refrigerante para estabilizar la temperatura y la integridad de la superficie.
Afilado, limpieza e inspección de bordes
Tras finalizar el rectificado, aplique un micropulido controlado de 8 a 12 µm para PP/PE utilizando un cepillo o una película abrasiva. Limpie con ultrasonidos para eliminar los residuos; seque completamente y aplique un inhibidor de corrosión si se prevé su almacenamiento. Inspeccione la planitud/paralelismo (µm), Ra según ISO 4287/4288, y confirme el radio del borde con métodos ópticos apropiados o calibres de radio de borde calibrados.
Equilibrio, intervalos y eliminación de existencias
Registrar la eliminación de material para mantener la geometría dentro de la tolerancia durante la vida útil de la herramienta. Programar el reafilado mediante señales SPC (finos %, longitud de la cola, consumo de energía). Equilibrar el conjunto rotor/cuchilla según el grado ISO 21940 elegido (a menudo G6.3 para servicio general; G2.5 para líneas sensibles a las vibraciones). La relación práctica es:
- e_per (g·mm/kg) = 9549 × G / n, donde n es rpm. Desequilibrio residual total admisible U_per = e_per × masa (kg). Repartido entre planos por geometría. Un rotor pequeño a 3000 rpm y 5 kg a G6,3 produce un desequilibrio total admisible de ≈100 g·mm.
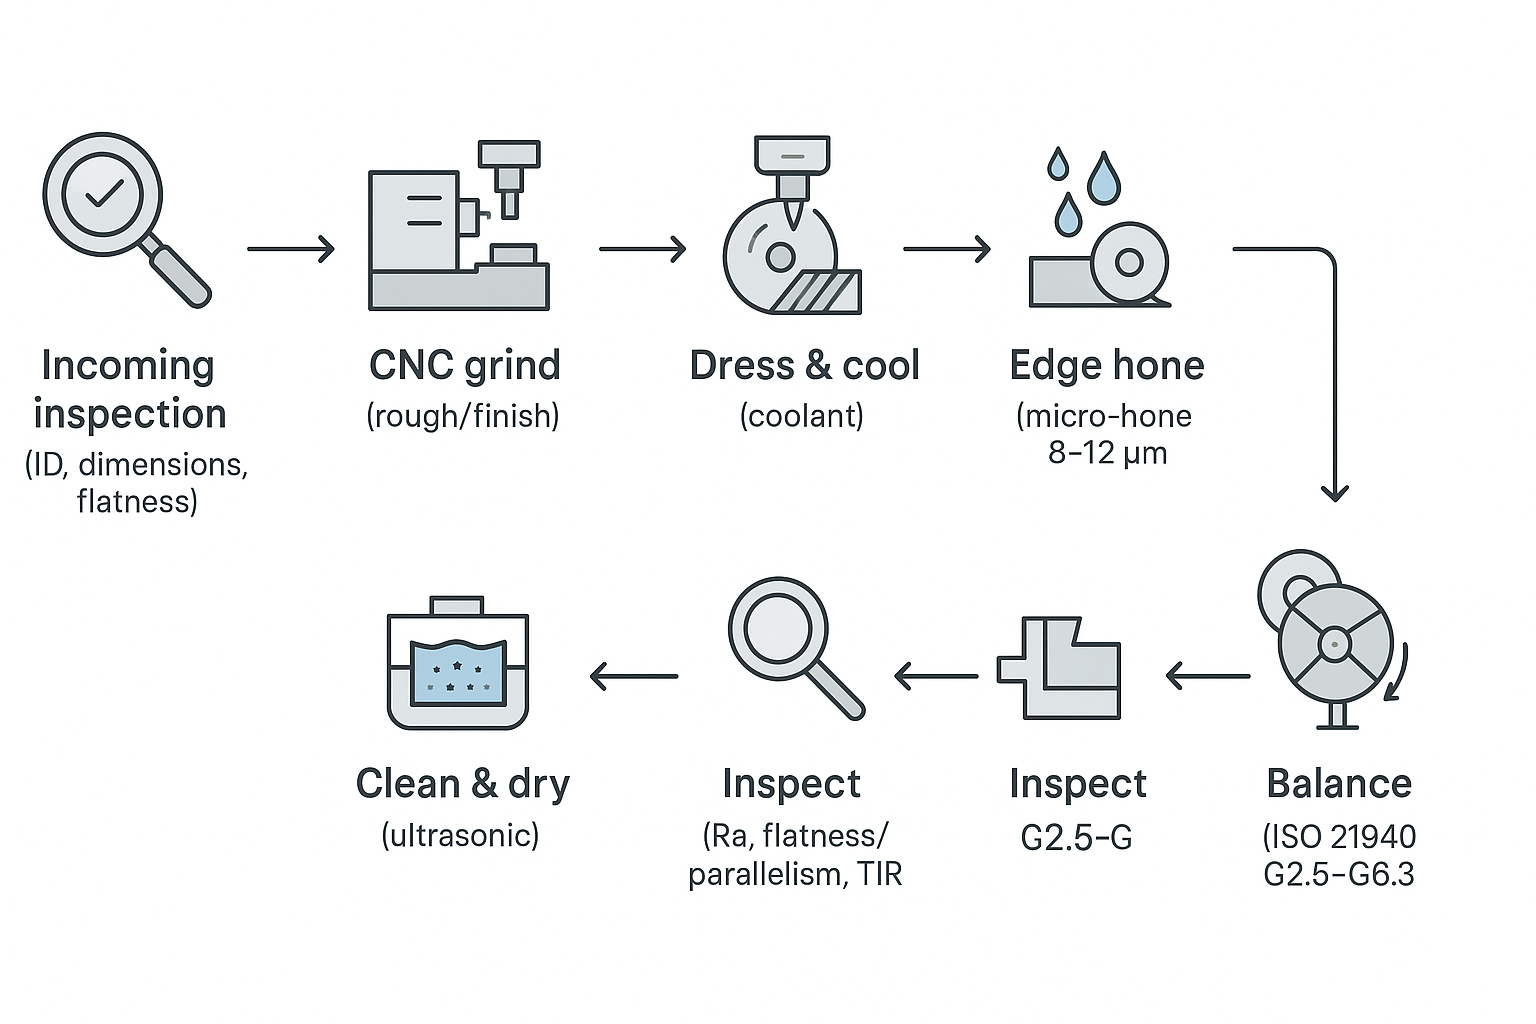
Proceso de reafilado desde la inspección inicial hasta el rectificado CNC, el pulido, la limpieza, la metrología y el equilibrado.
Control de calidad, documentación y comprobaciones de compatibilidad.
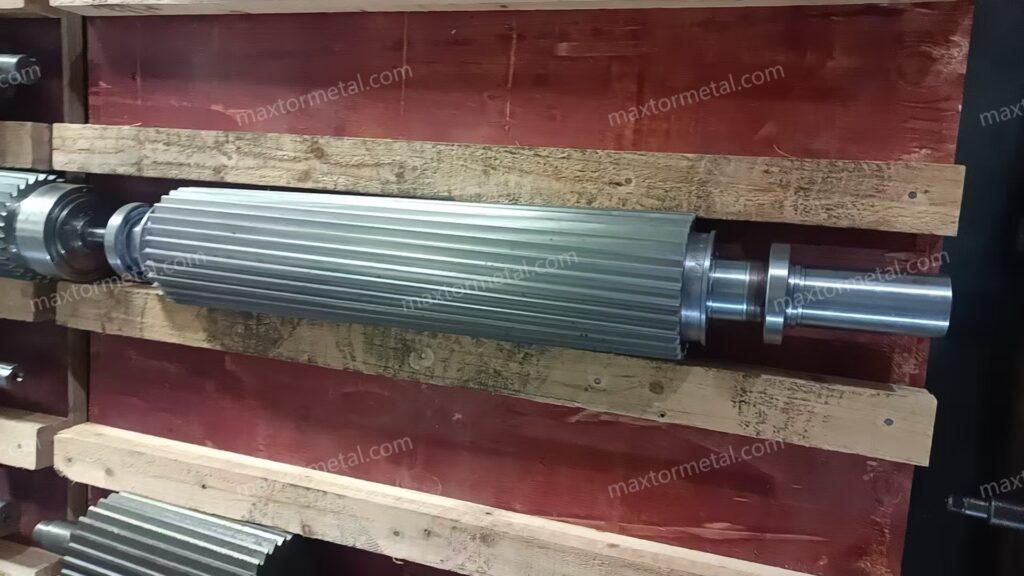
Informes de medición y trazabilidad
Los campos mínimos del informe deben incluir: ID de pieza y revisión, esquema de referencia, planitud/paralelismo (µm), Ra según ISO 4287/4288 con longitud de corte, radio de borde objetivo/método, dureza (HRC según ASTM E18), puntos y valores TIR, grado de equilibrio alcanzado (ISO 21940), ID de instrumentos y fechas de vencimiento de calibración, nombre del inspector, entorno y fecha. Mantenga la capacidad del medidor dentro de 10–25% de la banda de tolerancia. Para la práctica de medición de Ra y reglas de decisión, consulte Guía de rugosidad superficial de Mitutoyo.
Copiar/pegar plantilla de informe de control de calidad (Markdown):
- Identificación de piezas
- Nombre/ID de la pieza:
- Revisión del dibujo:
- Cantidad por lote:
- Número de lote/cola (trazabilidad del material):
- Estado de recepción (notas al recibirlo):
- Puntos de referencia y configuración
- Esquema de referencia (A/B/C):
- Método de fijación:
- Temperatura ambiente / condiciones de la sala de metrología:
- Geometría y acabado (método de registro + puntos)
- Radio del borde objetivo (µm) y método (óptico / réplica / calibre):
- Ángulo de ataque/filo (°) y método de medición:
- Planitud (µm): instrumento + puntos (por ejemplo, 3-5 puntos a lo largo de la superficie)
- Paralelismo (µm): instrumento + puntos
- Acabado superficial Ra (µm): ISO 4287/4288; longitud de corte y muestreo; ubicaciones (por ejemplo, 2-3 trazas/cara)
- Comprobaciones de montaje
- Punto de ajuste de la distancia entre el rotor y la bancada (mm):
- Puntos de verificación de la separación a lo largo del ancho (mm):
- Ubicaciones TIR (eje / diámetro exterior) y valores (mm):
- Grado de equilibrio alcanzado (ISO 21940): G____ ; velocidad (rpm): ____
- Material y dureza
- ¿Certificado de material recibido? (Sí/No)
- ¿Se recibió el registro del tratamiento térmico? (Sí/No)
- Dureza (HRC, ASTM E18): promedio ____ ; mín./máx. ____ ; ubicaciones ____
- Instrumentos y controles de calidad
- Identificadores de los instrumentos utilizados (perfilómetro, indicador, máquina de medición de coordenadas, durómetro):
- Fechas límite para la calibración:
- Regla de decisión (si se utiliza): TAR/TUR / otra:
- Gage R&R (si está disponible): ____%
- Disposición
- Decisión de conformidad (Aprobado/Reprobado):
- Notas sobre desviaciones de la NCR:
- Inspector / fecha / firma:
Ajuste, soportes y espacios objetivo
Coloque cada cuchilla en su soporte sin comprobar el ajuste: verifique que el grosor, el patrón de orificios, los chaflanes y el asentamiento sean correctos. Limpie las referencias y, a continuación, ajuste y verifique la separación entre el rotor y la bancada de manera uniforme a lo largo del ancho utilizando galgas o un indicador bajo una precarga constante. Registre el punto de ajuste (p. ej., 0,25 mm) y las ubicaciones de verificación para que el siguiente cambio reproduzca el resultado.
Logística, plazos de entrega y control de riesgos
MAXTOR METAL puede proporcionar documentación técnica y logística que se integran perfectamente en el control de calidad de la planta: certificados de materiales, informes de dureza y tolerancia/inspección (incluyendo planitud/paralelismo, Ra, TIR y grado de equilibrio), y registros de primera muestra. Su equipo también ofrece un servicio integral de importación (transporte más gestión aduanera con actualizaciones de estado), por lo que las plantas suelen recibir la mercancía pagando el IVA y procediendo con la instalación. Para mayor transparencia en el proceso, consulte la información de MAXTOR METAL. Guía del proceso de tratamiento térmico, Beneficios del tratamiento criogénico, y Guía de dureza Rockwell. Dejando a un lado el tono, el objetivo es simple: reducir el riesgo administrativo manteniendo la trazabilidad técnica auditable.
Ejemplo de registro SPC antes/después (plantilla)
Utilice esto como una forma sencilla y auditable de conectar los objetivos de molienda/inspección con los resultados de los pellets. Rellénelo con sus propios datos de línea (esta es una plantilla, no una promesa de desempeño).
- Línea/resina: (por ejemplo, PP/PE sin relleno), diámetro del filamento: ___ mm, rendimiento: ___ kg/h
- Ventana de medición: después del estado estacionario térmico (S/N), tamaño de la muestra por comprobación: ___
| Indicadores clave de rendimiento (KPI) | Antes (línea de base) | Después (post molienda) | Cómo se mide | Notas |
|---|---|---|---|---|
| Multas (%) | Método/especificación de tamizado: | |||
| Longitud de la cola (mm) | Regla de muestreo: | |||
| Intervalo de cambio (h) | Origen del registro: | |||
| Paradas no planificadas (número/mes) | Definición: | |||
| Vibración (mm/s) o TIR (mm) | Instrumento / ubicación: | |||
| Coste de desecho/retrabajo ($/tonelada) | Base financiera: |
Registre la configuración técnica correspondiente junto al registro de KPI:
- Radio del borde objetivo/resultado (µm): ___ / ___
- Objetivo/resultado de Ra (µm): ___ / ___
- Objetivo/resultado de planitud/paralelismo (µm): ___ / ___
- Punto de ajuste de la distancia entre el rotor y la bancada (mm) y resultados de la verificación en caliente: ___ ; puntos: ___
- Pendiente y velocidad de equilibrio: G___ a ___ rpm
Conclusión
La precisión geométrica, las tolerancias estrictas y el control riguroso del proceso son lo que permite que un servicio de rectificado de precisión ofrezca resultados cuantificables en gránulos, horas y dólares.
Próximos pasos: defina sus objetivos (radio de borde, separación, Ra, TIR, grado de equilibrio), programe el reafilado con una cadencia SPC y realice un seguimiento de las mejoras (%), las colas, las horas de funcionamiento y las paradas no planificadas. ¿Desea un paquete de certificados neutrales para un lote piloto? Puede solicitar informes de dureza y tolerancia junto con la asistencia de importación estándar.
Tommy Tang — Ingeniero de ventas sénior, Nanjing METAL Industrial
- Experiencia: 12 años en aplicaciones de cuchillas industriales y soporte técnico de ventas.
- Certificaciones: CSE, CME, Six Sigma Green Belt, PMP
Referencias citadas en el texto
- Énfasis en un ajuste preciso y en la idoneidad del PP/PE: Folleto MAAG PRIMO E (Grupo MAAG); Formación en maquinaria de Bay Plastics
- Reglas de medición y decisión de Ra: Guía de rugosidad superficial de Mitutoyo; Descripción general de Digital Surf ISO 4287
- Definiciones de calificaciones de equilibrio: Material explicativo de la norma ISO 21940-1
- Ventana de tratamiento térmico y dureza D2: Hoja de datos del Böhler K110
- Descripción general del acabado superabrasivo: Descripción general del afilado de herramientas de Norton Winter

 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean