

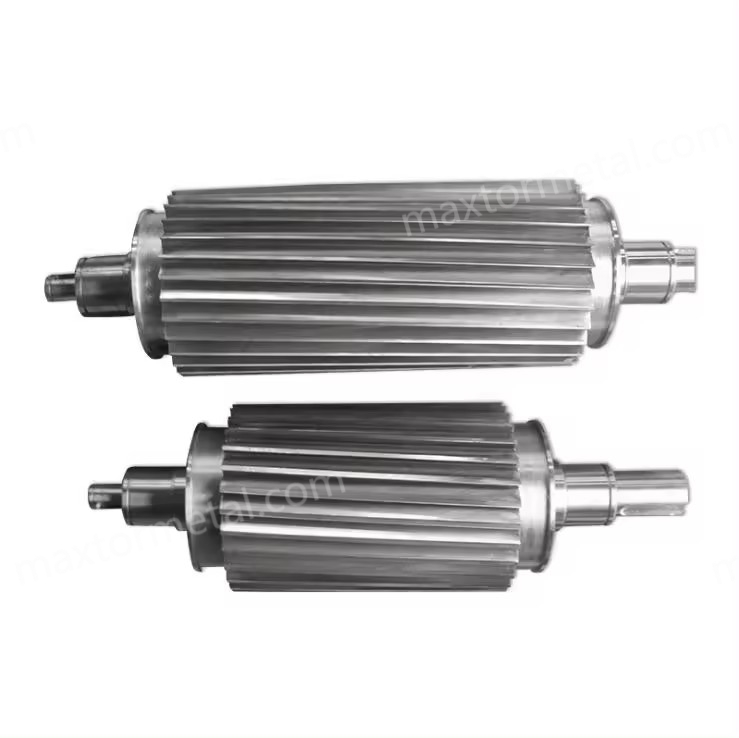
Inspeção de um rotor de corte e contra-faca com micrômetro e microscópio óptico para verificar a geometria antes da reinstalação.
A qualidade do pellet, o tempo de atividade (uptime) e o custo total por tonelada dependem de um fator aparentemente simples: a precisão do gume. Quando as arestas de corte no rotor de corte e na contra-faca se desviam da geometria ideal, os pellets apresentam caudas e finos, a vibração aumenta e intervenções não planejadas começam a surgir no cronograma.
Um serviço profissional de retificação de precisão restaura elementos críticos — geometria do gume, tolerâncias dimensionais e acabamento superficial — conforme as especificações. Isso significa arestas afiadas, porém robustas, faces planas e paralelas, e superfícies que deslizam em vez de arrastar.
O resultado é prático e mensurável: menos finos e caudas, tempos de operação mais longos entre trocas e um comportamento previsível de ajuste e retenção que estabiliza tanto os KPIs de qualidade quanto o seu custo/tonelada. Em outras palavras, é aqui que a retificação de precisão para rotores de corte e contra-facas em um granulador de espaguete se paga.
Principais conclusões
- Comece com metas adequadas ao cenário: raio do gume de 8–12 µm (dentro da faixa de 5–20 µm), planicidade/paralelismo ≤10–25 µm, Ra 0.2–0.8 µm, folga rotor-contra-faca de 0.20–0.30 mm para PP/PE, TIR ≤0.03–0.08 mm, balanceamento G2.5–G6.3.
- Trate os finos (%) and o comprimento da cauda (mm) como feedback de SPC para ajustar o raio de micro-afiação (micro-hone) e a folga; verifique no estado de equilíbrio térmico.
- Use superabrasivos de grão fino, passes leves de acabamento e dressagem disciplinada do rebolo para atingir o Ra sem queimar a peça.
- Faça o balanceamento de acordo com o grau ISO 21940 selecionado e confirme o TIR no rotor montado — a vibração gera desgaste e custos.
- Espere ganhos de TCO com menos trocas e menor geração de refugo; valide com seu próprio registro de KPIs (finos %, horas de uptime, paradas não planejadas/mês).
Por que a retificação de precisão é importante
Link para a qualidade do pellet
Os pellets não falham na inspeção por mágica — eles falham quando o corte se transforma em um rasgo. Uma micro-afiação (raio do gume) controlada com o ângulo de ataque correto produz um cisalhamento limpo, semelhante ao de uma tesoura, através do fio. Um raio excessivo ou um acabamento rugoso esmaga o polímero, aumentando as caudas e os finos. A literatura dos fabricantes (OEM) enfatiza mecanismos rígidos e ajustáveis para cortes limpos; por exemplo, a série PRIMO da MAAG descreve um ajuste de precisão e uma ação de corte estável adequada para PP/PE, mesmo que não publique folgas numéricas. Veja a ênfase no ajuste no catálogo do MAAG PRIMO E (MAAG Group) e os conceitos básicos de configuração nas notas de treinamento da Bay Plastics Machinery.
Tempo de atividade (uptime) e menos intervenções
Faces planas e paralelas e um TIR rigoroso eliminam pontos quentes e vibrações (chatter) que aceleram o desgaste. Quando o par de facas mantém a geometria e o rotor é balanceado para um grau ISO 21940 adequado, os ajustes duram mais e os operadores gastam menos tempo regulando a folga. O resultado são menos microparadas e campanhas de produção mais longas e estáveis.
Custo/tonelada e redução de resíduos
A realidade é esta: melhorias modestas se somam. Um aumento de 15% no tempo de campanha combinado com uma redução de 20% nos finos pode reduzir significativamente o custo por tonelada, diminuindo as trocas, o tempo de inatividade e o reprocessamento de refugo.
Exemplo prático de TCO (ilustrativo, não é uma garantia)
- Linha de base (PP/PE limpo): troca a cada 40 h; finos 1.2%; rendimento 1.000 kg/h; valor da linha $0.10/kg; par de facas $400; reafiação $120; tempo de inatividade para troca de 1,0 h a $500/h.
- Com retificação de precisão: tempo de campanha +15% (46 h); finos −20% (0.96%).
- Por ciclo de 46 h: material processado 46.000 kg vs. 40.000 kg na linha de base; redução de refugo (1.2% − 0.96%) × 46.000 = 110,4 kg → $11.04 economizados/ciclo.
- Menos trocas por 1.000 horas de operação: linha de base 25; melhorado ≈ 21,7 → 3,3 menos trocas → economia de tempo de inatividade ≈ 3,3 × $500 = $1,650 por 1.000 h.
- Os custos das facas amortizados em um intervalo mais longo reduzem o custo/h em ≈15%. Combinado, isso geralmente equivale a uma economia de vários dólares/tonelada — confirme com as taxas da sua fábrica e seu SPC.
Geometria e tolerâncias que restauram a qualidade do corte
Ângulos de gume e metas de raio
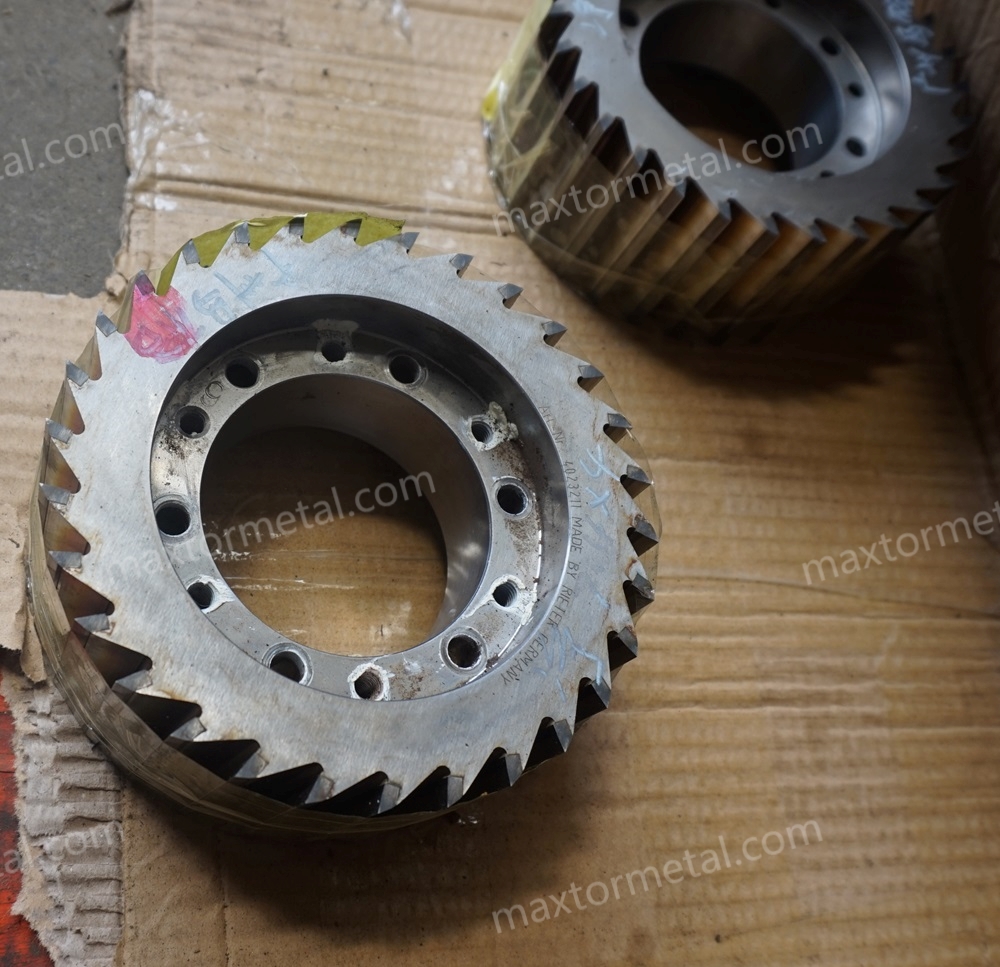
Para PP/PE padrão sem carga (cenário 2A), comece com um raio de micro-afiação do gume de 8–12 µm dentro de uma faixa recomendada de 5–20 µm. Mantenha o ângulo de ataque na janela de 5–20° dependendo da geometria do suporte e da matriz. Muito afiado (20 µm) aumenta as forças e dobra os fios. Ajuste monitorando o percentual de finos % e o comprimento da cauda após o estado de equilíbrio térmico.
Planicidade, paralelismo e acabamento superficial
Verifique a planicidade e o paralelismo conforme a ISO 1101 com uma MMC (CMM) ou uma desempenadeira de granito certificada e dispositivo com relógio comparador. Aplique uma calibração capaz (10–25% da tolerância). Defina como meta o acabamento superficial Ra 0.2–0.8 µm, medido conforme a ISO 4287/4288 com um comprimento de corte (cutoff) e amostragem adequados; o guia da Mitutoyo explica bem a prática de medição de Ra e as regras de decisão — veja o guia de rugosidade superficial da Mitutoyo. Para uma visão geral neutra da ISO 4287, o guia introdutório da Digital Surf também é útil: parâmetros da ISO 4287 explicados (Digital Surf).
Escopo e aplicabilidade (leia primeiro): Os alvos numéricos abaixo destinam-se a servir como um ponto de partida de engenharia para PP/PE padrão e sem carga (cenário 2A). Se você processa compostos com carga mineral (ex.: CaCO₃/talco), resinas reforçadas com fibra de vidro, reciclados altamente abrasivos ou polímeros de alta temperatura, requalifique o raio da aresta, a folga, o material/revestimento e o grau de balanceamento usando a orientação do seu OEM e o feedback de SPC online.
Nota sobre a capacidade de medição: Como regra geral, mantenha a incerteza de medição e a resolução do instrumento dentro de ~10–25% da faixa de tolerância (e confirme com regras de decisão como TAR/TUR quando as utilizar). Para características críticas (Ra, planicidade/paralelismo, TIR), considere um alvo de R&R do instrumento ≤10–20% da variação total antes de definir os critérios de aceitação.
Below is a compact reference for scenario 2A (unfilled PP/PE):
| Métrica | Recommended range | Notas |
|---|---|---|
| Edge radius (micro‑hone) | 5–20 µm (start 8–12 µm) | Starting point for PP/PE; tune via fines/tails SPC at thermal steady state |
| Edge/attack angle | 5–20° | Holder/die dependent |
| Flatness (knife face) | ≤10–25 µm | CMM or plate + indicator; keep gage capability within ~10–25% of tolerance |
| Parallelism (mating faces) | ≤10–25 µm | Verify against datum |
| Surface finish (Ra) | 0.2–0.8 µm | ISO 4287/4288; document cutoff, sampling length, and decision rule |
| Rotor–bed gap | 0.10–0.50 mm (start 0.20–0.30) | Starting point; confirm hot and even across width; verify against OEM guidance |
| TIR (rotor/holder) | ≤0.03–0.08 mm | Investigate if ≥0.05 mm; check hubs/bearings/collets |
| Dynamic balance | G2.5–G6.3 (ISO 21940) | Select for your RPM; tighten for vibration‑sensitive lines |
Gap control, runout, and balance
Set the rotor–bed gap with feelers or an indicator under light preload, then confirm at operating temperature. For PP/PE, a 0.20–0.30 mm engineering starting gap often delivers clean shearing—but treat it as a setpoint to be confirmed against your OEM setup guidance, verified at thermal steady state, and tuned via fines/tails SPC. Adjust for strand diameter and stability.
Check TIR on rotor OD and shaft; if readings creep above ~0.05 mm, inspect hubs, bearings, or collets. If you need a neutral reference for what “runout tolerance” can look like in general machining practice (not pelletizer-specific), see a diameter-based table such as Runout tolerances reference (Welkon).
Balance the assembly to ISO 21940 grade appropriate for your speed—lower vibration preserves edge life and surface finish. For balancing concepts and grade definitions, see the ISO 21940 overview and calculators in ISO 21940-1 (2019) explanatory materials.
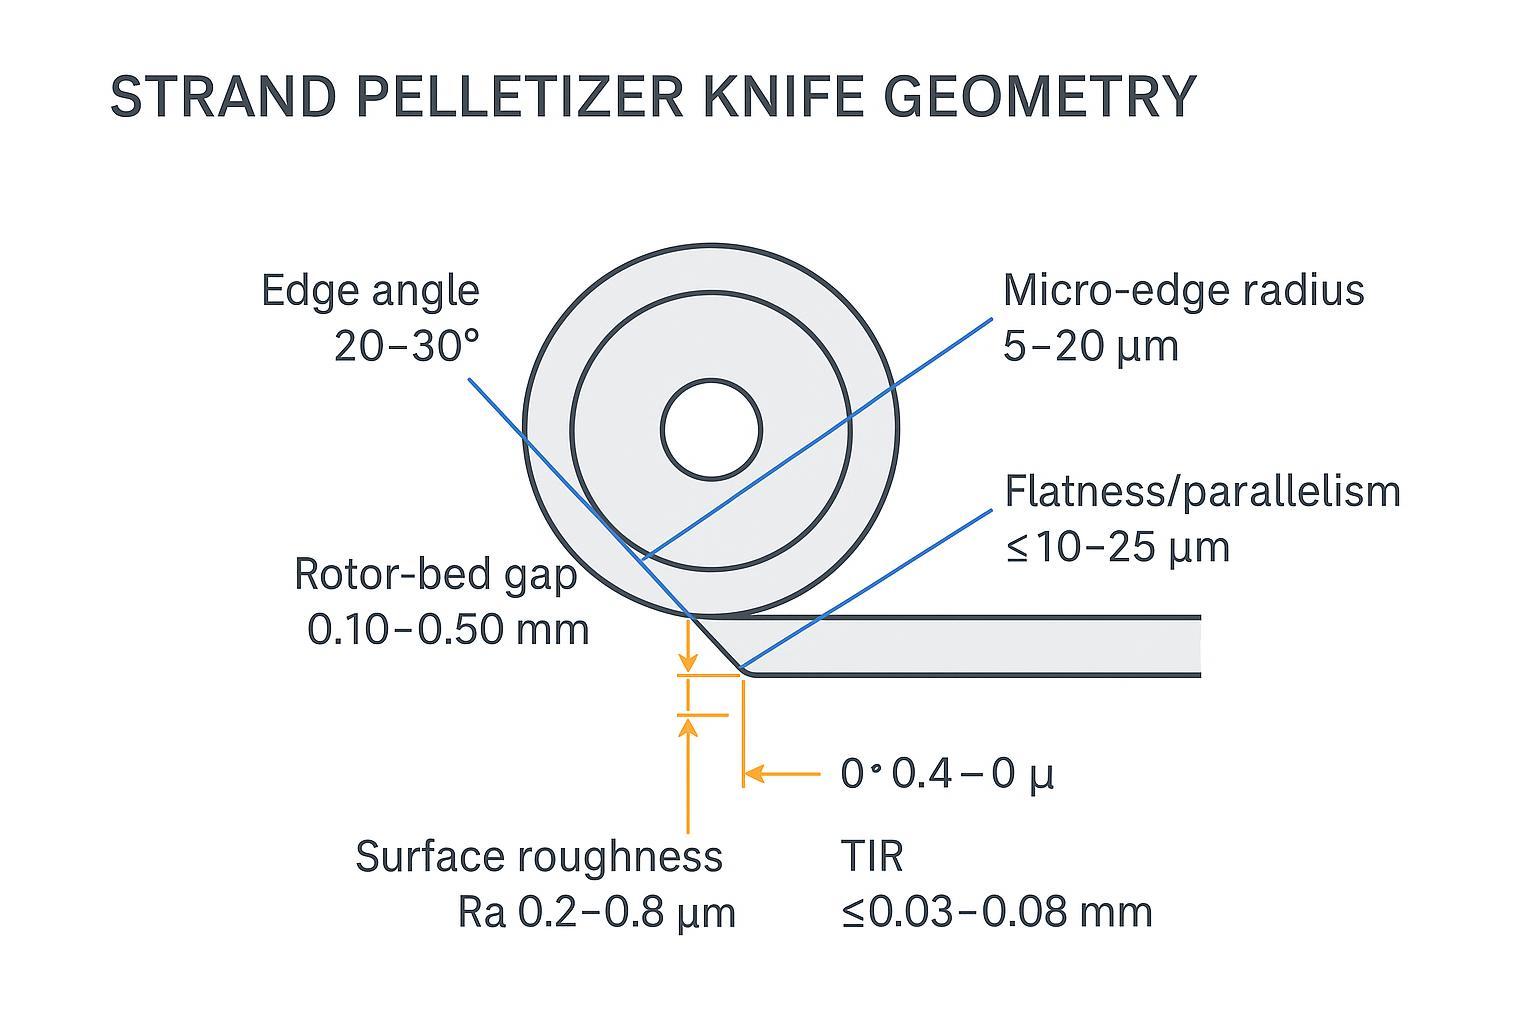
Critical geometry targets for strand pelletizer knives: edge radius, angles, flatness/parallelism, rotor–bed gap, and TIR.
Materiais, dureza e revestimentos para operações abrasivas
Tool steels vs. PM grades
For clean PP/PE, conventional cold‑work tool steels are effective when heat treated correctly. D2 (Böhler K110; 1.2379) at 58–62 HRC offers strong wear resistance; follow the hardening/tempering chart and consider triple temper. See the official Böhler K110 datasheet for heat‑treat windows. A2 is another practical option where a touch more toughness is desired, commonly in the ~58–60 HRC band.
Carbide options and when to use them
For abrasive fillers or mineral‑loaded recipes, tungsten carbide or TiC‑tipped knives can extend life several times over tool steel, reducing changeovers. Suppliers of pelletizer knives often note multi‑fold life improvements in abrasive duty; validate with your resin and line. See application guidance like USG’s TiC bimetal pelletizer knife brief.
Hardness bands, cryo, and coatings
Select hardness first by duty: D2 around 58–62 HRC is typical; confirm hardness per ASTM E18. Consider cryogenic treatment to stabilize retained austenite and improve wear—see MAXTOR METAL’s neutral explainer on cryogenic treatment benefits e seus Guia de dureza Rockwell for measurement fundamentals. Coatings such as TiN/TiCN/DLC can lower adhesion and friction; match chemistry to PP/PE operating temperatures and any slip agents.
For finishing hard steels and carbide without thermal damage, fine‑grit cBN/diamond wheels, disciplined dressing, and flood synthetic coolant are your friends. See Norton Winter’s tool grinding overview for superabrasive selection principles.
Fluxo de trabalho de reafiação e melhores práticas
Grinding media, coolant, and passes
Use cBN (vitrified or resin) for D2/A2 and diamond for carbide. Rough in controlled steps and finish with multiple light passes to reach Ra ≤0.8 µm while protecting straightness and flatness. Dress frequently to keep the wheel sharp and prevent burn; maintain coolant concentration and flow to stabilize temperature and surface integrity.
Edge honing, cleaning, and inspection
After finish grinding, apply a controlled micro‑hone to 8–12 µm for PP/PE using a brush or abrasive film. Ultrasonically clean to remove residues; dry thoroughly and apply corrosion inhibitor if storage is expected. Inspect flatness/parallelism (µm), Ra per ISO 4287/4288, and confirm edge radius with appropriate optical methods or calibrated edge‑radius gages.
Balancing, intervals, and stock removal
Log stock removal to keep geometry within tolerance over the tool’s life. Schedule resharpening by SPC signals (fines %, tail length, power draw). Balance the rotor/knife assembly to the chosen ISO 21940 grade (often G6.3 for general service; G2.5 for vibration‑sensitive lines). The practical relationship is:
- e_per (g·mm/kg) = 9549 × G / n, where n is rpm. Total permissible residual unbalance U_per = e_per × mass (kg). Split across planes per geometry. A small rotor at 3,000 rpm and 5 kg at G6.3 yields ≈100 g·mm total permissible unbalance.
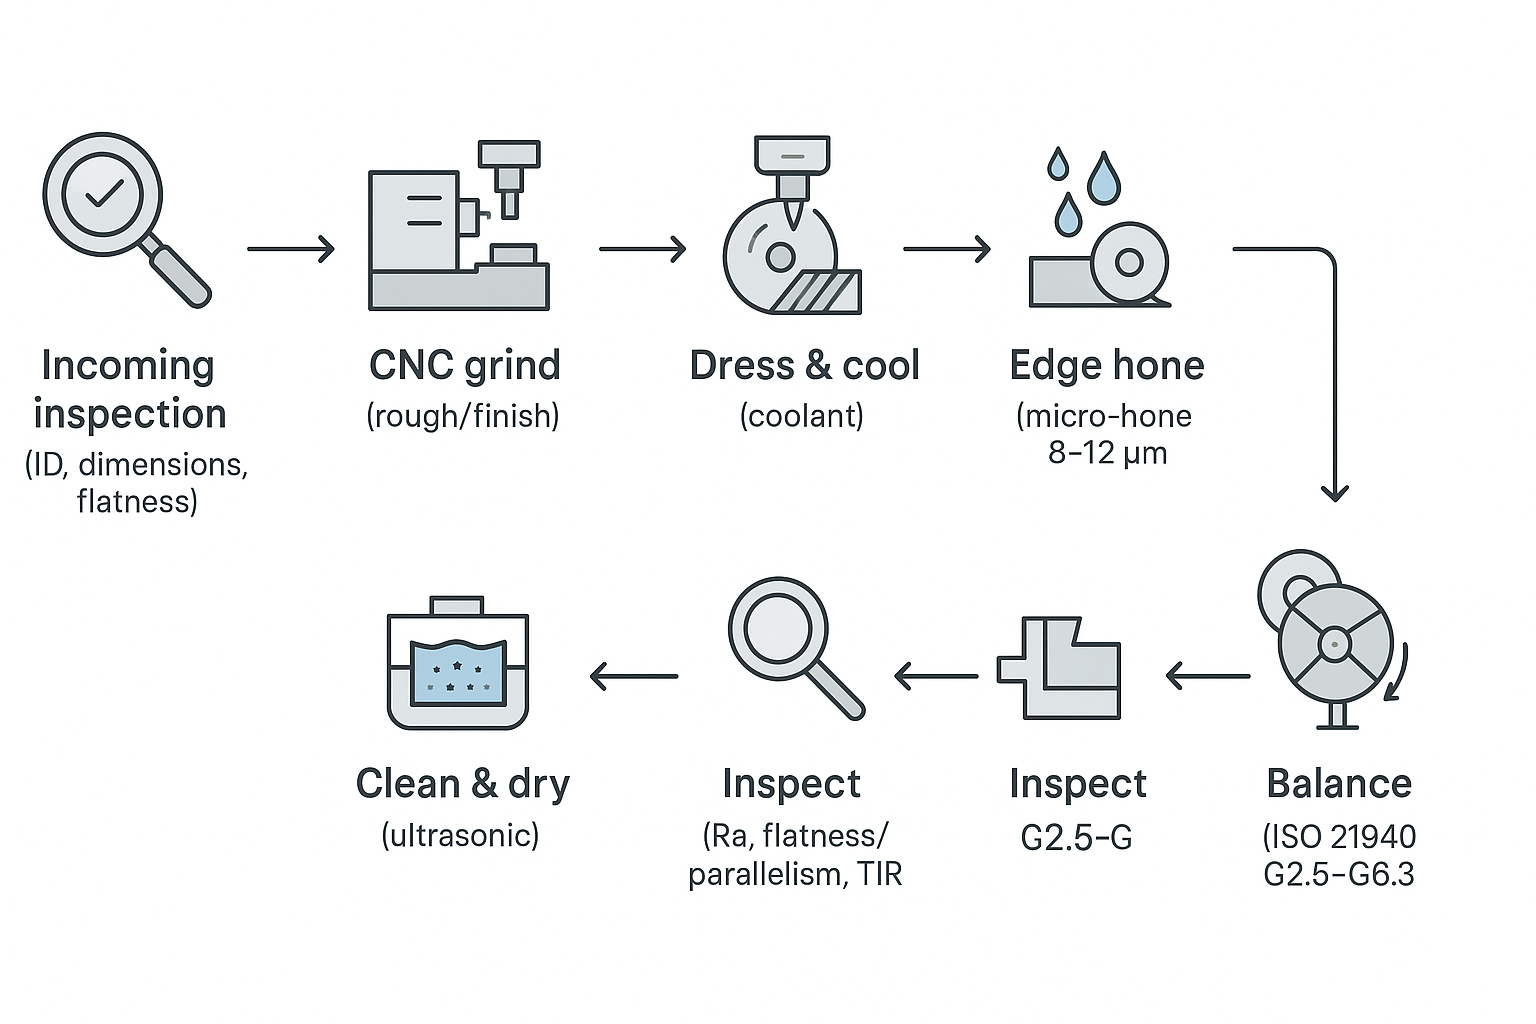
Resharpening workflow from incoming inspection through CNC grind, hone, clean, metrology, and balancing.
Garantia de qualidade (QA), documentação e verificações de compatibilidade
Measurement reports and traceability
Minimum report fields should include: part ID and revision, datum scheme, flatness/parallelism (µm), Ra per ISO 4287/4288 with cutoff length, edge radius target/method, hardness (HRC per ASTM E18), TIR points and values, balance grade achieved (ISO 21940), instrument IDs and calibration due dates, inspector name, environment, and date. Keep gage capability within 10–25% of the tolerance band. For Ra measurement practice and decision rules, see guia de rugosidade superficial da Mitutoyo.
Copy/paste QA report template (Markdown):
- Part identification
- Part name / ID:
- Drawing revision:
- Quantity in lot:
- Heat/lot number (material traceability):
- Incoming condition (as-received notes):
- Datums & setup
- Datum scheme (A/B/C):
- Fixturing method:
- Ambient temp / metrology room condition:
- Geometry & finish (record method + points)
- Edge radius target (µm) and method (optical / replica / gage):
- Attack/edge angle (°) and measurement method:
- Flatness (µm): instrument + points (e.g., 3–5 points across face)
- Parallelism (µm): instrument + points
- Surface finish Ra (µm): ISO 4287/4288; cutoff & sampling length; locations (e.g., 2–3 traces/face)
- Assembly checks
- Rotor–bed gap setpoint (mm):
- Gap verification points across width (mm):
- TIR locations (shaft / OD) and values (mm):
- Balance grade achieved (ISO 21940): G____ ; speed (rpm): ____
- Material & hardness
- Material cert received? (Y/N)
- Heat treatment record received? (Y/N)
- Hardness (HRC, ASTM E18): average ____ ; min/max ____ ; locations ____
- Instruments & quality controls
- Instrument IDs used (profilometer, indicator, CMM, hardness tester):
- Calibration due dates:
- Decision rule (if used): TAR/TUR / other:
- Gage R&R (if available): ____%
- Disposition
- Conformance decision (Pass/Fail):
- NCR / deviation notes:
- Inspector / date / sign-off:
Fit-up, holders, and target gaps
Dry‑fit each knife to its holder: verify thickness, hole pattern, chamfers, and seating are correct. Clean datums, then set and verify the rotor–bed gap evenly across the width using feelers or an indicator under consistent preload. Record the setpoint (e.g., 0.25 mm) and verification locations so the next changeover reproduces the result.
Logistics, lead times, and risk control
MAXTOR METAL can provide technical documentation and logistics that slot neatly into plant QA: material certificates, hardness and tolerance/inspection reports (including flatness/parallelism, Ra, TIR, and balance grade), and first‑article records. Their team also supports one‑stop import—transport plus customs handling with status updates—so plants typically receive goods by paying VAT and proceeding with installation. For process transparency, see MAXTOR METAL’s heat‑treatment process guide, cryogenic treatment benefits, e Guia de dureza Rockwell. Tone aside, the goal is simple: reduce administrative risk while keeping technical traceability auditable.
Exemplo de registro de SPC antes/depois (modelo)
Use this as a simple, auditable way to connect grinding/inspection targets to pellet outcomes. Populate it with your own line data (this is a template, not a performance promise).
- Line / resin: (e.g., PP/PE unfilled), strand diameter: ___ mm, throughput: ___ kg/h
- Measurement window: after thermal steady state (Y/N), sample size per check: ___
| KPI | Before (baseline) | After (post-grind) | How measured | Notas |
|---|---|---|---|---|
| Fines (%) | Sieve method / spec: | |||
| Tail length (mm) | Sampling rule: | |||
| Changeover interval (h) | Log source: | |||
| Unplanned stops (count/month) | Definition: | |||
| Vibration (mm/s) or TIR (mm) | Instrument / location: | |||
| Scrap/rework cost ($/ton) | Finance basis: |
Record the matching technical settings beside the KPI log:
- Edge radius target/result (µm): ___ / ___
- Ra target/result (µm): ___ / ___
- Flatness/parallelism target/result (µm): ___ / ___
- Rotor–bed gap setpoint (mm) and hot verification results: ___ ; points: ___
- Balance grade and speed: G___ @ ___ rpm
Conclusão
Precision in geometry, tight tolerances, and disciplined process control are what make a precision grinding service deliver results you can measure in pellets, hours, and dollars.
Next steps: define your targets (edge radius, gap, Ra, TIR, balance grade), schedule resharpening on an SPC cadence, and track fines %, tails, uptime hours, and unplanned stops. Want a neutral certificate pack for a pilot lot? You can request hardness and tolerance reports along with standard import support.
Tommy Tang — Engenheiro Sênior de Vendas, Nanjing METAL Industrial
- Experience: 12 years in industrial blade applications and technical sales support
- Certifications: CSE, CME, Six Sigma Green Belt, PMP
References cited in text
- Clean‑cut adjustment emphasis and PP/PE suitability: catálogo do MAAG PRIMO E (MAAG Group); Bay Plastics Machinery training
- Ra measurement and decision rules: Mitutoyo surface roughness guide; Digital Surf ISO 4287 overview
- Balancing grade definitions: ISO 21940-1 explanatory material
- D2 heat‑treat window and hardness: Böhler K110 datasheet
- Superabrasive finishing overview: Norton Winter tool grinding overview

 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean