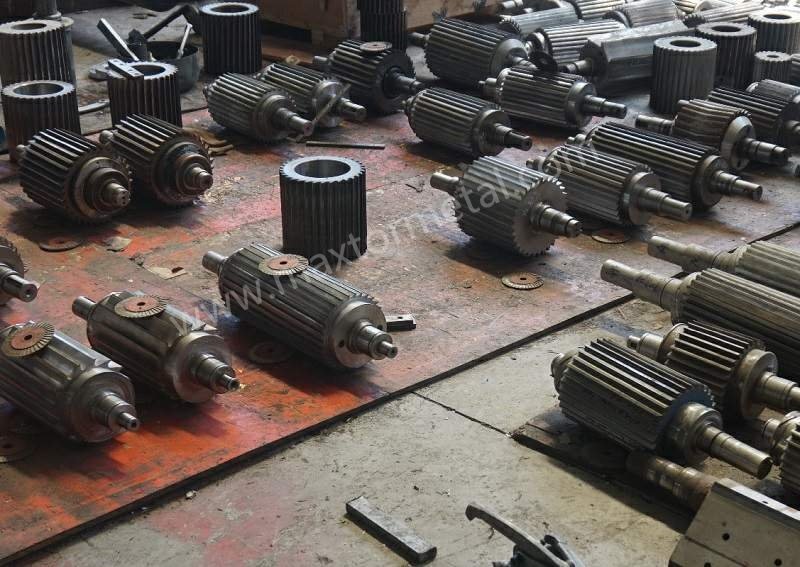
Dans la granulation de joncs, les joncs de polymère sont guidés vers un outil de coupe rotatif qui les cisaille contre une contre-lame fixe pour créer des granulés réguliers. Un outil de coupe rotatif hélicoïdal utilise des couteaux en spirale plutôt que des arêtes droites, de sorte que la coupe s'effectue progressivement le long d'une hélice au lieu de se faire sur toute la largeur à la fois. À un RPM élevé, ce cisaillement progressif répartit la charge de coupe dans le temps, amortissant les pics de force qui autrement exciteraient les vibrations et le bruit tonal. Les usines constatent des gains pratiques grâce à ce mécanisme : une distribution de longueur et des bords de granulés plus réguliers, moins de fines et des intervalles d'entretien plus longs lorsque la configuration et la maintenance sont correctement exécutées.
Pourquoi cela importe pour la vitesse : lorsqu'un outil de coupe s'engage d'un seul coup, le moteur et la structure subissent des impulsions nettes selon un schéma répétitif, qui peuvent s'aligner avec les fréquences propres de la machine et produire un “ sifflement ” reconnaissable. En revanche, l'engagement hélicoïdal maintient la zone de contact petite et mobile, ce qui tend à lisser la demande de couple et à réduire l'excitation harmonique. En bref, un fonctionnement plus silencieux découle souvent d'une force d'entrée plus fluide.
Selon la documentation publique des OEM pour les systèmes de granulation de joncs et sous eau haut de gamme, les objectifs de bruit au poste de l'opérateur sont souvent maintenus en dessous de 85 dB(A) au niveau du système, la précision de l'entrefer de coupe étant désignée comme un facteur clé. Il s'agit d'un point de référence de ce que les systèmes modernes visent à atteindre — et non d'une déclaration sur la contribution d'un seul composant (tel que le rotor ou les couteaux). Pour plus de contexte sur les attentes en matière de bruit et l'importance du réglage de l'entrefer de coupe, voir la brochure système de MAAG : MAAG M‑USG, niveau sonore au poste opérateur et focus sur l'entrefer de coupe.
Note de sécurité : Tout travail impliquant des carters de protection, des réglages de couteaux ou des changements de vitesse doit suivre votre manuel OEM, les procédures EHS locales et les exigences de consignation/étiquetage (Lockout/Tagout), et être effectué par du personnel qualifié.
Points clés à retenir
- Le cisaillement progressif répartit l'engagement dans le temps, réduisant la force instantanée et les facteurs de bruit tonal à un RPM élevé ; cela favorise des granulés plus réguliers et moins de fines lorsque l'entrefer est maîtrisé.
- Le contrôle de l'entrefer est le levier quotidien : réglez un jeu minimal et uniforme entre le couteau et la contre-lame selon les directives de l'OEM ; vérifiez à froid et à chaud ; réajustez l'entrefer lorsque les indicateurs de qualité des granulés dérivent.
- L'équilibrage et le faux-rond importent à grande vitesse : spécifiez l'équilibrage du rotor selon la norme ISO 21940 et maintenez le faux-rond de l'assemblage dans les plages micrométriques définies par votre OEM pour éviter les efforts excessifs et le broutement.
- Validez les changements avec les KPI que vous suivez déjà : dB(A) au poste opérateur, pourcentage de fines et Cpk de longueur de granulé ; enregistrez l'ondulation du courant ou la vitesse de vibration si des capteurs sont disponibles.
- Pour les alimentations abrasives ou recyclées, choisissez des aciers ou des revêtements résistants à l'usure ; associez la stratégie de réaffûtage à une documentation afin que la géométrie et l'équilibrage restent dans les limites sur plusieurs cycles.
Mécanisme et gains à haute vitesse
Engagement progressif
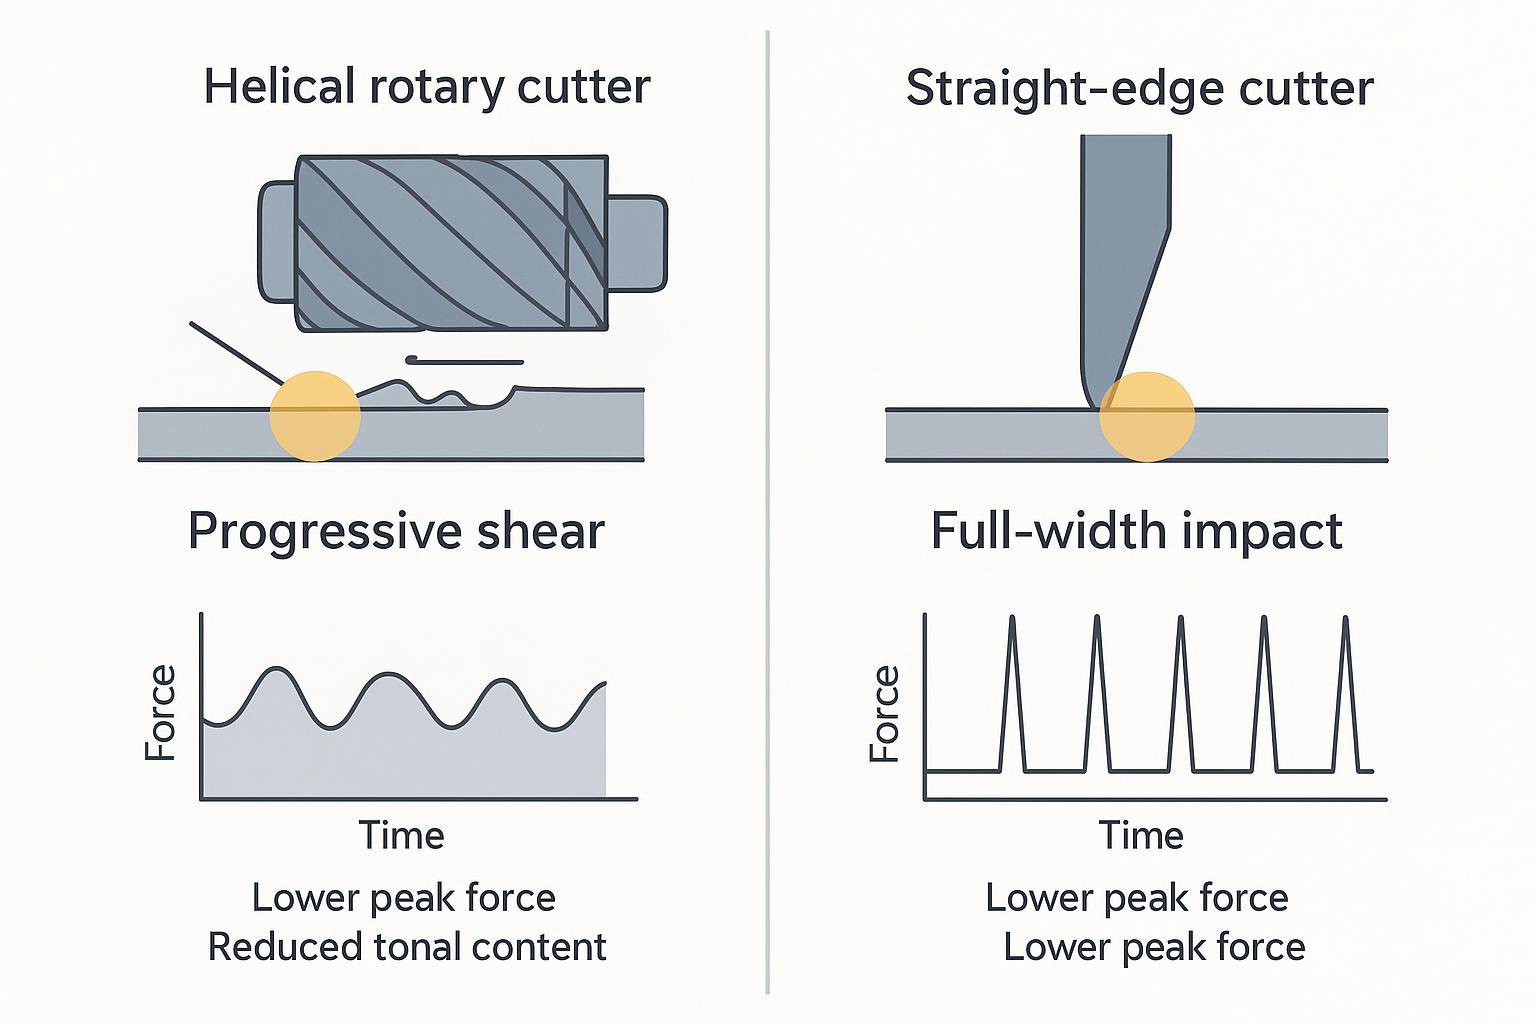
Un outil de coupe rotatif hélicoïdal engage la contre-lame le long d'une ligne mobile plutôt que par un impact sur toute la largeur. À tout instant, seule une petite partie de l'arête cisaille. Considérez cela comme un “ passage de relais ” du travail le long de l'hélice. La zone de contact entre, travaille brièvement et sort — évitant l'impulsion unique et large qui peut exciter le bruit de structure et élever les pics d'ampérage du moteur. Dans la granulation de joncs, cela se traduit par une coupe plus douce sur chaque jonc et moins de risques de formation de queues lorsque le jeu est correctement réglé.
Force et harmoniques
La force de coupe n'est jamais vraiment constante, mais sa forme d'onde peut être façonnée. Avec des couteaux droits, la force peut se manifester sous forme de pics périodiques élevés à mesure que chaque arête frappe sur toute la face. Avec une arête hélicoïdale, l'énergie est répartie en incréments plus petits et décalés, ce qui réduit l'amplitude de crête et concentre moins d'énergie sur une seule tonalité. Ce décalage dans le spectre des forces explique pourquoi les outils de coupe hélicoïdaux semblent souvent moins “ tonaux ” à grande vitesse. Ce phénomène réduit également la probabilité de couplage avec les fréquences propres de la machine.
Si votre site mesure le courant du moteur ou les vibrations, vous constaterez souvent des ondulations d'amplitude plus faibles avec un rotor hélicoïdal bien équilibré et un entrefer serré et uniforme par rapport à une configuration équivalente à arêtes droites — toutes choses égales par ailleurs. Les objectifs de bruit au niveau du système référencés par les OEM (par exemple, la référence MAAG ci-dessus) sont généralement compatibles avec ce mécanisme lorsque la conception de l'enceinte, les guides de joncs et la qualité de l'installation sont également optimisés.
Principes de base de la géométrie
- Angle d'hélice : Des angles d'hélice modérés dans la coupe de polymères aident à équilibrer un cisaillement fluide et une charge axiale (poussée) supplémentaire. Des angles plus élevés ont tendance à lisser l'engagement mais peuvent augmenter les forces axiales et la contrainte sur l'arête. Sélectionnez dans la limite de la capacité de poussée de votre machine et du comportement du polymère selon les directives de l'OEM.
- Géométrie de l'arête : Le listel de l'arête et l'angle inclus influencent l'attaque initiale, la génération de fines et la durée de vie. Suivez les recommandations de l'OEM ou du fournisseur pour votre famille de résines, vos charges et votre débit.
- Nombre de couteaux et enroulement : Un plus grand nombre d'événements de coupe par tour peut augmenter la fréquence de base mais réduire la force par événement ; les compromis exacts dépendent du diamètre du rotor, de la vitesse et du nombre de joncs.
Pour une introduction accessible sur le cisaillement progressif et le rôle des couteaux de granulateur, consultez cet aperçu pédagogique : Guide des lames de granulateur pour mélanges maîtres (contexte).
Spécifications et configuration
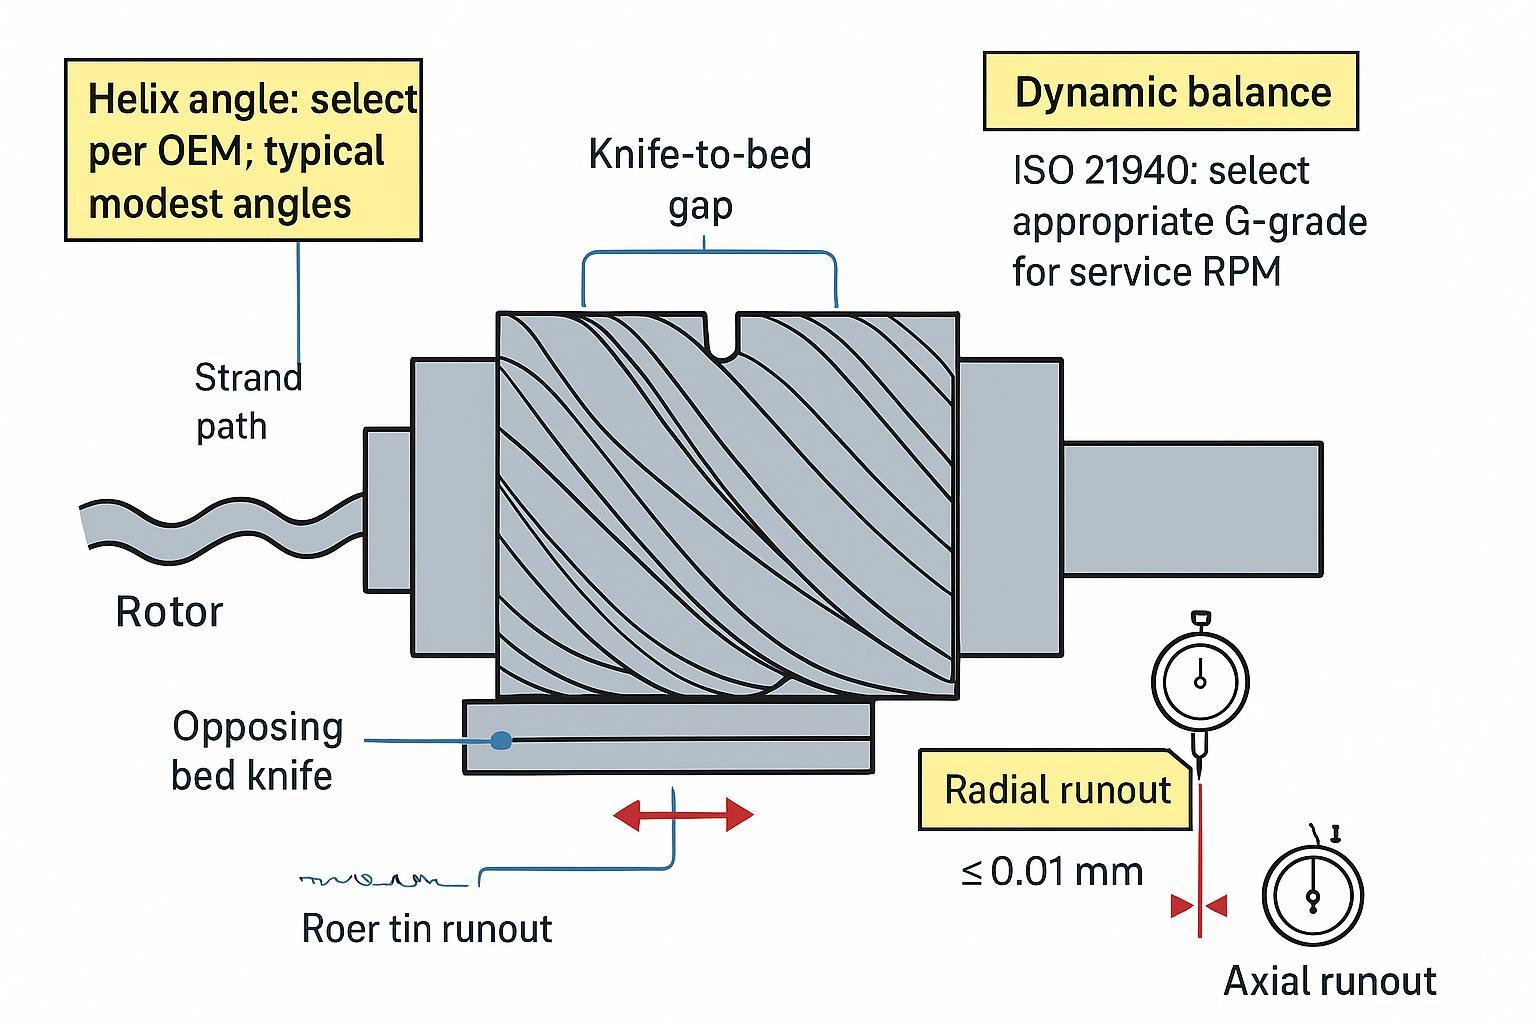
Une installation hélicoïdale silencieuse et stable repose sur la rigueur des spécifications et un réglage répétable. Cela implique de définir le jeu de coupe, la classe de qualité d'équilibrage, le faux-rond d'assemblage et le plan de rectification — et de prouver chacun d'eux par des documents.
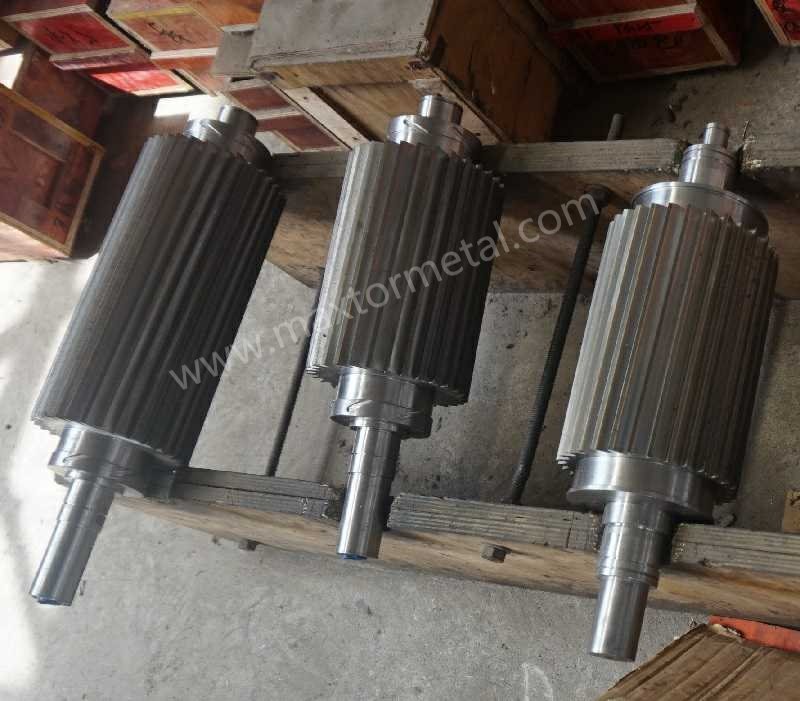
Les fournisseurs qui soutiennent l'assurance qualité de la production peuvent simplifier ce travail. Par exemple, MAXTOR MÉTAL peuvent fournir des données sur les matériaux et la dureté accompagnées de rapports d'inspection dimensionnelle et, sur demande, des rapports d'essais d'équilibrage et de faux-rond alignés sur les critères d'acceptation de l'acheteur. Conservez ces documents dans les dossiers de maintenance de votre ligne pour accélérer les audits et le dépannage.
Spécifications clés
- Jeu entre couteau et contre-couteau
- Visez un jeu minimal et uniforme selon votre OEM. Les systèmes haut de gamme sous eau ou de granulation de joncs mettent l'accent sur un réglage précis et répétable du jeu pour stabiliser la qualité des granulés et le niveau sonore. La documentation publique souligne l'importance du “ réglage du jeu de coupe ” plutôt que de prescrire une valeur universelle ; référez-vous toujours au manuel de la machine. Voir la perspective de l'OEM ici : MAAG M‑USG, accent sur la précision du jeu de coupe.
- Équilibrage dynamique (ISO 21940)
- Spécifiez un équilibrage du rotor selon la norme ISO 21940 avec une classe G appropriée pour le régime (RPM) de service et la sensibilité de votre outil de coupe/ligne. Les applications de coupe de précision à grande vitesse exigent généralement des classes plus strictes ; confirmez la classe et la méthode de vérification auprès de votre OEM et de votre fournisseur.
- Faux-rond (d'assemblage et installé)
- Contrôlez le faux-rond radial et axial selon les limites micrométriques spécifiées par l'OEM. Mesurez sur les tourillons du rotor/les faces des couteaux à l'aide de comparateurs à cadran et vérifiez à nouveau après les rectifications et le réassemblage. Même de légères augmentations du faux-rond peuvent élargir le jeu effectif, augmenter les fines et générer des nuisances sonores tonales.
- Matériaux et revêtements (pour charges abrasives/recyclées)
- Pour les mélanges chargés de verre ou à haute teneur en recyclé, envisagez des aciers à outils issus de la métallurgie des poudres ou des couteaux à mise en carbure, ainsi que des revêtements tels que le TiN/TiAlN ou le chrome pour réduire la friction et l'usure. Adaptez la dureté et le revêtement à votre environnement de refroidissement/humide, le cas échéant. Pour un aperçu pédagogique des matériaux de lames utilisés dans la plasturgie, consultez cet article de contexte : Lames industrielles pour la transformation des plastiques.
Réglage et contrôle du jeu
Une SOP simple et répétable améliore le niveau sonore et la qualité autant qu'un rotor neuf. Vous trouverez ci-dessous une procédure indépendante du modèle — adaptez les spécificités (couples de serrage, jauges, jeux cibles) à votre manuel OEM.
- Préparation (Consignation/LOTO, propreté)
- Consignez l'entraînement. Nettoyez le rotor et les faces d'appui du contre-couteau. Installez des couteaux affûtés et appairés ; vérifiez les fixations et les clavettes.
- Alignement à froid et jeu initial
- Réglez le contre-couteau à l'aide du mécanisme de votre OEM (généralement des vis de poussée/traction sur le porte-contre-couteau, ou un réglage excentrique selon le modèle). Visez un jeu minimal et uniforme. Vérifiez plusieurs positions le long de la ligne de coupe à l'aide de jauges d'épaisseur ou de cales adaptées à votre modèle. Contrôlez le parallélisme avec un comparateur à cadran sur toute la face du contre-couteau ; corrigez la conicité. Pour des exemples publics de ces concepts de réglage, consultez le matériel de formation sur la granulation de joncs de Bay Plastics Machinery (réglage du jeu par poussée/traction) et l'aperçu de la série T200 de MAAG (réglage excentrique du rotor par rapport au contre-couteau) : Formation BPM (PDF), Série MAAG T200.
- Vérification de l'équilibrage/du faux-rond
- If the rotor was serviced, review the latest ISO 21940 balance certificate and measure installed radial/axial runout at specified points. Record values on the job traveler.
- Hot verification
- Warm the line to operating temperature and RPM under typical load. Stop safely and recheck accessible points (or use in‑situ gauges if designed) to account for thermal growth. Adjust per OEM guidance if a “hot” target clearance is specified.
- Acceptance checks
- Resume production and observe pellet edges, fines percentage, and motor current ripple. If tails, sudden fines, or tonal noise rise, re‑inspect for contamination under the bed knife, gap drift, or edge wear.
For background on system‑level expectations (operator‑position noise) and the importance of accurate cutting‑gap setting, see the MAAG reference cited earlier.
Troubleshooting quick matrix
| Symptom you see/hear | Likely cause (most common first) | What to do next (in order) |
|---|---|---|
| More fines / dusty pellets | Gap opened up, edge dulling, contamination under bed knife | LOTO → clean seating faces → re‑set gap cold → verify at multiple positions → inspect edge land/chips |
| Tails or inconsistent length | Gap non‑uniform (taper), runout increased, strand guide misalignment | Check parallelism with dial indicator → check runout at OEM points → correct taper → verify strand guides |
| Rising tonal “whine” at steady RPM | Balance drift after service, runout growth, resonance excited by forcing | Review last balance cert → measure vibration/current ripple trend → re‑verify runout → correct unbalance per ISO 21940 plan |
| Motor current ripple increases | Intermittent contact from runout or gap drift, uneven knife set | Confirm matched knife set and fastener torque → re‑gap hot if required → re‑check runout |
| Noise rises but pellets look OK | Enclosure/guide changes, airflow paths, measurement point changed | Confirm measurement position/time window → inspect guards/enclosure panels and strand guide section for looseness |
Always follow your OEM manual and EHS procedures; do not bypass guards or adjust settings on a running machine unless the equipment is explicitly designed for in‑situ adjustment.
Regrind and wear
Edge wear widens the effective gap and elevates fines and noise. Keep geometry within limits and document each cycle.
- Triggers: Regrind when fines and tails exceed your internal limits, when length Cpk trends down, or at the OEM’s edge‑land threshold.
- Balance after service: If mass was removed asymmetrically, rebalance the rotor per your specified ISO 21940 grade.
- Rotation strategy: Rotate knives/edges as prescribed to distribute wear.
- Records: Log hours/throughput, gap checks, geometry after grind, balance cert numbers, and runout readings. This history speeds root‑cause work if quality drifts.
Validation et approvisionnement
KPIs and trials
Treat changes like engineering trials. Change one variable at a time, then measure in steady state.
- Noise: Measure dB(A) at operator position using your plant’s method aligned with the ISO 11200 family for machinery noise in situ; compare to your site targets and OEM expectations (e.g., modern systems often target <85 dB(A) at the operator position per MAAG M‑USG).
- Product quality: Sample fines percentage by sieving at timed intervals after warm‑up. For pellet length, compute Cpk from a defined sampling plan (e.g., multiple pulls over 30–60 minutes) and track alongside gap/balance notes.
- Machine health: Where available, log motor current ripple and vibration velocity (mm/s). Look for reductions in peak‑to‑peak and tonal components when gap/runout are tightened.
Documentation checklist
Provide and retain documents that prove what you specified is what you received and installed. The items below are commonly requested in audits and RFQs.
| Document | But | Notes/Standard |
|---|---|---|
| Material test certificate | Confirms grade/chemistry and test results for the batch | Prefer EN 10204 3.1 for traceability; overview: TWI—material test certificates / EN 10204 context |
| Hardness report | Verifies HRC or HV at defined locations | Include method, location map, acceptance range |
| Inspection dimensionnelle | Confirms critical dimensions, flatness, and parallelism | Attach drawing with tolerances; include surface finish where relevant |
| Dynamic balance certificate | States ISO 21940 grade and service RPM used | Include final residual unbalance and correction planes |
| Runout report (assembly/installed) | Documents radial and axial runout at specified points | Record measurement setup and indicator positions |
| Coating specification (if used) | Identifies coating type and thickness | Note process (PVD/CVD/plating) and post‑treatments |
| Regrind/maintenance record | Tracks geometry, balance, and life over cycles | Link to serial/heat numbers for traceability |
Compatibility and lead time
Avoid surprises by confirming geometry and interfaces up front.
- Geometry and interface: Confirm helix direction/angle per OEM, edge geometry, hole/slot pattern, keyways, and thickness/diameter. Share a controlled drawing and, if possible, a sample or detailed photos.
- Balance/runout acceptance: Put ISO 21940 G‑grade, measurement planes, and runout limits in the PO; define how acceptance will be verified at your site.
- Regrind rotations: Plan inventory so a freshly ground, documented set is always ready when the running set hits its trigger. Align supplier lead times with your maintenance window.
Example trial log (fill-in template)
Use this as a one-page record for an A/B change (e.g., “tighten gap SOP,” “freshly reground knives,” or “new helical rotor”). Keep the test window and measurement method consistent.
| Catégorie | Fields to record | Remarques |
|---|---|---|
| Noise measurement | Location (operator position), distance, instrument/model, weighting (A), averaging/time window, background noise notes | If you use an ISO 11200-family method on-site, note the specific procedure your EHS team follows |
| Operating condition | Resin grade, filler/recycle %, throughput, RPM, cooling method, strand count | Record only what materially changed |
| Cutting settings | Knife‑to‑bed gap (cold), knife‑to‑bed gap (hot/steady state, if applicable) | Always record units and where along the cut line it was checked |
| Machine health | Radial/axial runout readings (points used), vibration (mm/s) if available, motor current ripple method | Reference the same measurement points every time |
| Quality KPIs | Fines % method (sieve mesh/time), pellet length sampling plan, pellet length Cpk, visible defects (tails, chips) | Attach the sampling sheet if you have one |
| Maintenance record | Knife set ID/serial, regrind count, key geometry notes, balance certificate ID (ISO 21940), runout report ID | This is what makes results auditable and repeatable |
Conclusion
Progressive helical engagement reduces peak cutting force and tones that excite structures at speed. When you pair that mechanism with disciplined specifications (tight, uniform gap; proper balance; low runout), plants typically see the outcomes that matter: lower perceived noise at the operator position, reduced fines percentage, and a healthier pellet length Cpk. The risk is managed—not by hope—but by written specs, SOPs, and documented QA, then validated with structured trials and routine measurements.
For abrasive and recycled feeds, select materials and coatings that resist wear in your environment, and maintain balance/runout through each regrind cycle. If you build that loop—specify, verify, record, and adjust—you’ll get the quiet, stable high‑speed cutting your strand pelletizing lines were designed to deliver.
À propos de l'auteur : Tommy Tang is a Senior Sales Engineer at Nanjing METAL Industrial with 12 years of experience supporting industrial blade applications. Certifications: CSE, CME, Six Sigma Green Belt, PMP.
Methodology and scope: This guide synthesizes publicly available OEM documentation (for example, MAAG system brochures), common plant KPIs (dB(A), fines %, pellet length Cpk, current ripple/vibration), and standard terminology (e.g., ISO 21940 for balancing). Specific clearances, torques, and acceptance limits are machine‑model dependent—use your OEM manual and site EHS procedures as the governing reference.
 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean