

Oleh Tommy Tang, Senior Sales Engineer (Nanjing METAL). 12 tahun mendukung aplikasi pisau pelletizing dan pengurangan ukuran. Sertifikasi: CSE, CME, Six Sigma Green Belt, PMP.
Ruang lingkup dan catatan validasi: Rentang numerik dalam panduan ini adalah titik awal yang umum digunakan dalam praktik pabrik. Selalu ikuti manual OEM dan aturan keselamatan lokasi Anda terlebih dahulu, lalu konfirmasikan setpoint akhir dengan langkah-langkah verifikasi A/B yang dijelaskan di bawah ini.
Pendahuluan
Memperpanjang masa pakai pisau pelletizer adalah salah satu cara tercepat untuk menstabilkan kualitas pelet dan menjaga uptime tetap tinggi. Tepi pisau yang bertahan lebih lama berarti lebih sedikit pergantian darurat, geometri pelet yang lebih konsisten, dan lebih sedikit pengerjaan ulang die-face. Singkatnya, perpanjangan masa pakai pisau pelletizer yang efektif mengubah pemeriksaan rutin kecil menjadi keuntungan besar dalam ketersediaan mesin.
Dalam panduan ini, Anda akan mengatur pemeriksaan harian dan mingguan, menentukan sinyal keausan dan batas go/no-go, menyelaraskan kelurusan dan celah, mengontrol kelembapan dan suhu di sekitar area pemotongan, serta melacak beberapa KPI yang memberi tahu Anda kapan harus bertindak—sebelum kualitas menurun. Kami akan fokus pada lini water-ring/die-face, dengan catatan khusus untuk sistem strand dan underwater. Anda akan mendapatkan ambang batas terukur dan metode verifikasi lokal yang mengurangi downtime dan total biaya dengan pemicu yang jelas.
Poin-poin penting
- Standardisasi inspeksi harian/mingguan dan catat kondisi tepi pisau, pembacaan celah, tanda torsi, dan fines %. Kebiasaan kecil memperpanjang masa pakai.
- Gunakan titik awal yang praktis, lalu validasi secara lokal (manual OEM adalah acuan utama): celah pisau-ke-die-face 0.10–0.30 mm; runout tepi (TIR) < 0.05 mm; periksa kembali saat panas.
- Kuasai kontrol kelembapan/termal: untuk underwater, stabilkan suhu dan aliran air proses; untuk strand, keringkan sepenuhnya pada pemotong.
- Tentukan asah vs ganti dengan aturan sederhana: gumpil/retak atau ketebalan minimum → ganti; tepi tumpul dengan geometri utuh → pengasahan ulang terkontrol.
- Lacak OEE, fines %, dan biaya pisau per ton; picu pemeliharaan saat fines meningkat >50% dibandingkan dengan baseline Anda dalam satu shift.
Inspeksi, Deteksi, Tindak
Pemeriksaan harian dan mingguan
Harian (saat start-up dan pertengahan shift): ikuti aturan lockout/tagout (LOTO) dan APD di lokasi Anda sebelum mendekati bagian yang berputar atau permukaan panas; bersihkan die face dan tepi pisau; bersihkan residu polimer dan fines; periksa tepi pisau dari gumpil, retak, dan burr; periksa tanda torsi pada sekrup pisau dan pengencang hub; catat tampilan pelet (ekor/tails, smearing, chatter) dan fines %. Mingguan: verifikasi torsi pengencang sesuai spesifikasi OEM, dengarkan kebisingan bantalan (bearing), ukur runout pisau dengan dial indicator (target < 0.05 mm TIR), konfirmasikan pembacaan celah pada posisi jam 12/3/6/9, dan tinjau log tren.
Untuk pembersihan die-face yang aman dan pengingat lapping pada sistem underwater, catatan pemeliharaan MAAG menekankan kebersihan dan penyambungan (coupling) yang tepat sebelum pengoperasian; lihat panduan yang dirangkum dalam Rekomendasi pembersihan MAAG untuk sistem underwater (2022).
Sinyal keausan dan batas go/no-go
Mulailah dengan gejala yang dapat Anda lihat dan ukur:
- Kerusakan tepi yang terlihat (gumpil, retak) biasanya bertepatan dengan meningkatnya ekor (tails) dan kenaikan fines setelah pengeringan. Jika Anda dapat merasakan takik dengan kuku atau melihat gumpil mikro di bawah pembesaran 10×, rencanakan penggantian. Konfirmasikan dengan pengujian A/B selama 30–60 menit dan bandingkan fines % serta beban motor.
- Penyimpangan panjang atau diameter pelet serta getaran/kebisingan baru sering kali disebabkan oleh runout, dudukan hub, atau celah yang tidak rata. Jika TIR melebihi ~0.05 mm, pasang kembali atau ganti hub/bantalan dan periksa kembali.
- Smearing terkait kelembapan pada area pemotongan meningkatkan fines di pengering. Atasi penempatan air-knife (strand) atau stabilitas air proses (underwater) sebelum menyalahkan pisau.
Sebagai pemicu praktis di pabrik, ambil tindakan jika fines meningkat >50% dibandingkan dengan baseline Anda saat ini dalam satu shift. Hal ini sejalan dengan praktik lapangan yang disorot dalam berbagai ulasan pemecahan masalah seperti tinjauan Plastics Technology tentang dinamika kualitas pelet pada tahun 2023; lihat konteksnya di Plastics Technology “The Path to Pellet Perfection” (2023).
Pengasahan vs. penggantian
- Ganti ketika: Anda melihat retakan, gumpil dalam yang akan mengubah geometri, atau ketebalan berada pada/di bawah batas minimum Anda; ganti juga jika pisau yang baru saja diasah ulang memberikan masa pakai yang sangat singkat—indikator kelelahan material dasar.
- Asah ulang (regrind) ketika: tepi pisau tumpul tetapi geometrinya masih utuh. Sebelum melepas pisau, ikuti LOTO, biarkan bagian yang panas mendingin jika diperlukan, dan tangani tepi pisau dengan sarung tangan tahan potong. Jaga agar sudut bevel dan radius tepi tetap presisi; gunakan cairan pendingin (coolant) selama penggerindaan untuk menjaga temper material dan mengontrol debu/partikel di udara sesuai aturan bengkel Anda. Panduan praktis untuk D2/HSS dalam layanan PE/PP: perkirakan 3–8 siklus pengasahan ulang terkontrol tergantung pada tingkat abrasifnya. Validasi setiap pengasahan dengan batch uji coba singkat dan bandingkan fines %, standar deviasi geometri pelet, dan beban motor dengan baseline Anda.
Untuk langkah-langkah pengasahan dan keselamatan yang berfokus pada proses, lihat prinsip-prinsip pemeliharaan dalam Panduan MAXTOR METAL untuk merawat dan mengasah pisau (heuristik prosedural, berlaku untuk menetapkan rutinitas pengasahan ulang yang terkontrol).
Penyelarasan dan Celah
Dasar-dasar pisau-ke-bed strand
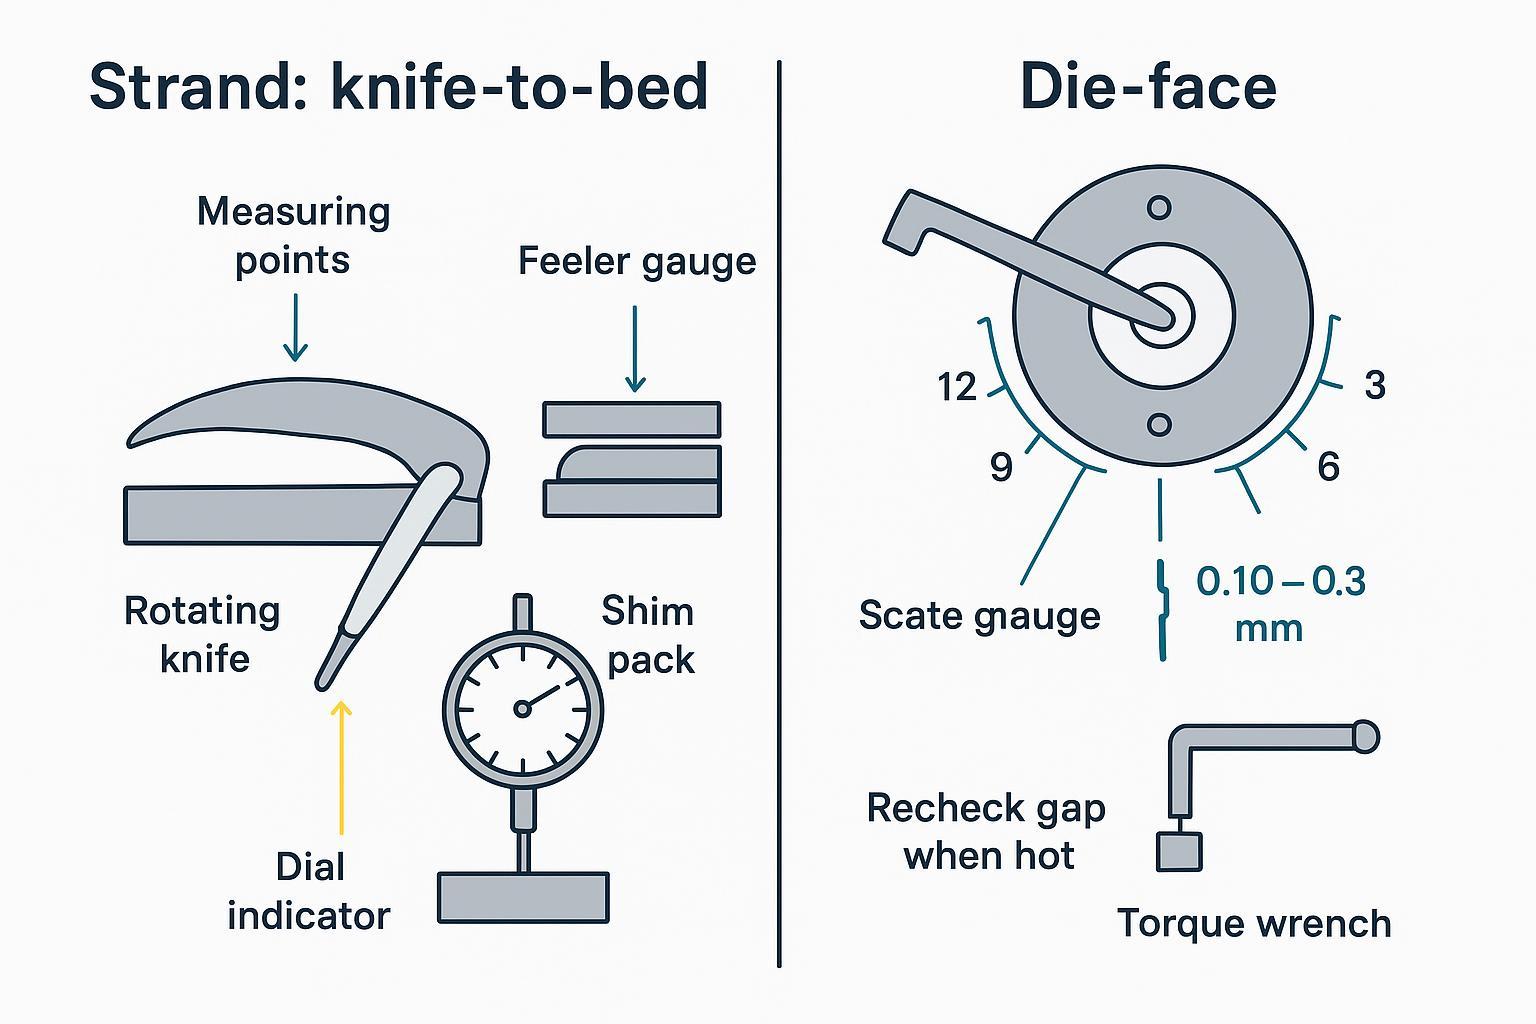
Untuk sistem strand potong kering, targetkan aksi gunting yang bersih antara pisau putar dan bed knife tanpa gesekan atau panas. Siapkan bed knife, hilangkan burr, dan sejajarkan pisau putar sehingga terdapat kontak yang seragam di sepanjang pisau pada tekanan ringan. Gunakan dial indicator untuk memeriksa runout di seluruh poros dan badan pisau; jika TIR mendekati 0.05 mm, periksa hub dan bearing. Setelah pengoperasian panas singkat, periksa kembali adanya tanda kontak, kebisingan, atau peleburan strand.
Kedekatan die-face bawah air
Pada sistem water-ring/die-face, celah (gap) yang seragam dan kecil di seluruh permukaan die face sangatlah penting. Sebelum memeriksa atau mengatur celah, ikuti prosedur LOTO dan pastikan rotor tidak dapat menyala; perlakukan die face dan ruang air sebagai area panas sampai terbukti sebaliknya. Sebagai rentang awal yang umum, atur 0.10–0.30 mm menggunakan feeler gauge pada posisi jam 12/3/6/9, lalu putar dengan tangan untuk memastikan tidak ada titik yang terlalu menonjol. Catat hasil pengukuran dan targetkan keseragaman celah dalam batas ~0.02–0.05 mm sebagai kontrol internal (kencangkan atau kendurkan sesuai panduan OEM dan hasil pelet). Periksa kembali saat panas setelah 30–60 menit karena pemuaian termal dapat menggeser pengaturan—gunakan sarung tangan tahan panas dan hindari titik jepit (pinch point) selama pemeriksaan panas. Jaga agar permukaan die face tetap bersih dan rata; jika perlu, lakukan penggosokan ringan (light lap) sebelum memasang pisau untuk mengembalikannya ke keadaan rata. Lihat pengingat perawatan di rekomendasi pembersihan MAAG (2022) untuk higienitas persiapan die.
Pertahankan keselarasan selama pergantian (changeover)
Gunakan shim referensi/kunci fiting (fixture keys) agar keselarasan “dingin” Anda kembali dengan andal setelah pembangunan kembali (rebuild). Selama pergantian, ikuti LOTO, ganjal/amankan komponen apa pun yang diangkat, dan jauhkan tangan dari titik jepit di sekitar hub dan pembawa pisau (knife carrier). Kencangkan pengencang (fasteners) sesuai spesifikasi OEM dan aplikasikan cat penanda torsi (torque-mark paint) untuk mendeteksi pelonggaran. Simpan satu atau lebih rakitan pisau/hub yang telah diatur sebelumnya untuk mempersingkat waktu pergantian dan mengurangi risiko penanganan. Catat celah akhir, TIR, nilai torsi, dan pemeriksaan panas pertama sehingga Anda dapat mendeteksi pola pergeseran (drift).
Kontrol Kelembapan dan Termal
Pengeringan strand dan air knife
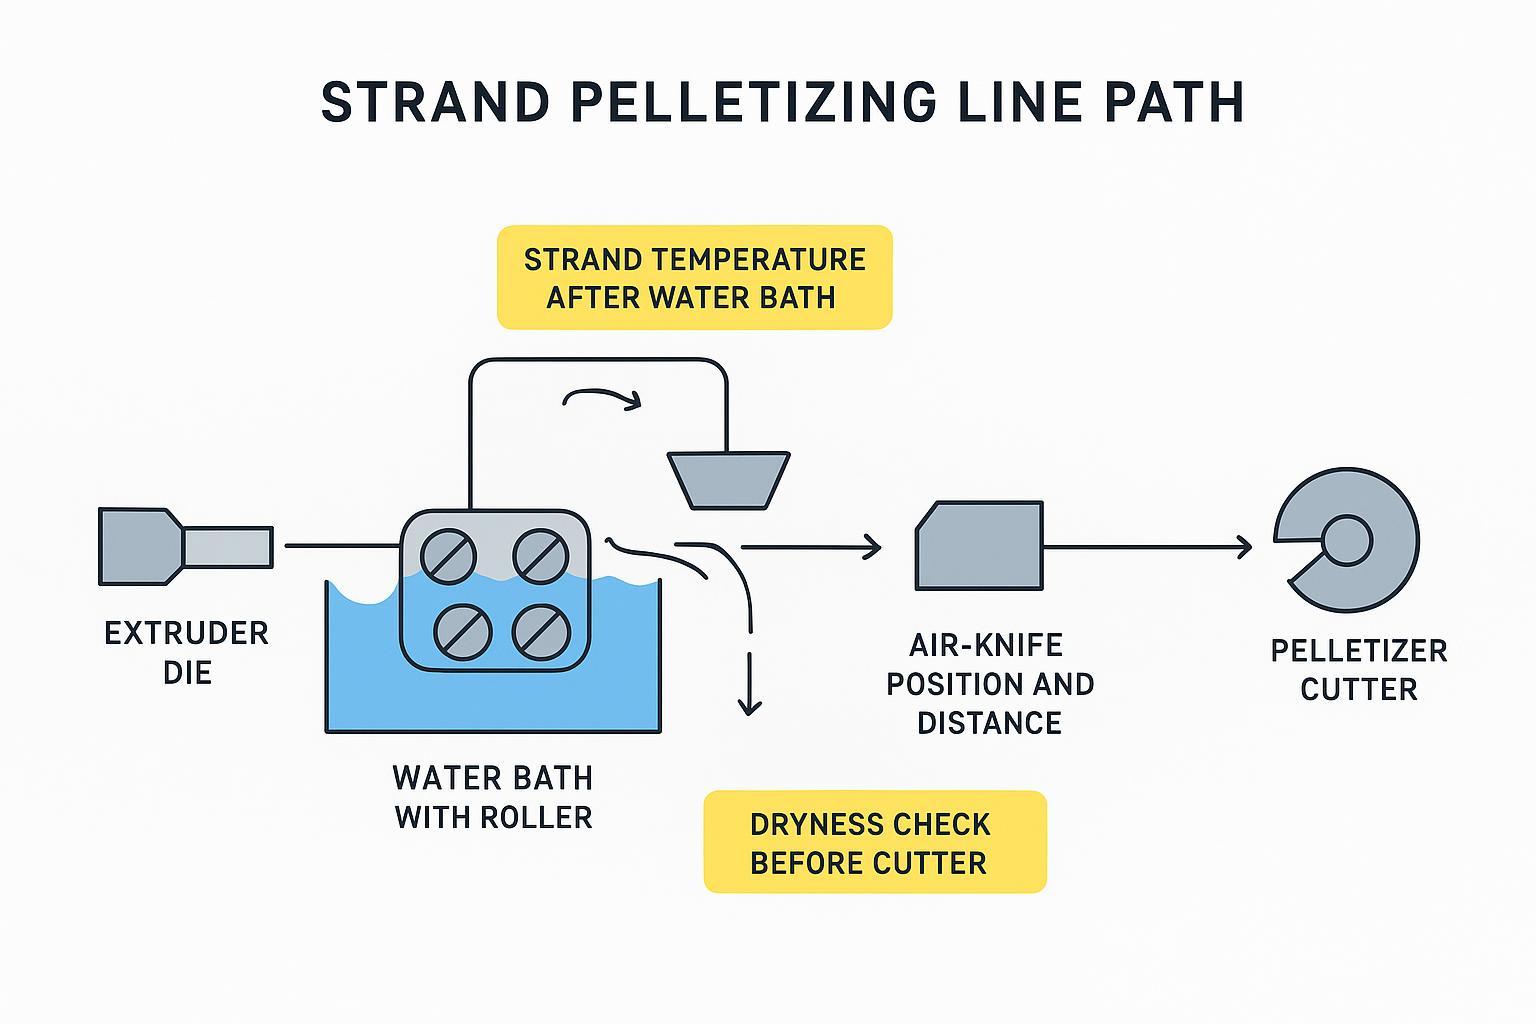
Untuk jalur strand, strand harus keluar dari bak air dalam keadaan cukup dingin untuk menghindari peleburan (smearing) pada pemotong dan harus kering saat masuk. Jika ruang area Anda terbatas, tambahkan roller untuk melipat balik strand di dalam bak air guna meningkatkan panjang pendinginan efektif. Tempatkan air knife atau vacuum air knife tepat sebelum pemotong; sesuaikan jarak dan sudut agar strand tiba dalam keadaan kering saat disentuh dan bebas dari getaran (flutter). Taktik praktis untuk panjang pendinginan dan pencegahan streamer dirangkum dalam ulasan Plastics Technology; lihat wawasan dalam “Enam Tips untuk Mencegah Streamer yang Menyebalkan Itu” (2022) dan tinjauan pemecahan masalah yang lebih luas dalam “Jalur Menuju Kesempurnaan Pelet” (2023).
Rutinitas verifikasi: ukur suhu permukaan untaian setelah bak pendingin (termometer IR atau probe kontak) dan catat posisi/tekanan air-knife. Validasi kekeringan dengan menimbang sampel komposit 60 detik sebelum dan sesudah air-knife jika diperlukan; sesuaikan hingga smearing hilang pada bagian potongan.
Suhu dan aliran air underwater
Pelletizer underwater bergantung pada stabilitas suhu, tekanan, aliran, dan filtrasi air proses. Sebagai titik awal yang umum untuk PE/PP (verifikasi secara lokal dan ikuti manual OEM Anda): pertahankan air proses ~45–65 °C dengan stabilitas ±5 °C, tekanan suplai sekitar 3–6 bar di inlet ruang, dan filtrasi pada atau di bawah ~50 µm untuk melindungi die dan pisau. Anggap angka-angka ini sebagai baseline commissioning—setpoint akhir bersifat spesifik untuk peralatan dan resin. Lengkapi instrumen dengan RTD di inlet/outlet ruang, mag-flow pada suplai, dan transduser tekanan sebelum dan sesudah die; hubungkan ke penukar panas yang dikendalikan PID dan VFD pada pompa.
Tinjauan umum publik dari MAAG menjelaskan perlunya loop resirkulasi yang dikondisikan dan disaring meskipun setpoint tepatnya spesifik untuk setiap model; lihat latar belakang di tinjauan umum compounding dan masterbatch MAAG (n.d.). Validasi loop setiap hari: pastikan suhu tetap berada dalam batas, aliran stabil, filter bersih, dan sensor lulus pemeriksaan akurasi cepat (pemeriksaan titik es/titik didih untuk RTD, zeroing untuk flowmeter). Hilangkan tekanan dan isolasi sirkuit sebelum membuka filter/strainer, dan perlakukan air proses sebagai air panas/berbahan kimia sesuai aturan lokasi Anda.
Kondisi dan keseimbangan die-plate
Masa pakai pisau menurun drastis pada permukaan die yang rusak atau tidak rata. Periksa apakah ada alur dan beram; lakukan lapping ringan jika diperlukan untuk memulihkan kerataan dan kehalusan permukaan sebelum memasang pisau. Jika Anda melihat getaran baru atau kenaikan kebisingan yang tiba-tiba, periksa keseimbangan hub dan runout sebagai indikator sebelum mengubah pengaturan proses. Selalu verifikasi ulang celah dalam kondisi panas setelah tindakan korektif apa pun.
Material, Pelapis, Ganti-Cepat
Sesuaikan material dengan tingkat abrasif
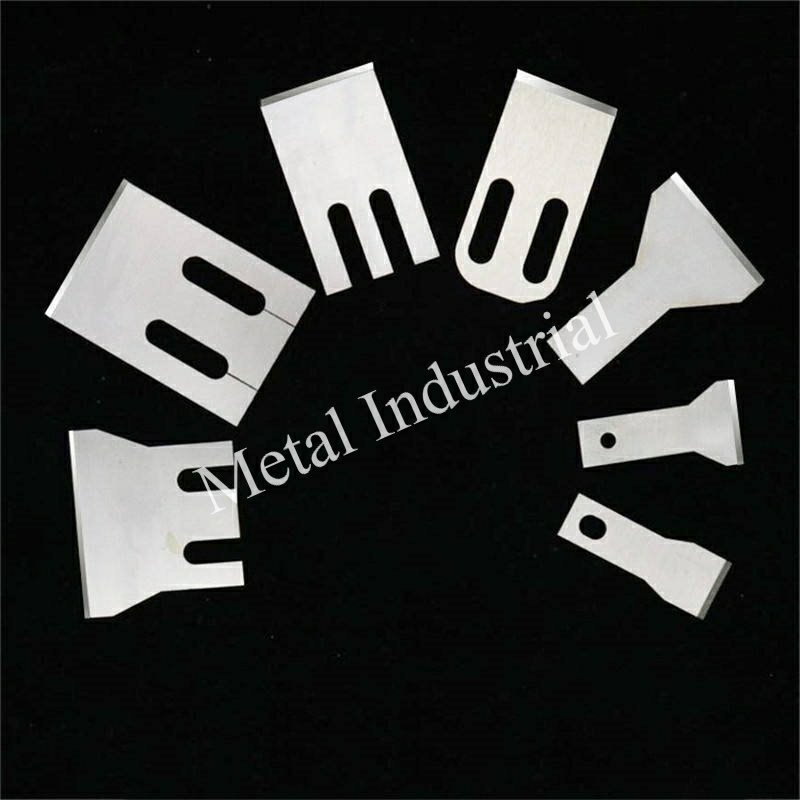
- Tingkat abrasif sedang (PE/PP daur ulang tipikal dengan 10–40% CaCO3 atau talc): D2 (SKD11) atau HSS (misalnya, M2) sering kali memberikan keseimbangan yang kuat antara ketangguhan dan ketahanan aus dengan beberapa kali pengasahan ulang yang terkontrol.
- Tingkat abrasif tinggi (>40% filler, diisi kaca/mineral): pertimbangkan karbida atau baja perkakas berlapis untuk menahan keausan abrasif; bersiaplah untuk menyesuaikan bevel dan interval pengasahan ulang berdasarkan tren fines dan mikroskopi tepi pisau.
Lapisan keras dan rendah gesekan
Lapisan film karbon seperti TiN/TiCN/CrN dan DLC dapat menurunkan gesekan dan memperlambat keausan adhesif; topcoat seperti PTFE dapat mengurangi lengket pada formulasi tertentu. Konsekuensinya meliputi kerapuhan, adhesi lapisan, dan kompatibilitas pengasahan ulang. Mulailah dengan satu uji coba yang terdokumentasi dengan baik: tentukan baja dasar, pelapis, geometri bevel, dan radius tepi yang diizinkan setelah pengasahan ulang; kumpulkan kumpulan data A/B selama jendela waktu 8 jam.
Sebagai contoh praktis yang netral dari vendor, MAXTOR METAL memproduksi pisau pelet plastik yang kompatibel dengan OEM dan menawarkan opsi berlapis (misalnya, D2/HSS dengan finishing berbasis TiN/Cr) ditambah pengasahan terkontrol yang menjaga geometri; lihat tinjauan umum kemampuannya di pisau pelletizer MAXTOR METAL. Validasi setiap pilihan lapisan secara lokal dengan fines %, variasi geometri pelet, dan jam waktu henti yang dihemat.
Hub cepat-ganti dan torsi
Ikuti spesifikasi torsi OEM pada sekrup pisau dan pengencang hub; gunakan anti-seize hanya di tempat yang disetujui. Gunakan cat penanda torsi sehingga Anda dapat melihat pergeseran secara sekilas. Menyimpan satu atau lebih rakitan pisau/hub yang telah diatur sebelumnya akan mengurangi waktu penggantian dan membantu menjaga kelurusan. Untuk praktik penggantian yang aman dan bertahap pada pisau die-face, lihat panduan penggantian yang aman ini.
Implementasi, KPI, dan Perpanjangan Masa Pakai Pisau Pelletizer
Daftar periksa dan interval
Terapkan SOP satu halaman yang dapat disalin operator ke dalam buku log. Harian: bersihkan dan periksa tepi pisau serta permukaan die; periksa tanda torsi; catat tampilan pelet dan fines %. Tengah shift: lakukan pemeriksaan acak celah pada satu posisi arah jarum jam dan ukur TIR jika terdengar getaran baru. Mingguan: verifikasi torsi, pembacaan celah penuh pada posisi jam 12/3/6/9, pemeriksaan kebisingan/panas bantalan, verifikasi loop air (suhu/aliran/tekanan/filtrasi) pada sistem underwater.
Ambang batas yang dikaitkan dengan sinyal kualitas
Tetapkan baseline lokal: fines % berdasarkan berat (ayakan), standar deviasi panjang/diameter pelet (alat ukur optik), dan beban motor (ampere). Gunakan pemicu awal berikut:
Catatan interpretasi cepat (untuk menghindari generalisasi berlebih): pemicu ini dimaksudkan untuk menandai perubahan dari kondisi stabil Anda sendiri, bukan untuk membandingkan antar pabrik. Jika lini Anda menjalankan die, polimer, atau pemuatan pengisi yang berbeda, simpan baseline terpisah berdasarkan lini produk.
- Fines >50% di atas baseline selama satu shift → periksa tepi pisau, pastikan keseragaman celah, dan verifikasi kontrol pengeringan/air.
- TIR ≥0.05 mm → pasang ulang hub/pisau, periksa bantalan, sesuaikan atau ganti sesuai kebutuhan.
Catatan pengukuran: lakukan pembacaan TIR pada hub/pisau yang bersih dan terpasang dengan benar (tidak ada kotoran di bawah permukaan), dan pastikan repetibilitas pengaturan indikator (titik kontak yang sama, preload yang sama). Jika pembacaan berubah saat Anda memasang kembali indikator, perbaiki metode pengukuran sebelum Anda melakukan servis pada mesin.
- Celah pisau-ke-die-face di luar rentang 0.10–0.30 mm atau tidak rata sebesar >0.05 mm → atur ulang dan periksa kembali saat panas setelah 30–60 menit.
Validasi setiap tindakan korektif dengan uji coba A/B selama 30–60 menit dan bandingkan metrik dengan baseline.
Templat log opsional (salin/tempel) untuk setiap uji coba:
| Barang | Pemeriksaan saat dingin | Pemeriksaan saat panas (30–60 mnt) | Aturan Lolos/Gagal | Catatan |
|---|---|---|---|---|
| Celah pisau-ke-die-face (mm) pada posisi jam 12/3/6/9 | Sesuai dengan rentang OEM/situs dan target keseragaman Anda | |||
| Runout pisau (TIR, mm) | ≤ batas situs Anda (awal standar: 0.05) | |||
| Denda (%) | ≤ baseline × 1.5 (pemicu shift) | |||
| Cacat pelet (ekor/smear/chatter) | Tidak ada cacat baru | |||
| Beban motor (ampere) | Tidak ada kenaikan abnormal vs baseline | |||
| Sirkuit air (UW): suhu/tekanan/aliran/ΔP filter | Stabil dalam rentang kendali Anda |
Lacak OEE, fines, biaya pisau/ton
Lacak hal-hal mendasar dan hubungkan dengan tindakan:
- OEE: Availability × Performance × Quality; document unplanned stops related to knives and die maintenance.
- Fines %: 30-minute composite sample each shift; log trends and correlate with edge inspections.
- Blade cost per ton: (Blade purchase + sharpening + downtime cost) / tons produced between replacements.
Worked example (illustrative):
- Purchase + regrind + downtime per cycle = $420 total; tons produced between swaps = 60 t → blade cost/ton = $7.00/t. If a controlled regrind adds 20 t before the next swap without raising fines, the new cost/ton becomes $420 / 80 t = $5.25/t. The savings justify a formal regrind schedule—subject to validation against your quality limits.
Templat Kasus Mini (Isian)
Use this box as a lightweight, repeatable way to document whether a change (new knife set, regrind, gap reset, coating trial, water-loop tuning) actually improved pellet quality and uptime. Keep it anonymous and objective.
1) Baseline (before change)
- Line/system: water-ring/die-face / strand / underwater
- Resin + recipe: (polymer, MFI range, % regrind, filler %, moisture window)
- Knife condition: new / regrind #__ / visible chips? Y/N / thickness vs min: __
- Key setpoints (cold → hot): gap at 12/3/6/9 __ / TIR __ / UW water temp-press-flow-filter ΔP (if applicable) __
- KPI snapshot (choose a fixed window, e.g., 1 shift or 1 week): OEE __ / fines % __ / unplanned stops tied to knives __ / blade swaps per week __
2) Change made (what exactly changed)
- What you changed: (gap reset / hub reseat / regrind / new material / coating / water loop adjustment)
- Why: (symptom observed: tails, fines, chatter, motor load rise, noise)
- Controls: what stayed the same (resin lot, die plate, operator, dryer settings, sampling method)
3) Verification method (how you proved it)
- A/B run window: __ minutes/hours (keep it consistent)
- Sampling: sieve method for fines, pellet geometry check method, motor load logging interval
- Pass criteria (example): fines ≤ baseline × 1.5, no new tails/smear, stable amps, no added downtime
4) Result (after change)
- KPI snapshot (same window as baseline): OEE __ / fines % __ / unplanned stops tied to knives __ / swaps per week __
- Decision: keep change / revert / run a longer trial / escalate to OEM
- Notes: (photos of pellet defects, edge microscope notes, unusual events)
Reminder: If you can’t hold resin/die/operator constant, call it a “directional result” and repeat the test.
Think of it this way: the plants that achieve reliable pelletizer blade life extension don’t gamble—they measure. Clean, inspect, and log daily; hold gap uniformity and TIR within tight bands; dry strands before the cut or stabilize the underwater loop; choose materials and coatings matched to abrasiveness; and run a disciplined sharpen-vs-replace playbook. These moves curb unplanned stops and, with consistent KPIs, can yield longer practical intervals between changeovers when validated locally.
Your next steps: standardize the setup SOPs above, lock in log fields for gap/TIR/fines, and start a simple A/B protocol to prove improvements.

 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean
satu Respon