

Bởi Tommy Tang, Kỹ sư Bán hàng Cấp cao (Nanjing METAL). 12 năm hỗ trợ các ứng dụng lưỡi dao tạo hạt và giảm kích thước hạt. Chứng chỉ: CSE, CME, Six Sigma Green Belt, PMP.
Phạm vi và lưu ý xác thực: Các phạm vi số trong hướng dẫn này là các điểm khởi đầu điển hình được sử dụng trong thực tế nhà máy. Luôn tuân thủ hướng dẫn sử dụng của OEM và các quy tắc an toàn tại công trường trước tiên, sau đó xác nhận các điểm cài đặt cuối cùng bằng các bước xác thực A/B được mô tả bên dưới.
Giới thiệu
Kéo dài tuổi thọ làm việc của dao máy tạo hạt nhựa là một trong những cách nhanh nhất để ổn định chất lượng hạt nhựa và duy trì thời gian hoạt động cao. Tuổi thọ lưỡi cắt dài hơn đồng nghĩa với việc ít phải thay thế khẩn cấp hơn, hình học hạt nhựa đồng đều hơn và giảm thiểu việc sửa chữa mặt khuôn (die-face). Nói tóm lại, việc kéo dài tuổi thọ lưỡi dao máy tạo hạt nhựa hiệu quả sẽ biến các đợt kiểm tra định kỳ nhỏ thành những lợi ích lớn về khả năng vận hành liên tục.
Trong hướng dẫn này, bạn sẽ thiết lập các quy trình kiểm tra hàng ngày và hàng tuần, xác định các tín hiệu mài mòn và giới hạn đạt/không đạt (go/no-go), căn chỉnh vị trí và khe hở, kiểm soát độ ẩm và nhiệt độ xung quanh khu vực cắt, đồng thời theo dõi một số KPI để biết khi nào cần hành động—trước khi chất lượng bị giảm sút. Chúng tôi sẽ tập trung vào các dây chuyền cắt hạt vòng nước/mặt khuôn (water-ring/die-face), kèm theo các lưu ý cụ thể cho hệ thống cắt sợi (strand) và cắt dưới nước (underwater). Bạn sẽ nắm được các ngưỡng định lượng và phương pháp xác thực tại chỗ giúp giảm thời gian dừng máy và tổng chi phí với các tác nhân kích hoạt rõ ràng.
Những điểm chính cần ghi nhớ
- Chuẩn hóa quy trình kiểm tra hàng ngày/hàng tuần và ghi chép tình trạng lưỡi cắt, chỉ số khe hở, dấu mô-men xoắn và tỷ lệ hạt mịn %. Những thói quen nhỏ giúp kéo dài tuổi thọ thiết bị.
- Sử dụng các điểm khởi đầu thực tế, sau đó xác thực tại chỗ (ưu tiên hướng dẫn của OEM): khe hở giữa dao và mặt khuôn 0.10–0.30 mm; độ đảo lưỡi cắt (TIR) < 0.05 mm; kiểm tra lại khi nóng.
- Làm chủ việc kiểm soát độ ẩm/nhiệt độ: đối với hệ thống cắt dưới nước, hãy ổn định nhiệt độ và lưu lượng nước quy trình; đối với hệ thống cắt sợi, hãy sấy khô hoàn toàn tại bộ phận cắt.
- Quyết định mài sắc hay thay thế bằng các quy tắc đơn giản: mẻ/nứt hoặc độ dày đạt mức tối thiểu → thay thế; lưỡi dao bị cùn nhưng biên dạng hình học còn nguyên vẹn → mài lại có kiểm soát.
- Theo dõi OEE, tỷ lệ hạt mịn % và chi phí lưỡi dao trên mỗi tấn; kích hoạt bảo trì khi lượng hạt mịn tăng >50% so với mức cơ sở trong một ca làm việc.
Kiểm tra, Phát hiện, Hành động
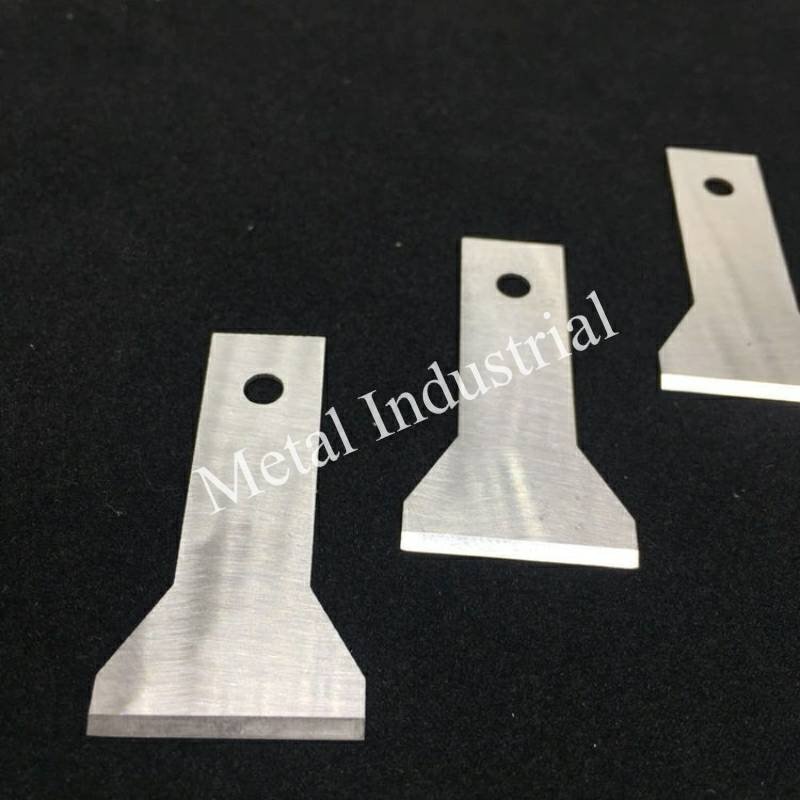
Kiểm tra hàng ngày và hàng tuần
Hàng ngày (khi khởi động và giữa ca): tuân thủ các quy tắc khóa thẻ (LOTO) và trang bị bảo hộ cá nhân (PPE) của nhà máy trước khi tiếp cận các bộ phận quay hoặc bề mặt nóng; làm sạch mặt khuôn và lưỡi dao; loại bỏ cặn polyme và hạt mịn; kiểm tra các cạnh xem có bị mẻ, nứt và bavia không; kiểm tra các dấu mô-men xoắn trên vít dao và các chi tiết kẹp chặt trục gá; ghi lại ngoại quan hạt nhựa (đuôi hạt, bết dính, rung động) và tỷ lệ hạt mịn %. Hàng tuần: xác minh mô-men xoắn của chi tiết kẹp chặt theo thông số kỹ thuật của OEM, lắng nghe tiếng ồn của vòng bi, đo độ đảo của dao bằng đồng hồ so (mục tiêu < 0.05 mm TIR), xác nhận các chỉ số khe hở tại các vị trí 12/3/6/9 giờ và xem xét nhật ký xu hướng.
Để biết các lưu ý về vệ sinh mặt khuôn và rà phẳng an toàn trên hệ thống cắt dưới nước, các ghi chú bảo trì của MAAG nhấn mạnh tính sạch sẽ và khớp nối thích hợp trước khi vận hành; xem hướng dẫn được tóm tắt trong Khuyến nghị vệ sinh của MAAG cho hệ thống cắt dưới nước (2022).
Tín hiệu mài mòn và giới hạn đạt/không đạt (go/no-go)
Bắt đầu với các triệu chứng bạn có thể nhìn thấy và đo lường được:
- Hư hại lưỡi cắt có thể nhìn thấy bằng mắt thường (mẻ, nứt) thường đi kèm với hiện tượng tăng đuôi hạt và gia tăng lượng hạt mịn sau khi sấy. Nếu bạn có thể cảm nhận được vết khía bằng móng tay hoặc nhìn thấy vết mẻ siêu nhỏ dưới kính phóng đại 10×, hãy lên kế hoạch thay thế. Xác nhận bằng lượt chạy thử nghiệm A/B kéo dài 30–60 phút và so sánh tỷ lệ hạt mịn % cũng như tải lượng động cơ.
- Sự sai lệch về chiều dài hoặc đường kính hạt nhựa cùng với rung động/tiếng ồn mới xuất hiện thường bắt nguồn từ độ đảo, vị trí lắp trục gá hoặc khe hở không đều. Nếu TIR vượt quá ~0.05 mm, hãy lắp lại hoặc thay thế trục gá/vòng bi và kiểm tra lại.
- Hiện tượng bết dính do độ ẩm tại vị trí cắt làm tăng lượng hạt mịn trong máy sấy. Hãy xử lý vị trí dao gió (đối với hệ thống cắt sợi) hoặc độ ổn định của nước quy trình (đối với hệ thống cắt dưới nước) trước khi đổ lỗi cho dao.
Như một tác nhân kích hoạt thực tế tại nhà máy, hãy hành động nếu lượng hạt mịn tăng >50% so với mức cơ sở hiện tại của bạn trong một ca làm việc. Điều này phù hợp với thực tế vận hành được nhấn mạnh trong các tài liệu hướng dẫn khắc phục sự cố, chẳng hạn như tổng quan của Plastics Technology về động lực học chất lượng hạt nhựa năm 2023; xem bối cảnh trong “Con đường dẫn đến sự hoàn hảo của hạt nhựa” của Plastics Technology (2023).
Mài sắc so với thay thế
- Thay thế khi: bạn thấy các vết nứt, vết mẻ sâu làm thay đổi biên dạng hình học, hoặc độ dày bằng/dưới mức tối thiểu; cũng cần thay thế nếu lưỡi dao vừa được mài lại có tuổi thọ ngắn bất thường—một dấu hiệu của sự mỏi vật liệu nền.
- Mài lại khi: lưỡi dao bị cùn nhưng biên dạng hình học còn nguyên vẹn. Trước khi tháo dao, hãy tuân thủ quy trình LOTO, để các bộ phận nóng nguội đi nếu cần, và thao tác với lưỡi dao bằng găng tay chống cắt. Giữ góc vát và bán kính lưỡi cắt chính xác; sử dụng chất làm mát trong quá trình mài để bảo toàn độ cứng (temper) và kiểm soát bụi/hạt lơ lửng trong không khí theo quy định của xưởng. Hướng dẫn thực tế cho vật liệu D2/HSS trong ứng dụng cắt PE/PP: dự kiến từ 3–8 chu kỳ mài lại có kiểm soát tùy thuộc vào độ mài mòn của vật liệu. Xác thực mỗi lần mài bằng một mẻ chạy thử ngắn và so sánh tỷ lệ hạt mịn %, độ lệch chuẩn hình học hạt nhựa và tải lượng động cơ với mức cơ sở của bạn.
Để biết các bước mài sắc và an toàn tập trung vào quy trình, hãy xem các nguyên tắc bảo trì trong Hướng dẫn bảo trì và mài sắc lưỡi dao của MAXTOR METAL (các nguyên tắc kinh nghiệm theo quy trình, có thể áp dụng để thiết lập một quy trình mài lại có kiểm soát).
Căn chỉnh và Khe hở
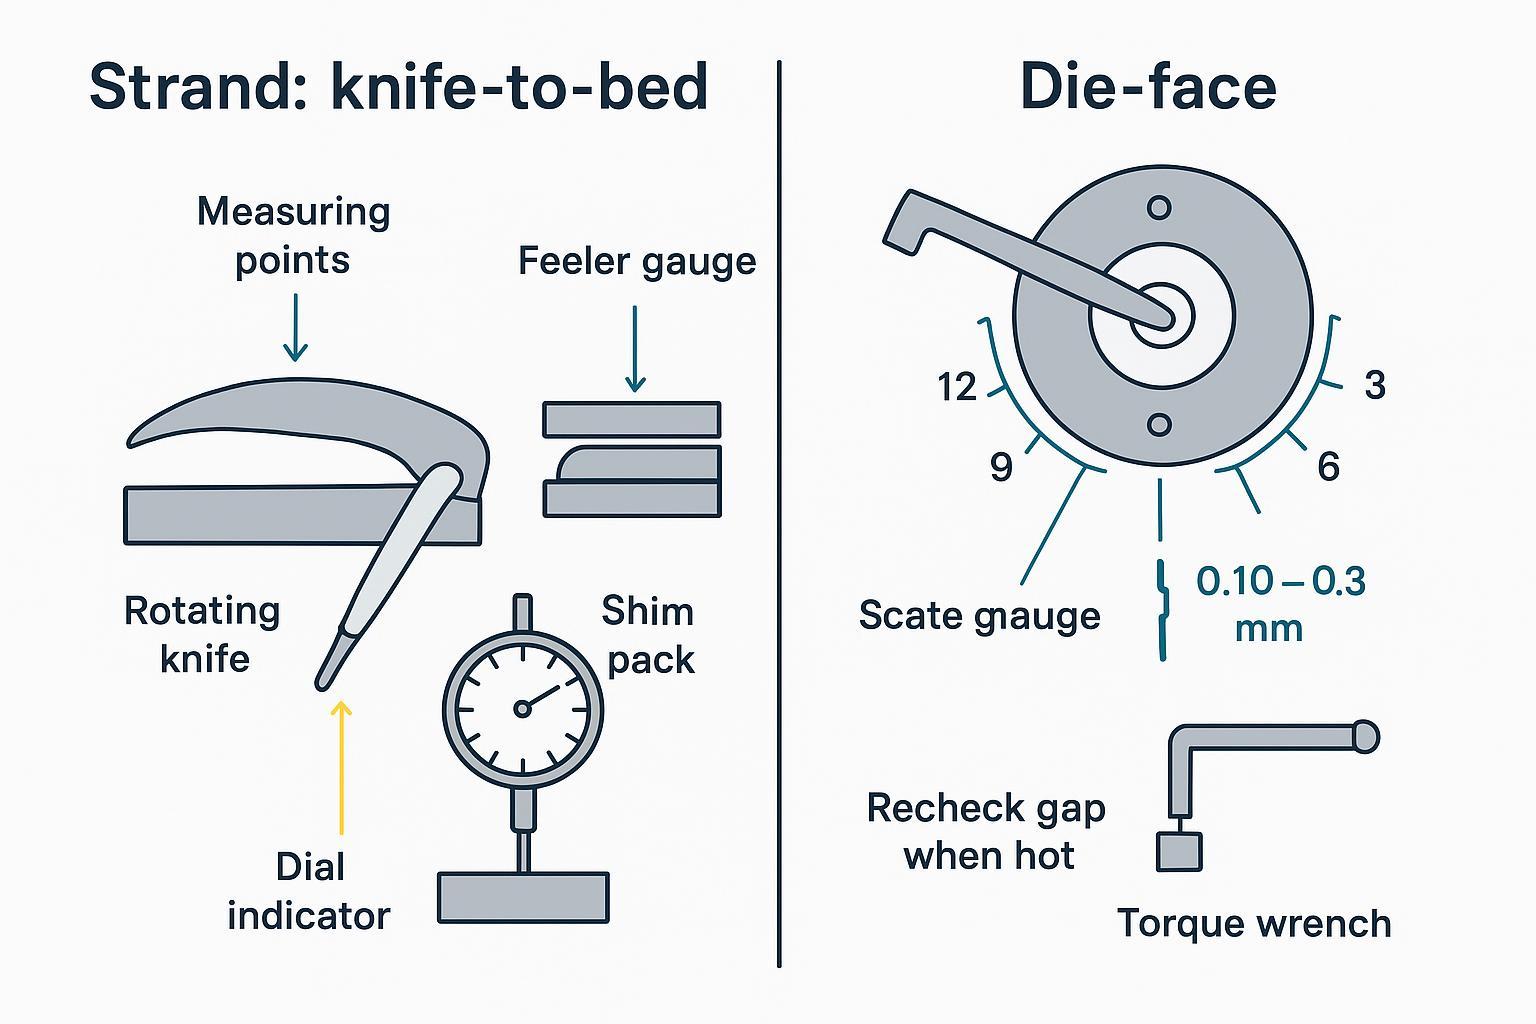
Các nguyên tắc cơ bản về khoảng cách giữa dao cắt sợi và dao tĩnh
Đối với hệ thống cắt sợi khô, hãy hướng tới hiệu ứng cắt kéo dứt khoát giữa dao quay và dao tĩnh mà không gây ma sát hoặc sinh nhiệt. Chuẩn bị dao tĩnh, loại bỏ bavia và căn chỉnh dao quay sao cho có sự tiếp xúc đồng đều dọc theo chiều dài dưới áp lực nhẹ. Sử dụng đồng hồ so để kiểm tra độ đảo trên trục và thân dao; nếu TIR tiệm cận mức 0.05 mm, hãy kiểm tra moay-ơ và vòng bi. Sau khi chạy thử nóng một thời gian ngắn, hãy kiểm tra lại xem có vết tiếp xúc, tiếng ồn hoặc hiện tượng bết sợi hay không.
Khoảng cách mặt khuôn cắt hạt dưới nước
Trên các hệ thống cắt hạt vòng nước/cắt đỉnh khuôn, khe hở nhỏ và đồng đều trên khắp mặt khuôn là yếu tố cực kỳ quan trọng. Trước khi kiểm tra hoặc thiết lập khe hở, hãy tuân thủ quy trình LOTO và xác minh rằng rô-to không thể khởi động; hãy coi mặt khuôn và buồng nước là đang nóng cho đến khi có bằng chứng xác nhận ngược lại. Như một dải thông số khởi đầu điển hình, hãy thiết lập khoảng cách 0.10–0.30 mm bằng thước lá tại các vị trí 12/3/6/9 giờ, sau đó quay bằng tay để xác nhận không có điểm nhô cao. Ghi lại các số đo và hướng tới độ đồng đều của khe hở trong khoảng ~0.02–0.05 mm như một tiêu chuẩn kiểm soát nội bộ (siết chặt hoặc nới lỏng theo hướng dẫn của OEM và kết quả hạt nhựa). Kiểm tra lại khi nóng sau 30–60 phút vì sự giãn nở nhiệt có thể làm thay đổi thiết lập—sử dụng găng tay chịu nhiệt và tránh xa các điểm dễ kẹp tay trong quá trình kiểm tra nóng. Giữ cho mặt khuôn luôn sạch và phẳng; nếu cần, hãy thực hiện rà phẳng nhẹ trước khi lắp dao để khôi phục độ phẳng. Xem các lưu ý bảo trì trong khuyến nghị vệ sinh của MAAG (2022) để đảm bảo vệ sinh khi chuẩn bị khuôn.
Duy trì sự căn chỉnh trong quá trình thay thế
Sử dụng miếng chêm tham chiếu/then định vị để việc căn chỉnh “nguội” được khôi phục một cách đáng tin cậy sau khi lắp ráp lại. Trong quá trình thay thế, hãy tuân thủ LOTO, chặn/cố định bất kỳ bộ phận nào được nâng lên và giữ tay tránh xa các điểm dễ kẹp xung quanh moay-ơ và giá đỡ dao. Siết chặt các bu-lông/ốc vít theo thông số kỹ thuật của OEM và sơn đánh dấu lực siết để phát hiện sự lỏng lẻo. Chuẩn bị sẵn một hoặc nhiều cụm dao/moay-ơ đã được thiết lập trước để rút ngắn thời gian thay thế và giảm thiểu rủi ro khi thao tác. Ghi lại khe hở cuối cùng, TIR, giá trị lực siết và lần kiểm tra nóng đầu tiên để bạn có thể phát hiện các xu hướng sai lệch.
Kiểm soát Độ ẩm và Nhiệt độ
Sấy khô sợi nhựa và dao gió
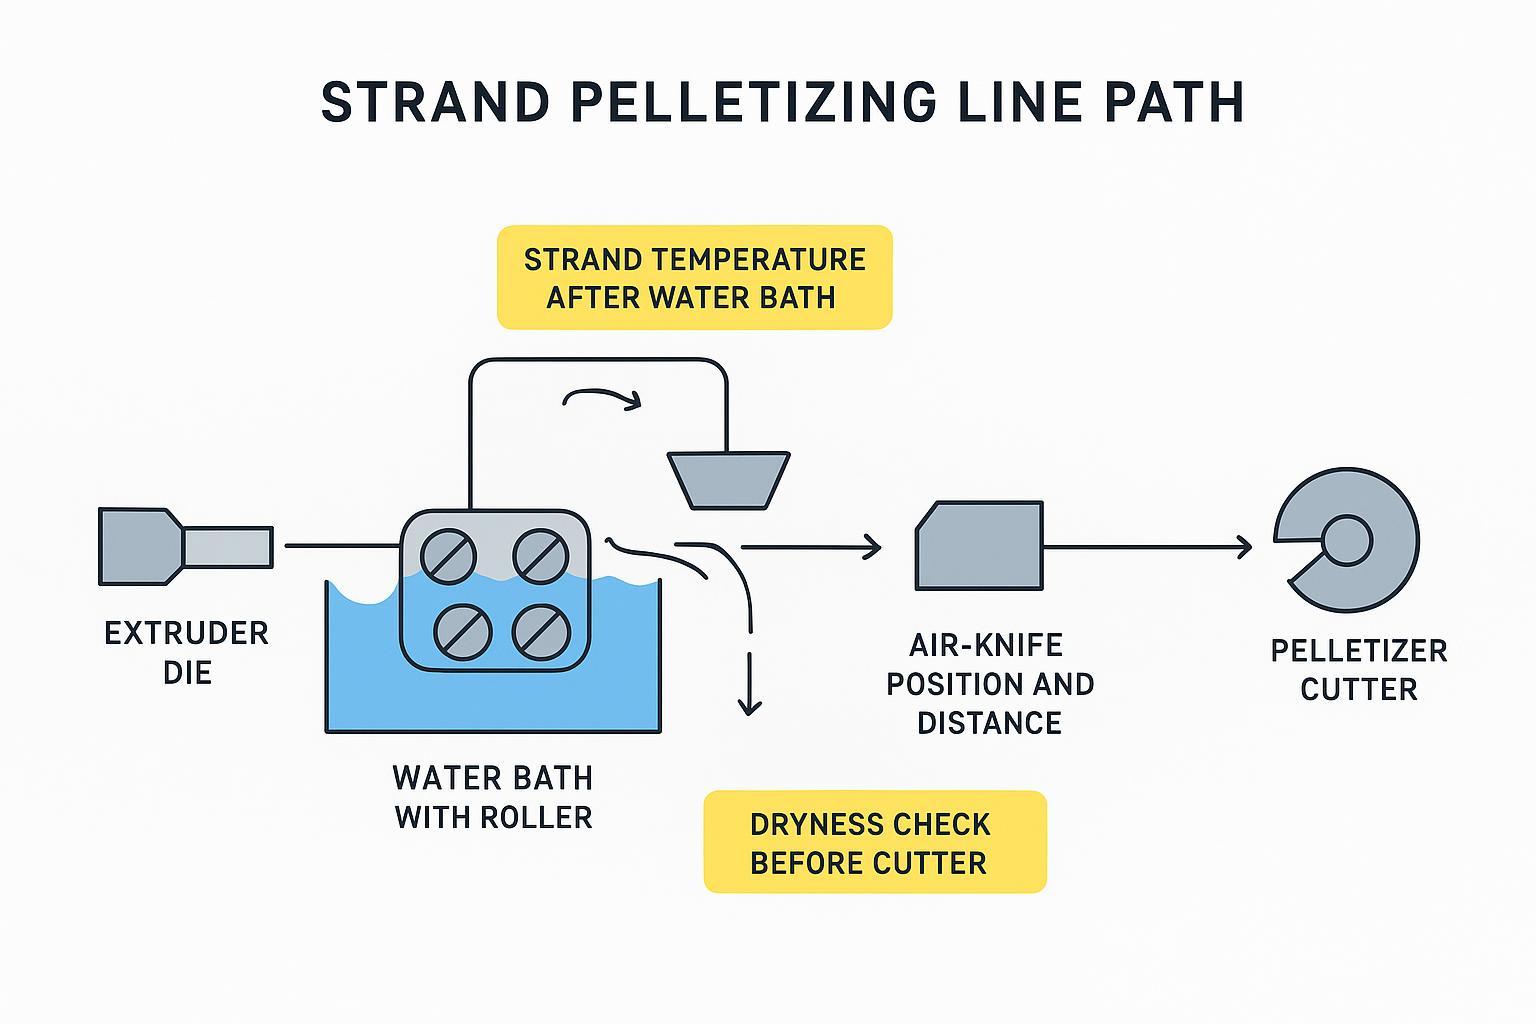
Đối với các dây chuyền cắt sợi, sợi nhựa phải ra khỏi bể làm mát đủ nguội để tránh bị bết tại dao cắt và phải khô khi đi vào dao. Nếu diện tích lắp đặt của bạn hạn chế, hãy thêm các con lăn để đi vòng ngược lại trong bể và tăng chiều dài làm mát hiệu quả. Đặt dao gió hoặc dao gió hút chân không ngay trước dao cắt; điều chỉnh khoảng cách và góc độ sao cho sợi nhựa khô ráo khi chạm vào và không bị rung lắc. Các chiến thuật thực tế về chiều dài làm mát và ngăn ngừa hiện tượng tạo sợi dài được tóm tắt trong bài viết của Plastics Technology; xem các thông tin chi tiết trong “Sáu mẹo để ngăn ngừa những sợi nhựa dài gây phiền toái” (2022) và tổng quan rộng hơn về cách khắc phục sự cố trong “Hành trình tạo ra hạt nhựa hoàn hảo” (2023).
Quy trình kiểm chứng: đo nhiệt độ bề mặt sợi nhựa sau bể làm mát (bằng nhiệt kế hồng ngoại hoặc đầu dò tiếp xúc) và ghi lại vị trí/áp suất của dao gió. Xác thực độ khô bằng cách cân mẫu hỗn hợp thu trong 60 giây trước và sau dao gió nếu cần; điều chỉnh cho đến khi không còn hiện tượng bết nhựa tại vết cắt.
Nhiệt độ và lưu lượng nước của hệ thống tạo hạt cắt dưới nước
Máy tạo hạt cắt dưới nước phụ thuộc vào sự ổn định của nhiệt độ, áp suất, lưu lượng và khả năng lọc của nước quy trình. Như các điểm khởi đầu điển hình đối với PE/PP (xác minh tại nhà máy và tuân theo hướng dẫn của nhà sản xuất thiết bị gốc OEM): duy trì nước quy trình ở mức ~45–65 °C với độ ổn định ±5 °C, áp suất cấp khoảng 3–6 bar tại lối vào buồng cắt, và lọc ở mức bằng hoặc dưới ~50 µm để bảo vệ khuôn và dao. Hãy coi các con số này là thông số cơ sở khi vận hành thử—các giá trị cài đặt cuối cùng sẽ phụ thuộc vào từng thiết bị và loại nhựa cụ thể. Trang bị cảm biến RTD tại lối vào/lối ra của buồng cắt, lưu lượng kế điện từ tại đường cấp, và cảm biến áp suất trước và sau khuôn; kết nối với bộ trao đổi nhiệt điều khiển PID và biến tần VFD trên bơm.
Các tài liệu tổng quan công khai của MAAG mô tả sự cần thiết của các vòng tuần hoàn nước được xử lý và lọc, ngay cả khi các giá trị cài đặt chính xác phụ thuộc vào từng kiểu máy; xem thông tin nền tảng tại Tài liệu tổng quan về tạo hạt compound và masterbatch của MAAG (không rõ năm xuất bản). Kiểm chứng vòng tuần hoàn hàng ngày: xác nhận nhiệt độ được duy trì trong phạm vi cho phép, lưu lượng ổn định, bộ lọc sạch và các cảm biến vượt qua bài kiểm tra độ chính xác nhanh (kiểm tra điểm đóng băng/điểm sôi đối với RTD, hiệu chuẩn điểm không cho lưu lượng kế). Xả áp và cách ly mạch trước khi mở bộ lọc/lưới lọc, và xử lý nước quy trình như nước nóng/đã qua xử lý hóa chất theo quy định tại nhà máy của bạn.
Tình trạng và độ cân bằng của tấm khuôn (die-plate)
Tuổi thọ của dao sẽ giảm mạnh nếu bề mặt khuôn bị hỏng hoặc không phẳng. Hãy kiểm tra các vết rãnh và bavia; mài rà nhẹ khi cần thiết để khôi phục độ phẳng và độ bóng bề mặt trước khi lắp dao. Nếu bạn nhận thấy rung động mới hoặc tiếng ồn tăng đột ngột, hãy kiểm tra độ cân bằng và độ đảo của trục gá dao trước khi tìm lỗi ở các cài đặt quy trình. Luôn kiểm tra lại khe hở khi nóng sau bất kỳ hành động khắc phục nào.
Vật liệu, Lớp phủ, Thay nhanh
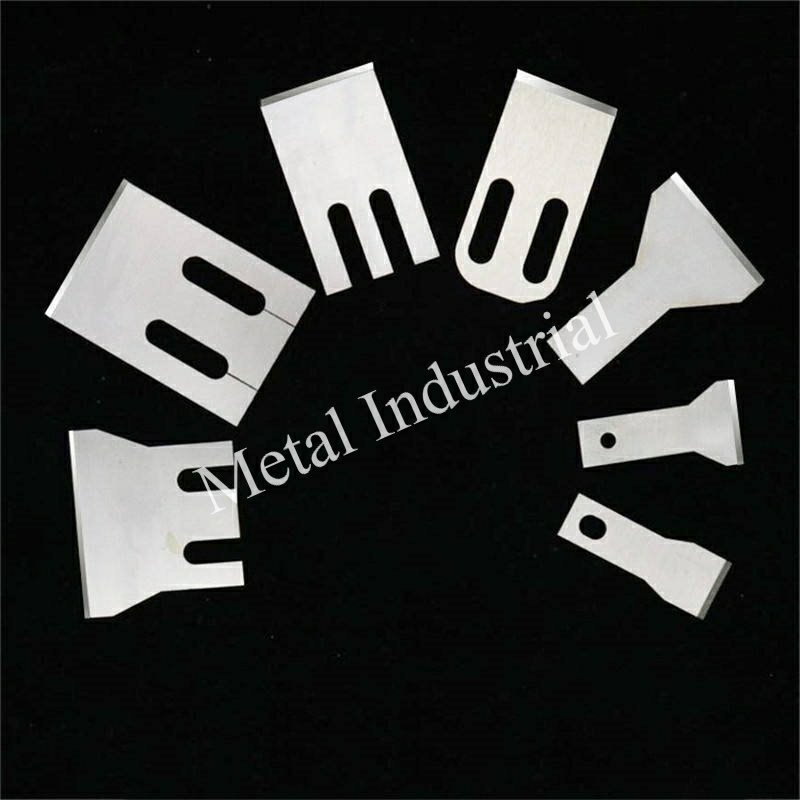
Lựa chọn vật liệu phù hợp với độ mài mòn
- Độ mài mòn trung bình (nhựa PE/PP tái chế thông thường chứa 10–40% CaCO3 hoặc bột talc): thép D2 (SKD11) hoặc HSS (ví dụ: M2) thường mang lại sự cân bằng tốt giữa độ dẻo dai và khả năng chống mài mòn với nhiều lần mài lại có kiểm soát.
- Độ mài mòn cao (>40% chất độn, độn sợi thủy tinh/khoáng chất): cân nhắc sử dụng hợp kim cứng (carbide) hoặc thép công cụ có lớp phủ để chống mài mòn; dự kiến điều chỉnh góc vát và khoảng thời gian mài lại dựa trên xu hướng tạo ra bột mịn và kết quả soi kính hiển vi cạnh dao.
Lớp phủ cứng và giảm ma sát
Các màng carbon giống DLC và TiN/TiCN/CrN có thể làm giảm ma sát và làm chậm quá trình mài mòn dính; lớp phủ ngoài giống PTFE có thể giảm bám dính trong một số công thức nhựa nhất định. Các yếu tố cần đánh đổi bao gồm độ giòn, độ bám dính của lớp phủ và khả năng tương thích khi mài lại. Hãy bắt đầu với một thử nghiệm đơn lẻ, được ghi chép đầy đủ: chỉ định rõ loại thép nền, lớp phủ, hình học góc vát và bán kính cạnh dao cho phép sau khi mài lại; thu thập bộ dữ liệu đối chứng A/B trong khoảng thời gian 8 giờ.
Như một ví dụ thực tế, trung lập về nhà cung cấp, MAXTOR METAL sản xuất các loại dao cắt hạt nhựa tương thích với thiết bị gốc OEM và cung cấp các tùy chọn có lớp phủ (ví dụ: thép D2/HSS với lớp hoàn thiện gốc TiN/Cr) cùng quy trình mài sắc có kiểm soát giúp bảo toàn biên dạng hình học; xem tổng quan về năng lực tại dao cắt hạt nhựa MAXTOR METAL. Xác thực mọi lựa chọn lớp phủ tại nhà máy dựa trên tỷ lệ bột mịn %, sự biến động về hình học hạt nhựa và số giờ tiết kiệm được nhờ giảm thời gian thay dao.
Trục gá dao thay nhanh và lực siết
Tuân thủ thông số lực siết của nhà sản xuất OEM đối với vít bắt dao và các chi tiết kẹp chặt trục gá; chỉ bôi mỡ chống kẹt (anti-seize) ở những nơi được phê duyệt. Sử dụng sơn đánh dấu lực siết để bạn có thể phát hiện chuyển vị trong nháy mắt. Việc chuẩn bị sẵn một hoặc nhiều cụm dao/trục gá được thiết lập trước giúp giảm thời gian thay thế và duy trì độ thẳng hàng. Để biết các quy trình thay thế từng bước an toàn cho dao cắt trên bề mặt khuôn, hãy xem hướng dẫn thay thế an toàn này.
Triển khai, KPI và Kéo dài Tuổi thọ Lưỡi dao Máy tạo hạt nhựa
Danh sách kiểm tra và chu kỳ thực hiện
Áp dụng các quy trình vận hành tiêu chuẩn SOP một trang để người vận hành có thể sao chép vào nhật ký vận hành. Hàng ngày: làm sạch và kiểm tra các cạnh dao và bề mặt khuôn; kiểm tra các vạch đánh dấu lực siết; ghi lại ngoại quan hạt nhựa và tỷ lệ bột mịn %. Giữa ca: kiểm tra ngẫu nhiên khe hở tại một vị trí giờ đồng hồ và đo TIR nếu nghe thấy rung động mới. Hàng tuần: xác minh lực siết, đo toàn bộ khe hở tại các vị trí 12/3/6/9 giờ, kiểm tra tiếng ồn/nhiệt độ vòng bi, xác minh vòng tuần hoàn nước (nhiệt độ/lưu lượng/áp suất/lọc) trên các hệ thống cắt dưới nước.
Các ngưỡng giới hạn liên kết với tín hiệu chất lượng
Thiết lập thông số cơ sở tại nhà máy: tỷ lệ bột mịn % theo trọng lượng (sàng lọc), độ lệch chuẩn của chiều dài/đường kính hạt nhựa (thiết bị đo quang học) và tải lượng của động cơ (ampe). Sử dụng các yếu tố kích hoạt ban đầu sau:
Lưu ý diễn giải nhanh (để tránh khái quát hóa quá mức): các yếu tố kích hoạt này nhằm mục đích cảnh báo sự thay đổi so với trạng thái ổn định của chính bạn, chứ không phải để so sánh giữa các nhà máy khác nhau. Nếu dây chuyền của bạn chạy các loại khuôn, polyme hoặc hàm lượng chất độn khác nhau, hãy duy trì các thông số cơ sở riêng biệt cho từng dòng sản phẩm.
- Bột mịn >50% trên mức cơ sở trong một ca → kiểm tra cạnh dao, xác nhận tính đồng đều của khe hở và xác minh hệ thống sấy/kiểm soát nước.
- TIR ≥0.05 mm → lắp lại trục gá/dao, kiểm tra vòng bi, điều chỉnh hoặc thay thế nếu cần.
Lưu ý khi đo: thực hiện các phép đo TIR trên trục gá/dao đã được làm sạch và lắp đúng vị trí (không có mảnh vụn dưới các bề mặt tiếp xúc), đồng thời xác nhận tính lặp lại của thiết lập đồng hồ so (cùng điểm tiếp xúc, cùng lực nén ban đầu). Nếu kết quả đo thay đổi khi bạn lắp lại đồng hồ so, hãy khắc phục phương pháp đo trước khi tiến hành bảo dưỡng máy.
- Khe hở giữa dao và mặt khuôn nằm ngoài khoảng 0.10–0.30 mm hoặc không đều >0.05 mm → thiết lập lại và kiểm tra lại ở trạng thái nóng sau 30–60 phút.
Xác nhận hiệu quả của mỗi bước hiệu chỉnh bằng lượt chạy thử nghiệm A/B kéo dài 30–60 phút và so sánh các chỉ số với mức cơ sở.
Mẫu nhật ký tùy chọn (sao chép/dán) cho mỗi lượt chạy:
| Mục | Kiểm tra nguội | Kiểm tra nóng (30–60 phút) | Quy tắc Đạt/Không đạt | Ghi chú |
|---|---|---|---|---|
| Khe hở giữa dao và mặt khuôn (mm) tại vị trí 12/3/6/9 giờ | Nằm trong khoảng quy định của OEM/nhà máy và mục tiêu về độ đồng đều | |||
| Độ đảo của dao (TIR, mm) | ≤ giới hạn của nhà máy (mức bắt đầu điển hình: 0.05) | |||
| Mạt nhựa (%) | ≤ mức cơ sở × 1.5 (ngưỡng kích hoạt trong ca) | |||
| Lỗi hạt nhựa (đuôi/bết/vết xước rung) | Không phát sinh lỗi mới | |||
| Tải động cơ (Ampe) | Không tăng bất thường so với mức cơ sở | |||
| Vòng tuần hoàn nước (UW): nhiệt độ/áp suất/lưu lượng/ΔP bộ lọc | Ổn định trong phạm vi kiểm soát |
Theo dõi OEE, lượng mạt nhựa, chi phí dao/tấn sản phẩm
Track the basics and tie them to action:
- OEE: Availability × Performance × Quality; document unplanned stops related to knives and die maintenance.
- Fines %: 30-minute composite sample each shift; log trends and correlate with edge inspections.
- Blade cost per ton: (Blade purchase + sharpening + downtime cost) / tons produced between replacements.
Worked example (illustrative):
- Purchase + regrind + downtime per cycle = $420 total; tons produced between swaps = 60 t → blade cost/ton = $7.00/t. If a controlled regrind adds 20 t before the next swap without raising fines, the new cost/ton becomes $420 / 80 t = $5.25/t. The savings justify a formal regrind schedule—subject to validation against your quality limits.
Mẫu Case Study Thu nhỏ (Điền thông tin)
Use this box as a lightweight, repeatable way to document whether a change (new knife set, regrind, gap reset, coating trial, water-loop tuning) actually improved pellet quality and uptime. Keep it anonymous and objective.
1) Baseline (before change)
- Line/system: water-ring/die-face / strand / underwater
- Resin + recipe: (polymer, MFI range, % regrind, filler %, moisture window)
- Knife condition: new / regrind #__ / visible chips? Y/N / thickness vs min: __
- Key setpoints (cold → hot): gap at 12/3/6/9 __ / TIR __ / UW water temp-press-flow-filter ΔP (if applicable) __
- KPI snapshot (choose a fixed window, e.g., 1 shift or 1 week): OEE __ / fines % __ / unplanned stops tied to knives __ / blade swaps per week __
2) Change made (what exactly changed)
- What you changed: (gap reset / hub reseat / regrind / new material / coating / water loop adjustment)
- Why: (symptom observed: tails, fines, chatter, motor load rise, noise)
- Controls: what stayed the same (resin lot, die plate, operator, dryer settings, sampling method)
3) Verification method (how you proved it)
- A/B run window: __ minutes/hours (keep it consistent)
- Sampling: sieve method for fines, pellet geometry check method, motor load logging interval
- Pass criteria (example): fines ≤ baseline × 1.5, no new tails/smear, stable amps, no added downtime
4) Result (after change)
- KPI snapshot (same window as baseline): OEE __ / fines % __ / unplanned stops tied to knives __ / swaps per week __
- Decision: keep change / revert / run a longer trial / escalate to OEM
- Notes: (photos of pellet defects, edge microscope notes, unusual events)
Reminder: If you can’t hold resin/die/operator constant, call it a “directional result” and repeat the test.
Think of it this way: the plants that achieve reliable pelletizer blade life extension don’t gamble—they measure. Clean, inspect, and log daily; hold gap uniformity and TIR within tight bands; dry strands before the cut or stabilize the underwater loop; choose materials and coatings matched to abrasiveness; and run a disciplined sharpen-vs-replace playbook. These moves curb unplanned stops and, with consistent KPIs, can yield longer practical intervals between changeovers when validated locally.
Your next steps: standardize the setup SOPs above, lock in log fields for gap/TIR/fines, and start a simple A/B protocol to prove improvements.

 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean
Một bình luận