Fundamental Teknis Pisau Bundar
Pisau slitter bundar presisi (juga disebut sebagai pisau slitting rotari atau bilah slitter melingkar) memanfaatkan kinematika rotasi kontinu yang dikombinasikan dengan pisau bawah betina (Shear Slitting), konfigurasi silet (Razor Slitting), atau gulungan anvil yang diperkeras (Crush Slitting) untuk melakukan pemotongan longitudinal, pengirisan, penggulungan ulang (rewinding), atau penggoresan (scoring) tanpa henti pada lembaran material yang bergerak. Alat rotari canggih ini dirancang khusus untuk mesin slitter rewinder berkapasitas tinggi, mesin slitter scorer kardus gelombang (corrugated), dan lini slitting elektroda baterai lithium-ion otomatis.
1 Kompatibilitas Sistem OEM
Standar teknis ini dirancang untuk memenuhi atau melampaui parameter kinerja produsen mesin slitting internasional terkemuka, termasuk Kampf, Atlas, Goebel, Pasaban, Valmet, Dienes, Tidland, dan ASHE.
2 Matriks Parameter Rekayasa Inti
| Parameter Rekayasa | Klasifikasi Elektroda & Foil Li-ion | Film, Tape & Kertas Kecepatan Tinggi | Baja Silikon & Jalur Slitting Heavy-Duty |
| Bahan yang Direkomendasikan | Tungsten Carbide (WC) Sub-mikron | M2/M42 HSS, SK5, SK7, Karbon 1065 | DC53, LD, D2 (1.2379) / SKD11 |
| Matriks Kekerasan | HRA 89 – 93 | HRC 62 – 64 (HSS) / HRC 56 – 60 | HRC 60 – 63 (DC53/LD) |
| Rentang Diameter Luar (OD) | 40mm – 350mm | 100mm – 680mm | 80mm – 500mm |
| Toleransi Diameter Dalam (Bore) | Fit Slide Presisi H7 / G6 | Fit Standar H7 | Fit Presisi H7 |
| Toleransi Ketebalan | ± 0.001mm hingga ± 0.002mm | ± 0,005mm | ± 0,003mm |
| Runout Aksial (Side Wobble) | < 0,005mm | < 0,015mm | < 0,010mm |
| Runout Radial (Out-of-Round) | ≤0,010mm | ≤0,020mm | ≤0,015mm |
| Kekasaran Tepi Potong (Ra) | Ra < 0,4µm (Poles Cermin) | Ra < 0,8µm | Ra < 0,6µm |
| Kekasaran Sisi Samping (Ra) | Ra < 0,8µm | Ra < 1,6µm | Ra < 1,2µm |
| Standar Dimensi | ISO 2768-mK | ISO 2768-mK | ISO 2768-mK |
Ikhtisar Rekayasa Produk: Kinematika Geser Rotari & Keausan Tribologis
Dalam sistem slitting longitudinal berkecepatan tinggi modern, tepi potong dari pisau bulat mengalami kondisi yang kompleks medan tegangan geser siklik yang dikombinasikan dengan kecepatan tinggi keausan abrasif tiga-benda. Karena alat berputar terus-menerus, setiap segmen mikro diskret di sepanjang keliling pisau mengalami transisi cepat masuk dan keluar dari zona tegangan material, menjadikannya sangat rentan terhadap kelelahan kontak gelinding (rolling contact fatigue).
1 Kinematika Zona Overlap Geser
Pada sistem slitting geser tersinkronisasi (di mana pisau male atas tumpang tindih dan berpotongan dengan pisau female bawah), kualitas tepi potongan ditentukan oleh konfigurasi geometri overlap:
- Clearance Sisi Aksial: Untuk foil logam, polimer keras, dan lembaran silikon, celah horizontal fisik antara pisau atas dan bawah harus dijaga secara ketat antara 0,002mm dan 0,01mm. Jika clearance ini terlampaui, substrat mengalami pembengkokan lokal dan perpanjangan tarik, bukannya pemotongan geser murni, sehingga menghasilkan burr yang parah. Sebaliknya, celah yang tidak memadai menyebabkan gesekan mikro, memicu peningkatan eksponensial pada tegangan kompresi lokal dan mempercepat mikro-chipping. Untuk material lunak seperti kertas dan tisu, konfigurasi berpegas (spring-loaded) yang memanfaatkan preload aksial pneumatik atau mekanis konstan diterapkan untuk mencapai bidang “zero-clearance” yang menyesuaikan diri secara otomatis. Untuk panduan komisioning dan kalibrasi lengkap yang mencakup overlap, cant angle, dan tekanan mikro-preload pada sistem zero-clearance berpegas, lihat Pengaturan Pegas untuk Pemotongan Geser Tanpa Celah
- Kedalaman Overlap: Kedalaman perpotongan vertikal pisau male ke dalam saluran female harus dikalibrasi antara 0,5mm dan 1,5mm. Kedalaman overlap yang berlebihan meningkatkan area kontak gesekan lateral di antara sisi-sisi pisau, mengubah energi kinetik rotasi menjadi energi termal lokal, yang melunakkan matriks martensitik pada ujung pemotong.
2 Mikro-Fraktur Kelelahan & Kinematika Pembentukan Debu
Saat slitter sirkular beroperasi pada kecepatan linier tinggi (misalnya, 400–1200 m/min), setiap penyimpangan mikroskopis pada kekasaran tepi (Ra) atau homogenitas struktur bertindak sebagai konsentrator tegangan. Seiring menumpulnya pisau, mode kegagalan substrat beralih dari pemotongan geser yang bersih menjadi fraktur kompresi. Transisi ini menciptakan retakan mikro pada lapisan rapuh (seperti slurry katoda baterai) atau serat, mengeluarkannya dalam jumlah besar sebagai serpihan mikroskopis dan debu di udara. Debu ini dapat berpindah ke permukaan pisau, mengubah koefisien gesek (μ) dan memicu lingkar termal yang merusak.
Aplikasi Industri: Analisis Spesifik Sektor
1 Slitting Elektroda Baterai Litium-Ion
- Substrat: Foil tembaga, foil aluminium, dan substrat yang dilapisi ganda dengan bahan kimia lithium iron phosphate (LFP) atau nickel-manganese-cobalt (NMC) yang sangat abrasif.
- Mesin: Lini slitting elektroda baterai otomatis presisi tinggi.
- Persyaratan Rekayasa: Slurry abrasif mengandung partikel keras mirip keramik yang mengikis matriks berbasis besi secara agresif. Aplikasi ini mewajibkan penggunaan Tungsten Carbide (WC) Butir Sub-mikron dengan HRA 89–93. Toleransi ketebalan harus dijaga pada ±0.001mm untuk mencegah pergeseran alur aksial (axial tracking drift), yang mengeliminasi delaminasi lapisan dan pelepasan tepi pada pengumpul arus.

2 Konversi Film Polimer Kecepatan Tinggi
- Substrat: Film BOPP, PET, dan PI (Polyimide) berkekuatan tarik tinggi.
- Mesin: Mesin slitter rewinder kecepatan tinggi Kampf, Goebel, dan Atlas.
- Persyaratan Rekayasa: Web polimer tipis yang berjalan pada kecepatan melebihi 600 m/min sangat rentan terhadap akumulasi statis dan hambatan gesekan. Pisau sirkular tipis (thin-gauge) yang terbuat dari Baja Pegas SK5, SK7, atau High-Carbon 1065 direkomendasikan. Bevel pemotong harus memiliki penyelesaian cermin (mirror finish) Ra < 0.4µm untuk mengeliminasi alur mikro yang menarik rantai polimer, mencegah robekan tarik dan penarikan debu statis.
3 Slitting Baja Silikon & Inti Transformator
- Substrat: Lembaran baja silikon listrik terorientasi dan non-orientasi dengan kandungan silikon tinggi.
- Mesin: Lini gang slitting rotari heavy-duty.
- Persyaratan Rekayasa: Baja silikon memberikan ketahanan deformasi elastis yang ekstrim, menciptakan gaya normal kontra-reaktif yang kuat selama pemotongan. Pisau D2/SKD11 konvensional sering mengalami chipping lokal di bawah beban kejut siklik ini. Baja DC53 atau LD (HRC 60–63) wajib digunakan di sini, memanfaatkan distribusi karbida yang seragam untuk menyerap tegangan mekanis berdampak tinggi.
4 Konversi Prepreg Komposit Tingkat Lanjut
- Substrat: Prepreg serat karbon, tenunan fiberglass, dan tekstil multi-layer terimpregnasi resin.
- Mesin: Modul pemotong rotari pengumpanan kontinu.
- Persyaratan Rekayasa: Serat struktural memiliki karakteristik abrasif ekstrem yang menumpulkan tepi baja standar dalam hitungan jam. High-Speed Steel (HSS) M2 atau M42 (HRC 62–64) yang ditingkatkan dengan lapisan TiAlN physical vapor deposition (PVD) sangat direkomendasikan. Lapisan ini bertindak sebagai penghalang termal, menjaga kekerasan tepi pisau di bawahnya terhadap gesekan kering secara berkelanjutan.
5 Konversi Kemasan Makanan & Farmasi Steril
- Substrat: Laminat aluminium-plastik multi-layer dan film kantong medis steril.
- Mesin: Lini slitting yang sesuai dengan standar cleanroom.
- Persyaratan Rekayasa: Untuk mencegah delaminasi web dan memenuhi standar sanitasi yang ketat, pisau harus tahan terhadap oksidasi saat terpapar kelembapan atau agen sanitasi. Baja Tahan Karat Martensitic Stainless Steels (420 atau 440C) dipilih dan dioptimalkan pada kekerasan HRC 48–56, mencapai keseimbangan stabil antara ketahanan korosi dan ketajaman tepi pisau.
6 Slitting & Scoring Karton Gelombang Kecepatan Tinggi
- Substrat: Karton gelombang (corrugated board) tebal multi-wall dan linerboard.
- Mesin: Mesin slitter scorer corrugated kecepatan tinggi.
- Persyaratan Rekayasa: Media kertas berjalan pada kecepatan tinggi dan mengandung serat daur ulang yang abrasif serta partikel silika. Perkakas membutuhkan ketahanan luar biasa terhadap benturan dan abrasi. Baja Kecepatan Tinggi M2 banyak digunakan, dan pisau harus dikonfigurasikan dengan runout aksial <0.015mm untuk mengeliminasi goyangan samping yang menyebabkan flute hancur atau debu kertas berlebih.
4.Masalah Kegagalan Umum & Solusi Rekayasa
1 Masalah: Timbulnya Debu Slitting yang Parah
- Root Cause: Takik mikro pada bevel asahan atau kelonggaran samping aksial yang tidak terkalibrasi memaksa pisau meremukkan substrat alih-alih mengguntingnya. Penghancuran mekanis ini memutus serat dan lapisan pelapis, menghasilkan serpihan yang signifikan.
- Solusi Rekayasa (Model Kompromi): Tentukan Pemolesan Cermin Super-Halus pada bevel dan permukaan pisau, mengurangi kekasaran hingga Ra < 0,1µm. Meskipun pemolesan cermin meningkatkan waktu siklus produksi dan biaya manufaktur sekitar 20%, proses ini meminimalkan mikro-retak gerinda awal dan gesekan material, mengurangi debu slitting hingga 80%. Untuk analisis akar masalah komprehensif yang mencakup Ra flank pisau, pemilihan mikrostruktur karbida, dan toleransi penyetelan yang mencegah pembentukan debu sekunder—termasuk protokol pengukuran lapangan dan pedoman pengasahan ulang—lihat Analisis Akar Masalah Pembentukan Debu Slitting: Ra Flank Pisau, Mikrostruktur Karbida & Toleransi Penyetelan.
2 Masalah: Gempil Tepi Intermiten (Micro-Chipping)
- Root Cause: Substrat berkekerasan tinggi (misalnya, baja silikon, pelapisan padat) menghasilkan gaya normal yang melebihi ketangguhan patah dari matriks paduan pisau. Masalah ini diperparah oleh keberadaan karbida primer berukuran besar dan tersegregasi pada baja pengerjaan dingin standar seperti D2/SKD11.
- Engineering Solution: Ganti D2/SKD11 dengan Baja Perkakas DC53 atau LD yang ditemper hingga HRC 60–63. DC53 menjalani proses pemurnian yang menghasilkan matriks halus dan seragam dengan ketangguhan impak dua kali lipat dari SKD11, mencegah micro-chipping di bawah beban siklik.
3 Masalah: Profil Kurva-S atau “Snake Cuts”
- Root Cause: Berlebihan Runout Aksial (Side Wobble) menyebabkan pisau menyimpang secara horizontal selama rotasi. Masalah ini juga dapat disebabkan oleh toleransi ketebalan kumulatif di seluruh susunan gang-slitting atau suaian lubang-ke-poros (bore-to-shaft fit) yang tidak memadai.
- Engineering Solution: Perketat toleransi ketebalan pisau hingga ±0,001 mm dan batasi aksial runout maksimum yang diizinkan hingga <0,005 mm melalui penyeimbangan dinamis dan penggerindaan samping presisi. Pastikan diameter lubang mengikuti protokol slide-fit H7 atau G6 untuk menghilangkan eksentrisitas poros. Untuk daftar periksa diagnostik tingkat sistem secara lengkap yang mencakup geometri pisau, profil tegangan, kelurusan mesin, dan efek material—empat kategori subsistem tempat asal mulanya snake cuts—lihat Stopping Snake Cuts in Film Slitting: A Systems Checklist.
4 Masalah: Akumulasi Perekat dan “Galling” (Material Menempel)
- Root Cause: Saat melakukan slitting pada perekat sensitif tekanan, film pelindung, atau foil aluminium lunak, panas gesekan menyebabkan polimer perekat meleleh atau logam duktil mengalami pengelasan dingin (cold-weld) pada kekasaran mikro muka pisau.
- Engineering Solution: Terapkan pelapisan modifikasi permukaan yang terarah. Untuk pita perekat, terapkan Pelapis Fluoropolimer Hidrofobik (PTFE/Teflon). Untuk slitting aluminium/tembaga non-ferrous, terapkan Pelapisan Karbon Seperti Berlian (DLC). Kekerasan ekstrem dan koefisien gesek minimal dari DLC menghentikan perpindahan material pada tingkat atom. Harap dicatat bahwa pisau berpelapis tidak dapat diasah ulang secara konvensional pada mukanya; pisau tersebut memerlukan penggerindaan khusus hanya pada tepi potong atau pelapisan ulang.
Panduan Rekayasa Material: Profil Metalurgi
Kinematika rotasi pada pemotongan sirkular menuntut material perkakas yang menawarkan ketahanan seimbang terhadap kelelahan kontak guling, kompresi, dan keausan abrasif.

- Tungsten Carbide (WC) Butir Sub-mikron
- Matriks Metalurgi: Terdiri dari fase keras tungsten karbida sub-mikron yang sangat halus yang diikat dalam matriks kobalt (Co) berketangguhan tinggi, dengan diameter butir rata-rata ≤0,6μ m.
- Profil Mekanis: Memberikan kekerasan luar biasa (HRA 89–93) dan ketahanan yang sangat baik terhadap keausan bubur abrasif. Namun, material ini memiliki kekuatan lentur rendah dan kegetasan tinggi; benturan logam-ke-logam atau dampak benda asing akan menyebabkan patah katastrofik.
- Baja Matriks DC53 / LD
- Matriks Metalurgi: Baja perkakas pengerjaan dingin yang dirancang untuk menghilangkan karbida kromium primer yang kasar dan tersegregasi yang khas pada baja D2/SKD11 tradisional.
- Profil Mekanis: Mencapai kekerasan hasil perlakuan panas sebesar HRC 60–63. Mikrostruktur seragamnya menghasilkan ketangguhan impak dua kali lipat dari SKD11, menjadikannya sangat efektif dalam mencegah gempil tepi saat memotong logam bertegangan tarik tinggi atau polimer tebal.
- Baja Kecepatan Tinggi (HSS) M2 / M42
- Matriks Metalurgi: Berpaduan tinggi dengan Tungsten (W), Molidbenum (Mo), Kromium (Cr), dan Vanadium (V) untuk membentuk distribusi padat dari M yang stabil secara termal6karbida sekunder C dan MC.
- Profil Mekanis: Memiliki “Red Hardness” yang tinggi (mempertahankan integritas struktural hingga 500°C) dan ketahanan impak yang sangat baik. Hal ini membuatnya cocok untuk lini konversi kertas gelombang dan komposit berkecepatan tinggi yang mengalami gesekan frekuensi tinggi.
- Baja Tahan Karat Martensitik 440C & 420
- Matriks Metalurgi: Mengandung 12%–18% Kromium, yang membentuk lapisan kromium oksida pasif setelah pengerasan termal, tertanam di dalam matriks martensit yang ditemper.
- Profil Mekanis: Menghasilkan kekerasan terkelola sebesar HRC 48–56. Material ini memberikan perlindungan yang andal terhadap oksidasi, korosi sumuran (pitting), dan paparan kimia di fasilitas konversi makanan dan farmasi yang lembap atau steril.
Perlakuan Panas & Kekerasan: Logika Modifikasi Termal
Stabilitas dimensi dan ketahanan tepi pisau sirkular sangat bergantung pada matriks kristal internalnya. Kesalahan pemrosesan termal akan menyebabkan pembengkokan aksial dan distorsi di bawah rotasi kecepatan tinggi.
1 Vacuum Gas Quenching & Tempering Multi-Tahap
Untuk mencegah dekarburisasi dan oksidasi permukaan, semua bakal pisau slitter baja menjalani perlakuan panas di dalam tungku vakum tinggi yang beroperasi pada 10-3mbar. Pisau dinaikkan suhunya melalui siklus pemanasan awal multi-tahap untuk menghilangkan gradien termal dan mencegah pembengkokan pada konfigurasi cakram tipis. Pisau diaustenitisasi pada suhu 1020℃-1100℃ (tergantung pada kelas paduan) dan di-quench menggunakan gas nitrogen bertekanan tinggi dan kemurnian tinggi (6–10 bar). Ini dilanjutkan dengan tiga siklus tempering terpisah untuk meminimalkan tegangan sisa internal.
2 Transformasi Kriogenik untuk Toleransi Sangat Presisi
Untuk aplikasi spesifikasi tinggi yang membutuhkan toleransi ketebalan sub-mikron (±0.001mm), sebuah proses Perlakuan Kriogenik Dalam (Perendaman Nitrogen Cair Sub-Zero pada -196°C) dilakukan:

Pemrosesan kriogenik mendorong konversi hampir total dari austenit sisa yang tidak stabil menjadi martensit terkeras sekaligus mengendapkan karbida-\eta sekunder yang sangat halus di seluruh matriks. Ini memberikan dua manfaat rekayasa utama:
- Eliminasi Distorsi Termal: Ini mencegah pergeseran dimensi mikroskopis atau pembengkokan aksial saat pisau memanas akibat gesekan kecepatan tinggi, memastikan garis pemotongan yang presisi.
- Masa Pakai Lebih Lama: Data kinerja lapangan menunjukkan bahwa pisau slitting yang diperlakukan secara kriogenik menunjukkan peningkatan ketahanan aus sebesar 30% atau lebih dibandingkan dengan alternatif yang diperlakukan secara konvensional.
7.Geometri Pisau & Rekayasa Tepi Potong
Toleransi geometris dari pisau slitting sirkuler berdampak langsung pada stabilitas rotasinya. Variasi samping-ke-samping yang kecil sekalipun dapat menyebabkan jalur potong bergelombang atau kegagalan pisau yang prematur.

1 Rantai Toleransi Geometris
- Konsentrisitas Bore-ke-Poros: Lubang bore tengah harus diselesaikan hingga kelas toleransi ISO H7 atau G6 untuk menghasilkan pas geser (slide fit) yang presisi dengan poros slitter. Kesalahan kelonggaran bore sekecil 0,01mm akan menyebabkan porositas rotasi eksentrik, memperbesar Radial Runout dan menyebabkan kontak material yang tidak merata.
- Kontrol Axial Runout: Goyangan (wobble) samping harus dibatasi hingga <0,005mm untuk aplikasi presisi tinggi dan <0,020mm untuk pengolahan (converting) umum. Melebihi batas ini menyebabkan permukaan pisau male dan female yang tumpang tindih saling berbenturan selama rotasi, menghasilkan guncangan mikro yang menyebabkan gempil (chipping), keausan permukaan yang lebih cepat, dan tepi potongan yang kasar.
Untuk pembahasan mendalam mengenai pemilihan suaian ISO 286, verifikasi TIR terpasang, dan praktik perakitan yang menjaga penyimpangan (runout) tetap konsisten pada kecepatan tinggi, lihat Toleransi dan Keausan Lubang Tengah: Mengoptimalkan Kecocokan ISO 286 untuk Pisau Pemotong Kecepatan Tinggi.
2 Profiling Bevel & Dinamika Pemotongan
Pisau dapat digerinda ke konfigurasi Single Bevel, Double Bevel, atau Compound Bevel, dengan sudut total (included angle) berkisar antara 20° hingga 45°:
- Sudut Bevel Lancip (20° – 25°): Meminimalkan gaya potong spesifik (kC) dan hambatan gesek. Konfigurasi ini cocok untuk material non-woven yang halus dan film kemasan ultra-tipis, meskipun menawarkan kekuatan tepi struktural yang lebih rendah.
- Sudut Bevel Tumpul (35° – 45°): Menyediakan profil pasak yang kokoh dengan dukungan mekanis yang sangat baik. Ini adalah konfigurasi standar untuk memproses substrat yang kuat seperti baja silikon atau lembaran berisi mineral abrasif.
8.Proses Manufaktur & Inspeksi Kualitas
- Metalurgi Ingot & Konsolidasi: Bahan mentah (blank) baja perkakas kemurnian tinggi diproses melalui Electro-Slag Remelting (ESR). Untuk tungsten karbida, blank diproduksi menggunakan sintring vakum Hot Isostatic Pressing (HIP) untuk memastikan struktur homogen yang bebas rongga.
- Permesinan Inti CNC: Pembubutan presisi pada lubang bore tengah, takik penggerak (drive notch), dan permukaan penentuan posisi untuk memenuhi spesifikasi H7/G6.
- Modifikasi Termal Vakum & Deep Cryogenics: Pengerasan (hardening) dan pemrosesan sub-zero lanjutan pada suhu -196°C untuk menghilangkan tegangan sisa.
- Penggerindaan Sejajar Double-Disc: Penggerindaan multi-pass di bawah pelumasan pendingin bertemperatur konstan untuk mencapai sisi datar dan sejajar dengan toleransi ketebalan hingga ±0,001mm.
- Penggerindaan Bevel Tepi Putar: Menggunakan pusat penggerindaan berintegritas tinggi yang dilengkapi dengan roda intan vitrifikasi untuk memprofilkan tepi potong hingga kehalusan permukaan Ra < 0,4µm.
- Protokol Kontrol Kualitas:
- Verifikasi Axial Runout Interferometrik Laser: Setiap pisau presisi tinggi dievaluasi di seluruh kelilingnya. Goyangan samping dipetakan dan didokumentasikan untuk mengonfirmasi kepatuhan terhadap ambang batas internal <0,005mm.
- Profilometri Permukaan: Pengukuran stylus langsung dari kehalusan permukaan (Ra) bevel.
- Pemetaan Kekerasan Rockwell Multi-Titik: Memverifikasi bahwa variasi kekerasan di seluruh permukaan pisau tidak melebihi 0,5 HRC.
Studi Kasus: Performa Lapangan yang Didokumentasikan
Studi Kasus A: Pembelahan (Slitting) Anoda Baterai Litium-Ion (Foil Tembaga Lapisan Grafit)
- Profil Klien: Produsen sel baterai kendaraan listrik tingkat satu (tier-one).
- Masalah Awal: Klien menggunakan pisau putar karbida kelas komersial dengan toleransi ketebalan ±0,005mm dan kekasaran tepi Ra 0,8µm. Partikel grafit abrasif menyebabkan material menempel pada permukaan pisau, membatasi kecepatan slitting linier hingga 200 m/menit. Gempil mikro (micro-chipping) terjadi setelah 15 jam beroperasi, menyebabkan delaminasi pelapisan dan geram mikro (micro-burrs) di sepanjang foil tembaga.
- Engineering Intervention: Dipasang Pisau Tungsten Karbida Sub-mikron dengan polis cermin (mirror polish) Ra < 0,1µm dan toleransi ketebalan yang dijaga ketat pada ±0,001mm.
- Hasil Terukur: Adhesi permukaan berhasil dihilangkan, memungkinkan kecepatan produksi ditingkatkan dari 200 m/menit menjadi 550 m/menit (peningkatan throughput sebesar 175%). Masa pakai pisau individual meningkat dari 15 jam menjadi 120 jam di antara proses penggerindaan ulang, sementara emisi debu mikro turun sebesar 88%.
Studi Kasus B: Lini Slitting Berkelompok (Gang Slitting) Baja Silikon Elektrik Frekuensi Tinggi
- Profil Klien: Pusat layanan baja yang mengkhususkan diri dalam laminasi inti transformator.
- Masalah Awal: Lini tersebut menggunakan pisau sirkuler standar D2 (SKD11) (HRC 58–60) untuk membelah baja silikon berorientasi butir (grain-oriented) setebal 0,35mm. Ketahanan deformasi material yang tinggi menyebabkan retak mikro (micro-fractures) di sepanjang tepi pisau dalam waktu 32 jam pengoperasian. Tumpulnya pisau ini menghasilkan geram (burr) tepi melebihi 0,08mm, yang menyebabkan penurunan kinerja elektromagnetik pada tumpukan transformator akhir.
- Engineering Intervention: Transitioned to Pisau Sirkuler Baja Matriks DC53 yang menjalani quenching vakum dan stabilisasi deep cryogenic, mencapai kekerasan seragam HRC 61–62.
- Hasil Terukur: Ketahanan patah (fracture toughness) yang tinggi dari DC53 menghilangkan gempil mikro (micro-chipping). Interval pengasahan ulang yang diperlukan diperpanjang dari 32 jam menjadi 145 jam pengoperasian kontinyu. Geram (burr) tepi potong dijaga di bawah ≤0.015mm, mengurangi tingkat penolakan lembaran hingga 92%.
FAQ: Referensi Teknik & Pengadaan
- Mengapa toleransi ketebalan sangat krusial saat mengonfigurasi pengaturan gang-slitting dengan spacer collar (cincin pengganjal)?
- Dalam perakitan gang slitting multi-pisau, toleransi ketebalan individual akan terakumulasi di sepanjang poros. Variasi kecil sebesar ±0.01 mm per pisau dapat menghasilkan total pergeseran aksial lebih dari 0.1 mm pada rangkaian 10 pisau. Pergeseran ini mengubah celah samping horizontal (side clearance) yang telah dikalibrasi antara tepi atas dan bawah, menyebabkan timbulnya burr (bram) yang parah atau benturan pisau. Memperketat toleransi individual hingga ±0.001 mm meminimalkan kesalahan kumulatif ini.
- Q: Apa yang membedakan struktur karbida metalurgi DC53 dari D2/SKD11 tradisional?
- A: Baja perkakas D2 tradisional mengandung karbida kromium primer berukuran besar dan tersegregasi (sering kali berdiameter ≥20μm) yang membentuk jaringan rapuh selama pembekuan. Karbida besar ini dapat retak di bawah gaya normal tinggi yang dihasilkan saat membelah (slitting) baja silikon. DC53 menjalani modifikasi kimia terkontrol dan rutinitas pemrosesan yang menggantikan kluster besar ini dengan karbida sekunder halus yang terdispersi secara merata, sehingga menggandakan ketahanan impak (impact toughness) material.
- Q: Lini slitting kami mengalami pergeseran jalur (web weaving) dan tepi kasar pada film BOPP pada kecepatan 800 m/min. Apa yang harus kami verifikasi terlebih dahulu?
- A: Mulailah dengan memeriksa Runout Aksial (Side Wobble) pisau atas menggunakan dial indicator berpresisi tinggi atau laser gauge. Jika runout melebihi 0.020mm, pisau akan bergoyang secara horizontal di sepanjang jalur web, menyebabkan profil tepi bergelombang. Selanjutnya, verifikasi bahwa kekasaran tepi berada di bawah Ra 0.4µm; tepi yang lebih kasar dapat menyangkut rantai polimer pada kecepatan tinggi, menyebabkan penyobekan lokal.
- Q: Bisakah pisau slitter Tungsten Carbide diasah ulang dengan sukses? Apa saja kendala utamanya?
- A: Ya, pisau melingkar karbida dapat diasah ulang, tetapi memerlukan mesin gerinda berkekakuan tinggi (high-rigidity) yang dilengkapi dengan roda intan berikatan resin (resin-bonded diamond wheel) dan sistem pendinginan banjir (flood cooling) kontinu ber-volume tinggi. Penggerindaan kering atau tidak stabil menciptakan gradien termal lokal yang intens yang memicu retak mikro di sepanjang matriks karbida yang rapuh, menyebabkan kegagalan tepi secara prematur pada lini produksi.
- Q: Bagaimana penyelesaian poles cermin (mirror-polished finish, Ra < 0.1µm) mencegah timbulnya debu slitting?
- A: Poles cermin menghilangkan gerigi dan alur penggerindaan mikroskopis yang ada pada tepi pisau perkakas standar. Permukaan yang halus ini menurunkan koefisien gesek (μ) antara muka pisau dan substrat web yang melintas. Tanpa kekasaran mikro yang menggores atau menarik material, pemisahan mekanis tetap berupa geseran bersih (clean shear), sehingga mengurangi emisi debu.
- Q: Apa yang dimaksud dengan sistem “micro-preload” pegas (spring-loaded), dan kapan sistem ini harus diterapkan?
- A: Untuk web tipis dan fleksibel seperti tisu, kertas rokok, atau film kemasan tipis, mengatur celah samping (side clearance) fisik yang tetap dengan pengganjal kaku (rigid spacers) bisa jadi sulit. Sistem micro-preload menggunakan mekanisme pneumatik atau pegas terkalibrasi untuk menerapkan gaya lateral konstan, menjaga bidang geser tanpa celah (zero-clearance shear plane) yang mencegah substrat tipis terlipat di antara pisau.
- Q: Apakah penyeimbangan dinamis (dynamic balancing) diperlukan untuk semua pisau slitter melingkar?
- A: Penyeimbangan dinamis menjadi sangat penting ketika kecepatan lini slitting melebihi 1000 m/min. Pada kecepatan ini, ketidakseimbangan massa yang kecil sekalipun di sepanjang keliling pisau menghasilkan getaran sentrifugal frekuensi tinggi yang signifikan. Getaran ini menurunkan stabilitas bidang geser, mempercepat keausan tepi, dan menyebabkan kualitas potongan yang tidak konsisten.
- Q: Kapan saya harus memilih pelapis Teflon dibanding pelapis DLC untuk aplikasi slitting?
- A: Pilih Pelapis Fluoropolimer (Teflon) saat membelah perekat peka tekanan (pressure-sensitive adhesives), pita transfer, atau pembalut medis, karena pelapis ini memberikan ketahanan luar biasa terhadap pelekatan perekat. Namun, Teflon memiliki kekerasan mekanis yang rendah. Untuk membelah logam non-fero seperti foil aluminium atau tembaga, pilih Pelapis Diamond-Like Carbon (DLC); kekerasannya yang tinggi tahan terhadap keausan abrasif sekaligus mencegah transfer logam dan las dingin (cold welding).
- Q: Mengapa High-Speed Steel M2/M42 lebih disukai untuk konversi kertas volume tinggi dibandingkan Tungsten Carbide?
- A: Lini konversi kertas berkecepatan tinggi sering kali mengalami fluktuasi tegangan web, sambungan (splices), dan sesekali kontaminan asing. Meskipun Tungsten Carbide menawarkan ketahanan aus yang luar biasa, ketahanan patahnya (fracture toughness) yang rendah membuatnya rentan pecah di bawah kejutan tegangan yang tiba-tiba. M2/M42 HSS memberikan kekerasan panas (red-hardness) yang tinggi serta ketahanan impak yang luar biasa, memungkinkannya menahan kejutan mekanis tanpa kegagalan struktural.
- Q: Bagaimana konsentrasi austenit tertahan (retained austenite) yang tinggi menurunkan performa lapangan dari pisau slitter presisi?
- A: Austenit tertahan (retained austenite) adalah fase kristal berenergi tinggi yang tidak stabil pada suhu ruangan. Di bawah pengaruh tegangan mekanis siklik dan panas gesekan yang dihasilkan selama slitting, fase ini dapat bertransformasi menjadi martensit. Transformasi ini disertai dengan ekspansi volumetrik lokal, yang dapat mengubah profil datar pisau, menyebabkan peningkatan axial runout dan hilangnya presisi pemotongan.
- Q: Mengapa pisau baja tahan karat 440C menunjukkan ketumpulan yang lebih cepat saat membelah material komposit padat?
- J: 440C adalah baja tahan karat martensitik yang dirancang terutama untuk ketahanan korosi. Untuk mempertahankan sifat tahan karatnya, sebagian besar kromiumnya tetap berada di dalam matriks larutan padat, sehingga menyisakan lebih sedikit unsur karbon dan paduan bebas untuk membentuk karbida vanadium atau molibdenum yang keras. Akibatnya, ketahanan aus abrasi puncaknya lebih rendah dibandingkan dengan baja perkakas khusus seperti DC53 atau M2 HSS.
- T: Apa akibat dari toleransi bore yang tidak bulat pada rakitan poros slitter?
- J: Jika toleransi bore melebihi spesifikasi H7/G6, pisau akan terpasang longgar pada poros slitter, menciptakan sumbu rotasi yang eksentrik. Eksentrisitas ini menyebabkan radial runout melonjak, yang berarti pisau akan mengenai material pada kedalaman yang bervariasi di sepanjang rotasinya, menyebabkan keausan siklis dan kedalaman pemotongan yang tidak konsisten.
- T: Karakteristik apa yang membuat prepreg serat kaca sangat abrasif terhadap tepi pisau?
- J: Serat kaca terdiri dari filamen silika amorf dengan kekerasan fisik yang tinggi. Selama pemotongan (slitting), filamen-filamen ini bertindak sebagai bahan abrasif halus terhadap tepi pemotong. Jika material pisau kekurangan volume atau kekerasan karbida sekunder yang memadai, serat yang melintas akan dengan cepat mengikis matriks, membulatkan profil tepi pisau.
- T: Berapa ambang batas pemeliharaan yang direkomendasikan untuk jadwal pengasahan saat down-time?
- J: Pisau harus dijadwalkan untuk pengasahan ulang ketika radius mikro-tepi (rβ) tumpul hingga antara 0,1mm dan 0,2mm, atau ketika tinggi burr produk melebihi batas kualitas. Menunggu terjadinya macro-chipping atau ketumpulan parah membutuhkan pengikisan material yang signifikan selama pengasahan ulang (regrinding), yang mengurangi jumlah total siklus pengasahan dan memotong masa pakai alat secara keseluruhan hingga 60%.
- T: Apa perbedaan utama antara konfigurasi single bevel dan compound bevel ?
- J: Single bevel memiliki satu bidang miring berkelanjutan menuju tepi pemotong, memberikan profil tajam dengan hambatan pemotongan yang rendah. Compound bevel menambahkan micro-bevel sekunder pada bagian paling ujung tepi pemotong. Micro-bevel ini memperkuat tepi pemotong dari gaya normal yang tinggi dan gumpil (chipping), memperpanjang masa pakai alat dalam aplikasi berat dengan hanya sedikit peningkatan hambatan pemotongan.
" Selamat datang untuk bertanya!
Jika Anda tidak menemukan bilah geser yang Anda cari, kami juga dapat menyesuaikannya, lihat “Pisau Kustom" kami untuk mengetahui caranya!
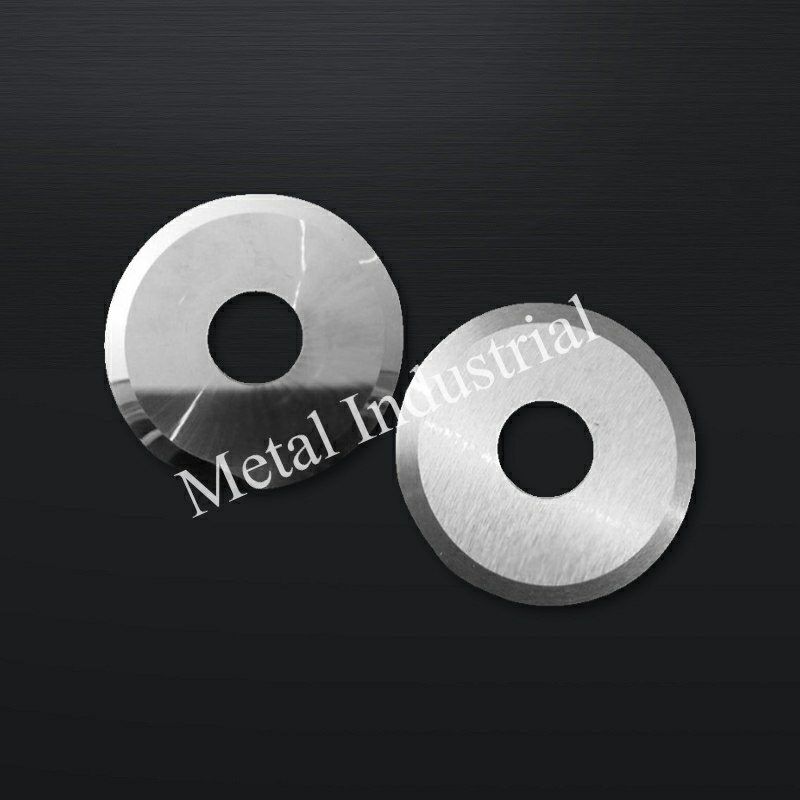
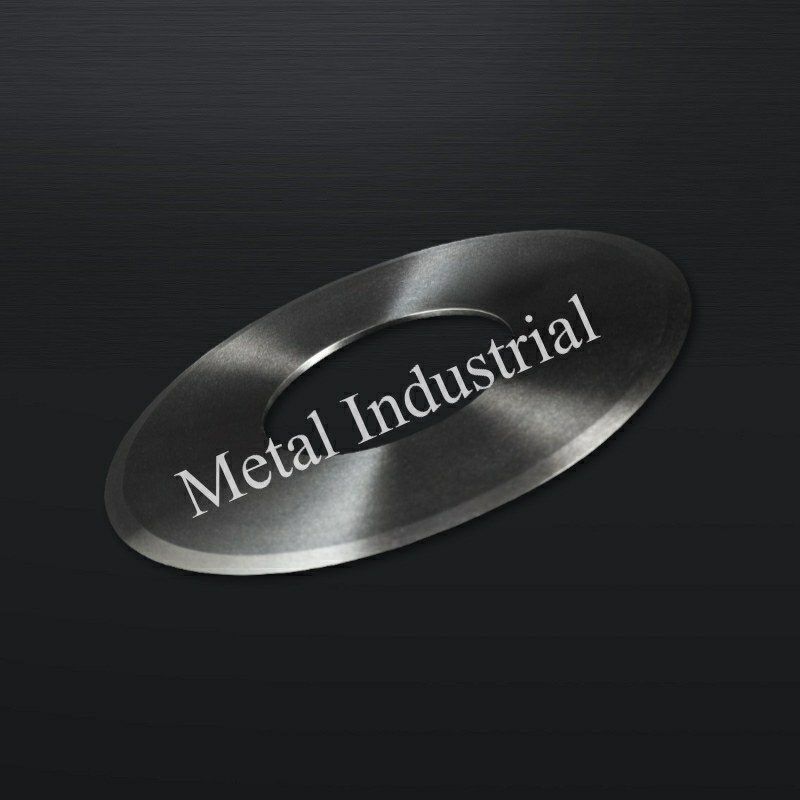
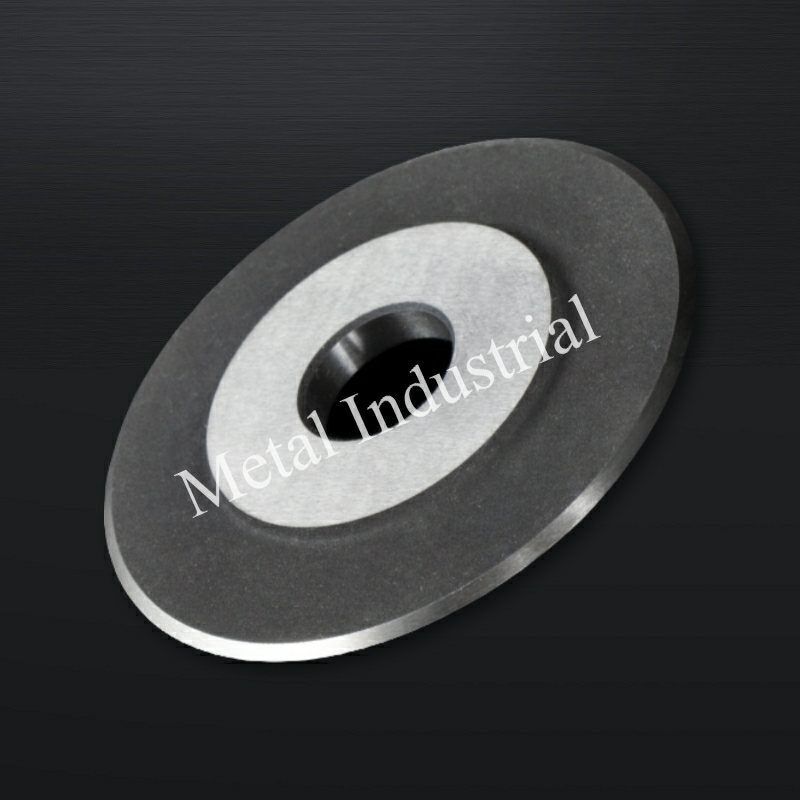
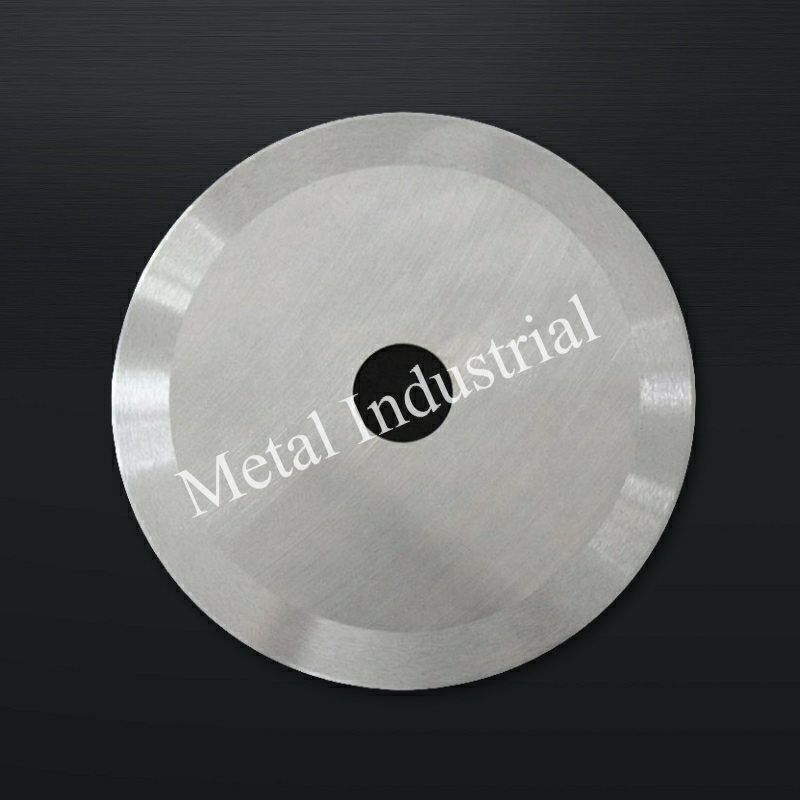
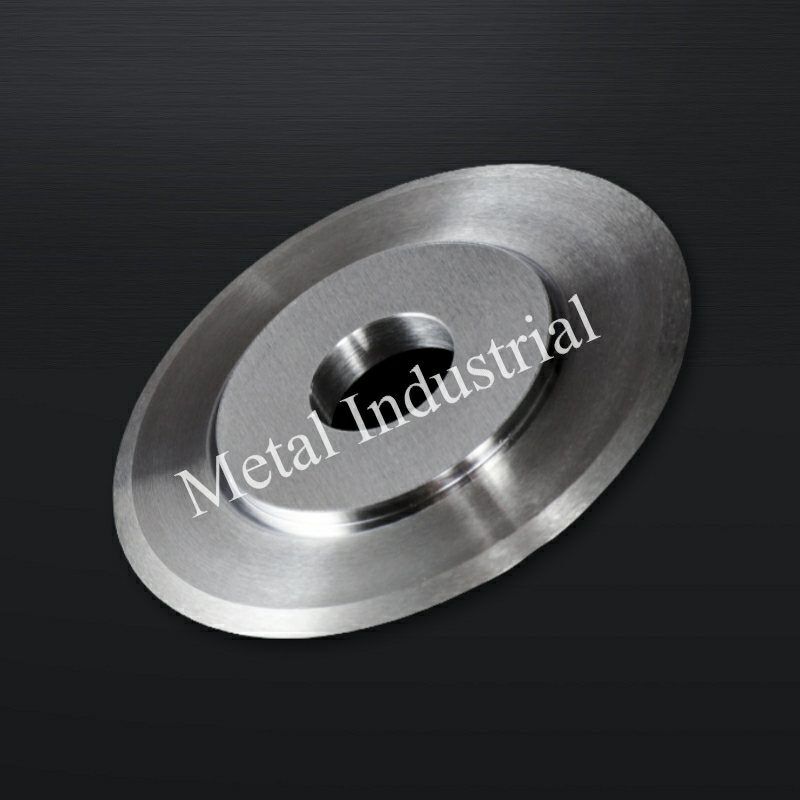
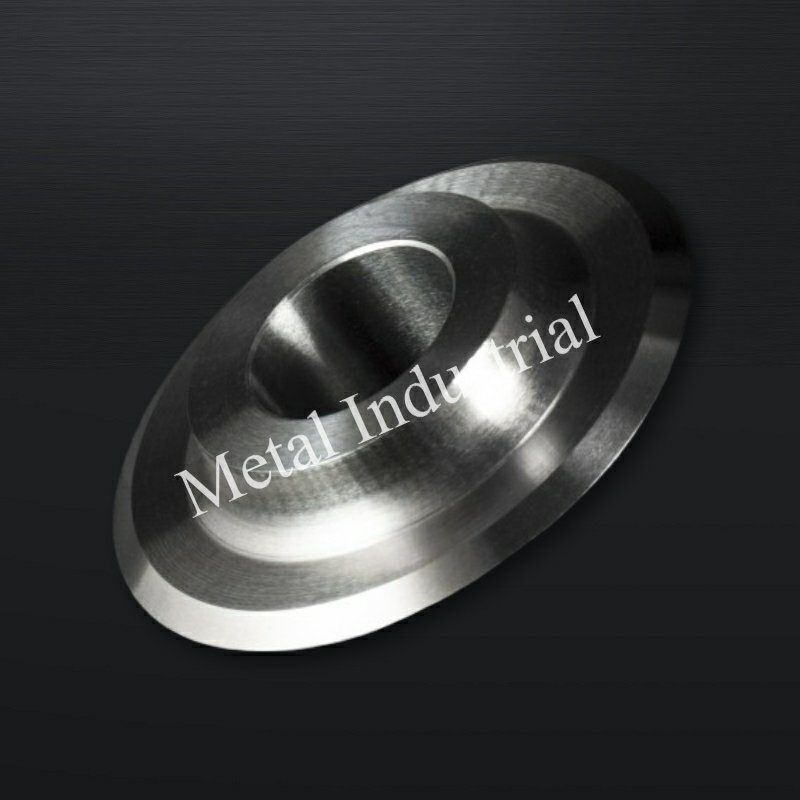
Tampilan Pisau Bundar:


Mengapa Memilih METAL?
- Layanan Impor Satu Pintu, Bebas Repot
Nikmati kemudahan impor yang mulus. Dari transportasi hingga bea cukai, kami menangani seluruh proses. Anda hanya perlu membayar PPN dan menunggu barang tiba di perusahaan.
- Harga Bersaing
Kami telah melihat pisau kami digunakan dalam berbagai aplikasi dan siap menangani proyek apa pun yang Anda berikan kepada kami – memberikan akurasi, daya tahan, dan harga kompetitif yang tak tertandingi.
- ODM & OEM Tersedia
Baik Anda menyediakan gambar, sketsa, atau sampel, kami mampu menggambar dan memproduksi untuk Anda. Kami juga memiliki kemampuan untuk membantu memodifikasi desain dan spesifikasi yang ada untuk meningkatkan hampir semua aplikasi perkakas industri. Silakan hubungi tim penjualan khusus kami untuk mendiskusikan persyaratan spesifik Anda.
- Kontrol Kualitas yang Ketat
Serangkaian pengujian dan inspeksi dilakukan untuk mengontrol kualitas, termasuk inspeksi artikel pertama, inspeksi bahan masuk dan bahan bersertifikat, inspeksi kualitas dalam proses, serta inspeksi kualitas akhir.
- Pengadaan Fleksibel, Kerjasama Tanpa Batas
Baik Anda seorang importir, distributor, grosir, atau pengguna akhir, kami menyambut Anda untuk bergabung dengan MOQ minimum, tanpa kerumitan untuk pertanyaan, dan lebih banyak kebebasan untuk pembelian.
- Pemantauan Luar Negeri, Laporan Progres Produksi Real-time
Jadilah pemantau eksklusif Anda, transmisi reguler setiap node penting dalam lini produksi, tidak peduli seberapa jauh, kemajuan produk sejauh mungkin untuk dipahami.


 English