

Cara menggunakan panduan ini (cakupan & asumsi): Rentang dan langkah pemecahan masalah di bawah ini adalah titik awal praktis untuk pisau pemotong melingkar pada lini konversi tipikal. Pengaturan optimal yang sebenarnya bergantung pada desain mesin Anda (kekakuan penahan, runout, tumpukan spacer), penyangga web, dan variabilitas substrat—selalu lakukan validasi dengan uji coba terkontrol dan ubah satu variabel dalam satu waktu.
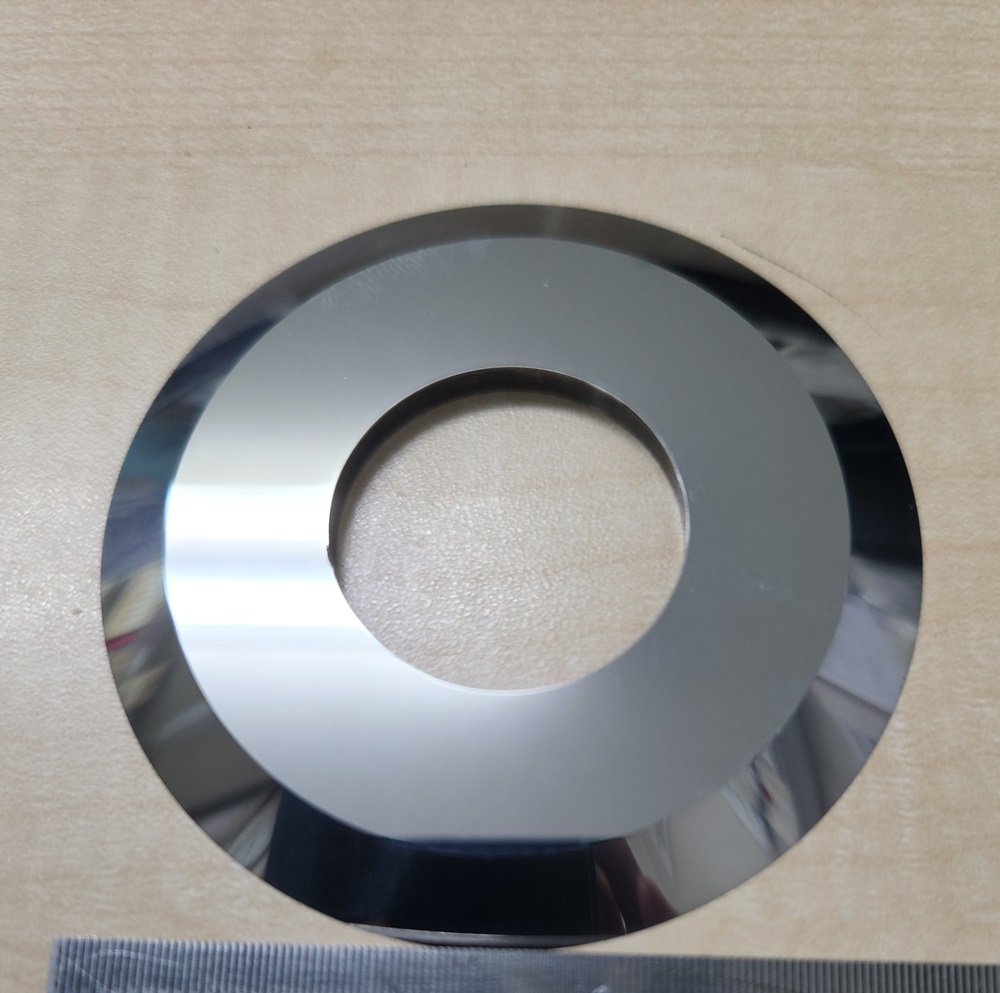
Catatan Teknik: Untuk spesifikasi tingkat pisau, termasuk standar penyimpangan aksial dan tingkatan material, lihat Pisau Pemotong Melingkar Presisi Maxtor Metal.
Jika Anda ingin memotong tepi dengan lebih bersih dengan pergantian pisau yang lebih jarang, solusi tercepat biasanya bukanlah mesin baru—melainkan mencocokkan geometri tepi dengan bagaimana material Anda berperilaku di bawah tegangan. Maxtor Metal melihat pola yang sama di seluruh lini film, nonwoven, tekstil, dan laminasi: bevel yang bekerja sangat baik pada web lunak dapat gompal, bergesekan, atau menimbulkan burr begitu kekakuan meningkat.
- Mengapa geometri tepi penting untuk uptime, kontrol burr, dan TCO
Geometri tepi menentukan bagaimana pisau masuk ke dalam web, bagaimana gaya didistribusikan, dan apakah potongan tetap stabil saat tepi pisau aus. Ini juga mengontrol biaya cacat yang paling umum—ini adalah inti dari geometri pisau kontrol burr slitting. Ketidakcocokan akan muncul sebagai limbah berulang: penggantian pisau yang tidak direncanakan, pergeseran lebar, serat/debu tepi, kemacetan di proses hilir, dan scrap.
- Bagaimana kekakuan material dan pengaturan mendorong pilihan bevel tunggal, ganda, atau majemuk
Kekakuan mengubah “penyangga” yang dibutuhkan tepi pisau. Web lunak diuntungkan oleh masuknya pisau dengan gaya rendah dan penyangga yang baik terhadap flutter. Web yang kaku merusak tepi pisau yang rapuh serta memperbesar gaya dorong samping, runout, dan overlap yang terlalu agresif.
- Apa yang disajikan panduan ini: kerangka kerja pemilihan dengan parameter awal
Anda akan mendapatkan cara berbasis kekakuan untuk memilih bevel tunggal, bevel ganda, atau bevel majemuk/mikro geometri, ditambah rentang pengaturan dan pemeriksaan yang menjaga kualitas pemotongan tetap stabil saat kondisi berubah. Di sepanjang panduan ini, perlakukan hal tersebut sebagai masalah pemilihan pisau slitting bevel tunggal vs bevel ganda vs bevel majemuk —bukan sudut asah satu ukuran untuk semua.
Mekanika tepi (geometri bevel untuk pisau slitting bulat)
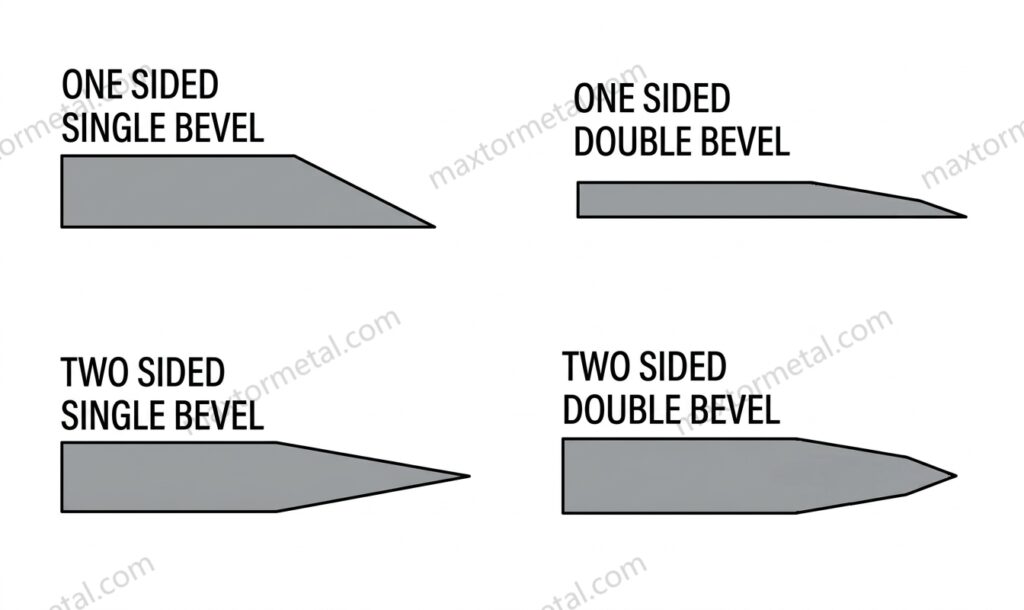
Mekanika bevel tunggal
Bevel tunggal secara alami bersifat terarah. Satu sisi tepi pisau melakukan sebagian besar “pekerjaan”, yang dapat membuat masuknya pisau di awal terasa tajam dan efisien—terutama pada web yang lebih lunak.
Konsekuensinya adalah gaya samping. Bevel tunggal dapat “mengarahkan” potongan jika pemandu web, penyelarasan pisau, atau beban samping tidak dikontrol. Itulah mengapa bevel tunggal sering digambarkan sebagai memiliki arah (handed): orientasi pemasangan sangat penting, dan membalikkan arah dapat mengubah kualitas tepi.
Tepi asimetris dapat berperilaku secara terarah: sudut baji yang tidak rata mengubah bagaimana gaya pemotongan disalurkan ke dalam web, yang dapat memengaruhi pelacakan jika penyelarasan dan beban samping tidak dikontrol.
Keseimbangan bevel ganda
Bevel ganda membagi baji secara lebih merata. Dalam praktiknya, hal itu sering kali berarti:
- Pelacakan yang lebih netral (kecenderungan lebih kecil untuk mendorong ke satu sisi)
- Toleransi yang lebih baik terhadap kesalahan penyelarasan kecil
- Kualitas tepi yang lebih konsisten di seluruh perubahan arah
Bevel ganda biasanya merupakan pilihan “baseline” paling aman saat Anda membutuhkan kualitas yang stabil di berbagai material, lebar, atau variasi pengaturan antar-shift.
Penyangga bevel majemuk/mikro
Tepi majemuk (sering kali berupa bevel utama ditambah bevel sekunder kecil di ujungnya) adalah cara untuk mempertahankan masuknya pisau yang tajam sekaligus memberikan penyangga yang lebih besar pada tepi pisau.
Anggap saja sebagai “tajam di bagian yang penting, diperkuat di bagian yang rentan gagal.” Ketika kekakuan atau abrasivitas tinggi, mikro-bevel dapat mengurangi gompal dan pembulatan dini tanpa membuat pisau menjadi baji yang tumpul.
Pemilihan berdasarkan kekakuan
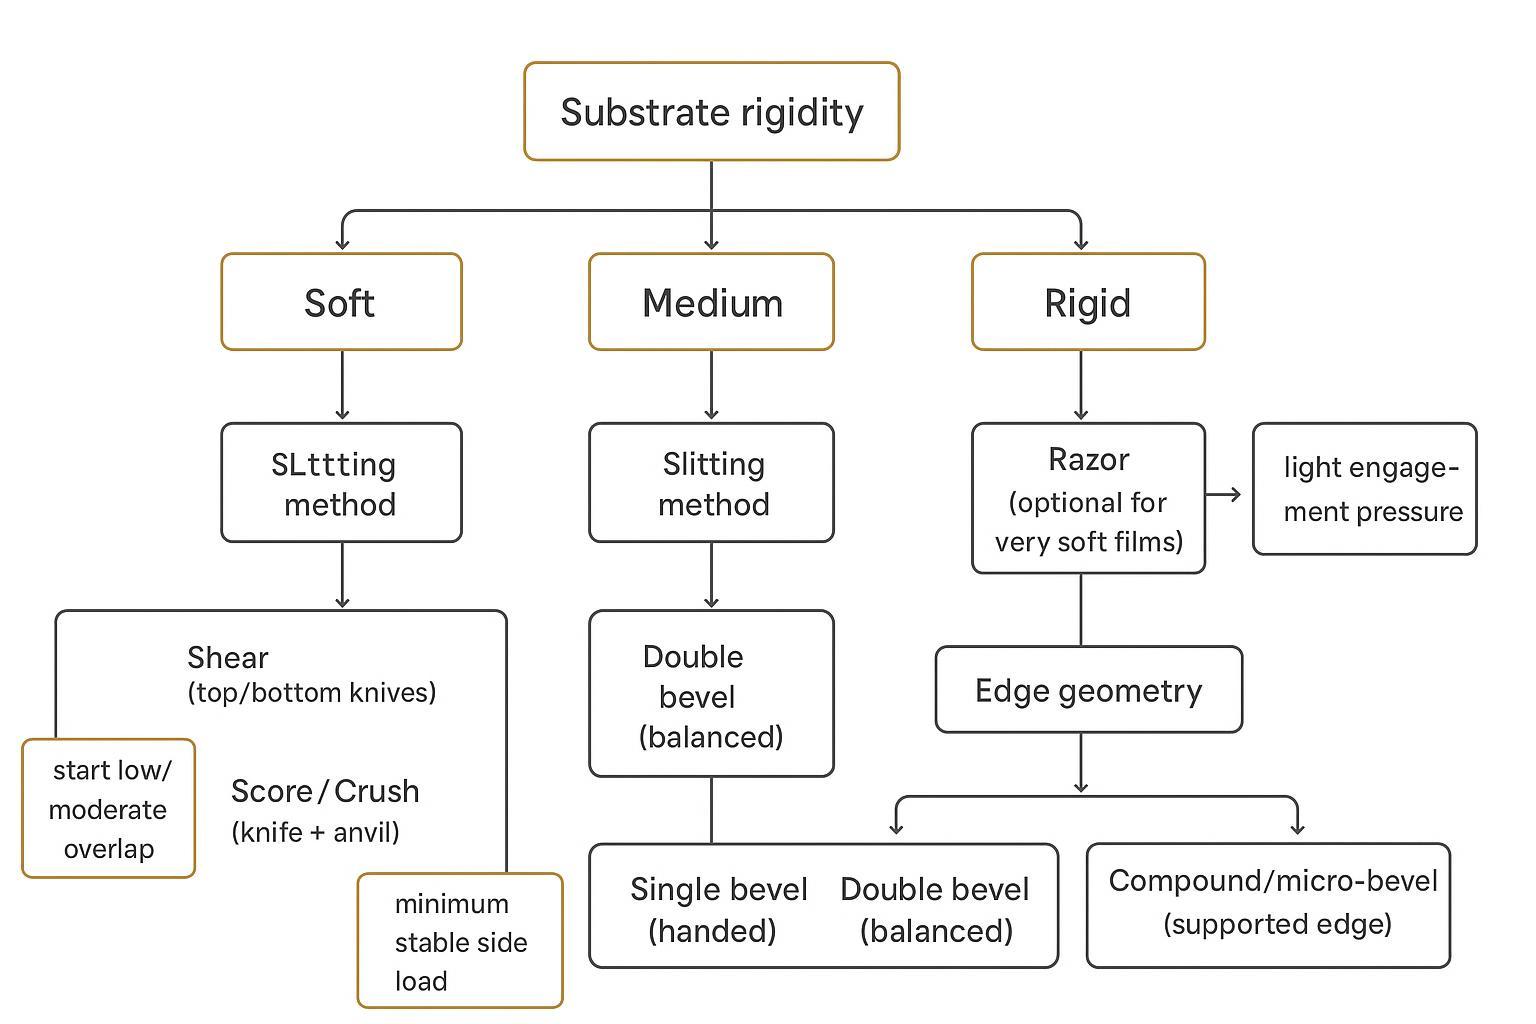
Memetakan kekakuan ke geometri (pilih bevel berdasarkan kekakuan material)
Anda tidak memerlukan laboratorium untuk mengelompokkan kekakuan. Untuk sebagian besar lini konversi, klasifikasi praktis menggunakan:
- Kaliper / ketebalan (skrining cepat)
- Perilaku penanganan (sensasi tekukan/cantilever)
- Perilaku mesin (flutter, tepi yang melenceng, sensitivitas terhadap tegangan)
Untuk kertas dan karton, kekakuan sering kali ditentukan menggunakan metode ketahanan tekuk standar (misalnya, standar kekakuan kertas/karton ISO seperti ISO 2493-2:2020 (Alat uji tipe Taber) dan prinsip-prinsip yang lebih luas dalam ISO 5628:2019), yang membantu saat Anda perlu membandingkan grade secara objektif.
Pemetaan area produksi (shop-floor) yang berguna terlihat seperti ini:
- Lembut: film/foil tipis, nonwoven dengan basis weight rendah, web elastis (rentan bergetar/flutter)
- Sedang: sebagian besar film kemasan, kertas berlapis (coated paper), nonwoven sedang
- Kaku: karton/board, laminasi kaku, komposit high-caliper (kerusakan tepi/debu menjadi dominan)
Kapan harus memilih single bevel
Single bevel paling efektif saat Anda membutuhkan pemotongan awal yang bersih dengan gaya rendah (low-force entry) serta dapat mengontrol arah dan penyangga.
Pilih single bevel saat:
- Web bersifat lunak dan sensitif terhadap remukan atau deformasi tepi
- Anda menginginkan “gigitan” awal yang kuat pada beban pemotongan yang lebih rendah
- Jalur berjalan ke satu arah dominan dan Anda dapat menjaga orientasi pisau tetap konsisten
Tanda peringatan (red flags) untuk single bevel:
- Kualitas tepi berubah saat Anda membalikkan arah
- Anda mengompensasi dengan beban samping (side load) ekstra atau overlap ekstra
- Anda melihat peningkatan burr/fuzz seiring ausnya tepi pisau (ujung rapuh atau orientasi yang salah)
Penggunaan dua arah (bidirectional) vs. satu arah (handed)
Jika proses Anda membalikkan arah (atau Anda sering menukar orientasi pisau atas/bawah), di sinilah single bevel sering kali menimbulkan kebingungan.
- Bevel tunggal: perlakukan sebagai memiliki arah (handed). Tandai orientasi pisau dalam log perkakas dan pada peta arbor/spacer.
- Bevel ganda: biasanya lebih bidirectional (dua arah) dan lebih toleran (forgiving).
- Majemuk: bergantung pada apakah dasarnya single atau double; compound single bevel tetap berperilaku seperti pisau satu arah (handed).
Kiat Profesional: Jika operator tidak dapat secara konsisten menjaga orientasi bevel selama proses changeover, double bevel atau compound-double bevel sering kali mengurangi “cacat misterius” lebih baik daripada penyesuaian mikro apa pun.
Parameter pengaturan
Parameter (window) shear slitting
Untuk panduan lebih mendalam tentang penyetelan variabel keterlibatan (engagement), lihat mengoptimalkan kedalaman overlap & celah samping (side clearance).
Parameter awal yang praktis (overlap & side load)
Gunakan rentang awal ini sebagai langkah pertama, lalu sesuaikan berdasarkan kualitas tepi dan tanda-tanda panas/gesekan:
- Web lunak (misalnya, film PE): tumpang tindih 30–0.50 mm; ringan side load. Pada web yang lunak atau lentur di mana mempertahankan kontak tanpa celah (zero-clearance) di bawah variasi tegangan menjadi tantangan, sistem penahan berpegas (spring-loaded holder) dapat menstabilkan titik potong; lihat Pengaturan Pegas untuk Pemotongan Geser Tanpa Celah.
- Web dengan kekakuan sedang (misalnya, BOPP/CPP): tumpang tindih 45–0.70 mm; sedang beban samping
- Web kaku / laminasi (misalnya, PET / laminasi): tumpang tindih 60–0.90 mm; sedang–tinggi beban samping
Urutan penyetelan (meminimalkan keausan yang tidak perlu):
- Kurangi overlap jika Anda melihat debu/serpihan halus, bekas panas, atau penumpukan lelehan
- Verifikasi kelurusan/runout dan kebersihan spacer
- Tingkatkan overlap atau side load hanya hingga batas minimum yang menstabilkan pemotongan
Catatan: “Side load” di sini sengaja dinyatakan dalam tingkat relatif karena holder yang berbeda menggunakan skala dan satuan yang berbeda.
Slitting tipe shear berhasil bila Anda mendapatkan aksi gunting yang sesungguhnya: kelurusan, overlap/penetrasi yang terkontrol, side load stabil minimum, dan susunan spacer yang konsisten.
Mulailah dengan urutan ini (ubah satu variabel dalam satu waktu):
- Verifikasi kondisi pisau (sisi potong, takikan) dan keolengan
- Untuk pemilihan toleransi lubang/bore fit (H7/h6 vs H7/g6) dan rutinitas perakitan yang menjaga kestabilan TIR di setiap pergantian, lihat Toleransi Lubang Pusat dan Runout: Fit ISO 286 untuk Pisau Slitter.
- Verifikasi holder/spacer bersih dan sejajar (lihat toleransi ketebalan kumulatif untuk susunan multi-pisau)
- Atur overlap/penetrasi secara konservatif
- Tambahkan side load secukupnya hanya agar tetap stabil
- Sesuaikan hubungan tegangan (tension) dan kecepatan
Untuk logika penyetelan dan pemecahan masalah yang lebih mendalam, pastikan catatan penyetelan Anda sejajar dengan praktik pengukuran terstandar untuk sifat lembaran (web) dan geometri mesin (misalnya, standar pengujian kekakuan dan ketebalan, serta rutinitas inspeksi/runout yang konsisten).
Gejala → penyesuaian pertama yang disarankan:
- Burr atau kekasaran tepi yang parah: kurangi overlap yang terlalu agresif terlebih dahulu; kemudian periksa clearance/kelurusan dan ketajaman sisi potong.
- Debu/serpihan halus: overlap atau side load sering kali terlalu tinggi untuk kekakuan lembaran (web); pastikan pisau tidak saling bergesekan.
- Pemotongan tidak sempurna / terdapat bagian yang tidak terpotong (intermittent tag): overlap terlalu rendah, side load terlalu rendah, atau pisau tumpul.
Jika Anda menginginkan urutan langkah demi langkah yang disusun berdasarkan pemeriksaan praktis, panduan Maxtor Metal panduan pengaturan shear slitting adalah referensi pelengkap yang baik.
Spesifikasi crush/score
Slitting tipe crush/score didorong oleh tekanan: pisau menekan anvil dan memisahkan bahan melalui deformasi terkontrol. Secara mekanis metode ini lebih sederhana, tetapi sangat sensitif jika tekanan digunakan sebagai pengganti ketajaman.
Titik awal penyetelan yang berlaku untuk banyak lini produksi:
- Jaga agar pisau setajam mungkin sesuai toleransi proses; jangan “memaksa” sisi potong yang tumpul dengan menambah tekanan.
- Menggunakan tekanan/penetrasi minimum yang menghasilkan pemotongan stabil.
- Jika debu meningkat seiring bertambahnya tekanan, biasanya Anda telah melewati titik optimal (sweet spot).
Pada slitting tipe crush/score, hubungkan pemilihan sudut dan pengaturan tekanan dengan perilaku deformasi serta ketebalan terukur dari substrat Anda. Untuk pengukuran ketebalan, gunakan standar yang sesuai dengan kelompok material (misalnya, ISO 4593 untuk ketebalan film/lembaran plastik melalui pemindaian mekanis, atau ISO 5084 untuk ketebalan tekstil dan nonwoven di bawah tekanan tertentu).
Finis permukaan sisi potong dan pelapis (coatings)
Finis permukaan sisi potong sangat penting karena mengubah gesekan serta seberapa cepat lembaran (web) memanas atau terseret di titik potong.
Gunakan pola pikir pemilihan yang sederhana:
- Jika Anda melihat lelehan tepi atau bekas panas pada film, periksa sumber gesekan terlebih dahulu (tekanan, overlap, kondisi sisi potong, kebersihan) sebelum mengubah geometri.
- Jika Anda melihat keausan abrasif (pembulatan sisi potong, pertumbuhan pita kilap/polish band) pada material dengan pengisi (filled materials), sisi potong berdukungan (compound/micro-bevel) sering kali mempertahankan kualitas lebih lama.
If you’re specifying new tooling, keep the request measurable:
- Edge geometry (single/double/compound)
- Target application and substrate family
- Quality metrics you care about (burr, fuzz, dust, width tolerance)
- Surface coatings (DLC or PTFE) add another layer to this selection: a coating that works on one substrate type can degrade quickly on another depending on whether your line is wear-limited or transfer-limited. For a selection framework with field case data, see DLC vs PTFE Coatings for Slitting Blades: Engineer’s Guide.
For readers evaluating sourcing and spec options, Maxtor Metal’s circular knives and blades page is the right starting point for circular knife formats and customization scope.
Panduan material
Films and foils
What tends to matter most is flutter control, sharp entry, and avoiding heat/friction.
Starting guidance:
- Soft, thin films: single bevel or compound with sharp entry; keep engagement light and web support stable.
- Foils or foil-laminates: edge support becomes more important; double bevel or compound often reduces burr growth over time.
Common defects by rigidity bucket (what to check first):
- Soft webs: edge stretching; melted dust buildup (often too much overlap/pressure or friction/rubbing)
- Medium rigidity webs: burr; dust
- Rigid webs: burr; incomplete cut / edge cracking
Checks that prevent wasted trials:
- Confirm tension stability before blaming the knife.
- Track edge condition by time and by footage; soft webs can mask wear until defects spike.
Paper/board and laminates
Paper and board often reward stable shear action and consistent clearance. Laminates can be “rigid overall” but still have brittle layers that chip edges or create dust.
Starting guidance:
- Medium paper / coated paper: double bevel is a common stable baseline.
- Rigid laminates / board-like structures: compound or robust double bevel; reduce over-aggressive overlap to control dust.
Key quality checks:
- Edge dust vs burr: dust often points to over-aggressive settings, not just edge geometry.
- If slit edges “feather,” verify edge sharpness and holder alignment before increasing pressure.
Textiles/nonwovens & elastomers
Mini case study: hygiene-grade PP spunbond (25 gsm) at 380–520 m/min
Data note: The figures below come from Maxtor Metal’s project support for a hygiene nonwoven manufacturer; the customer name has been anonymized.
A hygiene nonwoven converter running PP spunbond ~25 gsm (about 0.18–0.22 mm, no filler) used the slit web in a backsheet lamination process where edge cleanliness affected rewinding stability and downstream ultrasonic bonding.
Line basics (shear / wrap configuration): 3,200 mm web width, ~20 lanes (90–160 mm lane widths), pneumatically loaded top-knife holders. The line **ran 380–520 m/min**; the team also used **~3–4% bottom-knife overspeed** to stabilize the cut point.
Industry note: A commonly cited principle in shear slitting is that a small bottom-knife overspeed (3–5%) stabilizes the cut point and prevents web buckling at the cut point.
Before/after snapshot (key metrics):
| Metrik | Sebelum | Setelah |
|---|---|---|
| Primary defects | Fuzz / fiber stringing / edge pull / lint accumulation | Reduced fuzz and stringing; lower edge pull; less lint buildup |
| Severity (internal scoring) | Fuzz 8/10, stringing 6/10 | Fuzz 4/10, stringing occasional |
| Operator intervention | Cleaning every 2–3 parent rolls; 6–8 interventions/shift; visible lint after ~90 min | 1–2 interventions/shift; cleaning downtime reduced by roughly one maintenance cycle per shift |
| Kehidupan pisau | ~35–42 h; edge deterioration visible after ~2 shifts | ~55–68 h (about +45–60%) |
| Scrap / rework | Garis dasar | Edge-trim waste down ~18–25%; rewind rejection complaints reduced noticeably |
What changed (the actions that mattered):
- Geometry: standard bevel ganda → compound bevel top knife (primary ~45° with a small ~15° relief/micro-bevel)
- Overlap: moved to a stable window of 0.35–0.50 mm (rule: don’t increase overlap first when fuzz appears—verify tension drift and lint buildup first)
- Side load: medium–high → light–medium, targeting the minimum pressure needed to maintain a closed nip
- Process controls: unwind tension variation held to ±5%, slower acceleration ramp, improved spreader-roll alignment, and a tuned taper rewind profile
- Operator rules: slit-zone lint cleaning every 4 jam, knife inspection every shift change, and no continued production after first visible micro-chip
Two common “quick fixes” made things worse:
- Increasing side load to high reduced stringing briefly, but increased heating, lint, and wear.
- Increasing overlap from ~0.45 mm to ~0.90 mm eliminated intermittent tags but began to compress and bead the edge and accelerated wear.
Poin penting: compound bevel geometry widened the stable operating window, but it could not compensate for unstable tension (e.g., >±7% drift) or poor holder alignment above ~520 m/min.
These materials often fail by fuzz, stringing, and edge pull—symptoms that can look like a dull edge even when the knife is sharp.
Starting guidance:
- Nonwovens (soft): sharp entry helps; single bevel can work well if direction is controlled.
- Textiles (tough, fibrous): double bevel or compound often holds edge quality longer.
- Elastomers: focus on minimizing drag and controlling tension; a supported edge reduces “grab.”
⚠️ Peringatan: When you’re chasing fuzz/stringing, avoid the instinct to keep increasing side load or pressure. It can hide the root cause (web support, alignment, edge geometry) while accelerating wear.
Keputusan dan TCO
Step-by-step decision tree
Use this as a repeatable changeover meeting checklist:
- Classify rigidity: soft / medium / rigid (by caliper + handling + machine behavior)
- Confirm slitting method: shear vs score/crush
- Choose geometry:
- Soft + directional stability available → single bevel (or compound for longer life)
- Mixed materials / frequent reversals → double bevel
- Rigid/abrasive / edge chipping risk → compound/micro-bevel support
- Set conservative engagement first; tune overlap/pressure upward only as needed
- Lock in a verification routine (below)
Quality metrics and checks
Define “good” in measurable terms before you trial geometry changes:
- Edge quality: burr height, fuzz length, dust level (visual standard photo)
- Width stability: slit width tolerance and drift over a run
- Heat/friction signs: melt edge, polish bands, debris accumulation
- Uptime metrics: changeover time, rework/scrap rate, blade life in footage/time
A simple verification cadence:
- Check first article: 5–10 minutes into run
- Check mid-run: after stabilization
- Check end-of-run: confirm wear trend
Maintenance and resharpening
Edge geometry and maintenance are connected. If you resharpen, you need repeatability.
Controls that protect TCO:
- Record bevel type, orientation (if single), and the last sharpening parameters
- Inspect for runout and nicks before reinstalling
- Don’t compensate for dull edges with pressure; it raises defect costs faster than it saves time
Kesimpulan
- Key takeaways: match rigidity, geometry, and setup for stable quality
Rigid webs punish fragile edges and amplify setup errors; soft webs punish poor support and tension control. The most reliable path is to treat bevel selection and setup as one system: choose the edge that fits rigidity, then tune overlap/pressure and side load to the minimum that produces a stable slit.
In practice, that’s also the best way to lower TCO: fewer unplanned changeovers, less scrap, and less time spent chasing defects. If you’re standardizing these choices across lines, Maxtor Metal can help you translate your substrate mix and defect profile into a consistent bevel + setup starting point.
- Next steps: validate with trials, document settings, monitor defects
Run one controlled trial per material family, document the geometry and setup window that works, and keep a defect photo standard so operators can react the same way every time.
If you want a fast starting recommendation, share: substrate type + caliper, slitting method, line speed, and 2–3 photos of the current defect. We’ll map it to a rigidity bucket and propose a baseline bevel and setup window.
FAQ
What’s the difference between a single bevel and double bevel slitter blade?
A single bevel slitter blade has an asymmetric edge that tends to cut in a preferred direction, while a double bevel is symmetric and more neutral. Single bevel can give sharp entry on soft webs, but double bevel is usually more forgiving when setups vary or direction reverses.
When should I use a compound (micro-bevel) edge on circular slitter knives?
Use a compound/micro-bevel when the edge needs more support—typically with higher rigidity, abrasive fillers, or when sharp single bevels chip or dull too quickly. It’s a practical compromise between sharpness and durability.
Why did switching bevel geometry make my burrs worse?
Burrs usually increase when setup becomes too aggressive for the new geometry—common causes are excessive overlap/pressure, too much side load, or misalignment/runout. Treat geometry and setup as a package: change geometry, then retune overlap/pressure down and climb upward only as needed.
Are single bevel blades directional for slitting?
Yes. Single bevel blades are typically handed, meaning orientation affects edge quality and tracking. If your process reverses direction or operators frequently swap mounting, double bevel (or compound double) reduces risk.
How do I choose slitter knife geometry for soft films vs rigid laminates?
Soft films usually respond best to sharp entry with light engagement (single bevel or compound with sharp entry), while rigid laminates often need more edge support (double bevel or compound/micro-bevel). In both cases, conservative overlap/pressure and stable tension are what keep defects under control.
What are the fastest setup changes to reduce dust and fines in slitting?
Start by reducing aggressive overlap/pressure and lowering side load to the minimum stable value, then verify alignment/runout and spacer cleanliness. Dust often indicates you’re past the sweet spot and are rubbing or over-deforming the web.
How can I tell if my problem is knife geometry or machine setup?
If defects change dramatically with small overlap/pressure adjustments, it’s usually setup. If defects stay even after alignment and conservative engagement are verified—and the edge wears quickly or chips—geometry (and edge support level) is often the right lever.
How often should circular slitter knives be resharpened?
Resharpen based on cut-quality triggers, not a fixed calendar: rising burr/fuzz/dust, higher pressure needed to maintain the cut, or width stability drifting are typical indicators. Track blade life by footage/time and keep sharpening parameters consistent so results are repeatable.
Maxtor Metal memproduksi pisau slitter melingkar dan perkakas terkait bagi konverter yang membutuhkan kualitas tepi yang stabil dan repetibilitas yang terdokumentasi—terutama ketika campuran substrat Anda mencakup mulai dari film lunak hingga laminasi kaku.
Jesse Xu — Senior Quality Engineer (QA), Maxtor Metal. 15 years of experience in industrial blade quality assurance and failure analysis (e.g., distinguishing whether chipping or rapid wear is driven by heat treatment vs. material segregation). Certifications: ASQ-CQE, ISO 9001 Lead Auditor, ASNT Level II.

 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean