Nguyên lý Kỹ thuật Dao cắt tròn
Dao cắt tròn chính xác (còn được gọi là dao xả băng xoay hoặc lưỡi dao cắt tròn) sử dụng động học quay liên tục kết hợp với dao dưới/dao cối (Cắt kéo/Cắt gọt - Shear Slitting), hệ thống lưỡi dao mỏng (Cắt dao rọc - Razor Slitting), hoặc lô đè/lô đe tôi cứng (Cắt ép/Cắt nghiền - Crush Slitting) để thực hiện quá trình xả băng dọc, cắt lát, cuộn lại hoặc tạo lằn liên tục cho các cuộn vật liệu đang chuyển động. Các công cụ xoay tiên tiến này được thiết kế chuyên dụng cho máy cuộn xả băng công suất cao, máy cắt tạo lằn carton sóng và dây chuyền xả băng điện cực pin lithium-ion tự động.
1 Khả năng tương thích hệ thống OEM
Tiêu chuẩn kỹ thuật này được thiết kế để đáp ứng hoặc vượt trội hơn các thông số hiệu suất của các nhà sản xuất máy xẻ cuộn hàng đầu quốc tế, bao gồm Kampf, Atlas, Goebel, Pasaban, Valmet, Dienes, Tidland và ASHE.
2 Ma trận thông số kỹ thuật cốt lõi
| Thông số kỹ thuật | Phân loại điện cực & lá kim loại Li-ion | Màng, băng keo & giấy tốc độ cao | Thép silic hạng nặng & Dây chuyền xẻ cuộn |
| Vật liệu được đề xuất | Tungsten Carbide (WC) siêu mịn | Thép cacbon M2/M42 HSS, SK5, SK7, 1065 | DC53, LD, D2 (1.2379) / SKD11 |
| Ma trận độ cứng | HRA 89 – 93 | HRC 62 – 64 (Thép gió) / HRC 56 – 60 | HRC 60 – 63 (DC53/LD) |
| Phạm vi đường kính ngoài (OD) | 40mm – 350mm | 100mm – 680mm | 80mm – 500mm |
| Dung sai đường kính trong (Lỗ trục) | Lắp trượt chính xác H7 / G6 | Lắp tiêu chuẩn H7 | Lắp chính xác H7 |
| Dung sai độ dày | ± 0.001mm đến ± 0.002mm | ± 0,005mm | ± 0,003mm |
| Độ đảo mặt đầu (Độ đảo hướng trục) | < 0,005mm | < 0,015mm | < 0,010mm |
| Độ đảo hướng kính (Độ không tròn) | ≤0,010mm | ≤0,020mm | ≤0,015mm |
| Độ nhám cạnh cắt (Ra) | Ra < 0.4µm (Đánh bóng gương) | Ra < 0,8µm | Ra < 0,6µm |
| Độ nhám bề mặt bên (Ra) | Ra < 0,8µm | Ra < 1,6µm | Ra < 1,2µm |
| Tiêu chuẩn kích thước | ISO 2768-mK | ISO 2768-mK | ISO 2768-mK |
Tổng quan Kỹ thuật Sản phẩm: Động học Cắt gọt Xoay & Mài mòn Ma sát học (Tribological Wear)
Trong các hệ thống xẻ dọc tốc độ cao hiện đại, cạnh cắt của dao tròn phải chịu các trường ứng suất cắt tuần hoàn phức tạp kết hợp với tốc độ cao mài mòn ba vật thể (three-body abrasive wear). Do dụng cụ quay liên tục, mọi phân đoạn vi mô riêng biệt dọc theo chu vi của lưỡi dao đều trải qua quá trình chuyển đổi nhanh chóng đi vào và đi ra khỏi vùng ứng suất vật liệu, khiến nó rất dễ bị mỏi do tiếp xúc lăn.
1 Động học của vùng chồng lấn cắt (Shear Overlap Zone)
Trong hệ thống xẻ cắt đồng bộ (nơi lưỡi dao nam phía trên chồng lên và giao cắt với lưỡi dao nữ phía dưới), chất lượng của mép xẻ được quyết định bởi cấu hình của hình học chồng lấn:
- Khe hở mặt bên hướng trục: Đối với lá kim loại, polyme cứng và tấm silicon, khe hở ngang vật lý giữa dao trên và dao dưới phải được duy trì nghiêm ngặt trong khoảng từ 0.002mm đến 0.01mm. Nếu vượt quá khe hở này, vật liệu nền sẽ bị uốn cong cục bộ và giãn dài do kéo thay vì bị cắt thực sự, tạo ra các bavia nghiêm trọng. Ngược lại, khe hở không đủ sẽ gây ra hiện tượng ma sát vi mô, buộc ứng suất nén cục bộ tăng theo cấp số nhân và đẩy nhanh quá trình mẻ vi mô. Đối với các vật liệu mềm như giấy và khăn giấy, các thiết lập lò xo sử dụng lực căng trước trục cơ học hoặc khí nén không đổi được áp dụng để đạt được mặt phẳng “khe hở bằng không” tự điều chỉnh. Để biết hướng dẫn hiệu chuẩn và vận hành hoàn chỉnh bao gồm độ chồng chéo, góc nghiêng và áp suất tải trước vi mô trong các hệ thống khe hở bằng không có lò xo, hãy xem Cơ cấu lò xo cho phép cắt rãnh không khe hở.
- Độ sâu chồng chéo: Độ sâu giao nhau theo chiều dọc của lưỡi dao nam vào rãnh dao nữ phải được hiệu chuẩn trong khoảng từ 0.5mm đến 1.5mm. Độ sâu chồng chéo quá mức sẽ làm tăng diện tích tiếp xúc ma sát bên giữa các mặt của lưỡi dao, chuyển hóa động năng quay thành nhiệt năng cục bộ, làm mềm nền martensite của mũi cắt.
2 Vi nứt do mỏi & Động học tạo bụi
Khi máy xẻ tròn vận hành ở vận tốc tuyến tính cao (ví dụ: 400–1200 m/min), bất kỳ sai lệch vi mô nào về độ nhám cạnh (Ra) hoặc tính đồng nhất cấu trúc đều hoạt động như một điểm tập trung ứng suất. Khi lưỡi dao bị cùn, dạng hư hỏng của vật liệu nền sẽ chuyển từ cắt đứt sạch sang nứt vỡ do nén. Sự chuyển đổi này tạo ra các vết nứt vi mô trong các lớp phủ giòn (chẳng hạn như bùn cực catốt pin) hoặc các sợi, giải phóng một lượng lớn các mảnh vụn vi mô và bụi lơ lửng trong không khí. Bụi này có thể bám vào mặt lưỡi dao, làm thay đổi hệ số ma sát (μ) và kích hoạt một vòng lặp nhiệt phá hủy.
Ứng dụng Công nghiệp: Phân tích Chi tiết theo Từng Ngành
1 Xẻ cực điện pin Lithium-Ion
- Vật liệu nền: Lá đồng, lá nhôm và các vật liệu nền được phủ kép bằng các hợp chất hóa học lithium sắt photphat (LFP) hoặc niken-mangan-cobalt (NMC) có tính mài mòn cao.
- Máy móc: Dây chuyền xẻ cực điện pin tự động độ chính xác cao.
- Yêu cầu kỹ thuật: Lớp bùn mài mòn chứa các hạt giống gốm cứng có khả năng ăn mòn mạnh các nền kim loại gốc sắt. Ứng dụng này bắt buộc sử dụng Hợp kim vonfram (WC) hạt siêu mịn với độ cứng HRA từ 89–93. Dung sai độ dày phải được duy trì ở mức ±0.001mm để ngăn ngừa hiện tượng lệch hướng trục, giúp loại bỏ hiện tượng bong tróc lớp phủ và tách mép trên bộ thu dòng điện.

2 Gia công màng polyme tốc độ cao
- Vật liệu nền: Màng BOPP, PET và PI (Polyimide) có độ bền kéo cao.
- Máy móc: Máy cuộn xẻ tốc độ cao Kampf, Goebel và Atlas.
- Yêu cầu kỹ thuật: Các cuộn màng polyme mỏng chạy với vận tốc vượt quá 600 m/min rất dễ bị tích tụ tĩnh điện và lực cản ma sát. Các lưỡi dao tròn mỏng làm bằng Thép lò xo SK5, SK7 hoặc thép lò xo carbon cao 1065 được chỉ định sử dụng. Góc vát cắt phải đạt độ bóng gương Ra < 0.4µm để loại bỏ các rãnh vi mô kéo các chuỗi polyme, ngăn ngừa rách do kéo và hút bụi tĩnh điện.
3 Xẻ thép silicon & Lõi máy biến áp
- Vật liệu nền: Thép lá silicon kỹ thuật điện định hướng và không định hướng có hàm lượng silicon cao.
- Máy móc: Dây chuyền xẻ cuộn tròn hạng nặng.
- Yêu cầu kỹ thuật: Thép silicon tạo ra lực cản biến dạng đàn hồi cực lớn, tạo ra các phản lực pháp tuyến nghiêm trọng trong quá trình cắt xén. Các lưỡi dao D2/SKD11 thông thường thường bị mẻ cục bộ dưới các cú sốc chu kỳ này. Thép DC53 hoặc LD (HRC 60–63) là bắt buộc ở đây, tận dụng sự phân bố cacbua đồng đều của nó để hấp thụ ứng suất cơ học va đập cao.
4 Gia công Prepreg composite tiên tiến
- Vật liệu nền: Prepreg sợi carbon, sợi thủy tinh dệt và vải nhiều lớp tẩm nhựa.
- Máy móc: Các mô-đun dao cắt tròn cấp liệu liên tục.
- Yêu cầu kỹ thuật: Các sợi cấu trúc sở hữu đặc tính mài mòn cực cao làm cùn các cạnh thép tiêu chuẩn chỉ trong vài giờ. Thép gió (HSS) M2 hoặc M42 (HRC 62–64) được tăng cường lớp phủ TiAlN bằng phương pháp lắng đọng hơi vật lý (PVD) được khuyên dùng. Lớp phủ hoạt động như một rào cản nhiệt, bảo vệ độ cứng của cạnh bên dưới chống lại ma sát khô liên tục.
5 Gia công bao bì thực phẩm vô trùng & dược phẩm
- Vật liệu nền: Màng nhôm-nhựa nhiều lớp và màng túi y tế vô trùng.
- Máy móc: Dây chuyền xẻ tuân thủ tiêu chuẩn phòng sạch.
- Yêu cầu kỹ thuật: Để ngăn ngừa hiện tượng bong tách lớp màng và đáp ứng các tiêu chuẩn vệ sinh nghiêm ngặt, lưỡi dao phải chống oxy hóa khi tiếp xúc với độ ẩm hoặc các chất khử trùng. Thép không gỉ Martensite hàm lượng crom cao Thép không gỉ Martensite (420 hoặc 440C) được lựa chọn và tối ưu hóa đạt độ cứng HRC 48–56, đạt được sự cân bằng ổn định giữa khả năng chống ăn mòn và độ sắc bén của cạnh.
6 Xẻ & tạo lằn bìa carton gợn sóng tốc độ cao
- Vật liệu nền: Bìa carton gợn sóng nhiều lớp hạng nặng và giấy mặt.
- Máy móc: Máy xẻ và tạo lằn bìa carton gợn sóng tốc độ cao.
- Yêu cầu kỹ thuật: Lớp sóng chạy ở tốc độ cao và chứa các sợi tái chế mài mòn cùng các hạt silica. Dụng cụ cắt yêu cầu khả năng chống va đập và mài mòn đặc biệt. Thép tốc độ cao M2 được sử dụng rộng rãi, và các lưỡi dao phải được cấu hình với độ đảo trục <0.015mm để loại bỏ hiện tượng đảo bên gây bẹp sóng hoặc tạo ra quá nhiều vụn giấy.
4.Các sự cố hư hỏng thường gặp & Giải pháp Kỹ thuật
1 Vấn đề: Phát sinh bụi xẻ nghiêm trọng
- Nguyên nhân gốc rễ: Các vết mẻ siêu nhỏ dọc theo góc vát mài hoặc khe hở mặt bên theo trục không được hiệu chuẩn sẽ ép lưỡi dao nghiền nát vật liệu nền thay vì cắt đứt nó. Quá trình nghiền cơ học này làm gãy các sợi và lớp phủ, tạo ra lượng mảnh vụn đáng kể.
- Giải pháp kỹ thuật (Mô hình đánh đổi): Chỉ định một Đánh bóng gương siêu mịn trên các mặt vát và bề mặt lưỡi dao, giảm độ nhám xuống Ra < 0.1µm. Mặc dù đánh bóng gương làm tăng thời gian chu kỳ sản xuất và chi phí chế tạo khoảng 20%, nhưng nó giảm thiểu các vết nứt vi mô do mài ban đầu và hiện tượng kéo bám vật liệu, giúp giảm lượng bụi xẻ lên đến 80%. Để có phân tích nguyên nhân gốc rễ toàn diện bao gồm Ra mặt bên lưỡi dao, lựa chọn cấu trúc vi mô carbide và dung sai lắp đặt giúp ngăn ngừa phát sinh bụi thứ cấp—bao gồm các quy trình đo lường thực tế và hướng dẫn mài lại—hãy xem Phân tích nguyên nhân gốc rễ của việc phát sinh bụi xẻ: Độ nhám Ra mặt bên lưỡi dao, Cấu trúc vi mô Carbide & Dung sai lắp đặt.
2 Vấn đề: Mẻ cạnh không liên tục (Mẻ vi mô)
- Nguyên nhân gốc rễ: Các vật liệu nền có độ cứng cao (ví dụ: thép silic, lớp phủ dày đặc) tạo ra các lực pháp tuyến vượt quá độ dẻo dai phá hủy của nền hợp kim lưỡi dao. Vấn đề này càng trở nên nghiêm trọng hơn do sự xuất hiện của các carbide sơ cấp thô, bị phân tách trong các loại thép gia công nguội tiêu chuẩn như D2/SKD11.
- Giải pháp kỹ thuật: Thay thế D2/SKD11 bằng Thép công cụ DC53 hoặc LD được tôi mài đến độ cứng HRC 60–63. DC53 trải qua quá trình tinh luyện giúp tạo ra cấu trúc nền mịn, đồng nhất với độ dẻo dai va đập gấp đôi SKD11, ngăn ngừa mẻ vi mô dưới tải trọng tuần hoàn.
3 Vấn đề: Biên dạng đường cong chữ S hoặc “Đường cắt lượn sóng”
- Nguyên nhân gốc rễ: Quá mức Độ đảo mặt đầu (Độ đảo hướng trục) khiến lưỡi dao bị lệch theo phương ngang trong quá trình quay. Vấn đề này cũng có thể do dung sai độ dày tích lũy trên toàn bộ hệ thống lắp ráp dao xẻ nhiều lưỡi hoặc do độ lắp ghép giữa lỗ trong và trục không khớp.
- Giải pháp kỹ thuật: Siết chặt dung sai độ dày của lưỡi dao ở mức ±0.001mm và giới hạn độ đảo trục tối đa cho phép ở mức <0.005mm thông qua cân bằng động và mài mặt bên chính xác. Đảm bảo đường kính lỗ trong tuân theo quy trình lắp trượt H7 hoặc G6 để loại bỏ độ lệch tâm của trục. Để có danh sách kiểm tra chẩn đoán toàn diện ở cấp độ hệ thống bao gồm hình học lưỡi dao, biên dạng lực căng, căn chỉnh máy và ảnh hưởng của vật liệu—bốn nhóm hệ thống phụ nơi phát sinh đường cắt lượn sóng—hãy xem Stopping Snake Cuts in Film Slitting: A Systems Checklist.
4 Vấn đề: Tích tụ chất kết dính và “Galling” (Bám dính vật liệu)
- Nguyên nhân gốc rễ: Khi xẻ các chất kết dính nhạy áp lực, màng bảo vệ hoặc lá nhôm mềm, nhiệt ma sát làm nóng chảy các polyme kết dính hoặc làm kim loại dẻo hàn nguội lên các vết nhám vi mô của bề mặt lưỡi dao.
- Giải pháp kỹ thuật: Áp dụng các lớp phủ biến tính bề mặt chuyên dụng. Đối với băng keo có lớp keo dính, hãy phủ một lớp Lớp phủ Fluoropolymer kỵ nước (PTFE/Teflon). Đối với việc xẻ nhôm/đồng phi kim loại, hãy phủ một lớp Lớp phủ Carbon giống kim cương (DLC). Độ cứng cực cao và hệ số ma sát tối thiểu của DLC ngăn chặn sự dính bám vật liệu ở cấp độ nguyên tử. Lưu ý rằng các lưỡi dao đã phủ màng không thể mài sắc lại theo cách thông thường trên bề mặt mặt phẳng; chúng yêu cầu quy trình mài chuyên dụng chỉ trên mép cắt hoặc phải được phủ lại màng.
Hướng dẫn Kỹ thuật Vật liệu: Đặc tính Luyện kim
Động học quay của quá trình cắt tròn đòi hỏi vật liệu dụng cụ phải có sự cân bằng giữa khả năng chống mỏi tiếp xúc lăn, chống nén và chống mài mòn hạt cứng.

- Hợp kim vonfram (WC) hạt siêu mịn
- Cấu trúc nền luyện kim: Được cấu tạo từ các pha cứng tungsten carbide siêu mịn dưới micron được liên kết trong cấu trúc nền coban (Co) có độ dẻo dai cao, với đường kính hạt trung bình ≤0.6μ m.
- Đặc tính cơ học: Mang lại độ cứng vượt trội (HRA 89–93) và khả năng chống mài mòn bùn hạt cực tốt. Tuy nhiên, nó có độ bền uốn thấp và độ giòn cao; bất kỳ sự va chạm kim loại với kim loại hoặc tác động của dị vật nào cũng sẽ gây ra nứt vỡ nghiêm trọng.
- Thép nền DC53 / LD
- Cấu trúc nền luyện kim: Một loại thép công cụ gia công nguội được thiết kế để loại bỏ các carbide crom sơ cấp thô, bị phân tách đặc trưng của thép D2/SKD11 truyền thống.
- Đặc tính cơ học: Đạt được độ cứng sau xử lý nhiệt là HRC 60–63. Cấu trúc vi mô đồng nhất của nó mang lại độ dẻo dai va đập gấp đôi SKD11, giúp ngăn ngừa mẻ cạnh cực kỳ hiệu quả khi cắt các kim loại có độ bền kéo cao hoặc polyme dày.
- Thép gió (HSS) M2 / M42
- Cấu trúc nền luyện kim: Được hợp kim hóa mạnh với Tungsten (W), Molybdenum (Mo), Chromium (Cr) và Vanadium (V) để tạo ra sự phân bố dày đặc của các pha M ổn định nhiệt6C và carbide thứ cấp MC.
- Đặc tính cơ học: Sở hữu “Độ cứng nóng” cao (duy trì tính toàn vẹn cấu trúc lên đến 500°C) và khả năng chống va đập tuyệt vời. Điều này giúp nó phù hợp với các dây chuyền gia công composite và giấy sóng tốc độ cao chịu ma sát tần suất cao.
- Thép không gỉ Martensitic 440C & 420
- Cấu trúc nền luyện kim: Chứa 12%–18% Chromium, tạo thành một màng oxit crom thụ động khi tôi cứng nhiệt, nằm trong cấu trúc nền martensitic đã được ram.
- Đặc tính cơ học: Mang lại độ cứng được kiểm soát ở mức HRC 48–56. Nó cung cấp khả năng bảo vệ đáng tin cậy chống lại quá trình oxy hóa, ăn mòn rỗ và tiếp xúc với hóa chất trong các nhà máy chế biến thực phẩm và dược phẩm vô trùng hoặc ẩm ướt.
Xử lý Nhiệt & Độ cứng: Nguyên lý Biến đổi Nhiệt cấu trúc
Độ ổn định kích thước và khả năng giữ cạnh sắc của lưỡi dao tròn phụ thuộc rất nhiều vào cấu trúc tinh thể bên trong của nó. Các lỗi trong quá trình xử lý nhiệt sẽ gây ra hiện tượng cong vênh và biến dạng trục dưới tốc độ quay cao.
1 Tôi khí chân không đa giai đoạn & Ram
Để ngăn ngừa hiện tượng thoát cacbon và oxy hóa bề mặt, tất cả các phôi dao xẻ bằng thép đều được xử lý nhiệt bên trong lò chân không cao hoạt động ở mức 10-3mbar. Các lưỡi dao được đưa qua các chu kỳ gia nhiệt sơ bộ đa giai đoạn để loại bỏ gradient nhiệt và ngăn ngừa cong vênh ở các cấu hình đĩa mỏng. Chúng được austenit hóa ở 1020℃-1100℃ (tùy thuộc vào mác hợp kim) và tôi bằng khí nitơ áp suất cao, độ tinh khiết cao (6–10 bar). Tiếp theo là ba chu kỳ ram riêng biệt để giảm thiểu ứng suất dư bên trong.
2 Biến đổi xử lý lạnh sâu cho dung sai siêu chính xác
Đối với các ứng dụng yêu cầu kỹ thuật cao đòi hỏi dung sai độ dày dưới micron (±0.001mm), một quy trình Xử lý lạnh sâu (Ngâm nitơ lỏng ở -196°C) được thực hiện:

Quá trình xử lý lạnh sâu thúc đẩy sự chuyển đổi gần như hoàn toàn của austenite dư không ổn định thành martensite tôi cứng, đồng thời kết tủa các cacbit \eta thứ cấp siêu mịn trong khắp pha nền. Điều này mang lại hai lợi ích kỹ thuật chính:
- Loại bỏ biến dạng nhiệt: Nó ngăn ngừa sự thay đổi kích thước vi mô hoặc hiện tượng cong vênh theo chiều trục khi lưỡi dao nóng lên do ma sát ở tốc độ cao, đảm bảo đường cắt chuẩn xác.
- Kéo dài tuổi thọ chống mài mòn: Dữ liệu hiệu suất thực tế cho thấy các dao xẻ được xử lý lạnh sâu có khả năng chống mài mòn tăng 30% hoặc cao hơn so với các sản phẩm thay thế được xử lý thông thường.
7.Hình học Dao & Kỹ thuật Lưỡi cắt
Dung sai hình học của dao xẻ tròn ảnh hưởng trực tiếp đến độ ổn định quay của nó. Ngay cả những sai lệch nhỏ giữa hai bên cũng có thể gây ra đường cắt hình sóng hoặc làm hỏng dụng cụ sớm.

1 Chuỗi dung sai hình học
- Độ đồng tâm giữa lỗ và trục: Lỗ tâm phải được gia công tinh đạt cấp dung sai ISO H7 hoặc G6 để tạo mối lắp ghép trượt chính xác với trục dao xẻ. Sai số khe hở lỗ chỉ 0.01mm cũng sẽ tạo ra trục quay lệch tâm, làm tăng Độ đảo hướng tâm (Radial Runout) và gây ra sự tiếp xúc vật liệu không đều.
- Kiểm soát độ đảo dọc trục: Độ đảo mặt bên phải được giới hạn ở mức <0.005mm đối với các ứng dụng có độ chính xác cao và <0.020mm đối với các ứng dụng chia cuộn thông thường. Vượt quá các giới hạn này sẽ khiến các mặt tiếp xúc chồng chéo của dao nam và dao nữ va đập vào nhau trong quá trình quay, tạo ra các vi chấn động gây sứt mẻ, mài mòn mặt dao nhanh hơn và tạo ra các mép cắt xơ xác.
Để biết thêm chi tiết về cách lựa chọn lắp ghép theo tiêu chuẩn ISO 286, xác minh TIR sau khi lắp ráp và các phương pháp lắp ráp giúp duy trì độ đảo ổn định ở tốc độ cao, vui lòng xem Dung sai và độ lệch tâm lỗ trung tâm: Tối ưu hóa các mối ghép theo tiêu chuẩn ISO 286 cho dao cắt tốc độ cao.
2 Tạo biên dạng vát & Động lực học cắt
Lưỡi dao có thể được mài theo cấu hình Vát đơn, Vát kép hoặc Vát hỗn hợp, với góc sắc dao động từ 20° đến 45°:
- Góc vát nhọn (20° – 25°): Giảm thiểu lực cắt riêng (kc) và lực cản kéo. Cấu hình này phù hợp cho các vật liệu không dệt dễ hỏng và màng đóng gói siêu mỏng, mặc dù nó có độ bền kết cấu cạnh cắt thấp hơn.
- Góc vát tù (35° – 45°): Cung cấp biên dạng nêm chắc chắn với khả năng hỗ trợ cơ học tuyệt vời. Đây là cấu hình tiêu chuẩn để xử lý các chất nền dẻo dai như thép silic hoặc các tấm chứa khoáng chất mài mòn.
8.Quy trình Sản xuất & Kiểm tra Chất lượng
- Luyện kim thỏi & Hợp nhất: Phôi thép công cụ có độ tinh khiết cao được xử lý thông qua công nghệ Tái nóng chảy dưới xỉ điện (ESR). Đối với tungsten carbide, phôi được sản xuất bằng phương pháp thiêu kết chân không Ép tĩnh nóng (HIP) để đảm bảo cấu trúc đồng nhất, không có lỗ rỗng.
- Gia công lõi CNC: Tiện chính xác lỗ tâm, rãnh then truyền động và các mặt định vị để đáp ứng các thông số kỹ thuật H7/G6.
- Biến tính nhiệt chân không & Xử lý siêu lạnh sâu: Tôi cứng và xử lý dưới 0°C tiếp theo ở -196°C để loại bỏ ứng suất dư.
- Mài phẳng song song hai mặt: Mài nhiều lượt dưới sự bôi trơn bằng chất làm mát ở nhiệt độ không đổi để đạt được các mặt phẳng, song song với dung sai độ dày xuống tới ±0.001mm.
- Mài vát cạnh tròn: Sử dụng các trung tâm mài chuyên dụng có độ cứng vững cao được trang bị đá mài kim cương liên kết gốm để tạo biên dạng cạnh cắt đạt độ bóng bề mặt Ra < 0.4µm.
- Quy trình kiểm soát chất lượng:
- Xác minh độ đảo dọc trục bằng giao thoa kế Laser: Mỗi lưỡi dao có độ chính xác cao đều được đánh giá trên toàn bộ chu vi của nó. Độ đảo mặt bên được lập bản đồ và ghi lại để xác nhận tính tuân thủ với ngưỡng nội bộ <0.005mm.
- Đo biên dạng bề mặt: Đo trực tiếp bằng đầu dò độ nhám bề mặt của góc vát (Ra).
- Lập bản đồ độ cứng Rockwell đa điểm: Xác minh rằng độ lệch độ cứng trên khắp mặt lưỡi dao không vượt quá 0.5 HRC.
Nghiên cứu Tình huống: Hiệu suất Thực tế đã được Chứng minh
Nghiên cứu điển hình A: Xẻ cực âm pin Lithium-Ion (Lá đồng phủ Graphite)
- Client Profile: Một nhà sản xuất cell pin xe điện cấp một.
- Vấn đề ban đầu: Khách hàng đang sử dụng các lưỡi dao tròn hợp kim cấp thương mại với dung sai độ dày ±0.005mm và độ nhám cạnh cắt Ra 0.8µm. Các hạt graphite mài mòn đã khiến vật liệu bám dính vào mặt lưỡi dao, giới hạn tốc độ xẻ tuyến tính ở mức 200 m/min. Hiện tượng mẻ vi mô xảy ra sau 15 giờ hoạt động, gây bong tróc lớp phủ và tạo ra các bavia vi mô dọc theo lá đồng.
- Can thiệp kỹ thuật: Đã lắp đặt Lưỡi dao Tungsten Carbide hạt siêu mịn có độ bóng gương Ra < 0.1µm và dung sai độ dày được kiểm soát nghiêm ngặt ở mức ±0.001mm.
- Kết quả định lượng được: Hiện tượng bám dính mặt dao đã bị loại bỏ hoàn toàn, cho phép tăng tốc độ sản xuất từ 200 m/min lên 550 m/min (tăng 175% năng suất). Tuổi thọ của từng lưỡi dao giữa các lần mài tăng từ 15 giờ lên 120 giờ, trong khi lượng bụi mịn phát thải giảm 88%.
Nghiên cứu điển hình B: Dây chuyền xẻ băng thép silic kỹ thuật điện tần số cao
- Client Profile: Một trung tâm dịch vụ thép chuyên về các lá thép ghép lõi máy biến áp.
- Vấn đề ban đầu: Dây chuyền sử dụng các dao tròn tiêu chuẩn D2 (SKD11) (HRC 58–60) để xẻ thép silic định hướng hạt dày 0.35mm. Khả năng chống biến dạng cao của vật liệu đã gây ra các vết nứt vi mô dọc theo cạnh lưỡi dao trong vòng 32 giờ hoạt động. Sự mài mòn này tạo ra bavia cạnh vượt quá 0.08mm, gây suy giảm hiệu suất điện từ trong các lõi máy biến áp thành phẩm.
- Can thiệp kỹ thuật: Đã chuyển sang Dao tròn thép nền DC53 được tôi chân không và ổn định siêu lạnh sâu, đạt độ cứng đồng đều HRC 61–62.
- Kết quả định lượng được: Độ dẻo dai chống gãy nứt cao của DC53 đã loại bỏ hiện tượng mẻ vi mô. Khoảng thời gian cần thiết giữa các lần mài sắc được kéo dài từ 32 giờ lên 145 giờ hoạt động liên tục. Bavia cạnh xẻ được duy trì dưới mức ≤0.015mm, giảm tỷ lệ phế phẩm tấm xuống 92%.
FAQ: Tài liệu Tham khảo Kỹ thuật & Thu mua
- Tại sao dung sai độ dày lại mang tính quyết định khi cấu hình cụm dao cắt dọc nhiều lưỡi (gang-slitting) kết hợp với các vòng định vị (spacer collars)?
- Trong một cụm dao cắt dọc nhiều lưỡi, các sai số dung sai độ dày của từng lưỡi dao sẽ tích lũy dần dọc theo trục. Một sự sai lệch nhỏ chỉ ±0.01mm trên mỗi lưỡi dao có thể dẫn đến tổng dịch chuyển trục tích lũy vượt quá 0.1mm trên một hệ thống gồm 10 lưỡi dao. Sự dịch chuyển này làm thay đổi khe hở ngang hông (side clearance) đã được hiệu chuẩn giữa lưỡi dao trên và dao dưới, gây ra hiện tượng ba-via nghiêm trọng hoặc va chạm mẻ dao. Việc thắt chặt dung sai đơn lẻ xuống mức ±0.001mm sẽ giảm thiểu tối đa sai số tích lũy này.
- Hỏi: Cấu trúc cacbua luyện kim của DC53 có gì khác biệt so với D2/SKD11 truyền thống?
- A: Thép công cụ D2 truyền thống chứa các cacbua crom sơ cấp lớn, bị thiên tích (thường có đường kính ≥20μm) tạo thành các mạng lưới giòn trong quá trình đông đặc. Những cacbua lớn này có thể bị nứt dưới lực pháp tuyến cao sinh ra khi xẻ băng thép silic. DC53 trải qua quy trình xử lý và biến tính hóa học tinh chế giúp thay thế các cụm lớn này bằng các cacbua thứ cấp mịn, phân tán đồng đều, giúp tăng gấp đôi độ dai va đập của vật liệu.
- Q: Dây chuyền xẻ băng của chúng tôi gặp hiện tượng đảo biên và mép cắt bị xơ trên màng BOPP ở tốc độ 800 m/min. Chúng tôi nên kiểm tra điều gì trước tiên?
- A: Hãy bắt đầu bằng việc kiểm tra Độ đảo mặt đầu (Độ đảo hướng trục) của dao trên bằng đồng hồ so độ chính xác cao hoặc thiết bị đo laser. Nếu độ đảo vượt quá 0.020mm, lưỡi dao sẽ bị lắc ngang trên đường chạy của màng, gây ra biên dạng mép cắt lượn sóng. Tiếp theo, hãy xác minh rằng độ nhám lưỡi cắt dưới Ra 0.4µm; các lưỡi cắt thô hơn có thể làm vướng các chuỗi polyme ở tốc độ cao, gây ra hiện tượng rách cục bộ.
- Q: Dao cắt xả cuộn bằng Tungsten Carbide có thể mài sắc lại thành công không? Các hạn chế chính là gì?
- A: Có, dao xả cuộn tròn bằng carbide có thể mài sắc lại, nhưng chúng đòi hỏi máy mài có độ cứng vững cao được trang bị đá mài kim cương liên kết nhựa (resin-bonded) và hệ thống tưới nguội tràn lưu lượng lớn, liên tục. Quá trình mài khô hoặc không ổn định tạo ra sự chênh lệch nhiệt độ cục bộ dữ dội, gây ra các vết nứt vi mô dọc theo nền carbide giòn, dẫn đến hư hỏng mép cắt sớm trên dây chuyền sản xuất.
- Q: Độ bóng bề mặt mài gương (Ra < 0.1µm) giúp ngăn ngừa hiện tượng sinh bụi khi cắt xả như thế nào?
- A: Độ bóng mài gương loại bỏ các gờ và rãnh mài vi mô có trên các mép dụng cụ cắt tiêu chuẩn. Bề mặt nhẵn mịn này làm giảm hệ số ma sát (μ) giữa mặt lưỡi dao và vật liệu cuộn chạy qua. Không có độ nhám vi mô làm trầy xước hoặc kéo giật vật liệu, quá trình phân tách cơ học duy trì đường cắt gọn gàng, giảm thiểu sự phát sinh bụi.
- Q: Hệ thống “tải trước vi mô” (micro-preload) bằng lò xo là gì và khi nào nên áp dụng hệ thống này?
- A: Đối với các dải vật liệu mỏng và mềm như giấy lụa, giấy thuốc lá hoặc màng đóng gói mỏng, việc cài đặt khe hở bên cố định bằng các căn đệm cứng có thể rất khó khăn. Hệ thống tải trước vi mô sử dụng cơ cấu khí nén hoặc lò xo đã hiệu chuẩn để tác dụng lực bên không đổi, duy trì mặt phẳng cắt không có khe hở (zero-clearance) giúp ngăn dải vật liệu mỏng bị gấp lại giữa các lưỡi dao.
- Q: Cân bằng động có cần thiết cho tất cả các lưỡi dao xả cuộn tròn không?
- A: Cân bằng động trở nên thiết yếu khi tốc độ dây chuyền xả cuộn vượt quá 1000 m/min. Ở tốc độ này, ngay cả sự bất đối xứng khối lượng nhỏ dọc theo chu vi của lưỡi dao cũng tạo ra độ rung ly tâm tần số cao đáng kể. Độ rung này làm giảm tính ổn định của mặt phẳng cắt, đẩy nhanh tốc độ mài mòn mép cắt và gây ra chất lượng đường cắt không đồng đều.
- Q: Khi nào tôi nên chọn lớp phủ Teflon thay vì lớp phủ DLC cho ứng dụng cắt xả?
- A: Hãy chọn Lớp phủ Fluoropolymer (Teflon) khi cắt xả keo dính nhạy áp lực, băng keo chuyển dán hoặc băng gạc y tế, vì nó mang lại khả năng chống bám dính tuyệt vời. Tuy nhiên, Teflon có độ cứng cơ học thấp. Để cắt xả kim loại màu như lá nhôm hoặc lá đồng, hãy chọn Lớp phủ Diamond-Like Carbon (DLC); độ cứng cao của nó chống lại sự mài mòn đồng thời ngăn chặn sự truyền dẫn kim loại và hàn lạnh.
- Q: Tại sao thép gió M2/M42 (High-Speed Steel) được ưu chuộng hơn Tungsten Carbide trong gia công chuyển đổi giấy sản lượng lớn?
- A: Các dây chuyền gia công chuyển đổi giấy tốc độ cao thường gặp phải sự biến động lực căng cuộn, các mối nối và đôi khi là tạp chất ngoại vật. Mặc dù Tungsten Carbide cung cấp khả năng chống mài mòn tuyệt vời, nhưng độ bền dai va đập thấp khiến nó dễ bị vỡ vụn dưới các cú sốc lực căng đột ngột. Thép gió M2/M42 HSS mang lại độ cứng nóng cao cùng với độ bền dai va đập tuyệt vời, giúp nó chịu được các cú sốc cơ học mà không bị hư hỏng cấu trúc.
- Q: Nồng độ austenite dư cao làm giảm hiệu suất vận hành thực tế của dao xả chính xác như thế nào?
- A: Austenite dư là một pha tinh thể năng lượng cao, không ổn định ở nhiệt độ phòng. Dưới ảnh hưởng của ứng suất cơ học chu kỳ và nhiệt ma sát phát sinh trong quá trình cắt xả, nó có thể chuyển biến thành martensite. Sự chuyển pha này đi kèm với sự nở thể tích cục bộ, có thể làm thay đổi độ phẳng của lưỡi dao, dẫn đến tăng độ đảo mặt đầu (axial runout) và làm mất độ chính xác khi cắt.
- Q: Tại sao lưỡi dao bằng thép không gỉ 440C lại bị mòn cùn nhanh hơn khi cắt xả các vật liệu composite mật độ cao?
- A: 440C là thép không gỉ martensite được thiết kế chủ yếu để chống ăn mòn. Để duy trì tính chất không gỉ, một phần đáng kể crom của nó vẫn nằm trong nền dung dịch rắn, để lại ít cacbon tự do và các nguyên tố hợp kim hơn để tạo thành các carbide vanadi hoặc molypden cứng. Do đó, khả năng chống mài mòn tối đa của nó thấp hơn so với các loại thép làm dụng cụ chuyên dụng như DC53 hoặc M2 HSS.
- Q: Hậu quả của dung sai lỗ trục bị méo (không tròn) trên cụm trục dao xả là gì?
- Đ: Nếu dung sai lỗ trục vượt quá tiêu chuẩn H7/G6, lưỡi dao sẽ bị lỏng trên trục dao xẻ, tạo ra trục quay lệch tâm. Độ lệch tâm này làm gia tăng độ đảo hướng kính, khiến lưỡi dao ăn vào vật liệu ở các độ sâu khác nhau trong suốt chu kỳ quay, gây ra hiện tượng mài mòn theo chu kỳ và độ sâu cắt không đều.
- H: Những đặc tính nào khiến prepreg sợi thủy tinh có độ mài mòn cao đối với lưỡi cắt?
- Đ: Sợi thủy tinh được cấu tạo từ các sợi silica vô định hình có độ cứng vật lý cao. Trong quá trình xẻ, các sợi này đóng vai trò như các hạt mài mịn tác động lên lưỡi cắt. Nếu vật liệu lưỡi dao thiếu thể tích cacbit thứ cấp hoặc độ cứng cần thiết, các sợi đi qua sẽ nhanh chóng ăn mòn nền kim loại, làm bo tròn biên dạng lưỡi cắt.
- H: Ngưỡng bảo trì được khuyến nghị cho kế hoạch mài sắc lưỡi dao trong thời gian dừng máy là gì?
- Đ: Lưỡi dao nên được đưa vào kế hoạch mài lại khi bán kính vi mép cắt (rβ) bị cùn đến mức từ 0,1mm đến 0,2mm, hoặc khi chiều cao bavia trên sản phẩm vượt quá giới hạn chất lượng. Việc chờ đến khi xuất hiện mẻ lớn hoặc bị cùn nghiêm trọng mới mài lại sẽ yêu cầu bóc đi một lượng vật liệu đáng kể trong quá trình mài lại, làm giảm tổng số chu kỳ mài và giảm tuổi thọ tổng thể của dụng cụ lên tới 60%.
- H: Sự khác biệt chính giữa cấu hình vát đơn và vát kép là gì?
- Đ: Cấu hình vát đơn có một mặt phẳng nghiêng liên tục dẫn đến mép cắt, mang lại biên dạng sắc bén với lực cản cắt thấp. Cấu hình vát kép bổ sung một góc vát phụ ngay tại đỉnh mép cắt. Góc vát phụ này giúp gia cố mép cắt chống lại lực pháp tuyến cao và sứt mẻ, kéo dài tuổi thọ dụng cụ trong các ứng dụng khắt khe mà chỉ làm tăng nhẹ lực cản cắt.
" Chào mừng bạn đến để hỏi!
Nếu bạn không tìm thấy lưỡi cắt bạn đang tìm kiếm, chúng tôi cũng có thể tùy chỉnh nó, hãy xem “Lưỡi Dao Tùy Chỉnh” của chúng tôi để tìm hiểu cách thực hiện!
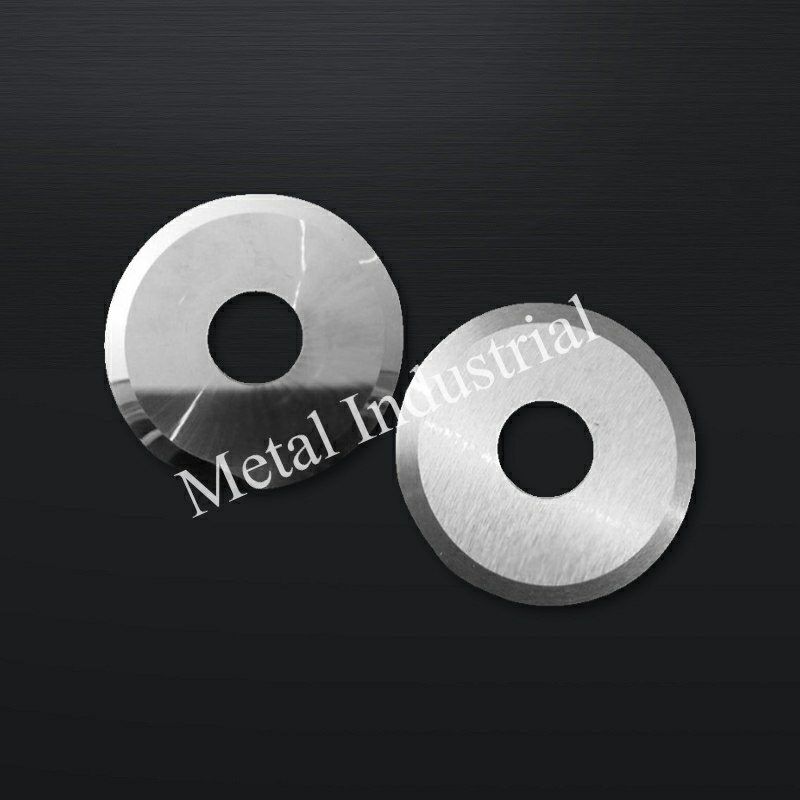
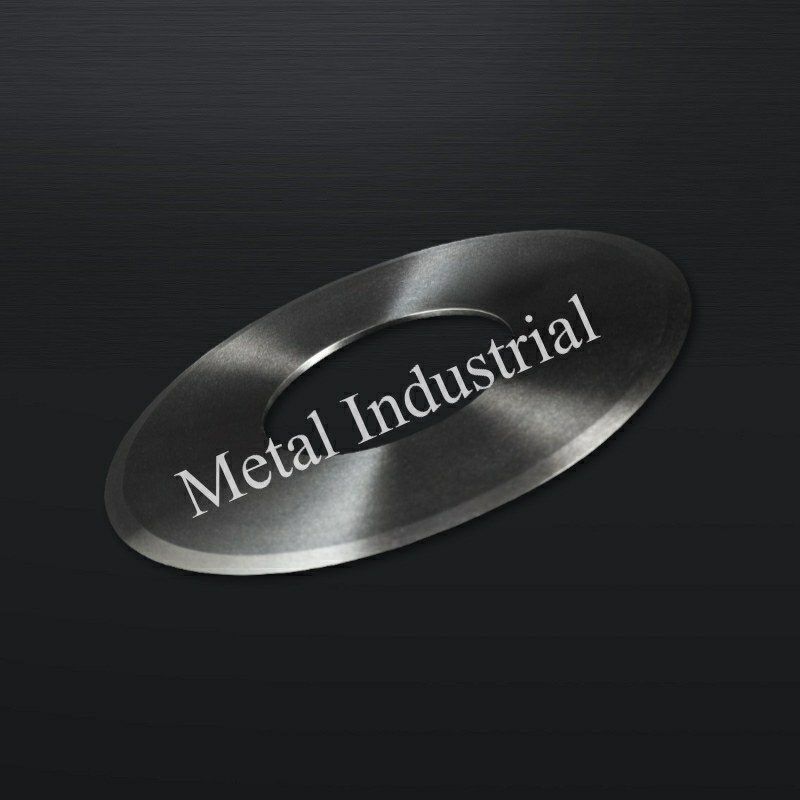
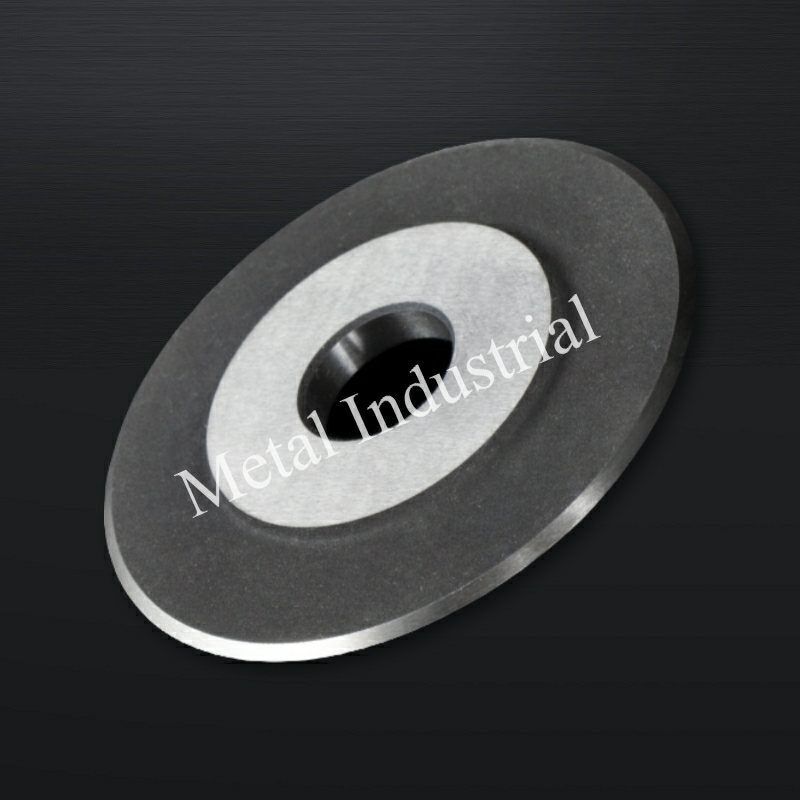
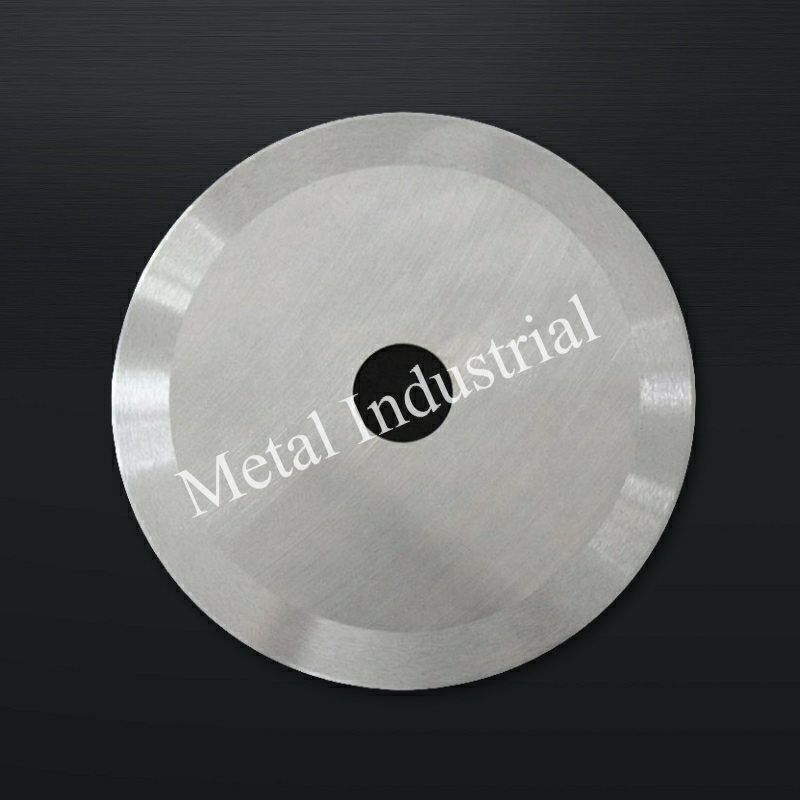
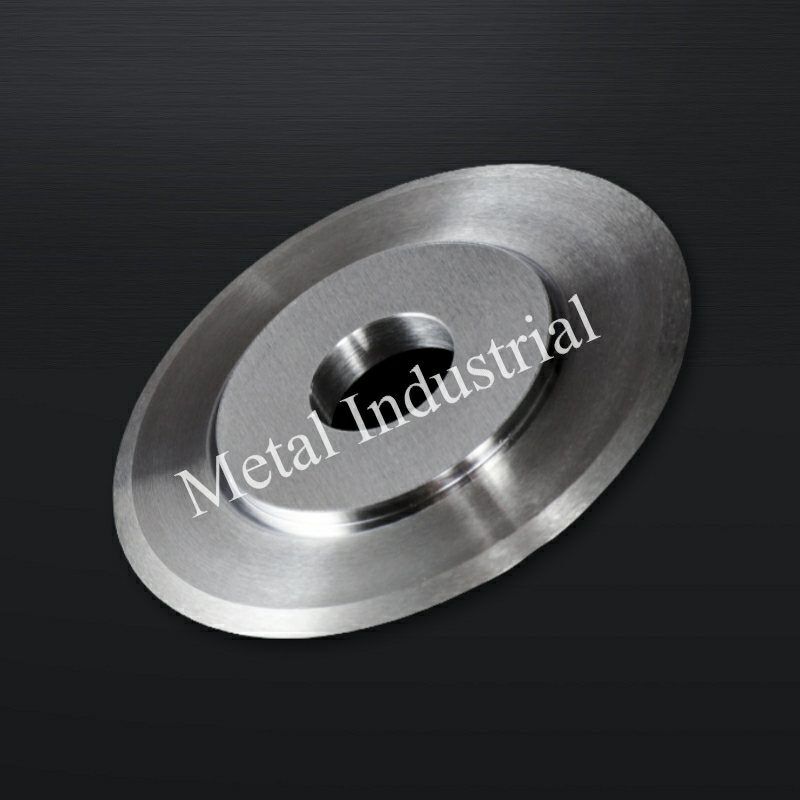
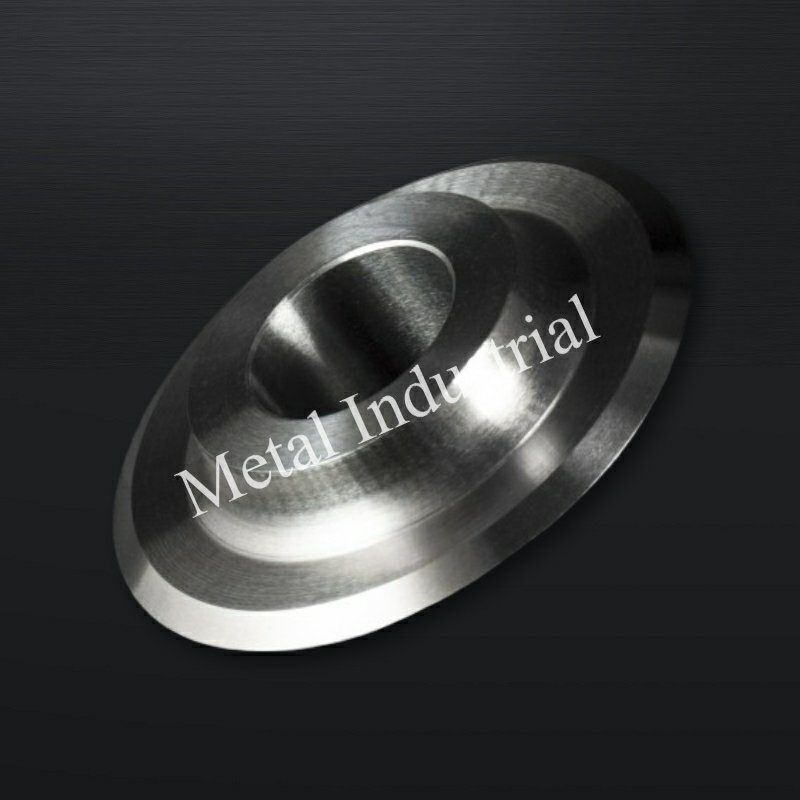
Hiển thị dao tròn:


Tại Sao Chọn METAL?
- Dịch Vụ Nhập Khẩu Trọn Gói, Không Rắc Rối
Tận hưởng sự tiện lợi của việc nhập khẩu liền mạch. Từ vận chuyển đến thông quan, chúng tôi xử lý toàn bộ quá trình. Tất cả những gì bạn cần làm là thanh toán VAT và chờ hàng đến công ty.
- Giá Cả Cạnh Tranh
Chúng tôi đã chứng kiến lưỡi dao của mình xuất sắc trong vô số ứng dụng và sẵn sàng xử lý bất kỳ dự án nào bạn giao phó - mang lại độ chính xác, độ bền và mức giá cạnh tranh không đối thủ.
- ODM & OEM Có Sẵn
Cho dù bạn cung cấp bản vẽ, phác thảo hay mẫu, chúng tôi đều có thể vẽ và sản xuất cho bạn. Chúng tôi cũng có khả năng hỗ trợ sửa đổi các thiết kế và thông số kỹ thuật hiện có để cải thiện hầu hết mọi ứng dụng dụng cụ công nghiệp. Vui lòng liên hệ với đội ngũ bán hàng chuyên trách của chúng tôi để thảo luận về các yêu cầu cụ thể của bạn.
- Kiểm Soát Chất Lượng Nghiêm Ngặt
Một loạt các thử nghiệm và kiểm tra được thực hiện để kiểm soát chất lượng, bao gồm kiểm tra sản phẩm đầu tiên, kiểm tra nguyên vật liệu đầu vào và vật liệu được chứng nhận, kiểm tra chất lượng trong quá trình sản xuất, và kiểm tra chất lượng cuối cùng.
- Mua Sắm Linh Hoạt, Hợp Tác Không Giới Hạn
Dù bạn là nhà nhập khẩu, nhà phân phối, nhà bán buôn hay người dùng cuối, chúng tôi đều chào đón bạn tham gia với MOQ tối thiểu, không rắc rối khi yêu cầu và tự do mua hàng hơn.
- Giám Sát Nước Ngoài, Báo Cáo Tiến Độ Sản Xuất Thời Gian Thực
Trở thành người giám sát độc quyền của bạn, truyền tải thường xuyên mọi nút quan trọng trong dây chuyền sản xuất, dù ở xa đến đâu, tiến độ của sản phẩm sẽ được nắm bắt một cách tốt nhất có thể.


 English