

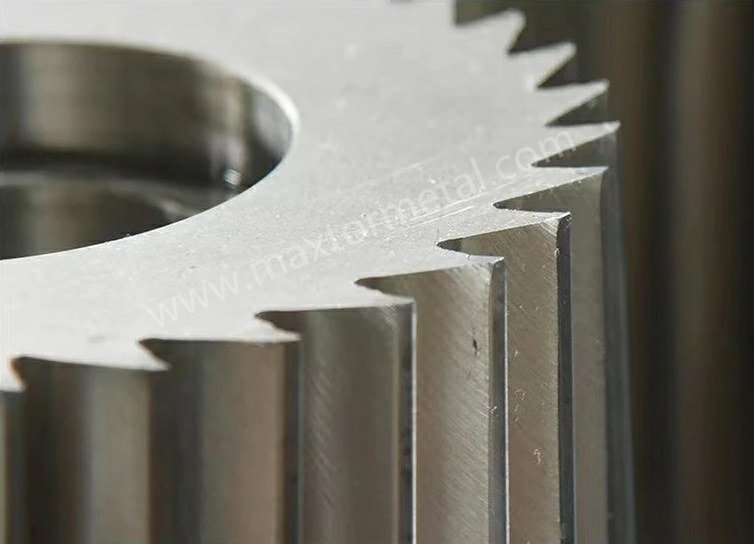
A ação de tesoura helicoidal ou “rotativa” em lâminas para granuladores altera a forma como o corte é feito. Em vez de um impacto perpendicular, a lâmina engata progressivamente ao longo de uma hélice, distribuindo a carga e fatiando os espaguetes de forma mais limpa. As fábricas que se ajustam a esse mecanismo geralmente buscam distribuições mais estreitas de comprimento por diâmetro (L/D), menos finos e caudas, maior vida útil da faca e um OEE mais estável. Este guia explica como as lâminas helicoidais rotativas para granuladores se comportam tanto na granulação subaquática quanto na granulação de espaguetes, por que os resultados diferem do corte reto ou por impacto, e como implementar essa abordagem em linhas que processam PCR e maiores cargas de contaminantes.
Onde aplicar os KPIs da sua própria fábrica: se você monitora a % de finos %, % de caudas %, coeficiente de variação de L/D ou energia específica (kWh/ton), anote os valores de referência agora e revise-os após testes controlados. Como os benchmarks públicos comparativos diretos são escassos, este guia foca no mecanismo em vez de ser denso em dados, e aponta para referências de OEMs e do setor para os fundamentos.
Principais conclusões
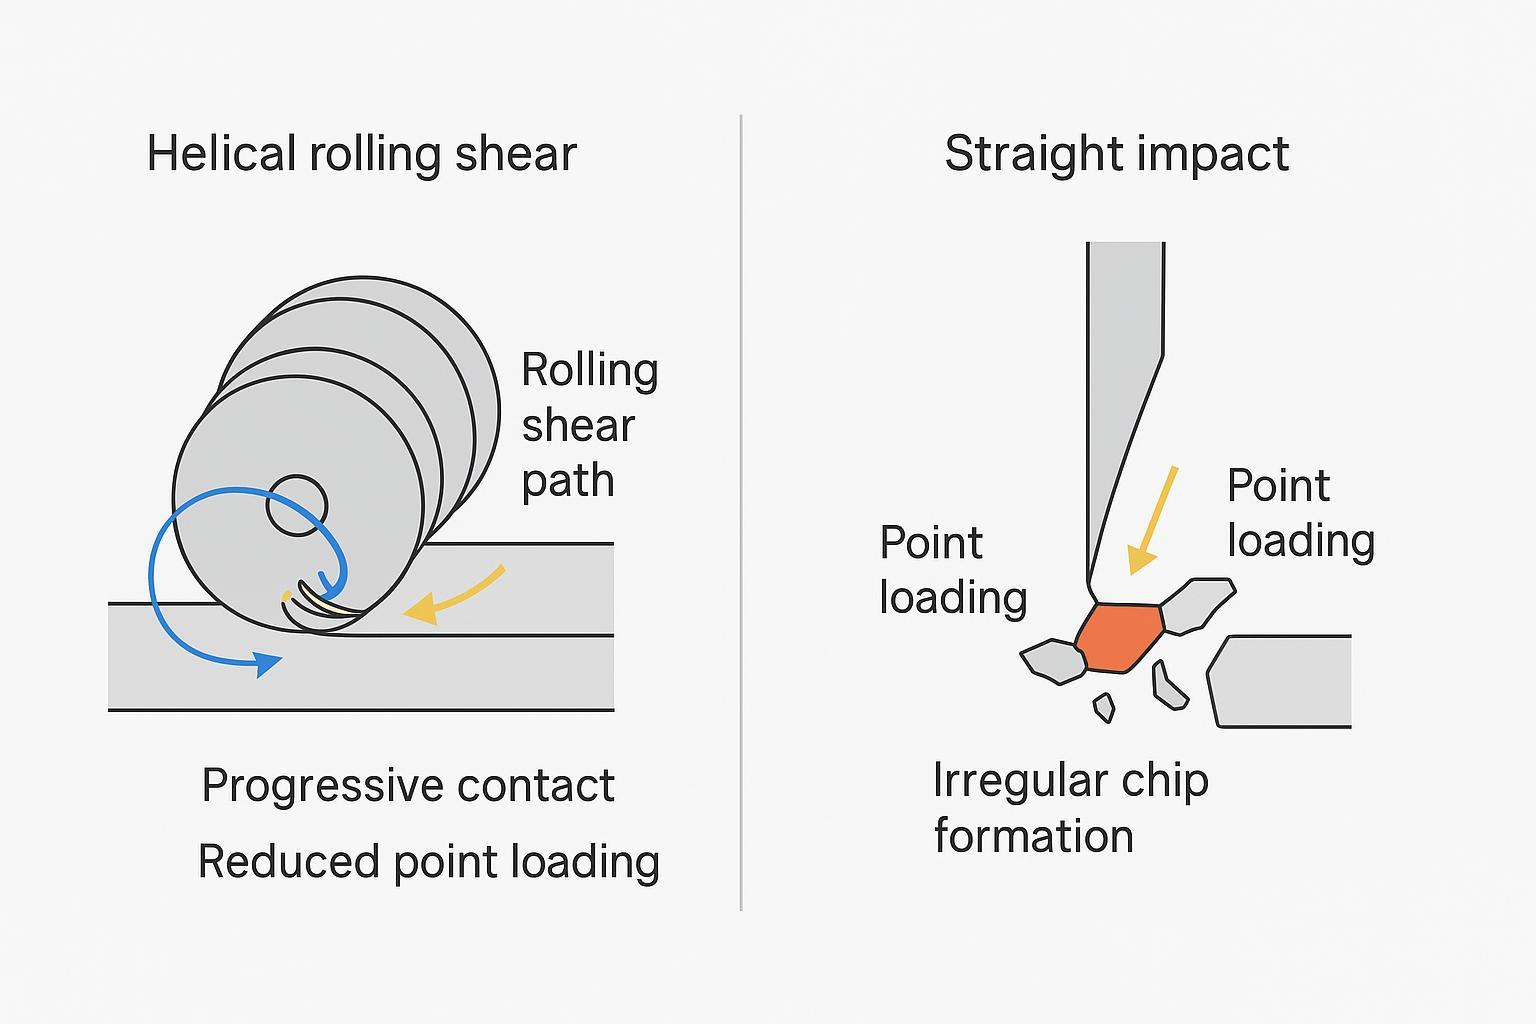
- A ação de tesoura helicoidal rotativa distribui o engajamento do corte ao longo do tempo e da área, reduzindo a carga pontual que causa lascas, vibração (chatter) e caudas borradas sob contaminação.
- Os resultados de qualidade estão diretamente ligados ao controle de folga, força de contato, temperaturas e manuseio dos espaguetes; as lâminas sozinhas não corrigem instabilidades do processo.
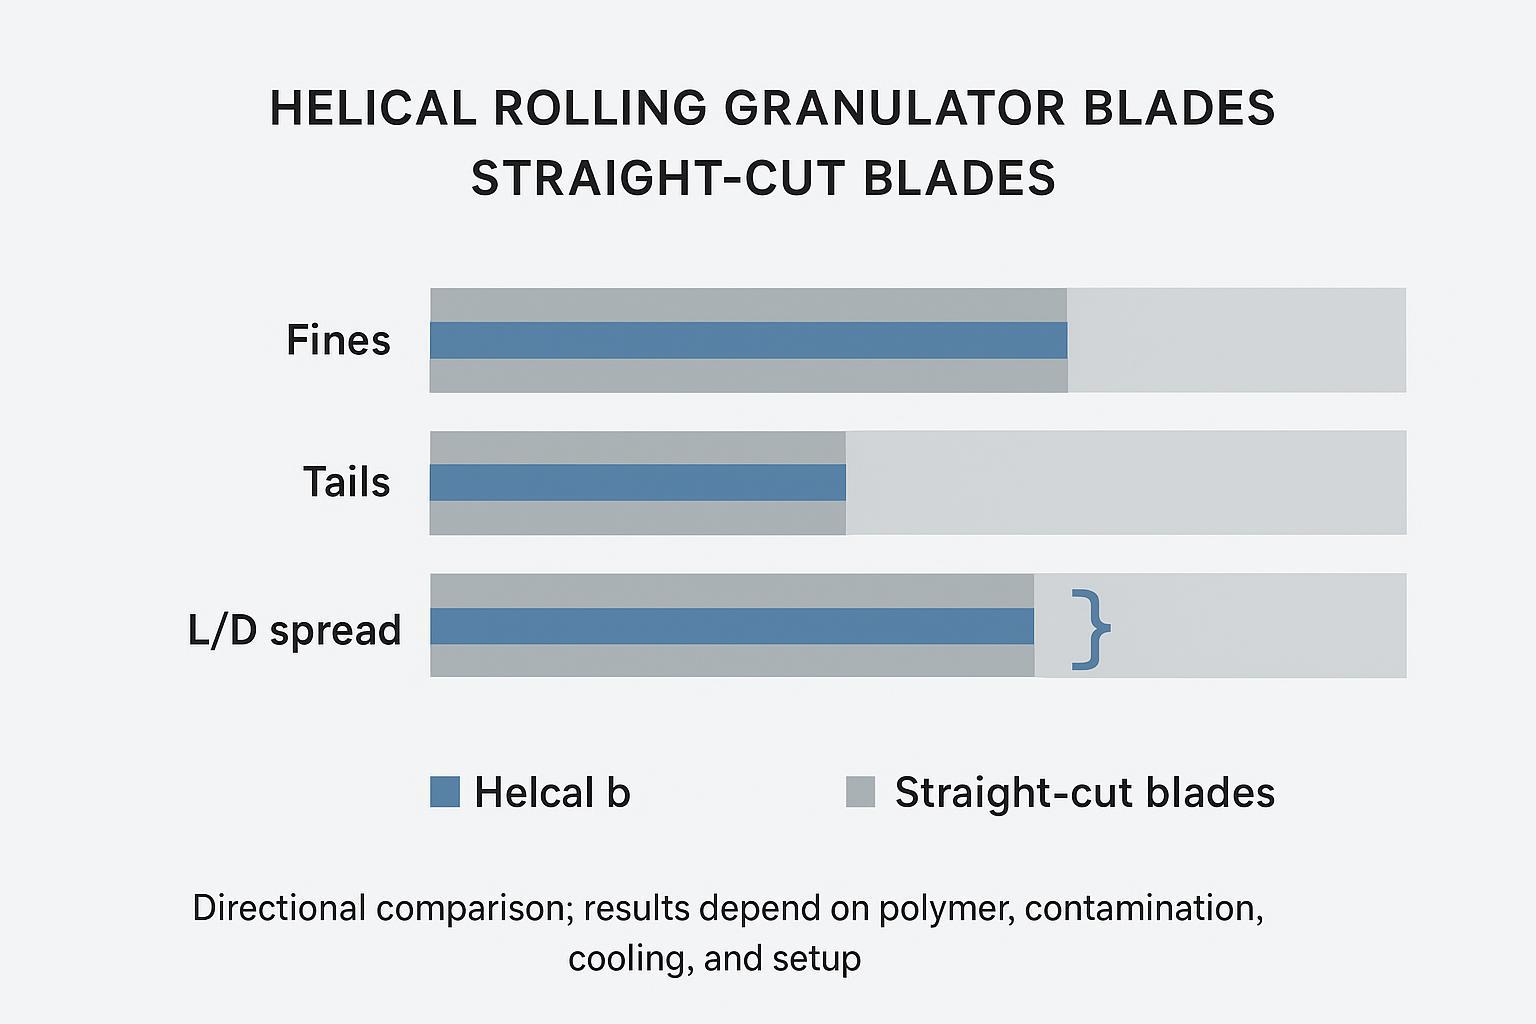
- Espere uma dispersão de L/D direcionalmente mais estreita, menos finos/caudas, superfícies mais lisas e vibração/ruído mais estáveis; a magnitude depende do sistema.
- Em serviços abrasivos com PCR/alta contaminação, escolha aços/revestimentos para resistência ao desgaste e tenacidade, e mantenha a disciplina de afiação para preservar a geometria.
- A implementação depende de uma configuração disciplinada (folga, alinhamento, contato) e de documentos de QA rastreáveis para aquisição e aceitação.
Mecanismo de cisalhamento helicoidal
O cisalhamento helicoidal rotativo é frequentemente descrito pelos OEMs como uma ação do tipo tesoura criada por um rotor disposto em hélice cortando contra uma contra-faca estacionária ou placa de matriz. Esse engajamento progressivo é mais importante onde a contaminação, fibras de vidro ou reciclados frágeis puniriam um impacto perpendicular.
Contato rotativo vs. esmagamento
Com uma lâmina helicoidal, a área de contato se move ao longo da aresta conforme o rotor gira, agindo como uma tesoura rotativa. O espaguete é cortado em uma zona de cisalhamento fina e móvel, em vez de ser esmagado em um único ponto. A literatura dos OEMs sobre granuladores de espaguete destaca essa ação tipo tesoura para obter pellets limpos e uniformes, além de geometria ajustável para manter esse desempenho, conforme mostrado na série T200 da MAAG em sua documentação de produto que descreve rotores fresados helicoidais e recursos precisos de ajuste da contra-faca (consulte a página do granulador de espaguete T200 da MAAG para uma visão geral concisa: Granulador de espaguete MAAG T200).
Controle de folga e contato
O cisalhamento helicoidal só funciona como pretendido se a folga e o alinhamento permanecerem dentro da especificação. As máquinas de espaguete da Bay Plastics Machinery enfatizam recursos como ajuste excêntrico do rotor e isolamento reforçado da contra-faca para estabilizar a folga e acelerar a inspeção, suportando condições consistentes de tesoura sem prescrever publicamente um número universal (consulte a Visão geral da série BPM BX). Em sistemas subaquáticos, porta-lâminas controlados por servo ou mola mantêm a força de contato na face da matriz para evitar atrito, ressalto ou congelamento dos furos; a ECON detalha o posicionamento servo e o isolamento térmico em seu folheto do EUP voltado para condições de corte estáveis (Folheto do sistema ECON EUP).
Distribuição de carga na face da matriz
Cortadores subaquáticos que mantêm um contato uniforme entre a lâmina e a matriz reduzem picos de tensão localizados. Quando a aresta de corte também engaja progressivamente ao longo de uma hélice, a força de pico em qualquer instante tende a ser menor do que em um impacto perpendicular, o que ajuda a suprimir a vibração (chatter) e o micro-lascamento. As linhas subaquáticas da MAAG descrevem controle de força manual, por mola ou ajustado eletronicamente para manter uma qualidade consistente do pellet sem sobrecarregar a placa da matriz (consulte o MAAG underwater pelletizing category).
Resultados de qualidade dos pellets
O mecanismo e o controle do processo convergem para impulsionar os resultados. A ação de tesoura rotativa pode ser mais tolerante quando contaminantes ou fibras de vidro entram esporadicamente na zona de cisalhamento, mas as lâminas não são mágicas; as temperaturas, a tensão do espaguete e as condições do secador ainda importam.
Tamanho e distribuição de L/D
Uma zona de cisalhamento estável favorece uma geometria consistente do pellet. Quando a folga entre o rotor e a faca e a alimentação do espaguete são controladas, a hélice fatia os pellets em um ângulo de engajamento quase constante, suportando uma dispersão de L/D mais estreita. Os OEMs atribuem pellets uniformes à ação tipo tesoura combinada com recursos de alinhamento/ajuste; o mecanismo se alinha com essa narrativa, mesmo que a maioria das páginas públicas evite promessas numéricas.
Redução de finos e caudas
As pontas (caudas) geralmente surgem de cortes borrados quando as temperaturas estão incorretas ou as arestas estão cegas; essas pontas então se desprendem em finos durante a secagem. Fontes do setor explicam que facas cegas e deriva térmica agravam ambos os problemas; um corte rotativo reduz a força instantânea que pode borrar ou fraturar a aresta de um grânulo, portanto, com ferramentas afiadas e janelas de temperatura corretas, esperam-se reduções direcionais. O guia básico da Plastics Technology conecta a condição da faca, as temperaturas do fundido/água e a estabilidade de alimentação aos defeitos dos grânulos, reforçando por que a manutenção da folga da tesoura e a integridade da aresta são importantes (O Caminho para a Perfeição dos Grânulos — Plastics Technology).
Acabamento de superfície e fluxo
Superfícies de corte limpas promovem grânulos mais lisos que fluem de forma consistente através de secadores, classificadores e alimentadores a jusante. Sob contaminação, o engate rotativo tem menos probabilidade de gerar fraturas frágeis na face de corte do que um impacto perpendicular, desde que a aresta esteja afiada e a força de contato seja controlada. O resultado é menor arrasto no transporte pneumático e uma densidade aparente mais estável de lote para lote.
Produtividade, energia, estabilidade
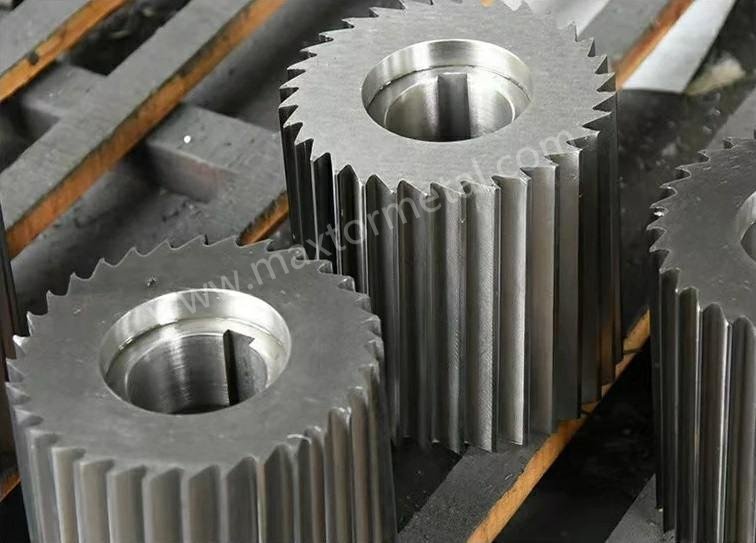
A abordagem helicoidal tende a “suavizar” a mecânica de corte. Muitas fábricas observam que, quando as forças de impulso são menores, é mais fácil manter as facas no ponto ideal sem pressionar excessivamente contra a matriz ou a contra-faca.
Janela de rendimento estável
O engate progressivo pode ampliar a janela operacional prática antes que ocorram vibrações (chatter), ressalto dos fios (strand bounce) ou desgaste da face da matriz. Os recursos de design do fabricante original (OEM) que simplificam as verificações de alinhamento e mantêm a força de contato consistente são centrais para este tema de estabilidade; consulte as páginas de categoria da MAAG para exemplos de posicionamento manual, por mola e eletrônico que suportam condições de corte consistentes (Categoria de granulação de fios da MAAG).
Tendências de energia específica
O cenário energético depende do sistema. Um engate mais suave pode reduzir picos de torque, mas o kWh/ton total depende da reologia do polímero, número de fios, carga do secador, temperatura da água e condição da máquina. Trate a energia como um KPI a ser monitorado durante os testes, em vez de uma melhoria garantida vinculada exclusivamente à geometria da lâmina.
Comportamento de ruído e vibração
Forças de impulso mais baixas geralmente se traduzem em ruídos menos estridentes e menos desvios de vibração, o que, por sua vez, protege os rolamentos e ajuda as facas a manterem a folga ajustada por mais tempo. Novamente, a geometria ajuda, mas a disciplina de alinhamento e a estabilidade térmica são igualmente importantes. Publicações do setor enfatizam a afiação e o controle de temperatura para evitar defeitos e danos secundários durante a secagem ou transporte; os mesmos fundamentos sustentam a estabilidade de ruído e vibração (consulte as notas de solução de problemas da Plastics Technology citadas anteriormente).
Materiais e serviço abrasivo
O PCR e fluxos com alto teor de contaminantes são abrasivos e imprevisíveis. Os aços e revestimentos das lâminas devem equilibrar a dureza contra o desgaste com a tenacidade para resistir a lascamentos quando uma partícula dura entra na zona de corte.
Aços e revestimentos de lâminas
As escolhas comuns incluem D2/SKD11 e M2/HSS para uma combinação de dureza e tenacidade. Para abrasão extrema, o carboneto de tungstênio ou arestas com pastilhas de metal duro podem prolongar a vida útil, mas podem lascar sob cargas de impacto. Revestimentos PVD, como TiN ou TiCN, aumentam a dureza superficial e reduzem o atrito; o TiCN normalmente supera o TiN em abrasão, ao custo de maior complexidade. Os guias técnicos dos fornecedores resumem essas compensações claramente, por exemplo, as visões gerais da TGW International sobre opções de materiais e revestimentos para facas de granuladores (Guia da TGW para facas de granuladores).
Alta carga e fibra de vidro
Fibras de vidro e cargas minerais aceleram o desgaste da aresta e podem abrasar as faces da matriz. Nesses casos, prefira substratos mais tenazes (HSS/aço ferramenta) com revestimentos duros e de baixo atrito quando o risco de impacto for alto, e reserve soluções frágeis e ultra-duras (carbonetos não suportados) para alimentações bem controladas. Mantenha intervalos de reafiação que preservem a geometria da hélice e a integridade da aresta; deixar as arestas ficarem cegas compromete o próprio mecanismo pelo qual você está pagando.
PCR e contaminantes
A limpeza variável do fundido atrai partículas duras esporádicas e géis. A ação de tesoura rotativa ajuda ao reduzir a força de pico no contato, mas mantenha a guia dos fios curta e estável, verifique as temperaturas da água e do fundido e considere uma filtragem mais rigorosa a montante. Inspecione continuamente quanto a micro-lascamentos; uma verificação microscópica após as reafiadas pode detectar danos precoces antes que se propaguem.
Implementação e especificações de QA
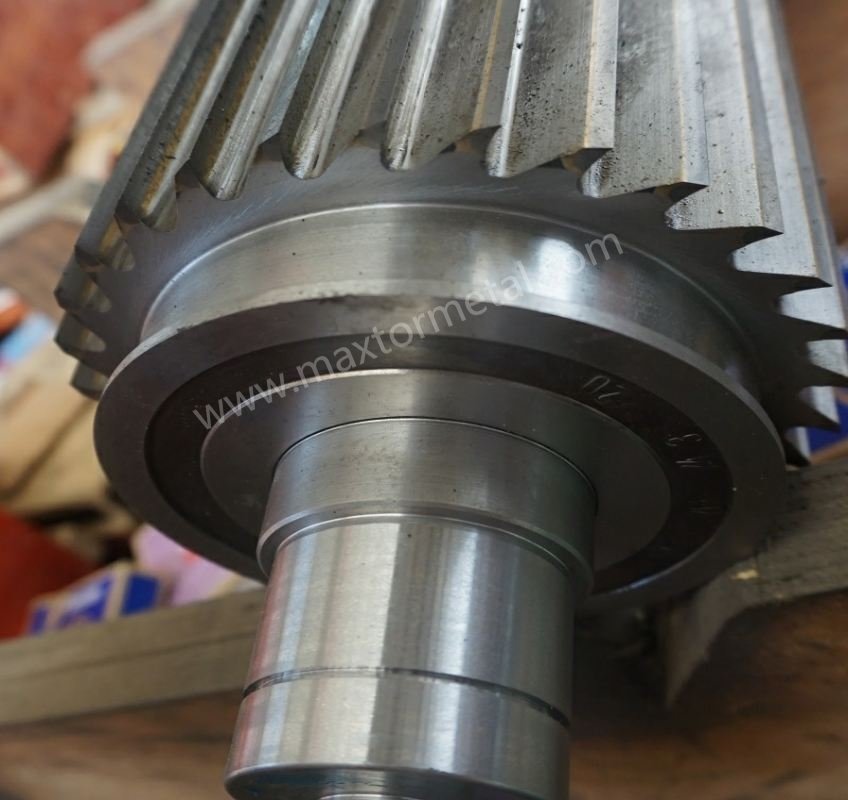
Os ganhos de resultado dependem de uma configuração disciplinada, documentação e aceitação. Trate a abordagem rotativa helicoidal como um sistema: geometria, configuração, temperaturas, estabilidade de alimentação e garantia de qualidade (QA) precisam estar alinhados.
Quick-start checklist (strand pelletizing with PCR/high contaminants)
- Confirm rotor-to-bed-knife geometry at operating temperature (warm-up first), then re-check parallelism.
- Verify strand guidance is short, stable, and centered into the cut zone; eliminate bounce before chasing knife settings.
- Start with OEM-recommended contact/clearance mechanisms (eccentric rotor, shims, spring/servo carriers) and look for early rub marks.
- Lock in melt and cooling-water temperature stability before evaluating tails/fines; avoid judging blade geometry during thermal drift.
- Establish a regrind trigger (edge rounding, micro-chips under a loupe/microscope) and keep spare, pre-sharpened sets ready.
- During a trial, change one variable at a time (clearance/contact, temperature, strand handling) and log outcomes against your plant KPIs.
Setup parameters and SOP for helical rolling granulator blades
Set, verify, and maintain conditions in prose to reduce list usage: Keep alignment and gap tight using OEM mechanisms—eccentric rotor adjustment, shimmed bed knives, or servo/spring carriers—then confirm parallelism after warm-up and watch for rub marks. Stabilize melt and process-water to OEM-recommended windows before engaging the knives; monitor die pressure and strand count to avoid hole freeze or strand wander. Track sharpness with regrind rules that protect helix geometry and surface finish, and stage pre-sharpened spares to minimize downtime. Finally, ensure safe, quick access to the cutting chamber for routine checks, observing lockout/tagout when changing knives. These fundamentals echo trade guidance that links sharpness and temperature control to defect prevention and consistent pellet quality.
Procurement and documentation for helical rolling granulator blades
For procurement, specify documentation and geometry up front so QA can verify what arrives. Request EN 10204 3.1 material test certificates traceable to heat numbers, plus hardness (HRC), flatness/parallelism, dimensional tolerance, and if applicable, coating specifications. LRQA’s explainers outline what 3.1 certification entails in practice for metals documentation (LRQA overview of EN 10204 3.1/3.2). Define OEM-compatible geometry targets clearly: rotor/blade diameter, mounting interface, blade count, helix angle (where applicable), and strand path fit. Include acceptance checks and measurement methods on the purchase order.
A custom supplier such as MAXTOR METAL can provide OEM-compatible helical rolling granulator blades to drawing or sample and, where specified on the PO, supply requested documentation (e.g., EN 10204 3.1, hardness/flatness/tolerance reports). Alternatives include qualified OEM blades or other custom knife manufacturers that agree to the same documentation and inspection regime.
Pilot trial and acceptance for helical rolling granulator blades
Run a short, structured trial before scaling. Install helical rolling blades per OEM procedures and verify alignment and clearance at temperature and speed. Stabilize melt and water conditions and begin within the midrange of rated throughput. Step through a few throughput levels; at each step, sample pellets and evaluate surface, L/D spread qualitatively, and tails incidence, and, if routine in your plant, sieve for fines. Log qualitative noise and vibration behavior and, where available, watch kWh/ton trends. Define acceptance as a stable cut with no visible smear tails at normal dryer settings and a visibly tight L/D spread across the trial window, then document any geometry or setup adjustments prior to repeat runs.
Conclusão
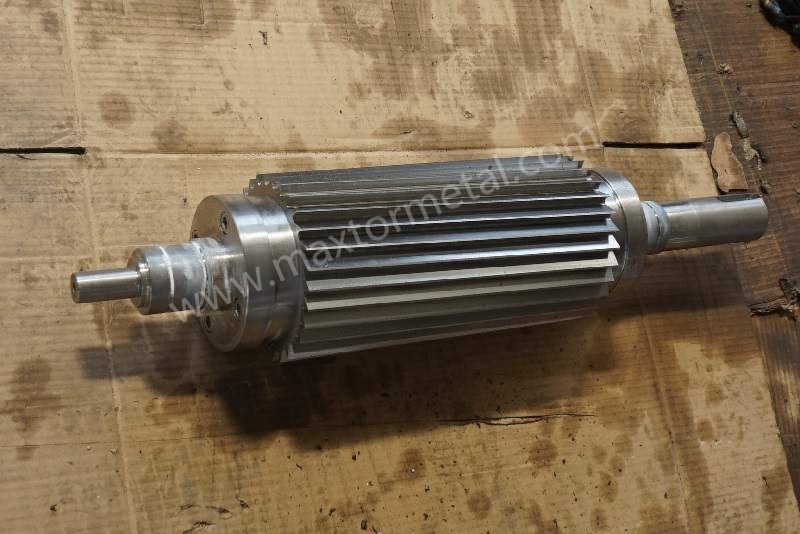
Helical rolling granulator blades change the physics of the cut. By engaging the strand or die face progressively, they lower point loading that drives chatter, micro-chipping, and smeared tails—especially relevant on strand pelletizing with PCR and other contaminated feeds. When clearance, contact force, temperatures, and strand handling are under control, plants can expect directionally tighter L/D distribution, reduced fines/tails, smoother pellet surfaces, and steadier mechanical behavior. The real gains depend on how faithfully the system is implemented and maintained.
Risks and trade-offs exist. Helical scissor action rewards precise alignment and sharp edges; tolerance drift or delayed regrinds erase benefits. Upgrades to rotors or knife carriers may require CAPEX, and material/coating choices bring toughness-versus-hardness compromises. Mitigate these by piloting on one line, locking in SOPs for alignment and thermal stability, choosing steels/coatings that match contamination severity, and insisting on traceable QA documentation with clear acceptance checks.
Referências e leituras complementares
- OEM scissor/helical descriptions and adjustment controls: Granulador de espaguete MAAG T200; MAAG underwater pelletizing category
- Strand pelletizer adjustment features: Bay Plastics Machinery BX series
- Underwater carrier force/thermal stability: Folheto do sistema ECON EUP
- Defects, temperatures, and sharpness fundamentals: O Caminho para a Perfeição dos Grânulos — Plastics Technology
- Materials/coatings rationale: Guia da TGW para facas de granuladores
Autor e divulgações
Autor: Tommy Tang, Senior Sales Engineer, Nanjing METAL. 12 years in pelletizer blade selection and application support. Certifications: CSE, CME, Six Sigma Green Belt, PMP.
Aviso: MAXTOR METAL is mentioned as an example of a custom blade supplier; this guide is not sponsored.

 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean