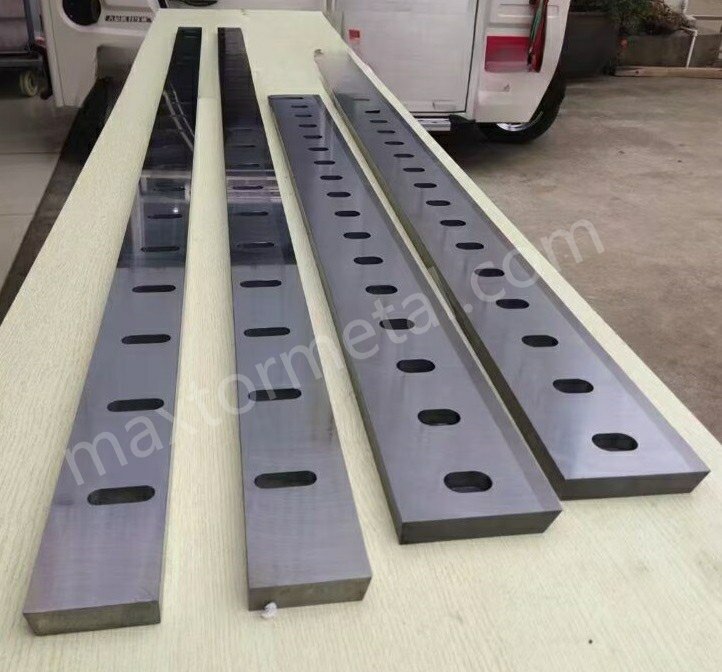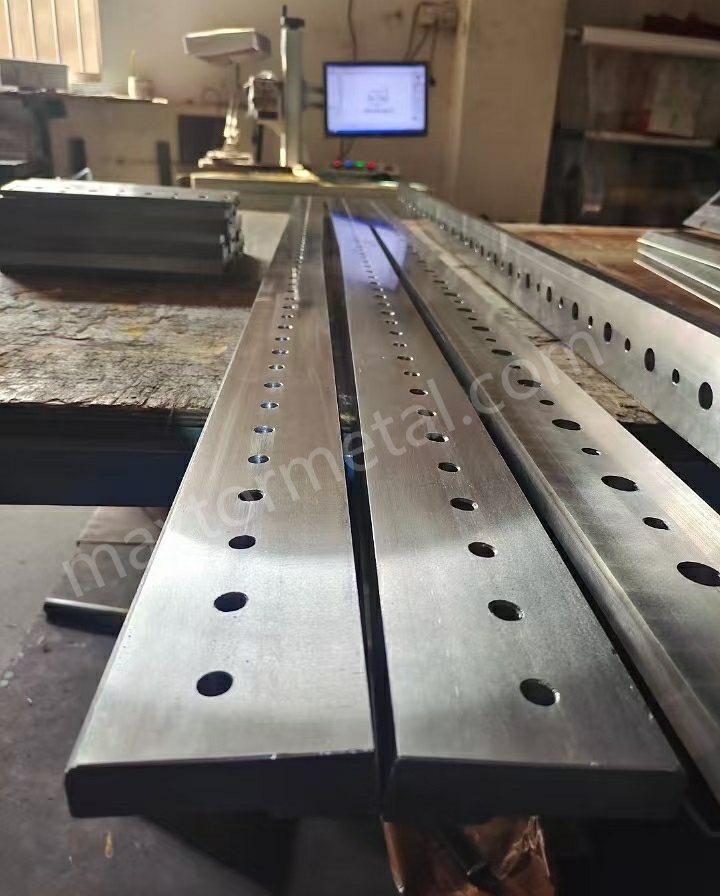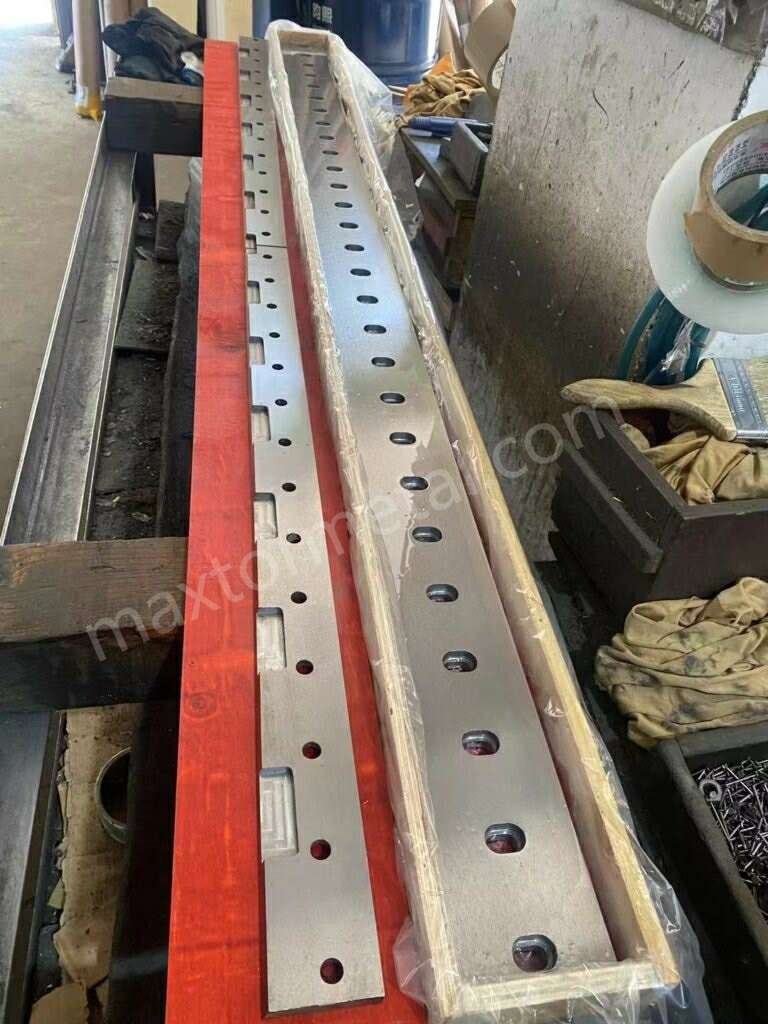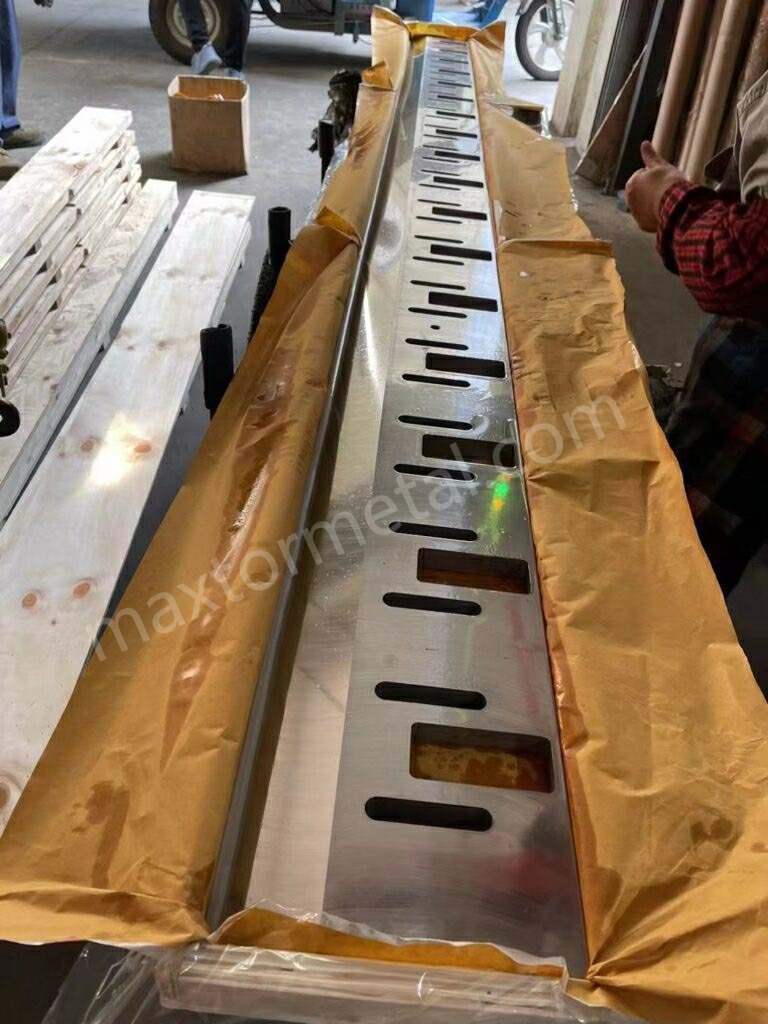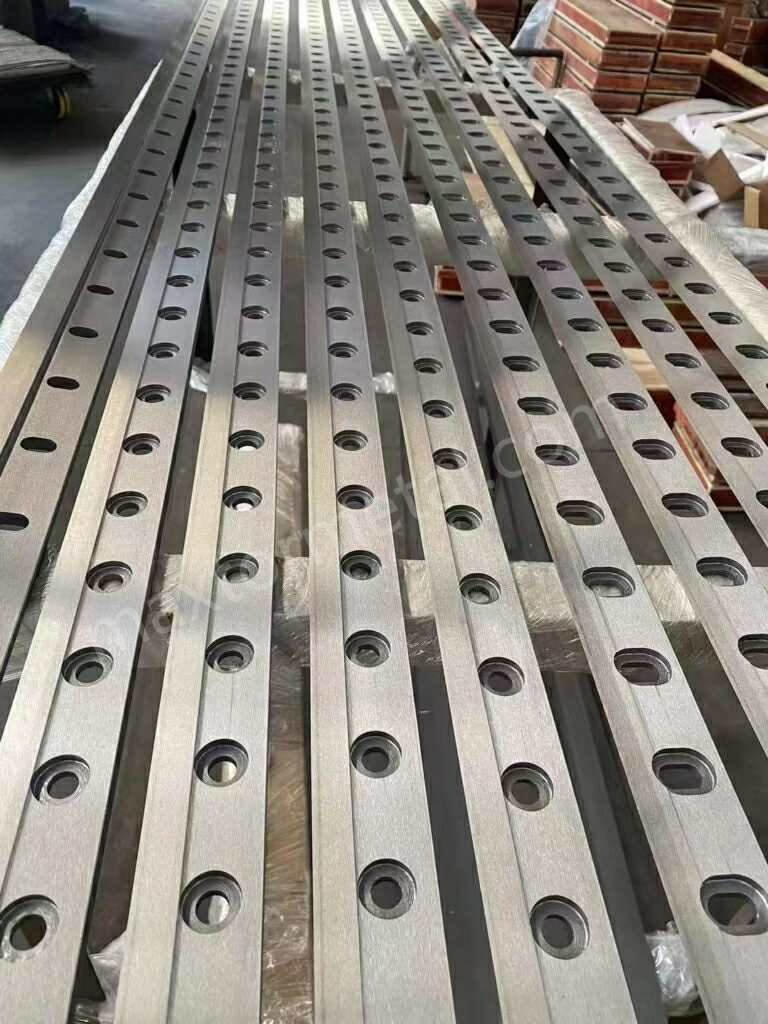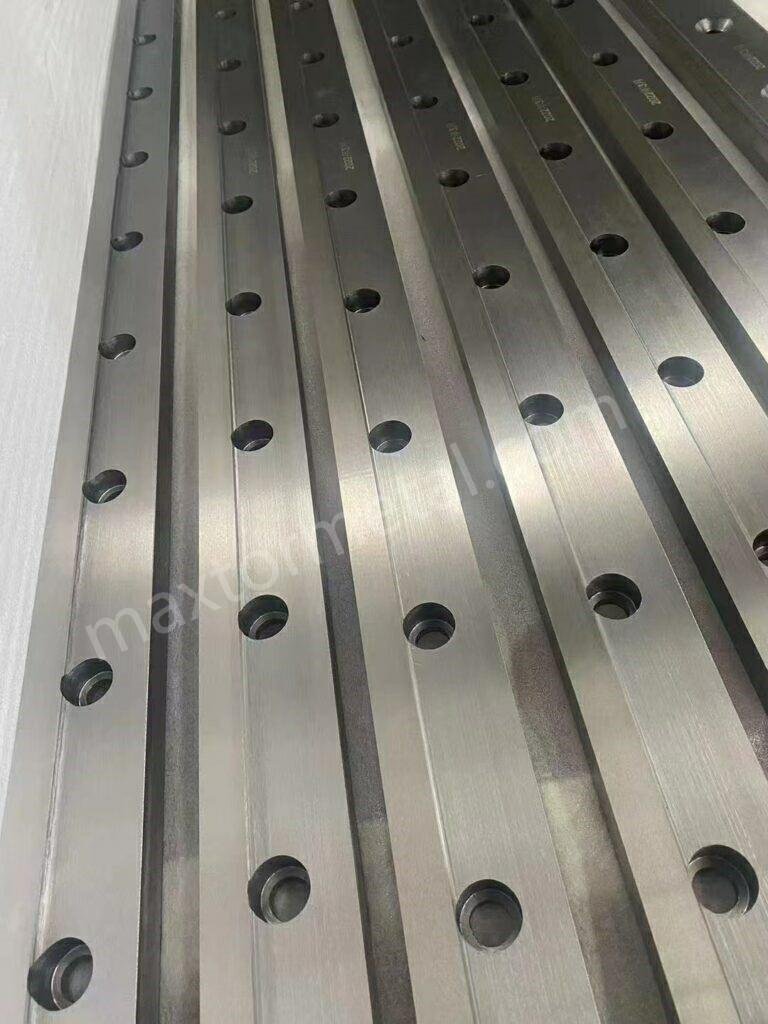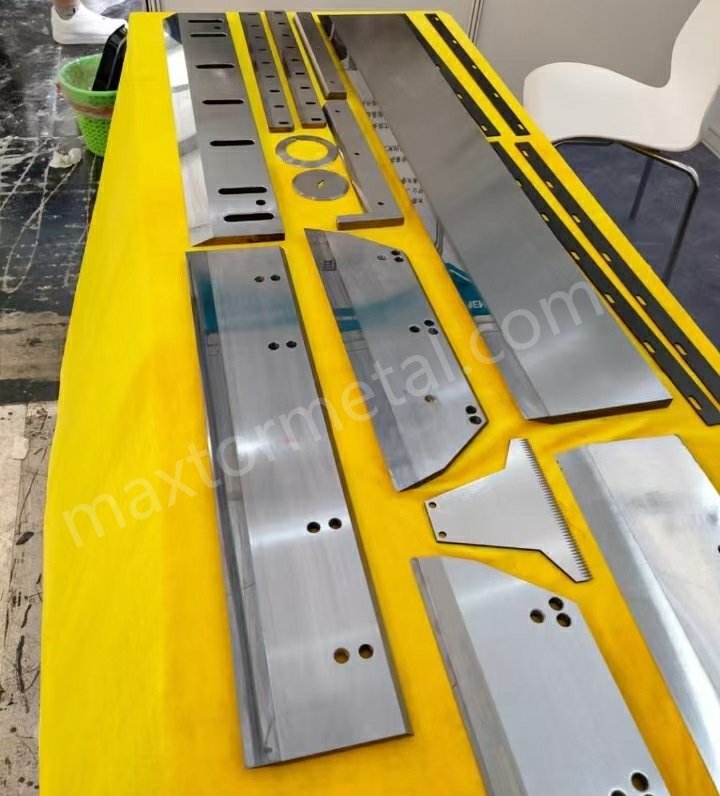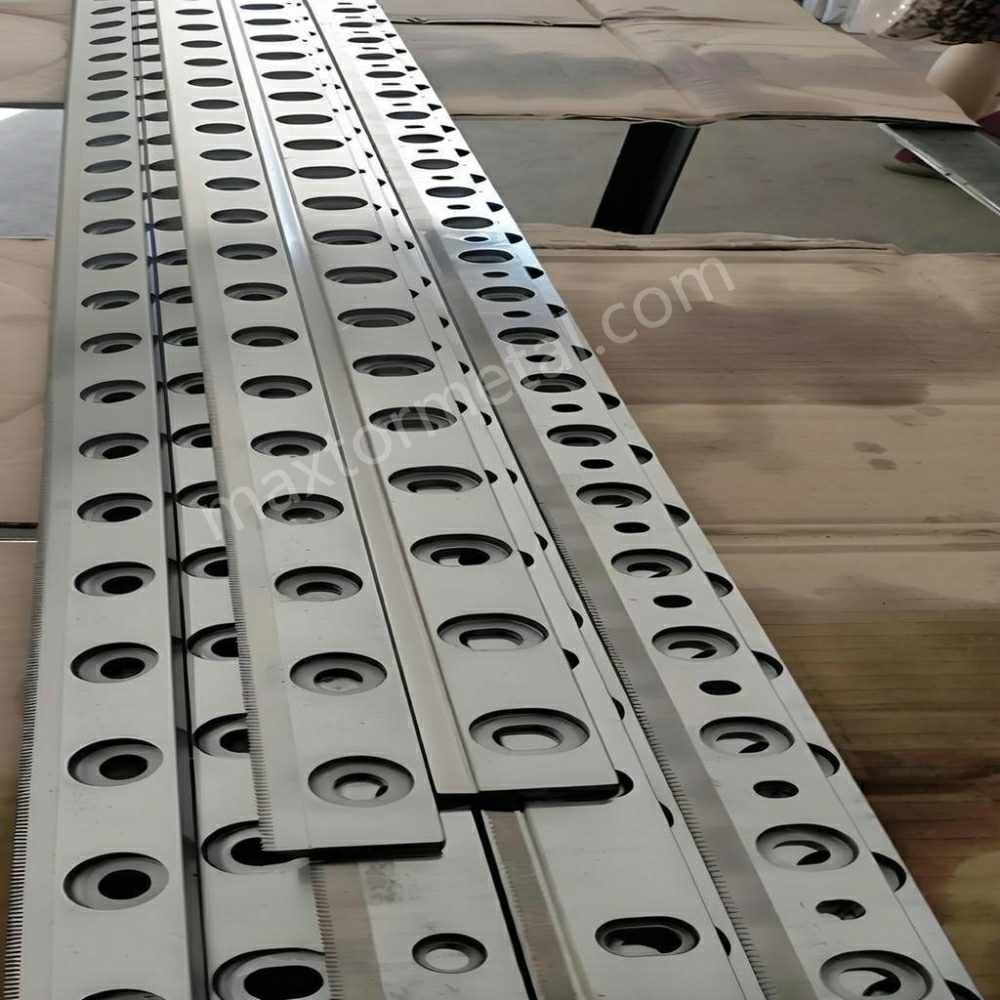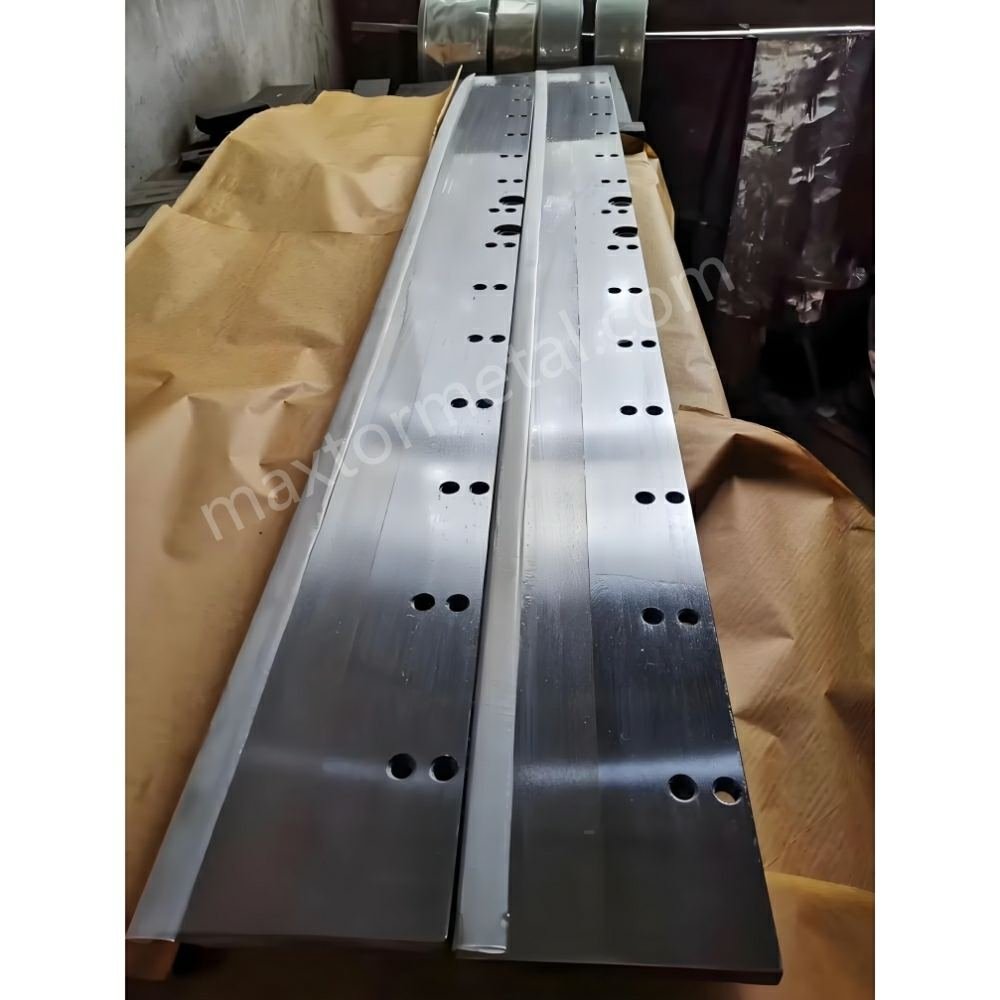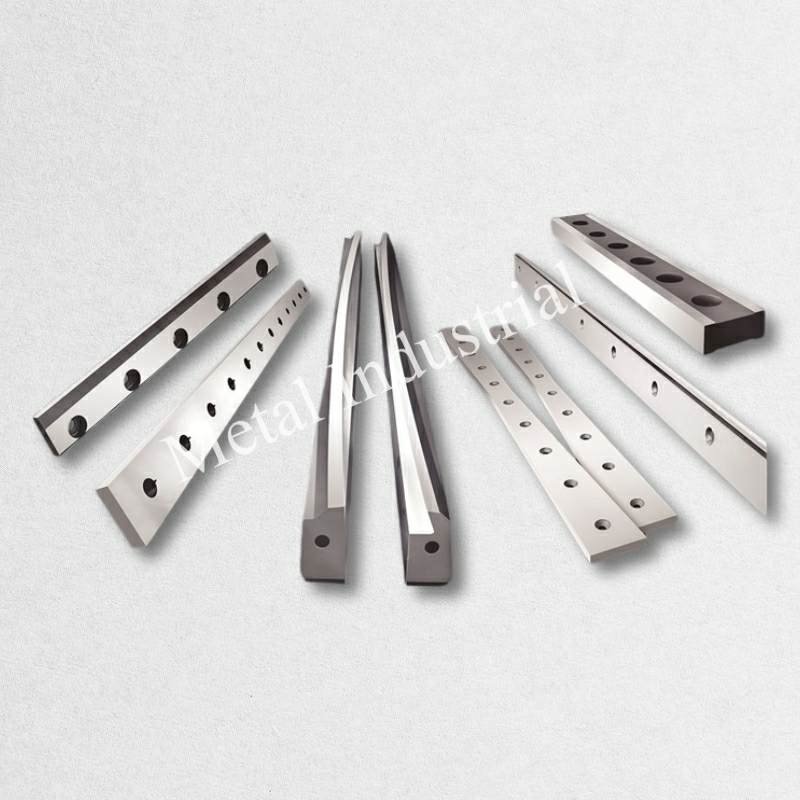
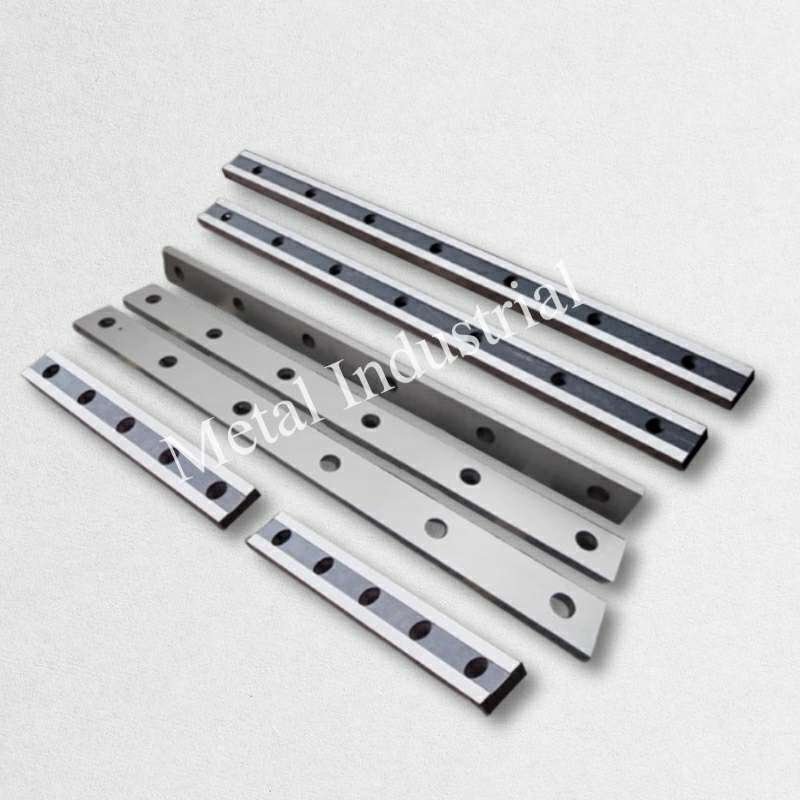
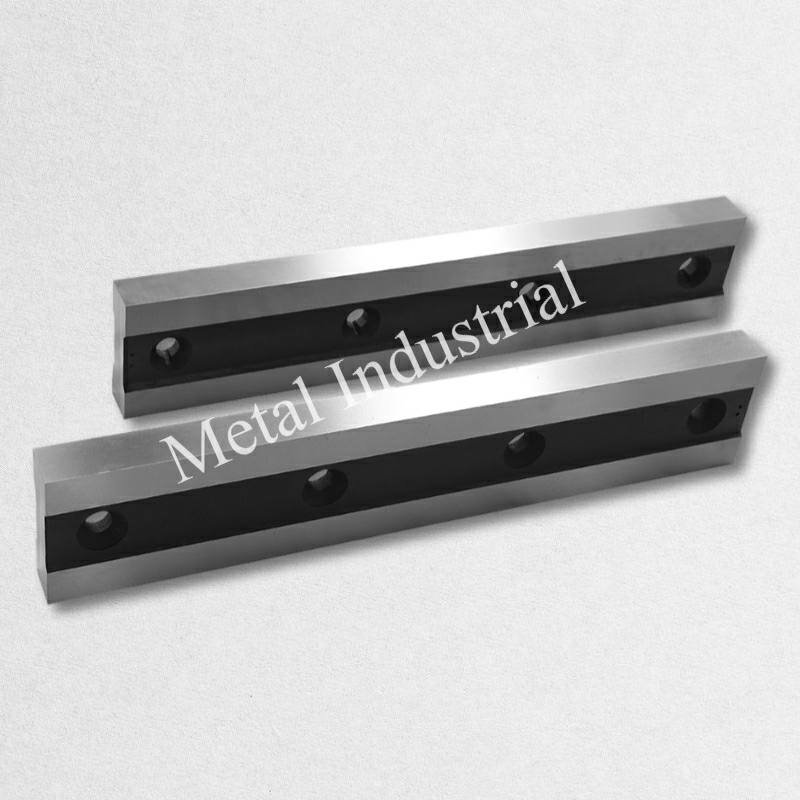
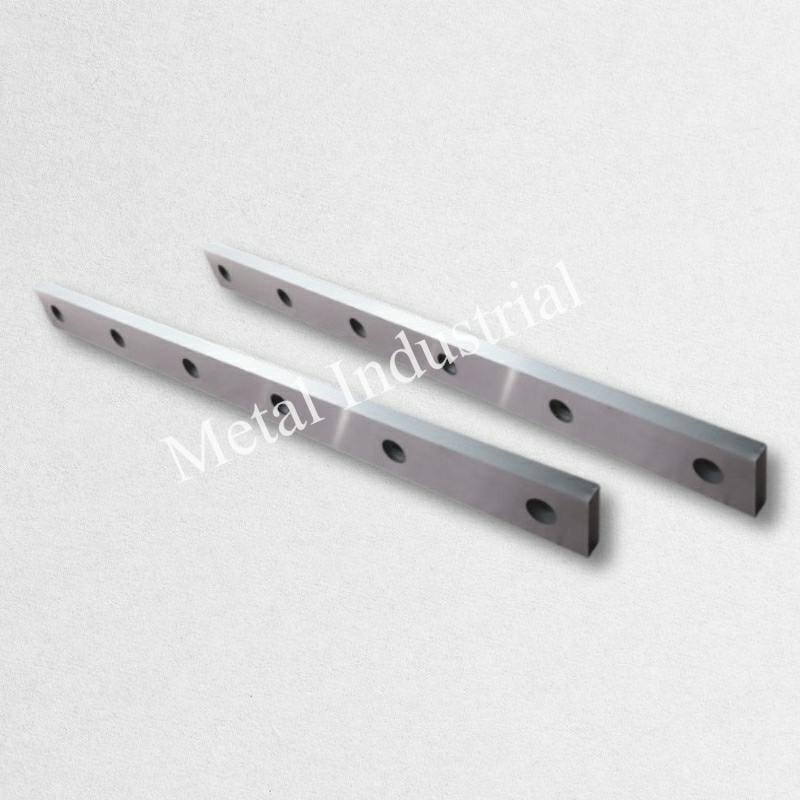
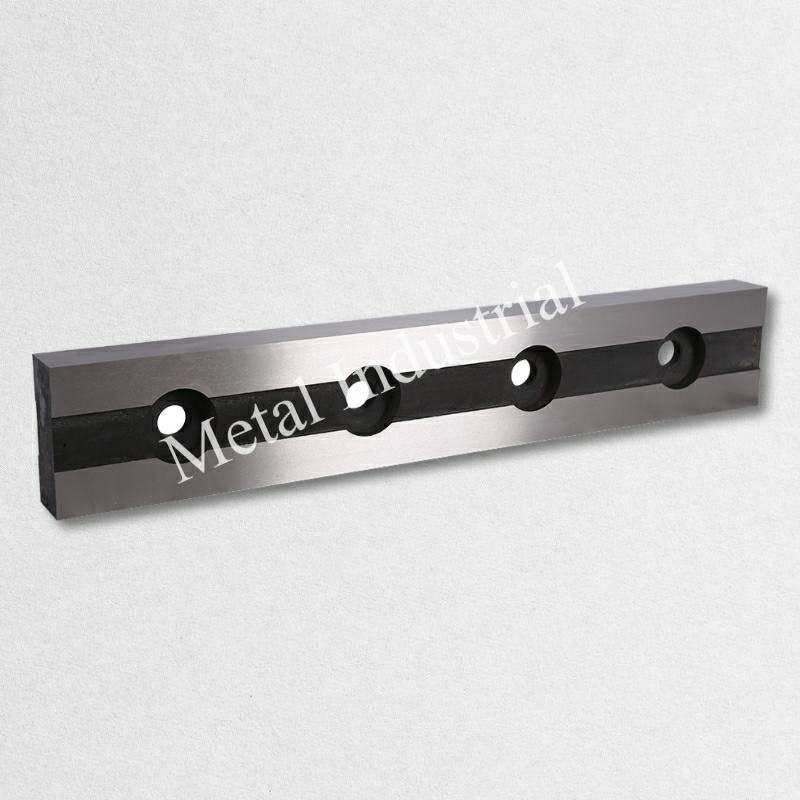
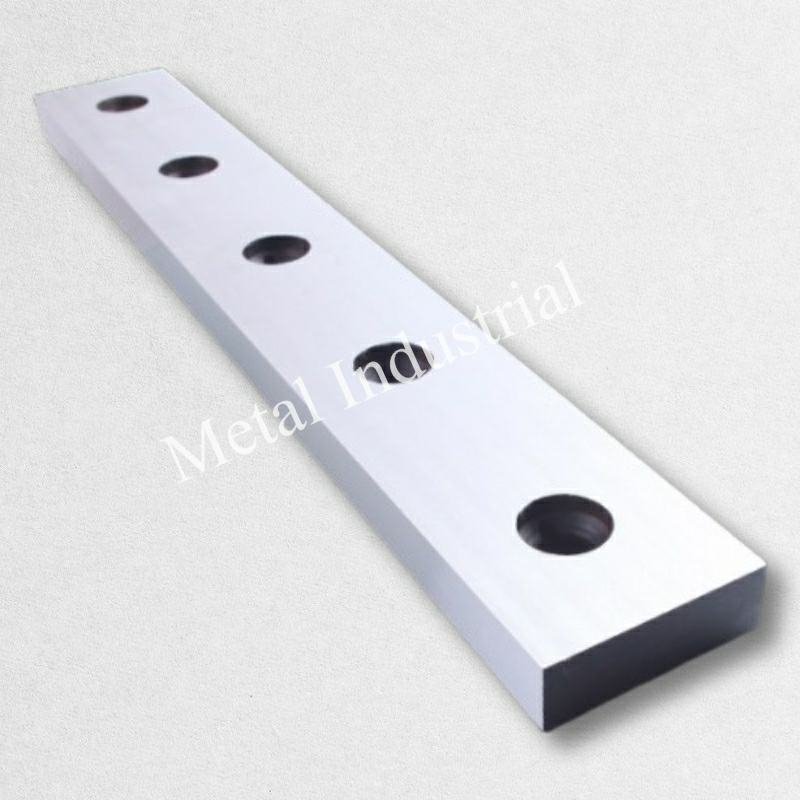
Прецизионные гильотинные ножи | Технические характеристики
+86 158 6180 3357

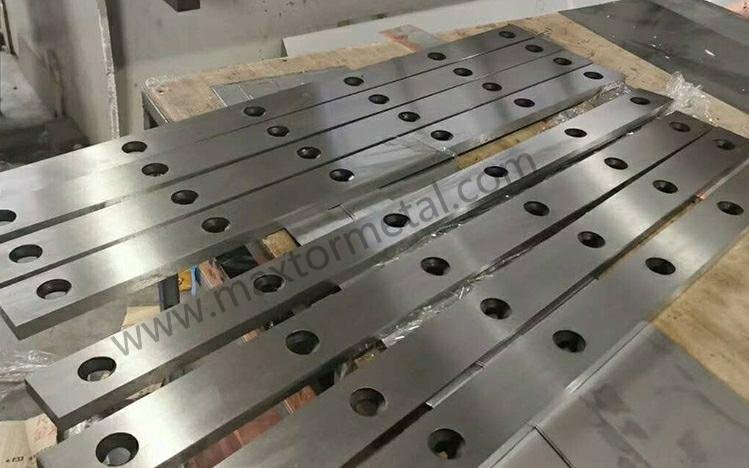
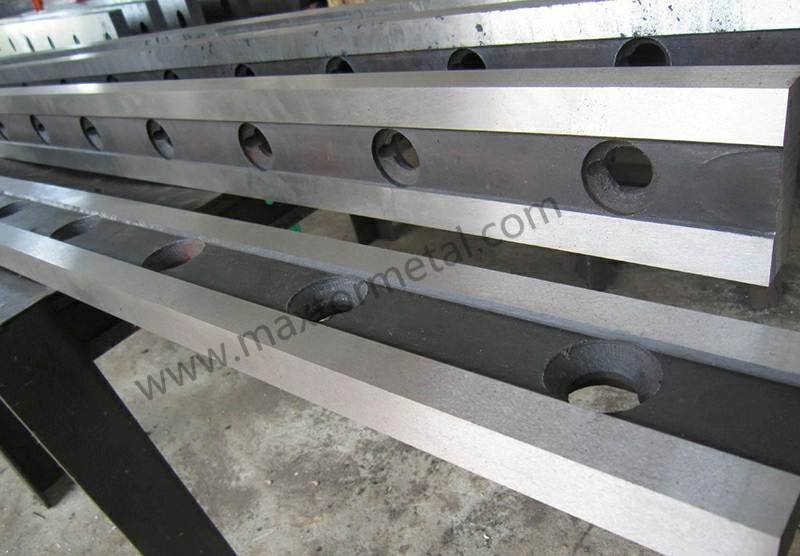
Ножи для Гильотины

Дополнительная информация

Другие названия

Ножи для листовых ножниц, гильотинные ножи, ножи для резки, промышленные гильотинные ножи

Место Происхождения

Китай

Применение

Металлообработка, Производственное Предприятие, Строительные Работы

Материал

D2, H13, S7, SKD-11

Номер Модели

MT-SB

OEM Сервис

Доступно

Условия Оплаты

L/C, Т/Т, estern Union

Упаковка

Картонная Коробка, Деревянные Ящики

Срок Доставки

15-20 ДНЕЙ

Поделиться в:


Высокопроизводительные промышленные гильотинные ножи (Гильотинные и летучие ножницы)

Разработаны для холодной и горячей прецизионной резки металлических листов и плит. Эти ножи используют оптимизированные технологические зазоры для создания сдвигового напряжения, превышающего предел прочности материала на сдвиг, обеспечивая разделение без заусенцев и стружки, а также без образования зон термического влияния (ЗТВ).

Технические параметры

Спецификация для холодной резки

Спецификация для тяжелых условий / горячей резки

Общие материалы

D2 (1.2379), SKD11

H13 (1.2344), S7

Твердость (HRC)

58 – 62

48 – 58 (в зависимости от применения)

Прямолинейность

< 0,02 мм/м

< 0,05 мм/м

Параллелизм

< 0,015 мм

< 0,030 мм

Шероховатость кромки (Ra)

< 0.8 µm (чистовое шлифование)

< 1,2 мкм

Совместимое оборудование

Amada, Cincinnati, Bystronic, LVD, Durma

Нестандартные летучие ножницы, ножи для резки лома


Инженерный обзор ножей для сдвиговых ножниц: Механика процесса резки

Промышленная резка на ножницах — это сложный механический процесс, включающий пластическую деформацию и последующее разрушение металла под воздействием противоположно направленных сил сдвига. В отличие от термических методов резки, гильотинные ножи обеспечивают “холодную обработку”, что сохраняет металлургические характеристики кромок материала.

1 Механизм резки

Процесс начинается при опускании верхнего ножа, что создает локализованное поле напряжений. Когда напряжение превышает предел прочности материала на сдвиг, происходит разрушение. Качество этого разрушения регулируется “зазором между ножами” (управлением зазором). С инженерной точки зрения этот зазор обычно составляет от 5% до 10% от толщины материала, в зависимости от его твердости.

2 Динамика износа

Износ ножей проявляется в три основных этапа:

  1. Начальная приработка: Быстрый износ микроскопических выступов шлифовки.
  2. Установившийся износ: Постепенное притупление радиуса режущей кромки.
  3. Катастрофический износ (разрушение): Микровыкрашивание происходит, когда радиус кромки превышает критические пределы (обычно >0.2mm), что приводит к увеличению усилия резания и тепловой нагрузки.

Промышленное применение сдвиговых ножей: Анализ по отраслям

Гильотинные ножи имеют жизненно важное значение в различных отраслях, каждая из которых предъявляет уникальные инженерные требования:

  • Автомобилестроение: Резка высокопрочной низколегированной (HSLA) стали. Для этого требуются ножи с чрезвычайно высокой вязкостью, способные противостоять высоким растягивающим усилиям современных автомобильных панелей. Для линий AHSS и UHSS, где стабильность износа кромки и частота переналадки определяют совокупную стоимость владения (TCO), ножи со вставками из карбида вольфрама обеспечивают измеримое увеличение срока службы — см. Руководство по окупаемости инвестиций (ROI) для ножей со вставками из карбида вольфрама для AHSS для получения полной модели стоимости за метр.

  • Судостроение: Обработка толстолистового проката. Здесь приоритет отдается материалам H13 или S7 из-за их ударной вязкости.

  • Сервисные металлоцентры: Высокообъемная резка холоднокатаной стали (CRS). Точность и стабильность стойкости кромки являются основными KPI.

  • Строительство и конструкционная сталь: Гильотинная резка арматуры и фасонного проката. Особое внимание уделяется конструкции с “4-сторонней переворачиваемой” кромкой для минимизации времени простоя.

  • Аэрокосмическая промышленность и обработка цветных металлов: Резка алюминия и меди. Требуется высокая чистота поверхности (Ra <0.8µm) для предотвращения “налипания” или адгезии материала (схватывания).
  • Переработка лома Metal: Использование ножей из стали S7 для неравномерных, высоких ударных нагрузок, где критически важна устойчивость к катастрофическому разрушению.

Распространенные проблемы поломки сдвиговых ножей и инженерные решения

  1. Проблема: Микровыкрашивание кромки.
    • Первопричина: Избыточная твердость или недостаточный зазор между ножами.
    • Решение: Внедрение криогенной обработки для стабилизации мартенситной структуры и снижения внутренних напряжений.

  2. Проблема: Чрезмерное образование заусенцев.
    • Первопричина: Притупление ножа или избыточный зазор (зазор >10% от толщины листа).
    • Решение: Implement a 4-edge reversible design and strictly monitor the edge radius; regrind when the radius reaches 0.2mm. For the complete rotation decision framework — including burr-threshold bands by material and shift-level inspection cadence — see the 4-Edge Reversible Blade Rotation Schedule and Regrind Criteria SOP.

  3. Problem: Slanted/Incline Cut Edges.
    • Первопричина: Lack of blade rigidity or non-planar installation surfaces.
    • Решение: Use a dial indicator to verify parallelism across the entire length (ends and middle) during installation.

  4. Problem: Thermal Cracking (Heat Checking).
    • Первопричина: High-speed continuous shearing generating friction heat.
    • Решение: Apply TiN or TiAlN coatings to reduce the friction coefficient and manage heat dissipation.

  5. Problem: Premature Edge Blunting in Stainless Steel.
    • Первопричина: Work hardening of 304/316 grades.
    • Решение: Select D2 or SKD11 materials with high carbon and chromium for maximum abrasion resistance.

  6. Problem: Catastrophic Blade Fracture.
    • Первопричина: Using high-hardness blades (HRC 60+) for heavy plates or scrap.
    • Решение: Switch to S7 or H13 grades with hardness reduced to HRC 48-54 to prioritize toughness.

  7. Problem: “Ghost” Burrs on Non-Ferrous Metals.
    • Первопричина: Material adhesion to the blade surface.
    • Решение: Bright chrome plating to increase surface lubricity and prevent “sticking”.

  8. Problem: Dimensional Distortion Post-Regrind.
    • Первопричина: Grinding burns causing localized softening.
    • Решение: Mandatory fine grinding with adequate coolant; ensure no visible grinding burns. Additionally, thickness reduction from each regrind cycle must be documented and compensated with a precision shim stack to restore blade overlap — see the Regrinding Thickness Reduction Compensation Shim Guide for the calculation procedure.

  9. Problem: Blade Walking/Shifting.
    • Первопричина: Poor bolt-hole compatibility.
    • Решение: Standardize hole positions during the CAD/CAM phase for 100% compatibility with OEM machines.

  10. Problem: Stress Fractures in Multi-Segment Blades.
    • Первопричина: Uneven load distribution between segment joints.
    • Решение: Precision grinding of segments as a matched set to ensure uniform height and parallelism.


5.Руководство по материаловедению

  1. Material selection is based on the “Wear Resistance vs. Toughness” trade-off:

    • D2 (1.2379) / SKD11: The “General Purpose” standard. High carbon and high chromium provide excellent wear resistance for sheets <6mm. When D2 and SKD11 deliver overlapping performance on paper but diverge in field results, the differentiator is usually carbide microstructure and melt practice — the full selection framework is covered in the D2 vs SKD11 tool steel selection guide for shearing blades. When standard D2 life becomes the throughput constraint on AHSS lines, a carbide-inlaid construction can extend edge stability — the economics and pilot benchmark data are covered in the Tungsten Carbide Inlaid Shear Blades ROI Guide.
    • H13 (1.2344): The “Heavy-Duty” choice. Exceptional hot-hardness and impact toughness for plates >12mm or hot shearing.  
    • S7: The “High-Impact” grade. Specifically designed for scrap recycling and heavy-duty demolition where fracture resistance is the absolute priority.

Термообработка и логика подбора твердости

The performance of a shear blade is determined in the vacuum furnace.

  • Vacuum Heat Treatment: Ensures uniform hardness depth and minimal dimensional distortion.

  • Hardness Customization:
    • Cold Shearing: HRC 58-62 for precision and verticality.

    • Medium/High Strength: HRC 54-58 for a balance of toughness.

    • Scrap/Heavy Impact: HRC 48-54 to prevent catastrophic fracture.
  • Криогенная обработка: Converts retained austenite to martensite, increasing wear resistance and dimensional stability by 20%-50%.

7.Геометрия ножа и инженерия режущей кромки

  • Blade Clearance Management: Essential for cut quality. Recommended gap is 5%-10% of material thickness.

  • Edge Design: Most blades utilize a 4-edge reversible design to maximize lifetime between regrinds. A structured rotation log and measurement-based regrind trigger criteria for 4-edge blades are documented in the 4-Edge Blade Rotation Schedule and Regrind Criteria SOP.

  • Шероховатость поверхности: Blade edges must be fine-ground to Ra <0.8µm to prevent initial micro-chipping.

8.Производственный процесс и контроль качества

  1. Material Sourcing: High-purity alloy steels (D2, H13, S7).
  2. Machining: CNC milling of mounting holes and recesses for OEM compatibility.

  3. Vacuum Heat Treatment & Deep Cryogenics: Core hardness and structural stabilization.

  4. Fine Grinding: Precision finishing of cutting surfaces and installation planes. Thickness loss must be compensated with a calibrated shim stack — see the Regrinding Thickness Reduction Compensation Guide.

  5. Осмотр:
    • Straightness: Verification < 0.02mm/m.

    • Parallelism: Verification < 0.015mm.

    • Hardness Mapping: Ensuring consistency across the entire blade length.

Практические кейсы: Количественные показатели улучшений

  • Case 1: Automotive HSLA Shearing: By switching from standard D2 to Cryogenic-treated D2, a client reduced edge chipping incidents by 40% and extended blade life by 30%.

  • Case 2: Steel Service Center: Implementing strict “0.2mm radius” regrind schedules and parallelism calibration (0.015mm) resulted in a 50% reduction in rejection rates due to burrs.


Раздел FAQ (Глубокий технический анализ)

  1. Вопрос: Когда мне следует перетачивать ножи для сдвиговых ножниц?
    • Ответ: Когда радиус режущей кромки достигает 0,2 мм или высота заусенца превышает допуски проекта.

  2. Вопрос: Почему для горячей резки лучше использовать H13, а не D2?
    • Ответ: H13 сохраняет свою твердость при высоких температурах (красностойкость), в то время как D2 размягчается.

  3. Вопрос: Каков оптимальный зазор между ножами для низкоуглеродистой стали толщиной 10 мм?
    • Ответ: От 0,5 мм до 1,0 мм (5%-10% от толщины).

  4. Вопрос: Действительно ли работает криогенная обработка?
    • Ответ: Да, она повышает износостойкость до 50% за счет трансформации остаточного аустенита.

  5. Вопрос: Как предотвратить «налипание» при резке алюминия?
    • Ответ: Используйте ножи с блестящим хромированным покрытием или улучшенным качеством обработки поверхности (Ra <0,4 мкм).

  6. Вопрос: Можно ли использовать сталь S7 для тонколистовой нержавеющей стали?
    • Ответ: Нет. S7 не обладает необходимой износостойкостью (твердостью) для тонколистовой нержавеющей стали; предпочтительнее использовать сталь D2.

  7. Вопрос: Что такое «холодная обработка» при резке?
    • Ответ: Это механическое разделение, которое не создает зону термического влияния (ЗТВ), сохраняя свойства материала.

  8. Вопрос: Насколько важна прямолинейность для 4-метрового ножа?
    • Ответ: Критически важна. Отклонение >0,02 мм/м приводит к неравномерным зазорам и низкому качеству реза.

  9. Вопрос: Почему у моих ножей выкрашиваются углы?
    • Ответ: Это обычно указывает на неровную плоскость установки или чрезмерную затяжку сегментов.

  10. Вопрос: Вакуумная термообработка лучше, чем традиционные соляные ванны?
    • Ответ: Да, она обеспечивает превосходный контроль над однородностью твердости и обезуглероживанием поверхности.

  11. Вопрос: Какие материалы требуют больших усилий при резке?
    • Ответ: Нержавеющая сталь и высокопрочные низколегированные стали (HSLA).

  12. Вопрос: Можно ли использовать один комплект ножей для всех толщин?
    • Ответ: Нет. Зазор между ножами ДОЛЖЕН регулироваться в зависимости от толщины.

  13. Вопрос: В чем преимущество 4-стороннего оборотного ножа?
    • Ответ: Он имеет четыре рабочие режущие кромки, что снижает стоимость одного реза и время простоя.

  14. Вопрос: Почему после резки край получается «раздавленным»?
    • Ответ: Это признак чрезмерного зазора между ножами.

  15. Вопрос: Как параллельность влияет на срок службы ножа?
    • Ответ: Плохая параллельность приводит к возникновению зон локального высокого давления, что вызывает преждевременное выкрашивание.


" Добро пожаловать с запросами!

Если вы не нашли нужный нож для гильотины, мы можем изготовить его на заказ, узнайте как в разделе « Лезвия на Заказ »!
Открыть Брошюры


Демонстрация Ножей для Гильотины:

Ножи для стрижки, ножи для гильотинных ножниц, ножи для холодной резки, режущие лезвия, гильотинные ножи, ножи для гильотинных ножниц, прямые ножи для гильотины, ножи для стригальных машин, ножи для резки металлаНожи для стрижки, ножи для гильотинных ножниц, ножи для холодной резки, режущие лезвия, гильотинные ножи, ножи для гильотинных ножниц, прямые ножи для гильотины, ножи для стригальных машин, ножи для резки металлаНожи для стрижки, ножи для гильотинных ножниц, ножи для холодной резки, режущие лезвия, гильотинные ножи, ножи для гильотинных ножниц, прямые ножи для гильотины, ножи для стригальных машин, ножи для резки металлаНожи для стрижки, ножи для гильотинных ножниц, ножи для холодной резки, режущие лезвия, гильотинные ножи, ножи для гильотинных ножниц, прямые ножи для гильотины, ножи для стригальных машин, ножи для резки металла Ножи для стрижки, ножи для гильотинных ножниц, ножи для холодной резки, режущие лезвия, гильотинные ножи, ножи для гильотинных ножниц, прямые ножи для гильотины, ножи для стригальных машин, ножи для резки металла Ножи для стрижки, ножи для гильотинных ножниц, ножи для холодной резки, режущие лезвия, гильотинные ножи, ножи для гильотинных ножниц, прямые ножи для гильотины, ножи для стригальных машин, ножи для резки металла Ножи для стрижки, ножи для гильотинных ножниц, ножи для холодной резки, режущие лезвия, гильотинные ножи, ножи для гильотинных ножниц, прямые ножи для гильотины, ножи для стригальных машин, ножи для резки металла Ножи для стрижки, ножи для гильотинных ножниц, ножи для холодной резки, режущие лезвия, гильотинные ножи, ножи для гильотинных ножниц, прямые ножи для гильотины, ножи для стригальных машин, ножи для резки металла Ножи для стрижки, ножи для гильотинных ножниц, ножи для холодной резки, режущие лезвия, гильотинные ножи, ножи для гильотинных ножниц, прямые ножи для гильотины, ножи для стригальных машин, ножи для резки металла Ножи для стрижки, ножи для гильотинных ножниц, ножи для холодной резки, режущие лезвия, гильотинные ножи, ножи для гильотинных ножниц, прямые ножи для гильотины, ножи для стригальных машин, ножи для резки металла Ножи для стрижки, ножи для гильотинных ножниц, ножи для холодной резки, режущие лезвия, гильотинные ножи, ножи для гильотинных ножниц, прямые ножи для гильотины, ножи для стригальных машин, ножи для резки металла Ножи для стрижки, ножи для гильотинных ножниц, ножи для холодной резки, режущие лезвия, гильотинные ножи, ножи для гильотинных ножниц, прямые ножи для гильотины, ножи для стригальных машин, ножи для резки металла   Ножи Гильотины


Видео:


Связанные Блоги:

  1.  Выбор между Гильотинными Ножницами и Ножницами с Поворотной Балкой: Всесторонний Сравнительный Анализ ;

  2.  Как выбрать гильотинные ножницы: с поворотной балкой или гильотинные? И как отрегулировать зазор между ножами гильотины?

  3.  Можно ли затачивать ножи для гильотины? И как?

  4. Мастерство использования сдвиговых ножей с покрытием: снижение трения, предотвращение заедания и повышение целостности кромки

  5. Полное Руководство по Сдвиговым Ножам для Нержавеющей Стали: Материалы и Геометрия для Высококачественной Резки


Запрос о Продукции

Оставьте сообщение Мы перезвоним вам в ближайшее время!