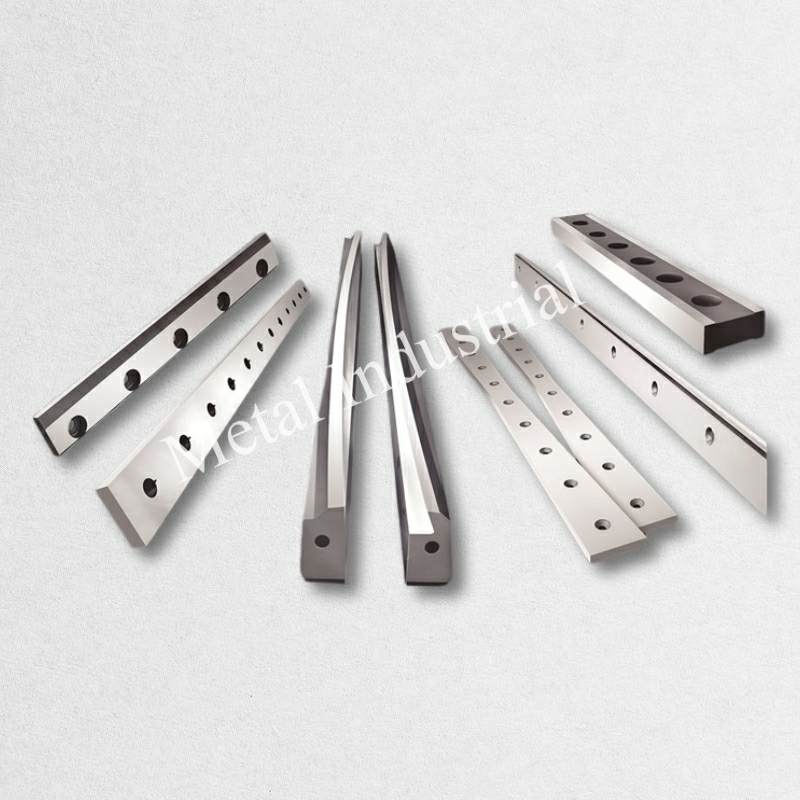
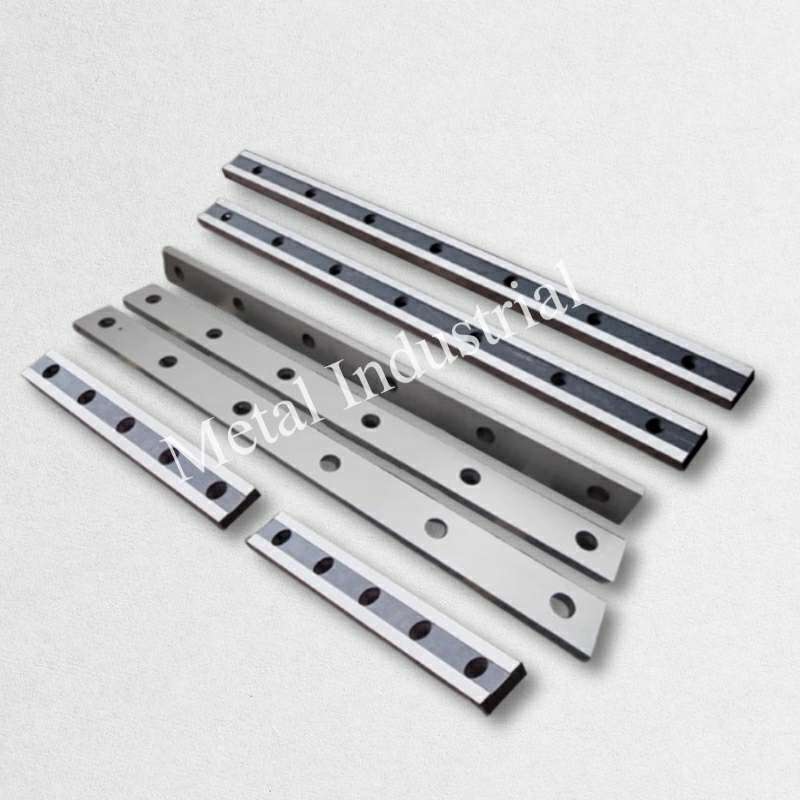
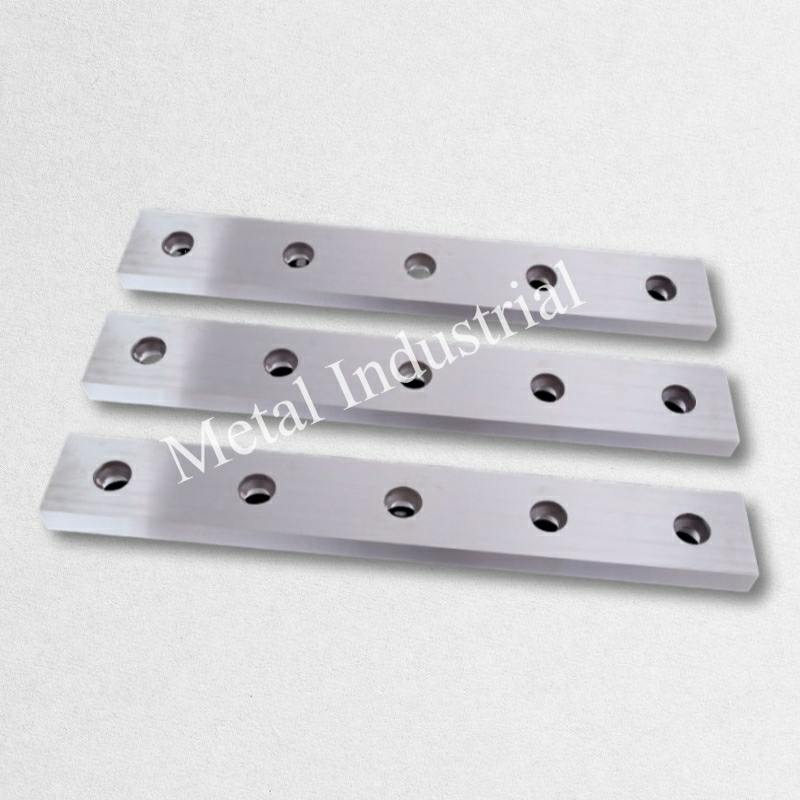
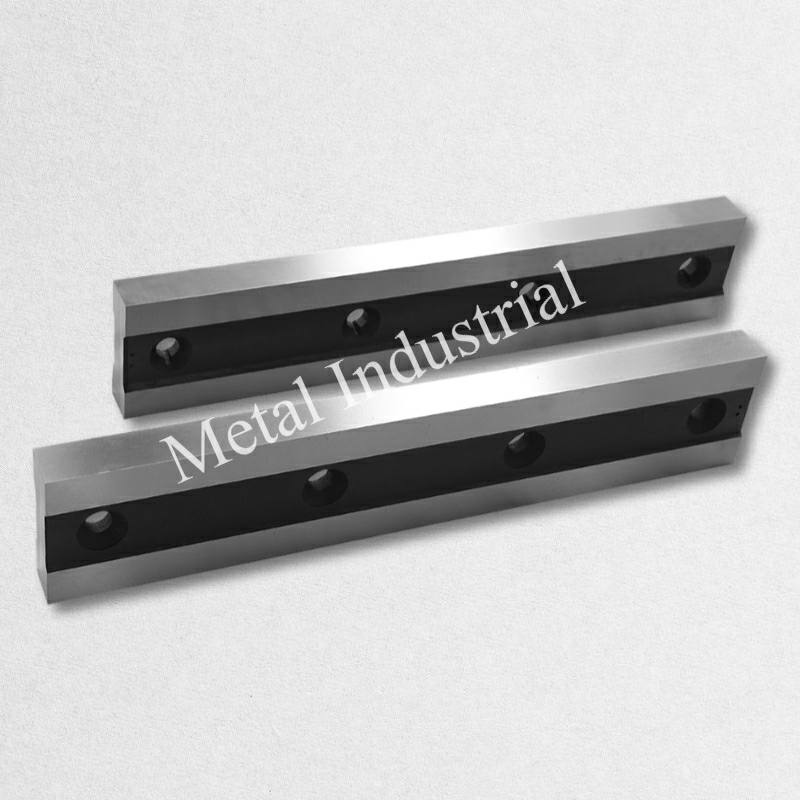
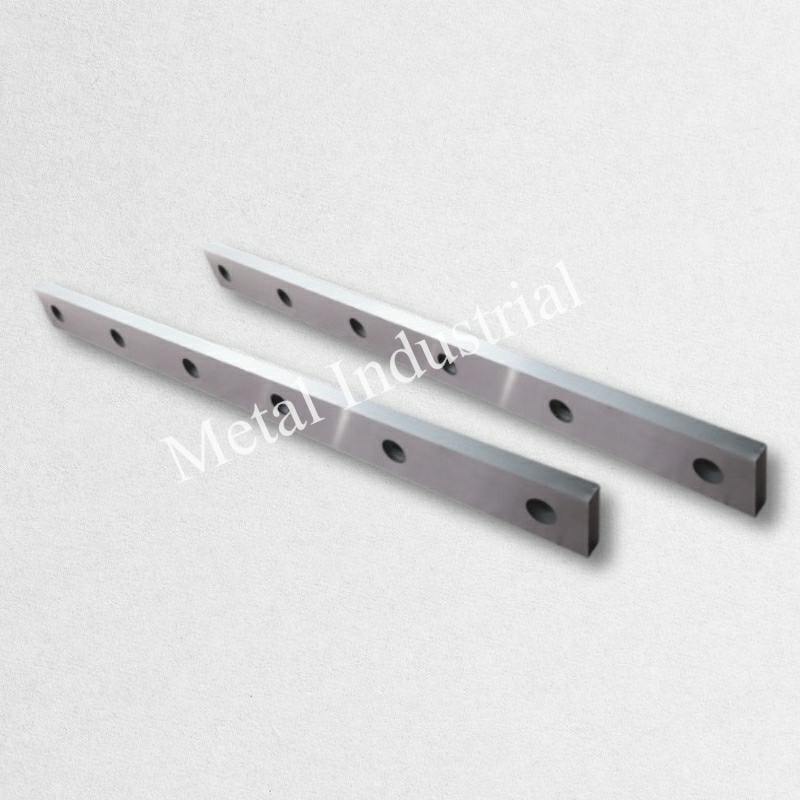
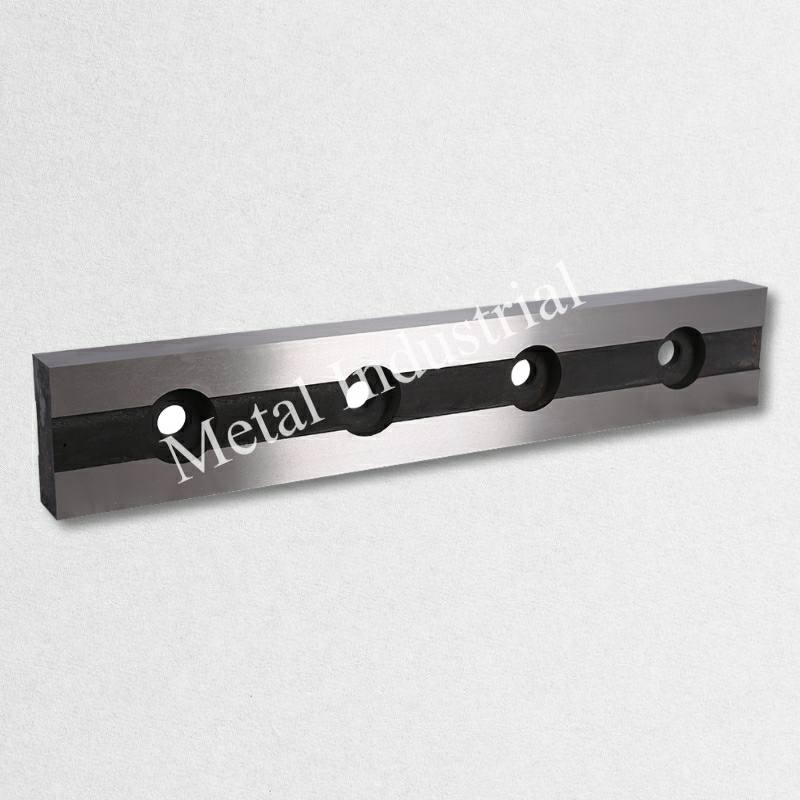
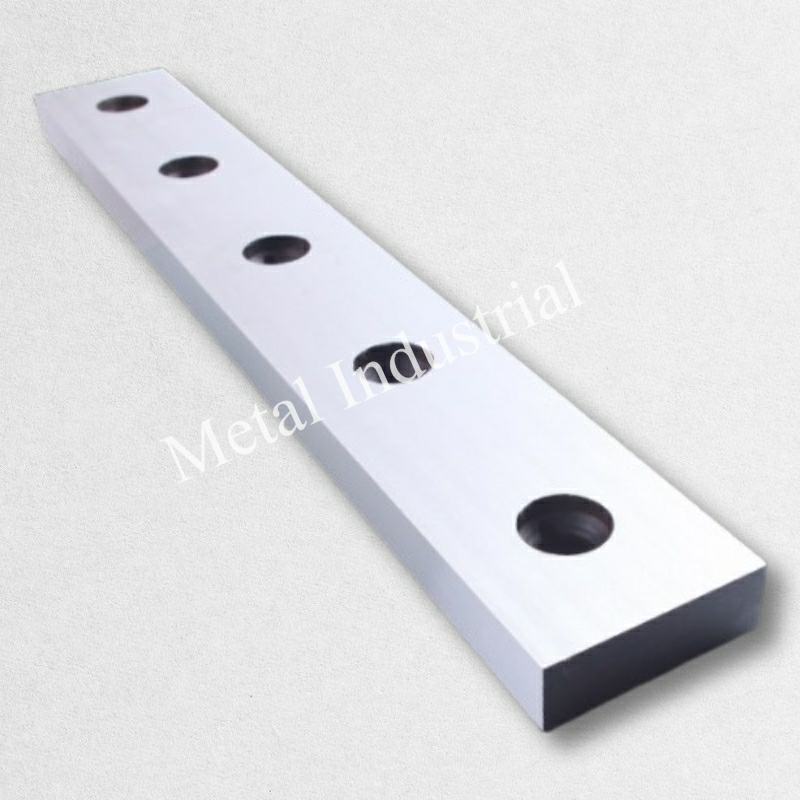
Lưỡi cắt

Thông tin bổ sung

Tên khác

Shear Machine Blades、Shear Knives, Shearing Blades, Cutting Blade, Industrial Guillotine Knives

Nơi Xuất Xứ

Trung Quốc

Ứng dụng

Gia Công Kim Loại, Nhà Máy Sản Xuất, Công Trình Xây Dựng

Vật liệu

D2, H13, S7, SKD-11

Số Hiệu Mẫu

MT-SB

Dịch vụ OEM

Khả dụng

Điều Khoản Thanh Toán

L/C, T/T, Western Union

Đóng gói

Hộp Carton, Thùng Gỗ

Thời Gian Giao Hàng

15-20 NGÀY

Chia sẻ lên:


Dao cắt tấm công nghiệp hiệu suất cao (Dao cắt cắt bay & Dao cắt guilhotina)

Được thiết kế chuyên dụng cho quá trình cắt tấm và cắt xả băng chính xác ở cả trạng thái nguội và nóng cho các loại thép tấm, thép lá. Các công cụ này sử dụng khe hở cắt (clearance) được tối ưu hóa để tạo ra ứng suất cắt vượt quá giới hạn bền cắt của vật liệu, giúp chia tách vật liệu một modo hoàn hảo: không ba-via, không tạo vụn sứt mẻ và không để lại vùng ảnh hưởng nhiệt (HAZ).

Thông số kỹ thuật

Cold Shearing Specification

Heavy-Duty / Hot Shearing Specification

Vật liệu thông thường

D2 (1.2379), SKD11

H13 (1.2344), S7

Độ cứng (HRC)

58 – 62

48 – 58 (Application dependent)

Straightness

< 0.02 mm/m

< 0.05 mm/m

Sự song song

< 0.015 mm

< 0.030 mm

Edge Finish (Ra)

< 0.8 µm (Fine Ground)

< 1.2 µm

Compatible Machines

Amada, Cincinnati, Bystronic, LVD, Durma

Custom Flying Shears, Scrap Shears


Tổng quan kỹ thuật về dao cắt công nghiệp: Cơ học của quá trình cắt (Shearing)

Industrial shearing is a complex mechanical process that involves the plastic deformation and subsequent fracture of metal through the application of opposing shear forces. Unlike thermal cutting methods, shear blades provide “cold processing,” which preserves the metallurgical characteristics of the material edges.

2.1 The Shearing Mechanism

The process is initiated as the upper blade descends, creating a localized stress field. When the stress exceeds the material’s ultimate shear strength, fracture occurs. The quality of this fracture is governed by the “Blade Clearance” (Gap Management). In engineering terms, this clearance typically ranges from 5% to 10% of the material thickness, depending on the material’s hardness.

2.2 Wear Dynamics

Blade wear manifests in three primary stages:

  1. Initial Bedding-in: Rapid wear of microscopic grinding peaks.
  2. Steady State Wear: Gradual blunting of the cutting edge radius.
  3. Catastrophic Failure: Micro-chipping occurs when the edge radius exceeds critical limits (typically >0.2mm), leading to increased cutting force and thermal load.

Ứng dụng công nghiệp của dao cắt tấm: Phân tích theo từng ngành hàng

Shear blades are vital across diverse sectors, each presenting unique engineering constraints:

  • Automotive Manufacturing: Cutting High-Strength Low-Alloy (HSLA) steel. This requires blades with extreme toughness to resist the high tensile forces of modern automotive panels. For AHSS and UHSS lines where edge-wear stability and changeover frequency drive TCO, tungsten carbide inlaid shear blades offer a measurable life multiplier — see the Tungsten Carbide Inlaid Shear Blades ROI Guide for AHSS for a full cost-per-meter model.

  • Shipbuilding Industry: Processing heavy plates. H13 or S7 materials are prioritized here for their impact resistance.

  • Steel Service Centers: High-volume cold-rolled steel (CRS) shearing. Precision and edge life consistency are the primary KPIs.

  • Construction & Structural Steel: Guillotine shearing of rebar and structural sections. Focuses on the “4-edge reversible” design to minimize downtime.

  • Aerospace & Non-Ferrous Processing: Shearing aluminum and copper. Requires high surface finish (Ra <0.8µm) to prevent “sticking” or material adhesion (galling).
  • Tái chế phế liệu Metal: Utilizing S7 blades for irregular, high-impact loads where resistance to catastrophic fracture is critical.

Các sự cố hư hỏng thường gặp của dao cắt công nghiệp & Giải pháp kỹ thuật

  1. Problem: Micro-Chipping at the Edge.
    • Nguyên nhân gốc rễ: Excessive hardness or insufficient blade clearance.
    • Giải pháp: Introduce Cryogenic Treatment to stabilize the martensitic structure and reduce internal stress. When chipping persists after corrective action, reading the fracture surface distinguishes fatigue-driven chipping (clearance or grinding errors) from impact-driven chipping (hardness or overload) — the two modes require completely different fixes. See the Shear Blade Edge Chipping Root Cause Analysis: Fractography and Decision Tree for the shop-floor diagnostic workflow.

  2. Problem: Excessive Burr Formation.
    • Nguyên nhân gốc rễ: Blade blunting or excessive clearance (gap >10% of plate thickness).
    • Giải pháp: Implement a 4-edge reversible design and strictly monitor the edge radius; regrind when the radius reaches 0.2mm. For the complete rotation decision framework — including burr-threshold bands by material and shift-level inspection cadence — see the 4-Edge Reversible Blade Rotation Schedule and Regrind Criteria SOP.

  3. Problem: Slanted/Incline Cut Edges.
    • Nguyên nhân gốc rễ: Lack of blade rigidity or non-planar installation surfaces.
    • Giải pháp: Use a dial indicator to verify parallelism across the entire length (ends and middle) during installation.

  4. Problem: Thermal Cracking (Heat Checking).
    • Nguyên nhân gốc rễ: High-speed continuous shearing generating friction heat.
    • Giải pháp: Apply TiN or TiAlN coatings to reduce the friction coefficient and manage heat dissipation.

  5. Problem: Premature Edge Blunting in Stainless Steel.
    • Nguyên nhân gốc rễ: Work hardening of 304/316 grades.
    • Giải pháp: Select D2 or SKD11 materials with high carbon and chromium for maximum abrasion resistance.

  6. Problem: Catastrophic Blade Fracture.
    • Nguyên nhân gốc rễ: Using high-hardness blades (HRC 60+) for heavy plates or scrap.
    • Giải pháp: Switch to S7 or H13 grades with hardness reduced to HRC 48-54 to prioritize toughness.

  7. Problem: “Ghost” Burrs on Non-Ferrous Metals.
    • Nguyên nhân gốc rễ: Material adhesion to the blade surface.
    • Giải pháp: Bright chrome plating to increase surface lubricity and prevent “sticking”.

  8. Problem: Dimensional Distortion Post-Regrind.
    • Nguyên nhân gốc rễ: Grinding burns causing localized softening.
    • Giải pháp: Mandatory fine grinding with adequate coolant; ensure no visible grinding burns. Additionally, thickness reduction from each regrind cycle must be documented and compensated with a precision shim stack to restore blade overlap — see the Regrinding Thickness Reduction Compensation Shim Guide for the calculation procedure.

  9. Problem: Blade Walking/Shifting.
    • Nguyên nhân gốc rễ: Poor bolt-hole compatibility.
    • Giải pháp: Standardize hole positions during the CAD/CAM phase for 100% compatibility with OEM machines.

  10. Problem: Stress Fractures in Multi-Segment Blades.
    • Nguyên nhân gốc rễ: Uneven load distribution between segment joints.
    • Giải pháp: Precision grinding of segments as a matched set to ensure uniform height and parallelism.


5.Hướng dẫn Kỹ thuật Vật liệu

  1. Material selection is based on the “Wear Resistance vs. Toughness” trade-off:

    • D2 (1.2379) / SKD11: The “General Purpose” standard. High carbon and high chromium provide excellent wear resistance for sheets <6mm. When D2 and SKD11 deliver overlapping performance on paper but diverge in field results, the differentiator is usually carbide microstructure and melt practice — the full selection framework is covered in the D2 vs SKD11 tool steel selection guide for shearing blades. When standard D2 life becomes the throughput constraint on AHSS lines, a carbide-inlaid construction can extend edge stability — the economics and pilot benchmark data are covered in the Tungsten Carbide Inlaid Shear Blades ROI Guide.
    • H13 (1.2344): The “Heavy-Duty” choice. Exceptional hot-hardness and impact toughness for plates >12mm or hot shearing.  
    • S7: The “High-Impact” grade. Specifically designed for scrap recycling and heavy-duty demolition where fracture resistance is the absolute priority.

Xử lý nhiệt & Nguyên lý kiểm soát độ cứng

The performance of a shear blade is determined in the vacuum furnace.

  • Vacuum Heat Treatment: Ensures uniform hardness depth and minimal dimensional distortion.

  • Hardness Customization:
    • Cold Shearing: HRC 58-62 for precision and verticality.

    • Medium/High Strength: HRC 54-58 for a balance of toughness.

    • Scrap/Heavy Impact: HRC 48-54 to prevent catastrophic fracture.
  • Phương pháp điều trị đông lạnh: Converts retained austenite to martensite, increasing wear resistance and dimensional stability by 20%-50%.

7.Hình học Dao & Kỹ thuật Lưỡi cắt

  • Blade Clearance Management: Essential for cut quality. Recommended gap is 5%-10% of material thickness.

  • Edge Design: Hầu hết các lưỡi dao sử dụng thiết kế đảo chiều 4 cạnh để tối đa hóa tuổi thọ giữa các lần mài lại. Nhật ký xoay vòng chi tiết và các tiêu chí kích hoạt mài lại dựa trên đo lường thực tế cho lưỡi dao 4 cạnh được ghi nhận trong Quy trình vận hành tiêu chuẩn (SOP) về Lịch xoay vòng và Tiêu chí mài lại lưỡi dao 4 cạnh.

  • Độ nhám bề mặt: Các cạnh lưỡi dao phải được mài tinh đạt độ nhám Ra <0.8µm để ngăn ngừa tình trạng mẻ vi mô ban đầu.

8.Quy trình Sản xuất & Kiểm tra Chất lượng

  1. Nguồn cung ứng vật liệu: Thép hợp kim độ tinh khiết cao (D2, H13, S7).
  2. Gia công cơ khí: Phay CNC các lỗ lắp và hốc định vị để đảm bảo khả năng tương thích hoàn hảo với thiết bị OEM.

  3. Nhiệt luyện chân không & Xử lý đông lạnh sâu (Cryogenic): Đảm bảo độ cứng lõi và ổn định cấu trúc vật liệu.

  4. Mài tinh: Gia công tinh chính xác các bề mặt cắt và mặt phẳng lắp đặt. Độ hao hụt chiều dày phải được bù bằng bộ tấm đệm (shim) đã hiệu chuẩn — tham khảo Hướng dẫn bù hao hụt chiều dày do mài lại.

  5. Điều tra:
    • Độ thẳng: Kiểm tra đạt < 0.02mm/m.

    • Độ song song: Kiểm tra đạt < 0.015mm.

    • Đo bản đồ độ cứng (Hardness Mapping): Đảm bảo độ cứng đồng đều trên toàn bộ chiều dài lưỡi dao.

Nghiên cứu tình huống (Case Studies): Những cải tiến có thể định lượng

  • Case study 1: Cắt tôn HSLA ngành ô tô: Nhờ chuyển đổi từ thép D2 tiêu chuẩn sang D2 xử lý đông lạnh (Cryogenic), một khách hàng đã giảm được 40% sự cố mẻ cạnh và kéo dài tuổi thọ lưỡi dao thêm 30%.

  • Case study 2: Trung tâm gia công thép tấm (Steel Service Center): Việc áp dụng nghiêm ngặt lịch trình mài lại khi “bán kính mòn đạt 0.2mm” và hiệu chuẩn độ song song (0.015mm) đã giúp giảm 50% tỷ lệ lỗi do bavia.


Mục FAQ (Giải đáp chuyên sâu cho ngành công nghiệp)

  1. Q: Khi nào tôi nên mài lại lưỡi dao máy cắt tôn?
    • A: Khi bán kính bo tròn của cạnh cắt đạt 0.2mm hoặc chiều cao bavia vượt quá dung sai cho phép của bản vẽ.

  2. Q: Tại sao nên sử dụng thép H13 cho ứng dụng cắt nóng thay vì D2?
    • A: Thép H13 duy trì được độ cứng ở nhiệt độ cao (độ cứng nóng), trong khi D2 sẽ bị mềm đi.

  3. Q: Khe hở lưỡi dao tối ưu khi cắt thép cacbon thấp (mild steel) dày 10mm là bao nhiêu?
    • A: Từ 0.5mm đến 1.0mm (tương đương 5%-10% chiều dày tấm).

  4. Q: Công nghệ xử lý đông lạnh sâu (cryogenic) có thực sự hiệu quả không?
    • A: Có, quá trình này giúp tăng khả năng chống mài mòn lên tới 50% nhờ chuyển hóa lượng austenite dư thành martensite.

  5. Q: Làm thế nào để ngăn ngừa hiện tượng “bết dính” vật liệu khi cắt nhôm?
    • A: Hãy sử dụng lưỡi dao có lớp phủ crom bóng hoặc có độ bóng bề mặt cao hơn (Ra <0.4µm).

  6. Q: Tôi có thể sử dụng thép S7 để cắt inox (thép không gỉ) tấm mỏng không?
    • A: Không. Thép S7 không đủ khả năng chống mài mòn (độ cứng) cần thiết cho inox mỏng; thép D2 là lựa chọn tối ưu hơn.

  7. Q: “Gia công nguội” trong quá trình cắt sấn là gì?
    • A: Đó là quá trình phân tách cơ học không tạo ra Vùng ảnh hưởng nhiệt (HAZ), giúp bảo toàn các đặc tính của vật liệu.

  8. Q: Độ thẳng của lưỡi dao dài 4 mét quan trọng như thế nào?
    • A: Cực kỳ quan trọng. Độ lệch >0,02mm/m sẽ gây ra việc thiết lập khe hở không đều và chất lượng vết cắt kém.

  9. Q: Tại sao lưỡi dao của tôi lại bị mẻ ở các góc?
    • A: Điều này thường cho thấy mặt phẳng lắp đặt không đều hoặc các phân đoạn bị siết quá chặt.

  10. Q: Nhiệt luyện chân không có tốt hơn bể muối truyền thống không?
    • A: Có, nó mang lại khả năng kiểm soát vượt trội đối với tính đồng nhất của độ cứng và sự thoát cacbon bề mặt.

  11. Q: Những vật liệu nào yêu cầu lực cắt lớn hơn?
    • A: Thép không gỉ và hợp kim HSLA.

  12. Q: Một bộ lưỡi dao có thể được sử dụng cho mọi độ dày không?
    • A: Không. Khe hở lưỡi dao BẮT BUỘC phải được điều chỉnh theo từng độ dày.

  13. Q: Lợi ích của lưỡi dao đảo mặt 4 cạnh là gì?
    • A: Nó cung cấp bốn cạnh cắt có thể sử dụng, giúp giảm chi phí cho mỗi lần cắt và thời gian dừng máy.

  14. Q: Tại sao máy cắt của tôi lại để lại mép cắt bị “dập”?
    • A: Đây là triệu chứng của khe hở lưỡi quá lớn.

  15. Q: How does parallelism affect blade life?
    • A: Poor parallelism leads to localized high-pressure zones, causing premature chipping.


" Chào mừng bạn đến để hỏi!

Nếu bạn không tìm thấy lưỡi dao cắt mình đang tìm kiếm, chúng tôi cũng có thể tùy chỉnh nó, hãy xem mục “ Lưỡi Dao Tùy Chỉnh ” của chúng tôi để tìm hiểu cách thực hiện!

Mở Tài Liệu Quảng Cáo


Trưng Bày Lưỡi Dao Cắt:

Lưỡi dao cắt, lưỡi máy cắt, lưỡi cắt nguội, lưỡi cắt, lưỡi dao guillotine, dao cắt guillotine, lưỡi cắt thẳng, lưỡi dao máy cắt, lưỡi cắt kim loạiLưỡi dao cắt, lưỡi máy cắt, lưỡi cắt nguội, lưỡi cắt, lưỡi dao guillotine, dao cắt guillotine, lưỡi cắt thẳng, lưỡi dao máy cắt, lưỡi cắt kim loạiLưỡi dao cắt, lưỡi máy cắt, lưỡi cắt nguội, lưỡi cắt, lưỡi dao guillotine, dao cắt guillotine, lưỡi cắt thẳng, lưỡi dao máy cắt, lưỡi cắt kim loạiLưỡi dao cắt, lưỡi máy cắt, lưỡi cắt nguội, lưỡi cắt, lưỡi dao guillotine, dao cắt guillotine, lưỡi cắt thẳng, lưỡi dao máy cắt, lưỡi cắt kim loại Lưỡi dao cắt, lưỡi máy cắt, lưỡi cắt nguội, lưỡi cắt, lưỡi dao guillotine, dao cắt guillotine, lưỡi cắt thẳng, lưỡi dao máy cắt, lưỡi cắt kim loại Lưỡi dao cắt, lưỡi máy cắt, lưỡi cắt nguội, lưỡi cắt, lưỡi dao guillotine, dao cắt guillotine, lưỡi cắt thẳng, lưỡi dao máy cắt, lưỡi cắt kim loại Lưỡi dao cắt, lưỡi máy cắt, lưỡi cắt nguội, lưỡi cắt, lưỡi dao guillotine, dao cắt guillotine, lưỡi cắt thẳng, lưỡi dao máy cắt, lưỡi cắt kim loại Lưỡi dao cắt, lưỡi máy cắt, lưỡi cắt nguội, lưỡi cắt, lưỡi dao guillotine, dao cắt guillotine, lưỡi cắt thẳng, lưỡi dao máy cắt, lưỡi cắt kim loại Lưỡi dao cắt, lưỡi máy cắt, lưỡi cắt nguội, lưỡi cắt, lưỡi dao guillotine, dao cắt guillotine, lưỡi cắt thẳng, lưỡi dao máy cắt, lưỡi cắt kim loại Lưỡi dao cắt, lưỡi máy cắt, lưỡi cắt nguội, lưỡi cắt, lưỡi dao guillotine, dao cắt guillotine, lưỡi cắt thẳng, lưỡi dao máy cắt, lưỡi cắt kim loại Lưỡi dao cắt, lưỡi máy cắt, lưỡi cắt nguội, lưỡi cắt, lưỡi dao guillotine, dao cắt guillotine, lưỡi cắt thẳng, lưỡi dao máy cắt, lưỡi cắt kim loại Lưỡi dao cắt, lưỡi máy cắt, lưỡi cắt nguội, lưỡi cắt, lưỡi dao guillotine, dao cắt guillotine, lưỡi cắt thẳng, lưỡi dao máy cắt, lưỡi cắt kim loại   Lưỡi dao máy cắt giật


Video:


Bài Viết Liên Quan:

  1.  Lựa Chọn Giữa Máy Cắt Guillotine và Máy Cắt Dầm Đung Đưa: Một Phân Tích So Sánh Toàn Diện ;

  2.  Làm thế nào để chọn máy cắt: Máy cắt dầm xoay hay Máy cắt Guillotine? Và làm thế nào để điều chỉnh khe hở lưỡi dao cắt?

  3.  Lưỡi dao cắt có thể mài lại được không? Và làm thế nào?

  4. Làm Chủ Lưỡi Dao Cắt Xén Có Lớp Phủ: Giảm Ma Sát, Ngăn Ngừa Trầy Xước và Tăng Cường Độ Bền Cạnh Dao

  5. Hướng Dẫn Chi Tiết Về Lưỡi Dao Cắt Xén cho Thép Không Gỉ: Vật Liệu và Hình Học cho Vết Cắt Chất Lượng Cao


Yêu cầu Sản phẩm

Để lại tin nhắn Chúng tôi sẽ gọi lại cho bạn sớm!