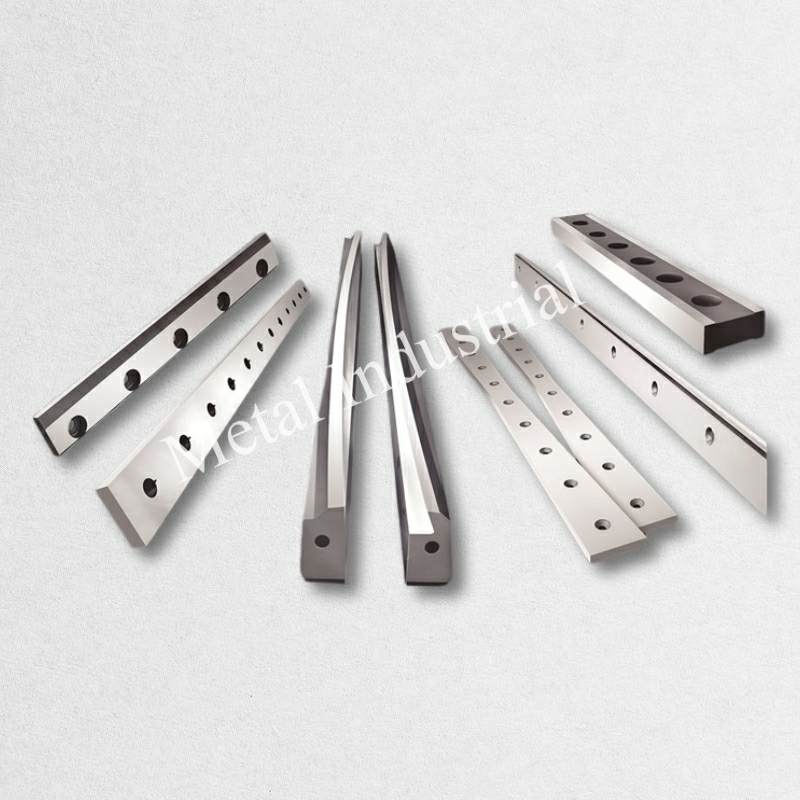
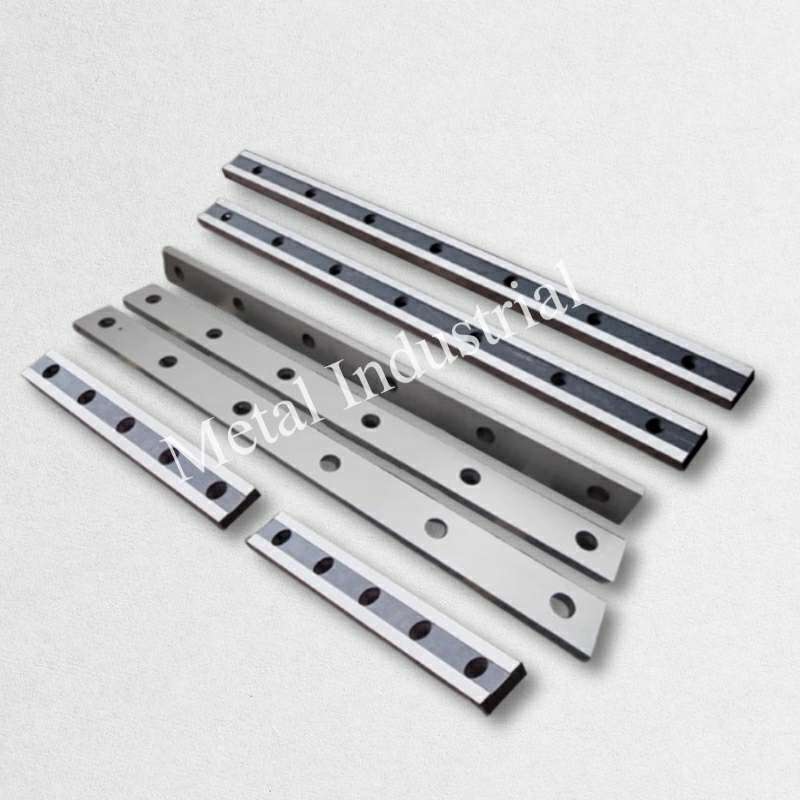
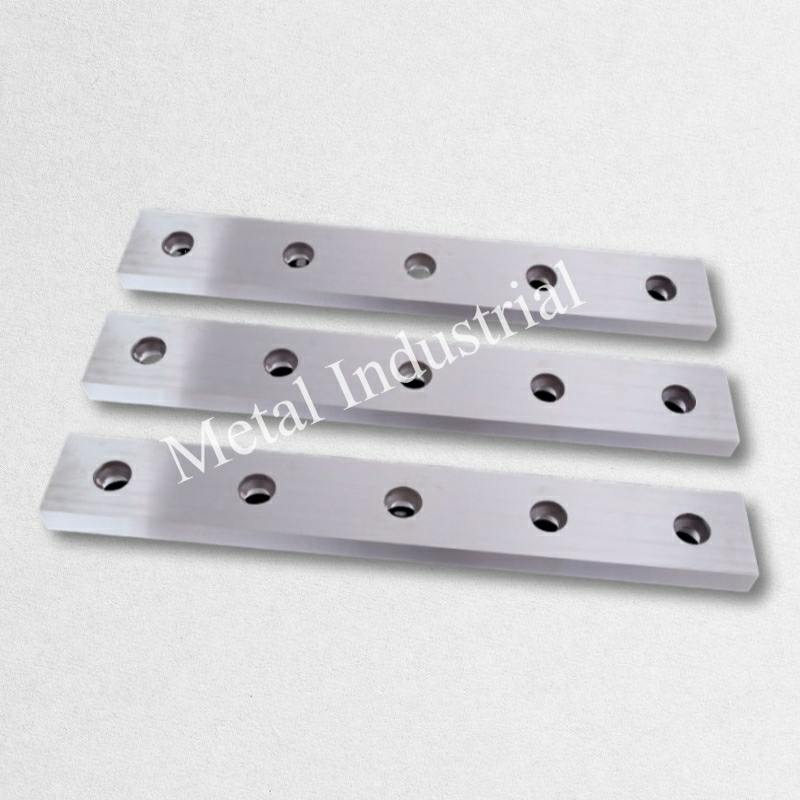
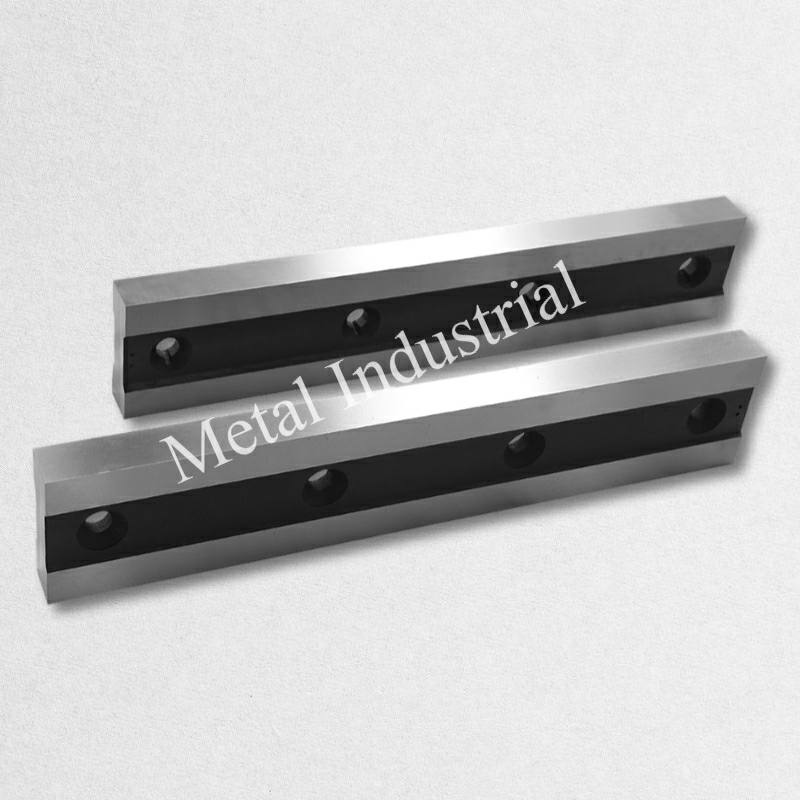
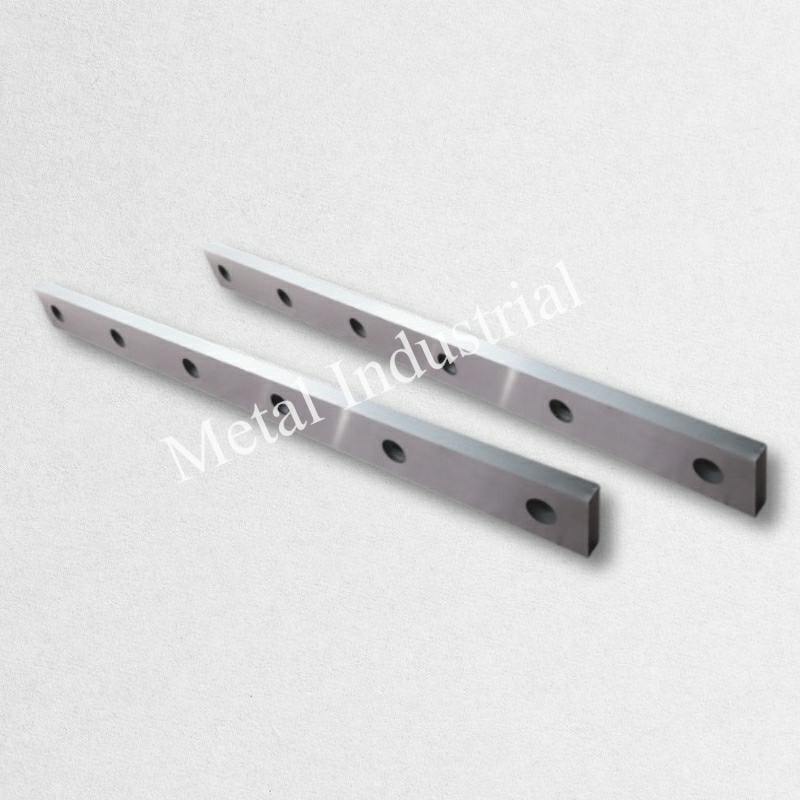
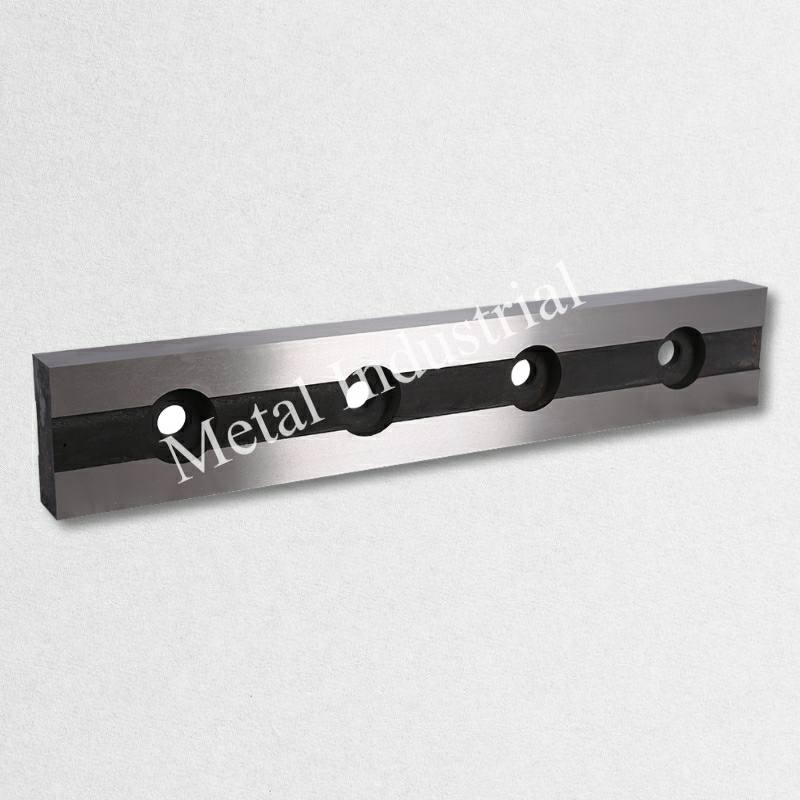
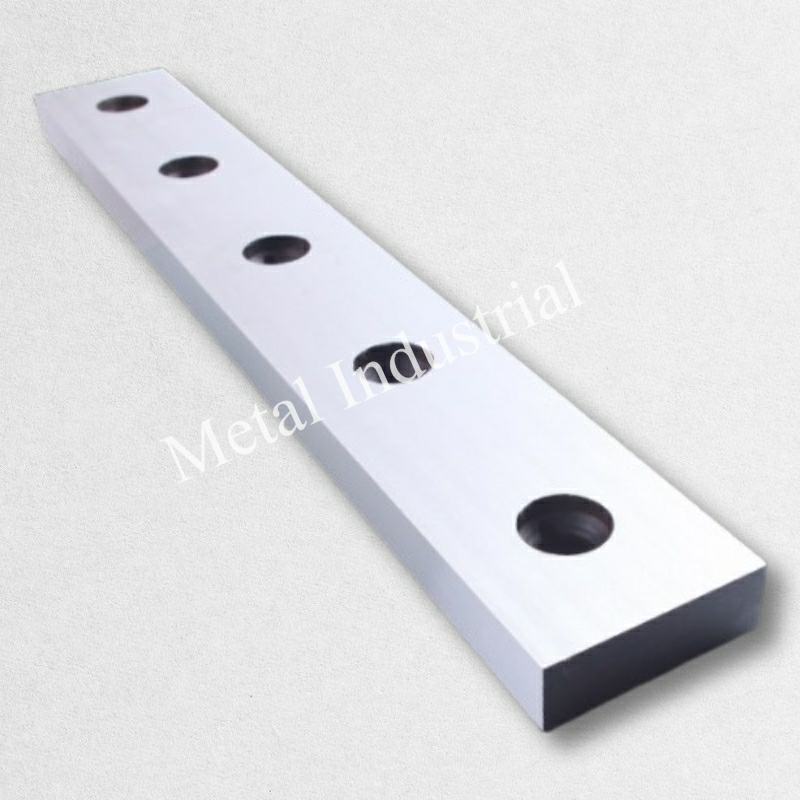
Cuchillas de Cizalla

Información Adicional

Otros Nombres

Cuchillas para cizallas, cuchillas de cizalla, cuchillas de corte, cuchillas de guillotina industrial

Lugar de Origen

China

Aplicación

Metalurgia, Planta de Fabricación, Obras de Construcción

Material

D2, H13, S7, SKD-11

Número de Modelo

MT-SB

Servicio OEM

Disponible

Términos de Pago

L/C, T/T, Western Union

Embalaje

Caja de Cartón, Cajas de Madera

Tiempo de Entrega

15-20 DÍAS

Compartir en:


Cuchillas de cizalla industrial de alto rendimiento (Cizallas de guillotina y voladoras)

Diseñadas para el cizallamiento de precisión en frío y en caliente de chapas y placas metálicas. Estas herramientas utilizan holguras físicas optimizadas para generar un esfuerzo cortante que supera la resistencia al corte del material, logrando una separación sin rebabas y sin virutas, y libre de zonas afectadas por el calor (ZAC).

Parámetros de ingeniería

Especificaciones de cizallado en frío

Especificaciones de cizallado en caliente / de alta resistencia

Materiales comunes

D2 (1.2379), SKD11

H13 (1.2344), S7

Dureza (HRC)

58 – 62

48 – 58 (Dependiente de la aplicación)

Rectitud

< 0,02 mm/m

< 0,05 mm/m

Paralelismo

< 0,015 mm

< 0,030 mm

Acabado del filo (Ra)

< 0.8 µm (Rectificado fino)

< 1,2 µm

Máquinas compatibles

Amada, Cincinnati, Bystronic, LVD, Durma

Cizallas al vuelo personalizadas, cizallas para chatarra


Descripción general de la ingeniería de cuchillas de cizalla: La mecánica del cizallamiento

El cizallado industrial es un proceso mecánico complejo que implica la deformación plástica y la posterior fractura del metal mediante la aplicación de fuerzas de cizallamiento opuestas. A diferencia de los métodos de corte térmico, las cuchillas de cizalla proporcionan un “procesamiento en frío”, lo que preserva las características metalúrgicas de los bordes del material.

1 El mecanismo de cizallado

El proceso se inicia a medida que la cuchilla superior desciende, creando un campo de tensión localizado. Cuando la tensión supera la resistencia última al cizallamiento del material, se produce la fractura. La calidad de esta fractura está regulada por la “holgura de la cuchilla” (gestión de la holgura). En términos de ingeniería, esta holgura suele oscilar entre el 5% y el 10% del espesor del material, dependiendo de la dureza del mismo.

2 Dinámica de desgaste

El desgaste de la cuchilla se manifiesta en tres etapas principales:

  1. Asentamiento inicial: Desgaste rápido de los picos microscópicos de rectificado.
  2. Desgaste en estado estacionario: Desgaste gradual del radio del filo de corte.
  3. Fallo catastrófico: El microastillado se produce cuando el radio del filo supera los límites críticos (normalmente >0.2mm), lo que provoca un aumento de la fuerza de corte y de la carga térmica.

Aplicaciones industriales de las cuchillas de cizalla: Análisis por sector

Las cuchillas de cizalla son vitales en diversos sectores, cada uno de los cuales presenta limitaciones de ingeniería únicas:

  • Fabricación de automóviles: Corte de acero de alta resistencia y baja aleación (HSLA). Esto requiere cuchillas con una tenacidad extrema para resistir las altas fuerzas de tracción de los paneles de automoción modernos. Para las líneas de AHSS y UHSS, donde la estabilidad del desgaste del filo y la frecuencia de cambio determinan el TCO, las cuchillas de cizalla con insertos de carburo de tungsteno ofrecen un multiplicador de vida útil medible; consulte la Guía de ROI de cuchillas de cizalla con insertos de carburo de tungsteno para AHSS para obtener un modelo completo de coste por metro.

  • Industria de construcción naval: Procesamiento de chapas pesadas. Aquí se priorizan los materiales H13 o S7 por su resistencia al impacto.

  • Centros de servicio del acero: Cizallado de acero laminado en frío (CRS) de gran volumen. La precisión y la consistencia de la vida útil del filo son los principales KPI.

  • Construcción y acero estructural: Cizallado con guillotina de barras de refuerzo y perfiles estructurales. Se centra en el diseño “reversible de 4 filos” para minimizar el tiempo de inactividad.

  • Procesamiento aeroespacial y de metales no ferrosos: Cizallado de aluminio y cobre. Requiere un alto acabado superficial (Ra <0.8µm) para evitar el “agarrotamiento” o la adhesión del material (galling).
  • Reciclaje de chatarra Metal: Utilización de cuchillas S7 para cargas irregulares de alto impacto donde la resistencia a la fractura catastrófica es crítica.

Problemas comunes de falla en cuchillas de cizalla y soluciones de ingeniería

  1. Problema: Microastillado en el filo.
    • Causa principal: Dureza excesiva o holgura insuficiente de la cuchilla.
    • Solución: Introduce Cryogenic Treatment to stabilize the martensitic structure and reduce internal stress. When chipping persists after corrective action, reading the fracture surface distinguishes fatigue-driven chipping (clearance or grinding errors) from impact-driven chipping (hardness or overload) — the two modes require completely different fixes. See the Shear Blade Edge Chipping Root Cause Analysis: Fractography and Decision Tree for the shop-floor diagnostic workflow.

  2. Problema: Formación excesiva de rebabas.
    • Causa principal: Desgaste de la cuchilla o holgura excesiva (holgura >10% del espesor de la chapa).
    • Solución: Implementar un diseño reversible de 4 filos y supervisar estrictamente el radio del filo; rectificar cuando el radio alcance los 0.2mm. Para conocer el marco completo de toma de decisiones de rotación, incluidos los rangos de umbral de rebaba por material y la frecuencia de inspección a nivel de turno, consulte el SOP de programa de rotación de cuchillas reversibles de 4 filos y criterios de rectificado.

  3. Problema: Bordes de corte inclinados/desviados.
    • Causa principal: Falta de rigidez de la cuchilla o superficies de instalación no planas.
    • Solución: Utilice un comparador de carátula para verificar el paralelismo en toda la longitud (extremos y centro) durante la instalación.

  4. Problema: Agrietamiento térmico (fisuras por calor).
    • Causa principal: Cizallado continuo a alta velocidad que genera calor por fricción.
    • Solución: Aplicar recubrimientos de TiN o TiAlN para reducir el coeficiente de fricción y gestionar la disipación de calor.

  5. Problema: Desgaste prematuro del filo en acero inoxidable.
    • Causa principal: Endurecimiento por deformación de los grados 304/316.
    • Solución: Seleccionar materiales D2 o SKD11 con alto contenido de carbono y cromo para una máxima resistencia a la abrasión.

  6. Problema: Fractura catastrófica de la cuchilla.
    • Causa principal: Uso de cuchillas de alta dureza (HRC 60+) para placas gruesas o chatarra.
    • Solución: Cambiar a grados S7 o H13 con dureza reducida a HRC 48-54 para priorizar la tenacidad.

  7. Problema: Rebabas “fantasma” en metales no ferrosos.
    • Causa principal: Adhesión de material a la superficie de la cuchilla.
    • Solución: Cromado brillante para aumentar la lubricidad de la superficie y evitar el “agarrotamiento”.

  8. Problema: Distorsión dimensional después del reafilado.
    • Causa principal: Quemaduras por rectificado que causan ablandamiento localizado.
    • Solución: Rectificado fino obligatorio con refrigerante adecuado; asegúrese de que no haya quemaduras de rectificado visibles. Además, la reducción de espesor de cada ciclo de reafilado debe documentarse y compensarse con un juego de calzas de precisión para restaurar el solape de la cuchilla; consulte la Guía de calzas de compensación por reducción de espesor en reafilado para el procedimiento de cálculo.

  9. Problema: Desplazamiento/desviación de la cuchilla.
    • Causa principal: Mala compatibilidad de los orificios de los pernos.
    • Solución: Estandarizar las posiciones de los orificios durante la fase CAD/CAM para una compatibilidad del 100% con máquinas OEM.

  10. Problema: Fracturas por tensión en cuchillas multisegmento.
    • Causa principal: Distribución desigual de la carga entre las juntas de los segmentos.
    • Solución: Rectificado de precisión de los segmentos como un conjunto emparejado para garantizar una altura y un paralelismo uniformes.


5. Guía de Ingeniería de Materiales

  1. La selección del material se basa en el equilibrio entre “resistencia al desgaste y tenacidad”:

    • D2 (1.2379) / SKD11: El estándar de “propósito general”. El alto contenido de carbono y cromo proporciona una excelente resistencia al desgaste para chapas <6 mm. Cuando el D2 y el SKD11 ofrecen un rendimiento superpuesto sobre el papel pero divergen en los resultados de campo, el factor diferenciador suele ser la microestructura de carburo y la práctica de fusión; el marco de selección completo se detalla en la Guía de selección de acero para herramientas D2 vs SKD11 para cuchillas de cizalla. Cuando la vida útil estándar del D2 se convierte en la limitación de rendimiento en las líneas de AHSS, una construcción con insertos de carburo puede prolongar la estabilidad del filo; los aspectos económicos y los datos de referencia piloto se detallan en la Guía de ROI de cuchillas de cizalla con insertos de carburo de tungsteno.
    • H13 (1.2344): La opción para “trabajo pesado”. Excepcional dureza en caliente y tenacidad al impacto para placas >12 mm o cizallado en caliente.  
    • S7: El grado de “alto impacto”. Diseñado específicamente para el reciclaje de chatarra y la demolición de trabajo pesado, donde la resistencia a la fractura es la prioridad absoluta.

Tratamiento térmico y lógica de dureza

El rendimiento de una cuchilla de cizalla se determina en el horno de vacío.

  • Tratamiento térmico al vacío: Garantiza una profundidad de dureza uniforme y una distorsión dimensional mínima.

  • Personalización de la dureza:
    • Cizallado en frío: HRC 58-62 para precisión y verticalidad.

    • Resistencia media/alta: HRC 54-58 para un equilibrio de tenacidad.

    • Chatarra/alto impacto: HRC 48-54 para evitar fracturas catastróficas.
  • Tratamiento criogénico: Convierte la austenita retenida en martensita, aumentando la resistencia al desgaste y la estabilidad dimensional en un 20%-50%.

7.Geometría de la Cuchilla e Ingeniería del Filo

  • Gestión de la holgura de las cuchillas: Esencial para la calidad del corte. La holgura recomendada es del 5%-10% del espesor del material.

  • Diseño del filo: La mayoría de las cuchillas utilizan un diseño reversible de 4 filos para maximizar la vida útil entre reafilados. Un registro estructurado de rotación y los criterios de activación del reafilado basados en mediciones para cuchillas de 4 filos se documentan en el SOP de Programa de Rotación de Cuchillas de 4 Filos y Criterios de Reafilado.

  • Rugosidad de la superficie: Los filos de las cuchillas deben someterse a un rectificado de precisión con un acabado Ra <0.8µm para evitar el microdesportillado inicial.

8.Proceso de Fabricación e Inspección de Calidad

  1. Suministro de Materiales: Aceros aleados de alta pureza (D2, H13, S7).
  2. Mecanizado: Fresado CNC de orificios de montaje y rebajes para compatibilidad con OEM.

  3. Tratamiento Térmico al Vacío y Criogenia Profunda: Dureza del núcleo y estabilización estructural.

  4. Rectificado de Precisión: Acabado de precisión de las superficies de corte y los planos de instalación. La pérdida de espesor debe compensarse con un juego de calzas calibradas; consulte la Guía de Compensación por Reducción de Espesor en el Reafilado.

  5. Inspección:
    • Rectitud: Verificación < 0.02mm/m.

    • Paralelismo: Verificación < 0.015mm.

    • Mapeo de Dureza: Garantía de consistencia a lo largo de toda la longitud de la cuchilla.

Casos de estudio: Mejoras cuantificables

  • Caso 1: Cizallado de Acero HSLA para Automoción: Al cambiar de D2 estándar a D2 con tratamiento criogénico, un cliente redujo los incidentes de desportillado de filos en un 40% y prolongó la vida útil de la cuchilla en un 30%.

  • Caso 2: Centro de Servicio de Acero: La implementación de programas estrictos de reafilado con “radio de 0.2mm” y calibración de paralelismo (0.015mm) dio como resultado una reducción del 50% en las tasas de rechazo debido a rebabas.


Sección de preguntas frecuentes (Enfoque industrial profundo)

  1. Pregunta: ¿Cuándo debo reafilar mis cuchillas de cizalla?
    • Respuesta: Cuando el radio del filo alcance los 0,2 mm o cuando la altura de la rebaba supere las tolerancias del proyecto.

  2. Pregunta: ¿Por qué usar H13 para cizallamiento en caliente en lugar de D2?
    • Respuesta: El H13 mantiene su dureza a altas temperaturas (dureza en caliente), mientras que el D2 se ablanda.

  3. Pregunta: ¿Cuál es la holgura óptima de las cuchillas para acero dulce de 10 mm?
    • Respuesta: De 0,5 mm a 1,0 mm (5%-10% del espesor).

  4. Pregunta: ¿Realmente funciona el tratamiento criogénico?
    • Respuesta: Sí, aumenta la resistencia al desgaste hasta en un 50% al transformar la austenita retenida.

  5. Pregunta: ¿Cómo puedo evitar que el material se "pegue" al cizallar aluminio?
    • Respuesta: Utilice cuchillas con un recubrimiento de cromo brillante o un acabado superficial superior (Ra <0,4 µm).

  6. Pregunta: ¿Puedo usar S7 para acero inoxidable de calibre delgado?
    • Respuesta: No. El S7 carece de la resistencia a la abrasión (dureza) necesaria para el acero inoxidable de calibre delgado; se prefiere el D2.

  7. Pregunta: ¿Qué es el "procesamiento en frío" en el cizallamiento?
    • Respuesta: Es una separación mecánica que no crea una Zona Afectada por el Calor (ZAC), preservando las propiedades del material.

  8. Pregunta: ¿Qué tan importante es la rectitud para una cuchilla de 4 metros?
    • Respuesta: Crítica. Una desviación >0,02 mm/m provoca ajustes de holgura desiguales y una mala calidad de corte.

  9. Pregunta: ¿Por qué mis cuchillas se desportillan en las esquinas?
    • Respuesta: Esto suele indicar un plano de instalación irregular o un apriete excesivo de los segmentos.

  10. Pregunta: ¿Es el tratamiento térmico al vacío mejor que los baños de sal tradicionales?
    • Respuesta: Sí, ofrece un control superior sobre la consistencia de la dureza y la descarburación superficial.

  11. Pregunta: ¿Qué materiales requieren mayores fuerzas de cizallamiento?
    • Respuesta: Acero inoxidable y aleaciones HSLA (acero de alta resistencia y baja aleación).

  12. Pregunta: ¿Se puede usar un juego de cuchillas para todos los espesores?
    • Respuesta: No. La holgura de las cuchillas DEBE ajustarse según el espesor.

  13. Pregunta: ¿Cuál es el beneficio de una cuchilla reversible de 4 filos?
    • Respuesta: Proporciona cuatro filos de corte utilizables, reduciendo el costo por corte y el tiempo de inactividad.

  14. Pregunta: ¿Por qué mi cizalla deja un borde "aplastado"?
    • Respuesta: Este es un síntoma de una holgura excesiva de las cuchillas.

  15. Pregunta: ¿Cómo afecta el paralelismo a la vida útil de la cuchilla?
    • Respuesta: Un paralelismo deficiente genera zonas de alta presión localizada, lo que provoca desportilladuras prematuras.


" ¡Bienvenido a consultar!

Si no encuentra la cuchilla de cizalla que busca, también podemos personalizarla, ¡consulte nuestras “ Cuchillas Personalizadas ” para saber cómo!

Abrir Folletos


Exhibición de Cuchillas de Cizalla:

Cuchillas de cizallamiento, cuchillas de máquina cizalladora, cuchillas de cizalla de corte en frío, cuchillas de corte, cuchillas de guillotina, cuchillas de guillotina, cuchillas de cizalla rectas, cuchillas de máquinas de corte, cuchillas de cizalla para metalCuchillas de cizallamiento, cuchillas de máquina cizalladora, cuchillas de cizalla de corte en frío, cuchillas de corte, cuchillas de guillotina, cuchillas de guillotina, cuchillas de cizalla rectas, cuchillas de máquinas de corte, cuchillas de cizalla para metalCuchillas de cizallamiento, cuchillas de máquina cizalladora, cuchillas de cizalla de corte en frío, cuchillas de corte, cuchillas de guillotina, cuchillas de guillotina, cuchillas de cizalla rectas, cuchillas de máquinas de corte, cuchillas de cizalla para metalCuchillas de cizallamiento, cuchillas de máquina cizalladora, cuchillas de cizalla de corte en frío, cuchillas de corte, cuchillas de guillotina, cuchillas de guillotina, cuchillas de cizalla rectas, cuchillas de máquinas de corte, cuchillas de cizalla para metal Cuchillas de cizallamiento, cuchillas de máquina cizalladora, cuchillas de cizalla de corte en frío, cuchillas de corte, cuchillas de guillotina, cuchillas de guillotina, cuchillas de cizalla rectas, cuchillas de máquinas de corte, cuchillas de cizalla para metal Cuchillas de cizallamiento, cuchillas de máquina cizalladora, cuchillas de cizalla de corte en frío, cuchillas de corte, cuchillas de guillotina, cuchillas de guillotina, cuchillas de cizalla rectas, cuchillas de máquinas de corte, cuchillas de cizalla para metal Cuchillas de cizallamiento, cuchillas de máquina cizalladora, cuchillas de cizalla de corte en frío, cuchillas de corte, cuchillas de guillotina, cuchillas de guillotina, cuchillas de cizalla rectas, cuchillas de máquinas de corte, cuchillas de cizalla para metal Cuchillas de cizallamiento, cuchillas de máquina cizalladora, cuchillas de cizalla de corte en frío, cuchillas de corte, cuchillas de guillotina, cuchillas de guillotina, cuchillas de cizalla rectas, cuchillas de máquinas de corte, cuchillas de cizalla para metal Cuchillas de cizallamiento, cuchillas de máquina cizalladora, cuchillas de cizalla de corte en frío, cuchillas de corte, cuchillas de guillotina, cuchillas de guillotina, cuchillas de cizalla rectas, cuchillas de máquinas de corte, cuchillas de cizalla para metal Cuchillas de cizallamiento, cuchillas de máquina cizalladora, cuchillas de cizalla de corte en frío, cuchillas de corte, cuchillas de guillotina, cuchillas de guillotina, cuchillas de cizalla rectas, cuchillas de máquinas de corte, cuchillas de cizalla para metal Cuchillas de cizallamiento, cuchillas de máquina cizalladora, cuchillas de cizalla de corte en frío, cuchillas de corte, cuchillas de guillotina, cuchillas de guillotina, cuchillas de cizalla rectas, cuchillas de máquinas de corte, cuchillas de cizalla para metal Cuchillas de cizallamiento, cuchillas de máquina cizalladora, cuchillas de cizalla de corte en frío, cuchillas de corte, cuchillas de guillotina, cuchillas de guillotina, cuchillas de cizalla rectas, cuchillas de máquinas de corte, cuchillas de cizalla para metal   Cuchillas de guillotina


Video:


Blogs Relacionados:

  1.  Elegir entre Cizallas de Guillotina y Cizallas de Viga Oscilante: Un Análisis Comparativo Exhaustivo ;

  2.  Cómo elegir una cizalla: ¿Cizallas de Viga Oscilante o Cizallas de Guillotina? ¿Y cómo ajustar la holgura de la cuchilla de cizallamiento?

  3.  ¿Se pueden reafilar las cuchillas de cizalla? ¿Y cómo?

  4. Maestría en Cuchillas de Cizalla Recubiertas: Reducción de Fricción, Prevención de Atascamiento y Mejora de la Integridad del Filo

  5. La Guía Definitiva para Cuchillas de Cizalla para Acero Inoxidable: Materiales y Geometría para Cortes de Alta Calidad


Consulta de Productos

Deja un mensaje ¡Te llamaremos pronto!