
تشرذم شفرات آلة التقطيع أحادية المحور: دليل استكشاف الأخطاء وإصلاحها لمنع فشل السكين المبكر

نادرًا ما يكون التوقف غير المخطط له بسبب تكسر شفرات آلة التقطيع مجرد سوء حظ. ففي معظم آلات التقطيع أحادية المحور، يُعد تكسر شفرات آلة التقطيع عطلًا متكررًا ناتجًا عن عدد قليل من العوامل التي يمكن التحكم بها: تلوث المواد المُغذية، أو عدم كفاية الخلوص، أو ضعف التثبيت/عزم الدوران، أو عدم المحاذاة، أو اختيار مادة الشفرة/معالجتها الحرارية بما لا يتناسب مع المهمة. كُتب هذا الدليل لفرق الصيانة والعمليات والمشتريات التي تُشغل آلات التقطيع أحادية المحور [...]
تحبيب الخيوط مقابل تحبيب الحلقة المائية: الاختيار حسب المادة والتكلفة الإجمالية للملكية (TCO)
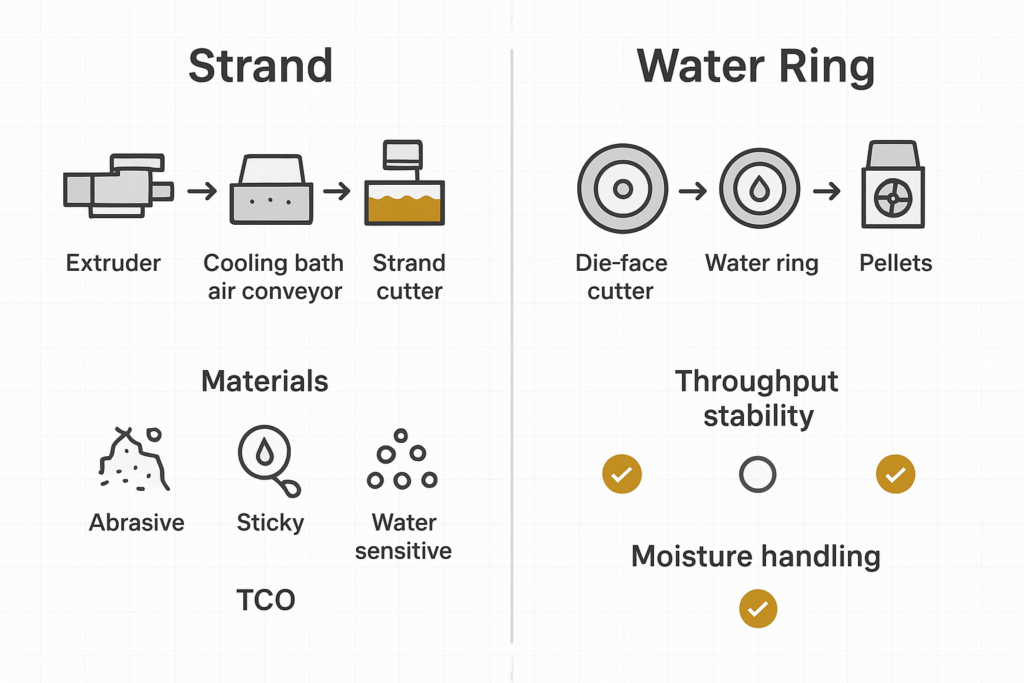
إن اختيار طريقة تكوير الحبيبات بين طريقة الخيوط وطريقة الحلقة المائية ليس مجرد تفضيل للتقطيع "الرطب" أو "الجاف". بل إنه يُغير العوامل المتحكمة في جودة الحبيبات، وما الذي يتعطل أولاً أثناء أي عطل، وموقع التكلفة الحقيقية للطن الواحد (قطع الغيار المستهلكة، والتجفيف، وعمليات التغيير، والخردة). في مجال الخلط وإعادة التدوير في المملكة المتحدة - خاصةً عند استخدام مواد ذات محتوى عالٍ من الألياف الزجاجية، أو مواد محملة بالمعادن، أو مواد ذات محتوى عالٍ من المواد المعاد تدويرها [...]
أفضل الممارسات لـ تجديد دوار المحببات لخطوط تحبيب الخيوط
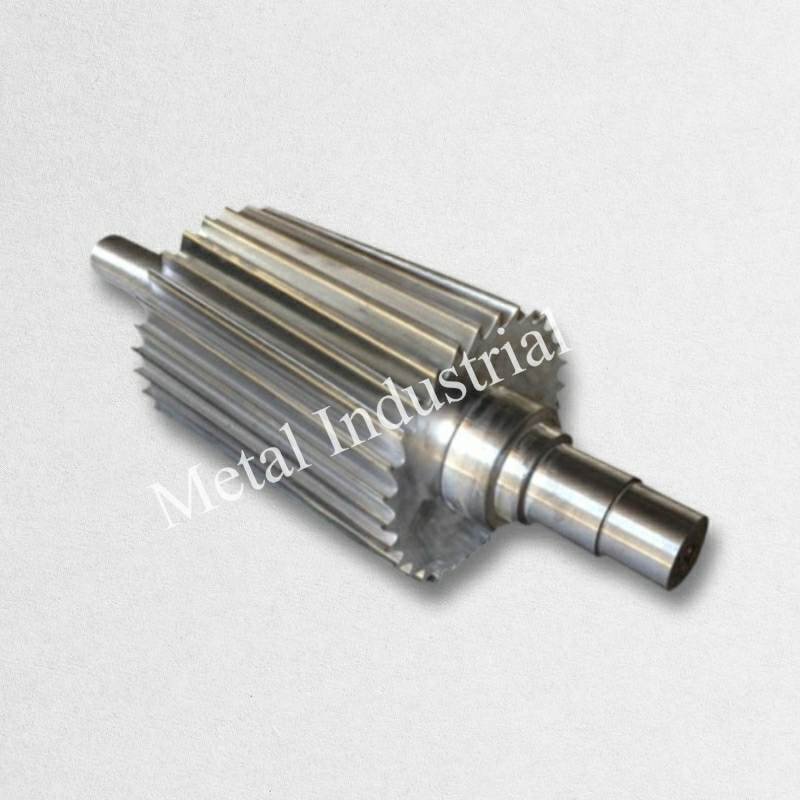
بقلم تومي تانغ، مهندس مبيعات أول، شركة نانجينغ ميتال الصناعية (12 عامًا في مجال أدوات القطع الصناعية وبرامج توريد التجديد؛ الشهادات: CSE، CME، الحزام الأخضر في منهجية ستة سيجما، PMP). آخر تحديث: 2026-04-02. سجل المراجعات. لماذا تثق بهذا الدليل؟ تستند قائمة أفضل الممارسات هذه إلى أنماط الأعطال الشائعة وضوابط ضمان الجودة المستخدمة في عمليات التكوير والقطع الصناعي. […]
عدد أسنان القاطع الدوار لسرعة الخط وطول الحبيبات
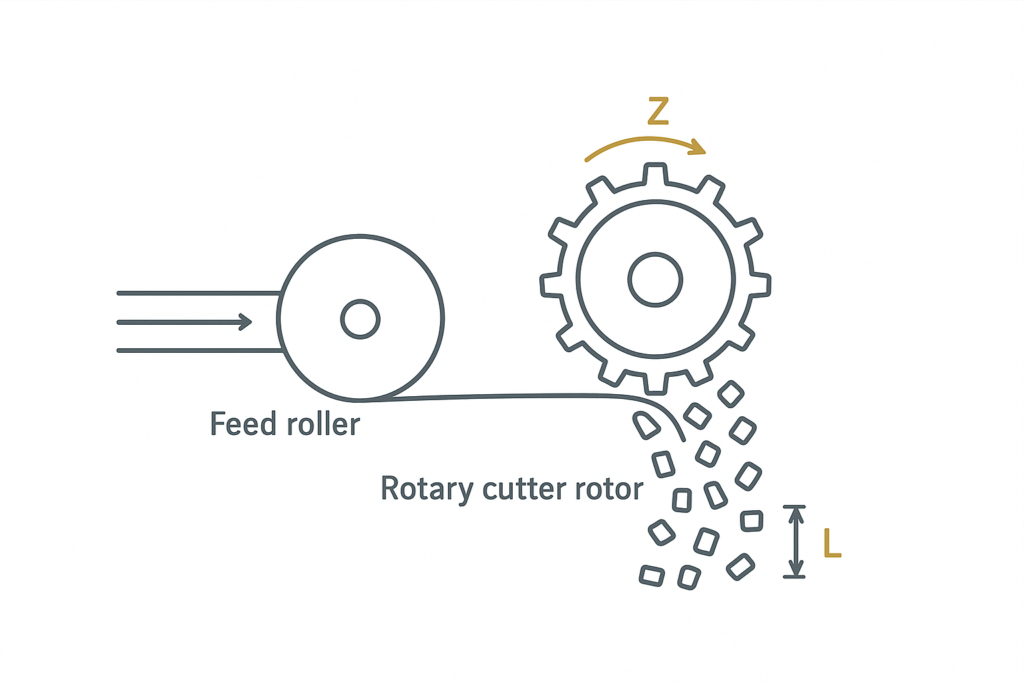
يُعدّ عدد أسنان القاطع الدوار (عدد الشفرات/الأسنان الموجودة على الدوار) من أسرع الوسائل المتاحة لتثبيت طول الحبيبات في آلة تحبيب الخيوط، وهو أنظف طريقة للبقاء ضمن الحد الأقصى الواقعي لسرعة دوران القاطع. أي خطأ في هذا التحديد سيظهر فورًا: تباين في الطول، وظهور ذيول، وزيادة في الجزيئات الدقيقة، و...
قائمة مراجعة سلامة تغيير القاطع الدوار للمحببات
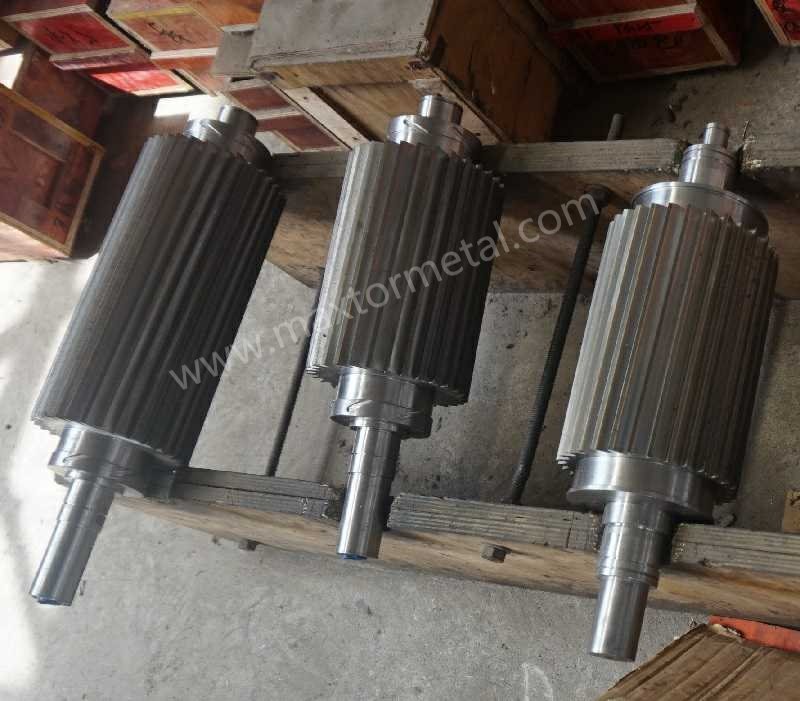
هذه القائمة مخصصة لآلات تكوير الخيوط (أنظمة سحب الخيوط/قطع الخيوط) - وليست لآلات التكوير تحت الماء. إذا كنت تبحث عن تسلسل تغيير لآلة تكوير الخيوط يمكن لفريقك اتباعه بنفس الطريقة في كل مرة، فابدأ من هنا. النطاق والمسؤولية (اقرأ أولاً): كُتبت هذه القائمة لآلات تكوير الخيوط وتركز على تغيير القاطع الدوار/السكين. وهي لا تحل محل دليل الشركة المصنعة الأصلية، أو تقييم مخاطر الموقع، [...]
إحياء الآلات القديمة باستخدام بدائل القواطع الدوارة المخصصة
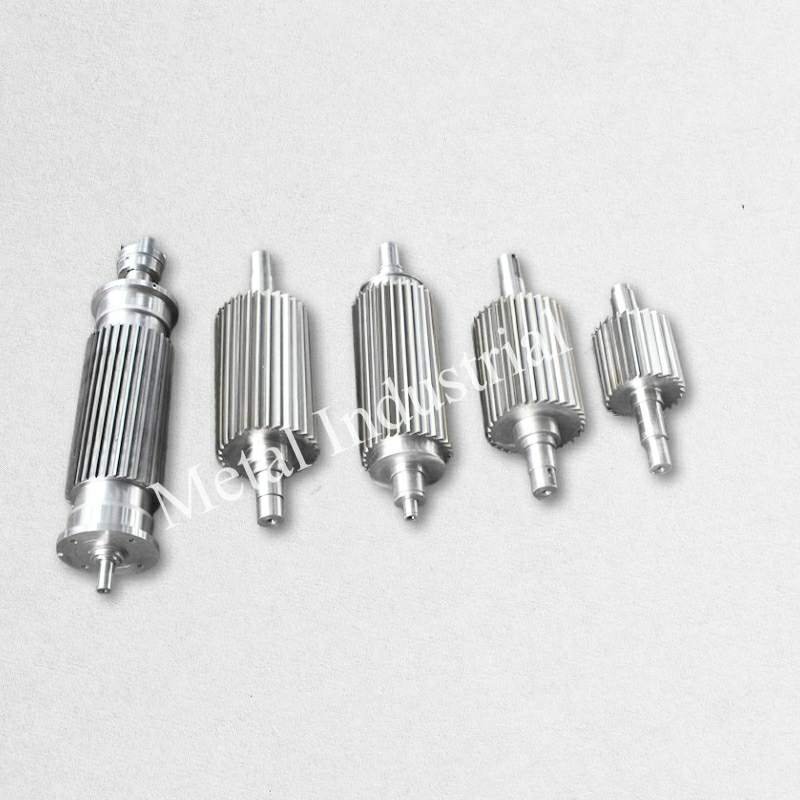
آخر تحديث: 30 مارس 2026. ملاحظة السلامة والامتثال (المملكة المتحدة): تُقدّم هذه المقالة إرشادات عامة حول أفضل الممارسات لاستبدال قواطع الدوران. وهي لا تُغني عن تقييم المخاطر في موقعك، أو وثائق الشركة المصنّعة الأصلية، أو التقييم الهندسي المُختص. تحقق دائمًا من مسافات الحماية، وحدود الدوران، وأنظمة العمل الآمنة وفقًا للوائح PUWER قبل إعادة تشغيل المعدات. إفصاح: تُشير هذه المقالة إلى منتجات MAXTOR METAL […]
القواطع الدوارة: الدليل النهائي لتحبيب الخيوط المائية
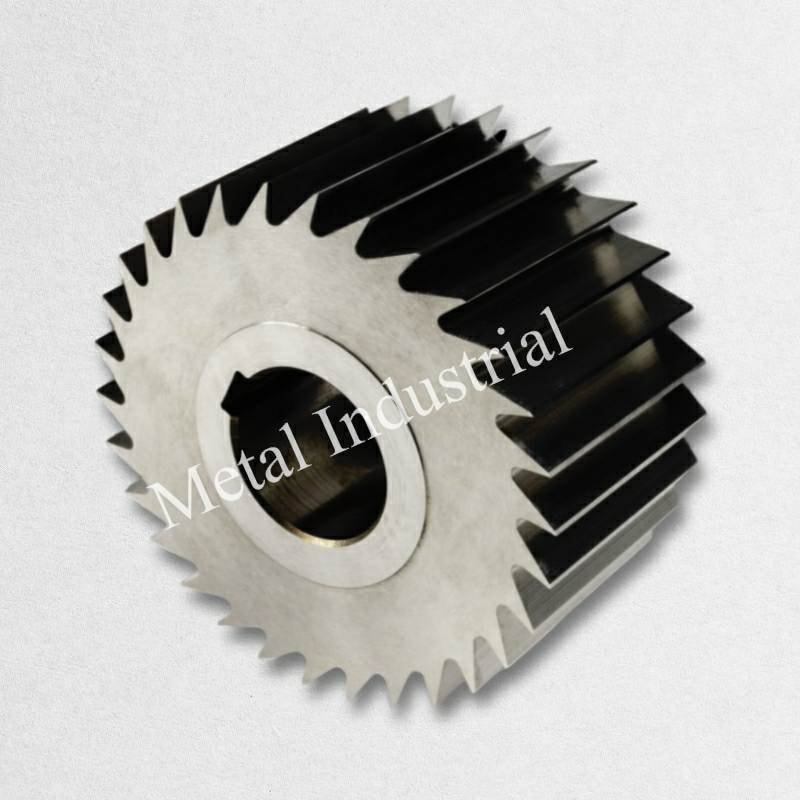
هذا الدليل مُخصّص لقادة شركات تصنيع المواد المركبة الذين يديرون خطوط إنتاج حبيبات الألياف المائية، والذين يحتاجون إلى جودة قطع موثوقة مع عدد أقل من عمليات التغيير وتكاليف قابلة للتنبؤ. ستتعرف على المتطلبات الفنية التي تُثبّت طول وشكل الحبيبات، وكيفية اختيار مصنع صيني موثوق لآلات القطع الدوارة/السكاكين، وما يجب طلبه في وثائق مراقبة الجودة، وكيفية نمذجة التكلفة النهائية و[...]
تقليل نواعم التحبيب: خمس تكتيكات عملية من ورشة العمل
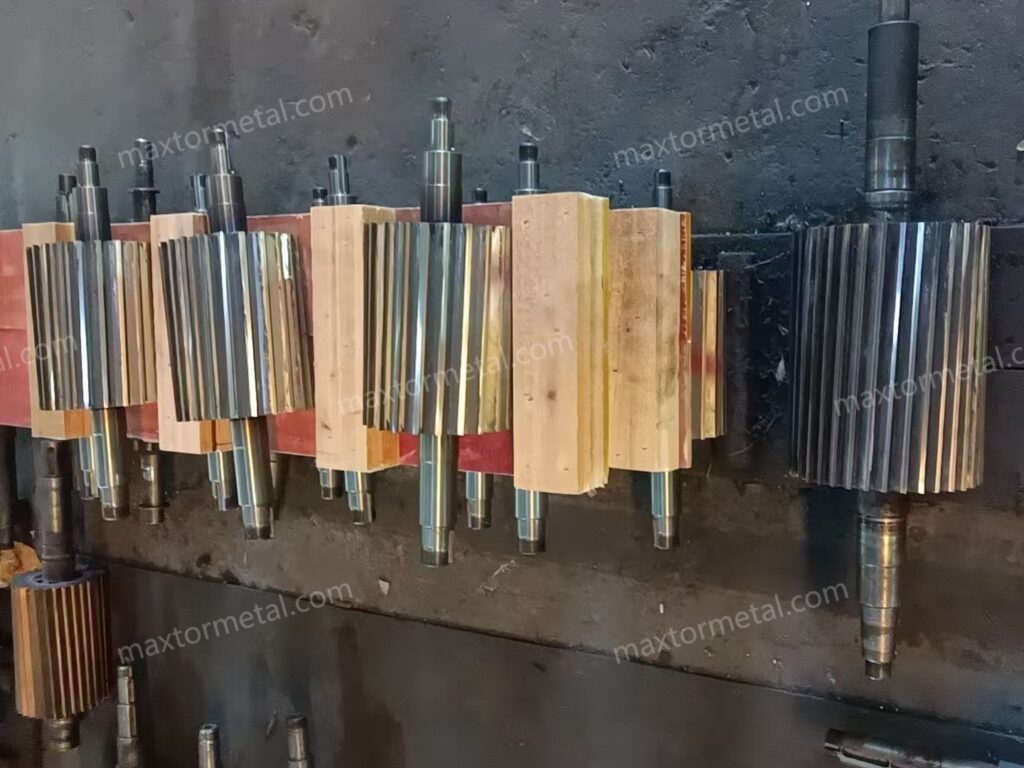
تتصاعد الجزيئات الدقيقة والغبار على خطوط تحبيب الخيوط المائية عند تداخل ثلاثة عوامل: عدم استقرار آلية القطع، ودخول الخيوط إلى أداة القطع مع وجود رطوبة سطحية متبقية تُسهّل الانزلاق، وتآكل سطح القالب الذي يُشجع على تكوّن ذيول وتكسّر. يزيد خليط المواد المعاد طحنها مع تقلبات الرطوبة من احتمالية حدوث كلٍّ من هذه العوامل: فالجزيئات الهشة داخل المادة المنصهرة تُسهّل حدوث تشققات دقيقة عند القطع، […]
دوار المحببات الكابولي: دليل التغيير السريع للألوان
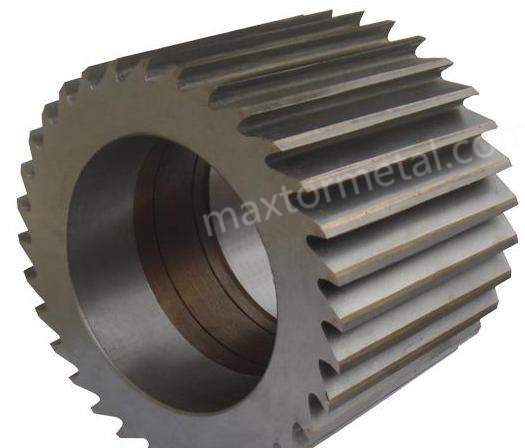
يستخدم دوار التكوير ذو الناتئ في خط التغذية المائية حجرة قطع قابلة للفتح بالتأرجح أو الانزلاق، مما يسمح بكشف الدوار وسكين القطع ومنطقة التغذية في ثوانٍ دون الحاجة إلى تفكيك مجموعة المحامل الأمامية. يقل عدد المثبتات والمكونات التي تفصلك عن منطقة القطع، مما يعني تنظيفًا أسرع، وتغييرًا أسرع للسكاكين، ووقتًا أقل لـ [...]
كيفية تحقيق انتظام الحبيبات — إعداد تحبيب الخيوط المائية
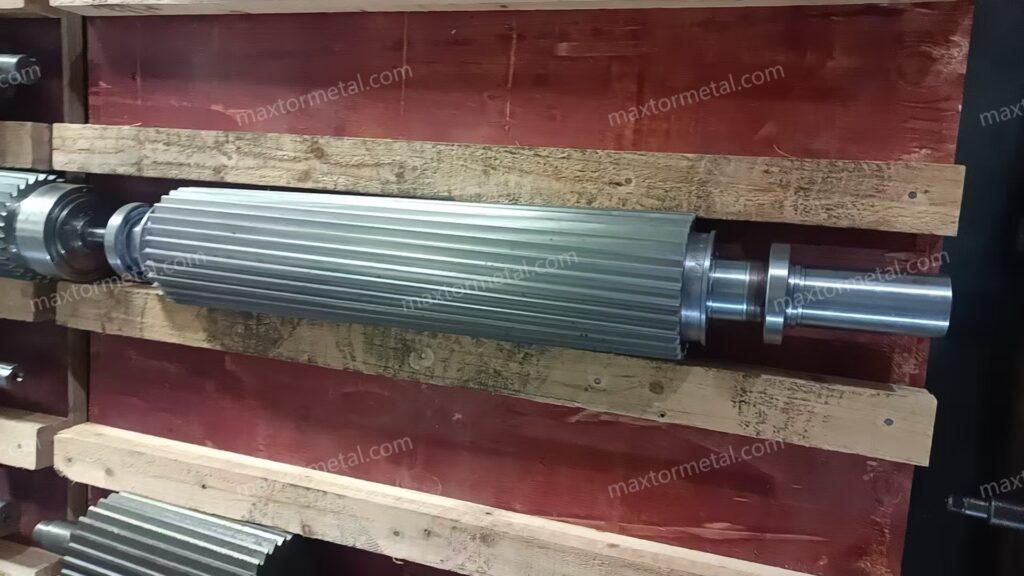
Injection moulding needs pellets that feed cleanly, melt uniformly, and meter consistently shot after shot. That means tight pellet length control, minimal fines and tails, and low variability in pellet weight and rheology. Strand lines vary because several stations—melt delivery and die, water bath, dewatering, and the cutter—each add their own tolerances and drift. Stabilising […]

 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean