
極度の摩耗に対応する破砕機刃のハードフェイシング(肉盛溶接)
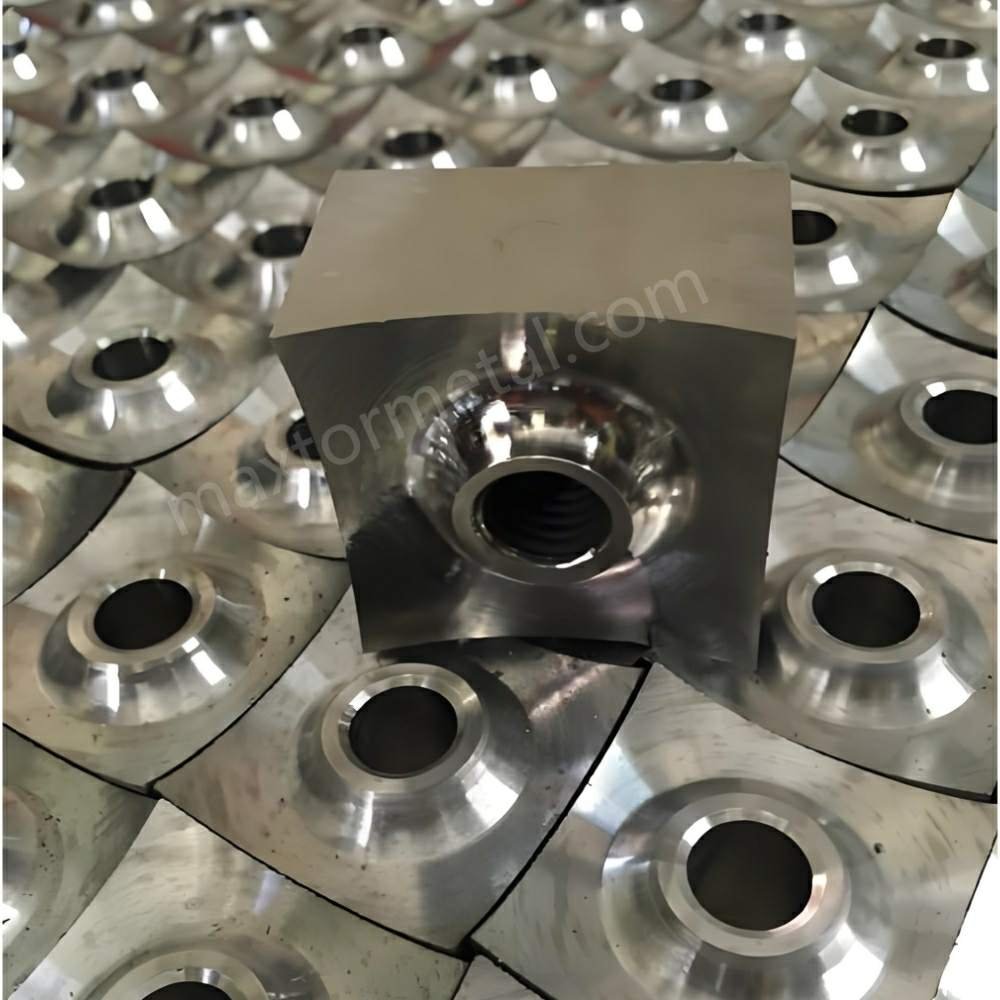
鉱物性グリット(砂利・異物)は、クリーンなプラスチックのように単に「刃を摩耗させる」だけではありません。切削領域を研磨領域へと変え、スライディング接触の増加、熱の発生、そして刃先の早期丸み付けを引き起こします。刃先が丸くなると、通常、トルク変動の増大、振動の増加、粒度分布のばらつき、停止回数の増加という一連のトラブルが発生します。これが、作用面(ワーキングサーフェス)も保護しない限り、研磨性の高い用途では優れた母材鋼の選定が無駄になりやすい理由です。一軸粉砕機を稼働させている場合、「刃の寿命が単に延びる」という単独の結果が得られることは稀であり、追い求めるべきはシステムレベルでの安定性です。トン当たりのコストに関する考え方:耐研磨用途の粉砕において、刃の摩耗は二重の打撃を与えます。刃物の購入頻度が高まるだけでなく、[…]
シングルシャフトシュレッダーの刃のメンテナンス:研磨か交換か

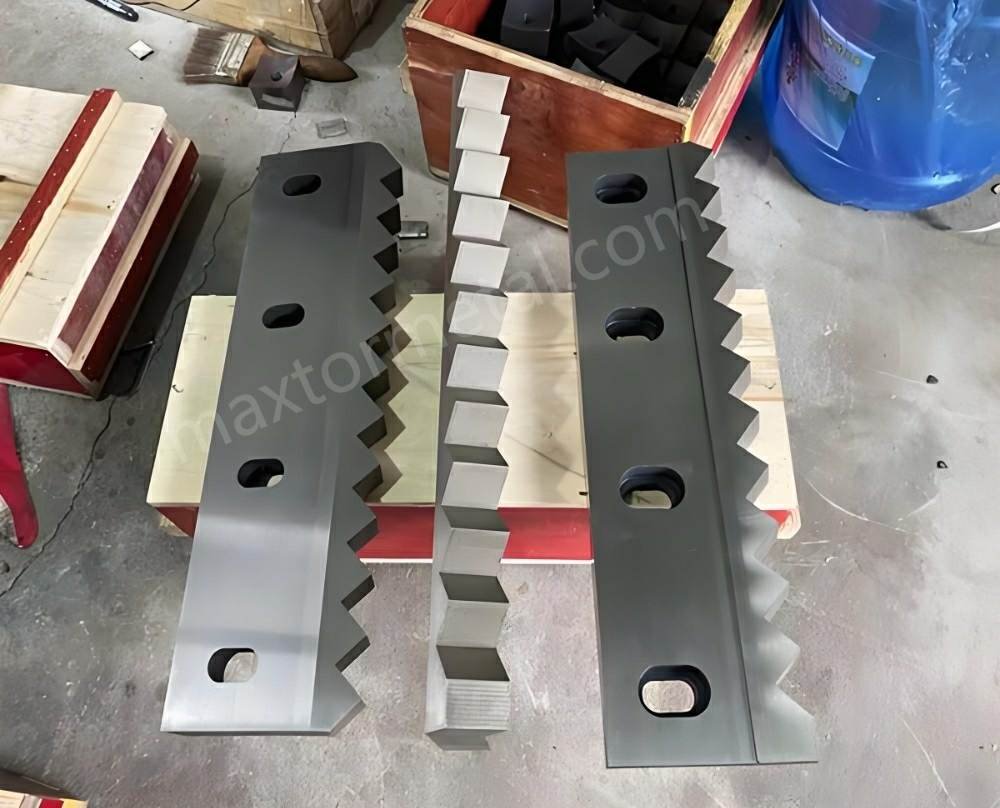
一軸粉砕機がランダムに「減速する」ことはありません。重要なポイント:チームが一軸粉砕機用刃物の「再研磨か交換か」の判断に迷っている場合は、感に頼らず、まずクリアランスの測定、トルクの確認、トン当たり電流値および粒度分布(PSD)のトレンド分析を行ってください。多くの場合、問題は切削システム全体の幾何形状が失われていることにあります。ローター刃(チップ)や固定刃(ステーター)がクリーンに剪断できなくなったり、クリアランスがずれたり、締結部品が保持力を失ったりします。その結果、電流値の上昇、熱の発生、不均一な粒径、予期せぬダウンタイムが発生します。本ガイドでは、メンテナンス時に実際に管理できるパーツに焦点を当てています。使用する工具(およびこれらの工具が重要な理由):シックネスゲージ(隙間)、トルクレンチ(締付荷重)、ストレートエッジ(座面の平坦度/直線性)、ケガキ塗料/マーキング剤(当たり確認)、ログシート(トレンド管理)。[…]
摩耗性の高いプラスチック用破砕機における**リサイクル刃(回収刃)**を保護するセットアップ
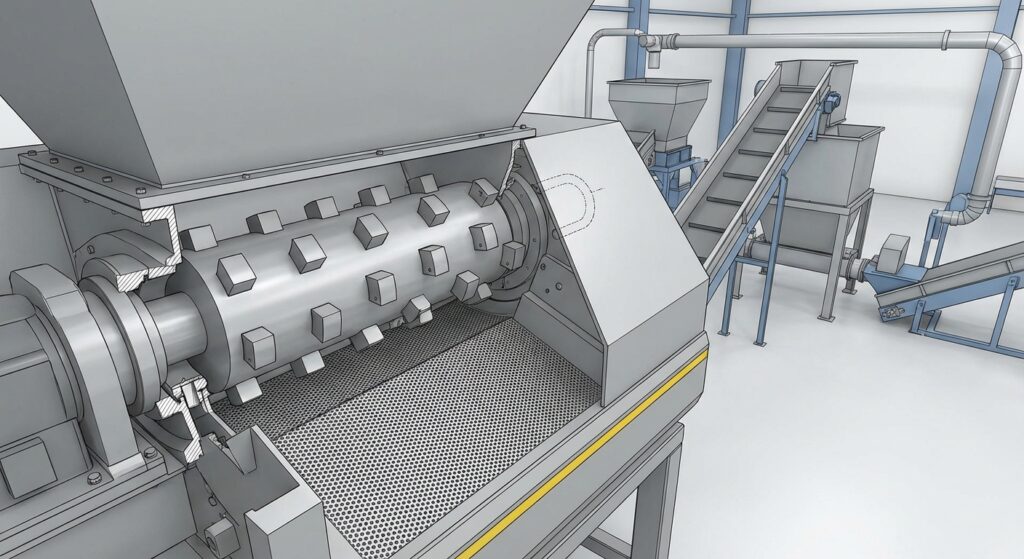
ガラス繊維入り粉砕材、鉱物充填コンパウンド、あるいは砂やグリットを含んだベール材など、研磨性の高いプラスチックストリームにおいて、刃の摩耗は単なる「材質の問題」であることは稀です。一軸粉砕機では、セットアップの選択によって、刃物が安定した切削を維持できるか、あるいは発熱、摩擦、逆転サイクルに時間を費やすかが決まります。多くの工場で標準化されている以上に、制御可能な要素は存在します。投入速度の均一性、回転数/トルクの領域、そしてスクリーンと剪断クリアランスが粉砕室内で材料をどのように再循環させるかなどです。もちろん刃物のエンジニアリング(鋼種の選定、熱処理品質、コーティング、刃先形状)は耐研磨性プラスチックリサイクル用刃物の最後の砦として重要ですが、プロセスの条件が刃物の動作を阻害しない場合に最も効果を発揮します。最後に、最も信頼性の高いメンテナンスのトリガーは[…]
**凹面シュレッダーナイフ(破砕機刃)**によるスループット向上と消費電力(kWh/t)の低減
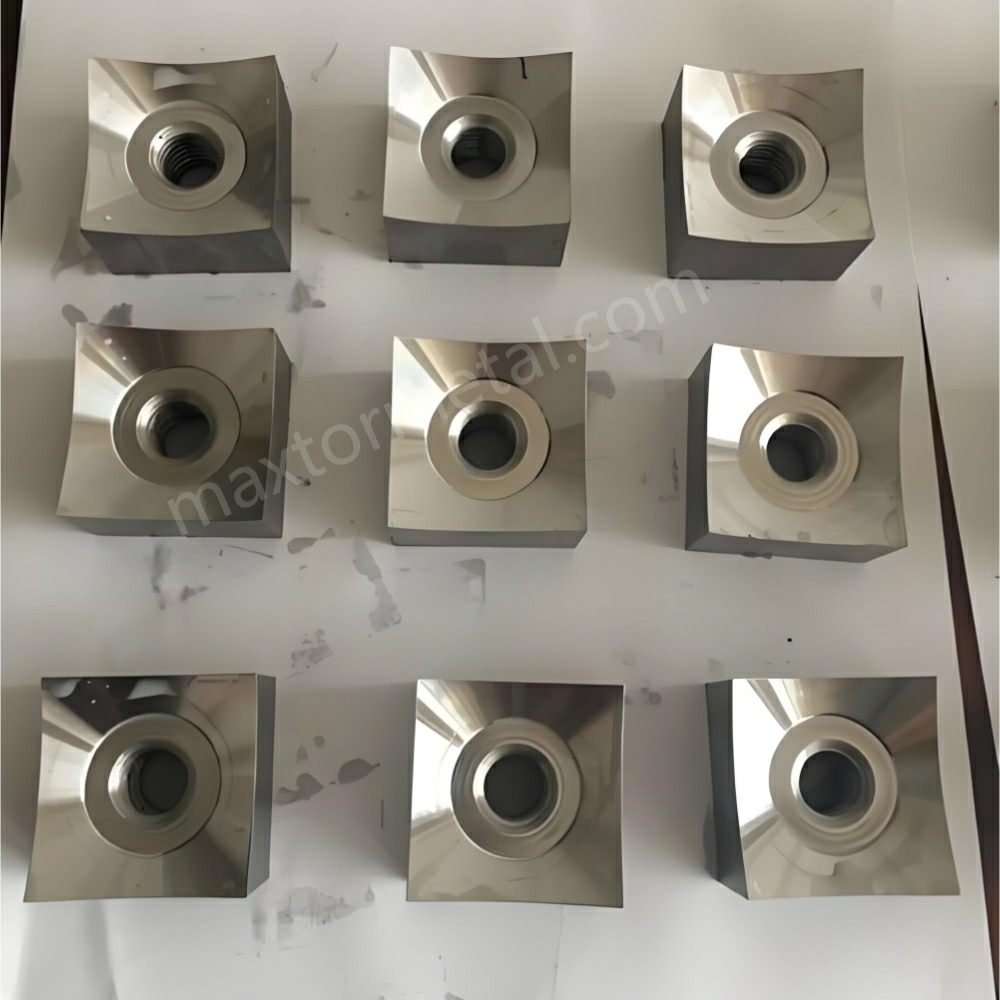
コンケーブ(凹面)シュレッダー刃は、一軸粉砕機における材料とローターの「最初の接触」を変化させます。切削を開始するためにプッシャーの押し付け力や摩擦に大きく依存するフラットな刃先とは異なり、コンケーブ形状の刃先は材料を「引っかける」アプローチを生み出し、食い込みと制御されたセルフフィーディング(自重・自己引き込み)を促します。現場においては、粉砕機が機械的に健全な状態であり、ボトルネックが後工程の搬送やスクリーンの目詰まりではなく切削効率にある場合、トン当たりエネルギーの削減や処理能力の向上を現実的に期待できます。そのような条件化では、およそ~5–15%程度の改善が達成可能ですが、これは自動的に得られるものではなく、単に刃の幾何形状だけの問題でもありません。本ガイドではそのメカニズム(なぜ[…])を詳しく解説します。
ローターとステーターのシュレッダー刃(破砕機刃)クリアランス調整ステップガイド
シュレッダーのブレードクリアランス(ローターナイフと固定ベッド/ステーターナイフの間の隙間)は、シングルシャフトシュレッダーで重要な要素、つまり切断品質と出力サイズ、処理量、消費電力、そしてナイフが欠けたり、転がったり、切断ではなく「研磨」し始めるまでの寿命など、あらゆる面を静かに左右する設定の一つです。隙間を広く設定しすぎると、材料が切断ゾーンで曲がったり、折り畳まれたり、擦り切れたりする傾向があります。これは多くの場合、発熱量の増加、電流値の増加、粒子サイズの不均一性、および再循環時間の増加として現れます。隙間を狭く設定しすぎると、金属同士の接触、突然の刃先の損傷、振動、そして計画していた停止が[…]
排出サイズの安定化を実現する交換用シュレッダーナイフ(破砕機刃)
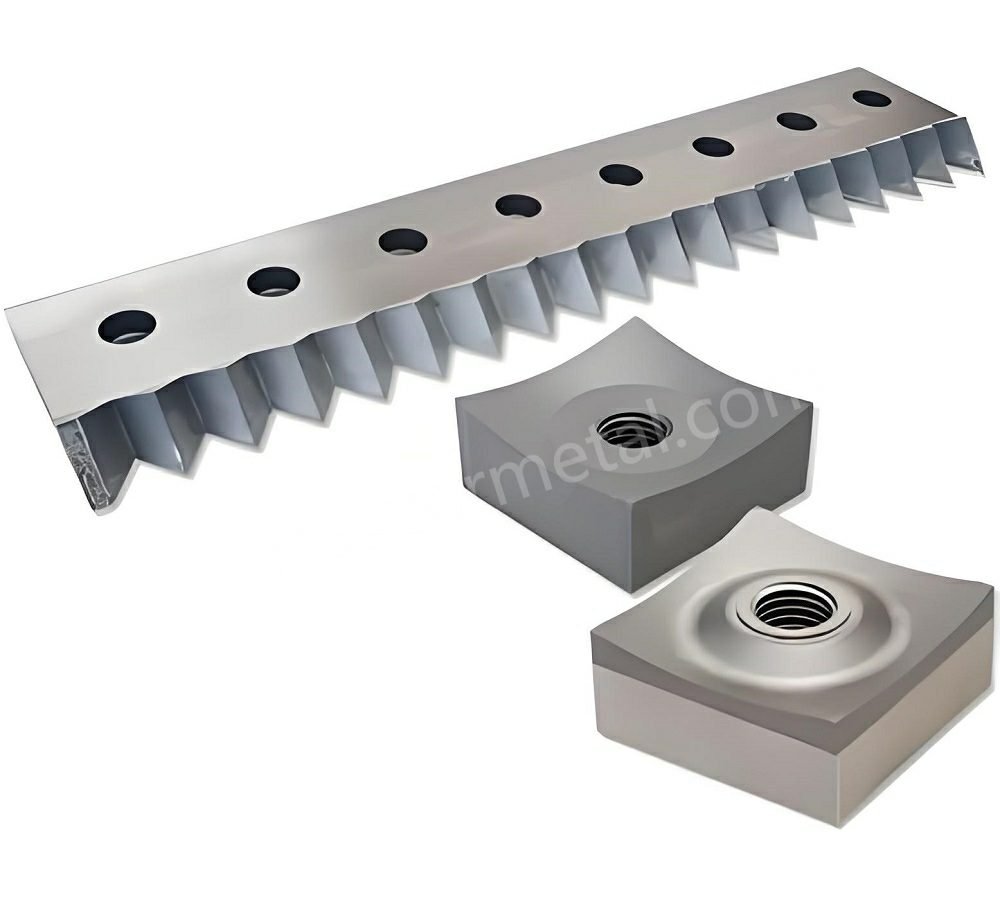
安定した出力サイズは「あれば良い」ものではありません。それは、シフトごとに実感する3つの要素、すなわち処理量、エネルギー効率、そして下流工程の品質を守るものです。粒子サイズが変動すると、スクリーンの負荷が不均一になり、電流が上昇し、次の工程(洗浄ライン、空気分級、造粒、ペレット化、または選別)は安定した運転ではなく、変動と戦うことになります。シュレッダーブレードの交換は、「機械の切れ味」だけでなく、実際に使用する切断形状、つまり切断円、シートスタックアップ、ナイフの厚さ、そしてカウンターナイフギャップに影響を与えます。これらの要素によって、きれいに切断できるか、それとも引き裂き、擦り切れ、微粉が発生するかが決まります。このガイドは、一般的なシングルシャフトシュレッダーで出力を安定させる交換用ナイフとカウンターナイフの選択を支援するために作成されました。[…]
一軸破砕機刃の欠け(チッピング):早期故障を防ぐためのトラブルシューティングガイド

チップの破損による予期せぬダウンタイムは、決して「不運」ではありません。ほとんどのシングルシャフトシュレッダーでは、シュレッダーブレードのチップ破損は、フィードの汚染、不適切なクリアランス、不適切な取り付け/トルク、位置ずれ、または作業内容に合わないブレードの材質/熱処理の選択など、制御可能な少数の要因によって引き起こされる、再現性のある故障モードです。このガイドは、リサイクルおよび固形廃棄物処理施設でシングルシャフトシュレッダーを運用する保守、プロセス、および調達チーム向けに作成されています。目標はシンプルです。単にナイフを交換するだけでなく、次の故障の発生を防ぐお手伝いをすることです。最終更新日: 2026-04-06 適用範囲: このガイドは、リサイクルおよび固形廃棄物処理施設で使用されるシングルシャフトシュレッダーを対象としています。手順は、機械モデルとガードの設計によって異なります。安全に関する免責事項: 常に現場の安全規則と機械のOEMの指示に従ってください […]
ストランドカット vs 水リング式造粒:材質と TCO(総保有コスト)による選定
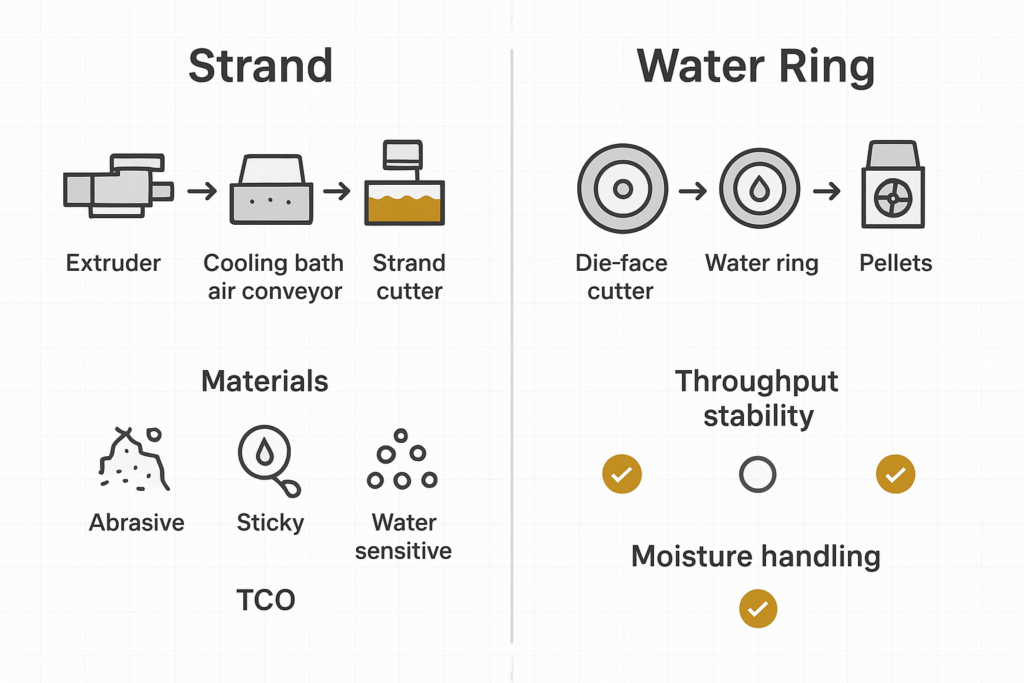
ストランドペレット化とウォーターリングペレット化の選択は、「湿式」切断か「乾式」切断かという好みの問題だけではありません。ペレットの品質を左右する要素、障害発生時に最初に故障する箇所、そしてトン当たりの実際のコスト(摩耗部品、乾燥、切り替え、スクラップ)がどこにあるのかが変わってきます。英国のコンパウンディングとリサイクル、特に高充填、ガラス繊維、鉱物含有、または高リサイクル含有の原料を扱う場合、誤った選択は、微粉、尾鉱、不安定なスループット、そして現実と完全に一致しないメンテナンス計画といった形で現れる可能性があります。このガイドでは、材料の挙動が各プロセスにどのように対応しているか、「安定したスループット」が日々実際に何を意味するのか、ペレット品質を制御する要素(ダイとナイフの組み合わせ、ギャップ制御、乾燥)がどのように機能するのか、そして実用的なTCOモデルについて学びます。[…]
ストランドライン用**造粒機ローターのオーバーホール(再整備)**のベストプラクティス
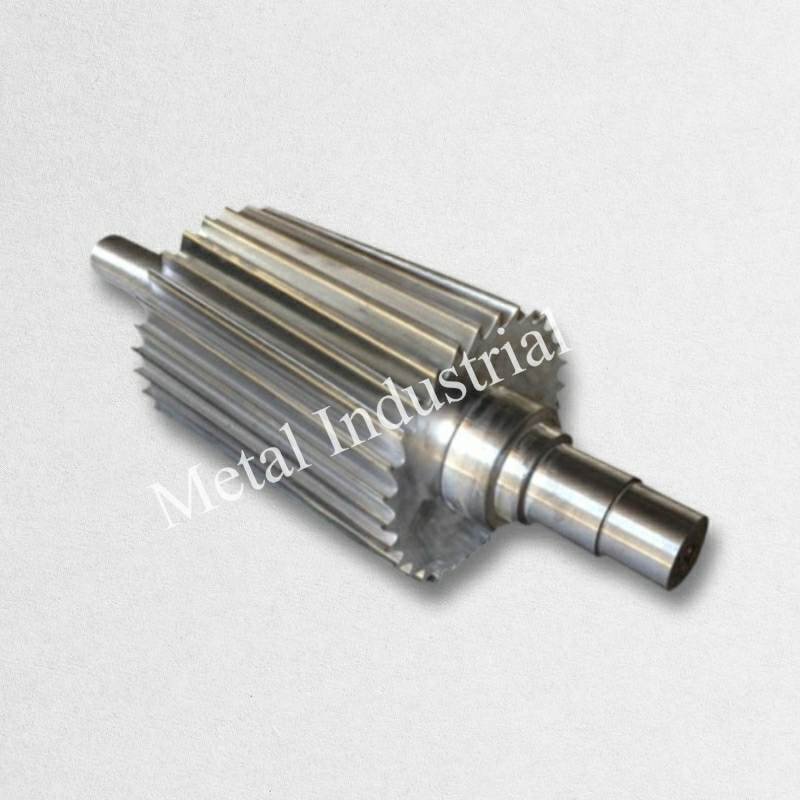
トミー・タン(南京金属工業 シニアセールスエンジニア、産業用切削工具および再生供給プログラムに12年間従事、資格:CSE、CME、シックスシグマグリーンベルト、PMP)著。最終更新日:2026年4月2日。改訂履歴 このガイドを信頼する理由 このベストプラクティスチェックリストは、ペレット化および産業用切削アプリケーションで使用される一般的な故障モードと品質保証管理に基づいています。MAXTOR METALはISO 9001品質管理の下で運営され、校正済み/トレーサブルな測定機器(該当する場合は第三者校正を含む)を使用し、重要な切削部品のばらつきを低減するために、入荷検査、工程内検査、および最終検査ゲートを適用しています。主なポイント 適用範囲と制限 このガイドは、再生結果が制御された形状、嵌合、およびバランスに依存するストランドペレット化ローター向けに作成されています。[…]
ライン速度とペレット長に応じたロータリーカッターの刃数(歯数)
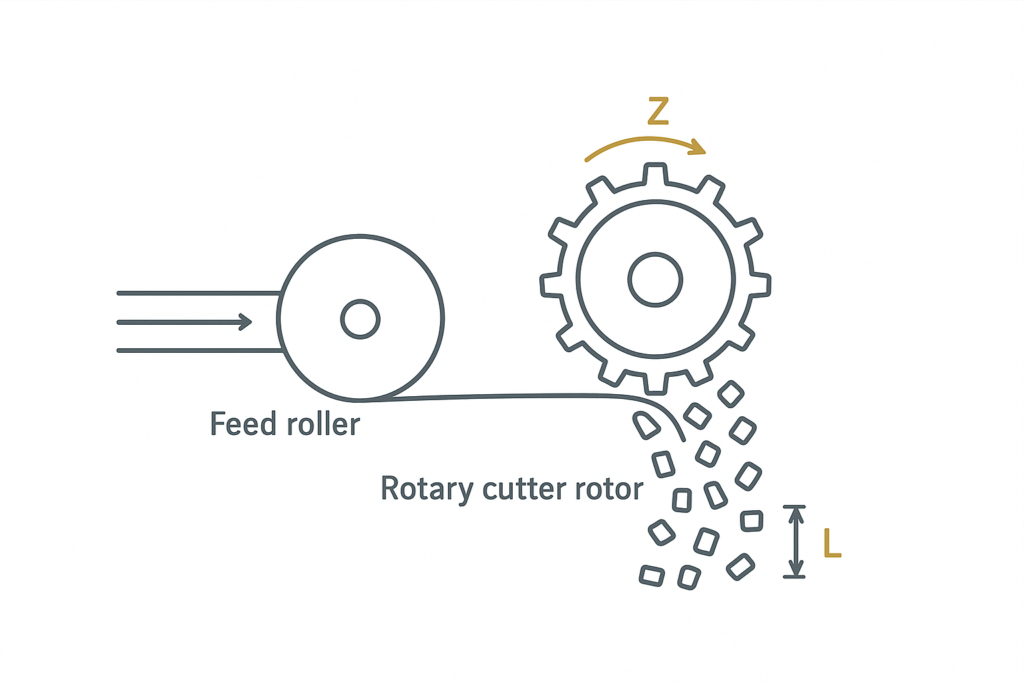
回転式ペレット製造機において、ペレットの長さを安定させるための最も迅速な手段の一つが、回転式カッターの歯数(ローター上のナイフ/歯の数)です。これは、現実的なカッター回転数(RPM)の上限内に収まるための最も確実な方法です。これを誤ると、すぐにその影響が現れます。ペレットの長さのばらつき、ペレットの端、微粉の増加、そして切断ステーションが安定範囲外で動作するため、不要なトリップが発生する可能性が高くなります。この関係は純粋に運動学的なものです。ペレットの長さは、切断間のストランドの進行距離によって決まり、切断頻度はカッター回転数(RPM)に歯数を掛けた値によって決まります。MAXTOR METALが回転式カッターガイドでまとめているように、ペレットの長さは[…]

 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean