

Einführung
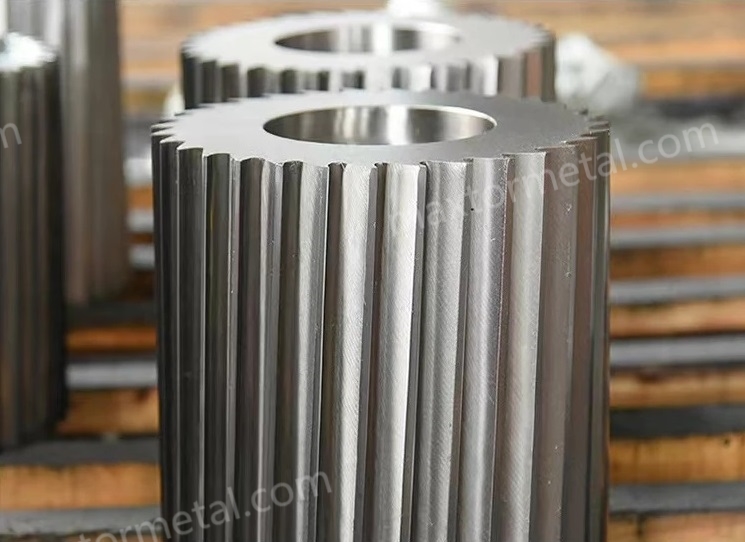
A crisp, square pellet depends on one thing more than any other: how precisely you set the bed knife–to–rotor gap. Get this right and you’ll stabilize pellet shape, suppress fines, and stretch the time between interventions. Miss it and you’ll fight tails, dust, and unplanned stops.
Strand pelletizers run in a near‑zero clearance regime—sharp knives passing a fixed bed knife with uniform, microscopic separation. Conventional granulators, by contrast, rely on a clearly defined but wider clearance window to shear thicker, more variable feed. That difference in philosophy drives the numbers you’ll target and the way you verify them.
What you’ll need: follow site LOTO and PPE, have the OEM manual and prior gap logs on hand, and prepare feeler gauges in fine increments, a dial indicator with magnetic base, a calibrated torque wrench, an IR thermometer, and clean lint‑free wipes.
Wichtigste Erkenntnisse
- Bed knife rotor gap adjustment is the lever that governs pellet geometry, fines, and uptime; strand pelletizers run near‑zero, granulators use wider windows.
- Start in the published band for your machine type, set with feeler gauges, then fine‑tune in small 0.0005 in steps for uniform drag along the edge.
- Apply torque in a staged cross pattern and always recheck the gap after tightening to catch bowing or shift, per OEM practice.
- Document cold and hot measurements; expect thermal growth and settle‑in during early production, then set a routine weekly check cadence.
- Standardize this SOP with a checklist and log so operators can set, verify, and sign off consistently across shifts.
Safety and OEM-spec note (read first): Gap targets, bolt torque, and adjustment mechanisms vary by pelletizer/granulator model, knife geometry, holder design, and fastener grade. Use the numbers below as starting guidance only, and default to your OEM manual whenever there’s any conflict. For general Lockout/Tagout background, see OSHA’s control of hazardous energy standard (29 CFR 1910.147). If you observe rubbing, abnormal heat, noise, or unstable cutting, stop and re‑inspect alignment and mounting faces under LOTO.
Gap targets and tolerances
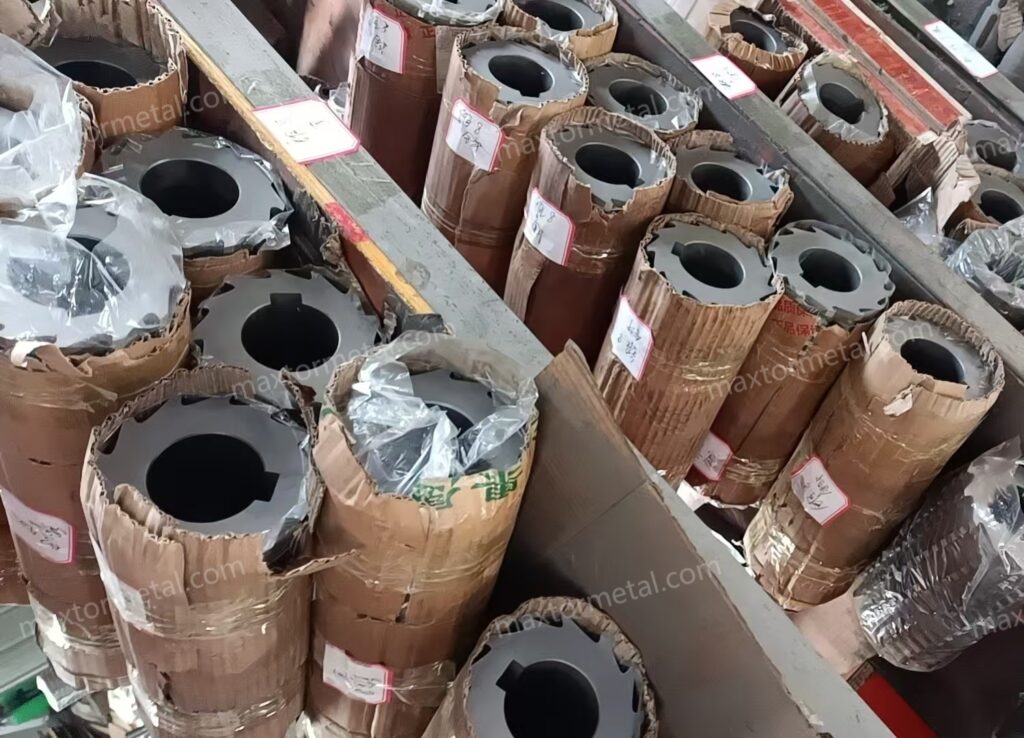
Strand pelletizers: near‑zero clearance bands (0.0005–0.003 in / 0.012–0.076 mm)
Strand pelletizers thrive on tight, uniform clearances to cleanly slice semi‑rigid strands at speed. A practical starting band is 0.0005–0.003 in (0.012–0.076 mm) for sharp tools. Treat this as a best‑practice band and confirm with brief production trials and your OEM allowances. For background on why tight, controllable gaps matter and how strand systems differ from other pelletizing methods, see Fernite’s strand‑pelletizer blade overview and MAXTOR METAL’s strand setup guidance.
- Context references: Fernite on “controllable gap settings” for strand pelletizer blades: https://fernite.co.uk/plastics-and-recycling/strand-pelletizer-blades/
- Context references: MAXTOR METAL on typical strand rotor‑to‑bed knife gap starting ranges and tuning guidance: https://maxtormetal.com/masterbatch-pelletizer-blades-ultimate-guide/
Conventional granulators: typical windows (0.008–0.020 in / 0.20–0.50 mm)
Conventional granulators publish clearer numeric windows because their cutting mechanics and feed variability differ. Several OEM manuals specify approximately 0.006–0.008 in (≈0.15–0.20 mm) for general purpose work, with narrower or wider windows by application. According to the Rotogran PH‑RO operations manual, set 0.006–0.008 in and verify with feeler gauges, then recheck after tightening. The Conair LP/JC user guide provides similar windows and explicitly instructs operators to recheck the gap after bolt torque. The ACS C‑Series service manual aligns with the 0.006–0.008 in window and calls for routine weekly checks.
Rules of thumb and thermal growth adjustments
- Uniformity beats a single number: check inboard, midspan, and outboard. If drag differs, the edge isn’t parallel—adjust before you lock it down.
- Stage your torque: 30% → 60% → 100% of final torque in a cross pattern, then re‑measure the same points. Many OEMs warn that final tightening can shift the gap; Conair’s guidance is to “recheck after tightening.”
- Heat changes things: log cold values, run briefly at target load, then log hot observations. If the hot gap consistently tightens or opens, trim the cold set‑point within OEM allowances so your steady‑state sits in the window.
| Quick check item | Strand pelletizers (starting guidance) | Conventional granulators (typical OEM windows) |
|---|---|---|
| Gap range to start | 0.0005–0.003 in (0.012–0.076 mm) | 0.006–0.008 in (≈0.15–0.20 mm) common; some manuals allow wider by application |
| Where to measure | Inboard, midspan, outboard (same three points every time) | Inboard, midspan, outboard (same three points every time) |
| How to set | Feeler gauge with uniform slight drag; micro-adjust in small steps | Feeler gauge to OEM window; confirm after tightening |
| Torque strategy | Stage 30% → 60% → 100% in a cross/star pattern, then recheck | Stage 30% → 60% → 100% in a cross/star pattern, then recheck |
| Mandatory verification | Sofort nach dem endgültigen Anzugsmoment erneut prüfen; Kalt- vs. Warmbeobachtungen protokollieren | Sofort nach dem endgültigen Anzugsmoment erneut prüfen; wöchentlichen Überprüfungszyklus gemäß OEM übernehmen |
Adjustment SOP for bed knife rotor gap adjustment
Vorjustierung und Sicherheitsverriegelung
- Lockout/Tagout: Stromquelle trennen, Energiefreiheit prüfen und Warnschilder anbringen. Schnittfeste Handschuhe und Augenschutz tragen.
- Reinigen und prüfen: Montageflächen und die Statormessertasche abwischen; Grate, Späne und Polymerrückstände entfernen. Jegliche Verunreinigungen führen zu Konizität oder Durchbiegung.
- Ausgangszustand dokumentieren: Maschinen-ID, Rotorposition, Messercharge/-zustand, Umgebungs- und Rotoroberflächentemperaturen sowie die letzten bekannten Spaltwerte erfassen.
- Spezifikationen bestätigen: Soll-Spaltbereich und Anzugsmoment der Befestigungselemente aus dem OEM-Handbuch entnehmen. Fühlerlehren in Schritten von 0.0005 in vorbereiten.
Ersteinstellung mit Fühlerlehren; Feinabstimmung in Schritten von 0.0005 in
- Das Statormesser leicht handfest anziehen, sodass es sich durch kontrollierte Schläge noch verschieben lässt.
- Die Soll-Fühlerlehre an drei radialen Positionen – innen, mittig, außen – zwischen der Rotormesserbahn und dem Statormesser einführen. Ziel ist ein gleichmäßiger, leichter Schleifwiderstand über die gesamte Schnittlänge.
- Die Position des Statormessers in Mikroschritten anpassen. Wenn ein Ende loser ist, die Einstellung so lange korrigieren, bis der Schleifwiderstand ausgeglichen ist. In Schritten von 0.0005 in vorgehen; kleinere Schritte verhindern ein Überschießen und halten die Schneide parallel.
- Den Bogen durchfahren: Den Rotor langsam von Hand drehen, um zeitweilige Engpässe zu ertasten, die auf Rundlauffehler oder Verunreinigungen hinweisen. Sauberkeit oder Ausrichtung korrigieren, bevor fortgefahren wird.
Über Kreuz anziehen; sichern, dann auf Durchbiegung und Spaltverschiebung prüfen
- Stufenweise anziehen: Befestigungselemente über Kreuz/sternförmig auf ca. 30% des Sollwerts anziehen, dann auf 60%, dann auf 100%. Vermeiden Sie es, eine Seite vor der anderen vollständig festzuziehen.
- Sofort an denselben drei Punkten nachmessen. Wenn sich der Spalt ungleichmäßig verengt oder geöffnet hat, leicht lösen, das Messer neu ausrichten und das stufenweise Anziehen wiederholen.
- Die endgültigen Kaltwerte protokollieren. Befestigungselemente zur visuellen Erkennung von Verschiebungen mit Lack markieren und Seriennummer/Kalibrierdatum des Drehmomentschlüssels im Protokoll vermerken.
Verification and maintenance cadence
Messwerkzeuge: Fühlerlehren, Messuhren, Folienschnitt-Test, optische Optionen
- Fühlerlehren: Hauptwerkzeug; einen sauberen Satz mit einer Auflösung von 0.0005 in bereithalten. Verbogene oder ölige Blätter ersetzen.
- Messunsicherheit ist wichtig: Fühlerlehrenblätter haben eigene Toleranzen, und Grate/Rückstände auf den Messerflächen können einen engeren Spalt “vortäuschen”. Bei kritischen Einstellungen die Lehre und die Flächen abwischen, dann wiederholte Messungen am selben Punkt durchführen (z. B. drei durchgänge) und das konsistenteste Gefühl/Messergebnis verwenden, bevor das Drehmoment fixiert wird. Bei Messuhren sicherstellen, dass der Magnetfuß starr und die Spitze rechtwinklig zur Oberfläche steht, um Kosinusfehler zu vermeiden.
- Messuhr: Aufbau mit Magnetfuß zur Überprüfung der Halterparallelität oder des Rotorrundlaufs, wenn Symptome auf eine Konizität hindeuten.
- Folienschnitt-/Streifentests: Schnelle Bestätigung, wenn Fühlerlehren an bestimmten Positionen unpraktisch sind.
- IR-Thermometer: Erfassung von Umgebungs- und Rotoroberflächentemperaturen für die Kalt- vs. Warm-Protokollierung.
- Drehmomentschlüssel: Kalibriert, mit Zertifikat/Datum auf dem Griff oder der Karte; Verlängerungen vorsichtig verwenden, um Drehmomentfehler zu vermeiden.
Warmprüfungsverfahren und Dokumentation des Kalt- vs. Warmspalts
- Inbetriebnahme-Prüfung: Nach den ersten Schnitten 30–60 Minuten lang mit dem Soll-Durchsatz fahren. Verriegeln (Lockout), dann die “Warm”-Messwerte an denselben drei Punkten messen und protokollieren.
- Abweichungen vergleichen: Wenn sich der Warmspalt kontinuierlich verschiebt (z. B. um ~0.0005–0.001 in verengt), Richtung und Ausmaß notieren. Den nächsten Kalt-Sollwert so anpassen, dass der warme Betriebszustand in der Mitte des Toleranzbandes liegt, sofern dies mit den OEM-Richtlinien übereinstimmt.
- Kontext wahren: Notizen zu Material, Füllstoffgehalt (z. B. GF/Mineral) und Liniengeschwindigkeit protokollieren. Diese Faktoren beeinflussen den Verschleiß und das thermische Ausdehnungsverhalten.
Tägliche/wöchentliche Prüfungen, Validierung nach dem Wechsel und Protokollierung
- Jede Schicht: Eine schnelle Fühlprüfung und visuelle Schneideninspektion durchführen, wenn die Qualität nachlässt (Fäden, Feingut, Schmierbildung). Beobachtungen auch dann protokollieren, wenn keine Anpassung erforderlich ist.
- Wöchentlich: Messerabstand und Anzugsmoment der Befestigungselemente gemäß OEM-Praxis überprüfen. Die ACS C‑Series service manual fordert routinemäßige wöchentliche Prüfungen; wenden Sie dieselbe Disziplin an Ihrer Linie an.
- Nach jeder Änderung: Ein Messerwechsel, Nachschliff oder eine Halterwartung erfordert ein vollständiges SOP-Reset und eine Freigabe. Den Nachschliffbericht oder die Schärfeprüfung dem Protokoll beifügen.
Materials, torque, and compatibility
Werkstoffpaarungen: Werkzeugstahl vs. Hartmetall-Statormesser für abrasiven Einsatz
Abrasive Rezepturen mit hohem Füllstoffgehalt (Glasfaser, Mineral) nutzen die Schneiden schnell ab. Werkzeugstähle wie D2 oder M2/HSS bieten eine gute Ausgangshärte und Zähigkeit; Hartmetall-Statormesser liefern eine deutlich höhere Verschleißfestigkeit und Schnitthaltigkeit für anspruchsvolle Einsätze bei höheren Anschaffungskosten. Werkstoff auf die Betriebsbedingungen abstimmen und Härte/Geometrie mit den OEM-Vorgaben abgleichen, um Ausbrüche zu vermeiden.
Befestigungselemente, Drehmomentbereiche und Vermeidung von Halterdurchbiegung
Befolgen Sie die OEM-Drehmomentwerte exakt und verwenden Sie ein stufenweises Anziehen über Kreuz an, um ein Durchbiegen des Halters oder ein Verschieben des Spalts zu vermeiden. Viele Handbücher verlangen ausdrücklich eine erneute Prüfung nach dem Festziehen, da der letzte Anzug das Messer verschieben kann – betrachten Sie dies als obligatorisch.
Richtlinien zur Markenintegration
Für Beschaffung und Passgenauigkeit unterstützt MAXTOR METAL OEM- und ODM-Ausführungen für gängige Stranggranulatoren und konventionelle Granulatoren, um die Geometrie des Untermessers optimal auf das Haltermuster und die Modellfamilie abzustimmen. Siehe MAXTOR METAL für Kompatibilitätsunterstützung. Nutzen Sie das Freigabeverfahren Ihres Standorts, um Zeichnungen und Testmontagen vor der Freigabe von Großserien zu validieren.
Fehlerbehebung
Übermessiger Feinanteil oder Staub nach der Einstellung
- Wahrscheinliche Ursachen: Spalt zu groß oder ungleichmäßig; stumpfe oder mikro-ausgebrochene Schneidkanten; vorgelagerte Probleme bei der Strangkonditionierung, die zum Zerbrechen in Feinanteile führen. Weitere Informationen zu Fehlerursachen finden Sie in der Übersicht von Plastics Technology über häufige Granulierprobleme: https://www.ptonline.com/articles/solve-seven-common-pelletizing-problems
- Maßnahmen: Gleichmäßigen Spalt an drei Punkten überprüfen; Schneidkanten unter hellem Licht inspizieren; rechtwinklige Strangzuführung und Zustand der Einzugswalzen bestätigen; wenn Messer und Spaltmaße korrekt sind, die vorgelagerte Kühlung/Strangführung stabilisieren.
Fahnen, Überlängen oder Strangverklebungen
- Wahrscheinliche Ursachen: unzureichender Einzugsdruck oder zu großer Spalt; Messerabstumpfung; Fehlausrichtung der Einzugswalzen; ungleichmäßige Strangtemperatur/Strangdurchmesser. Plastics Technology erörtert Fahnen/Überlängen und die Strangzuführung: https://www.ptonline.com/articles/solve-seven-common-pelletizing-problems
- Maßnahmen: Spalt in Schritten von 0.0005 in zum engeren Ende des Toleranzbereichs hin verringern; Messer schärfen oder austauschen; Einzugswalzen und Schneidebene ausrichten; Kühlung und Abzugsgeschwindigkeit aufeinander abstimmen.
Ungleichmäßiger Schnitt, Schmierbildung oder thermisches Verkleben
- Wahrscheinliche Ursachen: zu großer Spalt in Kombination mit stumpfen Schneidkanten; thermische Erweichung der Stränge; Durchbiegung von Messer oder Halter nach dem Festziehen.
- Maßnahmen: Spalt neu einstellen, Parallelität bei Bedarf mit Messuhr prüfen; stufenweises Festziehen wiederholen und erneut prüfen; Durchsatz oder Kühlung anpassen; härteres Messermaterial für abrasive Füllstoffe in Betracht ziehen.
Fazit
Aim for the correct window, set it methodically, and verify like clockwork. For strand pelletizers, that means a near‑zero, uniform band; for conventional granulators, it’s a defined clearance window suited to heavier cuts. Use feeler gauges to set and fine‑tune in 0.0005 in steps, torque in a cross pattern, and always recheck after tightening.
Close the loop like a safety-critical SOP: record cold and hot values (with temps), keep weekly checks on schedule, and require operator + supervisor sign‑off when you change knives or holders. If rubbing, abnormal heat, or noise persists after re-setting the gap, stop and escalate to alignment/runout inspection under LOTO before returning to production.
Autor
Tommy Tang — Senior Sales Engineer, Nanjing METAL Industrial
- 12 years of hands-on experience supporting pelletizing and granulation blade applications
- Certifications: CSE, CME, Six Sigma Green Belt, PMP
Editorial and disclosure
- Sourcing standard: Numeric gap targets and torque values should be verified against your specific OEM manual first. Where practical, this guide cites OEM manuals and established industry publications.
- Review cadence: This article is reviewed and refreshed when key OEM documentation changes or at least annually as part of internal technical-content QA.
- Hinweis: MAXTOR METAL is the brand name of Nanjing METAL Industrie. This article may reference MAXTOR METAL for fitment/compatibility context; the technical setup and safety guidance are intended to remain brand-neutral and reproducible across OEMs.
Selected sources for operators
- Rotogran PH‑RO Series — 0.006–0.008 in window; gauge method; recheck after tightening: https://rotogran.com/newsite/wp-content/uploads/2020/11/PH-RO-SERIES-OPERATIONS-MANUAL.pdf
- Conair LP/JC User Guide — windows; “recheck after tightening”: https://www.conairgroup.com/mx/wp-content/uploads/sites/4/2018/02/UGG002-0998.pdf
- ACS C‑Series Service — weekly verification discipline: https://www.acscorporate.com/wp-content/uploads/2023/08/d-53310_c-series.pdf

 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean
Eine Antwort