

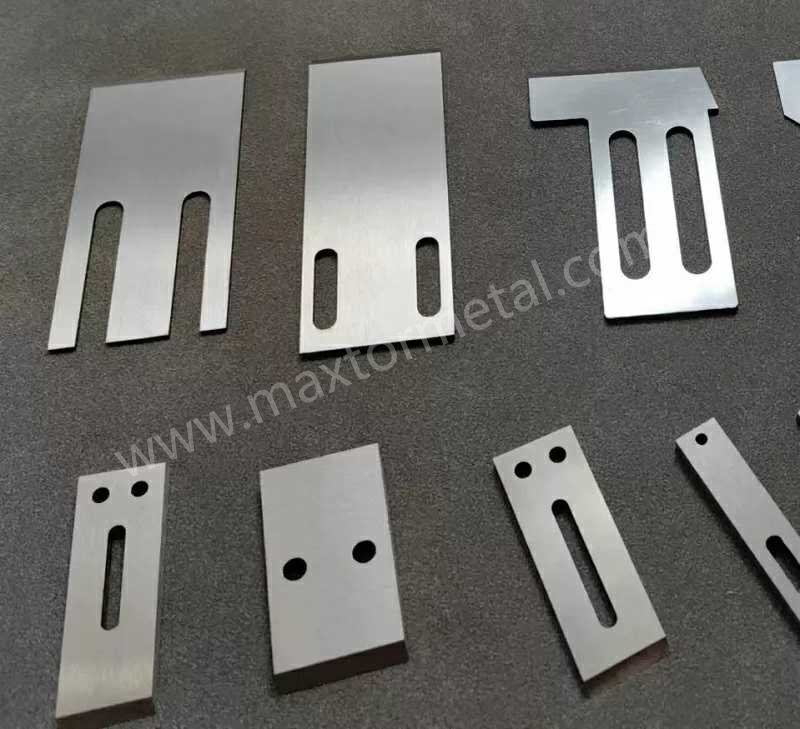
Panduan ini ditujukan bagi para pemimpin produksi yang mengoperasikan pelletizer water-ring (die-face hot-cut) PE/PP yang membutuhkan pelet bersih, throughput stabil, dan uptime tinggi. Jika Anda melihat adanya ekor pelet (tails), serbuk halus (fines), pelet saling menempel (chaining/doubles), pemotongan tidak stabil, atau kontak yang bising, gunakan lima solusi di bawah ini untuk bertindak cepat tanpa menebak-nebak.
Peta gejala cepat: ekor pelet/tails (pendinginan tidak memadai, pisau tumpul/salah pasang, permukaan cetakan beralur), serbuk halus/fines (benturan/resirkulasi berlebih, pisau tumpul, pemotongan tidak stabil), pelet menempel/chaining/doubles (air terlalu panas, lelehan terlalu panas, aliran rendah), dan kontak bising/tidak stabil (penyelarasan/keseimbangan buruk, tekanan/overlap salah).
Keselamatan adalah yang utama: terapkan lockout/tagout; hubungkan pemotong ke kotak air sebelum start-up; gunakan pelindung/pengaman; kenakan APD (pelindung wajah/mata, sarung tangan tahan panas); waspadai permukaan panas dan bagian yang berputar. OEM secara tegas memperingatkan untuk tidak menyalakan pelletizer sebelum dihubungkan ke kotak air—lihat panduan MAAG dalam dokumen tips Rein.
Poin-poin penting
- Diagnosis dengan urutan berikut: penyesuaian parameter cepat → pemeriksaan mekanis → pemeliharaan terencana.
- Perlakukan suhu dan aliran air proses sama pentingnya dengan pengaturan pisau.
- Ubah satu variabel dalam satu waktu; stabilkan, lalu catat hasilnya.
Solusi 1: Pengaturan pisau-ke-cetakan (knife-to-die) untuk mengatasi masalah ekor pelet (pellet tails)
Pemotongan (shear) yang bersih pada permukaan cetakan adalah cara tercepat untuk mengatasi ekor pelet (tails). Fokus pada kontak yang dapat diverifikasi, overlap yang wajar, tekanan yang stabil, dan rotasi yang seimbang.
Verifikasi kontak dan overlap
Prinsip: pisau yang tajam harus menyentuh permukaan cetakan yang rata secara ringan dan seragam, menghasilkan pita kontak yang sempit dan merata. Setelah pemotongan singkat, periksa tanda bekas (witness marks) untuk memastikan keseragaman. Jika pita kontak tampak lebih tebal di satu sisi, sejajarkan kembali atau periksa apakah ada takik (nick).
Hanya contoh ilustrasi (sesuaikan per mesin/resin): mulailah dengan konsep overlap yang moderat—sering kali digambarkan sebagai sebagian kecil dari lebar pisau (misalnya, 10–20%)—lalu sesuaikan berdasarkan umpan balik cacat, pola keausan, dan suara. Karena spesifikasi OEM bervariasi dan spesifik untuk setiap model, anggap persentase apa pun sebagai hipotesis awal, bukan aturan baku.
Referensi prosedur OEM: untuk kontak pisau-ke-cetakan, overlap, dan langkah penyambungan yang spesifik untuk model Anda, verifikasi dengan manual mesin Anda. Sebagai acuan dasar, lihat Panduan tips Rein MAAG 2022 untuk pelletizer bawah air (underwater pelletizer) tipe Gala, lalu konfirmasikan nilai overlap/tekanan yang tepat sesuai dengan model spesifik dan ukuran cetakan Anda.
Indikator penerimaan ditunjukkan dengan: pita kontak yang ringan dan seragam di sekeliling 360°, suara kontak yang tenang dan stabil tanpa gesekan periodik, serta pengurangan ekor pelet (tails) secara langsung setelah kontak yang seragam terbentuk. Jika indikator ini tidak terpenuhi, periksa kembali kerataan dan kondisi mata pisau. Menurut artikel Plastics Technology tentang masalah pelletizing bawah air (2020), menjaga ketajaman pisau dan meratakan kembali permukaan cetakan yang beralur dapat menghilangkan ekor pelet; lihat pembahasan dalam Mitigating and Troubleshooting Underwater Pelletizing Issues (2020) di Plastics Technology: https://www.ptonline.com/blog/post/mitigating-and-troubleshooting-underwater-pelletizing-issues.
Atur batas tekanan dan kecepatan
Logika: tekanan yang terlalu rendah (atau kecepatan pisau yang terlalu lambat) tidak akan memotong pelet dengan bersih; tekanan yang terlalu tinggi mempercepat keausan dan dapat membuat cetakan beralur. Tetapkan tekanan dan kecepatan rendah hingga sedang yang aman, lalu tingkatkan kecepatan secara bertahap sambil memantau ekor pelet (tails), kebisingan, dan beban motor. Jika kebisingan melonjak atau pita kontak melebar, turunkan kembali.
Indikator verifikasi: beban motor yang stabil dengan getaran minimal, tidak ada kenaikan suhu bantalan (bearing) yang tiba-tiba, dan berkurangnya ekor pelet (tails) tanpa adanya peningkatan serbuk halus (fines).
Sejajarkan dan seimbangkan
Sebelum melakukan kontak, periksa runout permukaan cetakan dan konsentrisitas hub dengan dial indicator. Perbaiki setiap goyangan; runout beberapa seperseratus milimeter saja dapat menyebabkan munculnya ekor pelet (tails) dan kebisingan secara periodik. Seimbangkan rakitan pisau; jika getaran muncul pada rentang rpm tertentu, periksa kembali pengencang dan beban penyeimbang.
Jika ekor pelet (tails) tetap ada di satu sektor setelah penyelarasan, curigai kerataan cetakan atau mata pisau yang gumpil (chipped). Rencanakan penghentian singkat untuk memeriksa permukaan cetakan dan pisau. Panduan pemecahan masalah dari Plastics Technology mencatat bahwa perataan ulang (resurfacing) mungkin diperlukan ketika alur mulai terbentuk: https://www.ptonline.com/blog/post/mitigating-and-troubleshooting-underwater-pelletizing-issues.
Solusi 2: Penyetelan suhu
Suhu pada saat pemotongan menentukan seberapa cepat kulit pelet membeku. Padukan kontrol lelehan (melt control) dengan manajemen air proses untuk menghentikan pelet menempel (chaining) dan ekor pelet (tails).
Rentang suhu lelehan
Prinsip: hindari panas berlebih (superheat) ekstrem yang menunda pembekuan permukaan. Gunakan lembar data teknis (TDS) resin Anda untuk rentang lelehan yang direkomendasikan, lalu operasikan ke arah batas yang lebih dingin jika pelet menempel (chaining) atau pelelehan tidak merata (smearing) muncul pada permukaan cetakan. Fluktuasi besar pada suhu lelehan dapat menyerupai efek air panas dan menghasilkan ekor pelet (tails) yang terputus-putus.
Panduan ilustratif: jaga lelehan tetap dalam target TDS pemasok untuk MI dan grade spesifik; stabilkan loop kontrol ekstruder/TCU sebelum menjalankan pisau.
Suhu dan stabilitas air proses
Fokus SEO sekunder: suhu dan aliran air proses.
Prinsip: air yang terlalu panas—atau tidak stabil—tidak dapat “membekukan” kulit pelet dengan cukup cepat. Unit penyeimbang suhu (tempering unit) dan aliran yang memadai memberikan pendinginan cepat (quench) yang konsisten pada titik pemotongan.
Contoh ilustratif (validasikan dengan OEM/resin): banyak lini PE/PP menjalankan air proses dalam kisaran sedang, katakanlah 30–55°C, dengan stabilitas yang ketat (±1–2°C). Jika terjadi peningkatan penggumpalan (chaining), turunkan suhu secara bertahap dalam kisaran tersebut dan pastikan aliran air. Jaga sirkulasi yang kuat di seluruh permukaan die; aliran yang tidak memadai menyebabkan air panas tersirkulasi kembali dan terjadi tabrakan pelet. Pusat pengetahuan Plastics Technology membahas peran suhu vs. aliran dalam pendinginan proses: https://www.ptonline.com/kc/process-cooling/operating/temperature-v-flow.
Untuk panduan dasar OEM tentang desain dan prosedur loop, lihat brosur Process Water Systems dari Nordson BKG, yang menguraikan rentang kontrol suhu untuk loop pendingin (quench loop) PE/PP dan menekankan pengisian/pembuangan gas (degassing) pada sirkuit serta pembentukan aliran yang stabil sebelum mengaktifkan pemotong.
Dampak urutan penyalaan (startup sequence)
Isi terlebih dahulu dan buang udara dari loop, verifikasi nilai setpoint, lalu hubungkan pemotong. Mulai pemotongan hanya setelah lelehan (melt) dan air berada dalam batas toleransi. Hal ini mencegah terbentuknya ekor pelet (tails) dini yang disebabkan oleh kejut panas/dingin atau kantong udara pada permukaan die. Tips dari MAAG Rein juga menekankan rutinitas pembersihan dan penyambungan yang aman: https://maag.com/wp-content/uploads/Rein-tips_eng_2022.pdf.
Solusi 3: Material dan pelapis (coating) pisau
Pilihan material dan permukaan memengaruhi kerekatan, keausan, dan stabilitas mata pisau—terutama pada campuran daur ulang atau campuran dengan bahan pengisi (filled blends).
Sesuaikan grade dengan polimer dan bahan pengisi (fillers)
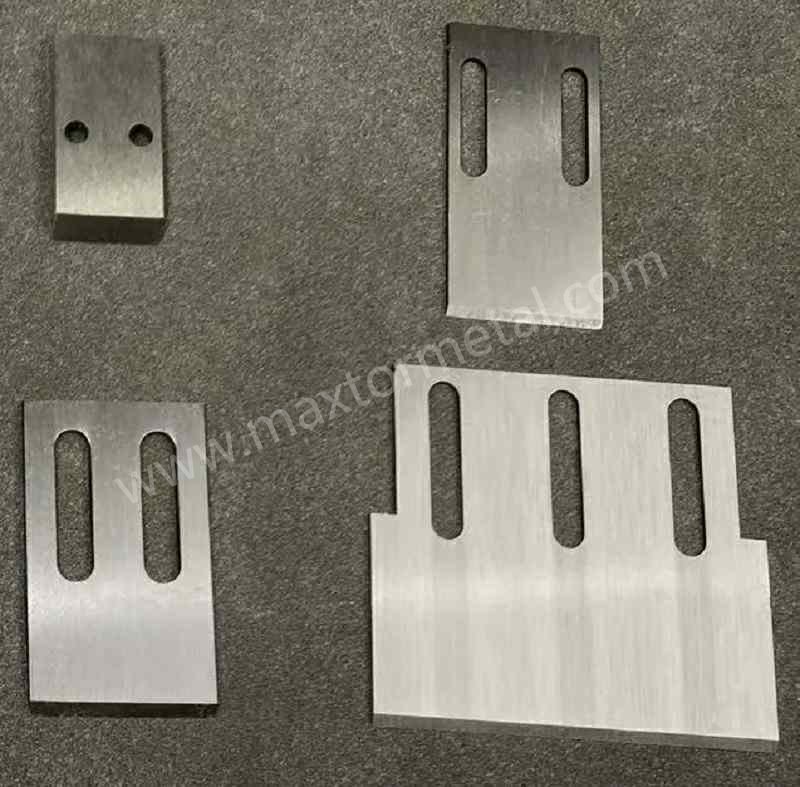
Untuk pemotongan yang bersih pada PE/PP tanpa bahan pengisi, baja perkakas (tool steel) seperti D2 atau HSS sering kali sudah cukup jika diberi perlakuan panas (heat treatment) dengan benar. Untuk bahan pengisi abrasif (CaCO3, talc, kaca), pertimbangkan grade metalurgi serbuk (powder-metallurgy) atau pisau berujung karbida (carbide-tipped) untuk memperlambat penumpulan mata pisau. Jaga kekerasan tetap cukup tinggi untuk menahan keausan, tetapi tidak terlalu rapuh hingga menyebabkan gumpil (chipping) saat kontak dengan die.
Mengurangi kerekatan dan keausan
Lapisan keras dengan gesekan rendah (misalnya, TiN/TiCN) mengurangi adhesi dan memperpanjang masa pakai mata pisau; lapisan tahan korosi dapat membantu jika kondisi kimia air bersifat agresif. Lacak masa pakai mata pisau berdasarkan batch dan resin untuk menyempurnakan pilihan Anda. Untuk latar belakang pemilihan, lihat opsi material dan pelapis pisau: https://maxtormetal.com/industrial-knife-materials-guide/.
Kompatibilitas OEM dan data QC
Pengungkapan: MAXTOR METAL adalah produk kami. Kami menyediakan pisau D2/HSS/PM dan karbida dengan lapisan TiN/Cr, HRC 52–65, serta ketertelusuran QC mulai dari sertifikat material hingga inspeksi akhir. Lihat praktik inspeksi dan ketertelusuran: https://maxtormetal.com/metal-shear-blades-complete-troubleshooting-handbook-guide/.
Penulis menyatakan adanya pemisahan antara panduan teknis dan konten komersial. Rekomendasi di sini bersifat independen secara editorial; setiap referensi produk hanya bersifat ilustratif. Nilai parameter dan setpoint harus divalidasi terhadap dokumentasi OEM dan commissioning di lokasi sebelum diterapkan.
Solusi 4: Aliran dan sirkulasi air
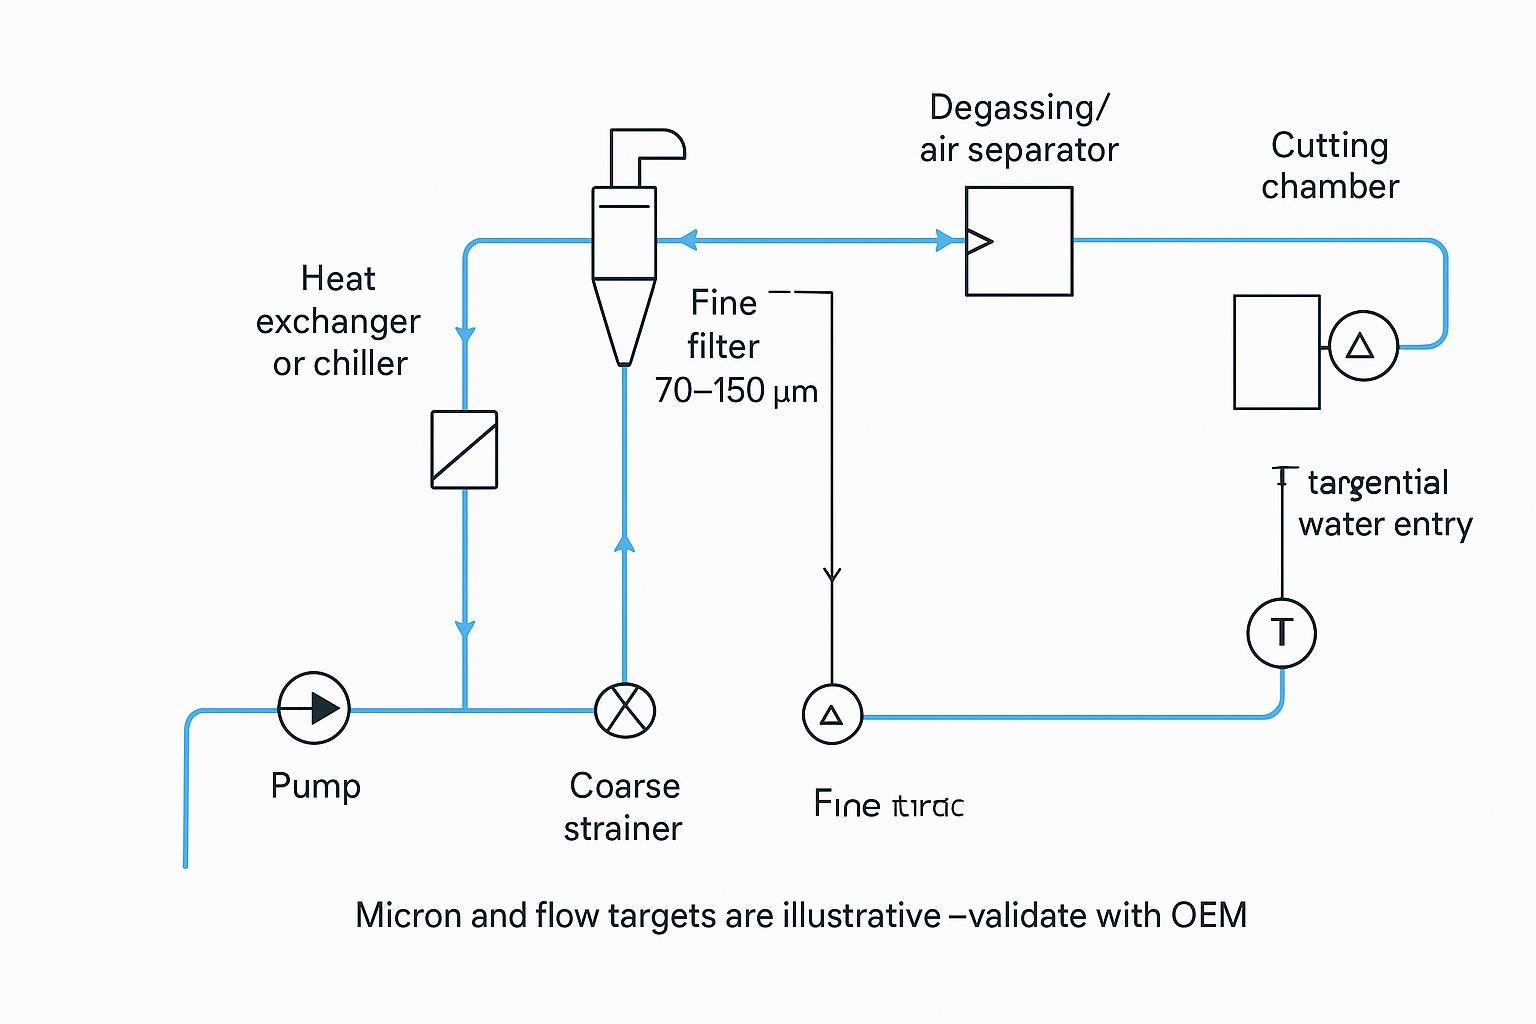
Geometri aliran, filtrasi, dan manajemen udara sama pentingnya dengan suhu. Aliran yang seragam dan bertenaga di seluruh permukaan die mencegah titik panas (hot spot) dan tabrakan pelet.
Laju aliran dan arah aliran
Prinsip: masuknya aliran secara tangensial ke dalam ruang pemotongan mendorong aliran spiral yang menyapu pelet dengan cepat. Verifikasi aliran aktual dengan meteran inline; sesuaikan kecepatan pompa atau bypass untuk mempertahankan target aliran dan suhu. Udara yang terperangkap (air entrainment) menurunkan kualitas pendinginan—lakukan pembuangan (purge) dan gunakan pemisah udara jika diperlukan. Plastics Technology menekankan bahwa aliran yang memadai dengan suhu terkontrol sangat penting untuk menghindari penggumpalan (chaining) dan terbentuknya ekor pelet (tails): https://www.ptonline.com/articles/the-path-to-pellet-perfection.
Filtrasi dan degasifikasi
Jauhkan partikel halus dari zona pemotongan. Gunakan filtrasi bertahap (misalnya, penyaring kasar ditambah elemen yang lebih halus). Contoh ilustrasi: 70–150 µm sebagai titik awal untuk poliolefin umum, kemudian perketat jika partikel halus bersirkulasi kembali. Pasang alat pengukur tekanan diferensial untuk memicu penggantian sebelum aliran terhenti.
Pengendalian kerak dan kesadahan
Kerak air sadah menyekat penukar panas dan menggeser suhu air efektif ke atas. Olah air untuk mengendalikan kesadahan, menjaga kebersihan penukar panas, dan catat delta-T inlet/outlet untuk mendeteksi pergeseran sejak dini.
Solusi 5: Kondisi permukaan cetakan (die-face)
Kualitas pemotongan Anda hanya sebaik permukaan tempat Anda memotong. Alur, pembulatan, dan kontaminasi semuanya akan muncul sebagai ekor.
Periksa, bersihkan, dan poles
Periksa permukaan die secara visual setiap giliran kerja (shift). Jika Anda melihat kotoran yang tertanam atau pita kontak yang kasar, rencanakan penghentian singkat untuk membersihkan dan memoles. Ketika alur muncul, perataan ulang permukaan (resurfacing) mungkin diperlukan untuk mengembalikan bidang datar demi pemotongan yang bersih. Artikel pemecahan masalah dari Plastics Technology mencatat bahwa meratakan ulang permukaan die dapat menghilangkan ekor yang persisten: https://www.ptonline.com/blog/post/mitigating-and-troubleshooting-underwater-pelletizing-issues.
Kondisi lubang dan strategi lubang terbuka
Lubang yang tersumbat atau tersumbat sebagian menciptakan ketidakseimbangan aliran lokal yang bermanifestasi sebagai ekor spesifik sektor atau pelet ganda (doubles). Selama pergantian atau penghentian terencana, pastikan kondisi lubang; buka lubang hanya sebanyak yang dapat didinginkan dan ditransportasikan oleh jalur produksi tanpa terjadi tabrakan.
Pemanas die dan keseragaman termal
Suhu zona die yang tidak merata menciptakan perbedaan viskositas di berbagai sektor. Verifikasi kondisi termokopel dan kinerja pengontrol zona; targetkan keseragaman yang ketat sesuai dengan kemampuan OEM, dan korelasikan penyimpangan suhu sektor dengan kualitas pelet untuk menemukan masalah tersembunyi.
Kesimpulan
Prioritaskan penyesuaian parameter cepat (suhu dan aliran air proses, tekanan/kecepatan pisau) sebelum pemeriksaan mekanis (penyelarasan, keseimbangan) dan kemudian tindakan perawatan (penggantian pisau, resurfacing die, servis filtrasi). Lacak hasil dengan perubahan satu variabel, pencatatan QC, dan interval terencana untuk pisau, inspeksi permukaan die, serta servis sistem air. Setelah beberapa kali pengoperasian, Anda akan membangun batas parameter yang stabil untuk grade Anda dan mengurangi ekor tanpa trial-and-error.
Ringkasan kasus (kasus ilustrasi anonim — bukan studi yang dipublikasikan): Sebuah perusahaan daur ulang di Amerika Utara yang mengoperasikan pelletizer water-ring tipe Gala pada PP regrind dengan 30% CaCO3 melaporkan 5.2% ekor berdasarkan berat (ekor terukur per 1000 pelet ≈50). Tim menurunkan air proses 48→38°C, meningkatkan aliran loop ~20%, menaikkan kecepatan pisau 10%, dan menyesuaikan tumpang tindih (overlap) dari ~8% menjadi ~15% (ilustrasi). Hasil: ekor turun menjadi 0.6% (≈8 per 1000 pelet) dalam dua shift produksi dan waktu aktif (uptime) mingguan meningkat sekitar ~6 jam. Parameter hanya sebagai contoh; validasikan dengan OEM dan TDS resin.
Sumber terpilih
- Plastics Technology — Mitigasi dan Pemecahan Masalah Peletisasi Bawah Air (2020): https://www.ptonline.com/blog/post/mitigating-and-troubleshooting-underwater-pelletizing-issues
- Plastics Technology — Suhu vs Aliran (2025): https://www.ptonline.com/kc/process-cooling/operating/temperature-v-flow
- Plastics Technology — Jalan Menuju Kesempurnaan Pelet (2023): https://www.ptonline.com/articles/the-path-to-pellet-perfection
- MAAG (Gala) — Tips Rein tentang pembersihan/keselamatan (2022): https://maag.com/wp-content/uploads/Rein-tips_eng_2022.pdf

 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean