

Ekor (tails) dan serbuk halus (fines) adalah musuh kembar kualitas pelet pada lini water-ring PE/PP (die-face hot-cut). Ekor terbentuk pada permukaan die ketika pemotongan tidak bersih—sering kali karena tepi pisau yang aus, permukaan die yang beralur, penyelarasan yang buruk, atau kondisi air yang tidak sesuai spesifikasi. Ekor tersebut kemudian patah di dalam pengering, berubah menjadi serbuk halus dan debu yang mengurangi hasil produksi, membebani filter serta pengering, dan memaksa pembersihan yang tidak direncanakan. Anda melihat dampaknya berupa hilangnya waktu operasional (uptime), total biaya kepemilikan (TCO) yang lebih tinggi, dan tampilan yang tidak konsisten yang disadari oleh pelanggan.
Panduan ini menjelaskan bagaimana pisau pelletizer berlapis PVD dapat memperpanjang retensi ketajaman tepi pisau dan mengurangi penempelan, membantu Anda memotong pelet dengan lebih bersih. Dengan penyetelan dan pemeliharaan yang tepat, banyak pabrik melihat rentang hipotesis konservatif sebesar −20% hingga −40% dalam tingkat ekor + serbuk halus setelah validasi, dengan keuntungan tambahan dari interval servis yang lebih lama. Anda akan mempelajari mekanisme kegagalan, pemilihan pelapis, SOP, perhitungan ROI, dan rencana validasi yang dapat Anda jalankan di lini Anda sendiri.
Poin-poin penting
- Targetkan satu KPI: tingkat ekor + serbuk halus pada outlet pengering, diukur dengan analisis ayakan/basah, lalu validasikan dengan pengujian A/B yang terkontrol.
- Pisau pelletizer berlapis PVD mempertahankan tepi pisau yang lebih tajam dan gesekan yang lebih rendah lebih lama, mendukung pemotongan yang lebih bersih dan mengurangi ekor/serbuk halus jika dipadukan dengan tumpang tindih/tekanan dan kontrol air yang tepat.
- Harapkan rentang peningkatan konservatif (−20% hingga −40%) sebagai hipotesis yang dapat diuji; konfirmasikan dengan data sebelum melakukan penskalaan.
- Standardisasi penyetelan pisau/die, stabilitas sirkulasi air, dan dokumentasi pengasahan ulang/pelapisan ulang untuk mengunci keuntungan dan memperpanjang masa pakai.
Mode kegagalan yang harus diatasi
Pembentukan ekor (tailing) dan potongan yang meleleh/terseret (smeared cuts)
Pembentukan ekor terjadi ketika polimer tidak terpotong bersih pada permukaan die. Pemicu umum meliputi tepi pisau yang tumpul (radius tepi yang membesar), alur atau gumpil pada permukaan pemotongan die, lelehan atau air proses yang terlalu panas sehingga mencegah pembentukan kulit luar yang cepat, atau kontak yang tidak merata akibat ketidakselarasan atau runout poros. Petunjuk visualnya adalah adanya serat tipis pada pelet dan permukaan yang terseret pada area potongan. Perbaikan praktis berfokus pada pemulihan tepi pisau yang tajam dan sejajar, meratakan kembali permukaan die jika terdapat alur, dan menyeimbangkan suhu agar potongan terputus bersih alih-alih terseret. Catatan pemecahan masalah industri menekankan bahwa air panas dan suhu lelehan yang tinggi memperburuk efek terseret pada potongan, sementara permukaan die yang halus dan rata serta pisau yang tajam mendukung pemotongan yang bersih. Untuk panduan dasar mekanisme, lihat pembahasan dalam artikel pemecahan masalah Plastics Technology tentang masalah pelletizing bawah air di Mitigasi dan Pemecahan Masalah Peletisasi Bawah Air (Plastics Technology, 2021+).
Pembentukan serbuk halus dan debu
Serbuk halus biasanya berasal dari ekor yang sama: begitu pelet masuk ke pengering, bagian yang menonjol akan patah dan menjadi debu. Serbuk halus yang bersirkulasi kembali kemudian dapat mengganggu pemotongan dan transportasi jika filtrasi lemah. Jika tren serbuk halus Anda meningkat setelah penggantian pisau atau servis die, periksa terlebih dahulu kebersihan potongan dan filtrasi sirkulasi air. Sistem sirkulasi tertutup dengan aliran yang memadai dan filtrasi yang terjaga akan mengurangi masuknya kembali partikel. Sumber OEM dan industri menekankan bahwa filtrasi dan kondisi air yang stabil diperlukan untuk menghindari gangguan proses yang meningkatkan serbuk halus; lihat Tinjauan Davis-Standard tentang masalah kualitas pelet yang umum untuk konteks tambahan.
Gumpil pada tepi pisau dan retakan mikro
Gumpil mikro pada tepi pisau memicu terbentuknya ekor dan pelet yang tidak beraturan. Hal ini dapat dipicu oleh ketidakcocokan kekerasan antara pisau dan die, kontaminasi partikel, atau pelapis yang rapuh dengan daya rekat/keseimbangan tegangan yang buruk. Tandanya adalah tepi pisau yang kasar di bawah pembesaran 50–200× serta kebisingan/getaran siklis selama pemotongan. Langkah pencegahannya meliputi pemilihan pelapis/lapisan antara yang lebih tangguh, verifikasi daya rekat pelapis, dan menjaga permukaan die bebas dari cacat. Jaga pelacakan konsentris dan verifikasi kondisi bantalan (bearing) untuk mencegah guncangan kontak yang membuat tepi pisau gumpil. Pemosisian pisau otomatis dapat membantu menstabilkan kontak; lihat Konsep pemosisian pisau EAC MAAG.
Mengapa pisau pelletizer berlapis PVD melipatgandakan masa pakai
Pelapis PVD tidak secara ajaib memperbaiki penyetelan yang buruk, tetapi pelapis ini memperlambat jalur yang menghasilkan ekor dan serbuk halus. Bayangkan tepi pisau seperti pensil: begitu tumpul atau takik, ia akan menyeret alih-alih mengiris. PVD menambahkan pelindung keras bergesekan rendah yang membantu “ujung pensil” tetap tajam dan licin.
Kekerasan dan ketahanan aus
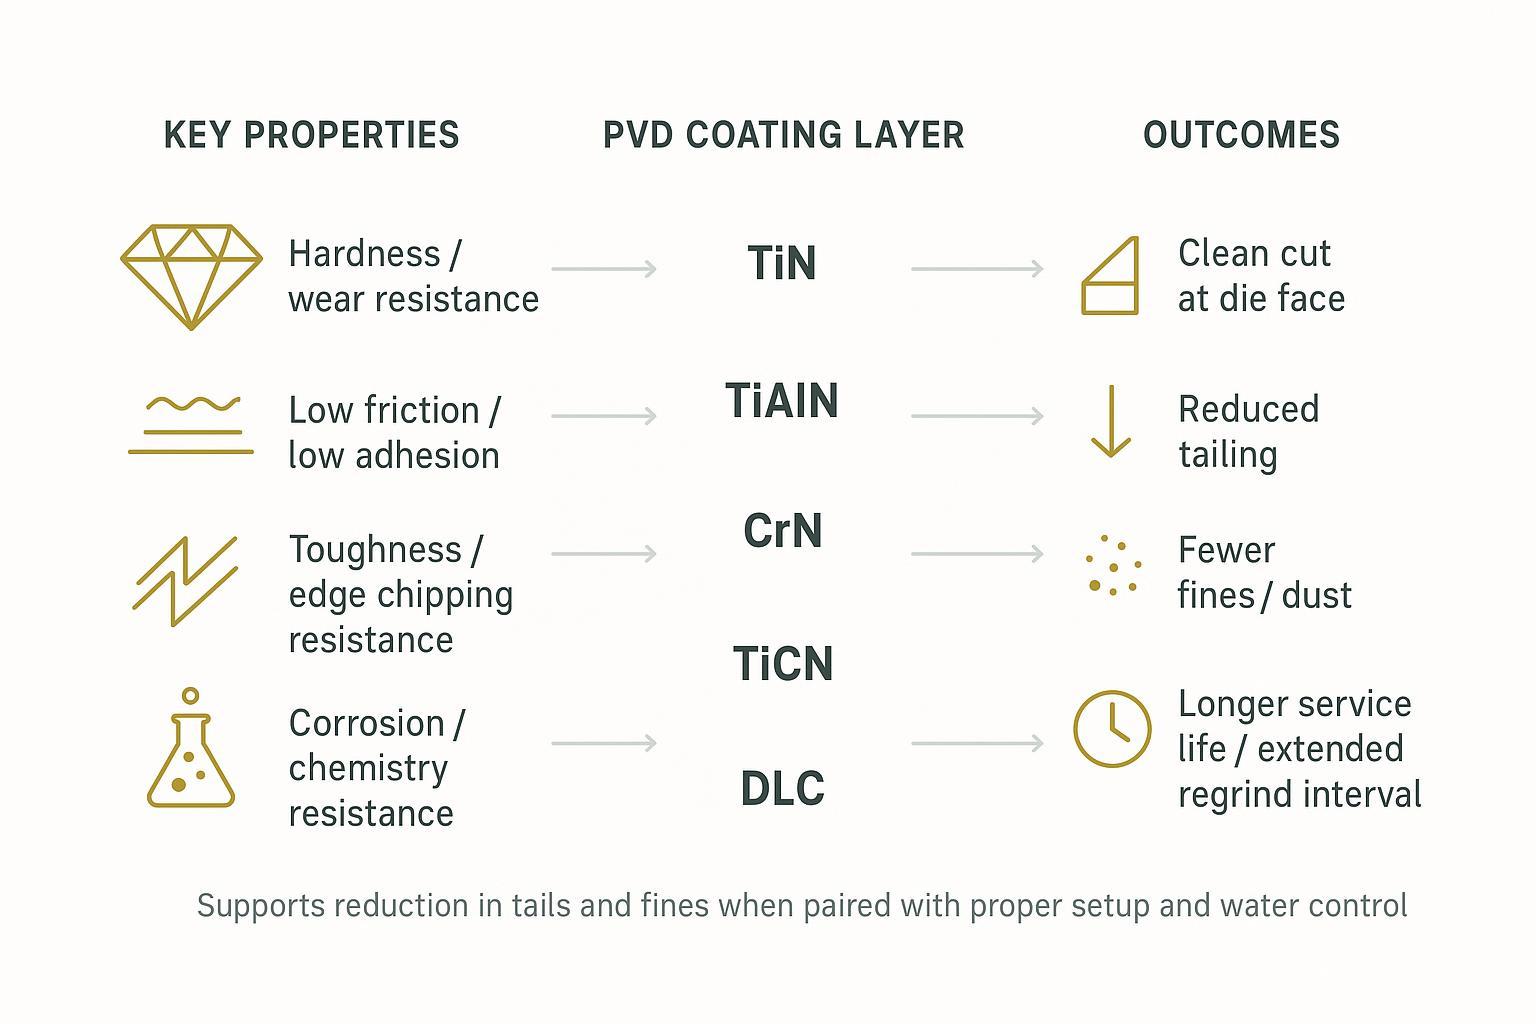
Kekerasan yang lebih tinggi dan mikrostruktur yang stabil menahan keausan abrasif, menunda pembesaran radius tepi pisau yang menyebabkan efek terseret pada permukaan die. Nitrida seperti TiN dan TiAlN adalah lapisan aus yang terbukti dengan kekerasan panas yang baik. Dengan mempertahankan ketajaman tepi pisau lebih lama, mereka memperpanjang interval antar penggantian dan mempersempit jendela waktu di mana ekor kemungkinan besar akan terbentuk.
Gesekan rendah, anti-lengket
Gesekan rendah dan afinitas polimer yang rendah mengurangi penempelan dan penumpukan pada tepi pisau. Lapisan CrN, TiCN, dan DLC umumnya digunakan dalam aplikasi kontak polimer karena membantu lelehan meluncur melewati tepi pemotongan alih-alih menempel padanya. Penumpukan yang lebih sedikit berarti pemotongan yang lebih bersih dan lebih sedikit ekor yang nantinya pecah menjadi serbuk halus.
Ketangguhan, tegangan, dan adhesi
Lapisan yang keras tetapi rapuh dapat mengalami retak mikro atau sompel (chipping), menciptakan titik awal baru bagi terbentuknya ekor (tails) dan serpihan halus (fines). Lapisan antara (interlayer) yang tepat dan susunan lapisan dengan tegangan seimbang meningkatkan adhesi dan ketangguhan, sehingga tepi pisau yang dilapisi tahan terhadap sompel akibat kontak intermiten dan benturan serpihan. Hal ini menghasilkan geometri pelet yang lebih stabil dan masa pakai yang lebih lama di antara proses pengasahan ulang (regrind).
Pilih pelapis yang tepat
TiN, TiAlN: standar dasar dan stabilitas panas
TiN adalah standar dasar yang tangguh untuk berbagai perkakas: kekerasan tinggi dengan ketahanan aus yang andal. TiAlN meningkatkan kekerasan panas (hot hardness) dan ketahanan oksidasi, sangat berguna ketika suhu permukaan die lebih panas atau ketika dibutuhkan stabilitas termal yang lebih lama. Untuk PE/PP tanpa bahan pengisi (unfilled), lapisan ini dapat memberikan retensi ketajaman tepi yang kuat; namun, jika masalah penempelan (sticking) terjadi secara kronis, pertimbangkan untuk memadukannya dengan lapisan gesekan lebih rendah atau nitrida yang berbeda.
CrN, TiCN: ketangguhan dan adhesi rendah
CrN dan TiCN menyeimbangkan kekerasan dengan gesekan yang lebih rendah serta afinitas polimer yang lebih rendah. Dalam praktiknya, lapisan ini membantu mengurangi efek pelelehan (smearing) dan penumpukan material pada area pemotongan serta menahan sompel mikro pada tepi pisau—sangat berharga untuk PP dengan bahan pengisi (filled PP) di mana bahan pengisi abrasif dan sifat lengket terjadi bersamaan. Pemilihan harus mempertimbangkan jenis resin, kandungan bahan pengisi, dan riwayat mode kegagalan Anda (ekor vs. serpihan halus vs. sompel).
Susunan DLC: kontrol gesekan dan korosi
DLC menawarkan antarmuka paling licin dan kekerasan yang sangat tinggi, sering kali diterapkan sebagai susunan multilayer dengan lapisan antara untuk adhesi. Lapisan ini sangat menarik ketika performa anti-lengket menjadi prioritas utama atau ketika kondisi kimia air menimbulkan kekhawatiran korosi. Pastikan batas termal dan ketebalan lapisan agar Anda dapat mempertahankan ketajaman tepi pisau tanpa membuat bagian ujungnya menjadi rapuh.
Pengungkapan: MAXTOR METAL adalah produk kami. Sebagai contoh netral, tim proses sering kali menyelaraskan pilihan pelapis dengan dokumentasi pengasahan ulang (regrind) dan pemeriksaan penerimaan. Vendor seperti LOGAM MAXTOR dapat memasok pisau pelletizer berlapis PVD dan mendukung pencatatan pengasahan/pelapisan ulang (nomor seri, kekerasan, kekasaran, catatan adhesi) sehingga catatan QA dan validasi Anda tetap siap menghadapi audit. Untuk konsep pemeliharaan yang lebih luas, lihat panduan internal tentang tips perawatan pisau industri.
SOP penyetelan dan pemeliharaan
Tumpang tindih (overlap) dan tekanan antara pisau–die
- Lakukan lockout/tagout dan pastikan pelindung terpasang. Verifikasi bantalan rotor dan runout poros dengan dial indicator pada hub pisau; perbaiki jika TIR exceeds batas peralatan. Jalur putaran yang tidak rata memicu terbentuknya ekor dan kebisingan.
- Atur kontak yang merata menggunakan metode pola kontak/no-print dari OEM Anda. Mulailah dari kontak sentuhan teringan (“kiss contact”), lalu tingkatkan secara hati-hati sambil memantau beban motor dan bentuk pelet. Sistem posisi pisau otomatis, jika tersedia, membantu menjaga tumpang tindih yang konsisten.
- Periksa geometri pelet untuk memastikan bentuk silinder yang seragam tanpa permukaan yang meleleh (smeared). Jika Anda melihat tanda siklis, periksa kembali kelurusan (alignment) dan keseragaman kontak sebelum mengubah pengaturan air.
Suhu dan kualitas air
- Targetkan pembentukan kulit luar (skin formation) yang cepat pada hasil pemotongan tanpa menyebabkan kerapuhan. Air yang terlalu panas menghambat pembentukan kulit luar dan memicu pelelehan (smear); air yang terlalu dingin mempersulit pengeringan. Atur suhu dalam rentang parameter resin dan jaga agar tetap stabil di setiap giliran kerja (shift).
- Jaga aliran sirkulasi tertutup (closed-loop) yang memadai dan filtrasi yang efektif. Kenaikan tekanan diferensial pada filter atau adanya serpihan halus (fines) yang terlihat bersirkulasi kembali adalah tanda bahaya—atasi segera sebelum berdampak pada peningkatan jumlah serpihan halus dan beban pengering (dryer). Untuk penyegaran dasar-dasar air proses dan konteks sistem, tinjau Tinjauan sistem pelletizing MAAG.
- Jika muncul pelelehan (smear) atau korosi yang tidak dapat dijelaskan, periksa kondisi kimia dan konduktivitas air. Sesuaikan pengolahan air untuk melindungi permukaan die dan pisau.
Siklus pengasahan ulang (regrind) dan pelapisan ulang (recoat)
- Periksa tepi pisau pada pembesaran 50–200×. Lakukan pengasahan ulang (regrind) ketika terjadi pembesaran radius tepi atau muncul sompel mikro (micro-chips); hindari pengoperasian hingga masuk ke fase pelelehan (smear). Setelah perataan ulang permukaan die (die resurfacing), pastikan kerataan dan kehalusan permukaan pemotongan menggunakan profilometri. Tinjauan praktis mengenai perataan ulang permukaan tersedia di praktik terbaik perataan ulang permukaan die untuk underwater pelletizing.
- Limit stock removal and preserve geometry. After a set number of regrinds, plan a recoat to restore surface properties and adhesion; confirm post‑coat edge sharpness and thickness uniformity.
- Keep a regrind/recoat log: serial, material/substrate, coating, regrind count, hardness and roughness notes, adhesion test notation, operator/date, and acceptance check. For inspection logic adaptable to pelletizer QA, see troubleshooting steps for industrial cutoff knives.
ROI dan kontrol risiko
A short anonymized case (validated measurement): In a mid‑Europe PE regrind line running 3 t/h, the team replaced standard HSS knives with PVD‑coated TiCN knives and held overlap and water settings constant for an A/B campaign. Sampling used end‑of‑shift composite grabs and ASTM D7486 wet wash (plus D1921 dry sieves) across a 3‑week baseline and a 3‑week test period. Tails+fines fell from ~2.5% to ~1.8% by mass (≈−28%), with clearer dryer screens and fewer filter changes; operators stressed that stable overlap and water control were required to realize gains.
Changeover and uptime math
Quantify avoided downtime from longer service intervals. Example framework: Downtime avoided (h/year) × contribution margin ($/h) = uptime value. Add maintenance labor saved. Keep assumptions conservative and document knife‑on‑line hours pre/post change.
Scrap, fines, and quality yield
Your primary KPI is tails + fines rate at the dryer outlet by mass. Build a baseline over 2–4 weeks, then run A/B trials with the new knife/coating. If you measure a −20% to −40% reduction, translate it into yield and cost: Throughput (t/h) × operating hours × price/ton × yield gain minus scrap disposal and reprocessing. Fewer fines can also extend filter life and reduce dryer fouling; include those parts and labor savings. For context on mechanisms‑to‑outcomes, see The Path to Pellet Perfection (Plastics Technology).
Documentation and inspection
How do you know the improvement is real and repeatable? Validation requires discipline: log knife settings (contact proxy), water temperature, melt temperature/MFI, throughput, and sampling timestamps. Use ASTM‑aligned methods—dry sieving for particle size distribution and a wet wash for sub‑500 µm fines—so results are comparable. An accessible starting point is ASTM D7486’s wet analysis overview page. Apply a simple statistical test (t‑test or Mann–Whitney) to confirm significance before scaling plant‑wide. Keep acceptance criteria and regrind logs attached to each campaign.
For dry sieving of plastic pellets and granules (>500 µm size classes), reference ASTM’s 2018 D1921 Test Methods for Particle Size (Sieve Analysis) of Plastic Materials, which specifies sieve stack selection, agitation, and reporting for lot-to-lot comparisons.
Kesesuaian dengan lini Anda
Gala/MAAG and other ecosystems
Water‑ring/underwater systems across OEMs follow the same fundamentals. Blade tracking, even contact, and steady water conditions apply whether your platform is a Gala/MAAG design or another ecosystem. Where available, automated blade‑position systems help maintain repeatability; consult your OEM manual for exact set‑points and torque specs.
Tolerances and surface finish
Die and knife interfaces must be flat, parallel, and free of defects. After die resurfacing, remove minimal stock with coolant‑controlled grinding and verify with 100% inspection. Keep the cutting interface smooth to avoid initiating smear; preserve geometry through each regrind and recoat.
Onboarding and spares plan
Before swapping coatings or suppliers, run a controlled validation on a stable recipe. Build a spares plan that covers knives, die‑face service windows, bearings and shaft components, filters/screens, and inspection tools (dial indicators, microscope, profilometer). Align regrind/recoat vendor lead times with your changeover cadence to avoid emergency purchases. For a fundamentals refresher on pelletizer blades in plastic processing, see this practical guide to industrial blades in plastics.
Kesimpulan
Clean cuts at the die face are the fastest path to fewer tails and less dust. PVD coated pelletizer knives help by keeping the edge sharp and slick longer, but they deliver best when paired with disciplined setup and stable water conditions. Use the validation plan to test a conservative hypothesis band (e.g., −20% to −40% tails + fines) on your own line, then lock in the gains with regrind/recoat documentation and a spares plan.
Next steps: pick a coating aligned to your resin and failure modes, tune knife–die contact and water conditions methodically, and stand up a regrind/inspection log so improvements persist across shifts.

 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean
satu Respon