

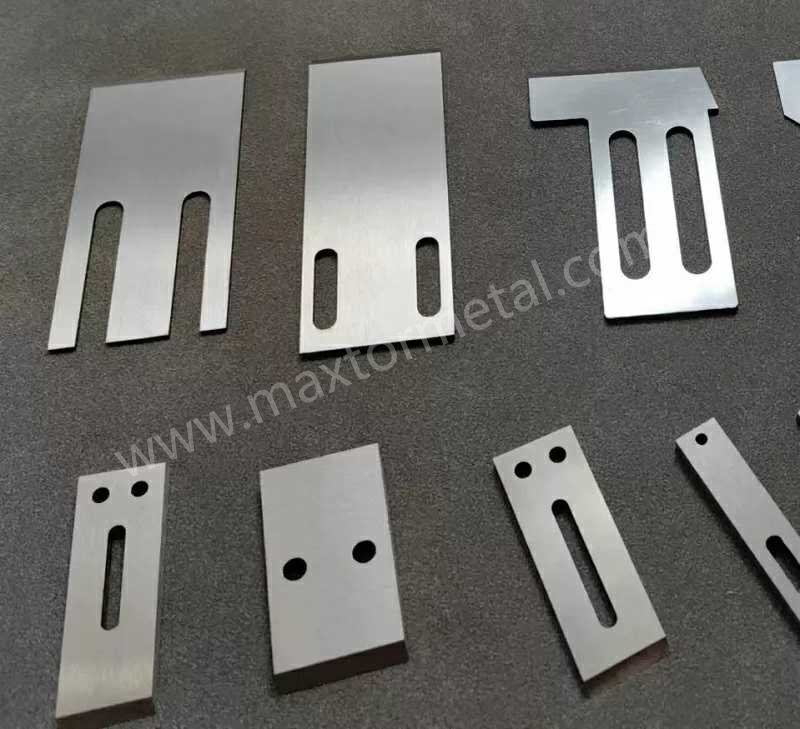
Este guia é para líderes que operam peletizadoras de anel de água (corte a quente na face da matriz) de PE/PP que precisam de pellets limpos, rendimento estável e alto tempo de atividade. Se você estiver observando caudas, finos, encadeamento/duplos, corte instável ou contato ruidoso, use as cinco soluções abaixo para agir rapidamente sem adivinhações.
Mapa rápido de sintomas: caudas (resfriamento inadequado, facas cegas/desajustadas, face da matriz ranhurada), finos (impacto/recirculação excessiva, facas cegas, corte instável), encadeamento/duplos (água muito quente, fundido muito quente, baixo fluxo) e contato ruidoso/instável (alinhamento/balanceamento deficiente, pressão/sobreposição incorreta).
Segurança em primeiro lugar: aplique bloqueio e etiqueta (lockout/tagout); acople o cortador à caixa de água antes da partida; use proteções/proteções físicas; use EPI (proteção facial/ocular, luvas resistentes ao calor); cuidado com superfícies quentes e peças rotativas. Os OEMs alertam explicitamente para não iniciar a peletizadora antes do acoplamento à caixa de água — consulte as orientações da MAAG no documento de dicas Rein.
Principais conclusões
- Diagnostique nesta ordem: ajustes rápidos de parâmetros → verificações mecânicas → manutenção planejada.
- Trate a temperatura e o fluxo da água de processo com a mesma importância que o ajuste das facas.
- Altere uma variável de cada vez; estabilize e, em seguida, registre o resultado.
Solução 1: Ajuste de faca contra matriz para resolução de caudas em pellets
Um cisalhamento limpo na face da matriz é a forma mais rápida de eliminar as caudas. Foque em contato verificável, sobreposição razoável, pressão estável e rotação balanceada.
Verificar o contato e a sobreposição
Princípio: uma faca afiada deve tocar leve e uniformemente uma face plana da matriz, produzindo uma faixa de contato estreita e uniforme. Após um breve corte, inspecione as marcas de contato para verificar a uniformidade. Se a faixa estiver mais pesada de um lado, realinhe ou verifique se há dentes na lâmina.
Apenas exemplo ilustrativo (ajuste por máquina/resina): comece com um conceito de sobreposição modesta — frequentemente descrita como uma fração da largura da faca (por exemplo, 10–20%) — depois ajuste com base no feedback de defeitos, padrão de desgaste e som. Como as especificações do OEM variam e são específicas do modelo, trate qualquer porcentagem como uma hipótese inicial, não como uma regra.
Referência de procedimento do OEM: para contato faca-matriz, sobreposição e etapas de acoplamento específicas do modelo, verifique o manual da sua máquina. Como base, consulte as orientações de dicas Rein de 2022 da MAAG para peletizadoras subaquáticas do estilo Gala, depois confirme os valores exatos de sobreposição/pressão de acordo com seu modelo específico e tamanho de matriz.
Os sinais de aceitação aparecem como: uma faixa de contato leve e uniforme em 360°, um som de contato silencioso e constante sem raspagem periódica e redução imediata de caudas após estabelecer o contato uniforme. Se estes sinais estiverem ausentes, verifique novamente o nivelamento e a condição da aresta. De acordo com o artigo da Plastics Technology sobre problemas de peletização subaquática (2020), manter as lâminas afiadas e recuperar a superfície de uma face de matriz ranhurada pode eliminar as caudas; consulte a discussão em Mitigating and Troubleshooting Underwater Pelletizing Issues (2020) na Plastics Technology: https://www.ptonline.com/blog/post/mitigating-and-troubleshooting-underwater-pelletizing-issues.
Definir a janela de pressão e velocidade
Lógica: pouca pressão (ou velocidade da faca muito lenta) não cortará os pellets de forma limpa; pressão excessiva acelera o desgaste e pode criar ranhuras na matriz. Estabeleça uma pressão e velocidade seguras de baixa a moderada, depois aumente a velocidade em pequenos passos enquanto monitora as caudas, o ruído e a carga do motor. Se o ruído aumentar repentinamente ou a faixa se alargar, recue.
Sinais de verificação: carga estável do motor com vibração mínima, sem aumento repentino na temperatura dos rolamentos e diminuição das caudas sem aumento de finos.
Alinhar e balancear
Antes do contato, verifique o desvio (runout) da face da matriz e a concentricidade do cubo com um relógio comparador. Corrija qualquer oscilação; alguns centésimos de milímetro de desvio podem se manifestar como caudas periódicas e ruído. Balanceie o conjunto de facas; se surgir vibração em faixas de RPM específicas, verifique novamente os fixadores e os pesos de balanceamento.
Se as caudas persistirem em um setor após o alinhamento, suspeite do nivelamento da matriz ou de uma aresta de faca lascada. Planeje uma parada curta para inspecionar a face da matriz e a lâmina. As orientações de solução de problemas da Plastics Technology observam que a retificação da superfície pode ser necessária quando ranhuras se formam: https://www.ptonline.com/blog/post/mitigating-and-troubleshooting-underwater-pelletizing-issues.
Solução 2: Ajuste de temperatura
A temperatura no instante do corte determina a rapidez com que a casca do pellet se solidifica. Combine o controle do fundido com o gerenciamento da água de processo para evitar o encadeamento e as caudas.
Faixas de temperatura do fundido
Princípio: evite o superaquecimento excessivo que retarda a solidificação da superfície. Use a ficha técnica (TDS) da sua resina para a faixa de fundido recomendada e, em seguida, opere mais próximo do limite inferior se houver encadeamento ou manchas na face da matriz. Grandes flutuações na temperatura do fundido podem imitar os efeitos da água quente e criar caudas intermitentes.
Orientação ilustrativa: mantenha o fundido dentro das metas da TDS do fornecedor para o MI e grau específicos; estabilize as malhas de controle da extrusora/TCU antes de acionar as facas.
Temperatura e estabilidade da água de processo
Foco secundário de SEO: temperatura e fluxo da água de processo.
Princípio: a água muito quente — ou instável — não consegue “congelar” a casca do pellet com rapidez suficiente. Uma unidade de têmpera e um fluxo adequado proporcionam um resfriamento rápido (quench) consistente no ponto de corte.
Exemplo ilustrativo (validar com o OEM/resina): muitas linhas de PE/PP operam com água de processo em uma faixa moderada, por exemplo, 30–55°C, com estabilidade rigorosa (±1–2°C). Se o encadeamento aumentar, reduza a temperatura gradualmente dentro da faixa e confirme o fluxo. Mantenha uma forte circulação na face da matriz; um fluxo insuficiente permite a recirculação de água quente e colisões de pellets. O centro de conhecimento da Plastics Technology discute o papel da temperatura versus o fluxo no resfriamento do processo: https://www.ptonline.com/kc/process-cooling/operating/temperature-v-flow.
Para uma referência de OEM sobre o design do circuito e procedimentos, consulte o folheto de Sistemas de Água de Processo da Nordson BKG, que descreve as faixas de controle de temperatura para circuitos de resfriamento de PE/PP e enfatiza o enchimento/desgaseificação do circuito e o estabelecimento de um fluxo estável antes de acionar o cortador.
Impactos da sequência de inicialização
Pré-encha e purgue o ar do circuito, verifique os setpoints e, em seguida, acople o cortador. Inicie o corte apenas após o polímero fundido e a água estarem dentro da tolerância. Isso evita a formação precoce de caudas causadas por choques térmicos (quentes/frios) ou bolsas de ar na face da matriz. As dicas da MAAG para o acoplamento limpo também enfatizam rotinas seguras de acoplamento e limpeza: https://maag.com/wp-content/uploads/Rein-tips_eng_2022.pdf.
Solução 3: Materiais e revestimentos das facas
A escolha do material e da superfície influencia a adesão, o desgaste e a estabilidade do gume — especialmente com blendas recicladas ou com carga.
Alinhar a classe do material ao polímero e às cargas
Para um corte limpo em PE/PP sem carga, aços ferramenta como D2 ou HSS geralmente são suficientes quando tratados termicamente de forma correta. Para cargas abrasivas (CaCO3, talco, vidro), considere classes de metalurgia do pó ou facas com pastilhas de metal duro para retardar o arredondamento do gume. Mantenha a dureza alta o suficiente para resistir ao desgaste, mas não tão frágil a ponto de ocorrer lascamento no contato com a matriz.
Reduzir a adesão e o desgaste
Revestimentos duros e de baixo atrito (por exemplo, TiN/TiCN) reduzem a adesão e prolongam a vida útil do gume; acabamentos resistentes à corrosão podem ajudar quando a química da água for agressiva. Monitore a vida útil do gume por lote e resina para refinar sua seleção. Para informações sobre a seleção, consulte as opções de materiais e revestimentos de lâminas: https://maxtormetal.com/industrial-knife-materials-guide/.
Compatibilidade com OEM e dados de CQ
Divulgação: MAXTOR METAL é o nosso produto. Fornecemos facas de D2/HSS/PM e metal duro com revestimentos de TiN/Cr, HRC 52–65, e rastreabilidade de CQ desde os certificados de materiais até a inspeção final. Consulte as práticas de inspeção e rastreabilidade: https://maxtormetal.com/metal-shear-blades-complete-troubleshooting-handbook-guide/.
Os autores declaram a separação entre orientação técnica e conteúdo comercial. As recomendações aqui contidas são editorialmente independentes; quaisquer referências a produtos são ilustrativas. Os valores de parâmetros e setpoints devem ser validados em relação à documentação do OEM e ao comissionamento no local antes da implementação.
Solução 4: Circuito e fluxo de água
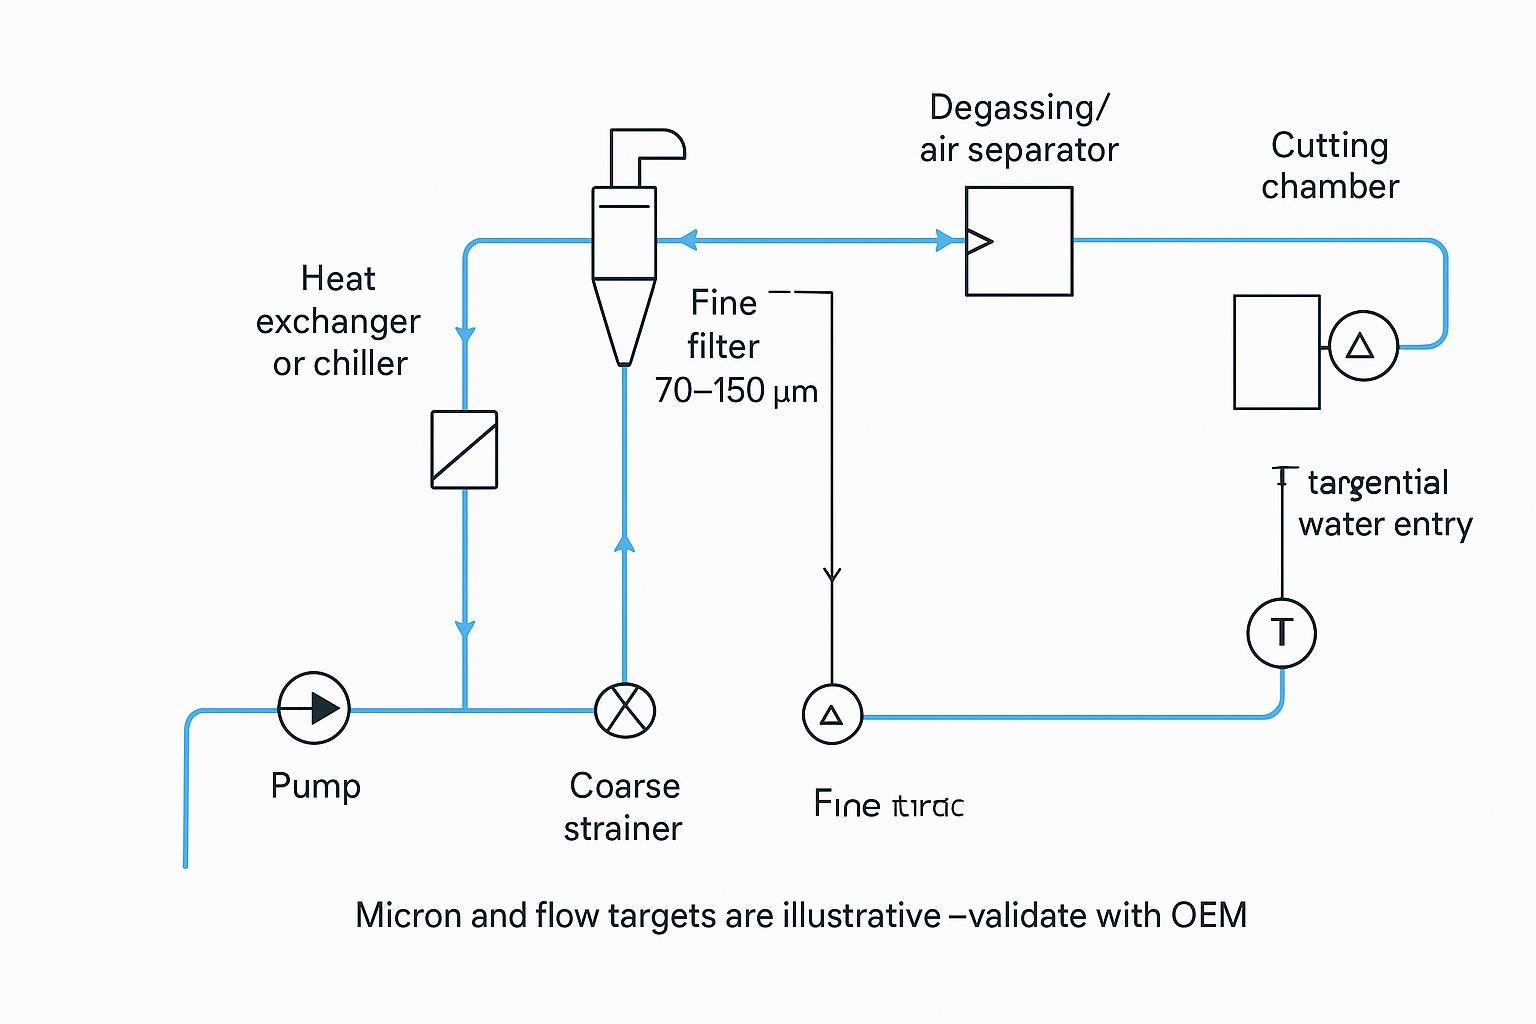
A geometria do fluxo, a filtração e o gerenciamento de ar são tão importantes quanto a temperatura. Um fluxo uniforme e enérgico através da face da matriz evita pontos quentes e a colisão de pellets.
Vazão e direcionalidade
Princípio: a entrada tangencial na câmara de corte promove um fluxo em espiral que arrasta os pellets rapidamente. Verifique a vazão real com medidores em linha; ajuste a velocidade da bomba ou o bypass para manter a vazão e a temperatura desejadas. O arraste de ar degrada o resfriamento — purgue e use um separador de ar, se necessário. A Plastics Technology destaca que uma vazão adequada com temperatura controlada é crítica para evitar o encadeamento e a formação de caudas: https://www.ptonline.com/articles/the-path-to-pellet-perfection.
Filtração e desgaseificação
Mantenha os finos fora da zona de corte. Use filtragem em estágios (por exemplo, um filtro grosso mais um elemento mais fino). Exemplo ilustrativo: 70–150 µm como ponto de partida para poliolefinas em geral, depois reduza a micragem se os finos recircularem. Instale manômetros de pressão diferencial para acionar as trocas antes que o fluxo colapse.
Controle de incrustação e dureza
A incrustação por água dura isola os trocadores de calor e eleva a temperatura efetiva da água. Trate a água para controlar a dureza, mantenha a limpeza do trocador de calor e registre o delta-T de entrada/saída para detectar desvios precocemente.
Solução 5: Condição da face da matriz
A qualidade do seu corte é tão boa quanto a superfície contra a qual você está cortando. Sulcos, arredondamentos e contaminações aparecem como caudas.
Inspecione, limpe e faça o polimento
Inspecione visualmente a face da matriz a cada turno. Se observar detritos incrustados ou uma banda de contato áspera, planeje uma parada curta para limpar e polir. Quando surgirem sulcos, pode ser necessária a retificação para restaurar um plano perfeito para um corte limpo. O artigo de solução de problemas da Plastics Technology observa que a retificação da face da matriz pode eliminar caudas persistentes: https://www.ptonline.com/blog/post/mitigating-and-troubleshooting-underwater-pelletizing-issues.
Integridade dos furos e estratégia de furos abertos
Furos bloqueados ou parcialmente bloqueados criam desequilíbrios de fluxo locais que se manifestam como caudas específicas de determinados setores ou pellets duplos. Durante as trocas ou paradas planejadas, confirme a integridade dos furos; abra apenas a quantidade de furos que a linha possa resfriar e transportar sem colisões.
Aquecedores da matriz e uniformidade térmica
Temperaturas desiguais na zona da matriz criam diferenças de viscosidade entre os setores. Verifique a integridade dos termopares e o desempenho dos controladores de zona; busque uma uniformidade rigorosa consistente com a capacidade do OEM e correlacione os desvios de temperatura dos setores com a qualidade do pellet para localizar problemas ocultos.
Conclusão
Priorize ajustes rápidos de parâmetros (temperatura e fluxo da água de processo, pressão/velocidade da faca) antes de verificações mecânicas (alinhamento, balanceamento) e, em seguida, ações de manutenção (substituição de facas, retificação da matriz, manutenção da filtragem). Monitore os resultados com alterações de uma única variável, registro de CQ e intervalos planejados para lâminas, inspeções da face da matriz e manutenção do sistema de água. Em poucas corridas, você construirá uma janela estável para seus grades e reduzirá as caudas sem tentativa e erro.
Resumo do caso (caso ilustrativo anonimizado — não é um estudo publicado): Um reciclador norte-americano operando um peletizador de anel de água estilo Gala com moído de PP com 30% de CaCO3 relatou 5.2% de caudas por peso (caudas medidas por 1000 pellets ≈50). A equipe reduziu a água de processo de 48 para 38°C, aumentou o fluxo do circuito em cerca de 20%, elevou a velocidade da faca em 10% e ajustou a sobreposição de cerca de 8% para cerca de 15% (ilustrativo). Resultado: as caudas caíram para 0.6% (≈8 por 1000 pellets) em dois turnos de produção e o tempo de atividade semanal melhorou em cerca de 6 horas. Os parâmetros são apenas exemplos; valide com o OEM e a TDS da resina.
Fontes selecionadas
- Plastics Technology — Mitigação e Resolução de Problemas de Peletização Subaquática (2020): https://www.ptonline.com/blog/post/mitigating-and-troubleshooting-underwater-pelletizing-issues
- Plastics Technology — Temperatura vs. Fluxo (2025): https://www.ptonline.com/kc/process-cooling/operating/temperature-v-flow
- Plastics Technology — O Caminho para a Perfeição dos Pellets (2023): https://www.ptonline.com/articles/the-path-to-pellet-perfection
- MAAG (Gala) — Dicas Rein sobre limpeza/segurança (2022): https://maag.com/wp-content/uploads/Rein-tips_eng_2022.pdf

 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean