

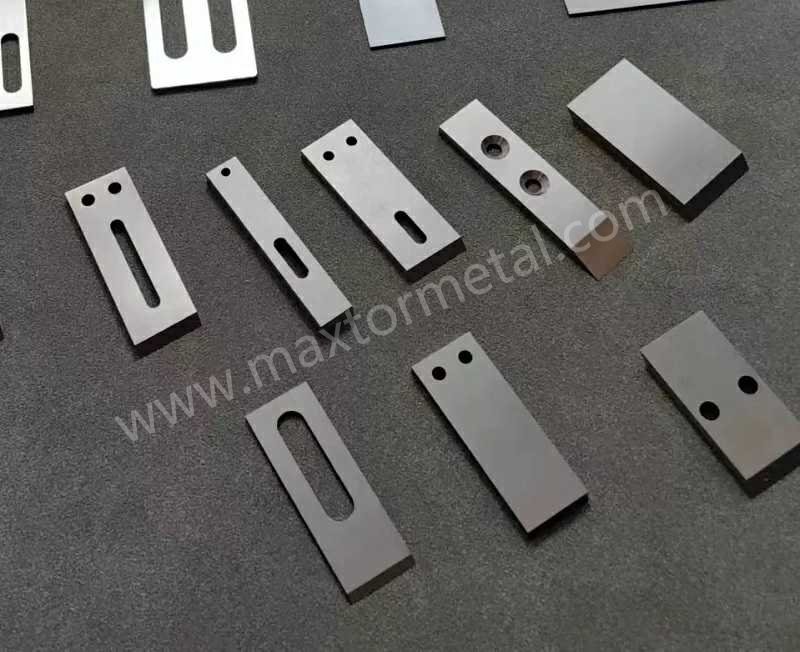
Fäden und Feingut sind die beiden Hauptfeinde der Granulatqualität bei PE/PP-Wasserring-Granulieranlagen (Heißabschlag). Fäden entstehen direkt an der Lochplatte, wenn der Schnitt nicht sauber ist – oft verursacht durch eine verschlissene Schneidkante, Riefen auf der Lochplatte, mangelhafte Ausrichtung oder abweichende Wasserparameter. Diese Fäden brechen dann im Trockner ab und werden zu Feingut und Staub, was die Ausbeute verringert, Filter und Trockner überlastet und zu ungeplanten Reinigungsstillständen führt. Die Auswirkungen zeigen sich in Form von Stillstandszeiten, höheren Gesamtbetriebskosten (TCO) und einem unregelmäßigen Erscheinungsbild, das auch Ihren Kunden auffällt.
Dieser Leitfaden erklärt, wie PVD-beschichtete Granuliermesser die Schnitthaltigkeit verlängern und das Anhaften reduzieren können, damit Sie saubereres Granulat schneiden. Bei ordnungsgemäßer Einrichtung und Wartung verzeichnen viele Werke nach der Validierung einen konservativ geschätzten Rückgang des Faden- und Feingutanteils um −20% bis −40%, mit zusätzlichem Potenzial durch längere Wartungsintervalle. Sie lernen die Versagensmechanismen, die Beschichtungsauswahl, Standardarbeitsanweisungen (SOPs), die ROI-Berechnung und einen Validierungsplan kennen, den Sie an Ihrer eigenen Anlage durchführen können.
Wichtigste Erkenntnisse
- Fokussieren Sie sich auf eine Kennzahl (KPI): den Faden- und Feingutanteil am Trockneraustritt, gemessen durch Sieb-/Nassanalyse, und validieren Sie diesen durch kontrollierte A/B-Testläufe.
- PVD-beschichtete Granuliermesser behalten länger eine schärfere, reibungsärmere Schneidkante, was in Kombination mit der richtigen Überdeckung/Anpressdruck und einer optimalen Wassersteuerung zu einem saubereren Schnitt und weniger Fäden/Feingut führt.
- Erwarten Sie konservative Verbesserungsbereiche (−20% bis −40%) als überprüfbare Hypothese; bestätigen Sie diese mit Daten, bevor Sie die Umstellung im großen Maßstab durchführen.
- Standardisieren Sie die Einstellung von Messer und Lochplatte, die Stabilität des Wasserkreislaufs sowie die Dokumentation von Nachschliff und Wiederbeschichtung, um die Erfolge zu sichern und die Lebensdauer zu verlängern.
Versagensmechanismen beheben
Fadenbildung und verschmierte Schnitte
Fadenbildung entsteht, wenn das Polymer an der Lochplatte nicht sauber abgeschlagen wird. Häufige Ursachen sind eine stumpfe Schneide (zunehmender Schneidenradius), Riefen oder Ausbrüche auf der Schneidfläche der Lochplatte, eine zu heiße Schmelze oder zu warmes Prozesswasser, das eine schnelle Erstarrung der Randzone verhindert, oder ein ungleichmäßiger Kontakt durch Fehlausrichtung oder Wellenrundlauffehler. Das optische Merkmal sind dünne Fäden am Granulat und verschmierte Schnittflächen. Praktische Abhilfemaßnahmen konzentrieren sich auf die Wiederherstellung einer scharfen, gleichmäßig anliegenden Schneidkante, das Nachschleifen der Lochplatte bei Riefenbildung und die Temperaturanpassung, damit das Material sauber abgeschlagen wird anstatt zu verschmieren. Branchenübliche Hinweise zur Fehlerbehebung betonen, dass heißes Wasser und hohe Schmelzetemperaturen das Verschmieren beim Schnitt begünstigen, während glatte, plane Lochplatten und scharfe Messer einen sauberen Schnitt fördern. Eine Einführung in diese Mechanismen finden Sie in der Diskussion im Fehlerbehebungsartikel von Plastics Technology über Probleme bei der Unterwassergranulierung in Vermeidung und Fehlerbehebung bei der Unterwassergranulierung (Plastics Technology, 2021+).
Entstehung von Feingut und Staub
Feingut entsteht typischerweise aus eben diesen Fäden: Sobald das Granulat den Trockner erreicht, brechen die Überstände ab und werden zu Staub. Zirkulierendes Feingut kann dann bei unzureichender Filtration den Schneid- und Transportprozess stören. Wenn der Feingutanteil nach einem Messerwechsel oder einer Wartung der Lochplatte ansteigt, prüfen Sie zuerst die Schnittsauberkeit und die Filtration des Wasserkreislaufs. Geschlossene Kreislaufsysteme mit ausreichendem Durchfluss und gewarteter Filtration reduzieren den Wiedereintrag. OEM- und Branchenquellen betonen, dass eine effektive Filtration und stabile Wasserbedingungen notwendig sind, um Prozessstörungen zu vermeiden, die den Feingutanteil erhöhen; siehe die Übersicht von Davis-Standard zu häufigen Problemen bei der Granulatqualität für weiteren Kontext.
Schneidkantenausbrüche und Mikrorisse
Mikrausbrüche an der Messerschneide begünstigen Fadenbildung und unregelmäßiges Granulat. Sie können durch unpassende Härteverhältnisse zwischen Messer und Lochplatte, Partikelkontamination oder spröde Beschichtungen mit mangelhafter Haftung/Eigenspannungsbilanz verursacht werden. Das Erkennungsmerkmal ist eine raue Schneidkante unter 50–200× Vergrößerung sowie zyklische Geräusche/Vibrationen während des Schneidvorgangs. Zu den Gegenmaßnahmen gehören die Auswahl zäherer Beschichtungen/Zwischenschichten, die Überprüfung der Beschichtungshaftung und das Freihalten der Lochplatte von Defekten. Achten Sie auf einen konzentrischen Rundlauf und überprüfen Sie den Zustand der Lager, um Stoßbelastungen zu vermeiden, die zu Ausbrüchen an der Schneide führen. Eine automatische Messerpositionierung kann helfen, den Kontakt zu stabilisieren; siehe das EAC-Messerpositionierungskonzept von MAAG.
Warum PVD-beschichtete Granuliermesser die Standzeit verdoppeln
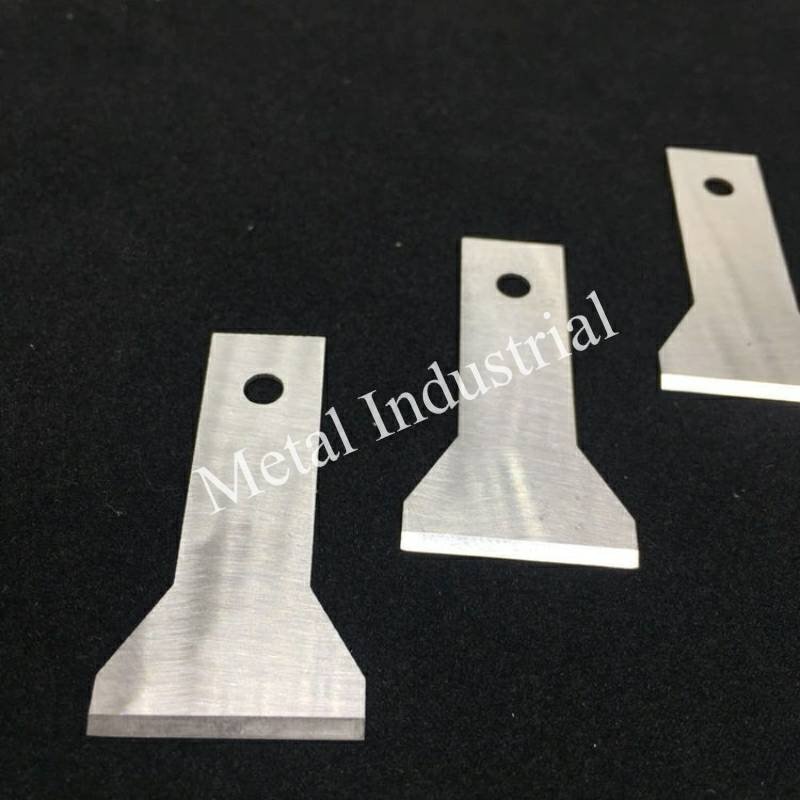
PVD-Beschichtungen können eine mangelhafte Einrichtung nicht wie von Zauberhand ausgleichen, aber sie verlangsamen die Prozesse, die zu Fäden und Feingut führen. Stellen Sie sich die Schneide wie einen Bleistift vor: Sobald sie abgerundet oder eingekerbt ist, verschmiert sie, anstatt zu schneiden. PVD fungiert als harter, reibungsarmer Schutzpanzer, der dafür sorgt, dass die “Bleistiftspitze” scharf und gleitfähig bleibt.
Härte und Verschleißfestigkeit
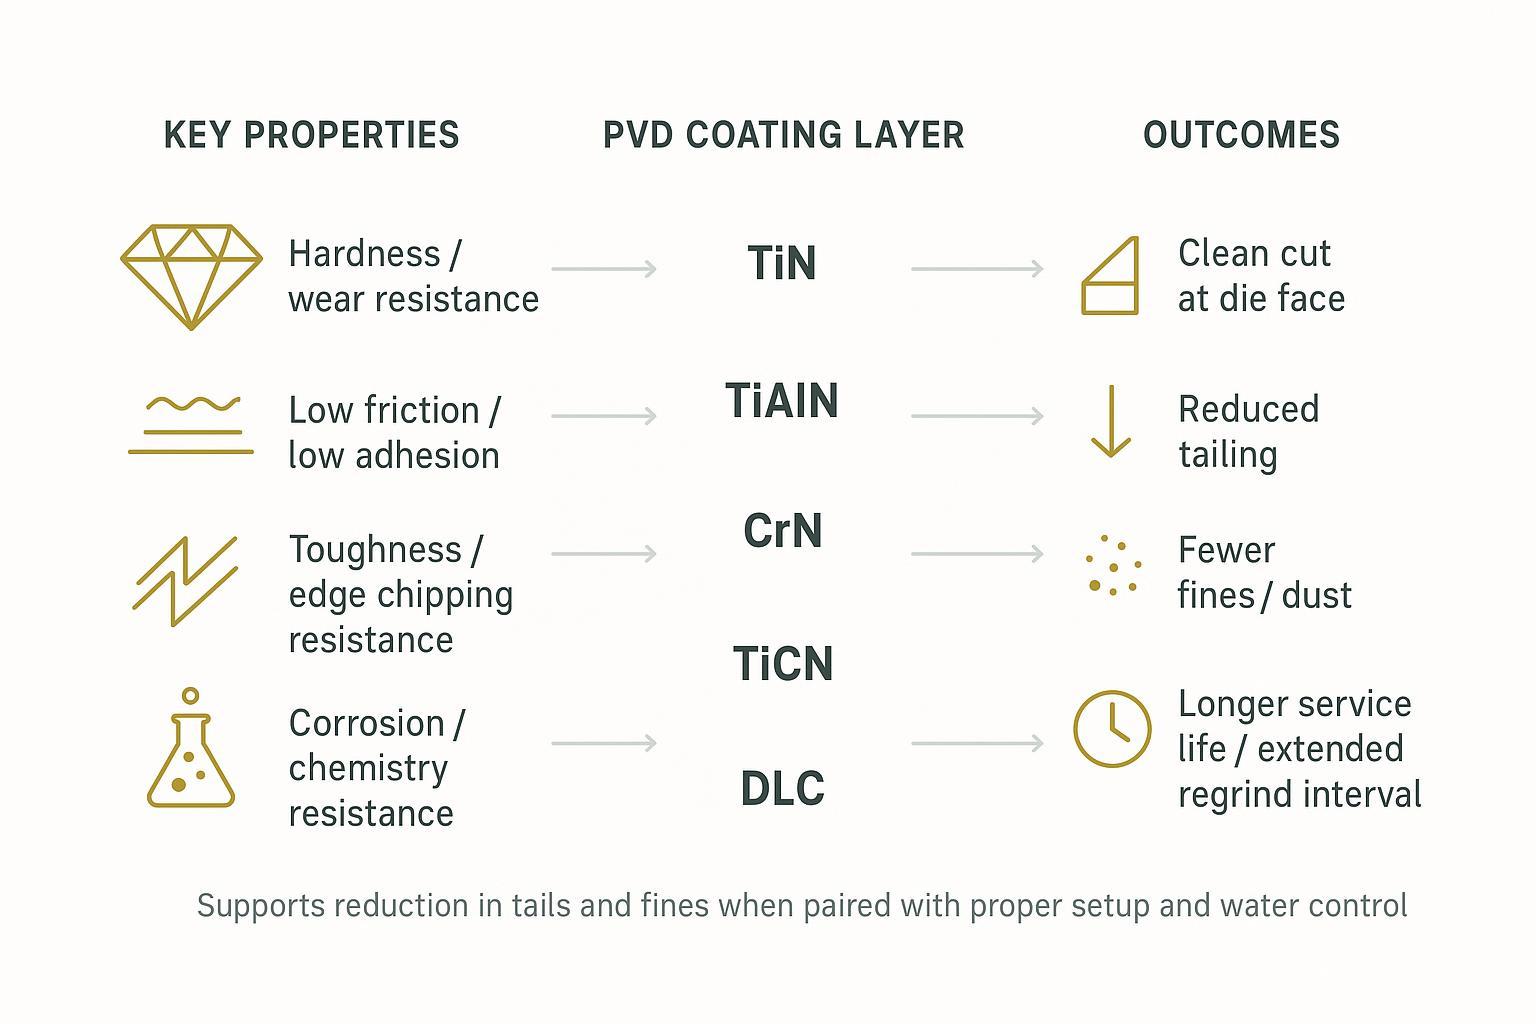
Höhere Härte und eine stabile Mikrostruktur widerstehen abrasivem Verschleiß und verzögern die Zunahme des Schneidenradius, die zum Verschmieren an der Lochplatte führt. Nitride wie TiN und TiAlN sind bewährte Verschleißschutzschichten mit guter Warmhärte. Indem sie eine scharfe Schneidkante länger erhalten, verlängern sie die Intervalle zwischen den Messerwechseln und verkürzen das Zeitfenster, in dem sich Fäden bilden können.
Geringe Reibung, Anti-Haft-Eigenschaften
Geringe Reibung und eine niedrige Polymeraffinität reduzieren das Anhaften und Ablagerungen an der Schneide. CrN-, TiCN- und DLC-Schichtsysteme werden häufig in Anwendungen mit Polymerkontakt eingesetzt, da sie dazu beitragen, dass die Schmelze an der Schneidkante vorbeigleitet, anstatt daran zu verschmieren. Weniger Ablagerungen bedeuten einen saubereren Schnitt und weniger Fäden, die später zu Feingut zerbrechen.
Zähigkeit, Eigenspannung und Haftung
Eine Beschichtung, die hart, aber spröde ist, kann Mikrorisse bilden oder ausbrechen, was neue Ansatzpunkte für Fadenbildung und Feingut schafft. Geeignete Zwischenschichten und spannungsoptimierte Schichtsysteme verbessern die Haftung und Zähigkeit, sodass die beschichtete Schneide Ausbrüchen bei intermittierendem Kontakt und Fremdkörpereinwirkungen widersteht. Dies führt zu einer stabileren Granulatgeometrie und einer längeren Lebensdauer über mehrere Nachschliffe hinweg.
Die richtige Beschichtung wählen
TiN, TiAlN: Basislinie und thermische Stabilität
TiN ist eine robuste Standardlösung für viele Werkzeuge: hohe Härte bei zuverlässiger Verschleißfestigkeit. TiAlN verbessert die Warmhärte und Oxidationsbeständigkeit, was dort nützlich ist, wo die Temperaturen an der Lochplatte höher sind oder eine längere thermische Stabilität erforderlich ist. Bei ungefülltem PE/PP können diese Schichten eine hohe Schneidhaltigkeit gewährleisten; falls Ankleben jedoch ein chronisches Problem darstellt, sollte eine Kombination mit einer reibungsärmeren Schicht oder einem anderen Nitrid in Betracht gezogen werden.
CrN, TiCN: Zähigkeit und geringe Adhäsion
CrN und TiCN verbinden Härte mit geringerer Reibung und niedrigerer Polymeraffinität. In der Praxis tragen sie dazu bei, Schmierbildung und Ablagerungen am Schnitt zu reduzieren und Mikroausbrüche an der Schneide zu verhindern – besonders wertvoll bei gefülltem PP, wo abrasive Füllstoffe und Klebrigkeit gleichzeitig auftreten. Bei der Auswahl sollten Polymerfamilie, Füllstoffgehalt und Ihre bisherigen Ausfallarten (Fadenbildung vs. Feingut vs. Ausbrüche) abgewogen werden.
DLC-Schichtsysteme: Reibungs- und Korrosionskontrolle
DLC bietet die gleitfähigste Oberfläche und eine sehr hohe Härte, häufig eingesetzt als Multilayer-System mit haftvermittelnden Zwischenschichten. Es ist attraktiv, wenn Antihaft-Eigenschaften im Vordergrund stehen oder wenn die Wasserchemie Korrosionsprobleme aufwirft. Überprüfen Sie die thermischen Grenzen und die Schichtdicke, um die Schneidenschärfe zu erhalten, ohne eine spröde Kante zu erzeugen.
Offenlegung: MAXTOR METAL ist unser Produkt. Als ein neutrales Beispiel stimmen Prozessteams die Beschichtungsauswahl häufig mit der Nachschliff-Dokumentation und den Abnahmeprüfungen ab. Ein Anbieter wie MAXTOR METAL kann PVD-beschichtete Granuliermesser liefern und die Protokollierung von Nachschliff und Wiederbeschichtung (Seriennummern, Härte, Rauheit, Haftungsnotizen) unterstützen, damit Ihre QS- und Validierungsunterlagen auditbereit bleiben. Für umfassendere Wartungskonzepte siehe den internen Leitfaden zu Wartungstipps für Industriemesser.
Standardarbeitsanweisung (SOP) für Einrichtung und Wartung
Messer-Lochplatten-Überdeckung und Anpressdruck
- Lockout/Tagout durchführen und Schutzeinrichtungen sicherstellen. Überprüfen Sie die Rotorlager und den Wellenrundlauf mit einer Messuhr an der Messernabe; korrigieren Sie dies, falls der Gesamtschlag (TIR) die Gerätegrenzwerte überschreitet. Ein ungleichmäßiger Lauf führt zu Fadenbildung und Geräuschentwicklung.
- Stellen Sie einen gleichmäßigen Kontakt mithilfe der Tragbild-/Abdruckmethode des Herstellers (OEM) her. Beginnen Sie mit dem leichtesten Berührungskontakt (“Kiss-Contact”) und steigern Sie diesen vorsichtig, während Sie die Motorlast und die Granulatform überwachen. Automatische Messerpositionierungssysteme, sofern vorhanden, unterstützen die Aufrechterhaltung einer gleichmäßigen Überdeckung.
- Überprüfen Sie die Granulatgeometrie auf gleichmäßige Zylinder ohne verschmierte Stirnflächen. Wenn Sie zyklische Markierungen feststellen, überprüfen Sie die Ausrichtung und die Gleichmäßigkeit des Kontakts, bevor Sie die Wassereinstellungen anpassen.
Wassertemperatur und -qualität
- Streben Sie eine schnelle Erstarrung der Außenhaut beim Schnitt ohne Versprödung an. Zu heißes Wasser verhindert die Hautbildung und begünstigt Schmierbildung; zu kaltes Wasser erschwert die Trocknung. Nehmen Sie die Einstellungen innerhalb des Verarbeitungsfensters des Kunststoffs vor und halten Sie diese über die Schichten hinweg konstant.
- Sorgen Sie für einen ausreichenden Durchfluss im geschlossenen Kreislauf und eine effektive Filtration. Ein steigender Differenzdruck an den Filtern oder sichtbares rezirkulierendes Feingut sind Warnsignale – beheben Sie diese, bevor sie zu erhöhtem Feingutanteil und einer höheren Trocknerbelastung führen. Für eine Auffrischung der Grundlagen des Prozesswassers und den Systemkontext lesen Sie bitte MAAGs Übersicht über Granuliersysteme.
- Wenn unerklärliche Schmierbildung oder Korrosion auftritt, überprüfen Sie die Wasserchemie und die Leitfähigkeit. Passen Sie die Wasseraufbereitung an, um sowohl die Lochplatten- als auch die Messerflächen zu schützen.
Nachschliff- und Wiederbeschichtungszyk
- Prüfen Sie die Schneiden bei 50–200-facher Vergrößerung. Veranlassen Sie einen Nachschliff, wenn der Schneidenradius zunimmt oder Mikroausbrüche auftreten; vermeiden Sie den Betrieb im Schmierbereich. Bestätigen Sie nach dem Planen der Lochplatte die Ebenheit und eine glatte Schnittfläche mittels Profilometrie. Eine praktische Übersicht zum Planen finden Sie in Best Practices für das Planen von Lochplatten bei der Unterwassergranulierung.
- Limit stock removal and preserve geometry. After a set number of regrinds, plan a recoat to restore surface properties and adhesion; confirm post‑coat edge sharpness and thickness uniformity.
- Keep a regrind/recoat log: serial, material/substrate, coating, regrind count, hardness and roughness notes, adhesion test notation, operator/date, and acceptance check. For inspection logic adaptable to pelletizer QA, see troubleshooting steps for industrial cutoff knives.
ROI und Risikokontrolle
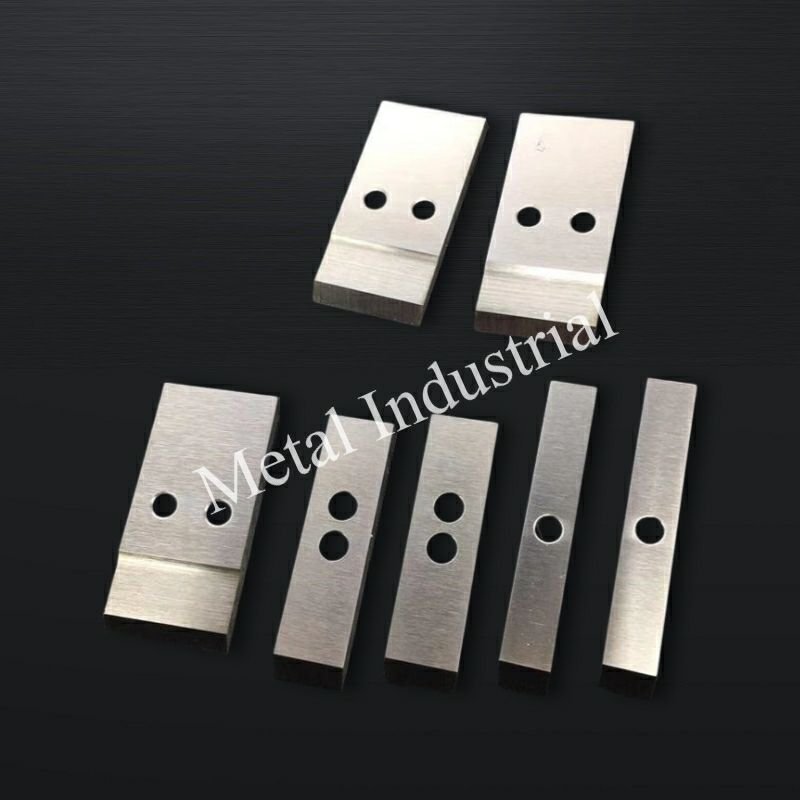
A short anonymized case (validated measurement): In a mid‑Europe PE regrind line running 3 t/h, the team replaced standard HSS knives with PVD‑coated TiCN knives and held overlap and water settings constant for an A/B campaign. Sampling used end‑of‑shift composite grabs and ASTM D7486 wet wash (plus D1921 dry sieves) across a 3‑week baseline and a 3‑week test period. Tails+fines fell from ~2.5% to ~1.8% by mass (≈−28%), with clearer dryer screens and fewer filter changes; operators stressed that stable overlap and water control were required to realize gains.
Changeover and uptime math
Quantify avoided downtime from longer service intervals. Example framework: Downtime avoided (h/year) × contribution margin ($/h) = uptime value. Add maintenance labor saved. Keep assumptions conservative and document knife‑on‑line hours pre/post change.
Scrap, fines, and quality yield
Your primary KPI is tails + fines rate at the dryer outlet by mass. Build a baseline over 2–4 weeks, then run A/B trials with the new knife/coating. If you measure a −20% to −40% reduction, translate it into yield and cost: Throughput (t/h) × operating hours × price/ton × yield gain minus scrap disposal and reprocessing. Fewer fines can also extend filter life and reduce dryer fouling; include those parts and labor savings. For context on mechanisms‑to‑outcomes, see The Path to Pellet Perfection (Plastics Technology).
Documentation and inspection
How do you know the improvement is real and repeatable? Validation requires discipline: log knife settings (contact proxy), water temperature, melt temperature/MFI, throughput, and sampling timestamps. Use ASTM‑aligned methods—dry sieving for particle size distribution and a wet wash for sub‑500 µm fines—so results are comparable. An accessible starting point is ASTM D7486’s wet analysis overview page. Apply a simple statistical test (t‑test or Mann–Whitney) to confirm significance before scaling plant‑wide. Keep acceptance criteria and regrind logs attached to each campaign.
For dry sieving of plastic pellets and granules (>500 µm size classes), reference ASTM’s 2018 D1921 Test Methods for Particle Size (Sieve Analysis) of Plastic Materials, which specifies sieve stack selection, agitation, and reporting for lot-to-lot comparisons.
Kompatibilität mit Ihrer Anlage
Gala/MAAG and other ecosystems
Water‑ring/underwater systems across OEMs follow the same fundamentals. Blade tracking, even contact, and steady water conditions apply whether your platform is a Gala/MAAG design or another ecosystem. Where available, automated blade‑position systems help maintain repeatability; consult your OEM manual for exact set‑points and torque specs.
Tolerances and surface finish
Die and knife interfaces must be flat, parallel, and free of defects. After die resurfacing, remove minimal stock with coolant‑controlled grinding and verify with 100% inspection. Keep the cutting interface smooth to avoid initiating smear; preserve geometry through each regrind and recoat.
Onboarding and spares plan
Before swapping coatings or suppliers, run a controlled validation on a stable recipe. Build a spares plan that covers knives, die‑face service windows, bearings and shaft components, filters/screens, and inspection tools (dial indicators, microscope, profilometer). Align regrind/recoat vendor lead times with your changeover cadence to avoid emergency purchases. For a fundamentals refresher on pelletizer blades in plastic processing, see this practical guide to industrial blades in plastics.
Fazit
Clean cuts at the die face are the fastest path to fewer tails and less dust. PVD coated pelletizer knives help by keeping the edge sharp and slick longer, but they deliver best when paired with disciplined setup and stable water conditions. Use the validation plan to test a conservative hypothesis band (e.g., −20% to −40% tails + fines) on your own line, then lock in the gains with regrind/recoat documentation and a spares plan.
Next steps: pick a coating aligned to your resin and failure modes, tune knife–die contact and water conditions methodically, and stand up a regrind/inspection log so improvements persist across shifts.

 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean
Eine Antwort