ロータリーカッターと固定刃の精密再研磨サービス
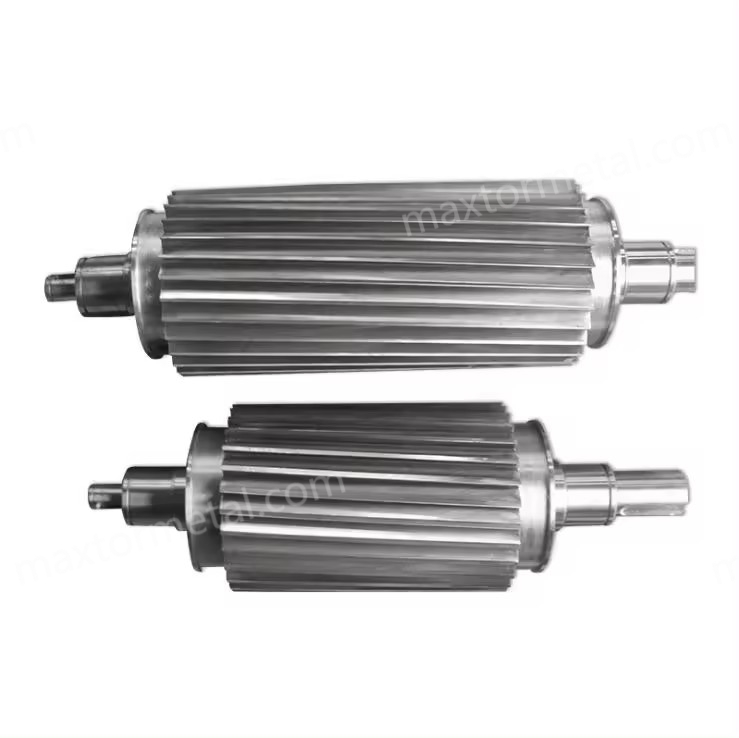
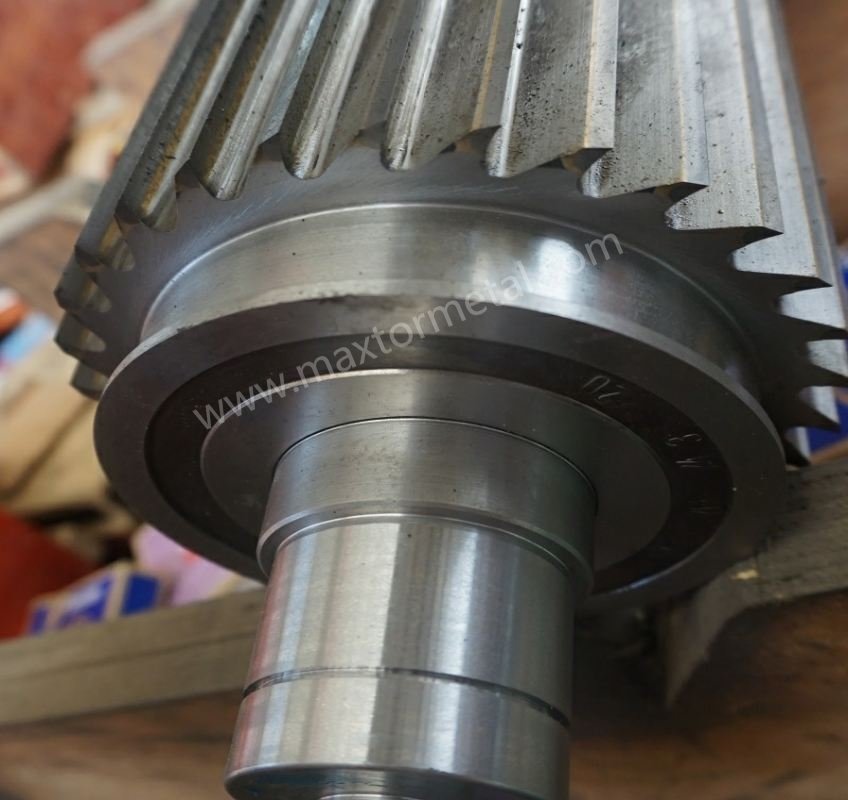
再取り付け前に、マイクロメーターと光学スコープを使用してロータリーカッターとベッドナイフを検査し、形状を検証しています。ペレットの品質、稼働率、そして1トンあたりの総コストは、すべて一見シンプルに見える1つの要素、すなわち「刃先の精度」にかかっています。ロータリーカッターとベッドナイフの切削刃が目標形状からずれると、ペレットにヒゲ(テイル)や微粉(ファイン)が発生し、振動が増大して不意のメンテナンス作業が増加します。専門的な精密研磨サービスは、刃先形状、寸法公差、表面仕上げといった重要要素を仕様通りに復元します。これにより、鋭利でありながら耐久性のある刃先、平面度と平行度に優れた面、滑らかに摺動する表面が実現します。その効果は実用的かつ計測可能であり、微粉やヒゲの減少、耐久性の向上[…]
OEMコストを抑える Scheer精密ローター用ロータリーカッター
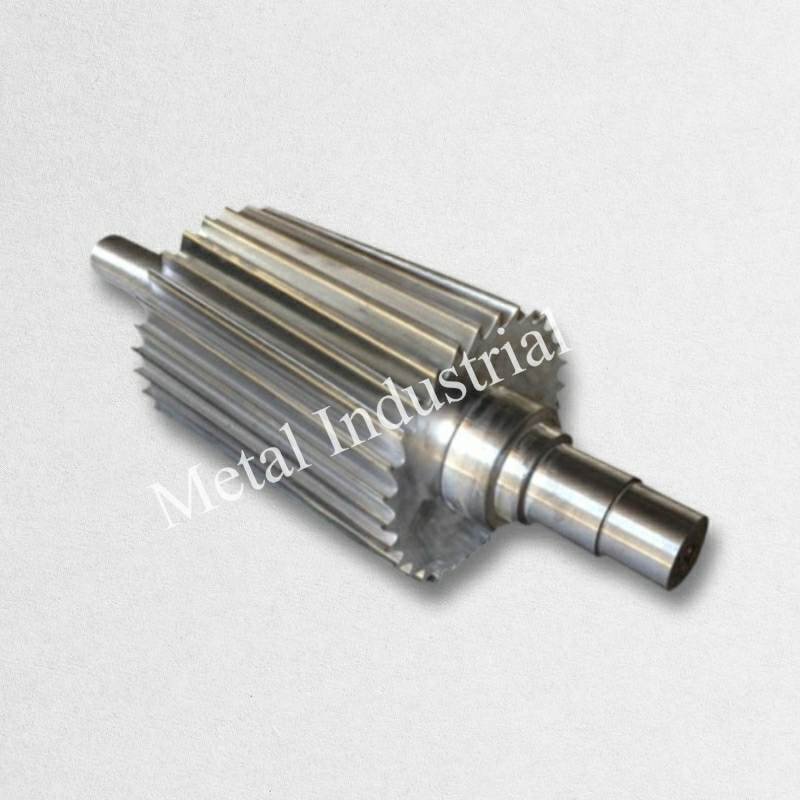
Scheer S3500/SGSシリーズのストランドペレタイザーを運用されている場合、評価指標はペレット品質、連続稼働時間、および1トンあたりのコストです。本ガイドでは、高精度な交換用ローターおよびナイフの選定、取り付け、検証方法を正確に解説します。互換性を損なうことなく、ペレット形状の維持、微粉の削減、OEMコストの抑制を実現可能です。本記事で得られる知識:実践的な選定フレームワーク、安定したナイフギャップを保つための明確な公差範囲、PP/PEマスターバッチ用途に応じた最適な材質および刃先形状(難削材配合に関する注記を含む)、取り付け・検証SOP(標準作業手順書)、および輸入リスクを軽減し再研磨の経済性をサポートする品質保証(QA)・トレーサビリティチェックリスト。 主なポイント フィット感と選定 Scheerモデルマッピング Scheer S3500/SGSラインへの取り付けにあたっては、まず次の点を確認してください[…]
振動を止めるロータリーカッターの動バランス調整
高速回転時の振動は、稼働率と品質を著しく低下させます。ロータリーカッターでは、わずか0.1g単位のアンバランスであっても、規定の動作回転数(RPM)においては強大な力へと変わり、ビビリ痕、ヒゲや微粉の発生、ナイフの早期摩耗、ベアリングの発熱、スクラップの増加となって現れます。静バランスは1平面上の重い箇所の修正には有効ですが、高速時に発生する偶不釣合い(カップルアンバランス)を補正することはできません。2面動バランス測定(ダイナミックバランシング)は、静バランスでは解消できない課題を解決します。両ベアリングでの振幅と位相を計測し、2つの平面で修正質量を算出・配置することで、残留不釣合いを規定公差内に抑え、振動を適切な範囲に維持します。本記事では、以下について解説します[…]
超硬チップ埋め込み式ロータリーカッターがGFRP生産の稼働率を向上
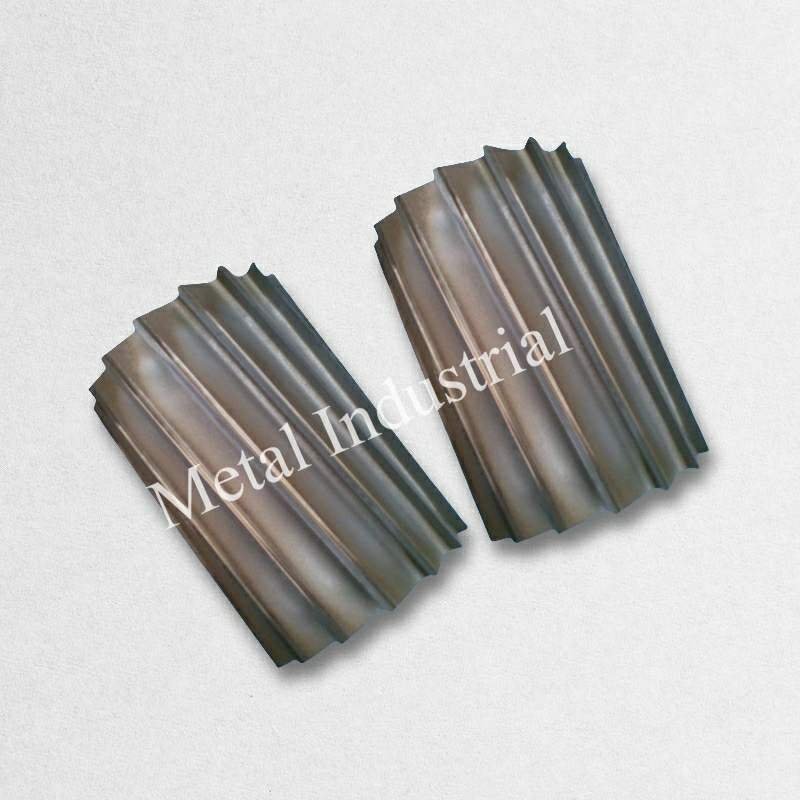
著者:Tommy Tang(Nanjing METAL Industrial、シニアセールスエンジニア)。スリッティングおよび産業用切削アプリケーションにおいて12年の実績。保有資格:CSE、CME、Six Sigma Green Belt、PMP。 はじめに ガラス繊維強化ポリマー(GFRP)は、切削刃にとって非常に過酷な素材です。シリカを主成分とする硬いガラス繊維がナイフを摩耗させ、刃先を丸くし、微細なチッピング(微少欠け)を引き起こします。これがヒゲの発生につながり、最終的には破断して微粉となります。微粉が増加すると、乾燥機の詰まりが早まり、作業者は品質のバラつきへの対応を余儀なくされ、予期せぬライン停止が発生します。その結果、再研磨や交換までの稼働サイクルが短縮してしまいます。これに対し、タングステンカーバイド超硬インレイロータリーカッターは、粘り強い鋼製本体に耐摩耗性に優れたWC-Co製チップを接合することで課題を解決します。超硬インレイはハイス鋼(HSS)よりもアブレシブ摩耗による丸みを大幅に防ぎ、[…]
より静かな高速切断を実現するヘリカルロータリーカッターガイド
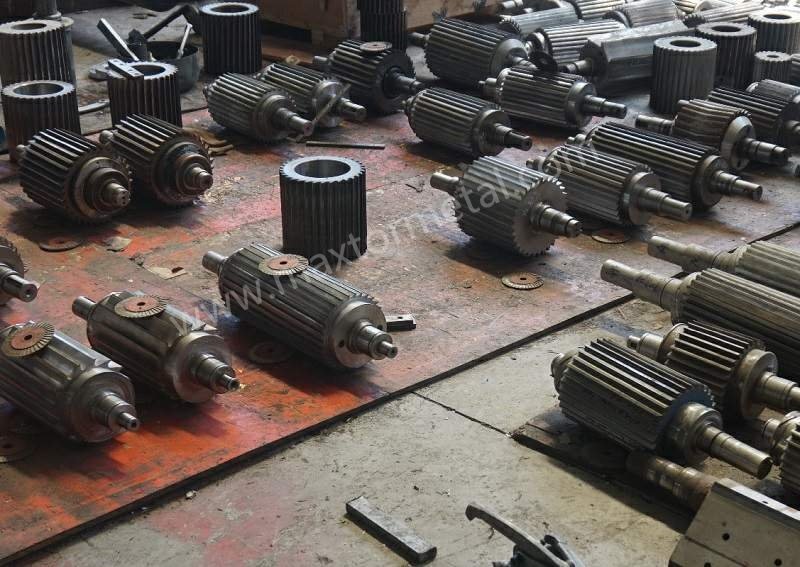
ストランドペレタイジングでは、ポリマーストランドがロータリーカッターに送り込まれ、固定されたベッドナイフとの間で剪断(せんだん)されることで、均一なペレットが成形されます。ヘリカル(螺旋)ロータリーカッターは直刃ではなくスパイラル状のナイフを採用しているため、全幅を一度に切断するのではなく、螺旋に沿って連続的(プログレッシブ)に切削を行います。高回転(RPM)時において、この連続剪断処理は切削負荷を時間的に分散させ、振動や音響ノイズを発生させる衝撃荷重のピークを緩和します。セットアップとメンテナンスが適切に行われていれば、ペレット長のバラつき低減、端面の安定、微粉の減少、そしてメンテナンス周期の延長という実質的なメリットを得ることができます。高速化においてこれが重要となる理由:カッターが一斉に[…]
OEMフィット回転式造粒機用刃物 —— Gala、MAAG、Scheer対応の回転式造粒機用刃物
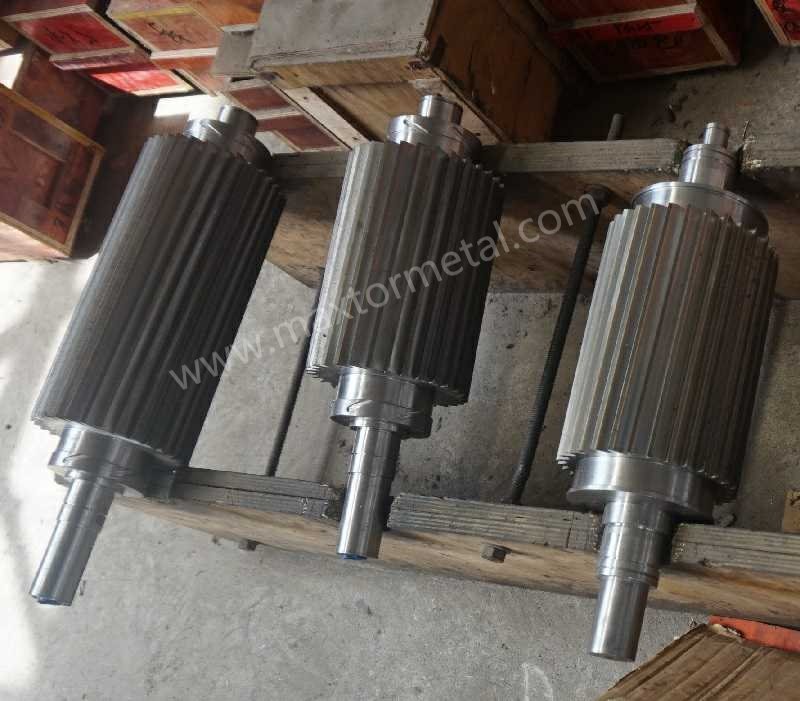
ストランドペレタイザー(MAAG Automatik/Scheer)の設備、プロセス、調達の担当者様、あるいはサブラインとして水中ペレタイズシステム(Gala/MAAG)のメンテナンスを行っている方向けのガイドです。稼働率とペレット品質を守る要となるのが「OEMと同等の適合性」です。外径/内径(OD/ID)、厚み、ボルトピッチ円(PCD)、穴・ピンの嵌合公差がわずかでもずれると、ヒゲや微粉の増加、頻繁な刃物交換が必要となります。購入前には本ガイドを活用してモデルや部品番号を確認し、仕様および公差を照合してください。本ガイドからは、明確な選定基準、実践的な公差目標と検証方法、要求すべき品質保証(QA)書類、およびライフサイクルKPIに関する知見を得ることができます。検索の明確化のため、本文中では一貫して[…]
GF‑PA66用ロータリープラスチックペレタイザーナイフ:設計から性能まで
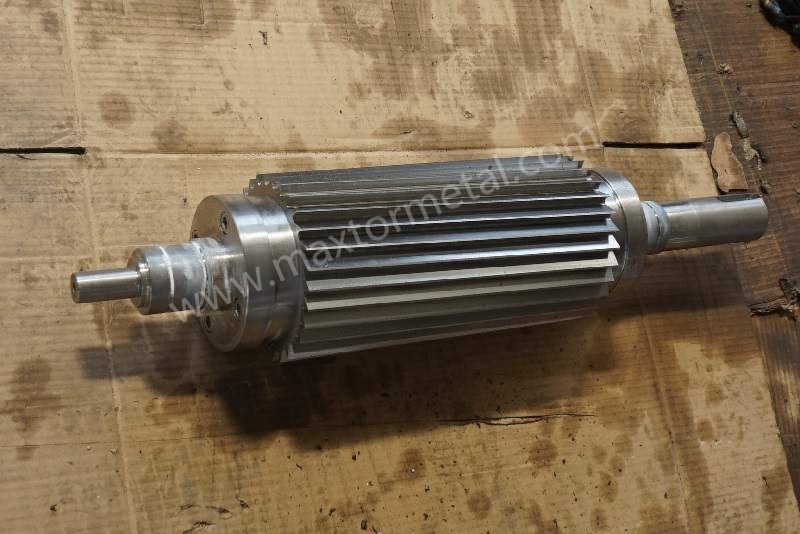
GF‑PA66は、砂がポンプ摩耗を引き起こすのと同様に刃先に強い負荷を与えます。ガラス繊維が切削面を磨耗させ、発生した熱によって刃背(ランド部)の軟化が加速し、幾何形状が崩れると即座に微粉(ファイン)、ヒゲ(テール)、ペレット長のばらつきとして表面化します。そのため、ガラス強化ナイロンを加工するローター用プラスチック造粒機用刃物には、未強化グレード向けよりも優れた耐摩耗性、堅牢なマイクロエッジ、そして隙間(ギャップ)変動の厳密な管理が求められます。本記事では、設計上の選択をライン稼働時間や安定したペレット品質へと直結させる、実践的なデータ、選定ロジック、SOP(標準作業手順)、KPIを提供します。特に、ガラス繊維30–50%含有のストランドペレタイズ(ドライカット、能力300–800 kg/h)を対象とし、単刃でのライン稼働時間24–48時間以上、および目標とする刃物–ベッドナイフ間ギャップの維持を主要KPIとして解説します。
超硬合金チップ埋め込みで長寿命化を実現するロータリーペレタイザーナイフ
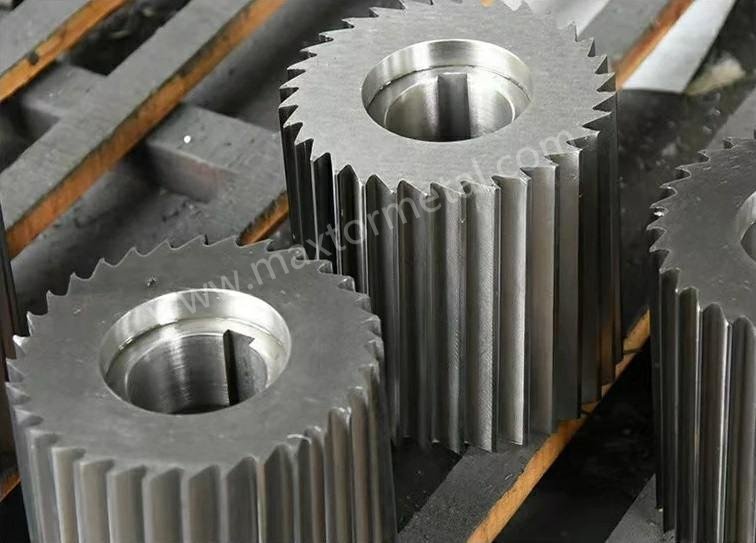
PPやPEの水ペレタイズ(水中カット)を運用している場合、刃物の寿命は稼働時間、ペレットの形状精度、そしてトン当たりのコストに直結します。刃物がシャープな切れ味を長期間維持できれば、交換頻度が減り、ペレットの長さや丸みが安定し、段取り替え時間を短縮できます。トラブルの原因は通常、充填剤や顔料による持続的な摩耗、ダイス面に対する凝着摩耗(焼き付き)、水循環ラインからの腐食、熱や振れに伴って増大するわずかな芯ズレ、そして最終的にヒゲや微粉の原因となる刃先のチッピングといった共通の要素に集約されます。本ガイドでは、ローターペレタイザー刃における工具鋼(D2、M2、440C)と超硬合金(WC–Co)インレイの特性を比較し、性能を最大化するための運用ノウハウを解説します。
ヘリカルシアー(ねじれ刃)を備えた回転式造粒機用刃物がペレットの品質を向上させる
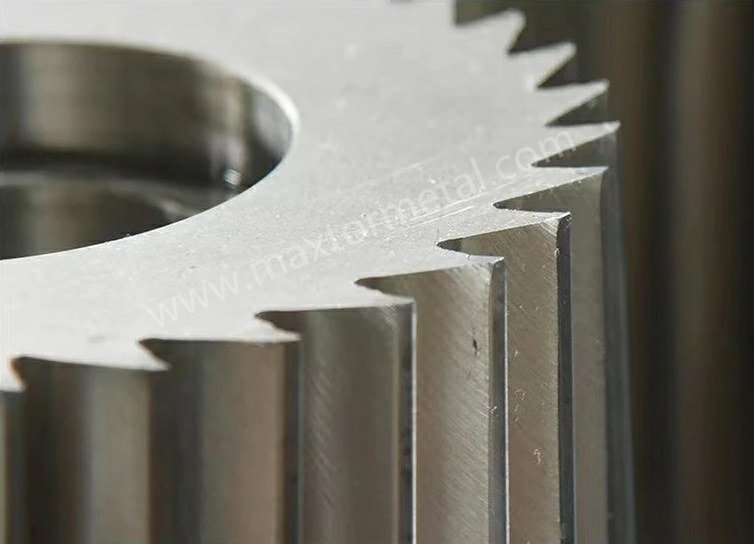
ペレタイザーナイフにおけるヘリカル(斜刃)または「ローリング」シザー作用は、切削のメカニズムを根本から変えます。直角な衝撃カットではなく、ねじれ角に沿って段階的に刃が噛み合うことで、荷重を分散しながらストランドをよりクリーンに剪断します。この機構を最適化している工場では、長径比(L/D)のばらつき低減、微粉やヒゲの削減、ナイフ寿命の延長、およびOEE(総合設備効率)の安定化を実現しています。本ガイドでは、粉砕機用ヘリカルローリング刃が水中カットおよびストランドペレタイズの双方でどのように機能するか、直刃や衝撃式切断と結果が異なる理由、そしてPCR(ポストコンシューマーリサイクル)材や異物混入率の高い材料を扱うラインへの導入方法について解説します。自社工場のKPI管理に役立てるポイント:微粉発生率(%)、ヒゲ発生率(%)、L/D変動係数などを測定している場合に最適です。
世界のOEMが中国のペレタイザーナイフ工場サプライヤーを信頼する理由
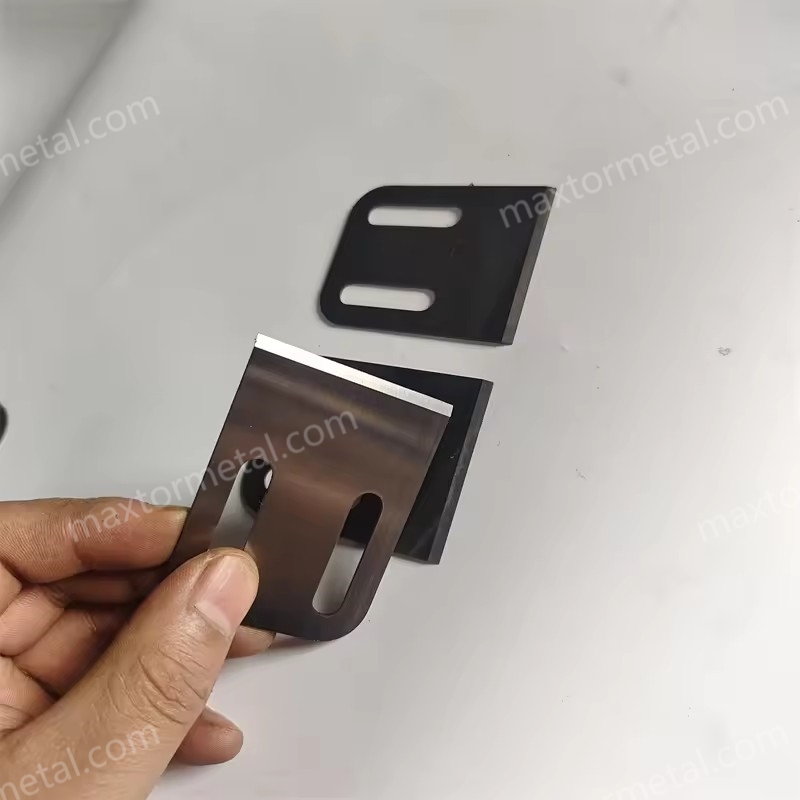
世界のOEMエンジニアリング、調達、サプライチェーンの各チームは、総合所有コスト(TCO)の膨張を抑えつつ、再現性の高い品質、監査可能なプロセス、確実な納期を実現するために、中国のペレタイザー刃製造工場サプライヤーを活用しています。本ガイドは、ダイス面でのナイフ性能を検証するR&D・プロセスエンジニア、仕様書(RFQ)を作成する購買マネージャー、受入基準を策定する品質管理責任者を対象としています。品質、均一性、供給の信頼性がどのようにダウンタイムとTCOの削減につながるのか、そして発注前に確認すべき重要ポイントを詳しく解説します。ロックウェル硬度(HRC)、表面粗さ(Ra)、幾何公差(平面度、直角度、刃先ランド幅)、工程能力(CpK)、合格品質限界(AQL)など、刃物サプライヤーの適格性を評価するための具体的な指標と検証手法を紹介します。
 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean