

執筆:Tommy Tang(Nanjing METAL Industrial、シニアセールスエンジニア)。スリッティングおよび産業用切断用途において12年の経験。保有資格:CSE、CME、Six Sigma Green Belt、PMP。.
はじめに
ガラス繊維強化プラスチック(GFRP)は、刃先にとって非常に過酷な素材です。硬質なシリカ系繊維が刃を摩耗させ、刃先を丸くし、微小なチッピング(欠け)を発生させます。これが「テール(引きずり)」の原因となり、後に「ファイン(微粉)」へと破砕されます。微粉が増加すると、乾燥機の目詰まりが早まり、オペレーターは品質のばらつきへの対応に追われ、計画外の停止が頻発するようになります。その結果、再研磨や交換の間の稼働寿命(ランタイム)が短縮してしまいます。.
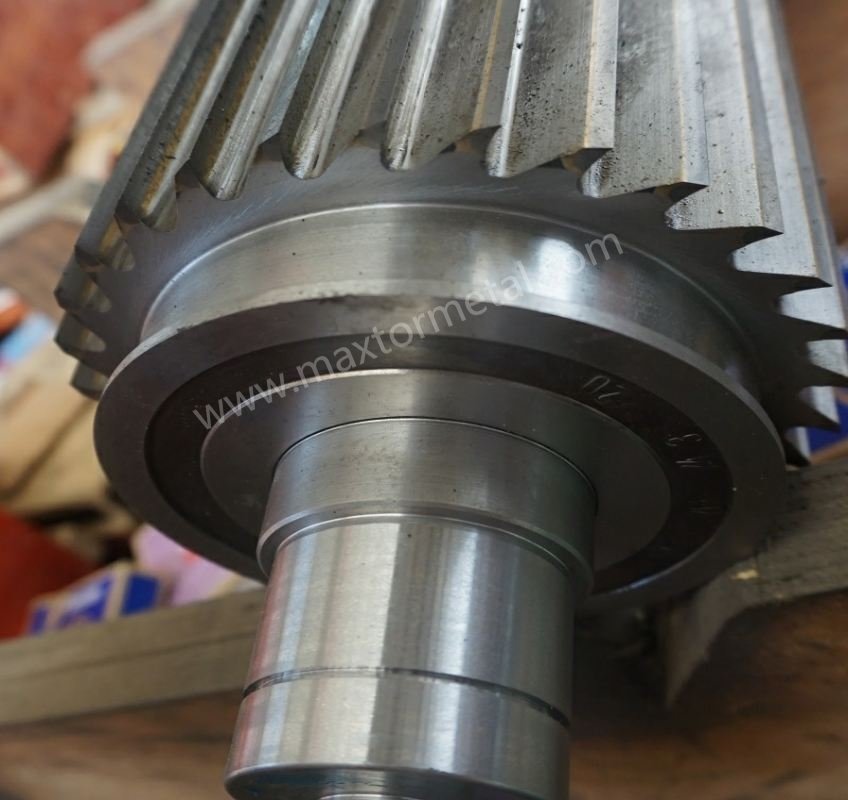
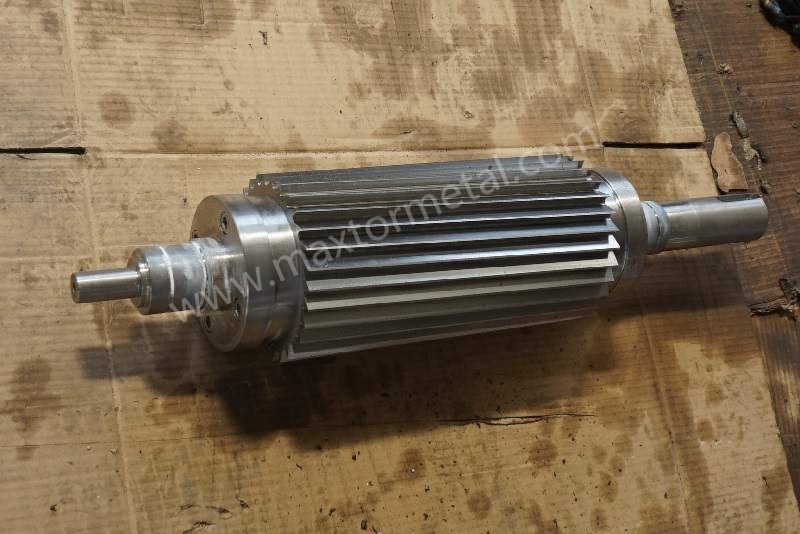
超硬チップろう付けロータリーカッターは、靭性に優れた鋼製ボディに耐摩耗性の高いWC–Co(タングステンカーバイド・コバルト)チップを接合することで、この課題に対処します。超硬インレイはHSS(ハイス鋼)よりも摩耗による刃先の丸まりに対してはるかに高い耐性を持ち、鋼製の台金はストランド式やトラクション式のペレタイザーで発生しやすい衝撃を吸収します。適切なセットアップと再研磨のSOP(標準作業手順書)を組み合わせることで、工場では通常、連続稼働時間の延長、ペレット形状の安定、および緊急停止の削減を実現できます。.
本書で学べること:GFRP用途に適したインレイカッターの選定方法、現場で実証された操業プラクティス(クリアランス、アライメント、刃先形状、材質グレード)、要求すべき品質保証(QA)文書、およびラインでの改善効果を検証するためのKPIとTCOモデル。.
主なポイント
- 最重要KPI:計画的な再研磨・交換の間の平均稼働時間の最大化。微粉発生率(fines%)およびテール発生率を早期警告インジケーターとして活用。.
- 超硬チップろう付けロータリーカッターは、摩耗性の高い環境でも鋭い有効刃先を維持し、鋼製ボディがソリッド超硬と比較してチッピングのリスクを軽減します。.
- ストランドペレタイザーの場合、刃とダイの隙間(クリアランス)を狭い範囲(約0.03–0.08 mm、OEM仕様を確認のこと)に制御し、ローターの振れやシートの平坦度を検証して切断を安定させます。.
- 繊維の含有量や衝撃リスクに合わせて、WC–Coグレードおよびマイクロジオメトリ(ホーニング/チャンファー)を適合させます。また、微粉率(fines%)の変化量や刃先R(エッジ半径)に関連付けた再研磨基準を設定します。.
- 調達の標準化:寸法公差、目標硬度、CMM(三次元測定機)および硬度測定記録、完全なトレーサビリティ。4〜8週間のA/Bテスト(パイロット運用)を計画し、トン当たりのコスト(cost/ton)を算出します。.
超硬チップろう付けロータリーカッターが選ばれる理由
アブレシブ摩耗:HSSおよびソリッド超硬との比較
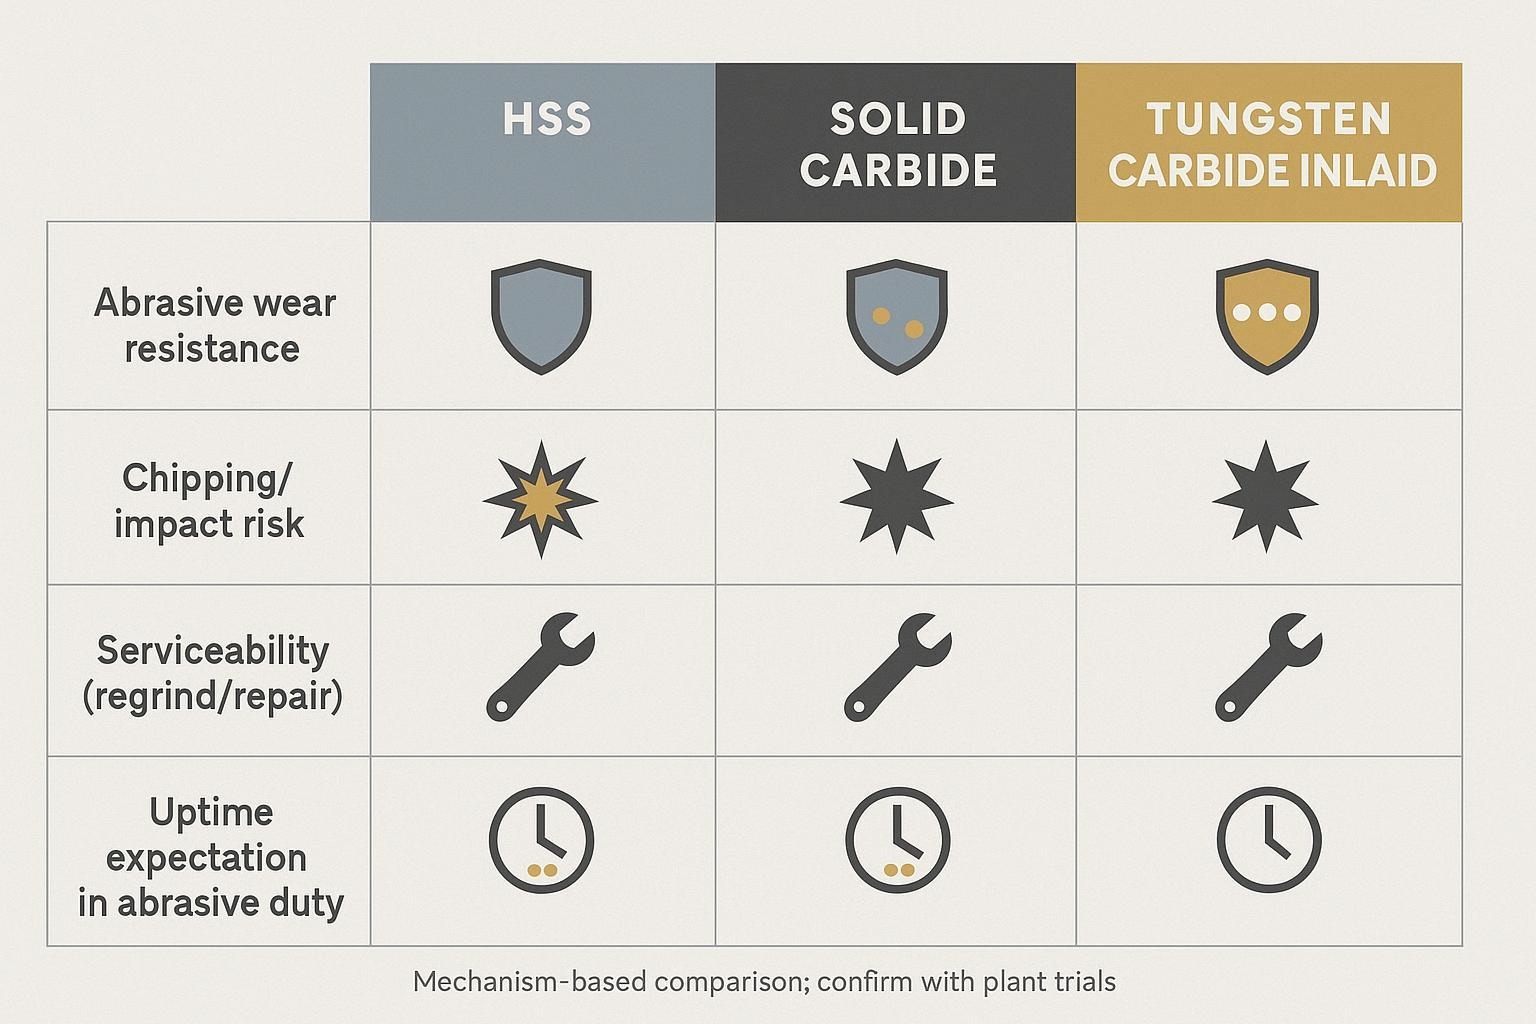
GFRPの切断において、HSSはガラス繊維による削り取りや微小摩耗によって刃先Rが急速に丸まり、テールや微粉の発生を加速させます。ソリッド超硬は硬度を維持するものの脆いため、ストランドの破断や再通板時の衝撃でコーナーが欠け、早期交換を余儀なくされることがあります。超硬インレイ(ろう付け)は、摩耗領域に高硬度のWC–Coチップを配置し、それを強靭な鋼製ボディで支持することで、耐摩耗寿命と耐衝撃性を両立させています。一般的な切断に関する文献では、摩耗性媒体において超硬チップ付き刃物はHSSと比較して大幅に寿命が長いことが報告されており、これはプラスチック加工現場での経験とも一致しています。超硬チップが摩耗環境下で鋭さを維持しやすい理由についてのメカニズムの背景は、American Cutting Edgeによる2018年の概要、および切削工具におけるHSS対TCT対PCDに関する2025年の解説を参照してください(American Cutting Edge 概要、2018年).
さらに、エロージョン(侵食)研究によると、ガラス繊維は一部の炭素繊維システムと比較して著しい摩耗を引き起こすことが示されており、アブレシブ摩耗環境における前提を裏付けています(Mendozaら、2021年).
インレイ構造:耐摩耗刃先と強靭なボディ
ろう付けインレイは、切断線に極めて硬いWC–Co(一般的な硬度は約90–94 HRA、≈1400–1800 HV)を集中させ、台金となる鋼は支持力と耐衝撃性を高めるために熱処理(形状や再研磨代に応じて、通常はHRC 40台半ばから50台後半)が施されています。サブミクロンWCグレードは刃先保持力を向上させ、コバルト(Co)含有量をわずかに増やしたグレードでは、衝撃の発生しやすいライン向けに硬度をわずかに犠牲にして靭性を高めることができます。硬度範囲やグレードの挙動については、材料ライブラリを参照してください(例:Hyperion materials resources、2025–2026年アクセス: Hyperion材料ライブラリ)。ペレタイザー固有の数値については、サプライヤーの品質保証(QA)部門にご確認ください。.
期待される効果:稼働時間、微粉削減、トン当たりコスト
メカニズムの観点から、耐摩耗性に優れた刃先はクリーンなせん断力をより長く維持します。これにより、後に微粉へと砕けるテールの発生を抑え、乾燥機やフィルターの清掃頻度を減らし、最重要KPIである平均稼働時間を延長します。副次的効果としては、通常、ペレットサイズのCV値(CV%)の安定化や緊急停止率の低下が挙げられます。ダウンタイムはコストに直結するため、刃物の単価が上がったとしても、稼働時間を改善することでトン当たりのコスト(cost/ton)を抑えることができます。ペレタイザーに特化した公開データは限られているため、改善効果は以下の試験計画を通じて検証すべき仮説として扱ってください。トラブルシューティングガイドでは、テールや微粉の発生を切断品質に直接結びつけており、この関連性を裏付けています(Plastics Technology 水中ペレタイジングのトラブルシューティング、2020年).
クリーンな切断を実現するための操業プラクティス
刃とダイの隙間(クリアランス)とアライメント
ストランドペレタイザーの場合、まずダイ面との当たり確認(ブルーイングチェック)を行うか、軽く接触させてから、均一でわずかなクリアランスを確保するように戻します。実務上の一般的な設定範囲は約0.03–0.08 mm、管理公差は約±0.02–0.05 mmです。正確な設定値と調整方法は、お使いのOEMマニュアルでご確認ください。刃先回転円においてダイヤルゲージを使用してローターの振れを検証し、TIRを低く抑えることを目指して偏心機構を均等に調整します。ギャップが不均一であると、まず局所的なテールや微粉の急増として現れます。現場のトラブルシューティングにおいて、不適切なギャップは一貫してペレットの欠陥に関連付けられています(Plastics Technology、2015年).
これらの簡易チェックをSOP(標準作業手順)のステップに組み込んでください。ガタつきを防ぐためにナイフ接触面全体の取付面の平面度を測定すること、締結具を順序通りに規定トルクで締め付けること、熱膨張を考慮して温態時と冷態時のギャップを再確認すること、そして試運転開始から数分後に接触痕を再確認し、均等にバックオフを行うことです。.
刃先形状と超硬グレードの適合
繊維含有量や衝撃リスクに合わせて形状を適合させます。ガラス含有量が高い場合(例:20–50% GF)、わずかなエッジホーニングまたはマイクロチャンファーを施したサブミクロンWC–Coグレードを使用することで、鋭さを維持しながら微小チッピングを抑制できます。ストランド切れや再通糸時の衝撃が頻発するラインでは、ピーク応力を緩和するために、やや靭性の高いグレード(高Co)と控えめなマイクロチャンファーの採用を検討してください。すくい角および逃げ角はOEMの基準内に維持してください。ホーニングを施さない極端な鋭さは、GFRPにおいて早期チッピングの原因となります。.
プロセスの安定性と再研磨のしきい値
勘に頼るのではなく、データに基づいてメンテナンスを行ってください。実用的な2つのトリガーは以下の通りです。
- 微粉(Fines%)が安定した基準値(同一ポリマー、同一処理量)と比較して20%を超えて増加した場合。;
- 拡大検査または形状測定において、刃先アールの増大が約0.2 mmに達した場合。これらはいずれもせん断状態が低下していることを示しています。テールは搬送や乾燥の過程で微粉に変化するため、テールが急増する前に対処してください(Plastics Technology トラブルシューティング、2020年)。検査間隔を標準化します(例:最初は2–4時間ごと、データが安定するにつれて間隔を延長)。.
選定と適合性
樹脂、繊維含有量、衝撃リスクの適合
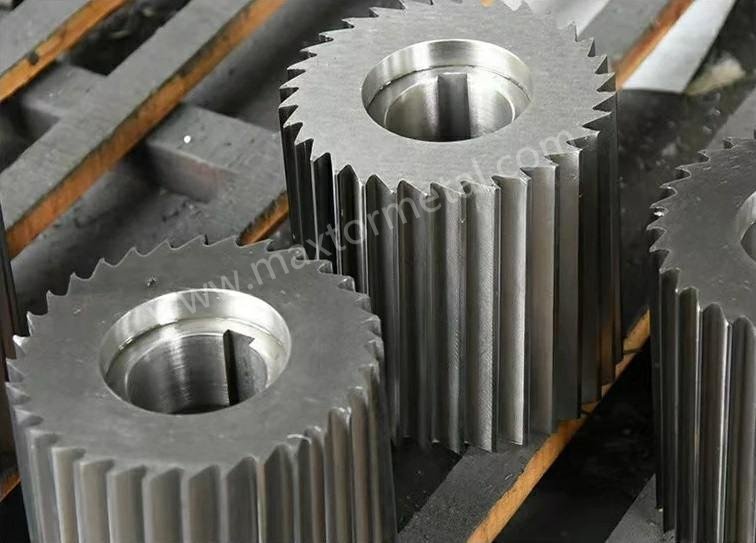
摩耗と衝撃のどちらを重視すべきかを考慮します。GF含有量が高い材料や鉱物フィラー配合材には、より硬度が高く微粒のWCインレイと、強化された微細形状が必要です。ストランド切れが頻発するラインでは、靭性(やや高めのCo)を優先し、衝撃を分散させる形状(マイクロチャンファー)を検討してください。フィラー含有量が少なくクリーンな樹脂の場合、ホーニングを最小限に抑えた鋭い刃先が表面仕上がりを向上させます。.
OEM向けの公差、平面度、振れ
OEMのパンフレットでは、精密で工具不要のギャップ調整が強調されることが多いですが、具体的な数値制限が公開されることは稀です。実際には、メンテナンスチームはギャップを均一に保つために、刃先回転円におけるローターのTIRを低く抑え、取付面の平面度を厳しく管理することを目指します。精密切断作業で使用される実用的な開始基準は以下の通りです(正確な方法と許容限界については、必ずお使いのOEMマニュアル/サービス文書をご確認ください)。
- ローターの振れ:刃先回転円においてTIR ≤0.05–0.10 mmを目指す。;
- ナイフ取付面の平面度:接触面全体で≤0.02–0.05 mm。.
これらはモデルごとに検証すべき一般的な実務範囲です。OEMの資料では、調整機構についての説明はあっても、数値制限が公に開示されていないことがよくあります(MAAG社の以下を参照)。 T‑Series ストランドペレタイザ概要(MAAG、2019年), 、 Scheer S3500 パンフレット(MAAG、2019年), 、そして Coperion SP EN/PURE パンフレット(Coperion、2018年)).
コーティングとその効果的な使用タイミング
PVD coatings can further slow abrasive wear and reduce sticking. Practical options:
- TiN/TiAlN for thermal robustness at higher pelletizing temperatures;
- DLC-like coatings for low‑temperature, low‑adhesion behavior. Vendors document that matched coatings improve edge life in abrasive/adhesive duty; choose based on temperature window and resin chemistry (DURIT coating overview; see also general slitter blade guidance on coating selection from American Cutting Edge, 2018–2020 timeframe).
調達とドキュメンテーション
This is where many programs fail or fly. Lock specifications and traceability up front, then validate on receipt.
Neutral example of supplier capability integration: Some manufacturers of custom pelletizer knives can produce tungsten carbide inlaid rotary cutters per drawing and provide QA artifacts such as CMM dimension sheets, heat‑treatment notes, and hardness records. For instance, MAXTOR METAL offers customized industrial blades with carbide‑tipped options and shares process insights on heat treatment and materials selection (Knowledge Base Source). See their products overview and heat‑treatment guidance for context: MAXTOR METAL products そして rotary shear blade heat‑treatment guide. Request specific QA documents with any order; do not rely on web overviews alone.
Spec checklist: dimensions, hardness, materials
- Drawing with all critical dims and tolerances (GD&T where needed);
- Inlay grade (WC–Co) and nominal hardness range (e.g., HRA and/or HV), grain class (submicron/micron);
- Backing steel grade and target hardness (HRC band) with regrind allowance per tip height;
- Edge geometry spec (hone size or micro‑chamfer), relief/rake angles;
- Coating type and thickness if applied;
- Balance/runout criteria if rotor assembly is included.
Quality records: CMM, hardness, traceability
- CMM report listing all critical dimensions and flatness/runout results;
- Hardness records: Vickers for carbide tip, Rockwell C for backing (note that HV↔HRC conversions are approximate and method‑dependent);
- Heat‑treatment certificate with batch/heat numbers; full lot traceability that ties blades to material certs and inspection outcomes.
Micro‑workflow example: On first‑article inspection, capture the checks below before installation. A supplier that can package these as an FAI bundle (drawing rev, CMM, hardness, heat‑treat record) will shorten your acceptance cycle.
| FAI check item | How to measure | 合格基準 | Record to keep |
|---|---|---|---|
| Tip height & overhang vs. seat | Calipers/micrometer; compare to drawing and seat datum | Within drawing tolerance; consistent across knives | FAI sheet + photo of measurement setup |
| Seat flatness & straightness | Granite + feeler gauge or CMM flatness; inspect for rocking | Within flatness tolerance; no rocking on seat | CMM report or flatness log |
| Hardness within spec band | HV for carbide tip; HRC for backing steel (same method each lot) | Meets the specified band for tip and backing | Hardness report + heat-treat cert (batch/heat no.) |
Logistics: lead time, packaging, import
- Confirm manufacturing and transit lead times with buffers for regrind cycles;
- Packaging that protects brittle tips (edge guards, foam, VCI paper, desiccants), with handling labels;
- For imports, ensure HS codes, commercial invoice accuracy, and any VAT arrangements are clear; request photos of packing before dispatch.
KPIとTCOモデル
Pellet quality: fines, tails, CV%
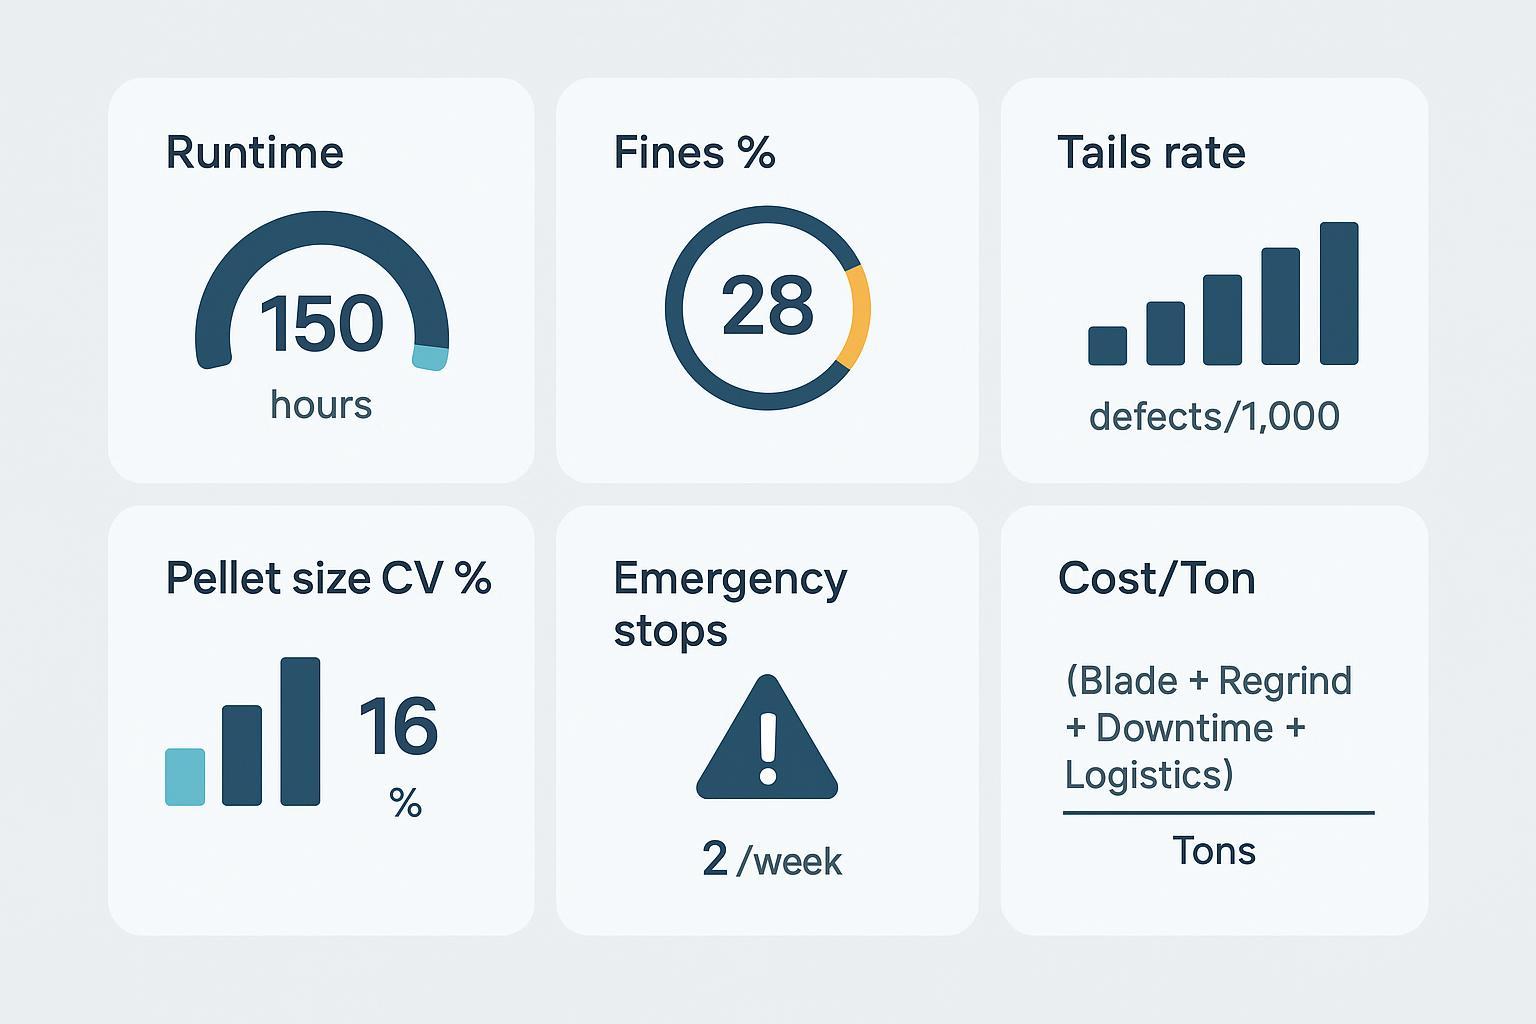
Track pellet defects as leading indicators. Define fines% by weight after drying or via loop‑water filtration; standardize the sample size and timing. Record tails occurrence per 1,000 pellets with a simple visual/magnified check. Calculate pellet size CV% (diameter or mass) to quantify stability. Plastics Technology offers practical defect taxonomies and sampling guidance (feature on pellet perfection, 2023).
Uptime: mean runtime, emergency stops
Set the hero KPI: mean runtime between scheduled regrinds/replacements. Log start/stop times and causes; separate emergency stops from planned changes. Aim to lengthen runtime while holding quality limits steady. Use a dashboard so maintenance, production, and purchasing share one view (dashboard practices overview, 2018).
Cost/ton calculator and trial plan
To make your 4–8 week pilot reproducible (and to avoid arguing over “feel”), use a simple data capture sheet like this on every run:
| 分野 | How to capture | 注記 |
|---|---|---|
| Resin / GF% / additives | バッチシートまたはCOA | A/B比較のために配合を一定に保つ |
| ペレタイザーのタイプおよび型式 | 銘板 / メンテナンス記録 | ストランド式 vs 水中カット式、ローター径が重要 |
| ナイフセットID + 図面リビジョン | ラベル + 受入書類 | 三次元測定機(CMM)/硬度記録との紐付け |
| ナイフ・ダイス間ギャップ設定値 | OEM推奨のフィーラーゲージ/シム調整方法 | 調整を行う場合は常温時と温態時の両方を記録 |
| 回転刃先円におけるローターのTIR | ダイヤルゲージ | 運転前および初回慣らし運転後の記録 |
| 開始/停止のタイムスタンプ | ラインログ / MES | 計画停止と緊急停止を分ける |
| 主要KPI:刃先あたりの運転時間(時間) | 停止時間マイナス開始時間 | 「刃先」を統一して定義する(ナイフセットごと) |
| 段取り替え時間(分) | ストップウォッチ | 微粉が原因である場合は、清掃時間を含める |
| 微粉%サンプリング方法 | 標準サンプル質量 + ふるい分け/ろ過 + 乾燥重量 | 同一のサンプル採取場所および間隔 |
| テール発生率 | 一定の照明/倍率のもとでのN個のペレットあたりのカウント数 | 「テール」のしきい値(長さ)を定義する |
| 処理能力(kg/h)および総トン数 | ラインレポート | トンあたりコストの算出に必要 |
| 再研磨トリガーに達したか? | はい/いいえ + 理由 | 微粉%の差分、刃先半径、目視による欠け |
このシートを2〜3サイクルにわたって一貫して維持すれば、運転時間の差分とトンあたりコストのモデルは、製造部門や購買部門に対してはるかに説得力のあるものになります。.
シンプルで透明性の高い計算ツールにより、チームの認識を統一できます。
トンあたりコスト =(ブレードコスト + 再研磨コスト + ダウンタイムコスト + 物流費)/ ブレードの耐用寿命期間中の生産トン数.
記録すべき入力項目:
- ブレード単価およびインレイの高さあたりの予想再研磨回数;
- 一定の樹脂/処理能力における、再研磨までの刃先あたりの平均運転時間(時間);
- 1時間あたりのダウンタイムコスト(労務費 + 損失利益)および平均交換時間;
- 物流費および在庫維持コスト.
4–8 week pilot plan:
- 同等の運転条件における現行ナイフでの基準値(ベースライン)の測定:運転時間、微粉%、テール、緊急停止を記録する。.
- グレード/形状が文書化された超硬合金インレイ付きロータリーカッターを取り付ける。受入時にギャップ、アライメント、および品質保証(QA)文書を確認する。.
- 事前に定義された再研磨トリガー(微粉%の差分または刃先半径)に達するまで運転する。KPIとオペレーターの介入に関するメモを収集する。.
- 運転時間の差分(主要KPI)を計算し、感度幅(ダウンタイムコストと運転時間に関する楽観的/標準的/保守的なシナリオ)を考慮してトンあたりコストをモデル化する。.
- ばらつきを平均化するため、2〜3サイクル後に標準化を決定する。.
結論
超硬合金インレイ付きロータリーカッターは、GFRPの摩耗性の高い実態によく適合します。硬く耐摩耗性に優れたチップと強靭なボディを組み合わせ、さらにナイフとダイのギャップ、アライメント、マイクロジオメトリを調整することで、平均運転時間を延長し、ペレット品質を安定させ、トンあたりコストを削減できます。あとは規律の問題です。仕様と品質保証(QA)を固定し、先行指標として微粉%とテールを監視し、厳格な再研磨サイクルを実行します。.
Next steps: pick one strand line, run the 4–8 week pilot with clear QA docs and KPIs, and schedule a review to confirm runtime gains and standardize what works.

 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean