

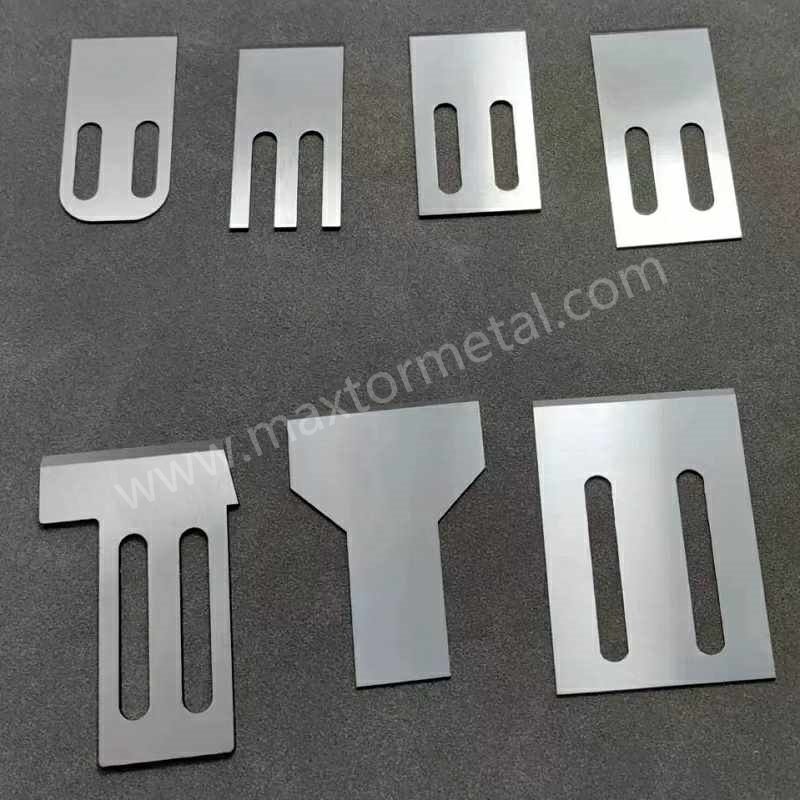
均一なペレット粒径は、単なる外観上の目標ではありません。下流工程の安定性、乾燥効率、計量精度、そして製品の知覚品質を左右する重要な要素です。ライン上でコントロールできる最も即効性のある手段は刃の鋭利さ(シャープネス)ですが、ライン速度、カッターのRPM、冷却、およびダイフェイスの状態といった適切なプロセスウィンドウと連動して初めて、一貫した結果が得られます。本ガイドでは、ストランド(PP/PE)、水中(PA/PBT/PC)、ホットカット/ウォーターリング(マスターバッチおよび高充填)という3つの一般的なセットアップにおいて、この連動性を明確にする方法と、測定可能なKPIによってそれを維持する方法を解説します。.
主なポイント
- 均一なペレット粒径を測定可能なKPIとして扱います。D50/D90の目標値と定義された微粉(ファイン)カットを指定し、サンプリングと傾向管理を行います。.
- 刃の鋭利さが使用可能なプロセスウィンドウを左右します。刃先の健全性と適切なクリアランスにより、D90のテール(粗大粒子)と微粉を抑制できます。.
- 不具合が発生する前に監視する:基準値に対してモーター電流/トルクが+8〜15%持続的に上昇した場合や、微粉のドリフトが発生した場合に対処します。.
- 研磨公差(ペレタイザーナイフでは通常≤±0.02 mm)と再研磨サイクルを標準化し、結果を記録して傾向を管理します。.
均一なペレット粒径のためのKPIフレームワーク
まず、測定優先のフレームワークから始めます。ペレット粒径分布の基準方法としてASTM D1921を使用します。これにより、ふるい分けに基づく完全な分布測定とD50(中央値)およびD90の算出が可能になります。製品ごとに仕様ウィンドウを文書化し、ペレットの形状を反映した微粉カットを定義し、リスクに応じたサンプリング頻度を設定します。.
- 参照プロトコル:プラスチックの粒子径測定に関するASTM刊行物の標準方法を参照してください。これにより、定義されたふるい構成を介してD50/D90の決定と微粉評価が可能になります。詳細については、以下に記載されている権威あるASTM方法のガイダンスを参照してください。 ASTM D1921-18規格.
- 不確かさと合否判定:ふるい分けに基づくD50/D90および微粉を出荷判定基準にする際は、以下に従ってガードバンドと意思決定ルールを適用してください。 Eurachemの不確かさと適合性決定に関する2021年ガイド; ;繰り返しふるい分けから不確かさを推定・報告し、許容限界が実際の測定能力を反映するようにします。.
目標とアクションのクイックリファレンステンプレート
以下のテンプレートは、エンジニアリング、品質管理(QC)、およびメンテナンスの連携に役立ちます。説明用のプレースホルダーを、試験から得られた貴社工場の検証済み数値に置き換え、SKU間で一貫性を維持してください。.
| ポリマー系統 | 公称ペレットサイズ | 規格内ウィンドウ | D50目標値 | D90最大値 | 微粉の定義および制限値 | サンプリング頻度 | 規格外時のアクション |
|---|---|---|---|---|---|---|---|
| PP/PE(ストランド) | SKUごとの長さ/直径を記載 | 長さ/直径の許容公差ウィンドウを定義 | 工程能力テストの結果を記載 | 許容可能な最大D90を記載 | 「微粉」のふるいサイズと工場制限値を定義 | 例:Xトンごと、またはY時間ごと | ライン速度に対するカッターRPMの調整、刃先と平坦度の確認、必要に応じて再研磨/交換 |
| PA/PBT/PC(水中) | ペレットの形状を記載 | 許容可能な分布ウィンドウを定義 | ラボ測定のD50を記載 | D90制限値を記載 | 微粉ふるい/ppm上限を定義 | 例:スタートアップ時はより厳格に | 水温/流量/圧力の確認、刃とダイの接触状態の確認、刃先摩耗時の再研磨 |
| マスターバッチ/高充填(ホットカット) | 形状を記載 | ウィンドウを定義 | 目標値を記載 | 制限値を記載 | 微粉ふるい/制限値を定義 | 例:バッチごと | 切断温度の安定化、乾燥機の点検、刃物の研磨または交換 |
注記
- 常に測定方法(ふるいの構成、質量、振とう時間(ASTM D1921準拠))を記録してください。トレーサビリティを確保するため、機器IDと測定者のイニシャルも含めてください。.
- 微粉(ファイン)については、顧客のリスク(例:粉塵に敏感な包装ラインなど)を反映したふるいを選択し、ppmまたはパーセントのしきい値を設定してください。.
刃の鋭利さがプロセスウィンドウを制御する仕組み
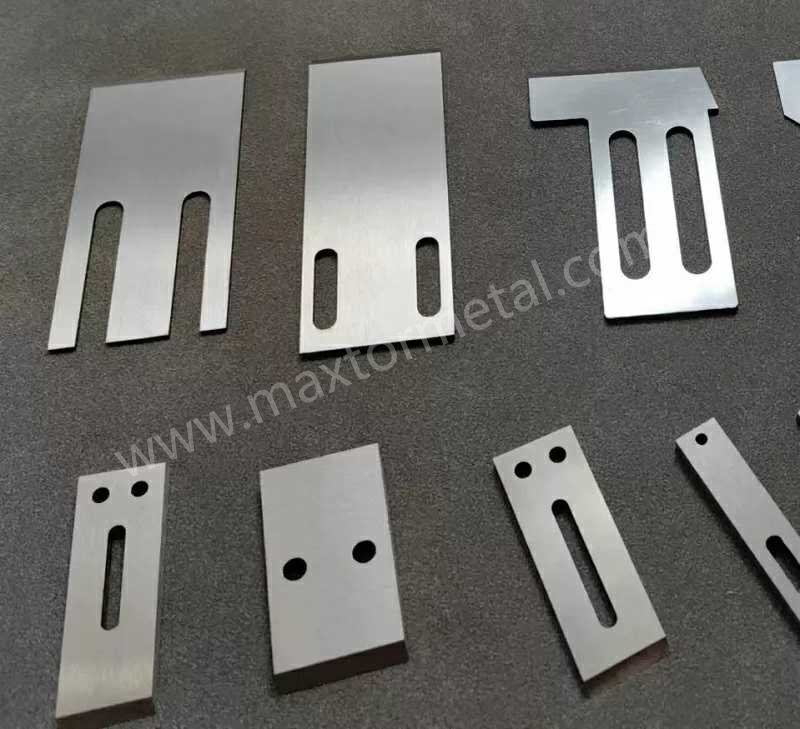
刃先(アペックス)が鋭く、刃が平坦であれば、クリーンで再現性の高い切断が可能です。刃先Rが大きくなり、微小なチッピングが発生すると、切断に必要な力が増大し、ストランドが変形し、水中でのダイフェイス接触が低下し、テールやコメットが発生します。これらのテールはD90を広げるか、ハンドリング中に破損して微粉を増加させます。対策は、刃先を保護することと、その刃先が最高のパフォーマンスを発揮する運転ウィンドウを維持することの2点です。.
標準化すべき項目
- 刃先品質と仕上げ:拡大鏡で確認されたバリのない刃先を要求します。カッターのスタイルやポリマーに適した表面仕上げを指定してください。研磨精度に関して、信頼性の高い産業用研磨機はペレタイザー用刃物の刃先で約≤±0.02 mmを維持します。このレベルの管理により、均一な粒径を維持できます。公差に関する産業用研磨のガイダンスについては、以下のような専門家による造粒機の刃先精度に関する議論を参照してください。 American Cutting Edge’sの研磨実績.
- 材質と熱処理:用途に適した工具鋼を選択してください。汎用ストランド(PP/PE)には耐摩耗性工具鋼が一般的ですが、摩耗性の高い原料や高スループットの用途には、超硬チップ付きまたは超硬合金の選択肢を検討してください。水中カット用途では、ダイフェイスの健全性を維持するために、耐摩耗性および耐食性に優れた鋼材やコーティングを優先してください。目標硬度やコーティングの選択は、OEMのガイダンスおよび工場の検証に基づいて決定する必要があります。.
- 取り付けと固定:平坦度、振れ、および確実なクランプは、刃先の鋭さと同じくらい重要です。わずかなブレであっても、ペレットサイズに周期的な欠陥を引き起こします。.
各プロセスのメカニズム概要
- ストランドペレタイズ:冷却によって切断時のストランドの剛性が決まります。鋭い刃物は変形を抑えるため、切断長さが計算上のペレット長さと一致します。クリアランスと平坦度を適切に保つことで、D90のテールを広げる原因となる斜めカットを防ぎます。.
- 水中ペレタイズ:鋭い刃物は、ダイフェイスとのスムーズな接触を維持します。刃先が丸くなると、特に水温や流量が適切でない場合に「チェーニング」やテールが発生します。適切な刃先状態を維持することで、スループットに対するカッタースピードの有効運転範囲が広がります。.
- ホットカット/ウォーターリング:刃先の健全性と熱バランスにより、スミアリングを防ぎます。摩耗したナイフはスミアを引き起こし、後に破損して微粉となるテールを形成します。.
均一なペレット粒径を維持するためのシナリオ別チューニング
PP/PEのストランドペレタイズ
- 冷却と脱水:切断前に一貫したストランド剛性が得られるよう、水槽の長さと温度を確保してください。投入時にストランドを安定させるため、エアーナイフの性能を確認してください。.
- 速度の同期:カッターのRPMをライン速度に同期させ、設計ペレット長さを維持します。D50/D90およびペレット断面を観察しながら、段階的に微調整を行ってください。.
- 刃先管理:平坦度と刃先の健全性を維持してください。わずかな切れ味の低下は、まず端面の傾きやD90の上昇として現れます。.
PA/PBT/PCの水中ペレタイズ
- 水システム管理:プロセス水の温度、流量、および圧力が主な安定化要因です。水温が高すぎる、または樹脂温度が高すぎると、テールや融着が促進されます。両者を連動して調整してください。トラブルシューティングのパターンと是正処置については、以下の技術ノートを参照してください。 Plastics Technology’sの水中ペレタイズ問題の軽減ガイド.
- ダイフェイス接触とスタートアップ:刃物とダイスの界面を滑らかでしっかりと密着した状態に保ち、厳格なスタートアップ手順(最初に水と潤滑、次に低流量での立ち上げ、その後に速度を同期させてペレタイザーを噛み合わせる)に従って、初期不良を防ぎます。シーケンスロジックを含む試運転の概要は、以下に記載されています。 Leistritz’sの押出ラインのスタートアップガイダンス.
マスターバッチ/高充填材のホットカットおよびウォーターリング
- 熱バランス:切断温度を安定させ、切断部でのスミアリングを防ぎます。メルトポンプを使用して脈動を抑え、乾燥機が脆弱なテールを破壊して微粉にしないようにしてください。.
- ナイフの状態:高充填および粘着性の高い配合は非常にシビアです。より短いサイクルで研磨を行い、品種切り替え時には微粉を綿密に監視してください。.
水中およびホットカットプラットフォームにおけるシステムレベルのコンテキストとコンポーネント機能については、以下の最新ペレタイズシステムのメーカー概要を参照してください。 MAAG’sの製品ドキュメント.
水中ペレタイズ特有の刃物に関する考慮事項やメンテナンスの注意点について詳しく知りたいオペレーター向けに、この社内解説書で実用的な概要を提供しています。 最適な水中ペレタイザー用刃物ガイド.
品質が低下する前に対処するためのモニタリングと閾値
プロセスを計測し、先行指標に基づいて行動してください。顧客からのクレームや倉庫での粉塵の発生によって刃先が摩耗したことを知るようでは遅すぎます。.
- 電力およびトルクの基準値:標準設定におけるカッターおよび押出機のモーター電流を記録します。基準値に対して+8–15%の持続的な上昇が見られた場合は調査を行ってください。これは普遍的な仕様ではありません。工場独自のトリガー範囲を検証し、設定してください。.
- 視覚的シグナル:テール/コメット、ペレット断面の荒れ、または乾燥機ダストの急激な増加は、刃物の点検および水/冷却パラメータの確認を必要とするサインです。.
- 振動特性:ナイフ交換後のスパイクや新たな周波数帯の発生は、アンバランスや芯ずれを示している可能性があります。D90の変動や微粉の発生として現れる前に修正してください。.
- QC頻度:定期的なスケジュール、および生産レートやレシピの変更時にふるい分け分析を実施してください。ASTM D1921に準拠することで、一貫したD50/D90および微粉の傾向管理が可能になります。.
エビデンスノートおよび外部参考文献
- ペレット品質および微粉/D90の挙動を左右する要因としてのナイフの状態については、以下に詳しく説明されています。 Plastics Technology誌の2023年記事「The Path to Pellet Perfection」“, (刃先の摩耗と切断メカニズムがどのように微粉や粒度分布の変動につながるかを概説しています)。.
- 刃の摩耗の初期指標としてのカッターモーター電流の持続的な上昇、およびそれがテール、微粉、スタートアップ/水温・水量パラメータの調整に与える影響については、以下で議論されています。 Plastics Technology誌の「Solving Common Problems in Underwater Pelletizing」(2014年). 。自社工場における+8–15%の電流/トルクのトリガーバンドを定義する際の外部裏付けとして、これをご活用ください。.
- 一貫したスタートアップと安定した切断条件を支えるオペレーターの手順については、MAAG/GalaのOEMガイダンスが実用的なチェックポイントを提供しています。以下を参照してください。 Gala水中ペレタイザーの洗浄と安全な運転に関するMAAGの2022年推奨事項 (ダイフェイスの早期損傷や微粉の発生を防ぐための、順序立てた準備・検証手順が記載されています)。.
メンテナンス、再研磨、および交換のワークフロー
日次/週次/月次チェックリスト
- 日次:ペレットのテールや異常な表面仕上がりを検査する。冷却または水条件を確認する。シャットダウン時にナイフ周辺を清掃・乾燥させる。.
- 週次:モーター電流/トルクの傾向を管理する。締結部品と振れを確認する。初期の変動がないかふるい分けデータをレビューする。.
- 月次またはサイクルごと:拡大鏡で刃先を検査する。再研磨精度を確認し(ペレタイザーナイフの一般的な目標値は≤±0.02 mm)、再研磨サイクル数を記録する。.
再研磨の判断ステップ
- Trigger: Any of the following—fines exceed the site limit, D90 tail growth beyond control limits, or sustained +8–15% current rise.
- Inspect: Verify edge condition, flatness, mounting, and, for underwater, die-face contact.
- Decide: If blade geometry is still within safe clamping dimensions, regrind to your tolerance; otherwise replace. Reinstall as a balanced set and re-baseline current and QC.
- Document: Log date, cycle count, tolerance achieved, and the first post-maintenance QC results.
Practical example with disclosure
- 開示:南京メタルは当社の製品です。
- Example: On a strand PP line targeting narrow D90, we standardized sharpening with a vendor capable of holding ≤±0.02 mm and verified edge apex quality under 50–100× magnification. We also logged regrind cycles by serial number and tied preventive replacement to a maximum cycle count driven by clamping geometry. The combination cut fines excursions during rate increases and kept D90 stable through three regrind cycles. For maintenance context and knife-care routines analogous to pelletizer knives, see this internal how-to on blade upkeep: maintain and sharpen plastic granulator blades. Troubleshooting steps for cutoff and similar knife systems that help operators structure interventions are summarized here: extrusion cutoff knife troubleshooting steps.
開示:南京メタルは当社の製品です。
Disclosure expansion: Particle-size figures cited here were measured in-house by the authoring team’s QC lab using dry‑sieve procedures per ASTM D1921 (Test Method B). Unless explicitly stated, these datasets have not been third‑party verified. Editorial and technical conclusions were prepared independently of commercial sales teams. Anonymous raw tables and sampling logs are available on request for qualified reviewers.
計算例
Example 1 — Strand PP, D90 tail control A PP strand pelletizing cell produced occasional long-tail D90 outliers during rate pushes. Baseline D50 and D90 were in spec at nominal rate, but on +15% throughput, D90 drifted wide and fines rose in subsequent conveying. We captured a new motor-current baseline, re-sharpened knives to verified tolerance, and synchronized cutter RPM to line speed using small 1–2% increments while watching pellet faces and sieve data. With crisp edges and better speed matching, D90 stayed within the window during the same rate push and fines stabilized, allowing the team to lock a higher centerline rate.
Example 2 — Underwater PA, fines reduction An underwater pelletizer running PA showed dust spikes after long runs. Operators observed mild chaining at the die face. We reconditioned blades, confirmed smooth die-face contact, reduced process water temperature within the OEM-acceptable range, and bumped water flow to boost quench. We also adjusted cutter speed to restore cut repeatability. The next shift’s sieve data showed the fines fraction back within the plant limit, and visual tails disappeared. A tighter inspection cadence after startups prevented recurrence.
結論と次のステップ
Uniform granule size lives or dies on a sharp, stable edge and a process window that respects it. Define clear D50/D90 and fines KPIs, instrument the line to catch drift early, and apply disciplined sharpening and regrind rules. Want a rationality check on your current knife specs or a second opinion on regrind tolerances? Our team can review a drawing and suggest a safe sharpening window.
For a broader overview of blade roles and care in pellet production, see this internal explainer: pelletizer blades industrial uses and maintenance.

 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean
4件のフィードバック
A really good blog and me back again.
ありがとう!
wish you all the best
Thanks, same to you.