

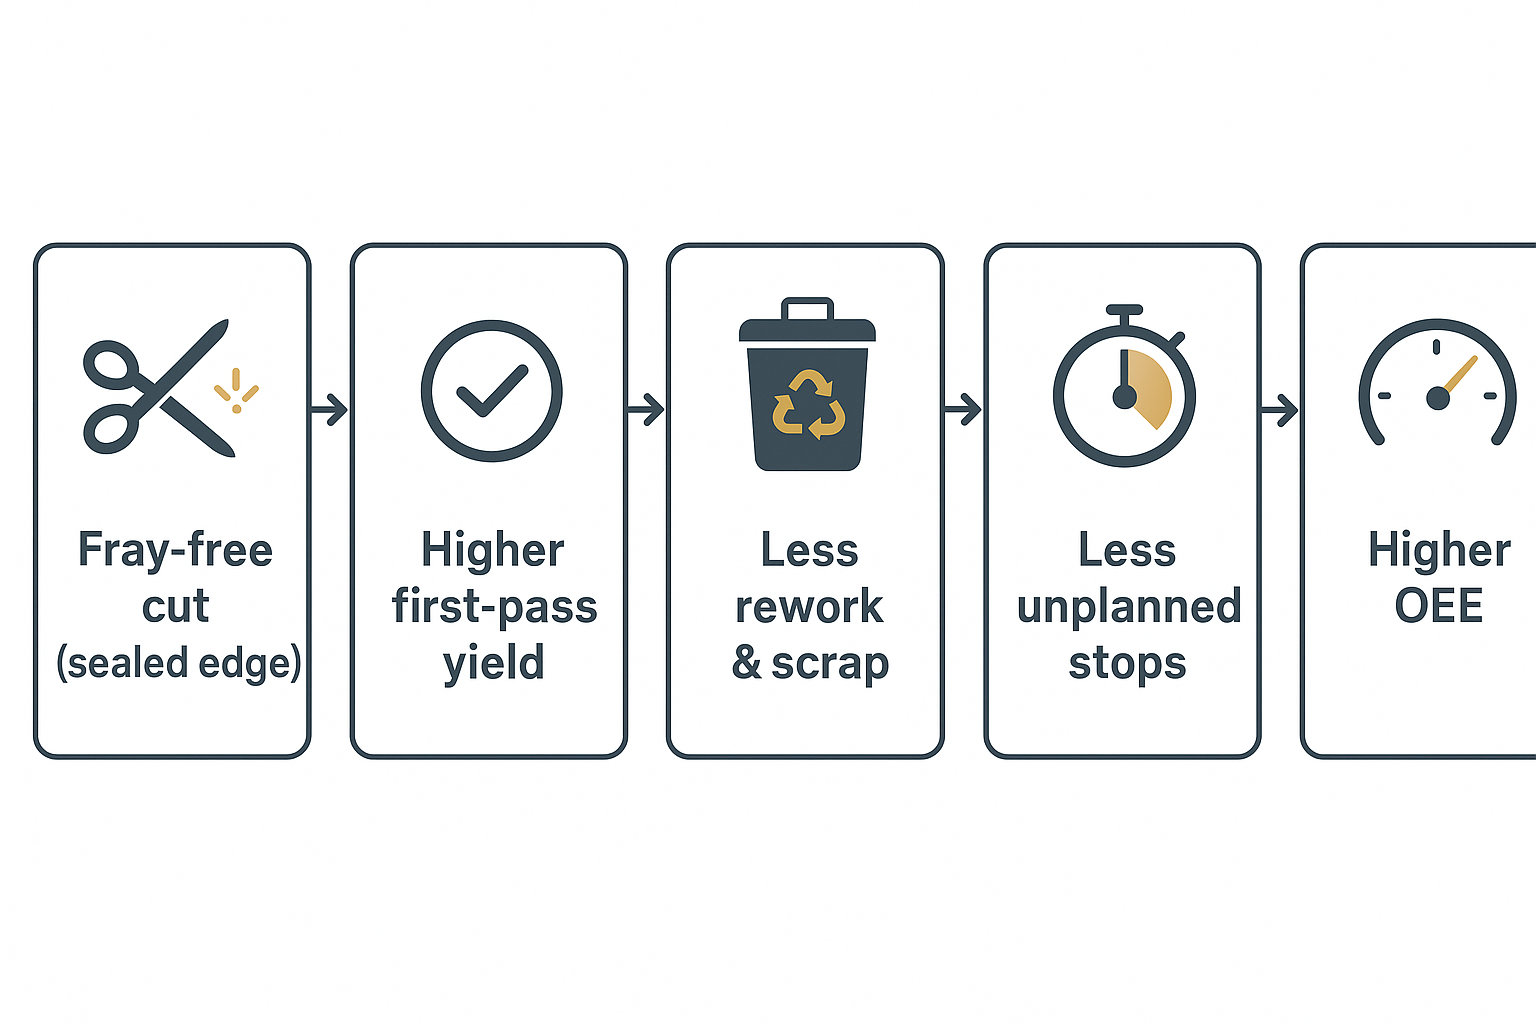
When you’re cutting nylon webbing, synthetic rope, or strap material at volume, “a little fray” isn’t cosmetic—it’s a process defect. Frayed ends trigger rework, slow assembly, and create inconsistent downstream quality checks. That adds up fast in yield loss and in OEE.
A synthetic fabric hot knife (often called a thermocutter) solves the root issue by cutting and sealing in one pass—in other words, it can cut and seal synthetic webbing in a single controlled operation. Done right, it turns an edge that would unravel into a fused end that’s stable through handling, sewing, and packaging.
This article explains:
- Why fraying on synthetic rope and webbing hurts yield and OEE
- How a synthetic fabric hot knife cuts and seals in one pass
- What you will learn: selection, safety, setup, and ROI
Stop Fraying, Boost OEE
Fraying’s hidden losses
Fraying is rarely “just fraying.” On a line, it usually shows up as one of these loss buckets:
- Sucata: cut ends unravel before they’re stitched or terminated, and parts don’t meet appearance/strength expectations.
- Reformulação: operators trim, re-cut, tape, singe, or re-seal ends to pass inspection.
- Speed loss: handling frayed ends is slower (snagging, threading issues, misfeeds).
- Downtime and micro-stops: cutting stations pause for adjustments, blade cleaning, or repeated attempts to get a passable edge.
- Quality holds: inconsistent edges create debate in QA—what passes today may fail tomorrow.
In many synthetic product inspections, frayed fibers are treated as a reject signal—a practical reality that pushes borderline material into rework or scrap. For an example of how fraying is used as an inspection trigger in synthetic products, see Kennedy Wire Rope & Sling’s “Synthetic Slings Inspection Criteria".
Sealed edges, first-pass yield
A fray-free edge is an upstream “stabilizer.” It protects first-pass yield because it reduces the number of times the material has to be touched, trimmed, or corrected before it becomes a finished SKU.
A hot knife for nylon webbing does two things at once:
- Separates fibers cleanly (the cut)
- Fuses the edge (the seal)
That seal matters because it prevents the first few millimeters of the end from turning into loose filament bundles during normal handling.
Conclusão principal: If fraying creates rework loops, a consistent melt-seal removes the loop—not by “better inspection,” but by eliminating the defect at the cut.
OEE levers and quick wins
OEE is the product of Availability × Performance × Quality. A hot knife doesn’t magically fix all three—but it can reliably pull two levers:
- Qualidade: fewer rejects and fewer borderline edges that fail cosmetic or integrity checks.
- Availability/Performance: fewer micro-stops and less time spent fixing cut ends.
The quick win is standardization: one tool, one setup procedure, one verification check.
Selection and Setup: Synthetic Fabric Hot Knife Criteria
Power, temperature, duty cycle
Think of selection as matching heat delivery to your line reality.
- Power determines whether the blade can maintain temperature when you cut thicker webbing, multiple layers, or higher line speeds.
- Temperature control determina a repetibilidade. “Quente o suficiente” não é um ponto de ajuste (setpoint) — a sua temperatura ideal depende do tipo de polímero, da espessura e da velocidade de avanço.
- Duty cycle é importante quando a ferramenta funciona durante todo o turno. Um ciclo de trabalho subdimensionado manifesta-se no desvio da qualidade de corte (mais desfiamento, mais carbonização) à medida que o sistema acumula calor.
Regra prática de seleção:
- Se cortar materiais espessos ou de múltiplas camadas , priorize a reserva de potência e um controle de temperatura estável.
- Se cortar fitas/cintas finas, priorize a controlabilidade e uma geometria de lâmina que não derreta excessivamente a borda.
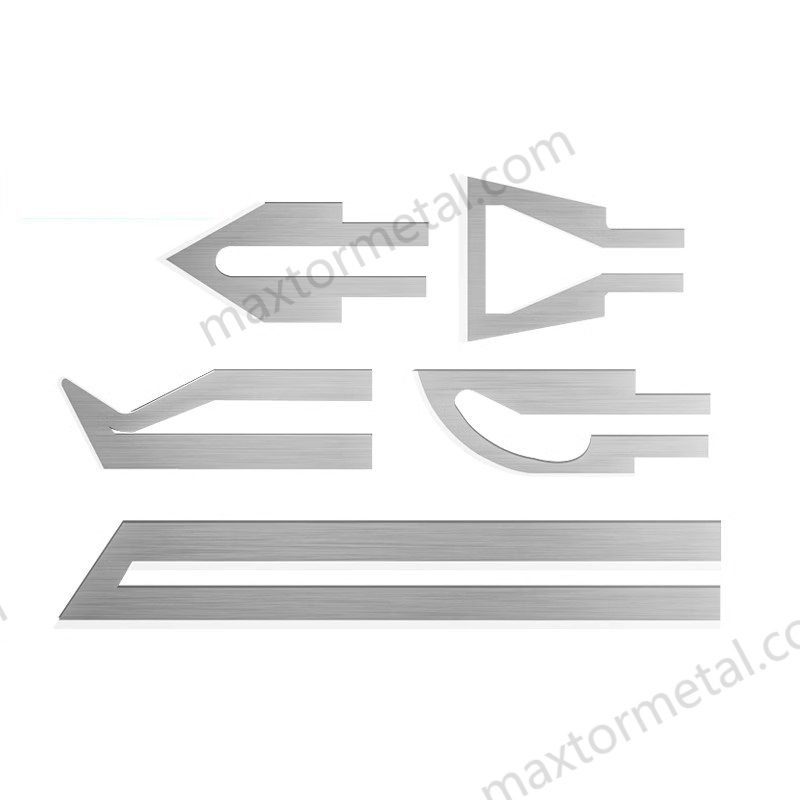
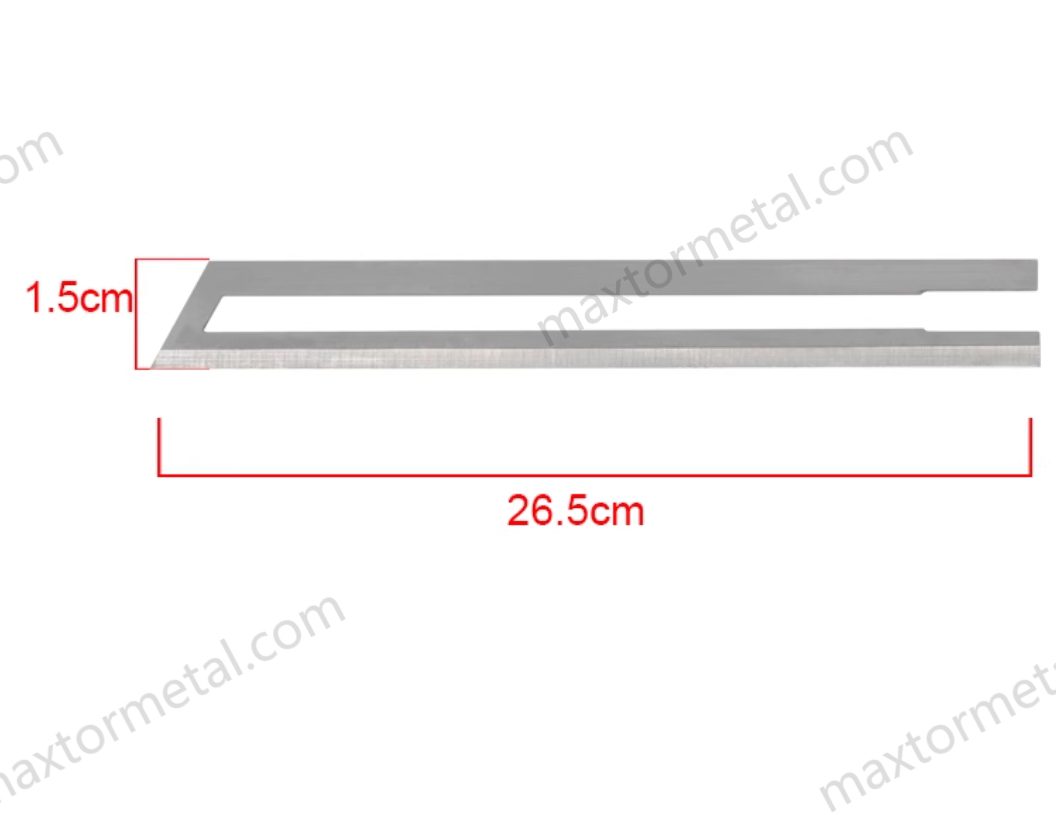
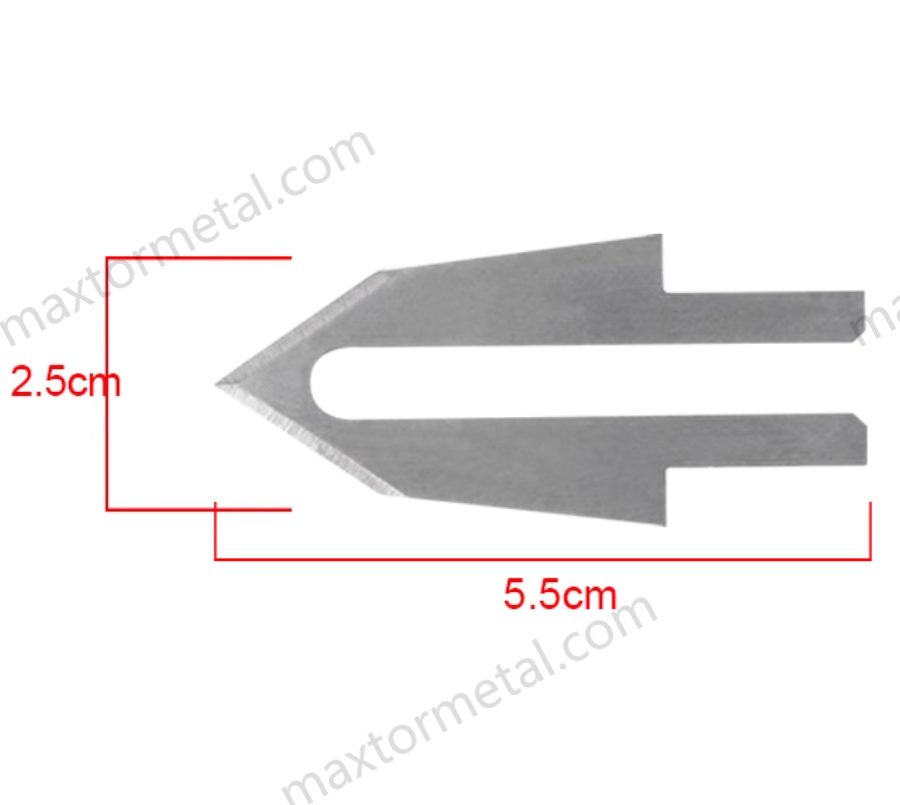
Lâminas para cortadores térmicos e geometria
A geometria da lâmina determina como o calor entra no material e como o polímero fundido é deslocado. A escolha do formato incorreto é uma razão comum para bordas irregulares, fusão excessiva ou marcas de arrasto.
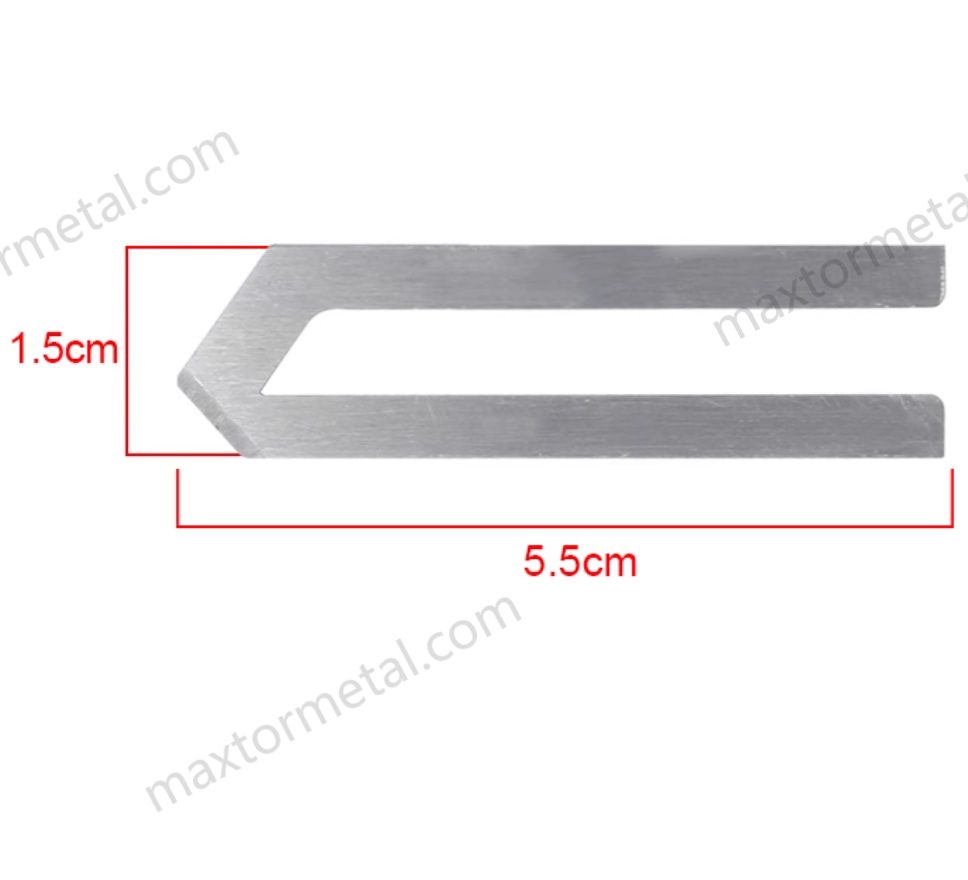
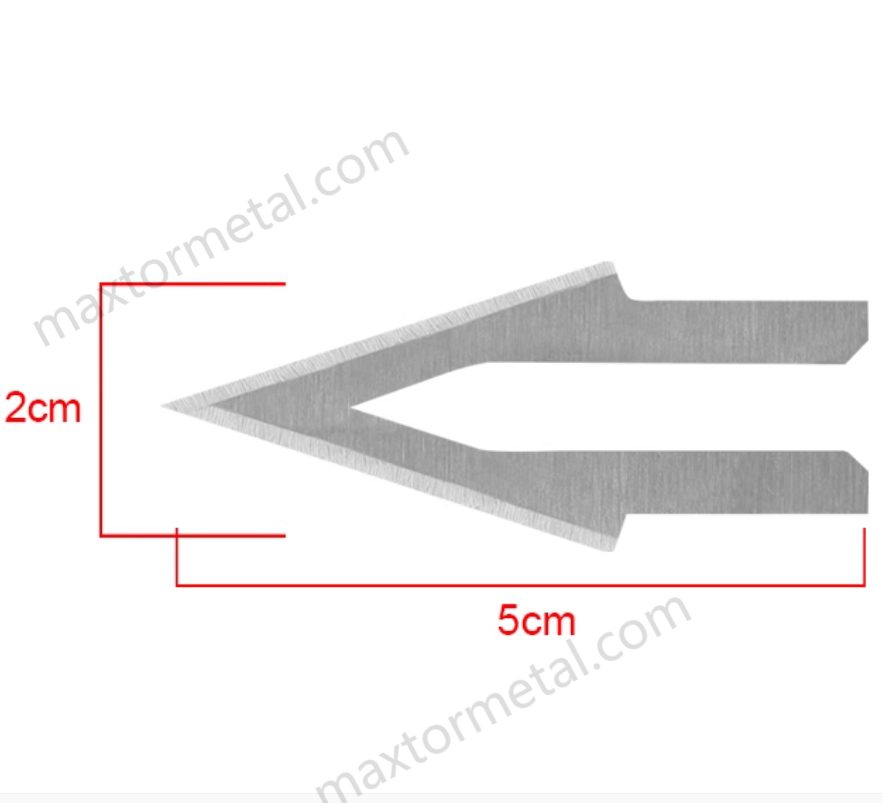
Os tipos comuns de lâminas para cortadores térmicos (e por que deve usá-los) incluem lâminas retas, curvas, com entalhe para cordas/cintas, chanfradas/formão e lâminas com ranhuras especiais. A MAXTOR METAL oferece suporte na seleção do material da lâmina, tratamento térmico e documentação de CQ (certificados de materiais, verificações em processo) para melhorar a durabilidade e a consistência.
Para uma lista de referência de perfis de lâminas para facas quentes e materiais/revestimentos comuns, consulte a Lâminas para Faca Quente Elétrica visão geral da MAXTOR METAL.
Lógica de parâmetros para reduzir defeitos:
- Se observar desfiamento (vedação insuficiente): aumente ligeiramente a temperatura ou diminua o avanço ou aumente a estabilidade da tensão.
- Se observar cordões de fusão excessivos ou distorção da borda (fusão excessiva): reduza a temperatura ou aumente o avanço ou mude para uma geometria que remova menos material.
- Se observar carbonização/fumaça: reduza a temperatura/tempo de permanência e limpe os resíduos da lâmina — a contaminação agrava a queimadura.
Notas de campo da resolução de problemas na produção (baseadas na experiência, sem dados)
Se precisar de uma sequência rápida e repetível de resolução de problemas numa linha real, estas verificações normalmente eliminam primeiro a maior parte das variações:
- Confirme a consistência da tensão e do avanço (muitas reclamações de “desfiamento” são na verdade flutuações de tensão ou tempo de permanência inconsistente).
- Estabilize o movimento antes de alterar a temperatura (operadores pausando no final do corte é uma causa comum de cordões/carbonização).
- Limpe a lâmina antes do que imagina (uma fina camada de resíduo altera a transferência de calor e causa fumaça repentina e desvio da borda).
- Mude a geometria antes de tentar ajustar setpoints quando tiver marcas de arrasto ou distorção persistentes (o formato incorreto da lâmina continuará a forçar compensações desfavoráveis).
Um hábito simples que melhora a consistência entre turnos: documente “como é um bom resultado” com uma foto de uma borda aprovada e uma foto de um defeito de vedação insuficiente para cada família de materiais.
Uso com fio vs. sem fio
Com fio vs. sem fio é uma escolha operacional, não uma preferência de marca.
- Com fio faz sentido quando a estação de corte é fixa e a ferramenta funciona continuamente. Geralmente obtém-se uma distribuição de calor estável e menos interrupções.
- Sem fio é útil para correções no corredor, montagem de kits ou corte de baixo rendimento, onde a mobilidade supera o tempo de funcionamento contínuo.
Se o seu objetivo for a estabilidade do OEE, escolha a opção que reduza as “pequenas paradas”:
- Estação fixa + demanda contínua → com fio
- Trabalho distribuído + cortes intermitentes → sem fio
Safety and Compatibility
Materiais: adequação e a evitar
As facas quentes são projetadas para termoplásticos— materiais que derretem e voltam a solidificar. Os materiais “adequados” típicos incluem nylon, poliéster, cinta/corda de polipropileno e muitas fitas sintéticas.
Evite ou tome cuidado extra quando:
- O material for autoadesivo (pode sujar as lâminas e emitir muita fumaça)
- O material contiver revestimentos desconhecidos (a fumaça/odor e o comportamento das bordas tornam-se imprevisíveis)
- Você estiver cortando fibras naturais (elas não derretem e selam da mesma forma; você pode obter carbonização em vez de selagem)
Se você não tiver certeza, faça um teste de corte curto e controlado e avalie a integridade da borda e os vapores antes de aumentar a produção.
Ventilação, EPIs, conformidade
O corte a quente pode gerar vapores e odores — especialmente quando a temperatura está muito alta, a lâmina está suja ou há revestimentos presentes. Trate a ventilação como parte do processo, não como uma reflexão tardia.
Boas práticas mínimas para um ambiente de produção:
- Exaustão local ou extração de vapores no ponto de corte durante a operação contínua
- Proteção ocular e luvas resistentes ao calor para os operadores
- Uma zona de corte protegida e uma área de resfriamento definida para ferramentas/lâminas
- Instruções de trabalho documentadas (faixa de setpoint, orientação de velocidade, intervalo de limpeza)
Para programas de segurança, ajuda alinhar seus controles com as diretrizes de ventilação estabelecidas para operações de “soldagem, corte e aquecimento”, onde as normas enfatizam ventilação mecânica suficiente e/ou ventilação de exaustão local. Consulte o requisito de ventilação e proteção da OSHA: https://www.osha.gov/laws-regs/regulations/standardnumber/1926/1926.353
Muitos cortadores a quente de produção também incorporam proteções e recursos de segurança (por exemplo, uma proteção de segurança e desligamento automático são recursos comumente listados em cortadores industriais de lâmina quente, como a página do Start International TBC50H que descreve como cortadores de lâmina quente cortam e selam a quente materiais propensos a desfiar).
⚠️ Condições de interrupção do trabalho: Se você observar fumaça persistente, odor forte e irritante, irritação nos olhos/garganta ou acúmulo visível de resíduos que retorna imediatamente após a limpeza, interrompa a operação. Reduza a temperatura, verifique se a exaustão local está funcionando no ponto de corte, limpe a lâmina e só reinicie após um teste de corte controlado produzir vapores mínimos e uma selagem estável.
Superfícies, testes de GQ, parâmetros
A consistência vem do controle de três coisas: superfície, tensão, e tempo de exposição à temperatura.
Superfície:
- Use uma superfície de apoio resistente ao calor e não inflamável.
- Mantenha a superfície limpa para que o resíduo não seja transferido para a borda derretida.
Testes de GQ (simples, rápidos e auditáveis):
- Continuidade visual da borda: a borda selada deve ser contínua, não “semiderretida”.”
- Verificação da integridade da borda: leve puxão/abrasão com um dedo enluvado — se as fibras saírem facilmente, a selagem está insuficiente.
- Verificação dimensional: meça o comprimento/largura de corte em um conjunto de amostras após o aquecimento; desvios geralmente indicam instabilidade de temperatura ou de avanço.
- Verificação de descoloração: o escurecimento sugere excesso de calor/tempo de permanência ou contaminação.
Disciplina dos parâmetros:
- Registre a faixa de trabalho (setpoint, taxa de avanço, tipo de lâmina) para cada família de materiais.
- Inclua uma etapa de aquecimento e aprovação da primeira peça antes de executar um lote.
Pontos de partida típicos de parâmetros (use como um teste controlado)
O setpoint exato depende do projeto do cortador, da massa da lâmina, da velocidade da linha e da rapidez com que o calor é extraído da lâmina. Use os números abaixo como apenas pontos de partida, e, em seguida, valide com um curto teste de corte e seus próprios testes de GQ.
Referência de materiais (faixas de fusão):
- Nylon 6/6 (PA66): faixa de fusão de ~225–265°C; pico de fusão principal de ~261°C (referência: banco de dados NETZSCH Polymers — PA66)
- PET (poliéster, PET): ponto de fusão comumente relatado em ~250–260°C (referência: banco de dados de materiais MakeItFrom — PET)
- Polypropylene (PP): melting peak ~160.9°C (onset ~125.4°C) from DSC testing (reference: FSRI Materials & Products Database — Polypropylene (PP))
Starting-point table (typical shop-floor ranges):
| Material family | Typical trial setpoint logic | Cutting pace guidance | What “too cold” looks like | O que significa “muito quente” |
|---|---|---|---|---|
| Nylon webbing / rope | Start near melt point; increase in small steps until the seal becomes continuous | Keep feed steady; avoid pausing at the end (dwell spikes heat) | Fibers pull out in the edge integrity check; partial seal | Heavy melt bead, edge distortion, smoke/blackening |
| PET webbing / tape | Start near melt range; PET can need slightly more stable heat delivery for a smooth edge | Use a consistent motion; let the blade do the work | Drag marks; “hairy” edge after handling | Glossy over-melt, sticky edge, odor |
| PP webbing | PP melts lower; start lower and prioritize speed to avoid excessive bead | Slightly faster motion often helps reduce bead | Under-seal; end opens under light abrasion | Thick bead, shrink-back, surface bubbling |
Blade cleaning interval (rule of thumb): If residue is visible or you notice a step-change in smoke/odor, stop and clean immediately. Do not “push through” buildup—contamination increases scorching risk and worsens cut repeatability.
Disclaimer: These are generalized starting points. Confirm with your tool manufacturer’s manual and your site’s safety program, and lock parameters only after a first-piece approval and repeatable QA results.
Conclusão
Key actions to stop fraying and stabilize OEE
- Standardize on cut + seal in one pass for synthetic webbing/cord where fraying drives rework.
- Treat temperature/feed/blade geometry as a system: adjust in small steps and lock parameters once stable.
- Add lightweight QA checks (edge continuity, integrity, dimension, discoloration) to protect first-pass yield.
- Don’t ignore fumes—ventilation and blade cleanliness are part of repeatable output.
Quick selection checklist and ROI reminders
Selection checklist (quick, practical):
- Can the tool maintain temperature at your target speed (power headroom)?
- Do you have stable temperature control and a repeatable setpoint?
- Is the duty cycle appropriate for your shift usage?
- Is blade geometry matched to your material and thickness?
- Do you have a documented parameter sheet and first-piece approval?
ROI reminders (use your own numbers):
- Any reduction in scrap e rework minutes raises yield.
- Any reduction in micro-stops improves availability and performance.
- The win compounds when the process becomes repeatable across operators and shifts.
Quick ROI worksheet (copy/paste)
Use this lightweight template to estimate payback with your own numbers.
| Entrada | Símbolo | Exemplo | Seu valor |
|---|---|---|---|
| Units per shift | U | 10,000 | |
| Shifts per month | S | 44 | |
| Current scrap rate (from fray) | r_s | 1.5% | |
| Scrap reduction after hot-knife standardization | Δr_s | 0.7% | |
| Rework minutes per shift (trim/reseal) | M_r | 45 | |
| Rework reduction (%) | Δr_r | 60% | |
| Fully loaded labor cost ($/min) | C_l | 0.60 | |
| Value per scrapped unit ($) | C_u | 0.20 | |
| Tool + setup cost ($) | C_t | 600 |
Outputs:
- Scrap savings / month = U × S × Δr_s × C_u
- Rework labor savings / month = M_r × S × Δr_r × C_l
- Total savings / month = (scrap savings + rework savings)
- Simple payback (months) = C_t ÷ (total savings / month)
Note: For OEE tracking, also log micro-stops at the cutting station (count per shift and total minutes). Even small reductions typically show up as higher Availability and Performance.
If you want a neutral starting point for blade options and profiles, you can review MAXTOR METAL’s industrial blade catalog and build your internal parameter sheet from there.
Author & review
Autor: Tommy Tang — Engenheiro Sênior de Vendas, Nanjing METAL Industrial
Experiência: 12 years supporting industrial cutting applications and blade selection for manufacturing lines
Credenciais: CSE, CME, Six Sigma Green Belt, PMP
Última revisão: 2026-04-12
Aviso: MAXTOR METAL supplies industrial blades. This article is for general process education; always validate parameters with your equipment manual, material datasheets/SDS, and site safety requirements.

 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean