

Principais conclusõesEm trituradores multieixos, pequenos erros na espessura da faca, espessura do espaçador, planeza da face, perpendicularidade e geometria do furo/eixo não permanecem pequenos. Eles se acumulam na inclinação do eixo e no desvio total indicado (TIR), o que se manifesta como desvio de folga, carga desigual, vibração e menor vida útil da faca. Este guia fornece metas práticas de GD&T, estratégia de espaçadores de ajuste seletivo, verificações de montagem/QA e uma abordagem simples de cadeia de tolerâncias que você pode colocar em um desenho e exigir na inspeção.
Se você projeta ou realiza a manutenção de facas para trituradores multieixos, a maioria dos problemas "misteriosos" (variação no tamanho da partícula, picos de corrente, desgaste repentino) pode ser rastreada até a geometria do empilhamento — e não apenas ao material. Na prática, o desenho, o plano dos espaçadores e os registros de inspeção importam tanto quanto o aço.
For reference on the knife category this article discusses (materials, heat treatment considerations, and failure modes), see the background on Maxtor Metal—then come back here to focus on the shredder blade stack-up and GD&T controls.
- Why multi-shaft blade tolerance stacking matters for uptime, particle size, and $/ton
- How cumulative errors create angular tilt, uneven load, vibration, and premature wear
- What this guide delivers: GD&T targets, spacer strategy, assembly/QA SOPs, and ROI
Sinais de falha em campo
Throughput, energy, and particle-size drift
In a healthy multi-shaft stack, each cutter shares load in a repeatable way, and the interlocking gap stays stable across the working width.
When the stack starts to “walk” dimensionally, the first signal is usually subtle: throughput becomes harder to hold, kWh/ton creeps up, and output particle size spreads. Operators compensate by changing screen, feed rate, or reversing behavior—but the underlying issue is often geometric.
Why geometry shows up as energy and size drift: if certain knives contact earlier (because the stack is tilted), those edges do more work per revolution. That creates localized heating and faster edge rounding. As edges round unevenly, the shredder shifts from shearing to tearing in parts of the stack, which increases energy and worsens size control.
This is especially consequential in screen-limited sizing lines (e.g., RDF/SRF processing), where “worse size control” translates directly into long-strip rejects and P98 non-compliance — see our guide on engineering out long-strip rejects for RDF/SRF processing efficiency for the downstream engineering response.
Vibration, noise, and current spikes at load
Vibration that increases with load (not just speed) is a classic sign of uneven contact and cyclic loading.
When stacked faces aren’t flat/parallel, the assembly effectively becomes a shallow cone. Under clamp load it may look “seated,” but under cutting load it rocks microscopically. That rocking translates into oscillating torque demand, which you see as current spikes.
If you’re doing condition monitoring: look for vibration that correlates with cutting events and a repeatable “signature” that grows after knife rotations or maintenance cycles. It often points to the stack geometry changing, not bearings failing first.
Edge quality, premature wear, and interlocking-gap instability
Three practical symptoms show up together:
- Edge quality changes: rounded edges in one axial region while another region still looks sharp.
- Premature wear patterns: polishing/fretting bands on spacer faces or knife sides, indicating micro-slip.
- Gap instability: measured interlocking clearance varies around the rotation, or varies by axial position.
Se você puder medir a folga de intertravamento em múltiplas posições angulares e ela variar, geralmente você está lidando com um problema de excentricidade/inclinação. Se variar por posição axial, muitas vezes você está lidando com variação cumulativa de espessura e orientação de face. Uma vez descartadas a geometria e o empilhamento, a próxima alavanca é a própria seleção de material — consulte nosso guia sobre equilibrando dureza vs. tenacidade para lâminas de triturador de sucata de pneus e ELV para saber como diferenciar um problema de desgaste de um problema de fratura antes de trocar de classe de aço.
Mecanismo e metas de GD&T

How cumulative variation skews full shafts
A multi-shaft stack behaves like a long “beam” of alternating blades and spacers.
Each interface introduces potential angular error:
- blade face flatness error
- spacer face flatness error
- lack of parallelism between the two faces of a blade or spacer
- lack of perpendicularity between a face and the bore/shaft datum axis
- bore positional/roundness issues (often hidden as “it fits”)
Even if each part is “within print,” the direction of those errors matters. If many parts bias the same way, you can create measurable tilt and a large end-to-end face runout.
A useful mental model: each element contributes a small wedge angle. Over 20–30 elements, those wedge angles can align and create a meaningful slope. That slope shifts where knives touch, changes the interlocking gap, and can push load into one side of the cutters and into bearings.
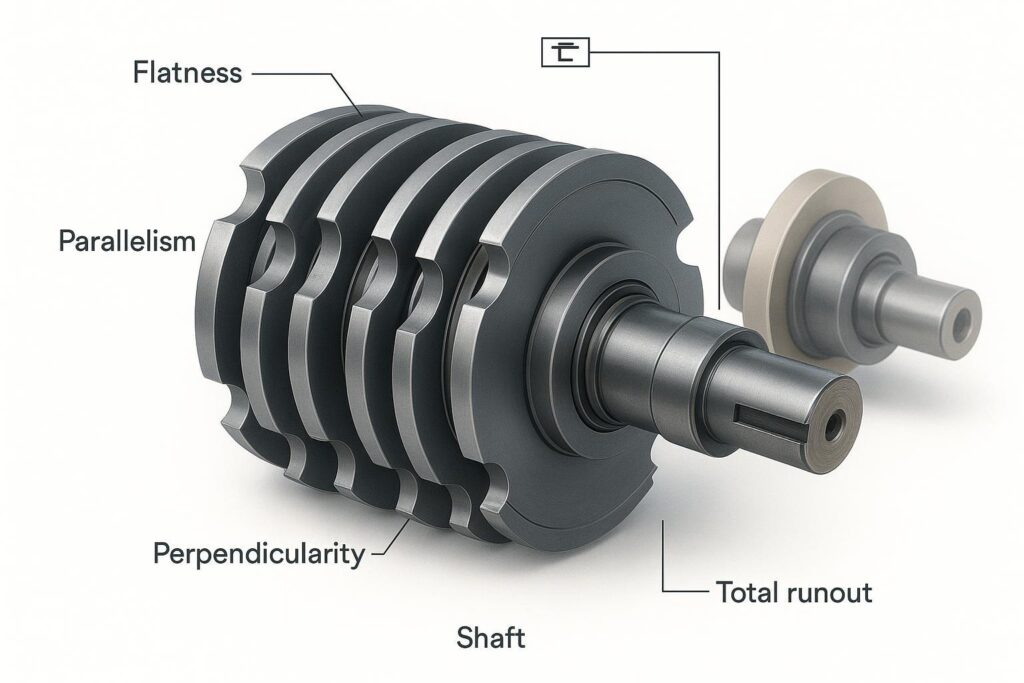
Callouts to control it: flatness, parallelism, perpendicularity, runout
GD&T is the cleanest way to express what you’re actually trying to control: seating, orientation to a datum axis, e assembled wobble.
For definitions and symbol rules, the two authoritative references are the U.S. standard ASME Y14.5 Dimensioning and Tolerancing and the ISO GPS standard ISO 1101: Geometrical tolerancing.
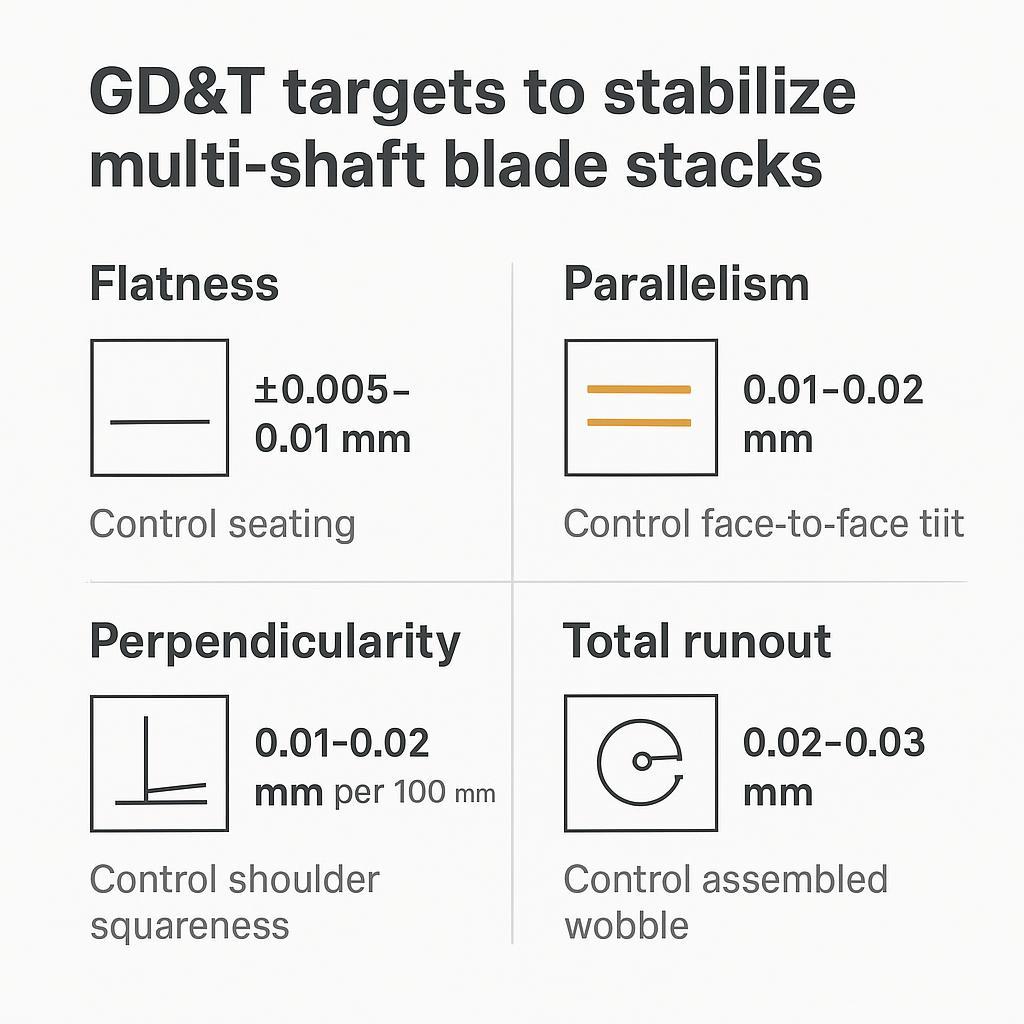
Aqui estão practical starting targets muitas oficinas conseguem manter com retificação/lapidação e inspeção capacitada. Essas faixas são calibradas em relação aos requisitos típicos de folga de intertravamento de 1,5–3,0 mm no DE do rotor de 300–400 mm em um empilhamento de 20–30 elementos; metas de folga mais estreitas ou empilhamentos mais longos exigem controles proporcionalmente mais rígidos. Trate-os como pontos de partida de engenharia para validar em relação ao seu projeto específico e capacidade de medição.
Como aplicar essas especificações (o que colocar no desenho):
- Planicidade nas faces de assentamento do espaçador e da lâmina controla a repetibilidade com que cada camada entra em contato sob carga de aperto.
- Paralelismo entre faces opostas (dentro de um espaçador ou lâmina) controla o ângulo de cunha — o causador oculto da inclinação.
- Perpendicularidade das faces de assentamento em relação ao eixo de referência (furo/eixo) controla o esquadro da face em relação à rotação.
- Batimento total das superfícies críticas de DE/DI em relação ao eixo de referência controla a “oscilação” do conjunto montado que se transforma em variação de folga ao longo da rotação.
Se você estiver elaborando um pacote de desenhos técnicos, Controle de batimento GD&T é o que transforma esses requisitos em uma etapa de aceitação inspecionável: você pode medi-lo após a montagem e reter empilhamentos defeituosos antes que entrem em operação.
Acabamento superficial e referências para empilhamentos estáveis
Uma vez controlada a geometria, o acabamento superficial determina se o empilhamento permanece fixo — ou se sofre fluência (creep).
Orientações práticas:
- Assente em referências controladas. Não deixe o esquema de referências ambíguo. Escolha um eixo de referência de furo/eixo e defina qual face é a referência de assentamento primária.
- Evite lógica de referências mistas (por exemplo, alguns elementos referenciados ao DE, outros ao furo), a menos que você tenha um motivo de fabricação e possa verificar a coaxialidade/batimento.
- Especifique o acabamento superficial nas faces de contato para reduzir o assentamento superficial (embedment) e o microdeslizamento. Faces rugosas se “acomodam” sob torque e ciclos de temperatura, alterando a pré-carga e a inclinação.
Se você estiver observando desgaste por atrito (fretting): geralmente é um sinal de micromovimento decorrente do ângulo de cunha + estabilidade de atrito insuficiente. Resolva a geometria primeiro; depois, ajuste o acabamento e o aperto.
Espaçadores de precisão e ajuste seletivo
Classificação de espessura em faixas de 0,01–0,02 mm
Se o seu empilhamento tiver de 20 a 30 elementos, tratar os espaçadores como “todos iguais” é onde o acúmulo de tolerância se torna inevitável.
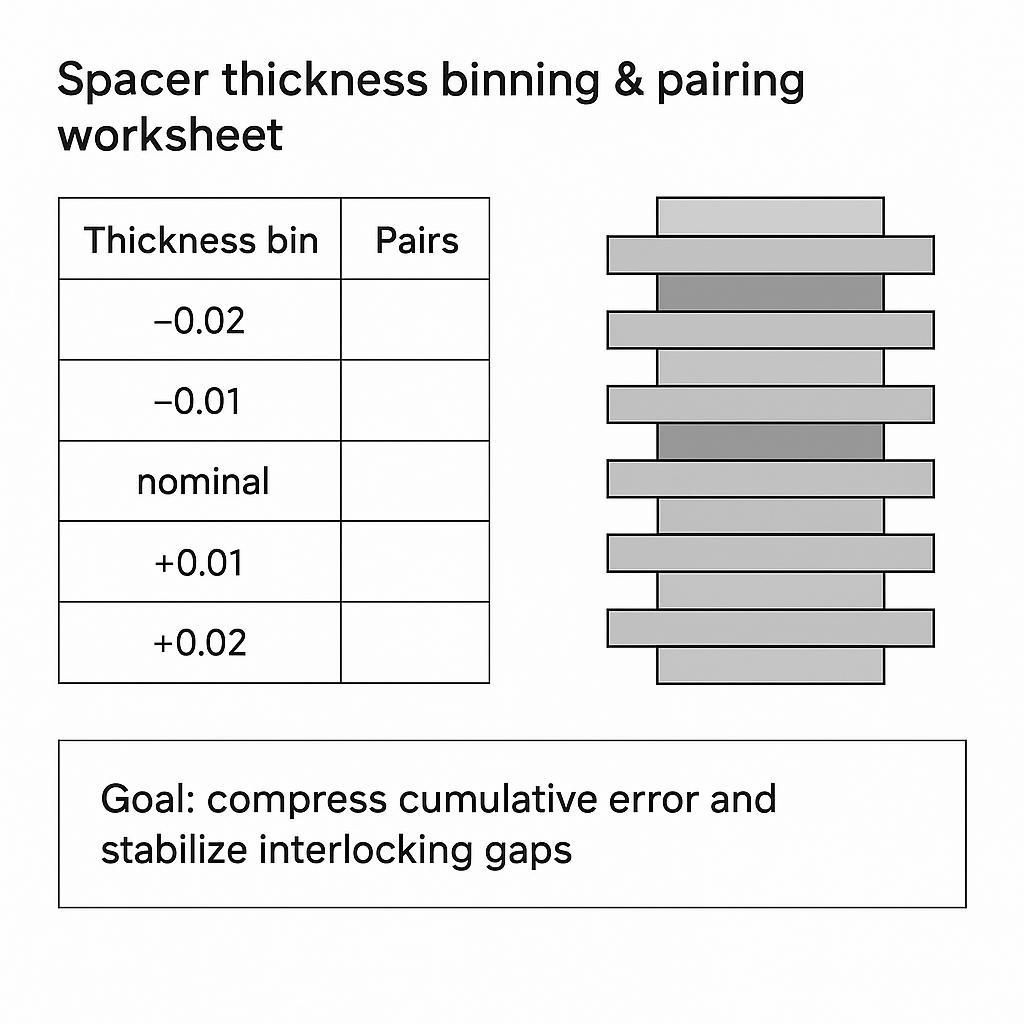
Uma abordagem pragmática é a classificação de espessura dos espaçadores:
- Inspecione a espessura de cada espaçador com um método conhecido (micrômetro, comparador de bancada ou MMC, dependendo da tolerância).
- Agrupe os espaçadores em faixas estreitas (incrementos de 0,01–0,02 mm).
- Monte conjuntos combinados que alternem espessuras altas/baixas para cancelar o desvio.
Isso não elimina a variação de forma mágica, mas evita o pior cenário, onde todas as peças grossas acabam em um lado do empilhamento e criam uma mudança brusca na folga.
Como é um “bom” resultado na prática:
- você pode montar múltiplos empilhamentos do mesmo lote e ver TIR (Leitura Total do Indicador) pós-montagem semelhante
- as verificações de folga se repetem após a remontagem (mesmas peças, mesma ordem)
- o empilhamento não se “acomoda” em uma nova geometria após as primeiras horas de operação
Faces combinadas/lapidadas e escolhas de material/TT
O ajuste seletivo funciona melhor quando as faces se comportam de forma previsível sob carga de aperto.
Controles que importam:
- Faces combinadas: lapidação ou retificação fina para melhorar a planicidade e reduzir o assentamento superficial
- Estabilidade do material: escolha materiais de espaçador e tratamento térmico que resistam à fluência (creep) na temperatura de operação
- Equilíbrio de dureza: se os espaçadores forem muito mais macios que as facas, eles se tornam a “camada de assentamento” sacrificial, alterando a pré-carga e a geometria
Onde as operações costumam falhar é no tratamento térmico inconsistente ou no alívio de tensões residuais, especialmente quando os espaçadores são finos. Um anel fino que se move 0,01 mm após o alívio de tensões pode anular todo o seu esforço de inspeção.
Nos programas que a Maxtor Metal apoiou, os componentes de faces combinadas foram fornecidos com pacotes completos de CQ — abrangendo certificados de materiais, relatórios de inspeção dimensional e registros de rastreabilidade — oferecendo às equipes de compras um ciclo fechado de rastreabilidade em múltiplos lotes. O ponto não é o fornecedor; é que a estrutura de documentação importa: sem registros de CQ rastreáveis por lote, você não pode provar que a cadeia de tolerância se manteve entre as montagens.
Controles de montagem e garantia de qualidade (QA)
Sequência de torque/aperto para evitar inclinação elástica
Even with perfect parts, you can assemble tilt into the stack.
Common ways this happens:
- tightening one end fully before the stack is uniformly seated
- clamping over contamination (chips, burrs, oil film inconsistencies)
- tightening against a face that is not perpendicular to the datum axis
Practical controls:
- Clean and verify: wipe faces; stone burrs; verify no raised edges.
- Stage torque: bring clamp load up in increments (e.g., 30% → 60% → 100%) with a repeatable sequence.
- Rotate and re-seat: after initial torque, rotate the assembly and re-check seat contact if your design allows.
- Record torque + tool: torque wrench ID/calibration status matters if you’re chasing repeatability.
Post-assembly TIR/runout checks and acceptance limits
A decision-stage SOP needs a hard “go/no-go” gate.
O que verificar:
- OD TIR near the cutting zone (a functional diameter that represents where the knives actually work)
- stack end-face axial runout at an accessible outer spacer/end face
- stack height / end-to-end dimension to confirm the axial build matches the intended working width
A practical, repeatable setup used in many shops:
- Fixture: a clean master shaft supported on V-blocks (or an equivalent datum-consistent setup)
- Indicator resolution: choose an indicator you can trust at the tolerance you’re trying to control (for tight stacks, a 0.001 mm dial indicator is common). For CMM-based verification of individual components before assembly, the acceptance and reverification test framework is defined in ISO 10360-2 — the same standard referenced in incoming inspection workflows.
- Measurement locations (examples):
- Point A — knife OD: measure OD TIR at the knife outside diameter, about ~5 mm from the knife face (close to the functional region)
- Point B — stack end face: measure axial runout on the outer spacer/end face
Recommended sequence (reduce clamp-induced error and catch problems early):
- Clean and verify: wipe the shaft and faces; solvent-clean; remove burrs; confirm the shaft shoulder seats cleanly.
- Build with light preload: install components and apply a light preload.
- Rotate and check early: rotate the shaft and measure OD TIR before full torque.
- Stage torque: tighten in controlled steps (e.g., 30% → 60% → 100%) com um padrão repetível.
- Verificar novamente após o torque final: meça o TIR do DE e o batimento da face extrema novamente.
- Verificações em processo para pilhas longas: considere uma regra como “verificar o TIR local a cada 5 facas” para evitar o acúmulo de um erro que só aparece no final.
Os limites de aceitação dependem do tamanho do triturador e dos requisitos de folga, mas a chave é consistência:
- escolher um ou dois pontos de medição que se correlacionem com a estabilidade da folga
- medir da mesma forma todas as vezes (mesma configuração de referência, mesma resolução do indicador, mesmo método de rotação)
- registrar o valor em um registro rastreável. Para a parte de inspeção de recebimento do mesmo fluxo de trabalho de documentação — cobrindo planos de amostragem CMM, validação de MTR EN 10204 e estrutura de dossiê de lote — consulte Aquisição de Facas de Reposição para Triturador: O Checklist Pronto para Auditoria.
Campos de registro sugeridos (o que torna a solução de problemas possível mais tarde):
- data/hora, temperatura ambiente (se relevante)
- ID da pilha, IDs dos lotes de facas/espaçadores, ordem de montagem
- método de fixação/referência (ex: eixo padrão + bloco em V)
- tipo e resolução do indicador, ID do instrumento/status de calibração
- valores de torque por etapas + ID da ferramenta
- TIR do DE no Ponto A (máx/mín) e batimento da face extrema no Ponto B
- decisão de aprovação/reprovação + notas de retrabalho
Se você ainda não possui um método de medição, alinhe-o ao seu padrão de desenho (ASME Y14.5 ou ISO 1101) para que a inspeção e a engenharia falem a mesma língua.
Retilineidade do eixo, alinhamento dos rolamentos e dados de rastreabilidade
O controle da pilha falha se o sistema de eixo/rolamento não estiver reto e alinhado.
Verificações práticas:
- Retilineidade do eixo verificação antes da montagem (especialmente após eventos de sobrecarga)
- Alinhamento dos rolamentos verificações durante as reconstruções (faces do mancal, alinhamento do furo)
- Rastreabilidade dos lotes de lâminas/espaçadores e ordem de montagem
Uma melhoria simples que traz retorno rápido: registre a ordem de montagem da pilha (IDs das peças ou IDs dos lotes) junto com o resultado do batimento. Quando ocorre uma falha em campo, você pode ver se o problema se repete com um lote específico, uma ordem de pilha específica ou uma equipe de montagem específica.
Matemática de acúmulo de tolerâncias usada por engenheiros
Pior caso vs. RSS para pilhas de lâminas de múltiplos eixos
Dois modelos matemáticos aparecem no trabalho de tolerância:
- Acúmulo de tolerância do pior caso: assume que cada tolerância atinge sua pior direção ao mesmo tempo. Isso é conservador e pode exigir tolerâncias caras, mas é útil quando a falha é inaceitável.
- RSS (Raiz da Soma dos Quadrados): assume variação independente e combina as tolerâncias estatisticamente. Isso geralmente se aproxima melhor da realidade quando os processos são estáveis.
Para uma referência autoritativa que discute a análise de tolerância do pior caso vs. estatística (incluindo RSS), consulte o documento do NIST NIST IR 6524, Modelos de Informação para Toleranciamento de Projeto (2000).
Para pilhas de trituradores, use o raciocínio do pior caso para identificar o que pode quebrar catastroficamente o controle de folga, e o raciocínio RSS para definir metas realistas de capacidade do processo. Para a quantificação da incerteza de medição que fundamenta as decisões de banda de guarda, consulte JCGM 100:2008 (GUM) — Guia para a Expressão da Incerteza de Medição, publicado pelo Joint Committee for Guides in Metrology.
Construindo uma cadeia de tolerância para lâminas, espaçadores e furos
Uma cadeia de tolerância viável para uma pilha de lâminas deve incluir mais do que apenas a “espessura”. No mínimo, monitore:
- tolerância de espessura da lâmina (dimensão)
- tolerância de espessura do espaçador (dimensão)
- paralelismo das faces dentro de cada componente (orientação)
- perpendicularidade das faces em relação ao eixo de referência (orientação)
- bore-to-face relationships that affect seating (orientation/runout)
One simple chain:
- Define the functional requirement: allowable gap variation and allowable runout at the cutting region.
- Convert that into measurable inspection outputs: max TIR at a chosen diameter, max face runout at a chosen face.
- Allocate tolerance budget across part features:
- keep wedge drivers (parallelism/perpendicularity) tight
- allow more tolerance where it doesn’t create wedge or wobble
- Verify with measurement capability: a tolerance you can’t measure consistently is not a control—it’s a wish.
Translating stack results into gaps, life, and $/ton
This is where the decision gets made: does tighter control pay back?
Translate geometry → KPI via three links:
- Geometry → contact pattern: tilt/runout concentrates load on a subset of edges.
- Contact pattern → wear rate: concentrated load rounds edges faster and destabilizes the interlocking gap.
- Wear rate → economics: more sharpening/replacement, more downtime events, and higher kWh/ton.
A disciplined way to show ROI without making up numbers:
- track baseline: downtime hours/month, knife change interval, kWh/ton, particle size rejects
- implement controls: GD&T callouts + spacer binning + torque/TIR gates
- re-measure over one knife-life cycle
If the runout and gap drift reduce and the knife interval extends, the payback is usually obvious—especially on high-throughput recycling lines.
Aplicabilidade e limitações
The GD&T ranges and acceptance-gate ideas in this guide are starting targets, not universal values.
What you should validate before locking numbers on a drawing:
- OEM constraints and drawing standard: align the datum scheme and inspection method with your organization’s chosen standard (ASME Y14.5 or ISO 1101) and any OEM requirements.
- Machine size, speed, and functional clearance: higher rotor speed, narrower inter-knife clearance, and harder/abrasive feed typically require tighter controls and more frequent verification.
- Measurement capability: a tolerance you can’t measure repeatably (fixture, datum setup, indicator resolution, operator method) isn’t a real control.
- Operating variability: feed composition, moisture, and operator behavior can amplify (or mask) geometry improvements.
This is especially true in safety-critical, low-speed applications like lithium-ion battery shredding, where clearance discipline is part of the hazard-control stack, not just a wear/throughput factor — see our lithium-ion battery shredding hazards guide for how tolerance control ties into ignition-risk mitigation.
Use this article to build a controlled process (drawing → parts → assembly → verification). Then confirm the numeric targets with your own stack trials and inspection repeatability studies.
Um estudo de caso anonimizado: Auditoria de acúmulo em quatro eixos com resultados antes/depois
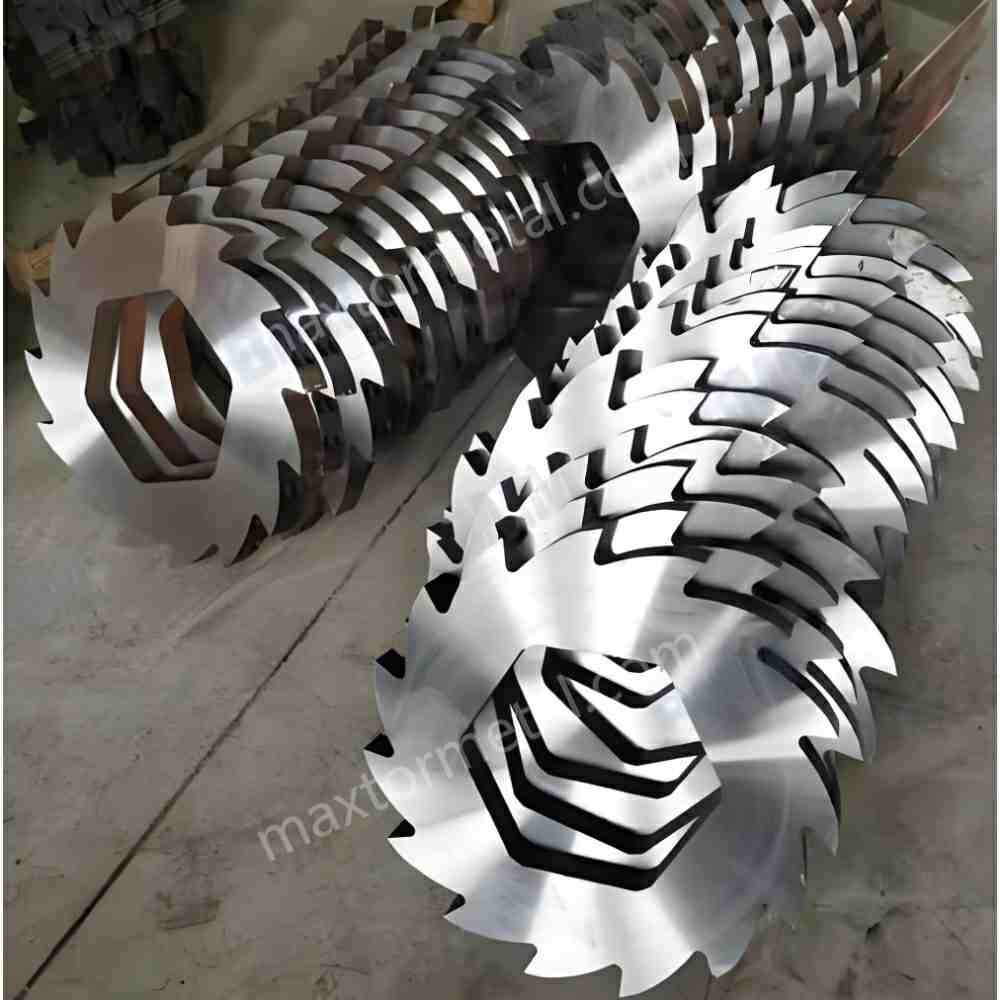
The following example is anonymized to protect OEM drawings and proprietary dimensions. It’s included to show how a tolerance-chain problem is usually verified, corrected, and held in production.
Application snapshot
- Machine: four-shaft industrial shredder
- Alimentar: mixed plastic + light aluminum scrap
- Velocidade do rotor: 18–28 rpm
- Rotor OD: ~340 mm
- Knife OD: 315 mm
- Working width: 760 mm
- Shaft length (between bearings): ~930 mm
Stack configuration
Per shaft:
- 20 rotary knives
- 19 spacers
Total stacked components per shaft: 39 pieces
Approximate stack height: ~742 mm (20 × 22 mm knives + 19 × 16 mm spacers)
Critical inspection points and method
- Fixture: master shaft + V-blocks
- Indicador: 0.001 mm dial indicator
- Point A — knife OD TIR: measure at knife OD, ~5 mm from the knife face; rotate one full revolution and record maximum TIR.
- Point B — stack end-face axial runout: measure on the outer spacer end face.
- Point C — CMM spot checks: sample 3 knives per batch to confirm bore position and key GD&T items (face flatness, parallelism, perpendicularity) against the drawing datums.
A field-proven sequence that reduced clamp-induced error:
Clean shaft → deburr spacer faces → check shaft shoulder → install knives → light preload → rotate shaft → measure OD TIR → final torque → re-check TIR.
Before improvement
From three consecutive knife-change records:
- Knife edge/OD TIR: 0.08–0.15 mm (max observed 0.17 mm)
- Stack axial runout: 0.06–0.10 mm
- Inter-knife clearance drift: design 2.00 mm; measured 1.93–2.09 mm (about ±0.08 mm)
- Vida de faca: ~420–520 operating hours, with uneven wear and localized chipping
- Specific energy (mixed plastics): ~24–27 kWh/t, rising as knives wore
Root-cause finding: individual parts were often “within print,” but the assembly accumulated error from spacer thickness variation, burrs, bore eccentricity, face-to-bore squareness, and shoulder contamination—creating stack wobble.
Improvements implemented
- Drawing control: revised datum scheme (bore as Datum A; reference face as Datum B) and added geometric controls such as total runout, flatness, and perpendicularity (not thickness only).
- Selective fit: binned knives and spacers in 0.005 mm thickness bands and built matched sets.
- Assembly discipline: changed from one-time tightening to staged torque (30% → 60% → 100%) com um padrão repetível.
- Cleanliness/burr control: added stone deburring, solvent cleaning, and compressed-air inspection; any visible burrs were corrected immediately.
- Acceptance gates (internal):
- knife OD TIR ≤ 0.05 mm
- stack end-face runout ≤ 0.04 mm
- stack height ± 0.05 mm
Note: these are internal quality gates set tighter than the minimum “it can still run” condition.
After improvement
Across three consecutive batches:
- Knife OD TIR: 0.02–0.04 mm
- Stack end-face runout: 0.015–0.030 mm
- Inter-knife clearance: 2.00 ± 0.03 mm
- Vida de faca: 610–720 operating hours (about +30–40%)
- Specific energy: 21–23 kWh/t (about −8–12%), with a more stable trend
A practical observation worth capturing in your SOP: experienced operators often rotate the shaft and re-check more frequently during assembly. In this example, adding a rule like “check local TIR after every 5 knives” reduced rework and improved repeatability for newer operators.
Caveat: the magnitude of improvement depends on feed composition, moisture, and feeding behavior. In this case, feed was mixed plastic and light aluminum scrap at 18–28 rpm — results were consistent across three consecutive batches under these conditions. The value of the process is that it makes the stack geometry measurable and controllable: once geometry is controlled, performance variation can be attributed to feed and process inputs, not to hidden assembly error.
Conclusão
- Key checks: GD&T targets, spacer grading, torque/TIR verification
- Expected KPI gains: steadier throughput, energy/ton down, longer blade life, fewer stops
If you want a practical way to start, treat this as a three-part control loop:
- Specify geometry that actually controls the failure modes (flatness/parallelism/perpendicularity/runout), using your chosen drawing standard (ASME Y14.5 or ISO 1101).
- Control the stack statistically with spacer grading and matched sets so the tolerance chain doesn’t drift lot-to-lot.
- Verify the assembled reality with a repeatable post-assembly TIR/runout check and traceable records.
A compatible receiving dossier structure for the procurement side of this workflow is covered in the audit-ready procurement guide.
That’s the technical conclusion engineers can defend: if you control wedge angle drivers and verify TIR after assembly, you remove the hidden mechanism that turns “within print” parts into an unstable stack.
To put the three-step control loop into practice, the following starter reference covers the key items:
Stack-up review checklist (drawing + incoming inspection)
- Drawing has explicit GD&T callouts for flatness, parallelism, perpendicularity, and total runout — not thickness only
- Datum scheme is defined (bore/shaft as Datum A; reference seating face as Datum B) and consistent across drawing and CMM program
- Spacer and blade thickness tolerance is specified; binning band (e.g. 0.005 mm) is noted on the inspection plan
- Incoming inspection verifies face flatness and parallelism in addition to thickness
QC pack structure (per lot)
- Material certificate (EN 10204 type, heat/lot number, grade, chemical/mechanical properties)
- Dimensional inspection report (CTF features: thickness, flatness, parallelism, perpendicularity, bore position)
- Traceability fields: lot ID, assembly order, knife/spacer batch IDs
Runout/TIR record fields (per assembled stack)
- Stack ID, assembly date, ambient temperature
- Knife/spacer lot IDs and as-assembled order
- Fixture method (master shaft + V-block or equivalent), indicator type/resolution/cal status
- Staged torque values (30% / 60% / 100%) + torque tool ID
- OD TIR at Point A (max/min), end-face runout at Point B
- Pass/fail decision + rework notes if applicable
If you’re reviewing knife programs or qualifying aftermarket parts, the product context page for Maxtor Metal is a useful reference point for materials and failure modes—but the reliability win comes from drawing controls and inspection discipline.
Jesse Xu é um Senior Quality Engineer no Maxtor Metal com 15 years of experience in industrial blade quality assurance and failure analysis. His work focuses on turning field symptoms (uneven wear, chipping, vibration, gap drift) into measurable root causes—such as tolerance stack-up, datum-control issues, and process variation.
Credentials and qualifications:
- ASQ — Certified Quality Engineer (CQE)
- Auditor Líder ISO 9001
- ASNT Nível II
About Maxtor Metal: Maxtor Metal manufactures custom, precision-ground industrial blades and supporting components (including matched-face knives and spacers) and can provide import-ready documentation packages such as material certificates, dimensional inspection reports, and traceability records for OEM and aftermarket programs.
FAQ
P: O que causa vibração em um triturador de dois eixos ou multieixos após a troca de facas?
R: Pequenos erros de ângulo de cunha (paralelismo/perpendicularidade da face) e variação de espessura acumulada podem resultar em inclinação e desvio durante a montagem. Sob carga, isso se manifesta como uma demanda de torque cíclica e picos de vibração/corrente. Uma verificação de TIR pós-montagem é a maneira mais rápida de confirmar.
P: Como calcular o acúmulo de tolerâncias para um conjunto de facas de triturador?
R: Commencez par une exigence fonctionnelle (dérive de jeu ou TIR admissible), puis établissez une chaîne comprenant les tolérances d'épaisseur et les tolérances d'orientation qui créent un effet de coin (parallélisme/perpendicularité). Utilisez la méthode du pire des cas (worst-case) pour identifier las combinaisons catastrophiques, et la méthode RSS lorsque la variation de votre processus est stable.
P: Quais controles GD&T são mais importantes para facas e espaçadores empilhados?
R: A planeza nas faces de assento, o paralelismo entre faces opostas, a perpendicularidade das faces de assento em relação ao eixo de referência e o desvio total relativo ao eixo de referência são os que estão mais diretamente ligados aos modos de falha por inclinação/desvio.
P: Qual é o desvio/TIR aceitável para um conjunto de facas de triturador multieixos?
R: Cela dépend de la taille du broyeur, de sa vitesse et de la stabilité requise du jeu d'engrenage (interlocking gap). L'approche pratique consiste à choisir un point de mesure corrélé à la variation du jeu, à définir une limite d'acceptation basée sur vos exigences de jeu et votre capacité d'inspection, puis à suivre son évolution dans le temps pour détecter toute dérive.
P: Como a classificação da espessura dos espaçadores reduz a instabilidade da folga?
R: Agrupar os espaçadores em faixas estreitas de espessura (binning) e compor conjuntos combinados evita que o desvio se acumule em uma única direção. Isso não eliminará a variação, mas comprime o erro cumulativo e melhora a repetibilidade entre as montagens.
P: Por que as facas "dentro da tolerância" ainda se desgastam de forma irregular em todo o conjunto?
Because “within tolerance” doesn’t guarantee the direction of errors cancels out. If several parts have faces that are slightly non-parallel in the same direction, the stack tilts and concentrates load on certain cutters.
P: Devo usar ASME Y14.5 ou ISO 1101 para desenhos de facas de triturador?
R: Use a norma que sua organização e recursos de inspeção suportem. Em programas centrados nos EUA, a ASME Y14.5 é comum; em programas internacionais, a ISO 1101 dentro do sistema ISO GPS é comum. O maior risco é misturar regras ou deixar a lógica dos referenciais (datums) ambígua.
P: Como documentar a montagem do conjunto de facas do triturador para rastreabilidade?
R: Registre os IDs de peça/lote para facas e espaçadores, a ordem de montagem, o método de torque/ID da ferramenta e os resultados da medição de desvio/TIR pós-montagem. Isso proporciona um ciclo fechado (closed loop) ao investigar falhas em campo.

 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean