

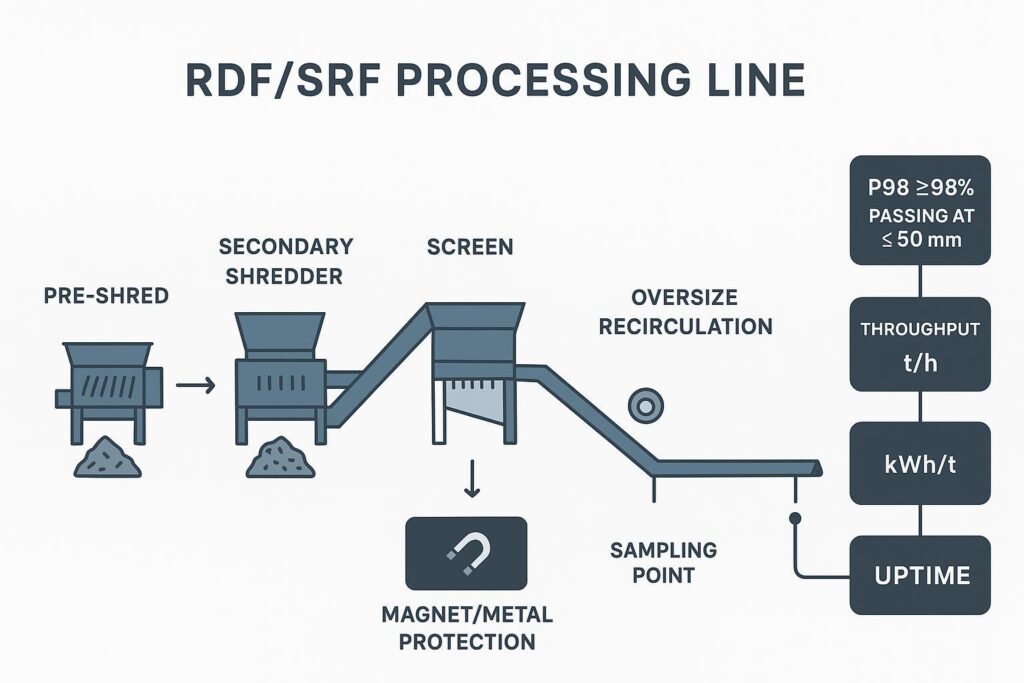
Os rejeitos de tiras longas são um custo oculto na produção de CDR/SRF. Eles não apenas falham nas especificações de peneiramento — eles aumentam a carga de recirculação, elevam o risco de enrolamento no rotor e impulsionam silenciosamente o consumo de kWh/t enquanto reduzem a capacidade de processamento. Este artigo apresenta as soluções de engenharia para eliminar as tiras longas e atingir consistentemente uma granulometria ≤50 mm com aprovação de ≥98% (P98) em linhas de classificação limitadas por peneira.
Resposta rápida:
- Objetivo: Eliminar rejeitos de tiras longas para atingir granulometria ≤50 mm com aprovação de ≥98% (P98).
- Escopo: Trituração secundária, classificação limitada por peneira, eficiência no processamento de CDR/SRF.
- Contexto normativo: EN ISO 21640; aceitação e relatórios baseados em peneiramento.
- Alavancas principais: Geometria das facas, estator tipo pente, peneiras/OAR, folga de corte, controle de alimentação e garantia da qualidade (QA).
Principal conclusão: Trate tiras longas como um problema sistêmico (geometria + capacidade da peneira + controle de folga + estabilidade de alimentação). Corrigir apenas um fator raramente mantém o P98 diante da variabilidade real de resíduos mistos.
Causas raiz
Filmes flexíveis e têxteis
Polímeros flexíveis e frações fibrosas (filmes, retalhos de big-bags, têxteis, fitas) tendem a alongar, dobrar e “passar direto” pela zona de corte. Em vez de se fragmentarem em partículas curtas, eles podem escorregar, deslizar sobre o rotor e emergir como fitas longas.
Na redução de tamanho por cisalhamento em baixa velocidade, o objetivo é manter o material em um ciclo repetido de cisalhamento/reengajamento até que ele passe pela restrição de dimensionamento. Quando o material flexível evita esse ciclo — esticando ou enrolando — ocorrem tiras longas e uma distribuição instável do comprimento das partículas.
Sinais práticos de que o comportamento de filmes/têxteis está dominando:
- O surgimento de tiras longas dispara durante cargas úmidas, cargas de baixa densidade aparente ou quando a fração de filme aumenta.
- A potência (kW) aumenta sem um aumento proporcional no rendimento (throughput).
- Eventos de entupimento da peneira ou enrolamento no rotor correlacionam-se com a variação no comprimento das tiras.
Um teste de campo rápido antes de trocar o hardware: puxe uma “tira” típica manualmente. Se ela esticar significativamente antes de rasgar, você precisa de mais captura positiva e reengajamento na interface cortador-estator.
Arraste da peneira e área aberta
Em um triturador secundário limitado por peneira, a peneira é mais do que um dispositivo de dimensionamento — ela define quantas oportunidades uma partícula tem de ser recortada antes da descarga.
Dois fundamentos de peneiramento são essenciais para o controle de tiras:
- Abertura (tamanho do furo) define o tamanho máximo alvo.
- Taxa de área aberta (OAR) define a capacidade de passagem — quanto da peneira está realmente aberto para a passagem do material.
Quando a OAR é muito baixa (ou se torna efetivamente baixa devido a entupimento, desgaste das bordas ou limpeza deficiente), as peças flexíveis podem “surfar” na peneira, circular por mais tempo e (a) finalmente passar como tiras longas, ou (b) enrolar e causar tempo de inatividade. A teoria do peneiramento reconhece a área aberta como um fator-chave para a capacidade: uma área aberta maior aumenta a área de passagem disponível e a capacidade, enquanto uma área aberta reduzida pode aumentar a retenção e diminuir a eficiência.
Folga de cisalhamento e reengajamento
“Tiras longas” são frequentemente um sintoma de frequência de reengajamento insuficiente.
Se o folga de cisalhamento (folga entre rotor e estator ou faca e contrafaca) for muito grande, a tira pode dobrar e deslizar em vez de ser pressionada e cisalhada. Se a folga for irregular ao longo da largura do rotor, você também terá seletiva formação de tiras longas — os operadores relatarão que “está sempre pior de um lado”.”
Filmes e têxteis amplificam essa sensibilidade porque se deformam em vez de fraturar.
Resumidamente: tiras longas se formam quando o material flexível se estica através de uma folga de cisalhamento superdimensionada ou irregular e ganha chances extras de passagem devido à baixa área aberta efetiva da peneira — geometria, folga e peneiramento agem como um único sistema, não como três problemas separados.
Design de facas e estatores

Cortadores côncavos com ângulo de ataque positivo
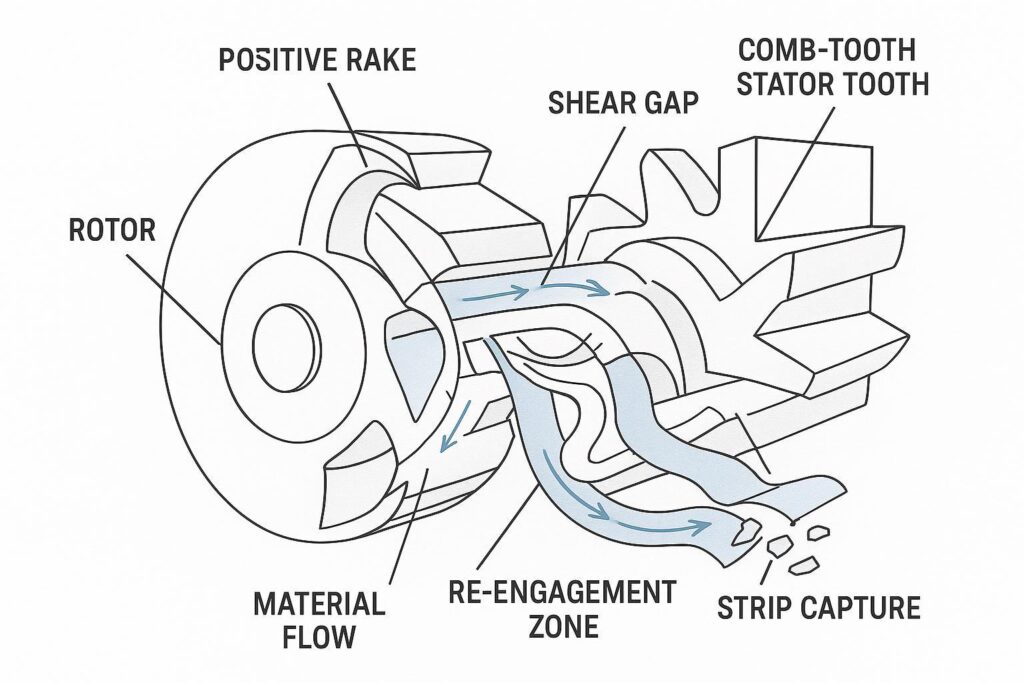
A geometria pode ser projetada para puxar as tiras de volta para o corte, em vez de deixá-las passar direto.
UM ângulo de ataque positivo, côncavo o perfil do cortador faz duas coisas úteis em alimentações propensas a tiras:
- Captura: o alojamento côncavo e o ângulo de ataque ajudam a prender o material fino e flexível, em vez de deixá-lo escorregar.
- Reengajamento: quando uma tira tenta escapar, a geometria que promove o “gancho e retorno” aumenta a chance de ela encontrar o estator novamente sob carga.
O objetivo não é a agressividade por si só — é um engajamento estável e repetível que reduz o comprimento sem criar finos excessivos.
Leitos de estator com dentes de pente
Os estatores com dentes de pente agem como um “dispositivo antitiras” controlado. Em vez de uma única aresta de bigorna plana, os dentes de pente criam múltiplos pontos de engajamento localizados.
Benefícios para o controle de tiras:
- Mais pontos de mordida → mais chances de capturar peças longas e flexíveis.
- Vãos não suportados mais curtos → menor capacidade de as tiras se curvarem.
- Apresentação mais consistente → menor sensibilidade a pequenas variações na densidade de alimentação.
Em RDF/SRF com alta concentração de tiras, um estator tipo pente é frequentemente a diferença entre “quase bom” e um “P98 estável”.”
Preparação de aresta e metalurgia
A afiação da aresta importa — mas em resíduos mistos não se trata apenas da afiação inicial, trata-se de como a aresta falha.
Dois modos de falha são cruciais para o controle de tiras:
- Arredondamento (deformação plástica / desgaste): as arestas deixam de morder o filme e começam a puxá-lo.
- Micro-lascamento: as arestas desenvolvem descontinuidades que aumentam o início de enrolamento e o calor.
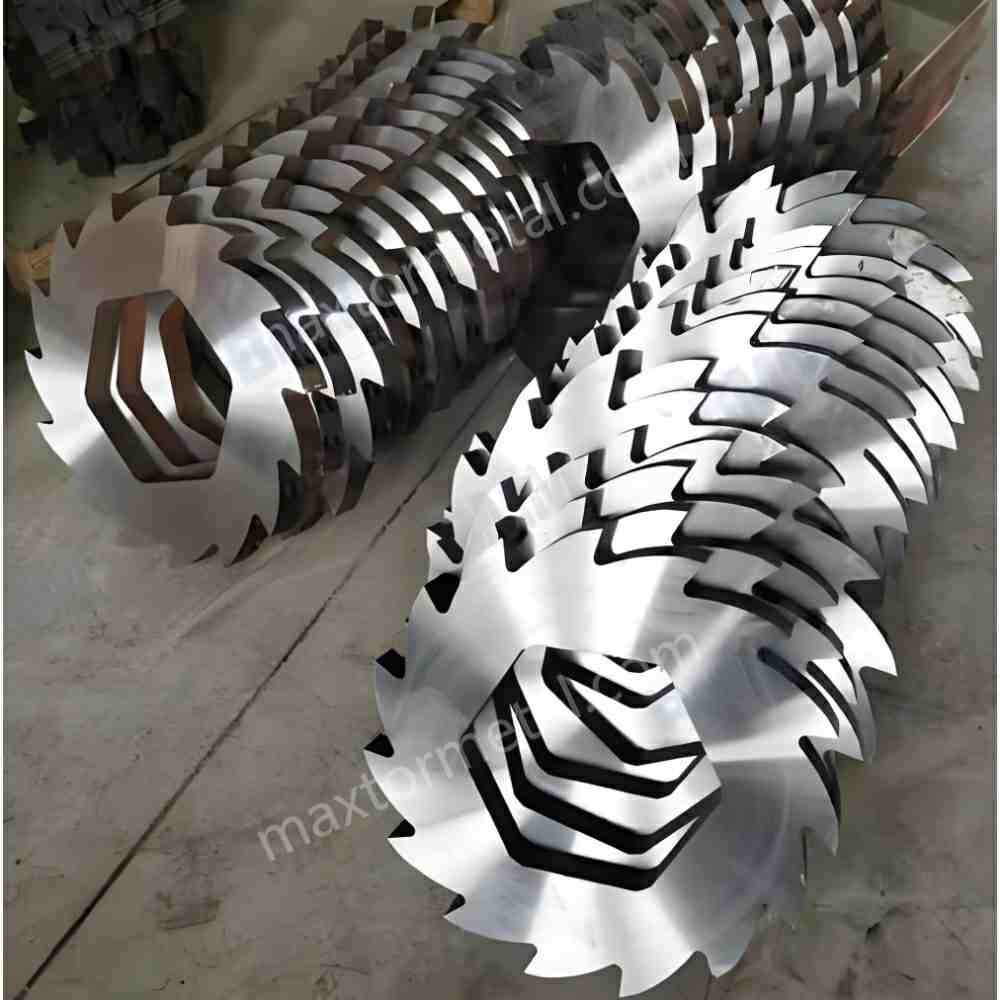
Uma abordagem prática de CQ — consistente com a forma como a Maxtor Metal posiciona sua disciplina de fabricação — é tratar as lâminas de triturador como um componente de desgaste controlado:
- verificar a composição química e a rastreabilidade do aço recebido (controle de corrida/lote),
- controlar o tratamento térmico e a consistência da dureza lote a lote,
- confirmar a geometria de retificação e a preparação de aresta em relação às tolerâncias do desenho,
- e validar o ajuste para que as facas de reposição não gerem desvios de folga.
Para o fluxo de trabalho de inspeção de recebimento por trás dessa verificação — controle de especificações, planos de amostragem por MMC e documentação de MTR — consulte Aquisição de facas para trituradores aftermarket: Controle de especificações, plano CMM, validação MTR e verificação de ajuste funcional..
Essa ênfase no “ajuste OEM” não é conversa de marketing — é um requisito de engenharia. Se o jogo de facas não conseguir manter repetidamente as folgas e o assentamento projetados, você não conseguirá manter a distribuição granulométrica.
Para referência ao especificar ou qualificar facas de reposição, a página de produtos da Maxtor Metal para lâminas para triturador Maxtor Metal é um local conveniente para alinhar a terminologia e o escopo de fornecimento típico, sem transformar a discussão do processo em um discurso de vendas.
Resumidamente: cortadores côncavos com ângulo de saída positivo e estatores com dentes de pente trabalham juntos para capturar e reengajar materiais flexíveis, mas os ganhos só se mantêm se a metalurgia da aresta e o ajuste da faca forem controlados conforme a especificação.
Peneiras e folgas de corte
Abertura e área aberta
Para uma especificação como ≤50 mm com ≥98% de passagem, você está otimizando a fração grossa — não o tamanho médio.
- Aberturas menores geralmente estreitam a fração grossa (melhor P98), mas aumentam a recirculação e o consumo de energia.
- Uma OAR mais alta melhora a capacidade de descarga, mas pode reduzir as “oportunidades de recorte” se o sistema permitir que peças ligeiramente longas se orientem e passem.
As referências de peneiramento comumente definem a área aberta como a razão entre a área líquida de abertura e a área total da peneira; uma área aberta maior aumenta a passagem e a capacidade disponíveis, enquanto uma área aberta reduzida pode favorecer a retenção e o entupimento.
A maneira correta de escolher é tratar a abertura e a OAR como um par e validá-las tanto em relação à conformidade quanto à vazão.
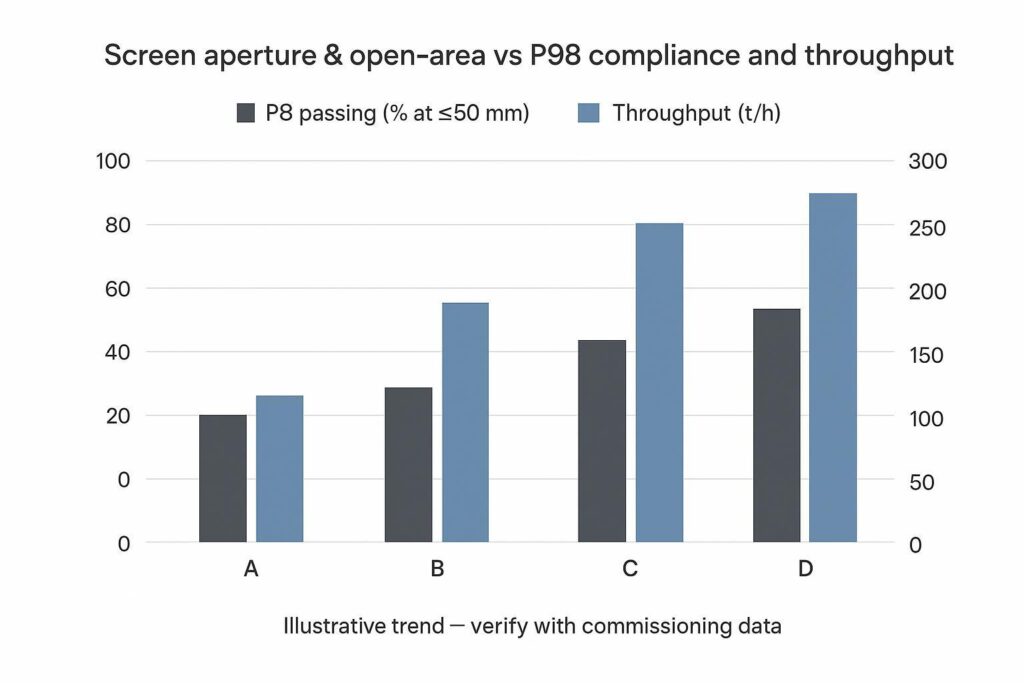
Um padrão prático de comissionamento:
- Comece com a abertura que torna a especificação alcançável com margem.
- Em seguida, ajuste a OAR (espessura da peneira, padrão de furos, recursos anti-entupimento, limpeza) para recuperar a vazão sem sacrificar o P98.
Se você precisar de uma forma alinhada às normas para definir e relatar “partículas superdimensionadas” e “partículas longas”, os métodos de determinação de tamanho de partícula de SRF, como a EN 15415-2 (método do comprimento máximo projetado para partículas de grandes dimensões) fornecem uma estrutura de medição defensável que você pode citar na documentação de aceitação.
Tolerâncias de folga de cisalhamento
O controle de folga é a alavanca pouco glamorosa que mantém tudo funcionando perfeitamente.
Recomendações que geralmente resistem à variabilidade do RDF/SRF no mundo real:
- Defina uma folga-alvo e um dispersão máxima permitida ao longo da largura do rotor.
- Monitore o desvio da folga como um KPI de manutenção, juntamente com o kWh/t.
- Ao trocar os jogos de facas, trate a verificação de folga como uma etapa de aprovação formal, e não como uma tarefa baseada no “tato” do operador.
Para classes típicas de trituradores secundários (por exemplo, largura de rotor de 1,5 m a 2,8 m processando RDF/SRF misto), mire em shear gap tolerances should be held between 0.5 mm and 1.2 mm depending on the rotor-to-stator setup. Furthermore, when reporting particle size distribution against EN 15415-2 or EN ISO 21640 standards, sampling mass and increment controls must account for measurement uncertainty (typically ±1.5% to ±2.0% P98 variance) caused by moisture variations and local film concentration.
Even small clearance changes can move you from “short chips” to “long ribbons” on film-heavy loads. The tolerance chain that keeps this gap stable across a multi-shaft rotor—GD&T callouts, spacer selective fit, and post-assembly TIR verification—is covered in Corrigir desgaste irregular: Guia de acúmulo de tolerâncias em facas multieixos.
Anti-wrap and deflectors
Anti-wrap isn’t only about avoiding downtime; it’s about keeping the material in the intended cut path.
Effective measures include:
- rotor-end and shaft deflectors that prevent film migration into dead zones,
- scrapers that keep the screen and stator interface clean,
- and maintaining edge condition so film is sheared rather than pulled.
When wrap events are frequent, treat them as a process symptom: it often means the system is spending too long in recirculation because P98 is not being achieved efficiently.
Resumidamente: choose aperture for the P98 target first, then tune open-area ratio and gap uniformity to recover throughput without giving up compliance.
Controle de alimentação e riscos

Residence-time stability
Residence time is the bridge between particle size and energy.
If feed swings, you can temporarily “pass” P98 by starving the chamber—but you’ll pay for it in throughput instability. Conversely, if you overload, you’ll see more smearing and strip formation.
Aim for:
- stable ram pressure / feed conveyor load,
- stable amperage profile,
- and stable recirculation return rate (oversize loop).
Tramp metal and moisture
Tramp metal triggers both performance loss and risk:
- It damages edges (accelerating strip formation).
- It forces operators to open gaps to avoid catastrophic contact.
Moisture changes friction and material handling:
- wet film and textiles are more likely to mat and wrap,
- and wet fines can blind screens, effectively reducing open area.
Upstream protection (magnets/metal detection) and moisture-aware operating windows are often the cheapest “strip control” you can buy.
Thermal growth allowances
Thermal growth shows up as clearance drift.
Even if your cold setup is perfect, sustained high-load operation can change rotor/stator relationships. If the machine design has limited thermal compensation, you may need:
- defined warm-up checks,
- thermal-state-specific gap targets,
- and stricter sign-off after long runs on high-friction feeds.
Resumidamente: residence-time swings, tramp metal, moisture, and thermal growth all show up as the same symptom—clearance and engagement drift—so feed stability protects the gap settings you already tuned.
KPIs, comissionamento e ROI
Sieve plans and wording
If you want acceptance that doesn’t devolve into arguments, write your test plan like a contract.
Use clear definitions and methods:
- Reference ISO 21640 for SRF specification/class framing via the ISO catalog listing for ISO 21640:2021, Solid recovered fuels — Specifications and classes.
- Define particle size reporting using a sieve method standard like ISO 2591-1:1988 (Test sieving — General principles).
- For long/oversize particles, cite a method aligned to SRF practice such as the public catalog entry for “EN 15415-2:2012 (Maximum projected length method)”.
Then specify:
- sieve stack (aperture sizes),
- sample basis (as received vs dry),
- how many increments and total mass,
- P98 calculation method,
- and pass/fail wording (including what happens on a retest).
Throughput, kWh/t, uptime
For line economics, track three KPIs together:
- Throughput (t/h): the obvious one.
- Specific energy (kWh/t): the hidden cost of over-recirculation.
- Uptime (%): wrap events and screen blinding will dominate this.
A common failure is optimizing only one metric (e.g., smallest aperture to “make spec”) and losing overall efficiency. P98 is the constraint; throughput and kWh/t are the optimization variables.
Tuning matrix and payback
Commissioning should be treated like controlled experimentation.
Build a tuning matrix with rows like:
- cutter geometry (baseline vs positive-rake concave),
- stator type (flat vs comb),
- screen aperture,
- screen OAR/condition,
- shear gap setpoint,
- feed setpoint (ram pressure/conveyor speed),
- moisture band.
Outputs:
- P98 compliance,
- throughput,
- kWh/t,
- wrap events per shift,
- knife life (hours or tons between regrinds).
Payback usually comes from a combination of:
- fewer wrap stoppages,
- lower kWh/t at the same spec,
- and longer stable intervals between gap resets/knife interventions.
Field Case Study: 15 t/h Secondary Shredding Line Optimization
Case data below is drawn from an anonymized field commissioning engagement; customer identity and site details are withheld, and results reflect this specific line configuration rather than a guaranteed outcome.
To evaluate the combined impact of cutter geometry, comb stators, and shear gap management, a performance audit was conducted on a 15 t/h commercial RDF/SRF secondary shredding line handling high-film municipal solid waste fractions.
| Parameter / Metric | Baseline Setup (Flat Stator, Conventional Blades) | Optimized Setup (Positive-Rake, Comb Stator, 0.8mm Gap) | Performance Delta |
|---|---|---|---|
| P98 Passing (≤50 mm) | 89.0% (Non-compliant) | 98.5% (Compliant) | +9.5 percentage points |
| Specific Energy (kWh/t) | 21.5 kWh/t | 18.5 kWh/t | -14.0% energy reduction |
| Throughput Stability | 12.2 t/h average | 15.1 t/h average | +23.8% effective capacity |
| Rotor Wrap Events | 3.0 stops per 8-hr shift | 0.2 stops per 8-hr shift | 93.3% reduction in wrap downtime |
By stabilizing particle re-engagement and preventing film slippage, the line eliminated over-recirculation, allowing higher throughput at a significantly lower specific energy footprint.
The optimized configuration in this engagement used Maxtor Metal comb-tooth stator blades and positive-rake cutters specified to the OEM clearance drawing—consistent with the fit-and-traceability discipline described above.
When knife fit and repeatability are part of the constraint, linking your knife specification/qualification documentation to the relevant part families helps keep procurement and maintenance aligned without turning the engineering plan into a vendor selection exercise.
Resumidamente: track P98, throughput, and kWh/t together, not one at a time—the case data above shows how a coordinated tuning matrix converts compliance gains into real energy and uptime savings.
FAQs:
P: Por que meu triturador produz tiras longas em vez de partículas curtas?
R: Tiras longas geralmente significam que o material flexível está esticando ou escorregando pela zona de corte em vez de ser continuamente engajado e cortado. Os fatores mais comuns são arestas cegas, folga de corte (shear gap) excessiva ou irregular, e uma condição de peneira/OAR que permite que peças "limite" se orientem e passem.
P: O que significa "P98 ≤50 mm" no dimensionamento de CDR/SRF?
R: Significa que 98% da massa da amostra passa pelo critério de 50 mm (deixando apenas 2% de sobretamanho em massa). Foca na fração granulométrica mais grossa da distribuição, que é exatamente onde as tiras longas aparecem.
P: Como escolher a abertura da peneira para atingir ≤50 mm com aprovação de ≥98% (P98)?
R: Comece com uma abertura capaz de atingir a meta P98 com margem de segurança nas piores condições de alimentação (alta fração de filmes/têxteis). Em seguida, recupere a capacidade de processamento melhorando a área aberta, os sistemas anti-bloqueio (anti-blinding) e a estabilidade da alimentação, em vez de aumentar imediatamente a abertura da peneira.
P: O que é a "taxa de área aberta" (Open Area Ratio) de uma peneira e por que ela afeta a capacidade de processamento?
R: A área aberta é a fração da superfície da peneira que consiste em orifícios efetivamente abertos. Uma maior área aberta geralmente aumenta a área disponível para a passagem de partículas e melhora a capacidade; uma menor área aberta efetiva (devido ao design ou ao bloqueio/blinding) reduz a capacidade e aumenta a retenção e a carga de recirculação.
P: Quão precisa precisa ser a tolerância da folga de corte (shear gap) para reduzir tiras longas?
R: Precisa ser justa o suficiente para que o material flexível seja continuamente prensado e cisalhado, em vez de escorregar. Na prática, o que mais importa é a uniformidade ao longo de toda a largura do rotor e a manutenção do ponto de ajuste frente ao desgaste e variações térmicas — trate isso como uma tolerância controlada com checagem e liberação formal.
P: Por que os eventos de enrolamento pioram quando eu restrinjo a especificação?
R: Uma especificação mais rígida geralmente aumenta o tempo de residência e a recirculação. Se a geometria, o controle da folga de corte (shear gap) e os componentes anti-enrolamento não estiverem ajustados para engajar o material de forma limpa, esse excesso de recirculação se transforma em risco de enrolamento e paradas de produção.
P: As facas de reposição (aftermarket) para trituradores ainda conseguem manter as especificações de tamanho como o P98?
R: Sim, desde que as facas sejam fabricadas e verificadas para manter o ajuste e a geometria necessários, permitindo que a máquina conserve as folgas de projeto. Na prática, isso exige consistência metalúrgica e de tratamento térmico, retificação conforme as tolerâncias do desenho e um assentamento repetível para evitar a variação da folga de corte.
P: Qual redação nos testes de aceitação evita disputas sobre "tiras longas"?
R: Defina (1) o método de amostragem, (2) a pilha de peneiras e a base de cálculo, (3) como o P98 é calculado e (4) um método para "partículas de grande dimensão" (por exemplo, comprimento projetado máximo). Em seguida, estabeleça critérios explícitos de aprovação/reprovação e condições de reteste.
Conclusão

Tiras longas não são um defeito misterioso — são um resultado previsível quando as frações flexíveis evitam o reengajamento no corte.
Para eliminar de forma sistemática as rejeições por tiras longas e manter continuamente a conformidade com P98 ≤50 mm, os gerentes de fábrica e as equipes técnicas devem se concentrar em três áreas fundamentais:
- Contramedidas do sistema:Combine lâminas côncavas com ângulo de ataque positivo e estatores tipo pente para forçar o reengajamento ativo de filmes flexíveis. Adapte a abertura da peneira à exigência de P98, mantendo uma taxa de área aberta (OAR) otimizada e protocolos anti-bloqueio (anti-blinding) para suportar a capacidade. Mantenha as folgas de corte (shear gaps) ajustadas (0,5–1,2 mm) e uniformes em toda a largura do rotor, além de manter um controle de alimentação estável para eliminar oscilações de potência e tempo de residência.
- Protocolos de aceitação defensáveis:Implemente planos padronizados de amostragem por peneiramento alinhados às normas ISO 21640 e EN 15415-2. Monitore a conformidade do P98 juntamente com o consumo específico de energia (kWh/t) e a capacidade de processamento (t/h) sob condições de carga máxima de filme, garantindo que as especificações de qualidade não comprometam a lucratividade da fábrica.
- Ramp-Up e SOPs:Execute uma matriz de comissionamento estruturada testando a geometria das lâminas, a configuração da peneira e os ajustes de folga. Incorpore a verificação regular de tolerâncias, checagens de expansão térmica e critérios para substituição de facas nos procedimentos operacionais padrão (SOP) para manter o desempenho de longo prazo.
Resumidamente: Comece com uma breve matriz de ajuste envolvendo a geometria das lâminas, a peneira, a folga de corte e a alimentação; consolide os SOPs para verificação de folgas, substituição de facas e condições da peneira; e, em seguida, aumente a capacidade sob monitoramento para que a conformidade do P98 não ocorra às custas do tempo de atividade (uptime).
Article Technical Review & Expertise Notice
Author & Technical Support: Jerry Chu
Role: Technical Support Specialist | After-sales Service & Application Engineering, Maxtor Metal
Experience: 10+ years of field troubleshooting across industrial cutting, paper manufacturing, plastics size reduction, metal slitting, and timber processing applications. Specializes in solving edge-wear, burr formation, and fine dust issues in high-demand size-reduction machinery.
Professional Certifications: Project Management Professional (PMP)®, Certified Maintenance & Reliability Professional (CMRP)®.
Quality & Editorial Process: Content based on field commissioning logs, OEM tooling specs, and ISO/EN solid recovered fuel compliance frameworks. Verified by Maxtor Metal’s application engineering team.

 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean