

Автор: Томми Танг (Tommy Tang), старший инженер по продажам Nanjing METAL Industrial. 12 лет опыта в сфере продольной резки и промышленного раскроя. Сертификаты: CSE, CME, Six Sigma Green Belt, PMP.
Введение
Стеклопластики (GFRP) крайне агрессивны к режущим кромкам. Твердые волокна на основе диоксида кремния истирают нож, скругляя кромку и вызывая микросколы, которые приводят к образованию «хвостов» на гранулах, впоследствии превращающихся в пыль. По мере увеличения количества пыли быстрее забиваются осушители, операторам приходится постоянно корректировать настройки из-за нестабильного качества, и учащаются незапланированные остановки. Итог: сокращение времени работы между переточками и заменами.
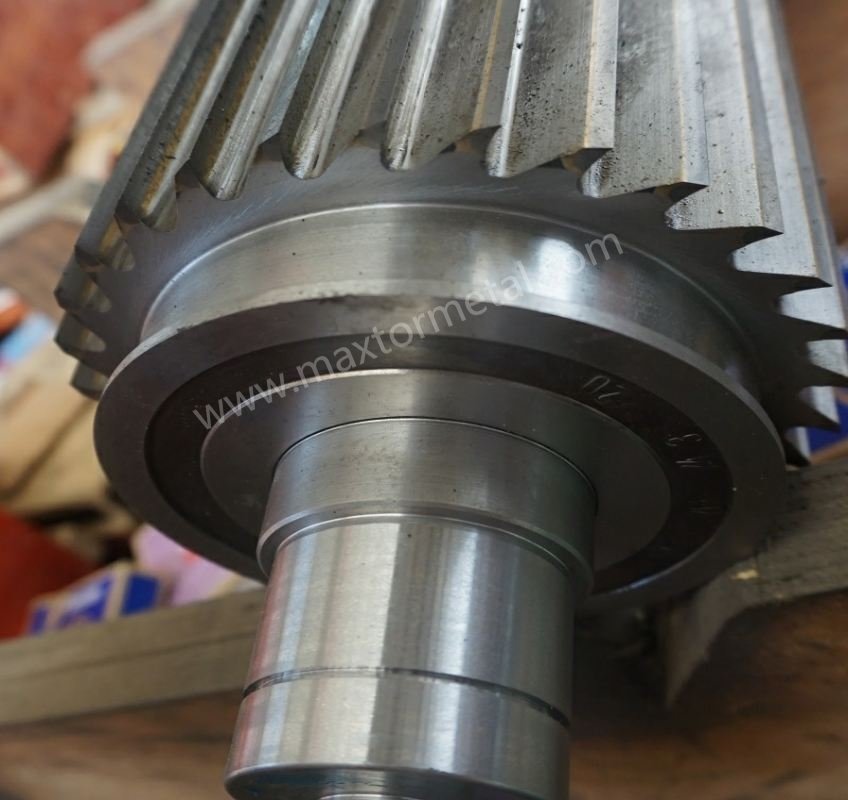
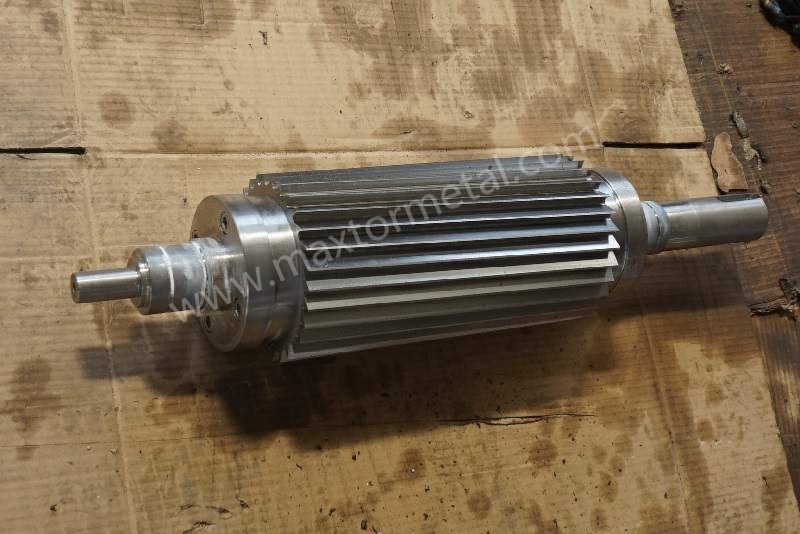
Роторные ножи с твердосплавными вставками из карбида вольфрама решают эту проблему благодаря износостойкой режущей части из WC–Co, соединенной с более прочным стальным корпусом. Карбидная вставка сопротивляется абразивному скруглению гораздо лучше, чем быстрорежущая сталь (HSS), в то время как стальная основа поглощает ударные нагрузки, характерные для стренговых грануляторов. При соблюдении правил настройки и стандартных операционных процедур (SOP) по переточке предприятия обычно получают более длительные циклы непрерывной работы, стабильную форму гранул и сокращение аварийных остановок.
Из этой статьи вы узнаете: как выбрать подходящий нож со вставками для работы со стеклопластиками (GFRP), проверенные на практике методы эксплуатации (зазор, выравнивание, геометрия, марка сплава), какие документы по контролю качества (QA) запрашивать, а также рассмотрите KPI и модель TCO для оценки эффективности на вашей линии.
Основные выводы
- Главный KPI: максимизация среднего времени работы между плановыми переточками/заменами; использование доли пыли (fines%) и процента «хвостов» в качестве опережающих индикаторов.
- Роторные ножи с твердосплавными вставками из карбида вольфрама сохраняют остроту режущей кромки в условиях абразивного износа, в то время как стальной корпус снижает риск скалывания по сравнению с цельнотвердосплавными ножами.
- Для стренговых грануляторов контролируйте зазор между ножом и фильерой в узком диапазоне (~0.03–0.08 mm; уточняйте по руководству OEM) и проверяйте биение ротора/плоскостность посадочного места для стабилизации реза.
- Подбирайте марку сплава WC–Co и микрогеометрию (хонингование/фаску) в соответствии с содержанием волокна и риском ударных нагрузок; устанавливайте пороговые значения для переточки на основе изменения доли пыли (fines%) и радиуса скругления кромки.
- Стандартизируйте закупки: размерные допуски, целевые показатели твердости, протоколы КИМ (CMM) и измерений твердости, а также полную прослеживаемость; запланируйте 4–8-недельный пилотный тест A/B и рассчитайте стоимость тонны готовой продукции.
Почему стоит выбирать роторные ножи с твердосплавными вставками из карбида вольфрама
Абразивный износ: сравнение с HSS и цельным карбидом
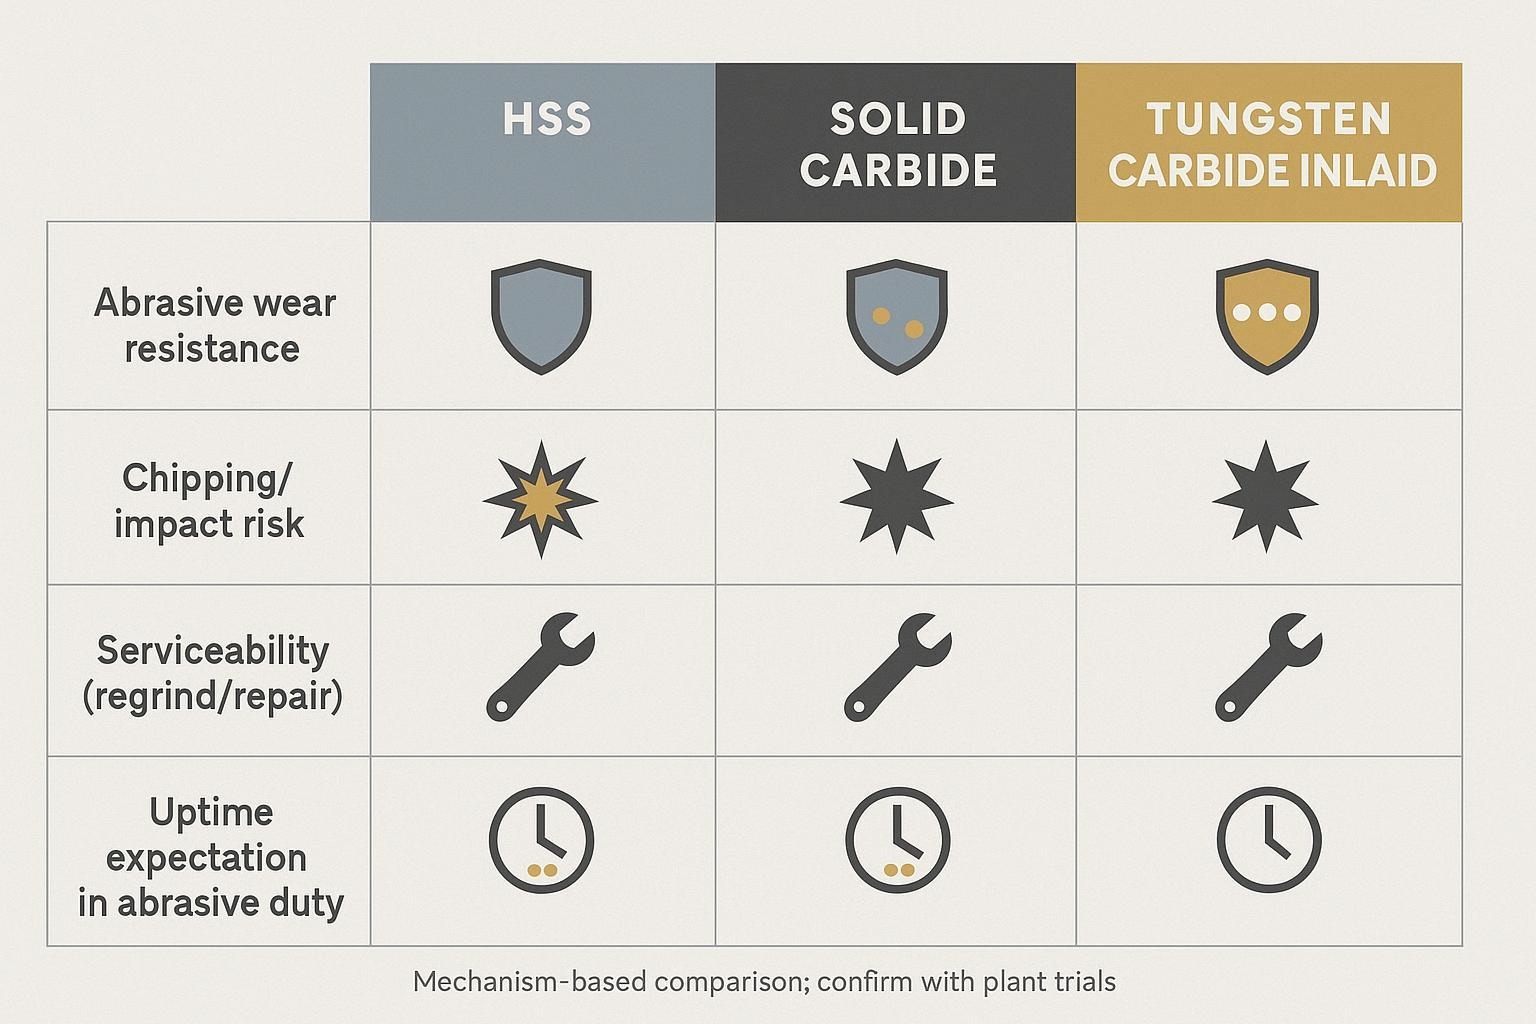
Быстрорежущая сталь (HSS) быстро теряет остроту при работе с GFRP, так как стекловолокно пропахивает и микроистирает радиус резания, ускоряя образование «хвостов» и пыли. Цельный карбид сохраняет твердость, но хрупок: обрыв стренги или удар при перезаправке могут привести к сколам на углах, что потребует преждевременной замены. Ножи с твердосплавными вставками сочетают высокотвердую режущую часть из WC–Co в зоне износа и прочный стальной корпус, объединяя износостойкость с ударной вязкостью. В технической литературе отмечается значительно более долгий срок службы инструментов с твердосплавными пластинами по сравнению с HSS в абразивных средах, что подтверждается практическим опытом переработки пластмасс; подробнее о механизме износа см. в сводке American Cutting Edge за 2018 год и в разъяснении 2025 года о сравнении HSS, TCT и PCD в режущих инструментах, где описывается, почему твердосплавные напайки лучше сохраняют остроту при абразивных нагрузках (Обзор American Cutting Edge, 2018).
Кроме того, исследования эрозионного износа показывают, что стекловолокно вызывает значительно более сильный износ по сравнению с некоторыми системами на основе углеволокна, что подтверждает предпосылку о высокой абразивности среды (Мендоса и др., 2021).
Конструкция со вставкой: износостойкая кромка, прочный корпус
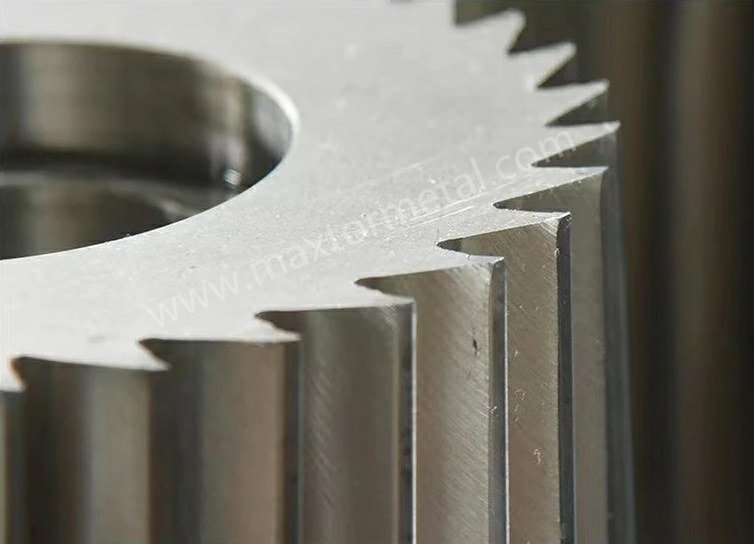
Паяная вставка концентрирует сверхтвердый сплав WC–Co на линии реза (типичная твердость HRA ~90–94; ≈1400–1800 HV), в то время как опорная сталь проходит термообработку для обеспечения поддержки и ударопрочности (обычно HRC в диапазоне от средних 40-х до верхних 50-х единиц в зависимости от геометрии и припуска на переточку). Субмикронные марки WC улучшают стойкость кромки; чуть более высокое содержание Co позволяет пожертвовать частью твердости ради повышения ударной вязкости на линиях с высокими ударными нагрузками. Диапазоны твердости и свойства марок сплавов см. в библиотеках материалов (например, ресурсы по материалам Hyperion, доступ 2025–2026 гг.: Библиотека материалов Hyperion). Для получения значений, специфичных для конкретного гранулятора, запросите подтверждение у службы контроля качества вашего поставщика.
Ожидаемый эффект: время работы, объем пыли, стоимость тонны
С точки зрения механики процесса, более износостойкая кромка дольше сохраняет чистую плоскость сдвига. Это снижает образование «хвостов», которые впоследствии распадаются на пыль, сокращает частоту очистки осушителей/фильтров и увеличивает среднее время работы — главный KPI. К вторичным эффектам обычно относятся более стабильный коэффициент вариации размера гранул (CV%) и снижение частоты аварийных остановок. Поскольку простои увеличивают расходы, увеличение времени работы часто обеспечивает выгодную стоимость тонны готовой продукции, даже если стоимость самого ножа выше. Открытые статистические данные по грануляторам практически отсутствуют; рассматривайте ожидаемые улучшения как гипотезы, требующие проверки в ходе испытаний по приведенному ниже плану. Руководства по устранению неполадок напрямую связывают образование «хвостов» и пыли с качеством реза, подтверждая эту взаимосвязь (Руководство Plastics Technology по устранению неполадок при подводном гранулировании, 2020).
Практические рекомендации по эксплуатации для получения чистого среза
Зазор между ножом и фильерой и выравнивание
Для стренговых грануляторов начните с контроля по пятну контакта (синьке) или легкого касания фильерной плиты, затем отступите на небольшой равномерный зазор. Типичные практические диапазоны составляют около 0.03–0.08 mm с допуском контроля около ±0.02–0.05 mm; подтвердите точные уставки и методы по вашему руководству OEM. Проверьте биение ротора с помощью индикатора часового типа на окружности резания; стремитесь к минимальному TIR и равномерно отрегулируйте эксцентриковые механизмы. Неравномерный зазор в первую очередь проявляется в виде локального образования «хвостов» и резкого увеличения количества пыли. Практический поиск и устранение неисправностей стабильно связывает неправильный зазор с дефектами гранул (Технологии пластмасс, 2015).
Превратите эти быстрые проверки в шаги СОП: измерьте плоскостность посадочного места по всей зоне контакта ножа для предотвращения люфта; последовательно затягивайте крепеж с требуемым моментом; перепроверьте зазор в горячем и холодном состоянии для учета теплового расширения; а после первых минут обкатки повторно проверьте следы контакта и равномерно отведите нож.
Соответствие геометрии кромки и марки твердого сплава
Подбирайте геометрию в соответствии с содержанием волокна и риском ударных нагрузок. Для высокого содержания стекловолокна (например, 20–50% GF) субмикронный сплав WC–Co с небольшим скруглением кромки или микрофаской снижает микровыкрашивание при сохранении остроты. На линиях с частыми обрывами стренги или ударами при перезаправке рассмотрите возможность использования более вязкой марки (с более высоким содержанием Co) и умеренной микрофаски для сглаживания пиковых нагрузок. Держите передний и задний углы в пределах норм OEM; чрезмерная острота без скругления может привести к преждевременному выкрашиванию при резке GFRP.
Стабильность процесса и пороги переточки
Привязывайте техническое обслуживание к данным, а не к догадкам. Два практических триггера:
- Доля пыли Fines% увеличивается более чем на 20% по сравнению со стабильным базовым уровнем (тот же полимер, та же производительность);
- Увеличение радиуса кромки приближается к ~0.2 mm при контроле под увеличением или профилометрии. Оба фактора указывают на деградацию плоскости среза. Поскольку при транспортировке и сушке «хвосты» превращаются в пыль, принимайте меры до того, как количество «хвостов» резко возрастет (Устранение неполадок в технологии пластмасс, 2020). Стандартизируйте интервал осмотра (например, сначала каждые 2–4 часа, затем увеличивайте его по мере стабилизации данных).
Выбор и совместимость
Соответствие полимера, содержания волокна и риска ударных нагрузок
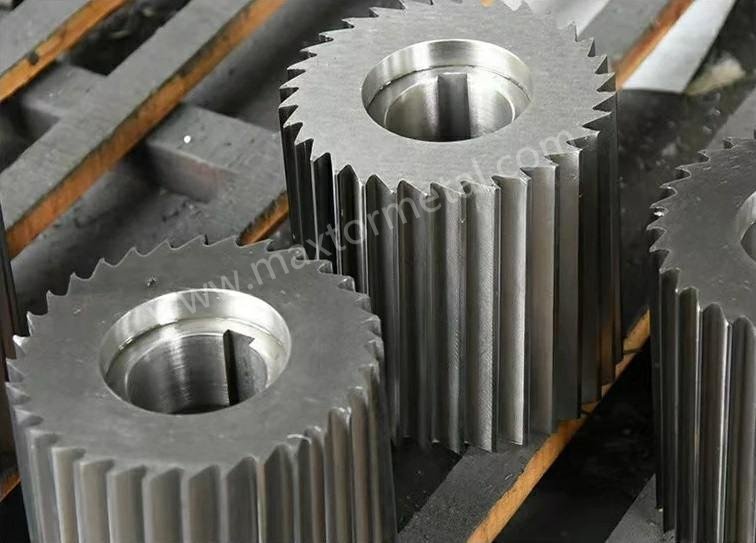
Оценивайте условия работы с точки зрения абразивного износа и ударных нагрузок. Высокое содержание GF и минералонаполненные смеси требуют более твердых мелкозернистых вставок из WC и усиленной микрогеометрии. Если на вашей линии часто происходят обрывы стренги, отдайте приоритет вязкости (чуть более высокое содержание Co) и рассмотрите геометрию, рассеивающую ударную нагрузку (микрофаска). Для более чистых полимеров с низким содержанием наполнителя более острые кромки с минимальным скруглением могут улучшить чистоту поверхности.
Допуски, плоскостность и биение для OEM-оборудования
В брошюрах OEM-производителей подчеркивается точная, часто безинструментальная регулировка зазора, но редко публикуются числовые пределы. На практике сервисные службы стремятся к минимальному радиальному биению ротора (TIR) на окружности резания и высокой плоскостности посадочного места для обеспечения равномерности зазора. В качестве практических отправных точек, используемых при прецизионной резке (всегда подтверждайте точный метод и допустимые пределы в вашем руководстве OEM / сервисной документации):
- Биение ротора: стремитесь к ≤0.05–0.10 mm TIR на окружности резания;
- Плоскостность посадочного места ножа: ≤0.02–0.05 mm по всей зоне контакта.
Это типичные практические диапазоны, которые необходимо проверять для каждой модели; в литературе OEM часто описываются механизмы регулировки без публичной публикации числовых пределов (см. документацию MAAG Обзор стренговых грануляторов серии T (MAAG, 2019), то Брошюра Scheer S3500 (MAAG, 2019), и Брошюра Coperion SP EN/PURE (Coperion, 2018)).
Покрытия и случаи, когда они эффективны
PVD coatings can further slow abrasive wear and reduce sticking. Practical options:
- TiN/TiAlN for thermal robustness at higher pelletizing temperatures;
- DLC-like coatings for low‑temperature, low‑adhesion behavior. Vendors document that matched coatings improve edge life in abrasive/adhesive duty; choose based on temperature window and resin chemistry (DURIT coating overview; see also general slitter blade guidance on coating selection from American Cutting Edge, 2018–2020 timeframe).
Закупки и документация
This is where many programs fail or fly. Lock specifications and traceability up front, then validate on receipt.
Neutral example of supplier capability integration: Some manufacturers of custom pelletizer knives can produce tungsten carbide inlaid rotary cutters per drawing and provide QA artifacts such as CMM dimension sheets, heat‑treatment notes, and hardness records. For instance, MAXTOR METAL offers customized industrial blades with carbide‑tipped options and shares process insights on heat treatment and materials selection (Knowledge Base Source). See their products overview and heat‑treatment guidance for context: Продукция MAXTOR METAL и rotary shear blade heat‑treatment guide. Request specific QA documents with any order; do not rely on web overviews alone.
Spec checklist: dimensions, hardness, materials
- Drawing with all critical dims and tolerances (GD&T where needed);
- Inlay grade (WC–Co) and nominal hardness range (e.g., HRA and/or HV), grain class (submicron/micron);
- Backing steel grade and target hardness (HRC band) with regrind allowance per tip height;
- Edge geometry spec (hone size or micro‑chamfer), relief/rake angles;
- Coating type and thickness if applied;
- Balance/runout criteria if rotor assembly is included.
Quality records: CMM, hardness, traceability
- CMM report listing all critical dimensions and flatness/runout results;
- Hardness records: Vickers for carbide tip, Rockwell C for backing (note that HV↔HRC conversions are approximate and method‑dependent);
- Heat‑treatment certificate with batch/heat numbers; full lot traceability that ties blades to material certs and inspection outcomes.
Micro‑workflow example: On first‑article inspection, capture the checks below before installation. A supplier that can package these as an FAI bundle (drawing rev, CMM, hardness, heat‑treat record) will shorten your acceptance cycle.
| FAI check item | How to measure | Pass criteria | Record to keep |
|---|---|---|---|
| Tip height & overhang vs. seat | Calipers/micrometer; compare to drawing and seat datum | Within drawing tolerance; consistent across knives | FAI sheet + photo of measurement setup |
| Seat flatness & straightness | Granite + feeler gauge or CMM flatness; inspect for rocking | Within flatness tolerance; no rocking on seat | CMM report or flatness log |
| Hardness within spec band | HV for carbide tip; HRC for backing steel (same method each lot) | Meets the specified band for tip and backing | Hardness report + heat-treat cert (batch/heat no.) |
Logistics: lead time, packaging, import
- Confirm manufacturing and transit lead times with buffers for regrind cycles;
- Packaging that protects brittle tips (edge guards, foam, VCI paper, desiccants), with handling labels;
- For imports, ensure HS codes, commercial invoice accuracy, and any VAT arrangements are clear; request photos of packing before dispatch.
Ключевые показатели эффективности (KPI) и модель совокупной стоимости владения (TCO)
Pellet quality: fines, tails, CV%
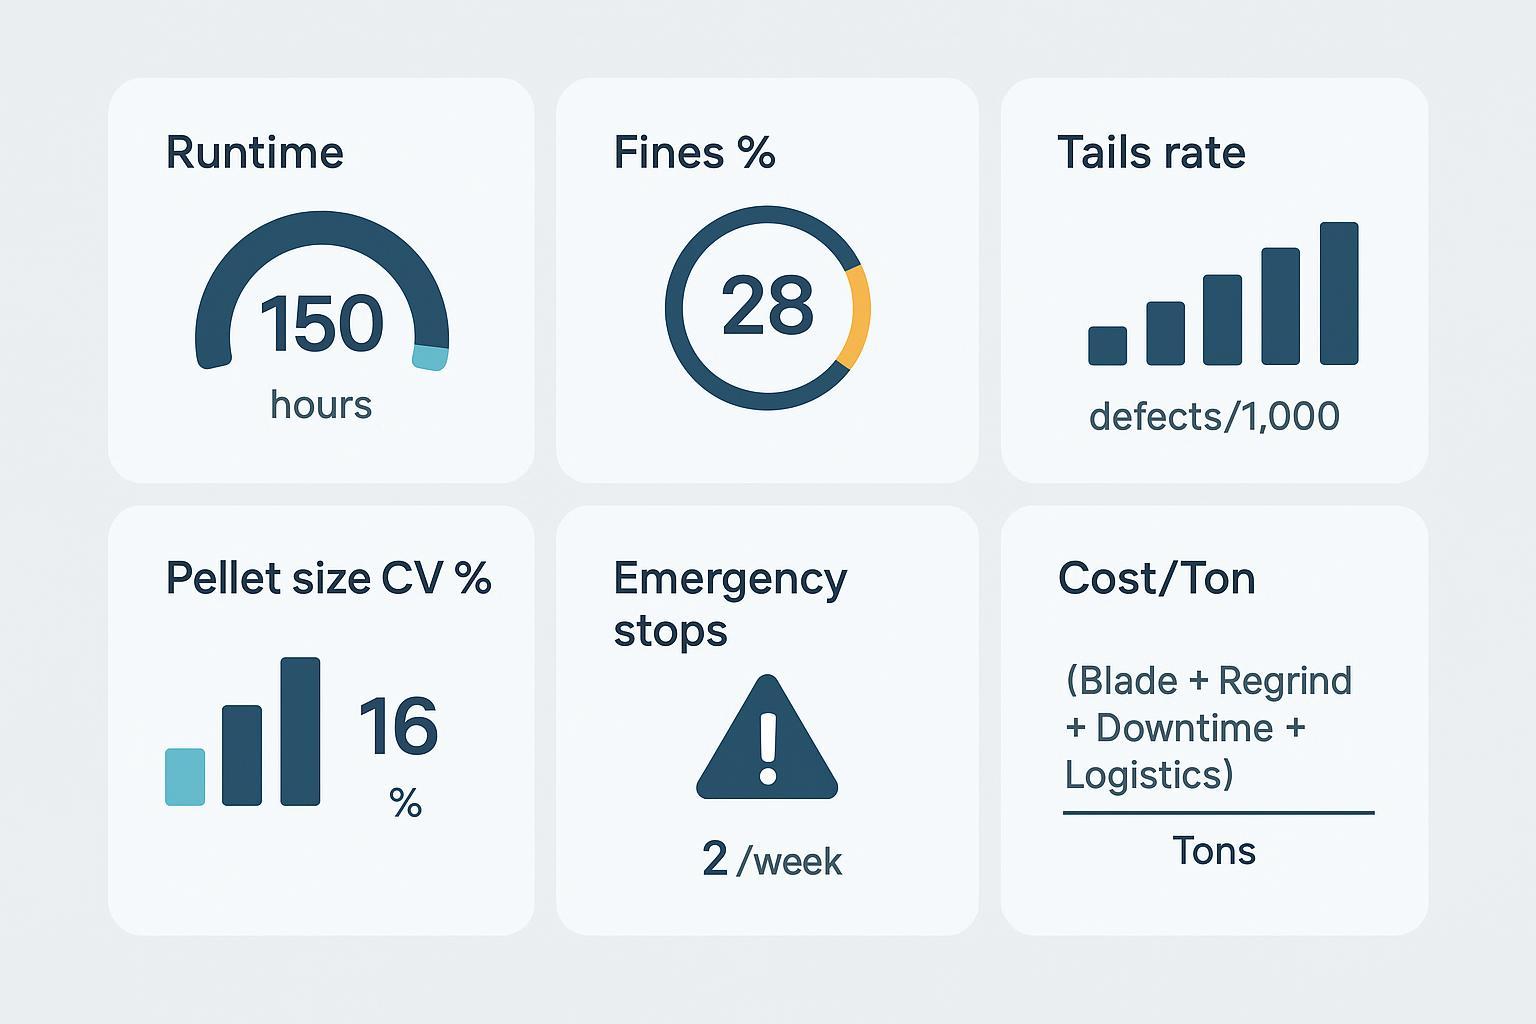
Track pellet defects as leading indicators. Define fines% by weight after drying or via loop‑water filtration; standardize the sample size and timing. Record tails occurrence per 1,000 pellets with a simple visual/magnified check. Calculate pellet size CV% (diameter or mass) to quantify stability. Plastics Technology offers practical defect taxonomies and sampling guidance (feature on pellet perfection, 2023).
Uptime: mean runtime, emergency stops
Set the hero KPI: mean runtime between scheduled regrinds/replacements. Log start/stop times and causes; separate emergency stops from planned changes. Aim to lengthen runtime while holding quality limits steady. Use a dashboard so maintenance, production, and purchasing share one view (dashboard practices overview, 2018).
Cost/ton calculator and trial plan
To make your 4–8 week pilot reproducible (and to avoid arguing over “feel”), use a simple data capture sheet like this on every run:
| Поле | How to capture | Примечания |
|---|---|---|
| Resin / GF% / additives | Batch sheet or COA | Keep formulation constant for A/B |
| Pelletizer type & model | Nameplate / maintenance record | Strand vs underwater; rotor diameter matters |
| Knife set ID + drawing rev | Label + receiving docs | Tie to CMM/hardness records |
| Knife-to-die gap setpoint | Feeler/shim method per OEM | Record cold + hot if you adjust |
| Rotor TIR at cutting circle | Dial indicator | Record pre-run and after first run-in |
| Start/stop timestamps | Line log / MES | Separate planned vs emergency stops |
| Hero KPI: runtime per edge (hours) | Stop time minus start time | Define “edge” consistently (per knife set) |
| Changeover time (minutes) | Stopwatch | Include cleanout time if it’s driven by fines |
| Fines% sampling method | Standard sample mass + sieve/filtration + dry weight | Same sample location and interval |
| Tails rate | Count per N pellets under consistent lighting/magnification | Define “tail” threshold (length) |
| Throughput (kg/h) & total tons | Line report | Needed for cost/ton |
| Resharpen trigger met? | Yes/No + reason | Fines% delta, edge radius, visual chips |
If you keep this sheet consistent across 2–3 cycles, the runtime delta and cost/ton model become much more defensible to production and purchasing.
A simple, transparent calculator keeps teams aligned:
cost/ton = (blade cost + regrind cost + downtime cost + logistics) / tons produced over the blade’s service life.
Inputs to document:
- Blade unit price and expected regrinds per inlay height;
- Average runtime hours per edge until resharpen, at constant resin/throughput;
- Downtime cost/hour (labor + lost margin) and average change time;
- Logistics and inventory carrying costs.
4–8 week pilot plan:
- Baseline with incumbent knives on matched runs; capture runtime, fines%, tails, emergency stops.
- Install tungsten carbide inlaid rotary cutters with documented grade/geometry; verify gap, alignment, and QA docs on receipt.
- Run to predefined resharpen triggers (fines% delta or edge radius); collect KPIs and notes on operator interventions.
- Compute runtime delta (hero KPI) and model cost/ton with sensitivity bands (optimistic/typical/conservative on downtime cost and runtime).
- Decide on standardization after 2–3 cycles to average variability.
Заключение
Tungsten carbide inlaid rotary cutters align well with the abrasive reality of GFRP. By pairing a hard, wear‑stable tip with a tough body—and by dialing in knife‑to‑die gap, alignment, and micro‑geometry—you can extend mean runtime, stabilize pellet quality, and lower cost/ton. The rest is discipline: lock specs and QA, watch fines% and tails as leading indicators, and run a tight resharpen cadence.
Next steps: pick one strand line, run the 4–8 week pilot with clear QA docs and KPIs, and schedule a review to confirm runtime gains and standardize what works.

 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean