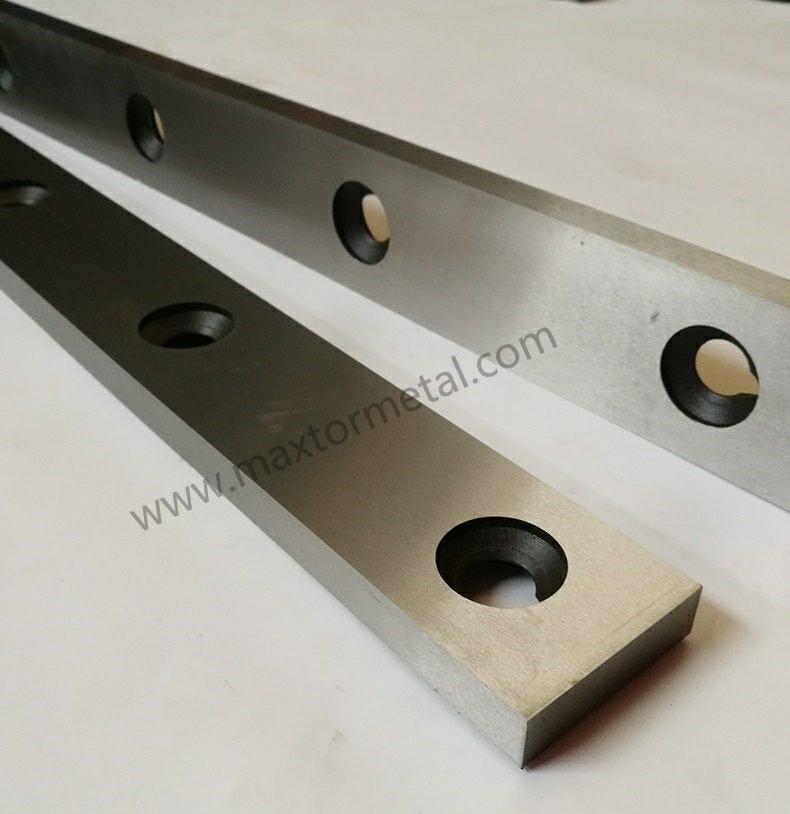
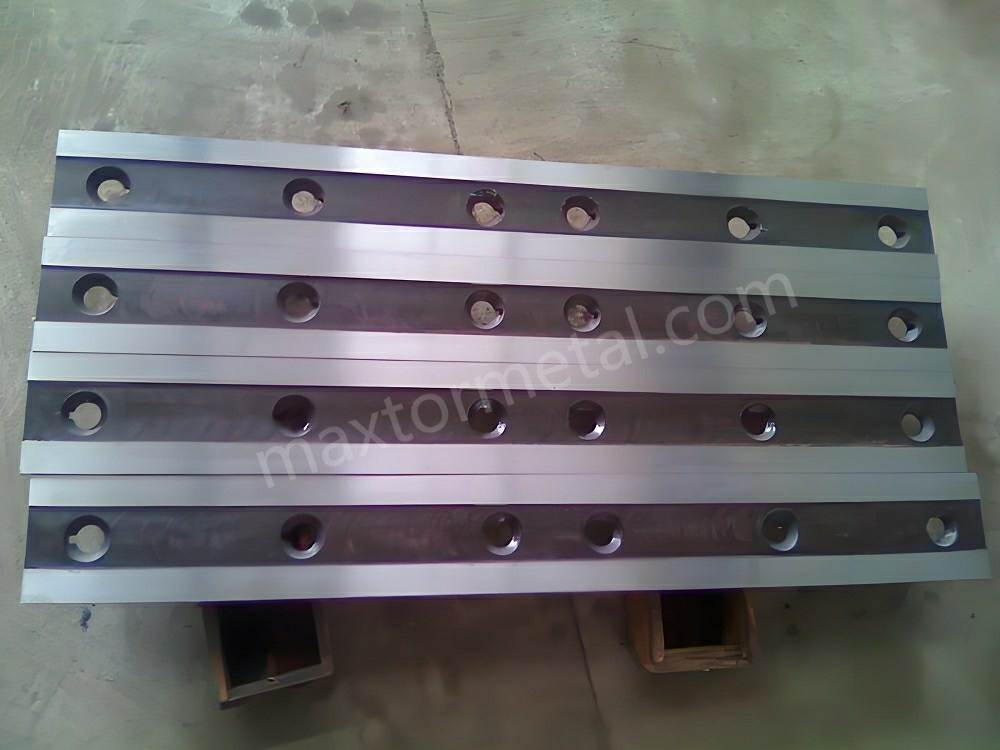
Khi bạn chọn Lưỡi dao cắt xén cho thép không gỉ, you face special problems. Stainless steel gets hard fast and wears out tools. Galling and strong metal make cutting hard. You may see too much burring, blade wear, and bent material.
- Hard to machine
- Burring from blades that are not sharp
- Material bends from using wrong pressure
Good blade material and exact shape help stop bite and tear. Metal Industrial uses new ways to make blades that give clean, steady cuts.
Những điểm chính
- Pick shear blades made from strong materials like D2 or high-speed steel. These materials help blades last longer and work better.
- Make sure blade materials are hard but also tough. This helps blades stay sharp and not break easily.
- Use special heat treatments to make blades harder and tougher. This helps blades last longer and cut better.
- Keep blades clean and use oil to stop them from sticking. This helps blades cut smoothly, especially with stainless steel.
- Set the blade clearance at 7.5% of the material thickness. This helps you get good cuts and makes blades last longer.
- Check and sharpen blades often to keep them working well. This stops rough or uneven cuts from happening.
- Follow industry rules and advice when picking blades. This helps you choose the right blade for your cutting job.
- Think about custom blades for special jobs. Custom blades can help you cut better and meet your needs.
Shear Blades for Stainless Steel: Key Performance Factors
When you pick shear blades for stainless steel, some things matter a lot. These things help you get clean cuts. They also help you use your blades longer and stop downtime. Let’s look at what is most important.
Hardness, Toughness, and Wear Resistance
Balancing Blade Properties
You want blades that stay sharp and last long. Hardness keeps the blade edge sharp and stops wear. Toughness helps the blade take hits without breaking. If a blade is too hard, it can chip. If it is too tough, it may not stay sharp. You need to find the right mix.
- Hardness keeps the blade sharp for more time.
- Toughness stops the blade from breaking when used a lot.
- The right mix means the blade works well and lasts longer.
Impact of Advanced Heat Treatment
Advanced heat treatment helps a lot. This process changes how the steel acts. It helps the blade get the best hardness and toughness. At Nam Kinh Metal công nghiệp, blades get special heat treatment. This makes shear blades for stainless steel work better and last longer. You can ask for custom heat treatment if you need it.
Corrosion Resistance and Metallurgy
Stainless Steel’s Unique Challenges
Stainless steel is hard to cut. It can make blades wear out fast. Galling can happen, which means metal sticks to the blade. You need blades with the right alloying elements. Chromium, nickel, and vanadium help blades fight rust and damage.
| Tài sản | Sự miêu tả |
|---|---|
| Alloying Elements | Chromium, nickel, and vanadium make blades stronger and fight rust. |
| Khả năng chống va đập | Alloy steel takes hits and keeps the blade in good shape. |
| Chống ăn mòn | These things help blades last longer, even in tough jobs. |
Preventing Galling and Edge Welding
Galling and edge welding can mess up your cuts. You can stop these problems with smooth blades and the right finish. Lubrication helps too. Keep blades clean and use the right oil when cutting. This helps blades move well and stops metal from sticking.
Industry Standards and OEM Recommendations
Capacity Reduction for Stainless Steel
Always follow industry standards when picking shear blades for stainless steel. Experts say D2 steel lasts long and saves money. M2 steel is good for tough jobs. Check the hardness range for your job.
| Loại vật liệu | Ví dụ | Phạm vi độ cứng (HRC) | Khu vực ứng dụng |
|---|---|---|---|
| Thép công cụ liên kết cacbon | 65, 75 steel, T8, T10 | 57-59 | Low-carbon cold-rolled plates |
| Thép công cụ hợp kim thấp | 6Crw2sI, Cr5Mo1V, 9CrSi | 58-62 | Stainless steel, medium and thick plates |
| Thép hợp kim dùng trong công cụ | 4Cr5MoSiV1 (H13K), H13 | High temperature resistance | Hot-rolled steel billets, hot shearing |
Mẹo: When you cut stainless steel, lower the machine’s rated capacity by 20-30%. This stops blade overload and keeps cuts clean.
Look for blades that are easy to clean and take care of. This helps you follow hygiene rules, like in food factories. Precision matters for fast work. Strong, tough, and rust-fighting steel is needed.
Key Performance Factors Table
Here is a quick look at the most important things for shear blades for stainless steel:
| Performance Factor | Sự miêu tả |
|---|---|
| Thành phần vật liệu | The right materials, like alloy tool steels and carbide, make blades last and cut better. |
| Cắt chính xác | Accurate blades give tight cuts and clean edges. |
| Hiệu quả hoạt động | Good blades cut downtime and can boost work by up to 30%. |
| Hiệu quả về chi phí | Good blades save money by cutting waste and fixing less. |
| Thực hành bảo trì | Sharpen and oil blades often to keep them working well. |
If you want expert help or need a special blade, Nam Kinh Metal công nghiệp has many choices and strong quality checks. You can ask for help with your needs anytime.
Blade Materials: Comparison and Selection
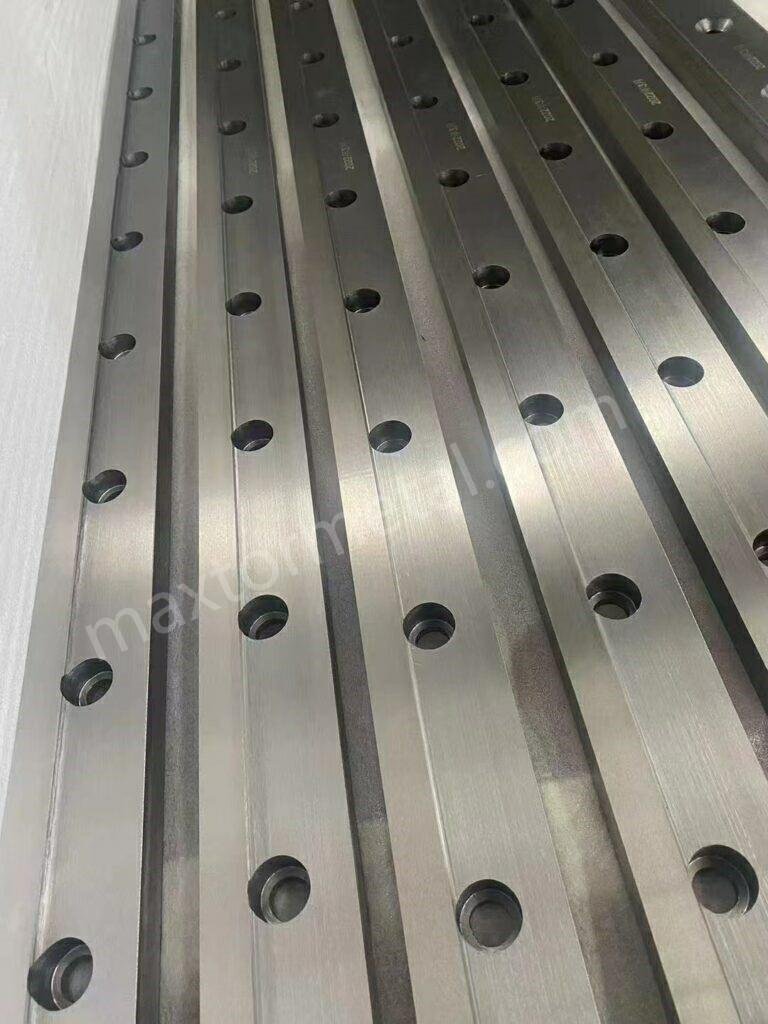
Picking the right blade material helps you get clean cuts on stainless steel. You should think about hardness, toughness, khả năng chống mài mòn, and cost. Each material has its own strengths for cutting.
Tool Steels (D2, HCHC, A8 Mod)
High Chromium and Carbon Content
Tool steels like D2, HCHC, and A8 Mod have lots of chromium and carbon. These elements help blades stay sharp and not wear out fast. Blades last longer and keep their edge after many cuts.
Here is a table that shows how popular tool steels compare:
| Thép công cụ | Độ cứng (HRC) | Hao mòn điện trở | độ dẻo dai | Khả năng gia công | Sử dụng tốt nhất |
|---|---|---|---|---|---|
| D2 | 60-62 | Tốt | Tốt hơn | Easier | Punches, dies, industrial knives |
| D3 | Up to 64 | Xuất sắc | More brittle | Requires advanced techniques | Shearing blades, wire-drawing dies |
| A8 | 60 | Cao | Tốt | More challenging | Cutting tools, dies |
Mẹo: D2 tool steel gives a good mix of hardness and toughness. You can use it for many jobs in factories.
Suitability for Stainless Steel
Blades must handle tough stainless steel. D2 and A8 Mod tool steels have high wear resistance and keep their edge. These steels stay sharp for a long time. You will not need to change blades as often.
- High wear resistance and hardness help cut stainless steel with less blade wear.
- Good toughness and strength mean blades do not break easily.
- Sharp edges last longer, so you do not need to fix them often.
A8 tool steel is good for cutting tools and dies. It is strong and gives precise cuts. It can be harder to machine, but it works well for tough jobs.
High-Speed Steels and Carbide
Performance in Demanding Applications
High-speed steel (HSS) and carbide blades work well for hard jobs. These blades last longer and make cleaner cuts. HSS blades are good for softer metals like stainless steel and aluminum. Tungsten carbide blades are best for tough, long jobs.
| Loại lưỡi dao | Hao mòn điện trở | Lifespan Compared to HSS | Ưu điểm | Nhược điểm |
|---|---|---|---|---|
| Thép tốc độ cao | 5,000 cuts on low-carbon steel | Không có | Good impact resistance, cost-effective | Lower wear resistance on harder materials |
| Cacbua Vonfram | Khả năng chống mài mòn cao | Dài hơn khoảng 3 lần | Extreme hardness, suitable for high-intensity cutting | Prone to chipping under heavy impact |
- HSS blades are good for stainless steel and can take hits.
- Tungsten carbide blades last longer and do hard jobs, but they may chip if hit hard.
Cost vs. Longevity
Quý khách cần cân nhắc giữa chi phí đầu tư và tuổi thọ của lưỡi dao. Lưỡi dao HSS có giá cao gấp khoảng hai lần so với lưỡi dao thép thông thường, nhưng tuổi thọ cao hơn 2-3 lần và có thể thực hiện 4.000-6.000 nhát cắt trước khi cần mài lại. Lưỡi dao Carbide có giá cao hơn 3-4 lần so với lưỡi dao HSS, nhưng tuổi thọ bền hơn 3-5 lần và có thể thực hiện hơn 20.000 nhát cắt trước khi cần bảo dưỡng.
| Loại lưỡi dao | So sánh chi phí | So sánh tuổi thọ |
|---|---|---|
| HSS | Gấp 2 lần thép tiêu chuẩn | Gấp 2-3 lần thép tiêu chuẩn, 4.000-6.000 nhát cắt mỗi lần mài |
| cacbua | Gấp 3-4 lần HSS | Gấp 3-5 lần HSS, hơn 20.000 nhát cắt trước khi bảo dưỡng |
Ghi chú: Lưỡi dao Carbide có tuổi thọ cao nhất nhưng chi phí cũng cao hơn. Lưỡi dao HSS mang lại sự cân bằng tối ưu giữa giá thành và hiệu suất hoạt động.
Tùy chỉnh và kiểm soát chất lượng
Tùy chọn lưỡi dao tùy chỉnh của Metal Industrial
Đôi khi quý khách cần các lưỡi dao có kích thước hoặc hình dạng đặc biệt. Metal Industrial có thể gia công lưỡi dao tùy chỉnh theo yêu cầu. Quý khách có thể lựa chọn các vật liệu như thép công cụ D2, thép làm khuôn dập nóng H13 hoặc tungsten carbide. Những lưỡi dao này được chế tạo với kích thước chính xác và mài CNC tiên tiến để đảm bảo mạch cắt sắc bén. Lưỡi dao tùy chỉnh có thể thay đổi linh hoạt về chiều dài, độ dày, biên dạng cạnh cắt và độ cứng. Các lớp phủ đặc biệt giúp lưỡi dao chống chịu nhiệt độ cao và chống gỉ sét.
| Customization Option | Sự miêu tả |
|---|---|
| Vật liệu cao cấp | Thép công cụ D2 cao cấp, thép làm khuôn dập nóng H13 và tungsten carbide giúp tăng độ bền và khả năng chống mài mòn. |
| Kỹ thuật chính xác | Dung sai nghiêm ngặt và công nghệ mài CNC tiên tiến mang lại độ chính xác cắt tối ưu. |
| Tùy chọn thiết kế tùy chỉnh | Giải pháp thiết kế riêng với chiều dài, độ dày, biên dạng cạnh cắt và độ cứng tùy chỉnh. |
| Khả năng chịu nhiệt và chống ăn mòn | Các phương pháp xử lý và lớp phủ chuyên dụng giúp chống chịu nhiệt độ cao và ăn mòn hóa học. |
| Độ bền được cải thiện | Kỹ thuật sản xuất tiên tiến đảm bảo lưỡi dao chịu được các ứng dụng có lực tác động mạnh. |
| Bảo trì dễ dàng | Được thiết kế để dễ dàng mài lại, giúp giảm thiểu thời gian dừng máy và chi phí vận hành. |
| Thiết kế chuyên dụng cho từng ứng dụng | Được tối ưu hóa cho nhiều loại vật liệu bao gồm cả thép không gỉ, giúp nâng cao hiệu suất cắt. |
Quy trình kiểm soát chất lượng
Quý khách luôn mong muốn các lưỡi dao hoạt động ổn định và đồng nhất. Nanjing Metal Industrial áp dụng quy trình kiểm tra nghiêm ngặt để đảm bảo quý khách nhận được các sản phẩm lưỡi dao cắt tấm chất lượng cao cho thép không gỉ. Chúng tôi sử dụng các thiết bị chuyên dụng để kiểm tra cữ chặn sau (back gage) nhằm đảm bảo độ chính xác trong khoảng ±0.005″. Các thông số máy như tốc độ lưỡi dao, áp lực kẹp giữ và góc cắt được thiết lập chuẩn xác cho từng đơn hàng. Sau khi cắt, đội ngũ kỹ thuật sẽ kiểm tra kỹ lưỡng cạnh lưỡi dao để phát hiện ba-via hoặc hư hại.
| Tần suất kiểm tra | Công việc bảo trì | Những điểm chính |
|---|---|---|
| Hằng ngày | Vệ sinh lưỡi dao, kiểm tra độ mài mòn trực quan, bôi trơn | Kiểm tra độ cùn, mẻ, nứt và gỉ sét |
| Hàng tuần | Kiểm tra độ thẳng hàng, kiểm tra khe hở lưỡi dao, đánh giá chất lượng mạch cắt | Đo độ dày lưỡi dao và kiểm tra độ thẳng |
| Hàng tháng | Kiểm tra bảo dưỡng toàn diện lưỡi dao, bao gồm hiệu chuẩn và kiểm tra chi tiết | Kiểm tra độ chặt của bu-lông gá lắp |
Chúng tôi ứng dụng các công cụ tiên tiến như đầu dò hiệu chuẩn, máy quét laser và cảm biến để đạt độ chính xác cao. Những bước này giúp kéo dài tuổi thọ lưỡi dao và tối ưu hóa hiệu suất cắt.
Mẹo: Lưỡi dao tùy chỉnh và quy trình kiểm tra nghiêm ngặt giúp quý khách đạt được kết quả tốt nhất khi cắt thép không gỉ.
Blade Geometry and Cutting Efficiency

Hình học lưỡi dao đóng vai trò cực kỳ quan trọng khi cắt thép không gỉ. Biên dạng và thiết lập phù hợp giúp tạo ra các mạch cắt mịn màng, đồng thời kéo dài tuổi thọ của lưỡi dao. Hãy cùng tìm hiểu các yếu tố hình học lưỡi dao quan trọng và cách tối ưu hóa chúng.
Góc cạnh và hình dạng
Tối ưu hóa cho thép không gỉ
Quý khách cần lựa chọn góc cạnh cắt và biên dạng phù hợp. Góc cắt sắc bén giúp mạch cắt sạch hơn nhưng nhanh mòn hơn. Góc cắt tù bền hơn nhưng hiệu quả cắt có thể giảm. Đối với thép không gỉ, quý khách cần một giải pháp cân bằng. Hầu hết các xưởng gia công đều sử dụng góc cạnh cắt từ 20° đến 25°. Góc độ này mang lại cạnh cắt sắc bén có khả năng xử lý các loại kim loại cứng.
Biên dạng của lưỡi dao cũng rất quan trọng. Biên dạng thẳng phù hợp cho hầu hết các ứng dụng cắt tấm và lá kim loại. Đối với kim loại dày hơn hoặc cứng hơn, cạnh cắt dạng cong hoặc vát sẽ hiệu quả hơn, giúp phân bổ lực cắt và giảm ứng suất lên lưỡi dao.
| Yếu tố hình học lưỡi dao | Ảnh hưởng đến hiệu suất và chất lượng cắt |
|---|---|
| Hình học lưỡi dao phù hợp | Tạo ra mạch cắt mịn và ít ba-via hơn, giảm thiểu công đoạn gia công phụ trợ. |
| Hình học lưỡi dao không phù hợp | Có thể gây rách phôi, sinh nhiệt quá mức và làm lưỡi dao nhanh hỏng. |
| Độ chính xác cắt cao | Giúp giảm thiểu hao hụt phôi và nâng cao chất lượng thành phẩm, đảm bảo an toàn vận hành. |
| Thành phần vật liệu | Quyết định biên dạng tối ưu nhất và tuổi thọ của lưỡi dao. |
Mẹo: Luôn lựa chọn biên dạng lưỡi dao phù hợp với độ dày và mác thép không gỉ cần cắt. Điều này giúp đạt hiệu quả cắt tối ưu và kéo dài tuổi thọ lưỡi dao.
Khe hở và dung sai lưỡi dao
Tầm quan trọng của khe hở chính xác
Khe hở lưỡi dao là khoảng cách nhỏ giữa lưỡi dao trên và lưỡi dao dưới. Quý khách phải thiết lập khoảng cách này thật chuẩn xác. Nếu khe hở quá rộng hoặc quá hẹp, mạch cắt và lưỡi dao sẽ dễ gặp sự cố.
| Clearance (%) | Effect on Cut Quality and Tool Life |
|---|---|
| 7.5 | Tối ưu cho mạch cắt đẹp và kéo dài tuổi thọ lưỡi dao |
| >7.5 | Gây ra ba-via và làm giảm chất lượng mạch cắt |
| <7.5 | Gây ra hiện tượng cắt hai lần (double-shear) và làm lưỡi dao nhanh mòn hơn |
Hãy thiết lập khe hở ở mức 7.5% độ dày của kim loại. Điều này mang lại sự kết hợp tốt nhất giữa chất lượng mạch cắt và tuổi thọ lưỡi dao.
Risks of Incorrect Settings
If you do not set the clearance right, you can have problems:
- Cuts may be rough with more burrs and bent metal.
- Blades wear out faster and need to be changed more.
- Machines may use more power and work less well.
- It can be unsafe for workers if blades break.
Check your blade clearance often. Small mistakes can cause big trouble in your shop.
Surface Finish and Lubrication
Preventing Galling and Work Hardening
Stainless steel can stick to blades and cause galling. The metal can also get harder at the cut edge. This makes later cuts harder. You can stop these problems by using the right surface finish and lubrication.
Austenitic stainless steels bend instead of cracking. This can make the metal stick to the blade. Work hardening happens where the blade touches the metal. This makes the surface harder and stickier. The oxide layer on stainless steel can break under pressure. This makes galling more likely.
- High ductility means the metal bends easily when rubbed.
- Work hardening makes the surface harder and stickier.
- The metal’s reactive nature makes it bond more.
You can use these ways to stop galling and work hardening:
| Prevention Strategies | Sự miêu tả |
|---|---|
| Lubricate if possible | Lubricant makes a layer that stops metal from sticking. |
| Avoid extremely smooth surfaces | Very smooth blades can make galling worse. |
| Increase contact area | Spreads out the force and lowers wear. |
Note: Always keep blades clean and use the right oil for your job. This helps you stop galling and keeps your cuts smooth.
When you use the right blade shape, set the right clearance, and care for your blades, you get the best results. Your shop will also be safer and work better.
Selection Guide: Choosing Shear Blades for Stainless Steel
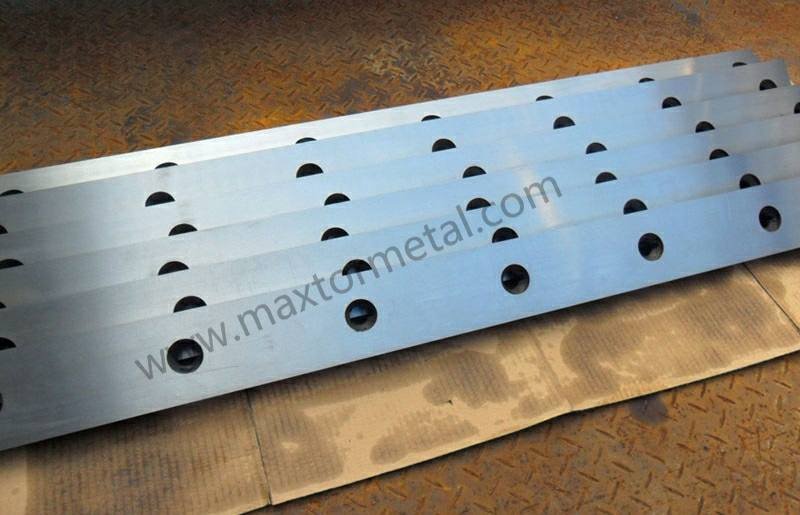
Picking the right shear blade for stainless steel is important. It helps you get clean cuts and makes blades last longer. You also spend less time fixing or changing blades. Think about the blade’s material, shape, and how you will use it. Follow these steps to make the best choice for your work.
Lựa chọn vật liệu lưỡi dao phù hợp với ứng dụng
The blade material you pick depends on how thick and strong the stainless steel is. Each material has its own hardness, wear life, and sharpening needs.
| Vật liệu | Mặc Cuộc Sống | Mài sắc | Các ứng dụng |
|---|---|---|---|
| Thép 52100 | Thấp | Not sharpened | Specific plastics |
| Thép D2 | Dài | Easy | Plastics, paper |
| Thép M2 | Increased | Easy | Non-woven materials, paper |
| CPM 10V | Cao | Easy | Multi-layer plastics, papers |
| Khảm cacbua | Cao | Duy trì độ sắc nét | Vật liệu mài mòn |
For stainless steel, alloy tool steels and high-speed steels work best. Here are some common types and what they do:
- 6CrW2Si Alloy Tool Steel is good for regular steel and hard stainless-steel plates.
- W6Mo5Cr4V2 High-Speed Tool Steel can handle fast cutting and heavy loads.
- Cr12MoV Die Steel is used for hydraulic shear blades with big cross-sections.
- 9CrSi Alloy Tool Steel gives high wear resistance and does not bend much.
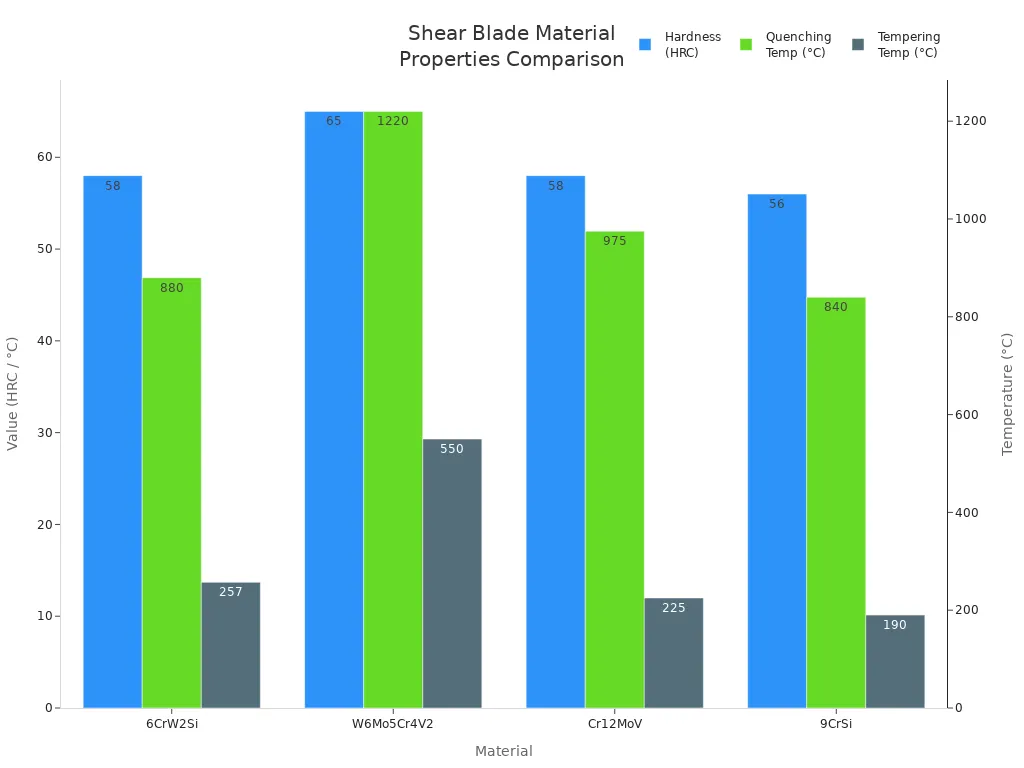
You can also look at how hard these materials are and how they are treated with heat:
| Vật liệu | Độ cứng (HRC) | Quenching Temp (°C) | Tempering Temp (°C) |
|---|---|---|---|
| 6CrW2Si | 56 ~ 60 | 860 ~ 900 | 285 ~ 229 |
| W6Mo5Cr4V2 | 62 ~ 68 | 1210 ~ 1230 | 540 ~ 560 |
| Cr12MoV | 56 ~ 60 | 950 ~ 1000 | 200 ~ 250 |
| 9CrSi | 55 ~ 58 | 820 ~ 860 | 180 ~ 200 |
Thickness and Grade Considerations
You need to match the blade to the thickness and grade of the stainless steel. Thicker or harder steel needs blades that are tougher and last longer. For thick or strong stainless steel, W6Mo5Cr4V2 high-speed steel is best. For thin sheets, 6CrW2Si or Cr12MoV works well for sharpness and strength.
Tip: Pick a shear that can cut steel 1.5 to 2 times thicker than what you need. This keeps blades from breaking and helps them last longer.
Geometry Selection for Cut Quality
The shape of your blade changes how good your cuts look. You need to pick the right edge angle and shape for your job.
Desired Finish and Efficiency
- Flat knife edge (90°) is used for most jobs. It gives a strong edge for general cutting.
- Oblique knife edge (82°) gives smoother and more even cuts. It is best for thin plates and makes the cut look better.
Match the edge type to how thick your stainless steel is. An oblique edge helps thin steel look better and have fewer burrs. A flat edge is stronger for thick plates.
Note: Always check if your blades are lined up and spaced right. This helps you get the best cuts and makes blades last longer.
Customization and Procurement
Sometimes you need special blades for certain jobs or machines. Metal Industrial lets you pick from many options to get the blade you need.
Metal Industrial’s Flexible Options
You can choose different materials, sizes, and edge shapes. Here are some tips for picking and ordering blades:
- Pick the right material for your job. AISI L6 is good for tough jobs. AISI D2 is better for sheet metal.
- Choose the blade shape that gives you the cut you want.
- Know the difference between swing beam shears and guillotine shears. Pick the one that fits your machine.
- Think about the types of steel: carbon-bonded, low alloy, and alloy tool steel.
- Hãy yêu cầu lưỡi dao tùy chỉnh lengths, thicknesses, or edge shapes to fit your machine.
- Ask about special coatings or heat treatments for blades that last longer and fight rust.
| Vật liệu | Ứng dụng |
|---|---|
| AISI L6 | Heavy duty shear blades |
| AISI D2 | Sheet metal shear blades |
| A-2 | General use for shear blades |
Tip: Before you put in new blades, turn off the machine and lock it. Clean the blade holders and look for damage. Put in the new blades and check if they line up. Test with scrap metal to make sure the cut is good.
You can trust Metal Industrial’s quality checks and custom blade service. With many choices and expert help, you can make your cutting better and get great results.
Step-by-Step Selection Checklist
- Find out how thick and what grade your stainless steel is.
- Pick the blade material that fits your job and how long you want it to last.
- Choose the edge shape for the finish and speed you want.
- Decide if you need special sizes or coatings.
- Make sure the blade works with your machine.
- Work with a trusted company like Metal Industrial for good blades and help.
If you follow these steps, you will get shear blades for stainless steel that cut well, last long, and work every time.
Maintenance and Optimization
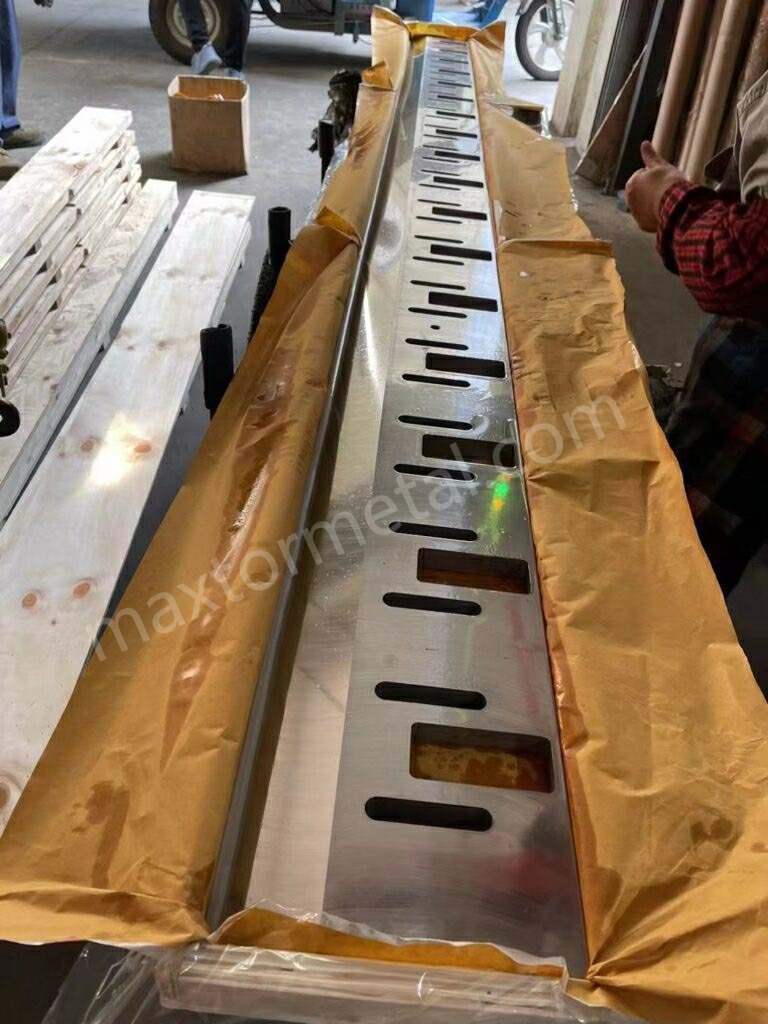
Proper care and handling of shear blades for stainless steel help you get the best results and extend blade life. You can avoid many common problems by following a few simple steps.
Mài và Xử lý
Techniques for Stainless Steel Blades
You need to keep your shear blades for stainless steel sharp and clean. Regular maintenance stops rust and keeps your cuts smooth. Use the right sharpening angle for your blade type. Always inspect the blade for chips or cracks before and after use. Lubricate moving parts to reduce friction and wear. Check blade alignment often to make sure your cuts stay even.
Here is a table to help you remember the best maintenance actions:
| Hành động bảo trì | Khoảng thời gian/Điều kiện khuyến nghị |
|---|---|
| Vệ sinh thường xuyên | Sau mỗi lần sử dụng, hãy bôi dung dịch này để chống gỉ và giữ cho lưỡi dao luôn sắc bén. |
| Mài lưỡi dao | Khi các đường cắt trở nên gồ ghề hoặc khó thực hiện, hãy sử dụng góc vuông. |
| Kiểm tra độ hao mòn | Mỗi lần vệ sinh, hãy kiểm tra xem có vết sứt, nứt hoặc cạnh không đều nào không. |
| Bôi trơn các bộ phận chuyển động | Sau khi vệ sinh và trước khi cất lưỡi dao đi. |
| Kiểm tra căn chỉnh | Kiểm tra thường xuyên để đảm bảo các vết cắt đều và lưỡi dao ít bị mòn. |
| Thay thế lưỡi dao | Nếu bạn thấy vết nứt, sứt mẻ lớn, hoặc nếu lưỡi dao quá mỏng. |
Mẹo: Always use gloves when handling blades. This keeps your hands safe and protects the blade edge.
Khắc phục các sự cố thường gặp
Galling, Chipping, and Poor Cuts
You may face some problems when using shear blades for stainless steel. Knowing how to spot and fix these issues helps you keep your blades in top shape.
- Dull Blades: Replace or sharpen blades when you notice rough or uneven cuts.
- Incorrect Blade Gap: Adjust the gap to match the thickness of your stainless steel. This prevents uneven cuts.
- Material Issues: Check the type and grade of stainless steel before cutting. Harder metals need different settings.
- Kẹt máy: Kiểm tra vật liệu bị lệch, thiếu mỡ bôi trơn hoặc các sự cố thủy lực.
- Tiếng ồn hoặc độ rung bất thường: Siết chặt các bộ phận bị lỏng và kiểm tra lưỡi dao xem có bị mòn không. Đảm bảo máy được đặt trên bề mặt bằng phẳng, vững chắc.
- Sự cố về điện hoặc hệ thống điều khiển: Kiểm tra các bộ điều khiển và nguồn điện. Thường xuyên kiểm tra các hệ thống an toàn.
Ghi chú: Nếu phát hiện hiện tượng dính dao hoặc mẻ lưỡi, hãy dừng máy và kiểm tra lưỡi dao. Làm sạch và bôi trơn lưỡi dao trước khi tiếp tục.
Tối đa hóa tuổi thọ lưỡi dao
Mẹo bảo trì phòng ngừa
Bạn có thể kéo dài tuổi thọ của lưỡi dao cắt inox bằng một vài thói quen đơn giản.
- Thay thế lưỡi dao cùn kịp thời. Việc này giúp tránh áp lực thừa lên máy và đảm bảo đường cắt luôn sắc nét.
- Vệ sinh lưỡi dao sau mỗi lần sử dụng. Loại bỏ bụi bẩn và gỉ sét, sau đó bôi mỡ chống gỉ lên các bộ phận không sơn.
- Vệ sinh bề mặt gá dao và hốc lắp dao. Điều này giúp lưỡi dao được lắp vừa vặn và giảm độ mòn.
- Giữ cho mép cắt của lưỡi dao luôn sắc bén. Mài hoặc thay thế lưỡi dao trước khi chúng quá cùn.
- Tuân thủ đúng lực siết quy định khi siết chặt các bu-lông cố định lưỡi dao. Điều này ngăn chúng bị lỏng ra trong quá trình vận hành.
- Giữ lưỡi dao luôn sắc bén bằng cách thay thế thường xuyên.
- Vệ sinh lưỡi dao để loại bỏ bụi bẩn và gỉ sét.
- Mài lưỡi dao khi bị cùn.
Mẹo: Bảo trì định kỳ giúp bạn tiết kiệm thời gian và chi phí. Lưỡi dao được bảo dưỡng tốt sẽ cắt đẹp hơn và bền hơn.
Bằng cách tuân thủ các bước này, lưỡi dao cắt inox của bạn sẽ luôn hoạt động ở trạng thái tốt nhất. Bảo dưỡng tốt đồng nghĩa với ít sự cố hơn và hiệu quả cắt cao hơn mỗi lần vận hành.
Khi chọn lưỡi dao cắt inox, hãy chú ý đến vật liệu có độ bền cao và hình dạng lưỡi dao chính xác. Quy trình chế tạo chất lượng giúp lưỡi dao hoạt động hiệu quả và bền bỉ hơn. Bảng dưới đây cho thấy ảnh hưởng của từng loại vật liệu lưỡi dao đến hiệu suất:
| Loại vật liệu | Những lợi ích |
|---|---|
| Thép công cụ cacbon | Hoạt động tốt và mang lại chất lượng ổn định. |
| Thép công cụ hợp kim | Chuyên dụng cho các ứng dụng đặc biệt và cắt nhanh hơn. |
| Lưỡi dao qua xử lý nhiệt | Kết hợp độ cứng, độ dẻo dai và khả năng chống mòn để đạt hiệu quả tối ưu. |
Để giữ lưỡi dao hoạt động tốt, hãy thực hiện các việc sau:
- Vệ sinh và kiểm tra lưỡi dao sau mỗi lần sử dụng.
- Tra dầu thường xuyên và bảo quản lưỡi dao ở nơi khô ráo.
- Mài lưỡi dao bởi các chuyên gia.
Nếu bạn cần hỗ trợ, Hãy liên hệ với các kỹ sư bán hàng của chúng tôi. để nhận tư vấn cho công việc của bạn.
Câu hỏi thường gặp
Điều gì làm cho lưỡi dao cắt inox khác với các loại lưỡi dao thông thường?
Lưỡi dao cắt inox sử dụng vật liệu chịu lực tốt hơn cùng thiết kế mép cắt đặc biệt. Bạn sẽ thu được đường cắt sạch đẹp hơn và tuổi thọ lưỡi dao dài hơn. Các lưỡi dao này chống mòn và chống dính dao tốt hơn so với lưỡi dao thông thường.
Bao lâu thì nên mài lưỡi dao cắt inox một lần?
Bạn nên mài lưỡi dao khi đường cắt bắt đầu bị xơ xước hoặc không đều. Hầu hết các xưởng cơ khí đều kiểm tra lưỡi dao sau mỗi ca làm việc. Mài dao định kỳ giúp đường cắt luôn mịn màng và kéo dài tuổi thọ lưỡi dao.
Vật liệu nào phù hợp nhất cho lưỡi dao cắt inox?
Các loại thép làm dao cụ như D2 và thép gió (HSS) mang lại hiệu quả tốt nhất. Các vật liệu này có độ cứng và khả năng chống mòn cao. Lưỡi dao hợp kim Carbide thậm chí còn bền hơn nhưng giá thành cao hơn.
Làm thế nào để ngăn ngừa hiện tượng dính dao (galling) khi cắt inox?
Bạn có thể sử dụng mỡ bôi trơn và chọn lưỡi dao có độ hoàn thiện bề mặt phù hợp. Vệ sinh lưỡi dao thường xuyên và tránh các bề mặt quá nhẵn. Điều này giúp ngăn kim loại bị dính vào lưỡi dao.
Góc vát mép cắt nào nên được sử dụng khi cắt inox?
Hầu hết các chuyên gia khuyên nên dùng góc mép cắt từ 20° đến 25°. Góc này mang lại mép cắt sắc bén cho đường cắt gọn gàng và giúp lưỡi dao bền hơn.
Có thể dùng cùng một lưỡi dao cắt cho các mác inox khác nhau không?
Bạn có thể dùng cùng một loại lưỡi dao cho nhiều mác thép, nhưng các mác inox cứng hơn yêu cầu lưỡi dao có độ bền cao hơn. Luôn kiểm tra vật liệu lưỡi dao và điều chỉnh thông số cho từng công việc.
Làm sao để biết khi nào cần thay lưỡi dao cắt inox?
Hãy thay lưỡi dao khi thấy xuất hiện vết mẻ, vết nứt hoặc mép cắt bị cùn. Nếu đường cắt trông sần sùi hoặc lưỡi dao đã bị mài quá mỏng, đó là lúc cần thay lưỡi dao mới.
Những bước bảo dưỡng nào giúp lưỡi dao cắt inox kéo dài tuổi thọ?
Vệ sinh lưỡi dao sau mỗi lần sử dụng. Bôi trơn các bộ phận chuyển động. Thường xuyên kiểm tra độ căn chỉnh. Mài lưỡi dao trước khi chúng quá cùn. Các bước này giúp bạn đạt hiệu suất tối ưu và kéo dài tuổi thọ lưỡi dao.
Xem thêm
Lưỡi Dao Cắt Xén Nóng so với Lạnh: Hướng Dẫn Chi Tiết Về Lựa Chọn Vật Liệu và Giới Hạn Nhiệt Độ
Hướng dẫn mua hàng tối ưu cho lưỡi cắt công nghiệp: 7 bước kiểm tra chất lượng trước khi mua hàng
Mài Sắc Lưỡi Dao Cắt Xén Như Chuyên Gia: Tránh Các Sai Lầm Mài Phổ Biến và Kéo Dài TCO
Hướng Dẫn Chi Tiết Về Thiết Lập Khe Hở Lưỡi Dao Cắt Xén: Công Thức, Sai Lầm và Kết Quả Không Bavia
 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean
2 bình luận
Tôi sẽ theo dõi ngay nguồn RSS của bạn vì tôi không tìm thấy liên kết đăng ký email hoặc dịch vụ nhận bản tin. Bạn có dịch vụ này không? Vui lòng cho tôi biết để tôi có thể đăng ký. Cảm ơn.
Cảm ơn sự ủng hộ của bạn. Bạn có thể tìm thấy nút đăng ký ở cuối trang web. Chúng tôi rất mong nhận được thông báo đăng ký từ bạn!