


ملاحظة السلامة والمسؤولية: يوفر هذا الدليل إرشادات صيانة عامة لآلات تقطيع الخبز الصناعية. اتبع دائمًا دليل خدمة الشركة المصنعة للمعدات الأصلية (OEM) لآلتك، وبرنامج الإغلاق والوسم (LOTO) الخاص بمنشأتك، واللوائح المحلية المعمول بها. في حال تعارض أي خطوة مع وثائق الشركة المصنعة للمعدات الأصلية (OEM)، تكون الأولوية لمتطلبات الشركة المصنعة الأصلية.
مراجعة فنية: تمت مراجعته للتأكيد على السلامة ووضوح الإجراءات من قِبل الفريق الفني لـ MAXTOR METAL (لا تزال متطلبات الإغلاق والوسم LOTO والحماية تعتمد على برنامج موقعك والقواعد المحلية).
هل تحتاج إلى مساعدة في تأكيد الملاءمة أو هندسة الشفرة؟ اتصل بـ MAXTOR METAL: maxtormetal.com/contact.
- الفئة المستهدفة من هذا الدليل والنتائج التي ستحققهاهذا الدليل مخصص لفرق الصيانة والإنتاج والمشتريات في المخابز الصناعية — ولمصنعي آلات تقطيع الخبز الأصليين (OEMs) الذين يدعمون العملاء في الميدان. بنهاية هذا الدليل، سيكون لديك إجراء استبدال يمكنك توحيده، بالإضافة إلى طريقة تحقق تحافظ على استقرار مظهر الشرائح مع تقليل وقت التوقف غير الضروري.
- أين يؤثر استبدال شفرات تقطيع الخبز على الجودة، والفعالية الإجمالية للمعدات (OEE)، والتكلفة الإجمالية للملكية (TCO)تؤثر حالة الشفرة وإعدادها بشكل مباشر على ثلاث نتائج يشعر بها المشغلون في كل نوبة عمل:
- جودة: يظهر تآكل الحواف والشد غير المتناسق في صورة تمزق، وانضغاط، وتراكم الفتات.
- فعالية المعدات الكلية (OEE): تؤدي عمليات التغيير البطيئة ومحاولات ضبط الإعدادات بعد التغيير إلى تقليل وقت التشغيل والثقة في خط الإنتاج.
- التكلفة الإجمالية للملكية (TCO): نادرًا ما يكون سعر الشفرة هو التكلفة الرئيسية؛ حيث تهيمن عادةً المنتجات المرفوضة، وإعادة العمل، وعمالة التطهير، والتوقفات غير المخطط لها.
- ما تحتاج إلى تجهيزه: معدات الوقاية الشخصية (PPE)، والأدوات، والمجموعات الاحتياطية، وفترة التوقفقبل فتح الواقيات، جهز ما ستستخدمه حتى تظل الآلة مفتوحة لأقصر وقت ممكن:
- معدات الوقاية الشخصية (PPE): قفازات مقاومة للقطع، وواقي العينين، وواقيات الأكمام أو الساعدين، وغطاء الشعر/اللحية، ومئزر يمكن التخلص منه إذا كان مصنعك يستخدمها.
- الأدوات: مفاتيح/أدوات سداسية خاصة بالشركة المصنعة، وأداة عزم الدوران/الشد إذا كانت مستخدمة في طرازك، ومصباح يدوي، وحاوية نظيفة للمثبتات.
- قطع الغيار: مجموعة شفرات متطابقة كاملة (تجنب خلط القديم بالجديد)، بالإضافة إلى أي مشابك/دبابيس يستخدمها طرازك.
- وقت التوقف: فترة تشمل عمليات القطع التجريبية والتحقق من العبوة الأولى (لا تحجز “وقتًا كافيًا للاستبدال فقط”).
السلامة، ومعدات الوقاية الشخصية (PPE)، والتحضير

قائمة فحص سريعة قبل إعادة التشغيل
- اكتمل الإغلاق والوسم (LOTO) وتم التحقق منه؛ لا تتم إزالة الواقيات إلا بعد تأكيد العزل.
- يتم التعامل مع الشفرات باستخدام معدات الوقاية الشخصية (PPE) المقاومة للقطع؛ ولا يتم خلط المجموعات القديمة والجديدة.
- جميع الشفرات مستقرة في مكانها والقطع المعدنية مثبتة بإحكام بالأصابع قبل الشد النهائي.
- تم تأكيد مسار الشفرة عبر كل موجه مخصص (دون إجبار أو احتكاك).
- يتم رفع الشد على مراحل باستخدام الطريقة المحددة من قِبل الشركة المصنعة للمعدات الأصلية OEM (المقياس/الإعداد/التسلسل).
- إعادة تركيب الواقيات؛ وإخلاء المنطقة؛ وإجراء دورة اختبار خاضعة للرقابة (إذا كان طرازك يسمح بذلك).
- تفي عمليات القطع التجريبية بتفاوت السماكة وتوقعات كمية الفتات.
- اكتمل التحقق من العبوة الأولى وتم التوقيع عليه.
قائمة فحص الإغلاق والوسم (Lockout/tagout)
تنطوي آلات تقطيع الخبز على مخاطر عالية للتعرض للجروح وبتر الأعضاء أثناء التنظيف والصيانة. تشير إدارة السلامة والصحة المهنية (OSHA) إلى أن برنامج الإغلاق والوسم مطلوب عند إزالة الواقيات أثناء صيانة المعدات الخطرة (انظر دليل OSHA: منع الجروح وبتر الأعضاء الناتجة عن آلات تقطيع الأغذية واللحوم (OSHA 3794)). ولمتطلبات أوسع للتحكم في الطاقة، انظر دليل OSHA التحكم في الطاقة الخطرة (الإغلاق/الوسم)، 29 CFR 1910.147, والإرشادات التوافقية في نظرة عامة من الجمعية الأمريكية لمهندسي السلامة (ASSP) حول معيار ANSI/ASSP Z244.1.
استخدم قائمة فحص قابلة للتكرار:
- إخطار الموظفين المتأثرين؛ ووضع لافتة “أعمال الصيانة قيد التنفيذ”.
- تحديد جميع مصادر الطاقة (الكهربائية بالإضافة إلى الهوائية/الفراغية إن وجدت).
- إيقاف التشغيل باستخدام تسلسل الإيقاف العادي.
- عزل الطاقة ووضع القفل والبطاقة الخاصة بك.
- Release stored energy (bleed air; confirm moving parts are at rest).
- Verify isolation (attempt start; confirm no motion).
⚠️ تحذير: Never start “just to see if it’s aligned” with guards open. Validation happens with guards in place, at controlled speed, and with a safe stance.
Cut-proof handling and tool setup
- Treat every blade as live. Keep hands out of the cutting plane.
- Use a clean, stable laydown surface with edge protection (cardboard or a dedicated tray).
- Place tools where you don’t reach across blades.
- Replace one side/section at a time if your frame design allows it—your goal is to prevent the frame from twisting or drifting.
Sanitation boundaries and debris control
Blade change is also a hygiene event. Set clear boundaries:
- Establish a “clean side” for new blades and a “dirty side” for removed blades and crumb debris.
- Control crumbs so they don’t migrate into bearings, guide rails, or electrical enclosures.
- Avoid introducing water into areas that your sanitation SOP defines as no-water zones.
MAXTOR METAL’s own maintenance guidance emphasizes routine cleaning and inspection for blade performance and hygiene (see Maintaining & Replacing Bread Slicing Blades).
خطوات استبدال شفرات تقطيع الخبز حسب الطراز: Oliver، وJAC، وBerkel
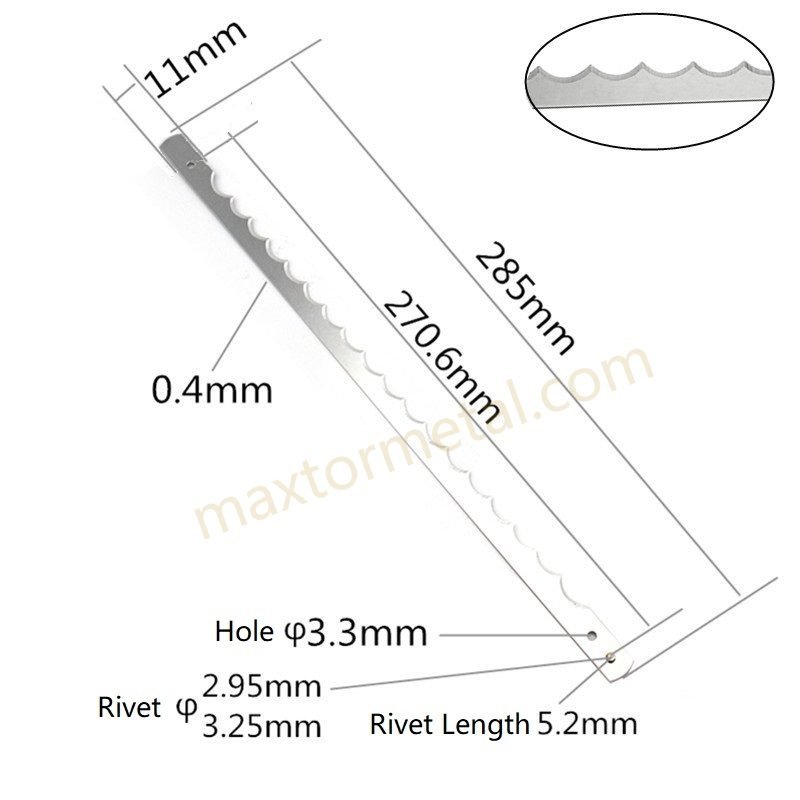
The safe sequence is similar across brands, but the mechanical details that cause trouble differ. The model-aware notes below focus on failure modes: frame distortion, tension inconsistency, and incorrect pathway routing.
Oliver: frame, cams, and tension pins
Oliver-style frames often rely on consistent mechanical indexing. The risk is reassembling with one side “pulled” tighter than the other.
- Relieve tension gradually—alternate adjustments rather than backing one side off fully.
- Photograph or mark the pre-change positions of cams/pins/adjusters.
- Remove blades in a controlled order so the frame doesn’t spring.
- Install the new set with the same order and seating pattern.
تم الانتهاء عند: all blades are seated, hardware is finger-tight, and the frame sits square without bias.
Fastener types, guide layouts, and tension mechanisms can vary by sub-model—verify details against your OEM parts diagram and service manual before final tensioning.
JAC: progressive swap without distortion
On JAC-style assemblies, the most common mistake is loosening too much at once and introducing distortion that becomes “mystery thickness drift.”
- Work progressively: relieve → remove → seat → lightly secure → move to the next.
- Keep tension low during initial seating so the blade path finds its track.
- Only bring tension up after every blade is installed and the pathway is confirmed.
تم الانتهاء عند: the blade set is installed with even, repeatable low tension and no obvious pathway rubbing.
Sub-model differences (guide hardware, routing points, and tension devices) are common—confirm the exact pathway and adjustment points in your OEM documentation.
Berkel: service pathway and parts mapping
Berkel slicers often have more explicit service pathways, but teams lose time when parts aren’t mapped before removal.
- Map parts before you start: guards, fasteners, clips, guides.
- Keep removed parts grouped by position (left/right, upstream/downstream).
- Follow the service pathway, and don’t “force” a blade into a guide.
تم الانتهاء عند: guards and guides return to their original positions and the blade pathway is clean and unobstructed.
If your Berkel variant uses different clips, guide blocks, or guard interlocks, follow the OEM parts diagram/service manual for the correct sequence and reassembly checks.
الشد، والمحاذاة، والتحقق (شد ومحاذاة شفرات تقطيع الخبز)

Set tension consistently per blade
Your goal isn’t “maximum tight.” Your goal is repeatable tension across the full set. Tension methods and target values vary by brand and model—use your OEM manual’s specified gauge, reading, or adjuster position as the primary reference.
- Bring tension up in stages. Alternate sides and avoid long turns on one adjuster.
- If your model uses a tension gauge/setting, document the reading and keep it consistent per blade.
- If you don’t have a gauge, document the adjuster position and use a fixed pattern (e.g., quarter-turn increments) to reduce variation.
نصيحة احترافية: If you’re seeing inconsistent crumb load across lanes or edges, treat tension inconsistency as a prime suspect before you blame bread temperature or packaging.
Align spacing and edge orientation (bread slicer blade alignment)
تظهر أخطاء المحاذاة عادةً على شكل:
- تفاوت في السماكة لا يمكن ضبطه أو التخلص منه“
- تمزق متكرر في نفس الموقع
- علامات احتكاك غير عادية، أو ضوضاء، أو حرارة مرتفعة
Practical checks:
- تأكد من تمرير كل شفرة عبر مسار التوجيه المخصص لها.
- تحقق من أن المسافات موحدة وأن الشفرات ليست ملتوية داخل الإطار.
- تأكد من أن اتجاه الحافة صحيح وفقًا لهندسة الشفرة الخاصة بك (مسننة/متموجة).
توثق MAXTOR METAL خيارات هندسة شفرات الخبز ونطاقات خطوة الأسنان النموذجية—استخدمها كمرجع عند اختيار نمط الشفرة والتحقق منه (انظر دليل MAXTOR METAL “Essential Guide to Bread Cutting Blades: Optimize Your Bakery…” ودليل MAXTOR METAL “How Blade Geometry Impacts Cutting Efficiency”). (كلاهما مذكور لاحقًا—يتم وضع الرابط مرة واحدة فقط لكل عنوان URL).
تحقق من الصحة باستخدام قطوع تجريبية وأهداف الانحراف المعياري (SD)
لا تستأنف الإنتاج بناءً على مجرد “تبدو جيدة”. تحقق من الصحة كما تفعل الشركات المصنعة للمعدات الأصلية (OEM):
- قم بتشغيل دورة إحماء قصيرة منخفضة المخاطر (بدون منتج) إذا كانت.
- قم بإجراء مجموعة محكومة من عمليات القطع التجريبية.
- قم بقياس وتسجيل سمك الشريحة على عينة صغيرة.
- قارن النتائج بالانحراف المعياري/التباين المستهدف داخلياً وتفاوت التعبئة والتغليف لديك.
- افحص كمية الفتات المتساقط وتشطيب الحواف (التمزق مقابل القطع النظيف).
إذا كانت النتائج تنحرف:
- أعد التحقق من مسار الشفرة وموضع استقرارها أولاً.
- اضبط الشد بزيادات صغيرة وموثقة.
- أعد الاختبار على نفس نوع المنتج ودرجة حرارة رغيف الخبز.
اختيار الشفرات البديلة للمعدات الأصلية (OEM) (شفرات تقطيع الخبز البديلة للمعدات الأصلية OEM)

المواد، والطلاءات، وهندسة الحواف
بالنسبة لتقطيع الخبز، فإن الهندسة وحالة السطح لا تقل أهمية عن المادة الأساسية.
- مادة: لـ MAXTOR METAL شفرات تقطيع الخبز تتوفر بالفولاذ المقاوم للصدأ مع أنماط حواف قطع مسننة/متموجة مناسبة للخبز.
- هندسة الحافة: تؤثر خطوة السن وشكل السن على كيفية “إمساك” الحافة بالقشرة مقابل ضغط الفتات. تشير إرشادات MAXTOR METAL إلى نطاقات الخطوة المسننة (انظر كيف تؤثر هندسة الشفرة على كفاءة القطع) وتقارن أنواع الشفرات حسب السرعة والتطبيق (انظر الدليل الأساسي لشفرات تقطيع الخبز: حسّن مخبزك...).
- الطلاءات: إذا كنت تقوم بتقطيع منتج دافئ أو عالي السكر حيث يمثل الالتصاق مشكلة، فاسأل المورد الخاص بك عن تشطيبات الأسطح وخيارات منع الالتصاق المتاحة، وتحقق من فعاليتها باستخدام نفس بروتوكول الفتات + السمك.
تكمن فائدة MAXTOR METAL من الناحية العملية في التصنيع القابل للتكرار والهندسة المحكومة لمجموعات بدائل المعدات الأصلية (OEM)، بالإضافة إلى دعم التصنيع المخصص عندما تختلف ميزات التركيب (الثقوب/الألسنة) بين الآلات.
المطابقة مع مزيج المنتجات ومعدل الإنتاج
اختر الشفرات التي تناسب واقع منتجك، وليس مجرد فئة في الكتالوج.
طابق حسب:
- مزيج المنتجات: أرغفة السندوتشات، الكعك، الباجيت، القشرة الحرفية - كل منها يتصرف بشكل مختلف.
- معدل خط الإنتاج: يؤدي معدل الإنتاج الأعلى إلى تضخيم أخطاء الإعداد الصغيرة وتحويلها إلى هدر.
- حالة الخبز: درجة حرارة الرغيف ورطوبته (الخبز الساخن يلتصق، والقشرة الجافة تتمزق).
عندما يقوم قسم المشتريات بتقييم الشفرات البديلة للمعدات الأصلية (OEM)، يجب الإصرار على إجراء تجربة قصيرة ومحكومة وتسجيل ثلاثة أرقام:
- تباين سمك الشريحة (التفاوت الداخلي المسموح به لديك)
- كمية الفتات المتساقط لكل وحدة إنتاج (قم بوزنها أو على الأقل تتبع اتجاهها)
- مدة التغيير (الدقائق من التوقف وحتى قبول أول عبوة)
هذا يحول مقارنة “المعدات الأصلية مقابل البديل” إلى قرار قابل للقياس بدلاً من مجرد جدال.
مثال من الصناعة
يأتي مثال موثق علناً لكيفية مساهمة تصميم آلة التقطيع + الصيانة المنضبطة في تقليل عبء الصيانة من دراسة حالة أجرتها شركة Bizerba على مخبز Koch الحرفي. وتفيد Bizerba بأن آلة التقطيع كانت “موثوقة تماماً منذ بدء التشغيل”، مع “عدم الحاجة إلى الصيانة وعدم الحاجة إلى تغيير شفرة المنشار أو إعادة شحذها”، مع تقديم “ما يصل إلى 200 شريحة في الدقيقة” ووقت تنظيف يومي يبلغ “خمس دقائق فقط” (انظر صفحة حالة Bizerba “CSP يلبي المتطلبات المتزايدة لمخبز Koch الحرفي”).
الامتثال والتوثيق والمصادر
بالنسبة للمخابز ومصنعي المعدات الأصلية (OEMs)، فإن كلمة “متوافق” لا تعني فقط الملاءمة، بل تعني التوثيق أيضاً.
Ask your blade supplier for:
- material grade documentation suitable for food contact use (as required by your market)
- batch traceability and test records
- inspection reports for geometry-critical features
MAXTOR METAL outlines traceability and compliance documentation expectations for food-grade blades—such as traceability papers per batch and supplier certificates—in 5 حقائق سريعة عن الفولاذ الغذائي لشفرات أكثر أمانًا.
عمليات التغيير، والصيانة، والسجلات

Rapid swap SOPs and spare staging
Changeovers get faster when the work is staged:
- Keep one complete, labeled spare set sealed on the “clean side.”
- Pre-stage fasteners, clips, and any model-specific pins.
- Use a fixed replacement sequence and a sign-off step for tension/alignment.
MAXTOR METAL’s maintenance guidance also reinforces the operational value of routine inspections and replacement discipline.
Cleaning cadence and no‑water zones
Crumbs are both a quality issue and a sanitation issue.
- Clean crumbs on a cadence that matches output and product type.
- Respect no-water zones to avoid corrosion and contamination risk.
- Keep blades dry after cleaning and before storage.
Traceability, KPIs, and review cadence
Treat blades like a controlled consumable:
- Record blade set ID / batch, install date, and running hours.
- Track: crumb load trend, slice thickness drift, and changeover minutes.
- Review weekly for the first month after a new blade source or geometry change.
TCO note (method, not marketing): If you want an apples-to-apples comparison, model TCO as:
- (blade set cost + changeover labor + sanitation labor + scrap/rework + downtime cost) / total good output
Even when you don’t publish the number, tracking the inputs makes procurement decisions defensible.
استكشاف الأخطاء وإصلاحها بعد تغيير الشفرة
| الأعراض التي تراها | السبب المحتمل | First checks to run |
|---|---|---|
| Thickness drift or lane-to-lane variation | Uneven tension, frame distortion, misrouting | Confirm routing through guides; verify even, repeatable tension using the OEM method; check for frame bias |
| Tearing at the same location on every loaf | Blade twist, incorrect edge orientation, damaged guide | Verify blade seating and twist; confirm edge orientation matches blade geometry; inspect guide condition |
| High crumb load vs baseline | Edge wear/incorrect tooth form, inconsistent tension, product condition shift | Recheck tension consistency; confirm blade geometry matches product mix; retest at consistent loaf temperature |
| Unusual noise, rubbing marks, or heat | Pathway rubbing, misaligned guide, debris in rails | Stop and inspect for rub points; clean crumbs/debris; confirm guides return to original positions |
If any symptom persists after checks, pause production and compare your setup to the OEM manual for your specific model before making larger adjustments.
الخاتمة
- Key checkpoints before restart and first-pack verificationBefore you return the line to normal output:
- LOTO removed only after guards are back in place and the area is clear.
- Tension is set consistently and documented.
- Blade pathway is confirmed (no rubbing, no misrouting).
- تفي عمليات القطع التجريبية بتفاوت السماكة وتوقعات كمية الفتات.
- First-pack verification is completed and signed off.
- What to monitor in week one and when to retension or replaceIn the first week after a change (especially when trialing OEM-alternative blades), monitor:
- thickness drift (trend it by shift)
- crumb load changes vs baseline
- any recurring tear patterns (often alignment or routing)
- changeover time and post-change adjustments
نبذة عن الكاتب
تومي تانغ هو مهندس مبيعات أول في نانجينغ ميتال الصناعية، مع 12 سنة of experience supporting industrial blade selection and OEM-alternative replacement projects. Certifications include CSE, CME, Six Sigma Green Belt, and PMP.

 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean