


Nota sulla sicurezza e sulle responsabilità: Questa guida fornisce indicazioni generali sulla manutenzione delle affettatrici industriali per pane. Attenersi sempre al manuale di assistenza del produttore della macchina, al programma di blocco/etichettatura (LOTO) dell'impianto e alle normative locali applicabili. Qualora una qualsiasi procedura sia in conflitto con la documentazione del produttore, prevarranno le istruzioni del produttore.
Revisione tecnica: Revisionato dal team tecnico di MAXTOR METAL per garantire la massima sicurezza e chiarezza procedurale (i requisiti relativi a LOTO e dispositivi di protezione dipendono comunque dal programma del sito e dalle normative locali).
Hai bisogno di aiuto per verificare la compatibilità o la geometria della lama? Contatta MAXTOR METAL: maxtormetal.com/contact.
- A chi è rivolta questa guida e i risultati che otterraiQuesta guida è destinata ai team di manutenzione, produzione e approvvigionamento dei panifici industriali, nonché ai produttori di affettatrici per pane che assistono i clienti sul campo. Al termine, avrete a disposizione una procedura di sostituzione standardizzabile e un metodo di validazione che garantisce la stabilità dell'aspetto delle fette, riducendo al contempo i tempi di inattività evitabili.
- Dove la sostituzione della lama dell'affettatrice per pane influisce su qualità, OEE e TCOLe condizioni e la configurazione delle lame influiscono direttamente su tre aspetti che gli operatori percepiscono a ogni turno:
- QualitàL'usura dei bordi e la tensione irregolare si manifestano come strappi, compressioni e accumulo di briciole.
- OEEI cambi di formato lenti e la necessità di "inseguire" la configurazione successiva al cambio riducono i tempi di attività e l'affidabilità della linea.
- TCOIl prezzo della lama raramente rappresenta il costo principale; solitamente prevalgono gli scarti, le rilavorazioni, la manodopera per la sanificazione e gli arresti imprevisti.
- Cosa è necessario preparare: DPI, attrezzi, set di ricambio e finestra di tempo di inattivitàPrima di aprire le protezioni, preparate ciò che userete in modo che la macchina rimanga aperta per il minor tempo possibile:
- DPI: guanti antitaglio, protezione per gli occhi, manicotti o protezioni per gli avambracci, retina per capelli/copertura per la barba e un grembiule monouso se il vostro stabilimento ne fa uso.
- Attrezzi: chiavi/chiavi esagonali specifiche del produttore, chiave dinamometrica/di tensione se prevista per il vostro modello, una torcia elettrica e un contenitore pulito per i dispositivi di fissaggio.
- Ricambi: un set completo di lame abbinate (evitate di mescolare lame vecchie e nuove), più eventuali clip/perni utilizzati dal vostro modello.
- Tempo di inattività: una finestra che include tagli di prova e verifica del primo pacco (non prenotare “giusto il tempo per lo scambio”).
Sicurezza, DPI e preparazione

Breve lista di controllo prima del riavvio
- Procedura LOTO completata e verificata; le guardie verranno rimosse solo dopo la conferma dell'isolamento.
- Le lame vengono maneggiate con dispositivi di protezione individuale (DPI) antitaglio; i set vecchi e nuovi non vengono mischiati.
- Tutte le lame sono in posizione e la bulloneria è serrata a mano prima del tensionamento finale.
- Percorso della lama confermato attraverso ogni guida prevista (senza forzature o sfregamenti).
- Tensione aumentata gradualmente utilizzando il metodo specificato dal produttore (calibro/impostazione/sequenza).
- Protezioni reinstallate; area sgombrata; ciclo di prova controllato eseguito (se il modello lo consente).
- I campioni di prova soddisfano le tolleranze di spessore e le aspettative relative alla consistenza della mollica.
- Verifica del primo pacchetto completata e firmata.
Lista di controllo per il blocco/etichettatura
Le affettatrici per il pane presentano un alto rischio di lacerazioni e amputazioni durante le operazioni di pulizia e manutenzione. L'OSHA sottolinea che è necessario un programma di blocco/etichettatura quando le protezioni vengono rimosse durante la manutenzione di attrezzature pericolose (vedere la guida dell'OSHA: Prevenzione di tagli e amputazioni causati da affettatrici e macellai (OSHA 3794)). Per requisiti di controllo energetico più ampi, consultare le norme OSHA Controllo dell'energia pericolosa (blocco/etichettatura), 29 CFR 1910.147, e le linee guida di consenso in Panoramica di ASSP sullo standard ANSI/ASSP Z244.1.
Utilizzare una lista di controllo ripetibile:
- Avvisare i dipendenti interessati; affiggere un cartello con la scritta "manutenzione in corso".
- Identificare tutte le fonti di energia (elettrica e pneumatica/a vuoto, se presente).
- Spegnere il sistema utilizzando la normale sequenza di arresto.
- Isolate l'energia e applicate il vostro lucchetto e la vostra targhetta.
- Rilasciare l'energia accumulata (spurgare l'aria; verificare che le parti mobili siano a riposo).
- Verificare l'isolamento (tentare l'avvio; confermare l'assenza di movimento).
⚠️ AttenzioneNon iniziare mai "solo per vedere se è allineato" con le guardie aperte. La validazione avviene con le guardie in posizione, a velocità controllata e con una posizione sicura.
Maneggevolezza e configurazione degli utensili antitaglio
- Trattate ogni lama come se fosse attiva. Tenete le mani lontane dalla pialla.
- Utilizzare una superficie di appoggio pulita e stabile, con bordi protetti (cartone o un vassoio apposito).
- Posiziona gli attrezzi in modo da non dover raggiungere le lame.
- Se il design del telaio lo consente, sostituisci un lato/una sezione alla volta: l'obiettivo è impedire che il telaio si torca o si sposti.
Confini sanitari e controllo dei detriti
Anche il cambio della lama è un'operazione igienica. Stabilite dei limiti chiari:
- Predisponete un "lato pulito" per le lame nuove e un "lato sporco" per le lame rimosse e i residui di briciole.
- Controllare le briciole in modo che non si depositino nei cuscinetti, nelle guide o negli alloggiamenti elettrici.
- Evitate di introdurre acqua nelle aree che la vostra procedura operativa standard per i servizi igienico-sanitari definisce come zone in cui l'acqua non deve essere utilizzata.
Le linee guida di manutenzione di MAXTOR METAL sottolineano la pulizia e l'ispezione di routine per le prestazioni e l'igiene delle lame (vedere Manutenzione e sostituzione delle lame per affettare il pane).
Procedura di sostituzione della lama dell'affettatrice per pane in base al modello: Oliver, JAC, Berkel
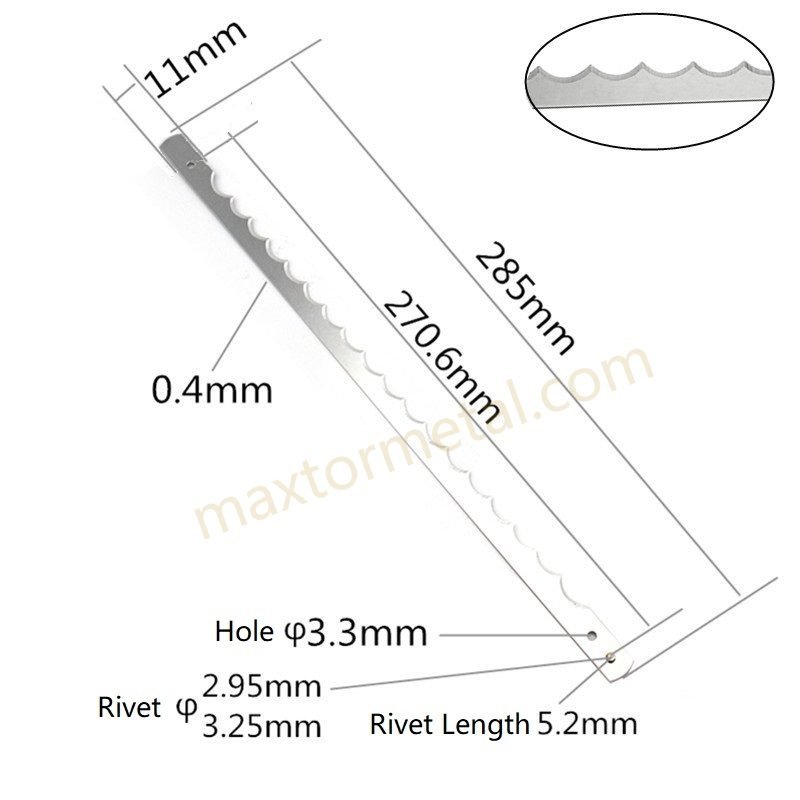
La sequenza sicura è simile tra i vari marchi, ma la dettagli meccanici Le cause dei problemi sono diverse. Le note seguenti, basate sul modello, si concentrano sulle modalità di guasto: distorsione del telaio, incoerenza della tensione e instradamento errato del percorso.
Oliver: telaio, camme e perni di tensione
I telai in stile Oliver spesso si basano su un indicizzazione meccanica precisa. Il rischio è quello di rimontare il tutto con un lato "tirato" più dell'altro.
- Allenta la tensione gradualmente, alternando le regolazioni anziché allentare completamente un lato.
- Fotografa o contrassegna le posizioni di camme/perni/regolatori prima della sostituzione.
- Rimuovere le lame in un ordine controllato per evitare che il telaio scatti.
- Installate il nuovo set mantenendo lo stesso ordine e la stessa disposizione dei posti a sedere.
Fatto quando: Tutte le lame sono ben posizionate, le viti sono serrate a mano e il telaio è perfettamente perpendicolare e senza disallineamenti.
I tipi di elementi di fissaggio, la disposizione delle guide e i meccanismi di tensionamento possono variare a seconda del modello: verificare i dettagli confrontandoli con lo schema dei ricambi originali e il manuale di servizio prima del tensionamento finale.
JAC: scambio progressivo senza distorsione
Negli assemblaggi in stile JAC, l'errore più comune è quello di allentare troppo tutto in una volta, introducendo una distorsione che diventa una "spiazzante variazione di spessore".“
- Procedere progressivamente: allentare → rimuovere → posizionare → fissare leggermente → passare al successivo.
- Durante la fase iniziale di montaggio, mantenete una tensione bassa in modo che la lama trovi la sua traiettoria.
- Aumentate la tensione solo dopo aver installato tutte le lame e aver verificato il percorso.
Fatto quando: Il set di lame è installato con una tensione bassa, uniforme e ripetibile, senza evidenti sfregamenti lungo il percorso.
Le differenze tra i sottomodelli (hardware di guida, punti di instradamento e dispositivi di tensione) sono comuni: verifica il percorso esatto e i punti di regolazione nella documentazione del produttore.
Berkel: percorso di assistenza e mappatura dei ricambi
Gli slicer Berkel spesso hanno percorsi di servizio più espliciti, ma i team perdono tempo quando i componenti non vengono mappati prima della rimozione.
- Prima di iniziare, individua i componenti necessari: protezioni, elementi di fissaggio, clip, guide.
- Mantenere i pezzi rimossi raggruppati per posizione (sinistra/destra, a monte/a valle).
- Seguite il percorso di manutenzione e non "forzate" la lama nella guida.
Fatto quando: Le protezioni e le guide tornano alle loro posizioni originali e il percorso della lama è libero e sgombro da ostacoli.
Se la variante Berkel in vostro possesso utilizza clip, blocchi di guida o dispositivi di bloccaggio della protezione diversi, seguite lo schema dei ricambi/manuale di assistenza del produttore originale per la corretta sequenza e i controlli di rimontaggio.
Tensionamento, allineamento e validazione (tensionamento e allineamento della lama dell'affettatrice per pane)

Impostare la tensione in modo coerente per ciascuna lama
Il tuo obiettivo non è “massima aderenza”. Il tuo obiettivo è tensione ripetibile sull'intero set. I metodi di regolazione della tensione e i valori target variano a seconda della marca e del modello: utilizzare come riferimento principale il calibro, la lettura o la posizione del regolatore specificati nel manuale del produttore.
- Aumenta la tensione gradualmente. Alterna i lati ed evita giri lunghi su un singolo regolatore.
- Se il vostro modello utilizza un indicatore/regolatore di tensione, annotate la lettura e mantenetela costante per ogni pala.
- Se non si dispone di un calibro, documentare la posizione del regolatore e utilizzare uno schema fisso (ad esempio, incrementi di un quarto di giro) per ridurre le variazioni.
Suggerimento professionaleSe notate una distribuzione non uniforme delle briciole tra le corsie o sui bordi, considerate la tensione irregolare come la causa principale prima di attribuire la colpa alla temperatura del pane o alla confezione.
Allineare la spaziatura e l'orientamento dei bordi (allineamento della lama dell'affettatrice per pane)
Gli errori di allineamento si manifestano solitamente come:
- variazione di spessore che non si “annulla”
- strappare ripetutamente nello stesso punto
- segni di sfregamento insoliti, rumore o calore
Verifiche pratiche:
- Verificare che ogni lama sia instradata attraverso il percorso di guida previsto.
- Verificare che la spaziatura sia uniforme e che le lame non siano attorcigliate all'interno del telaio.
- Verifica che l'orientamento del filo sia corretto per la geometria della tua lama (seghettata/ondulata).
MAXTOR METAL documenta le opzioni di geometria delle lame per il pane e gli intervalli tipici di passo dei denti: utilizzateli come riferimento per la selezione e la verifica del tipo di lama (consultate "Guida essenziale alle lame per il taglio del pane: ottimizzate il vostro panificio..." e "Come la geometria della lama influisce sull'efficienza di taglio" di MAXTOR METAL). (Entrambi i documenti saranno citati in seguito; il link è consentito una sola volta per URL).
Convalidare con tagli di prova e obiettivi SD
Non riavviare la produzione basandoti sul fatto che "sembra tutto a posto". Convalida come farebbe un produttore OEM:
- Se la tua affettatrice lo consente, esegui un breve ciclo di riscaldamento a basso rischio (senza prodotto).
- Eseguire una serie controllata di tagli di prova.
- Misurare e registrare lo spessore delle fette su un piccolo campione.
- Confronta con il tuo valore target interno di deviazione standard/varianza e con la tua tolleranza di confezionamento.
- Ispezionare la quantità di briciole e la finitura dei bordi (strappo o taglio netto).
Se i risultati sono variabili:
- Innanzitutto, ricontrollare il percorso del flusso d'aria e il posizionamento delle lame.
- Regolare la tensione con piccoli incrementi documentati.
- Ripetere il test con lo stesso tipo di prodotto e alla stessa temperatura di cottura.
Selezione di lame alternative OEM (lame alternative OEM per affettatrici di pane)

Materiali, rivestimenti e geometria dei bordi
Nel taglio del pane, la geometria e le condizioni della superficie sono importanti tanto quanto il materiale di base.
- Materiale: di MAXTOR METAL Lame per Affettatrici per Pane Sono disponibili in acciaio inossidabile con lame seghettate/ondulate, adatte al pane.
- Geometria del bordo: il passo e la forma del dente influenzano il modo in cui il bordo "afferra" la crosta rispetto alla compressione della mollica. Le linee guida di MAXTOR METAL citano intervalli di passo seghettato (vedi Come la geometria della lama influisce sull'efficienza di taglio) e confronta i tipi di lama in base alla velocità e all'applicazione (vedere Guida essenziale alle lame per tagliare il pane: ottimizza la tua panetteria…).
- RivestimentiSe state affettando prodotti caldi o ad alto contenuto di zucchero, dove l'adesione rappresenta un problema, chiedete al vostro fornitore quali finiture superficiali e opzioni antiaderenti sono disponibili e validatele con lo stesso protocollo di spessore e consistenza.
Dove MAXTOR METAL aiuta nella pratica è produzione ripetibile e geometria controllata per set alternativi OEM, oltre al supporto per configurazioni personalizzate quando le caratteristiche di montaggio (fori/linguette) differiscono tra le macchine.
Adattare al mix di prodotti e alla capacità produttiva
Scegliete le lame in base alla realtà del vostro prodotto, non in base a una categoria di catalogo.
Abbinamento tramite:
- Mix di prodotti: pagnotte per sandwich, panini, baguette, croste artigianali: ognuno si comporta in modo diverso.
- Velocità di linea: una maggiore produttività amplifica i piccoli errori di configurazione trasformandoli in scarti.
- Condizioni del pane: temperatura e umidità del pane (il pane diventa caldo e denso; la crosta secca si strappa).
Quando si valutano le lame alternative a quelle originali, è importante insistere per una prova breve e controllata e registrare tre dati:
- variazione dello spessore della fetta (la tua tolleranza interna)
- Carico di briciole per unità di prodotto (pesare o almeno monitorare l'andamento)
- Durata del cambio (minuti dall'arresto all'accettazione del primo pacco)
Questo trasforma il dilemma "OEM contro alternativa" in una decisione misurabile anziché in una mera discussione.
Esempio tratto dal settore industriale
Un esempio documentato pubblicamente di come la progettazione dell'affettatrice e una manutenzione disciplinata possano ridurre l'onere della manutenzione proviene dal caso di studio di Bizerba sul panificio artigianale Koch. Bizerba riferisce che l'affettatrice è stata "assolutamente affidabile sin dall'avvio", senza "necessità di manutenzione e senza necessità di cambiare o riaffilare la lama della sega", pur garantendo "fino a 200 fette al minuto" e un tempo di pulizia giornaliero di "soli cinque minuti" (vedi Pagina del caso studio di Bizerba "CSP soddisfa le crescenti esigenze del panificio artigianale Koch").
Conformità, documentazione e approvvigionamento
Per i panifici e i produttori di apparecchiature originali (OEM), "compatibile" non significa solo adattarsi, ma anche documentare.
Chiedi al tuo fornitore di lame:
- Documentazione relativa alla classificazione dei materiali idonei al contatto con gli alimenti (come richiesto dal vostro mercato).
- tracciabilità dei lotti e registri dei test
- rapporti di ispezione per elementi geometricamente critici
MAXTOR METAL delinea le aspettative in materia di documentazione di tracciabilità e conformità per le lame per uso alimentare, come ad esempio i documenti di tracciabilità per lotto e i certificati dei fornitori. 5 Fatti Veloci sull'Acciaio per Uso Alimentare per Lame Più Sicure.
Cambi di formato, manutenzione e registrazione

Procedure operative standard per lo scambio rapido e predisposizione dei ricambi
I cambi di produzione diventano più rapidi quando il lavoro viene suddiviso in fasi:
- Tenete un set di ricambio completo, etichettato e sigillato sul "lato pulito".“
- Predisporre elementi di fissaggio, clip e perni specifici del modello.
- Utilizzare una sequenza di sostituzione fissa e una fase di verifica finale per la tensione/allineamento.
Le linee guida di manutenzione MAXTOR METAL rafforzano inoltre il valore operativo delle ispezioni di routine e della disciplina di sostituzione.
Frequenza di pulizia e zone senza acqua
Le briciole rappresentano sia un problema di qualità che un problema igienico.
- Pulire le briciole con una frequenza adeguata alla quantità prodotta e alla tipologia di prodotto.
- Rispetta le zone interdette all'acqua per evitare rischi di corrosione e contaminazione.
- Dopo la pulizia e prima di riporre le lame, assicurarsi che siano asciutte.
Tracciabilità, KPI e frequenza di revisione
Trattate le lame come un materiale di consumo controllato:
- Registrare l'ID/lotto del set di lame, la data di installazione e le ore di funzionamento.
- Monitoraggio: andamento del carico di briciole, variazione dello spessore delle fette e minuti di cambio formato.
- Effettuare una revisione settimanale per il primo mese successivo all'introduzione di una nuova fonte di pale o a una modifica della geometria.
Nota sul TCO (metodo, non marketing): Se si desidera un confronto omogeneo, il modello TCO può essere il seguente:
- (costo del set di lame + manodopera per il cambio formato + manodopera per la sanificazione + scarti/rilavorazioni + costi di fermo macchina) / produzione totale di beni
Anche quando non si pubblica la cifra, il monitoraggio degli input rende le decisioni di approvvigionamento difendibili.
Risoluzione dei problemi dopo la sostituzione della lama
| Sintomo che vedi | Probabile causa | Primi controlli da eseguire |
|---|---|---|
| Variazione dello spessore o variazione da corsia a corsia | Tensione irregolare, distorsione del telaio, instradamento errato | Confermare il passaggio attraverso le guide; verificare la tensione uniforme e ripetibile utilizzando il metodo OEM; controllare l'inclinazione del telaio |
| Si strappa nello stesso punto su ogni pagnotta | Torsione della lama, orientamento errato del bordo, guida danneggiata | Verificare il corretto posizionamento e la torsione della lama; confermare che l'orientamento del bordo corrisponda alla geometria della lama; ispezionare le condizioni della guida. |
| Carico di briciole elevato rispetto alla linea di base | Usura dei bordi/forma errata del dente, tensione incoerente, variazione delle condizioni del prodotto | Ricontrollare la consistenza della tensione; confermare che la geometria della lama corrisponda alla miscela di prodotti; ripetere il test a temperatura del pane costante. |
| Rumori insoliti, segni di sfregamento o calore | Sfregamento del percorso, guida disallineata, detriti nelle rotaie | Fermarsi e controllare la presenza di punti di sfregamento; pulire briciole/detriti; verificare che le guide ritornino nelle posizioni originali. |
Se, dopo i controlli, uno qualsiasi dei sintomi persiste, interrompere la produzione e confrontare la configurazione con il manuale OEM specifico per il proprio modello prima di apportare modifiche sostanziali.
Conclusione
- Punti di controllo chiave prima del riavvio e della verifica del primo pacchettoPrima di riportare la linea all'output normale:
- Il blocco di sicurezza (LOTO) verrà rimosso solo dopo che le guardie saranno tornate al loro posto e l'area sarà sgombra.
- La tensione viene impostata in modo coerente e documentata.
- Il percorso della lama è confermato (nessun attrito, nessun percorso errato).
- I campioni di prova soddisfano le tolleranze di spessore e le aspettative relative alla consistenza della mollica.
- La verifica del primo pacchetto è stata completata e firmata.
- Cosa monitorare nella prima settimana e quando è necessario riposizionare o sostituire la tensioneNella prima settimana successiva alla sostituzione (soprattutto quando si provano lame alternative a quelle originali), monitorare:
- deriva dello spessore (andamento tramite spostamento)
- variazioni del carico di briciole rispetto al valore di riferimento
- qualsiasi schema di strappo ricorrente (spesso di allineamento o di percorso)
- tempo di cambio formato e regolazioni post-cambio formato
Informazioni sull'autore
Tommy Tang è un Ingegnere commerciale senior A Nanjing METAL Industrial, con 12 anni di esperienza nel supporto alla selezione di lame industriali e a progetti di sostituzione alternativi OEM. Le certificazioni includono CSE, CME, Six Sigma Green Belt e PMP.

 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean