


Sicherheitshinweis & Eigenverantwortung: Diese Anleitung bietet allgemeine Wartungsrichtlinien für industrielle Brotschneidemaschinen. Befolgen Sie stets das OEM-Servicehandbuch Ihrer Maschine, das Lockout/Tagout-Programm (LOTO) Ihres Betriebs und die geltenden lokalen Vorschriften. Bei Widersprüchen zwischen einem Schritt und der OEM-Dokumentation haben die OEM-Vorgaben Vorrang.
Technische Überprüfung: Vom technischen Team von MAXTOR METAL auf Sicherheitsaspekte und verfahrenstechnische Klarheit geprüft (LOTO- und Schutzvorrichtungsanforderungen hängen weiterhin von Ihrem Betriebsprogramm und den lokalen Vorschriften ab).
Benötigen Sie Hilfe bei der Bestätigung der Passform oder Messergeometrie? Kontaktieren Sie MAXTOR METAL: maxtormetal.com/kontakt.
- Für wen diese Anleitung gedacht ist und welche Ergebnisse Sie erzielen werdenDiese Anleitung richtet sich an Wartungs-, Produktions- und Einkaufsteams in Großbäckereien sowie an Erstausrüster (OEMs) von Brotschneidemaschinen, die Kunden vor Ort unterstützen. Am Ende verfügen Sie über ein standardisierbares Austauschverfahren sowie eine Validierungsmethode, die ein gleichmäßiges Schnittbild gewährleistet und gleichzeitig vermeidbare Ausfallzeiten reduziert.
- Wo der Austausch von Brotschneidemessern Einfluss auf Qualität, OEE und TCO hatDer Messerzustand und die Einstellung wirken sich direkt auf drei Ergebnisse aus, die Bediener in jeder Schicht spüren:
- Qualität: Schneidenverschleiß und ungleichmäßige Spannung äußern sich in Rissen, Quetschungen und hohem Krümelaufkommen.
- OEE: Langsame Umrüstungen und das nachträgliche “Feinjustieren” nach dem Wechsel reduzieren die Betriebszeit und das Vertrauen in die Linie.
- TCO: Der Messerpreis ist selten der Hauptkostenfaktor; Ausschuss, Nacharbeit, Reinigungsaufwand und ungeplante Stopps machen meist den Großteil aus.
- Was Sie bereithalten müssen: PSA, Werkzeuge, Ersatzsätze und Zeitfenster für den StillstandBereiten Sie vor dem Öffnen der Schutzhauben alle benötigten Utensilien vor, damit die Maschine so kurz wie möglich offen steht:
- PSA: schnittfeste Handschuhe, Augenschutz, Ärmel- oder Unterarmschutz, Haarnetz/Bartschnittschutz und eine Einwegschürze, falls in Ihrem Betrieb üblich.
- Werkzeuge: herstellerspezifische Schlüssel/Inbusschlüssel, Drehmoment-/Spannwerkzeug (falls für Ihr Modell erforderlich), eine Taschenlampe und ein sauberer Behälter für Befestigungselemente.
- Ersatzteile: ein kompletter, aufeinander abgestimmter Messersatz (Vermeiden Sie das Mischen von alten und neuen Messern) sowie alle für Ihr Modell erforderlichen Clips/Stifte.
- Ausfallzeit: Ein Zeitfenster, das Probeschnitte und die Erstverpackungsprüfung beinhaltet (planen Sie nicht “gerade genug Zeit für den Wechsel” ein).
Sicherheit, PSA und Vorbereitung

Kurze Checkliste vor dem Neustart
- LOTO durchgeführt und überprüft; Schutzvorrichtungen erst nach bestätigter Trennung entfernen.
- Messer nur mit schnittfester PSA handhaben; alte und neue Sätze nicht mischen.
- Alle Messer müssen richtig sitzen und die Befestigungsteile handfest angezogen sein, bevor das endgültige Spannen erfolgt.
- Messerlauf durch jede vorgesehene Führung überprüft (kein Klemmen oder Schleifen).
- Spannung stufenweise nach der vom OEM vorgegebenen Methode aufbauen (Messgerät/Einstellung/Reihenfolge).
- Schutzvorrichtungen wieder montiert; Bereich geräumt; kontrollierter Testlauf durchgeführt (sofern Ihr Modell dies zulässt).
- Probeschnitte entsprechen den Toleranzen für die Scheibendicke und den Erwartungen an das Krümelbild.
- Erstverpackungsprüfung abgeschlossen und freigegeben.
Lockout/Tagout-Checkliste
Brotschneidemaschinen bergen bei Reinigung und Wartung ein hohes Risiko für Schnittverletzungen und Amputationen. Die OSHA weist darauf hin, dass ein Lockout/Tagout-Programm erforderlich ist, wenn Schutzvorrichtungen während der Wartung gefährlicher Geräte entfernt werden (siehe OSHA-Leitfaden: Vermeidung von Schnittverletzungen und Amputationen durch Aufschnitt- und Fleischschneidemaschinen (OSHA 3794)). Weitere Anforderungen zur Energiekontrolle finden Sie in OSHAs Kontrolle gefährlicher Energien (Lockout/Tagout), 29 CFR 1910.147, und den Konsensrichtlinien in der Übersicht der ASSP zu ANSI/ASSP Z244.1.
Verwenden Sie eine reproduzierbare Checkliste:
- Betroffene Mitarbeiter benachrichtigen; Schild “Wartung läuft” aufstellen.
- Alle Energiequellen identifizieren (elektrisch sowie pneumatisch/Vakuum, falls vorhanden).
- Über die normale Stopp-Sequenz herunterfahren.
- Energie isolieren und Schloss sowie Anhänger (Lockout/Tagout) anbringen.
- Gespeicherte Energie abbauen (Luft ablassen; sicherstellen, dass alle beweglichen Teile stillstehen).
- Trennung überprüfen (Startversuch durchführen; Stillstand bestätigen).
⚠️ Warnung: Niemals “nur um zu sehen, ob es ausgerichtet ist” bei geöffneter Schutzhaube starten. Die Validierung erfolgt bei montierter Schutzhaube, mit kontrollierter Geschwindigkeit und aus einem sicheren Stand heraus.
Schnittsichere Handhabung und Werkzeugeinrichtung
- Jedes Messer als scharf/aktiv betrachten. Hände außerhalb der Schneidebene halten.
- Eine stabile, saubere Ablagefläche mit Kantenschutz (Karton oder eine spezielle Ablageschale) verwenden.
- Werkzeuge so platzieren, dass nicht über die Messer hinweggegriffen werden muss.
- Wenn es die Rahmenkonstruktion zulässt, immer nur eine Seite/einen Abschnitt auf einmal austauschen – das Ziel ist es, ein Verziehen oder Verschieben des Rahmens zu verhindern.
Hygienegrenzen und Rückstandskontrolle
Der Messerwechsel ist auch eine Hygienemaßnahme. Klare Grenzen setzen:
- Eine “saubere Seite” für neue Messer und eine “schmutzige Seite” für ausgebaute Messer und Krümelrückstände einrichten.
- Krümelbildung kontrollieren, damit diese nicht in Lager, Führungsschienen oder Elektronikgehäuse gelangen.
- Das Eindringen von Wasser in Bereiche vermeiden, die in den Hygiene-SOPs als wasserfreie Zonen definiert sind.
Die eigenen Wartungsrichtlinien von MAXTOR METAL betonen die routinemäßige Reinigung und Inspektion für Messerleistung und Hygiene (siehe Wartung & Austausch von Brotschneidemessern).
Modellspezifische Schritte zum Austausch von Brotschneidemessern: Oliver, JAC, Berkel
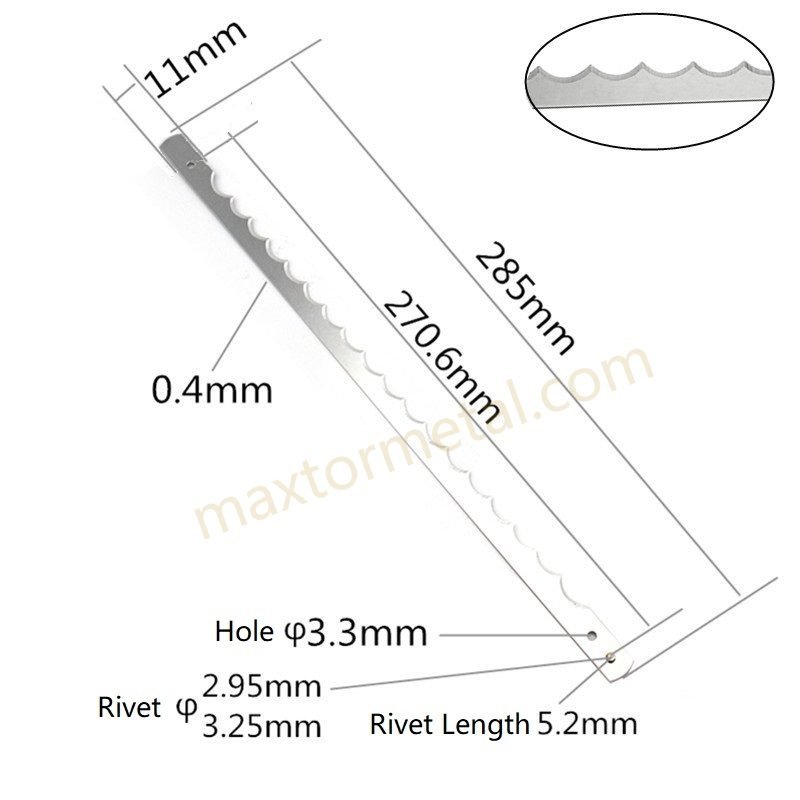
Der sichere Ablauf ist bei allen Marken ähnlich, aber die mechanischen Details die Probleme verursachen, unterscheiden sich. Die modellspezifischen Hinweise unten konzentrieren sich auf Fehlerbilder: Rahmenverzug, ungleichmäßige Spannung und fehlerhafte Spurführung.
Oliver: Rahmen, Nocken und Spannstifte
Rahmen im Oliver-Stil basieren oft auf einer gleichmäßigen mechanischen Indexierung. Es besteht das Risiko, dass beim Zusammenbau eine Seite fester “gezogen” wird als die andere.
- Spannung schrittweise abbauen – Einstellungen abwechselnd vornehmen, anstatt eine Seite vollständig zu lösen.
- Vor dem Wechsel die Positionen von Nocken/Stiften/Einstellern fotografieren oder markieren.
- Messer in einer kontrollierten Reihenfolge ausbauen, damit der Rahmen nicht federt.
- Den neuen Satz in derselben Reihenfolge und mit demselben Sitzmuster einbauen.
Erledigt, wenn: alle Messer sitzen, die Befestigungsteile handfest angezogen sind und der Rahmen gerade und ohne Verzug sitzt.
Befestigungsarten, Führungsanordnungen und Spannmechanismen können je nach Untermodell variieren – Details vor dem endgültigen Spannen anhand des OEM-Teilediagramms und des Servicehandbuchs überprüfen.
JAC: Progressiver Austausch ohne Verzug
Bei Baugruppen im JAC-Stil besteht der häufigste Fehler darin, zu viel auf einmal zu lösen, was zu einem Verzug führt, der sich später als “rätselhafte Dickenabweichung” bemerkbar macht.”
- Progressiv vorgehen: Entspannen → Ausbauen → Einsetzen → Leicht sichern → Zum nächsten übergehen.
- Die Spannung beim ersten Einsetzen gering halten, damit die Messerführung ihre Spur findet.
- Die Spannung erst erhöhen, wenn alle Messer eingebaut sind und der Verlauf überprüft wurde.
Erledigt, wenn: der Messersatz mit gleichmäßiger, reproduzierbarer geringer Spannung eingebaut ist und kein offensichtliches Schleifen in der Führung vorliegt.
Unterschiede zwischen den Untermodellen (Führungsteile, Führungspunkte und Spannvorrichtungen) sind häufig – den genauen Verlauf und die Einstellpunkte in der OEM-Dokumentation überprüfen.
Berkel: Service-Ablauf und Teilezuordnung
Berkel-Schneidemaschinen haben oft klarer definierte Service-Abläufe, aber Teams verlieren Zeit, wenn die Teile vor dem Ausbau nicht zugeordnet werden.
- Teile vor dem Start zuordnen: Schutzvorrichtungen, Befestigungselemente, Clips, Führungen.
- Ausgebaute Teile nach Position gruppiert aufbewahren (links/rechts, vorgeschaltet/nachgeschaltet).
- Dem Service-Ablauf folgen und ein Messer niemals mit Gewalt in eine Führung drücken.
Erledigt, wenn: Schutzvorrichtungen und Führungen wieder in ihrer ursprünglichen Position sind und die Messerführung sauber und frei von Hindernissen ist.
Wenn Ihre Berkel-Variante andere Clips, Führungsblöcke oder Schutzverriegelungen verwendet, befolgen Sie das OEM-Teilediagramm/Servicehandbuch für die korrekte Reihenfolge und die Überprüfungen beim Wiederzusammenbau.
Spannen, Ausrichten und Validieren (Spannen und Ausrichten von Brotschneidemessern)

Spannung pro Messer gleichmäßig einstellen
Das Ziel ist nicht “maximale Festigkeit”. Das Ziel ist eine reproduzierbare Spannung über den gesamten Satz hinweg. Spannmethoden und Sollwerte variieren je nach Marke und Modell – nutzen Sie die im OEM-Handbuch angegebene Messuhr, den Messwert oder die Einstellerposition als primäre Referenz.
- Die Spannung stufenweise erhöhen. Seiten abwechseln und lange Umdrehungen an einem einzelnen Einsteller vermeiden.
- Wenn Ihr Modell eine Spannungsanzeige/-einstellung verwendet, dokumentieren Sie den Messwert und halten Sie ihn für jedes Messer einheitlich.
- Wenn Sie kein Messgerät haben, dokumentieren Sie die Position des Einstellers und verwenden Sie ein festes Muster (z. B. in Vierteldrehungsschritten), um Abweichungen zu minimieren.
Profi-Tipp: Wenn Sie eine ungleichmäßige Krümelbelastung über die Bahnen oder Kanten hinweg feststellen, sollten Sie eine ungleichmäßige Spannung als Hauptursache in Betracht ziehen, bevor Sie die Brottemperatur oder die Verpackung dafür verantwortlich machen.
Abstand und Kantenausrichtung anpassen (Brotschneidemesser-Ausrichtung)
Ausrichtungsfehler äußern sich in der Regel als:
- Dickenschwankungen, die sich nicht “ausregulieren” lassen”
- wiederholtes Einreißen an derselben Stelle
- ungewöhnliche Schleifspuren, Geräusche oder Hitzeentwicklung
Practical checks:
- Stellen Sie sicher, dass jedes Messer durch die vorgesehene Führungsbahn geführt wird.
- Überprüfen Sie, ob die Abstände gleichmäßig sind und die Messer im Rahmen nicht verdreht sind.
- Stellen Sie sicher, dass die Ausrichtung der Schneide für Ihre Messergeometrie (gezahnt/gewellt) korrekt ist.
MAXTOR METAL dokumentiert Geometrieoptionen für Brotschneidemesser und typische Zahnteilungsbereiche – nutzen Sie diese als Referenz bei der Auswahl und Überprüfung des Messertyps (siehe MAXTOR METALs “Leitfaden für Brotschneidemesser: Optimieren Sie Ihre Bäckerei…” und MAXTOR METALs “Wie die Messergeometrie die Schneideffizienz beeinflusst”). (Beide später zitiert – nur einmal pro URL verlinken.)
Validierung durch Probeschnitte und SD-Ziele
Starten Sie die Produktion nicht einfach, weil es “gut aussieht”. Validieren Sie wie ein OEM:
- Führen Sie einen kurzen Aufwärmzyklus mit geringem Risiko (ohne Produkt) durch, sofern Ihre Schneidemaschine dies zulässt.
- Führen Sie eine kontrollierte Reihe von Probeschnitten durch.
- Messen und protokollieren Sie die Scheibendicke anhand einer kleinen Stichprobe.
- Vergleichen Sie diese mit Ihrem internen Standardabweichungs-/Varianzziel und Ihrer Verpackungstoleranz.
- Überprüfen Sie den Krümelanfall und die Schnittkante (Reißen vs. sauberer Schnitt).
Wenn die Ergebnisse abweichen:
- Überprüfen Sie zuerst den Verlauf der Führungsbahn und den Sitz der Messer.
- Passen Sie die Spannung in kleinen, dokumentierten Schritten an.
- Testen Sie erneut mit demselben Produkttyp und derselben Brottemperatur.
Auswahl von OEM-Alternativmessern (OEM-Alternativ-Brotschneidemesser)

Materialien, Beschichtungen und Schneidengeometrie
Beim Brotschneiden spielen Geometrie und Oberflächenbeschaffenheit eine ebenso große Rolle wie das Basismaterial.
- Material: MAXTOR METALs Brotschneidemesser werden aus Edelstahl mit gezahnten/gewellten Schneidenformen angeboten, die für Brot geeignet sind.
- Kantengeometrie: Zahnteilung und Zahnform beeinflussen, wie die Schneide die Kruste “greift” im Vergleich zum Zusammendrücken der Krume. Die Richtlinien von MAXTOR METAL führen Zahnteilungsbereiche auf (siehe Wie die Messergeometrie die Schneideffizienz beeinflusst) und vergleichen Messertypen nach Geschwindigkeit und Anwendung (siehe Leitfaden für Brotschneidemesser: Optimieren Sie Ihre Bäckerei…).
- Beschichtungen: Wenn Sie warmes oder zuckerreiches Produkt schneiden, bei dem Anhaften ein Problem darstellt, fragen Sie Ihren Lieferanten nach verfügbaren Oberflächenveredelungen und Antihaft-Optionen und validieren Sie diese mit demselben Protokoll für Krümelanfall + Scheibendicke.
In der Praxis hilft MAXTOR METAL bei reproduzierbarer Fertigung und kontrollierter Geometrie für OEM-Alternativsätze sowie Unterstützung bei Sonderanfertigungen, wenn sich die Befestigungsmerkmale (Löcher/Laschen) zwischen den Maschinen unterscheiden.
Abstimmung auf Produktmix und Durchsatz
Wählen Sie Messer, die zu Ihrer Produktrealität passen, nicht nach einer Katalogkategorie.
Abstimmung nach:
- Produktmix: Toastbrot, Brötchen, Baguettes, handwerkliche Kruste – jedes verhält sich anders.
- Liniengeschwindigkeit: Ein höherer Durchsatz verstärkt kleine Einstellungsfehler zu Ausschuss.
- Brotzustand: Brottemperatur und Feuchtigkeit (heißes Brot klebt; trockene Kruste reißt).
Wenn der Einkauf OEM-Alternativmesser bewertet, drängen Sie auf einen kurzen, kontrollierten Testlauf und erfassen Sie drei Kennzahlen:
- Abweichung der Scheibendicke (Ihre interne Toleranz)
- Krümelanfall pro Ausbringungsmenge (wiegen Sie ihn oder erfassen Sie zumindest den Trend)
- Rüstzeit (Minuten vom Stopp bis zur Freigabe der ersten Packung)
Dies macht die Entscheidung “OEM vs. Alternative” zu einer messbaren Entscheidung statt zu einer bloßen Diskussion.
Praxisbeispiel aus der Industrie
Ein öffentlich dokumentiertes Beispiel dafür, wie das Design der Schneidemaschine + disziplinierte Instandhaltung den Wartungsaufwand reduzieren können, stammt aus der Fallstudie von Bizerba über die Handwerksbäckerei Koch. Bizerba berichtet, dass die Schneidemaschine “seit der Inbetriebnahme absolut zuverlässig” läuft, “wartungsfrei ist und das Sägeblatt weder gewechselt noch nachgeschärft werden muss”, bei einer Leistung von “bis zu 200 Scheiben pro Minute” und einer täglichen Reinigungszeit von “nur fünf Minuten” (siehe Bizerbas Fallstudienseite “CSP erfüllt die gestiegenen Anforderungen der Handwerksbäckerei Koch”).
Konformität, Dokumentation und Beschaffung
Für Bäckereien und OEMs bedeutet “kompatibel” nicht nur Passgenauigkeit – sondern auch Dokumentation.
Ask your blade supplier for:
- material grade documentation suitable for food contact use (as required by your market)
- batch traceability and test records
- inspection reports for geometry-critical features
MAXTOR METAL outlines traceability and compliance documentation expectations for food-grade blades—such as traceability papers per batch and supplier certificates—in 5 schnelle Fakten zu lebensmittelechtem Stahl für sicherere Klingen.
Umrüstungen, Wartung und Protokolle

Rapid swap SOPs and spare staging
Changeovers get faster when the work is staged:
- Keep one complete, labeled spare set sealed on the “clean side.”
- Pre-stage fasteners, clips, and any model-specific pins.
- Use a fixed replacement sequence and a sign-off step for tension/alignment.
MAXTOR METAL’s maintenance guidance also reinforces the operational value of routine inspections and replacement discipline.
Cleaning cadence and no‑water zones
Crumbs are both a quality issue and a sanitation issue.
- Clean crumbs on a cadence that matches output and product type.
- Respect no-water zones to avoid corrosion and contamination risk.
- Keep blades dry after cleaning and before storage.
Traceability, KPIs, and review cadence
Treat blades like a controlled consumable:
- Record blade set ID / batch, install date, and running hours.
- Track: crumb load trend, slice thickness drift, and changeover minutes.
- Review weekly for the first month after a new blade source or geometry change.
TCO note (method, not marketing): If you want an apples-to-apples comparison, model TCO as:
- (blade set cost + changeover labor + sanitation labor + scrap/rework + downtime cost) / total good output
Even when you don’t publish the number, tracking the inputs makes procurement decisions defensible.
Fehlerbehebung nach dem Messerwechsel
| Symptom you see | Likely cause | First checks to run |
|---|---|---|
| Thickness drift or lane-to-lane variation | Uneven tension, frame distortion, misrouting | Confirm routing through guides; verify even, repeatable tension using the OEM method; check for frame bias |
| Tearing at the same location on every loaf | Blade twist, incorrect edge orientation, damaged guide | Verify blade seating and twist; confirm edge orientation matches blade geometry; inspect guide condition |
| High crumb load vs baseline | Edge wear/incorrect tooth form, inconsistent tension, product condition shift | Recheck tension consistency; confirm blade geometry matches product mix; retest at consistent loaf temperature |
| Unusual noise, rubbing marks, or heat | Pathway rubbing, misaligned guide, debris in rails | Stop and inspect for rub points; clean crumbs/debris; confirm guides return to original positions |
If any symptom persists after checks, pause production and compare your setup to the OEM manual for your specific model before making larger adjustments.
Fazit
- Key checkpoints before restart and first-pack verificationBefore you return the line to normal output:
- LOTO removed only after guards are back in place and the area is clear.
- Tension is set consistently and documented.
- Blade pathway is confirmed (no rubbing, no misrouting).
- Probeschnitte entsprechen den Toleranzen für die Scheibendicke und den Erwartungen an das Krümelbild.
- First-pack verification is completed and signed off.
- What to monitor in week one and when to retension or replaceIn the first week after a change (especially when trialing OEM-alternative blades), monitor:
- thickness drift (trend it by shift)
- crumb load changes vs baseline
- any recurring tear patterns (often alignment or routing)
- changeover time and post-change adjustments
Über den Autor
Tommy Tang ist ein Senior Sales Engineer bei Nanjing METAL Industrie, mit 12 Jahre of experience supporting industrial blade selection and OEM-alternative replacement projects. Certifications include CSE, CME, Six Sigma Green Belt, and PMP.

 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean