


Analyse de l'écaillage des lames de cisaille vous aide à comprendre pourquoi les lames s'endommagent. Cela montre également pourquoi le système échoue dans votre processus de coupe hydraulique. Lorsque les lames subissent de la fatigue ou des contraintes, elles s'écaillent. Cela vous fait perdre du temps et nuit à la qualité de coupe. Les dommages dus à un mauvais entretien ou à des problèmes hydrauliques peuvent interrompre la production et coûter cher. Vous devez détecter et résoudre les problèmes rapidement pour éviter la défaillance des lames. Des lames de qualité durent plus longtemps, maintiennent des coupes nettes et permettent d'économiser de l'argent. Inspecter et entretenir régulièrement votre machine la protège des contraintes et de la fatigue. Résoudre les problèmes de votre cisaille hydraulique évite d'endommager les lames. Cela vous aide également à obtenir des coupes de qualité à chaque fois.
- L'écaillage vous fait perdre du temps et dépenser plus d'argent.
- Les lames fatiguées et soumises à des contraintes ne durent pas longtemps.
- Inspecter et réparer les machines tôt vous aide à obtenir de meilleures coupes.
Principaux points à retenir
- L'écaillage provoque des arrêts de machine et augmente les coûts. Inspecter souvent les lames permet d'éviter ces problèmes.
- Les lames usées ou soumises à des contraintes s'écaillent plus rapidement. Prenez soin de vos lames pour prolonger leur durée de vie.
- Vérifiez fréquemment le jeu des lames. Un espace correct évite l'écaillage et garantit des coupes nettes.
- Choisissez des matériaux résistants comme le S7 ou l'A8 Mod pour vos lames. Ces matériaux aident les lames à ne pas s'écailler lors de travaux intensifs.
- Vérifiez l'absence de corps étrangers avant de couper. Cette étape protège les lames contre les dommages imprévus.
- Utilisez de bonnes méthodes de réaffûtage. Utilisez du liquide de refroidissement et des passes douces pour éviter que la chaleur n'endommage les lames.
- Assurez-vous que la machine est correctement alignée et ne la surchargez pas. Un bon réglage évite de soumettre les lames à des contraintes excessives.
- Notez l'entretien dans un registre. Le suivi des écaillages aide à identifier et à résoudre les problèmes rapidement.
Comprendre l'écaillage des lames de cisaille et son impact
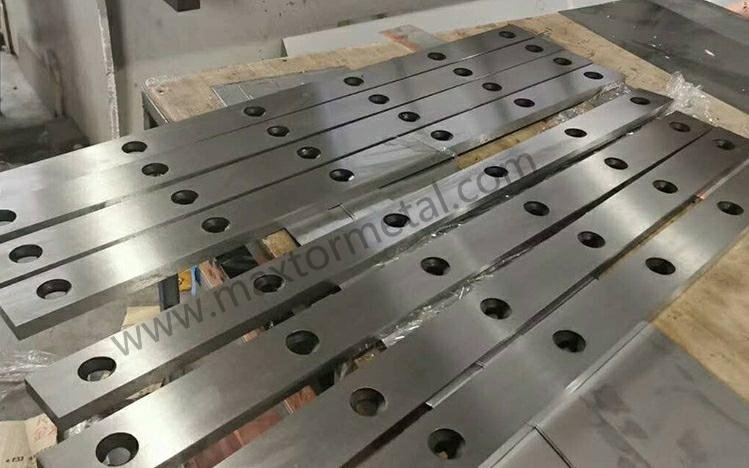
Définition de l“” écaillage » par rapport aux autres défaillances de lame (rupture, usure, déformation)
Vous pouvez observer différents types de dommages sur les lames dans votre travail. L'écaillage signifie que de petits morceaux se détachent du tranchant de la lame. Ce dommage ressemble à de minuscules encoches ou à des éclats manquants. La rupture se produit lorsque la lame se casse ou se fissure en sections importantes. L'usure se manifeste par un tranchant émoussé ou des angles arrondis. La déformation signifie que la lame se plie ou se tord. Chaque problème affecte vos résultats de coupe de manière unique.
Conseil: Si vous remarquez de petites cassures nettes le long de la lame, il s'agit probablement d'écaillage. Les fissures importantes indiquent une rupture. Un tranchant émoussé signale de l'usure. Une lame pliée est synonyme de déformation.
Le coût élevé de l'écaillage : temps d'arrêt, retouches et frais de réaffûtage
L'écaillage peut vous coûter plus cher que vous ne le pensez. Lorsque les lames s'écaillent, vous devez arrêter votre machine. Vous perdez un temps précieux. Vous devrez peut-être refaire le travail car les lames écaillées produisent des coupes grossières. Le réaffûtage de la lame demande des efforts et de l'argent supplémentaires. Parfois, vous devez acheter de nouvelles lames plus tôt que prévu.
Voici un tableau simple pour illustrer cet impact :
| Problème | Résultat | Coût pour vous |
|---|---|---|
| Temps d'arrêt | Arrêts de machine | Perte de production |
| Retravail | Mauvaise qualité de coupe | Main-d'œuvre supplémentaire |
| Réaffûtage | Réparation de lame nécessaire | Frais d'outillage |
Vous pouvez constater l'impact de l'écaillage sur votre rentabilité. Une analyse rapide vous aide à en trouver la cause et à y remédier avant que les coûts n'augmentent.
Un diagnostic rapide : le profil d'écaillage est-il aléatoire ou uniforme ?
Vous pouvez en apprendre beaucoup en observant le profil d'écaillage. Si les éclats apparaissent en ligne droite le long de la lame, vous avez peut-être un problème de réglage ou un mauvais jeu. Des éclats aléatoires indiquent souvent la présence de corps étrangers ou une surcharge. Vous devriez inspecter la lame après chaque utilisation. Cette analyse simple vous aide à décider quoi corriger en premier.
- Écaillage uniforme : Vérifiez le jeu des lames et la dureté du matériau.
- Écaillage aléatoire : Inspectez la présence de débris ou une surcharge de la machine.
Note: Enregistrez toujours les profils d'écaillage dans votre registre d'entretien. Cette habitude vous aide à repérer les tendances et à prévenir les dommages futurs.
Vous comprenez maintenant en quoi l'écaillage diffère des autres défaillances, pourquoi il vous coûte de l'argent et comment utiliser les profils d'écaillage pour une analyse rapide. Ces connaissances vous aident à maintenir vos lames en parfait état et à assurer le bon fonctionnement de votre activité.
Top 5 des causes d'écaillage des lames de cisaille et prévention
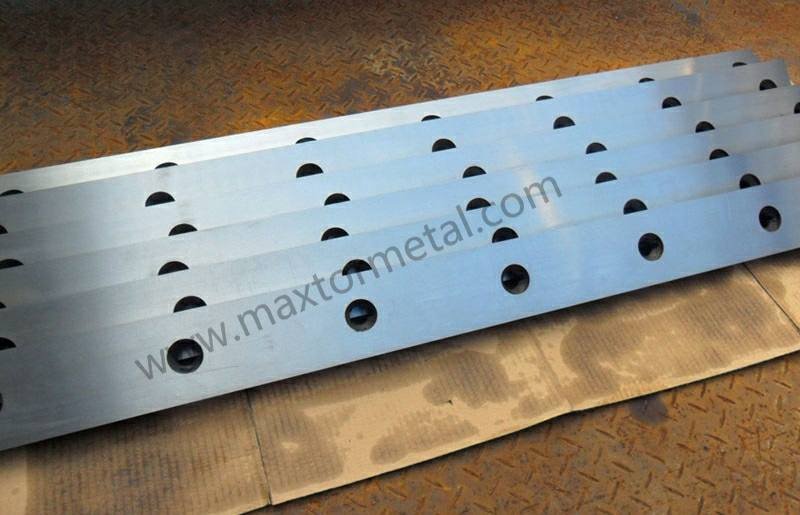
Raison 1 : Mauvais réglage du jeu des lames
Diagnostic : L'écaillage se produit lorsque le jeu est trop faible. Cela provoque un frottement excessif des lames et une contrainte de double cisaillement. Vous pourriez observer des dommages par écaillage profond le long du tranchant de la lame si le jeu est incorrect. Un jeu étroit impose une contrainte supplémentaire à la lame. Cela provoque des frottements et un double cisaillement. De petits éclats et fissures peuvent se former. Les systèmes hydrauliques nécessitent un alignement correct des lames pour obtenir de bonnes coupes. Si vous constatez des coupes grossières ou des fissures, le jeu est probablement incorrect. L'observation fréquente des profils d'écaillage vous aide à détecter ce problème rapidement.
Conseil: Le un mauvais jeu de lame peut provoquer des fissures et des coupes grossières. Si le jeu est trop large ou trop serré, les coupes ne seront pas régulières. Vérifiez et ajustez souvent le jeu et l'alignement des lames pour obtenir des coupes nettes.
Prévention : Utilisez les abaques de jeu du fabricant. Vérifiez toujours le jeu avec une jauge d'épaisseur après avoir changé les lames. Vous pouvez éviter les dommages d'écaillage en effectuant un entretien régulier. Suivez toujours les abaques de jeu du fabricant lors du réglage de votre cisaille hydraulique. Après avoir changé les lames, vérifiez le jeu avec une jauge d'épaisseur. Cela permet de s'assurer que la lame est à la bonne distance. Cela réduit les contraintes et la fatigue sur la lame. Effectuer des contrôles réguliers vous aide à éviter les problèmes du système hydraulique et maintient une bonne qualité de coupe. En vérifiant régulièrement les problèmes, vous réduisez le risque d'écaillage et d'autres dommages.
Analyse des causes profondes issue de nouvelles études montre ces principales causes de dommages d'écaillage :
- Problèmes liés au matériau de la cisaille hydraulique.
- Mauvais réglage du jeu de lame sur la lame de cisaille hydraulique.
- La lame coupant dans la plaque de glissement.
- La coupe d'acier rond peut provoquer l'effondrement de l'arête de la lame.
- Force d'impact trop élevée lors de l'alimentation en tôle.
Raison 2 : Matériau de lame trop dur ou fragile
Diagnostic : L'ébréchure sur un matériau propre et régulier présente souvent de petites cassures brillantes. Si vous constatez des dommages par écaillage avec de minuscules cassures brillantes sur un matériau propre, la lame est peut-être trop dure ou trop fragile. Les lames dures peuvent s'ébrécher facilement lors de coupes à force élevée. Les lames fragiles se fissurent davantage, en particulier avec des matériaux tenaces ou atypiques. Ce problème se manifeste généralement sous forme d'ébréchures régulières le long de l'arête de la lame. L'examen de la surface de la lame permet de déterminer si la dureté ou la ténacité en est la cause.
| Point de preuve | Description |
|---|---|
| Dureté insuffisante | Une teneur moindre en carbure a entraîné une usure et une déformation accrues. |
| Résistance aux chocs | Une bonne ténacité aux chocs n'a pas empêché l'ébréchure. |
| Austénite résiduelle | L'austénite instable a favorisé l'apparition d'ébréchures. |
UN une lame dure peut s'ébrécher davantage, en particulier lors de la coupe de matériaux tenaces ou atypiques. Les lames fragiles à faible ténacité se fissurent davantage sous l'effet d'une force importante.
Prévention : Choisissez des aciers ayant une ténacité plus élevée comme l'A8 Mod ou le S7 pour les travaux à fort impact. Ne choisissez pas simplement l'acier le plus dur comme le D2 au HRC maximum. Vous pouvez éviter les dommages par écaillage en choisissant des matériaux de lame dotés d'une plus grande ténacité. Les aciers comme l'A8 Mod et le S7 sont plus résistants aux chocs et durent plus longtemps en coupe hydraulique. Ces matériaux aident les lames à éviter les contraintes et la fatigue lors des travaux difficiles. Lors du choix des lames, tenez compte à la fois de la dureté et de la ténacité. Pour des lames sur mesure, visitez le page de lame personnalisée pour voir ce qui convient à votre application.
| Type d'acier | Dureté | Résistance à l'usure | Résistance aux chocs | Type d'application |
|---|---|---|---|---|
| S7 | Excellent | Modéré | Haut | Travail à froid |
| Mod A8 | Haut | Excellent | Modéré | Travail à froid |
Raison 3 : Corps étrangers et contamination des matériaux
Diagnostic : Des entailles profondes et aléatoires avec de gros éclats peuvent signifier la présence de corps étrangers. Vous pouvez observer des dommages par écaillage avec de gros éclats aléatoires et des entailles profondes lorsque des corps étrangers pénètrent dans la cisaille hydraulique. Le travail des ferrailles met souvent les lames en contact avec des éléments inconnus. Ces objets soumettent la lame à des contraintes soudaines et provoquent sa fatigue. Cela peut casser la lame. L'examen des types d'ébréchures aide à déterminer si la contamination en est la cause.
Prévention : Effectuez des contrôles stricts avant le cisaillage. Choisissez des matériaux de lame résistants aux chocs comme le S7 s'il existe un risque élevé de contamination. Vous pouvez éviter les dommages par écaillage en suivant des règles d'inspection strictes. Les Bonnes Pratiques de Fabrication et la méthode HACCP (Hazard Analysis Critical Control Points) vous aident à surveiller les dangers. Utilisez des détecteurs de métaux et des appareils à rayons X pour détecter les éléments métalliques et non magnétiques. Vérifiez souvent les outils de détection pour vous assurer de leur bon fonctionnement. Utilisez des grilles, des tamis et des pièges pour éliminer les corps étrangers avant la coupe. Inspectez les outils de tamisage avant, pendant et après les postes de travail pour assurer leur entretien.
Si vous travaillez avec de la ferraille, utilisez des matériaux de lame résistants aux chocs comme le S7 pour réduire le risque de dommages par écaillage. Des contrôles et des réparations réguliers vous aident à éviter les problèmes du système hydraulique et à maintenir une bonne qualité de coupe. Le dépannage et la recherche de la cause profonde permettent de maintenir le bon fonctionnement des lames et d'éviter les dommages imprévus.
Note: Vérifiez toujours les matériaux avant de les introduire dans la cisaille hydraulique. Cette étape protège votre lame de l'écaillage et prolonge sa durée de vie.
Raison 4 : Mauvaises pratiques de réaffûtage
Diagnostic : Décoloration bleue/jaune induite par la chaleur, entraînant souvent une ébréchure peu après l'affûtage.
Vous pouvez constater des taches bleues ou jaunes sur votre lame après l'affûtage. Ces couleurs signifient que la lame a surchauffé lors de la rectification. Une chaleur excessive affaiblit l'arête de la lame et y crée des contraintes. Un mauvais réaffûtage peut rendre la lame irrégulière et fausser l'angle. Ces erreurs provoquent l'écaillage et entraînent une défaillance prématurée de la lame. Si vous constatez des ébréchures peu après l'affûtage, un dommage thermique en est probablement la cause. La lame subit de la fatigue et des points de concentration de contraintes se forment sur l'arête. Cela conduit à l'écaillage et à des coupes de mauvaise qualité.
Une mauvaise rectification peut également laisser des bavures et des rugosités. Ces points faibles peuvent se rompre pendant la coupe. Si vous sautez des étapes ou si vous vous précipitez, vous augmentez le risque d'endommager la lame. Les systèmes hydrauliques nécessitent des lames aux arêtes lisses et tranchantes pour obtenir de bonnes coupes. Si vous ne prenez pas soin de la lame, vous risquez l'écaillage et la défaillance de la lame.
Conseil: Recherchez toujours des marques bleues ou jaunes après l'affûtage. Ces couleurs indiquent que la lame a subi des contraintes thermiques et risque de s'ébrécher lors de la coupe.
Prévention : Utilisez des techniques de rectification à faibles contraintes ; assurez un débit de liquide de refroidissement adéquat ; vérifiez que l'angle de coupe est correctement préservé.
Vous pouvez éviter l'écaillage en suivant de bonnes étapes d'entretien de la lame. Utilisez une rectification douce pour maintenir la lame froide. Utilisez toujours suffisamment de liquide de refroidissement lors de l'affûtage. Cela limite la chaleur et empêche la fatigue de la lame. Réglez le bon angle de coupe avant la rectification. Le bon angle aide la lame à supporter les contraintes lors de la coupe hydraulique.
Suivez ces étapes pour entretenir votre lame :
- Retirez la lame de la cisaille hydraulique.
- Nettoyez la lame pour éliminer la saleté et l'ancienne huile.
- Inspectez la lame pour détecter tout écaillage, fissure ou autre dommage.
- Réglez l'angle correct pour la rectification.
- Affûtez la lame en utilisant une rectification douce.
- Vérifiez la planéité de la lame pour garantir une coupe régulière.
- Ébarbez les arêtes pour éliminer les points faibles.
- Remontez la lame dans le système hydraulique.
- Testez la lame pour vérifier la qualité de la coupe.
- Lubrifiez la lame pour réduire la friction et les contraintes.
Le contrôle fréquent de la lame permet de détecter l'écaillage à un stade précoce. L'optimisation de votre processus de rectification permet de conserver des lames tranchantes et résistantes. Un entretien adéquat réduit le risque de défaillance de la lame et améliore la qualité de coupe. Des mesures telles que l'utilisation de liquide de refroidissement et la vérification des angles protègent votre lame contre les contraintes.
Raison 5 : Mauvais alignement de la machine ou surcharge
Diagnostic : Ébréchure localisée à une extrémité de la lame ou profils d'usure non parallèles.
Vous pouvez observer un écaillage à une extrémité de la lame ou une usure inégale. Ces signes indiquent que la machine n'est pas correctement alignée ou qu'elle est en surcharge. Si le système hydraulique ne maintient pas les lames droites, des contraintes s'accumulent à certains endroits. Cela provoque de la fatigue et la défaillance de la lame dans ces zones. Une usure inégale signifie que la lame ne coupe pas de manière uniforme. La coupe de matériaux trop épais peut également provoquer un écaillage et des dommages. Si vous essayez de couper des matériaux épais, la lame peut se briser et les coupes seront de mauvaise qualité.
Le tableau ci-dessous montre comment le mauvais alignement et la surcharge endommagent les lames :
| Type de dommage | Description |
|---|---|
| Usure prématurée de la matrice | Une force inégale sur la matrice provoque l'ébréchure précoce de certaines parties. |
| Dommages structurels à la machine | Un fonctionnement avec une charge inégale exerce des contraintes sur la machine et l'use plus rapidement. |
| Usure mécanique | Les charges lourdes usent les surfaces de manière inégale et provoquent des profils d'usure anormaux. |
Vous devez surveiller ces signes lors du contrôle de votre lame. Le réglage du système hydraulique vous aide à identifier les causes de l'écaillage.
Prevention: Check machine parallelism and rigidity; do not exceed the shear’s rated capacity or attempt to cut above the material thickness limit.
You can stop spalling by checking if the machine is lined up and strong. Use feeler gauges to check if the blades are parallel. The lower blade should be even with the upper blade beam, with only a small difference. Set the main gap between cutting edges and make sure there is a slight drag everywhere. Adjust the rake angle to the right value for your hydraulic shear. Tighten bolts in the right order to keep the blade from bending.
Regular checks and good care help you avoid blade failure. Do not cut material that is too thick for your machine. Always check how thick the material is before cutting. Steps like checking alignment and not overloading protect your blade from stress. Fixing misalignment and overload problems keeps your hydraulic shear working well and makes cuts better.
Note: Make a checklist for blade care and machine alignment. This habit helps you find spalling early and makes your blade last longer.
La science des matériaux au service de la prévention de l'écaillage

The Hardness vs. Toughness Balance
It is important to know how hardness and toughness change blade performance. Hardness means a blade can fight against wear. Toughness means a blade can take hits before breaking. If a blade is too hard, it will not wear out fast but can break easily. Brittle blades chip when used in hydraulic cutting. If a blade is too tough, it might bend or wear out quickly. You need to find a good balance to stop spalling and blade failure.
Selecting Lower HRC for High-Impact Scrap Shearing
For scrap shearing with lots of impact, pick blades with hardness between 60 and 65 HRC. This range gives blades strength and helps them last longer. It stops blades from being too brittle and helps prevent spalling. When you use blades in hydraulic machines, think about what you are cutting. If you cut scrap metal, you need blades that can take shocks and avoid spalling. Blades with lower HRC can handle hits better and last more.
Tip: Always check the hardness before putting in a new blade. This step helps you stop spalling and blade failure.
Benefits of Cryogenic Treatment on D2 to Stabilize Microstructure
Cryogenic treatment makes D2 steel blades stronger. You cool the blade to very cold temperatures. This process makes the steel more stable and lowers retained austenite. A stable microstructure helps stop spalling and blade failure. Cryogenic treatment also makes blades tougher and more resistant to wear. Blades last longer and can handle hydraulic cutting stress. If you want better blade materials, learn more at Nanjing Metal Industrial.
Cryogenic treatment helps you:
- Lower spalling and blade damage.
- Make blades tougher for hydraulic cutting.
- Help blades last longer and cost less to fix.
The Role of Steel Purity
Steel purity is very important for blade quality and how well blades work. Pure steel has fewer tiny particles and problems. Inclusions are small bits that can cause spalling and blade failure. You should pick blades made from ESR-grade steels to avoid these issues. ESR means Electro-Slag Remelting. This process takes out bad stuff and makes steel cleaner. Clean steel blades fight spalling and last longer in hydraulic machines.
Minimizing Inclusions and Defects through ESR-Grade Steels
Blades made from dirty steel often have problems like burrs, twisted material, and poor quality. Burrs are raised edges that make assembly hard and cause problems when working. Twisted material means the blade bends or warps, which leads to spalling and blade failure. Blade quality depends on the steel and blade shape. You need ESR-grade steels to stop these problems.
- Burrs can lead to spalling and blade failure.
- Twisted material causes uneven cuts and more spalling.
- Blade quality gets better with pure steel and the right shape.
You can use regular checks and analysis to find problems early. Troubleshooting helps you find what causes spalling. When you pick ESR-grade steel blades, you get better cutting and fewer failures. You also spend less on repairs and get better cuts.
Note: Always look for inclusions and defects when you check your blade. This habit helps you stop spalling and blade damage.
You can make blades last longer and work better by learning about material science. Pick the right hardness and toughness. Use cryogenic treatment for stronger blades. Choose ESR-grade steels for cleaner blades. Use regular checks and analysis to keep hydraulic blades working well. Troubleshooting and maintenance help you avoid spalling and blade failure.
Liste de contrôle de diagnostic : Analyse du profil d'écaillage
When you see spalling on your hydraulic shear blade, look at the chip pattern. The pattern can tell you what caused the spalling damage. Use this checklist to help you find problems and make your blade better.
Pattern A: Uniform, Small Chips Along the Entire Edge
If you see small chips all along the blade edge, the blade might be too hard. The gap between blades could also be too tight. Spalling damage will look even and repeat along the blade. This happens when the hydraulic shear puts too much stress on the edge. The blade cannot take the hit, so tiny pieces break off.
If you notice this, check the blade gap first. Use a feeler gauge to measure the space. Make sure the hydraulic system matches the manufacturer’s rules. If the blade is very hard, use one with more toughness. This can help stop spalling and make the blade last longer.
Look at how you cut things. If you cut very hard stuff, use a blade that is not as hard. This helps stop spalling and keeps the edge strong. Checking and fixing problems often helps you find these issues early.
Pattern B: Large, Random Chips
Big, random chips on your blade usually mean something got in the way or the machine worked too hard. This kind of spalling does not follow a set pattern. You might see deep dents or missing chunks on the blade. These signs show something hit the edge during hydraulic shearing.
Always check your material before cutting. Take out any scrap or debris that could cause spalling. If you work with mixed scrap, use shock-resistant blades. These blades handle hits better and lower the chance of spalling.
Check if your hydraulic shear is overloaded. Do not cut things that are too thick or hard for your machine. Overloading puts extra stress on the blade and causes spalling. Fixing your process helps you find what caused the damage and keeps your blade safe.
Pattern C: Chipping Concentrated at the Blade Ends
If you see spalling at the ends of the blade, the blade may not be lined up right or is not held tight enough. This damage often shows as chips or cracks at one or both ends. The hydraulic system may not hold the blade straight, or the clamping force may not be even.
You can stop this kind of spalling by doing these things:
- Change old vise jaws to serrated or soft-grip jaws. This helps hold the blade better and stops it from moving.
- Use a torque wrench to make the pressure even. This keeps the blade safe during hydraulic cutting.
- Line up the feed carriage with a laser tool. Make sure the feed path is straight with the blade.
- Check if the blade is tight and flat. Straight blades cut better and do not spall as much.
- Look at clamping fixtures to see if they are tight. Loose fixtures can let the workpiece move and cause spalling.
- Clean and flatten blade flanges. Tighten them to the manufacturer’s torque settings to stop warping.
Too much shaking during grinding can also cause chips at the blade ends. Check if the grinding wheel is straight and fix it before sharpening. These steps help you stop spalling and keep your blade working well.
Checking and fixing your hydraulic shear often helps you find these problems early. When you keep your blade lined up and held tight, you lower spalling and get better cuts.
Quick Reference Table: Chipping Patterns and Likely Causes
| Chip Pattern | Likely Cause | Troubleshooting Focus |
|---|---|---|
| Uniform, small chips (entire edge) | Material too hard or clearance too narrow | Check clearance, blade type |
| Large, random chips | Foreign objects or overload | Inspect material, check load |
| Chips at blade ends | Misalignment or uneven clamping | Align, clamp, reduce vibration |
Keep a log of spalling damage patterns. This helps you track blade quality and make your hydraulic cutting process better.
Mesures proactives pour un écaillage zéro
The Three Pillars of Prevention
You can stop spalling in your hydraulic shear by focusing on three main areas. These are setup, material, and maintenance. Each pillar plays a key role in keeping your blade strong and safe.
- Setup: You must check your hydraulic machine before every job. Make sure the blade sits straight and the clearance matches the manufacturer’s chart. A good setup lowers the risk of spalling and keeps your cuts clean.
- Matériel: Choose the right blade material for your work. If you cut tough or mixed metals, pick a blade with high toughness. This helps the blade resist spalling during hard hydraulic jobs. Always check the steel grade and hardness before you install a new blade.
- Maintenance: Regular maintenance keeps your hydraulic shear in top shape. Clean the blade after each use. Look for signs of spalling, cracks, or wear. Replace or regrind the blade if you see damage. Good maintenance stops small problems from turning into big failures.
Tip: You can use a simple checklist to track setup, material, and maintenance steps. This habit helps you spot spalling early and keeps your hydraulic system running smoothly.
Final Actionable Step: Implement a mandatory clearance and alignment check sheet for all blade changes.
You should always use a check sheet when you change a blade in your hydraulic shear. This step helps you avoid spalling and other damage. A check sheet makes sure you do not miss any important steps.
Here is a sample check sheet you can use:
| Étape | Done (✔/✘) | Remarques |
|---|---|---|
| Remove old blade | ||
| Clean mounting surface | ||
| Inspect for spalling | ||
| Check hydraulic system | ||
| Set blade clearance | ||
| Align blade with gauge | ||
| Tighten bolts evenly | ||
| Test cut and inspect edge |
You can print this table and keep it near your hydraulic shear. Fill it out every time you change a blade. This habit helps you catch spalling before it causes bigger problems.
Note: You should train your team to use the check sheet. Everyone must know how to spot spalling and keep the blade in good shape. Regular checks and good maintenance protect your hydraulic system and help your blade last longer.
By following these steps, you can reduce spalling and get better results from your hydraulic shear. You will save time, lower costs, and keep your blade working at its best.
You can stop shear blade chipping by knowing the main causes. Use smart strategies to keep blades safe. Doing regular maintenance keeps blades sharp and saves time. Maintenance means checking blades often, adding oil, and storing them right. Skilled workers should look for warning signs before blades get dull. They should fix problems early and regrind edges when needed. Fixing chips fast helps blades last longer. Picking the right blade material and using special coatings makes blades stronger. Good maintenance stops big repairs and keeps your hydraulic shearing machine working well. If you need help or want good blades, talk to our sales engineer ici.
| Stratégie | Avantage |
|---|---|
| Revêtements protecteurs | Les lames durent plus longtemps |
| Inspections régulières | Find problems early |
| Formation des opérateurs | Fewer mistakes |
| Edge regrinding | Keeps cuts accurate |
Always take care of your blades and learn new ways to cut better. 😊
FAQ
What is Shear blade Chipping?
Shear blade chipping means small pieces break off the blade edge during cutting. You often see tiny notches or missing bits. This damage affects cut quality and can lead to more blade problems.
How can you spot shear blade chipping early?
You should look for small chips or rough spots along the blade edge. Check for uneven cuts or strange marks on your material. Regular inspections help you catch chipping before it gets worse.
Why does incorrect blade clearance cause chipping?
If the gap between blades is too tight, the blades rub and stress increases. This leads to chipping. You must always set the clearance using the manufacturer’s chart and check with a feeler gauge.
What materials help prevent shear blade chipping?
You should choose blade materials with high toughness, like S7 or A8 Mod steel. These materials resist impact and reduce chipping. Avoid blades that are too hard or brittle for your cutting job.
How does poor regrinding lead to chipping?
Bad grinding causes heat damage. You may see blue or yellow marks on the blade. This weakens the edge and makes it chip faster. Always use coolant and gentle grinding methods.
Can foreign objects in scrap cause shear blade chipping?
Yes. Foreign objects like bolts or debris can hit the blade and cause large, random chips. You should inspect materials before cutting and use shock-resistant blades for scrap work.
What is the best way to prevent shear blade chipping?
You need to check blade clearance, choose the right material, and maintain your machine. Use a checklist for blade changes. Regular care and inspections keep blades sharp and reduce chipping.
How do you repair a chipped shear blade?
You can regrind the blade edge to remove chips. Make sure you use proper grinding techniques and coolant. If the damage is severe, you may need to replace the blade.

 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean