- इस गाइड में क्या शामिल है: मेटालर्जिकल विंडो, QA/वैलिडेशन, स्वच्छता, और ROI
- किसे पढ़ना चाहिए: तकनीकी प्रबंधक, विनिर्माण और प्रक्रिया इंजीनियर
- परिणाम: HRC 56–58 पर 440C को निर्दिष्ट और सत्यापित करने का एक डेटा-समर्थित मार्ग
अर्शेल-स्टाइल डाइसर हेड कठिन चक्रीय लोडिंग (cyclic loading) के तहत काम करते हैं: ब्लेड बैंड उच्च आवृत्ति पर उत्पाद के संपर्क में आते हैं, जिससे प्रभाव की गंभीरता नरम ताजे उत्पादों और कठिन जमे हुए उत्पादों (IQF फ्रोजन सब्जियां और कंद फसलों की सतह की कठोरता कठोर लकड़ी के समान हो सकती है) के बीच काफी भिन्न होती है। कट-आकार की क्षमता और ब्लेड का जीवन सीधे जुड़े हुए हैं—एक बैंड जो पहले फ्रोजन चक्र पर टूट जाता है, वह हर बाद के कट पर आयामी बिखराव (dimensional scatter) पैदा करता है। यही कारण है कि इस अनुप्रयोग के लिए सामग्री योग्यता केवल कठोरता विनिर्देश नहीं है: यह एक सत्यापित प्रक्रिया विंडो है जो लाइन द्वारा चलाए जाने वाले पूर्ण उत्पाद मिश्रण में स्थिर रहती है।
यदि आप एक अर्शेल-स्टाइल हेड के लिए रिप्लेसमेंट डाइसर बैंड को क्वालिफाई कर रहे हैं, तो 440C अक्सर "नियंत्रित होने पर काम करने वाला" विकल्प होता है: धार बनाए रखने के लिए पर्याप्त कठोर, गीली सेवा के लिए पर्याप्त संक्षारण प्रतिरोधी (corrosion resistant), लेकिन लापरवाही से किए गए हीट ट्रीट और फिनिशिंग को बर्दाश्त नहीं करने वाला।
गुणवत्ता-प्रणाली के दृष्टिकोण से (जिस तरह से Maxtor Metal महत्वपूर्ण उपभोग्य सामग्रियों का दस्तावेजीकरण किया जाता है), दोहराव का सबसे तेज़ तरीका “HRC 56–58 पर 440C” को एक के रूप में मानना है सत्यापित प्रक्रिया विंडो (validated process window)—केवल खरीद आदेश (purchase order) पर एक लाइन आइटम नहीं।.
इंजीनियरिंग नोट: यदि आपकी सत्यापन योजना में इनकमिंग स्ट्रिप फॉर्म और ऑर्डरिंग भाषा भी शामिल है, तो Maxtor Metal का देखें बेवेल्ड रीलों में औद्योगिक ब्लेड स्ट्रिप स्टील फॉर्म-फैक्टर विशिष्टताओं के लिए — जिसमें कॉइल की लंबाई, मोटाई सहनशीलता (thickness tolerances), और सतह फिनिश ग्रेड शामिल हैं — जो इस QA प्रोटोकॉल के अनुरूप हैं।.
इस गाइड के बारे में (और यह भरोसेमंद क्यों है)
यह गाइड एक गुणवत्ता-प्रणाली मानसिकता के तहत काम करने वाले ब्लेड निर्माता के दृष्टिकोण से लिखी गई है: एक नियंत्रणीय प्रक्रिया विंडो को परिभाषित करना, आवश्यकताओं को ऑडिट योग्य रिकॉर्ड से जोड़ना, और लूप को बंद करने के लिए फील्ड डेटा का उपयोग करना।.
क्या Maxtor Metal एक योग्यता कार्यक्रम (qualification program) में सहायता कर सकता है (दस्तावेज़ीकरण के उदाहरण जो हम प्रदान कर सकते हैं):
- इनकमिंग निरीक्षण रिकॉर्ड (Incoming inspection records) स्ट्रिप/बैंड के लिए (आयाम, दृश्य मानदंड, नमूनाकरण योजना, निपटान) — साझा करने योग्य
- हार्डनेस गेज नियंत्रण (Hardness gage control): अंशांकन प्रमाणपत्र (calibration certificate) और अंशांकन अंतराल विवरण — साझा करने योग्य
- हीट-ट्रीटमेंट बैच रिकॉर्ड (Heat-treatment batch records): समय/तापमान चार्ट, शमन मीडिया नोट्स (quench media notes), सब-ज़ीरो चक्र, टेम्पर पैरामीटर — साझा करने योग्य
- इनकमिंग स्ट्रिप से लेकर तैयार डाइसर बैंड (dicer bands) तक हीट/लॉट ट्रैसेबिलिटी (Heat/lot traceability)
- इन-प्रोसेस और अंतिम निरीक्षण रिकॉर्ड (In-process and final inspection records)
- हीट/लॉट पहचानकर्ताओं के साथ सामग्री परीक्षण रिपोर्ट (MTR) / रसायन विज्ञान रिकॉर्ड — ग्राहक NDA के तहत उपलब्ध
- हार्डनेस सैंपलिंग मैप + परिणाम — ग्राहक NDA के तहत उपलब्ध
- योग्यता लॉट और विफलता विश्लेषण (failure analysis) के लिए मेटलोग्राफी सहायता; मेटलोग्राफी तस्वीरें/रिपोर्ट (स्थान, आवर्धन, स्वीकृति नोट) — ग्राहक NDA के तहत उपलब्ध
- ग्राइंडिंग / सतह अखंडता (surface integrity) स्क्रीनिंग रिकॉर्ड (बर्न स्क्रीनिंग विधि + स्वीकृति मानदंड) — ग्राहक NDA के तहत उपलब्ध
- सतह खुरदरापन (Ra) परीक्षण रिकॉर्ड कटऑफ, दिशा, नमूनाकरण स्थानों सहित — ग्राहक NDA के तहत उपलब्ध
- XRD द्वारा रिटेन्ड ऑस्टेनाइट (RA) को आमतौर पर एक अनुमोदित तृतीय-पक्ष प्रयोगशाला के माध्यम से सत्यापित किया जाता है जब RA मात्रा निर्धारण (quantification) की आवश्यकता होती है
यदि आप इस गाइड को अपने प्लांट के QA सिस्टम के साथ संरेखित करना चाहते हैं, तो इसे एक टेम्पलेट के रूप में उपयोग करें और अपने उपकरण, उत्पाद मिश्रण और जोखिम प्रोफ़ाइल के अनुसार स्वीकृति बैंड को समायोजित करें।.
440C के मूल सिद्धांत
संरचना और उत्पाद रूप (Composition and product forms)
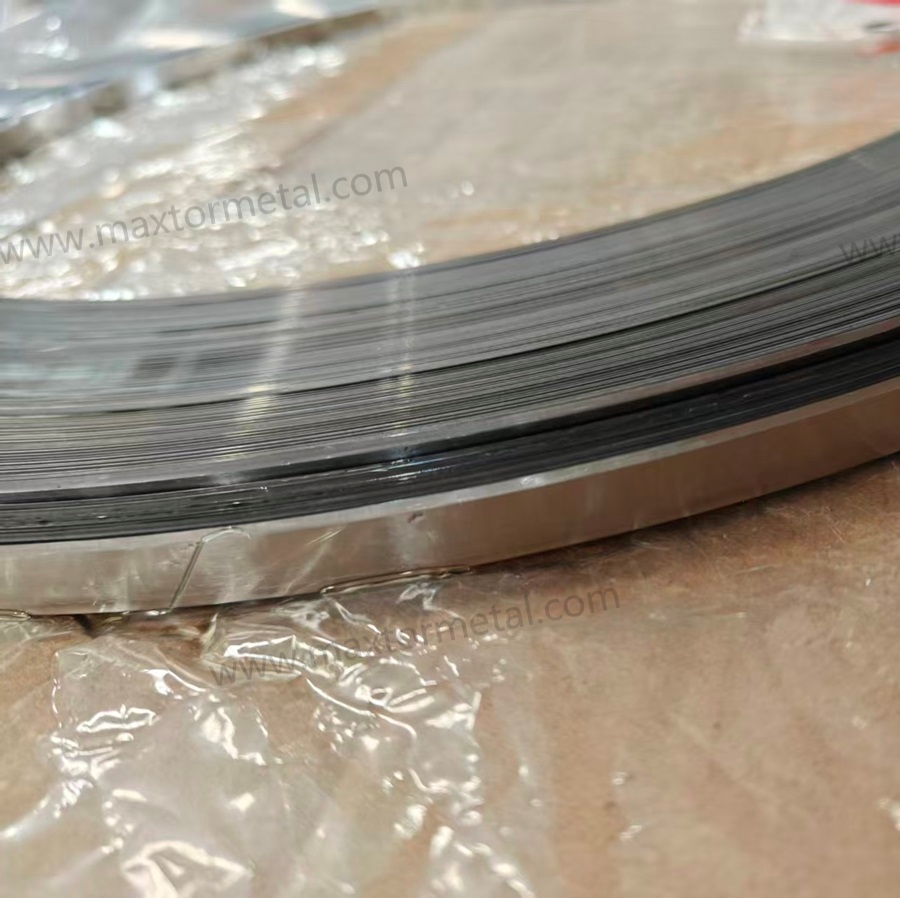
440C एक उच्च-कार्बन मार्टेंसिटिक स्टेनलेस स्टील है जिसे हार्डनिंग और टेम्परिंग के बाद उच्च कठोरता प्राप्त करने के लिए डिज़ाइन किया गया है। डाइसर बैंड (dicer bands) के लिए मुख्य बिंदु यह है कि मिश्र धातु (alloy) का प्रदर्शन मार्टेंसिटिक मैट्रिक्स और कार्बाइड से आता है—इसलिए रसायन विज्ञान, कार्बाइड वितरण और हीट ट्रीटमेंट सभी धार के जीवन (edge life) और चिपिंग व्यवहार में वास्तविक अंतर के रूप में दिखाई देते हैं।.
आपकी इनकमिंग सामग्री की आवश्यकता को लिखने का एक व्यावहारिक तरीका है:
- ग्रेड निर्दिष्ट करें (440C / UNS S44004 या समकक्ष)
- अनुमत उत्पाद रूपों को परिभाषित करें (डाइसर बैंड में बनाने और फिनिशिंग के लिए उपयुक्त स्ट्रिप/बैंड)
- ग्रेड को दस्तावेज़ीकरण से बांधें: हीट/लॉट ट्रैसेबिलिटी + रासायनिक संरचना रिकॉर्ड
एक प्रामाणिक संरचना संदर्भ के लिए, ASM International की Alloy Digest प्रविष्टि AISI टाइप 440C एक अच्छा प्रारंभिक बिंदु है।.
HRC 56–58 पर गुण
HRC 56–58 डाइसर सेवा के लिए एक सामान्य “मध्यम बैंड” है क्योंकि यह एक संतुलन को लक्षित करता है:
- पहनने के प्रतिरोध (wear resistance) और धार प्रतिधारण (edge retention) के लिए पर्याप्त उच्च कठोरता
- क्षणिक प्रभावों (उत्पाद समावेशन, बर्फ, कठोर धब्बे, गलत फीड) के दौरान माइक्रो-चिपिंग को कम करने के लिए पर्याप्त क्रूरता (toughness) मार्जिन
पेंच यह है: समान रॉकवेल कठोरता (Rockwell hardness) बहुत भिन्न सूक्ष्म संरचनाओं (carbide size/distribution, retained austenite content, temper condition) को छिपा सकती है। यही कारण है कि कठोरता आवश्यक है—लेकिन पर्याप्त नहीं—एक रिलीज मानदंड के रूप में।.
कुंजी ले जाएं: HRC 56–58 को एक के रूप में मानें स्वीकृति विंडो (acceptance window) जिसे क्षेत्र में भविष्य कहनेवाला होने के लिए माइक्रोस्ट्रक्चर/RA जांच और सतह अखंडता (surface integrity) जांच के साथ जोड़ा जाना चाहिए।.
स्वच्छता विकल्प (ESR/VIM)
For Urschel-style dicer bands, conventional air-melt 440C is typically the default from a cost/performance standpoint—provided you control inclusions and variability via incoming QA and process validation.
When would you consider cleaner melting routes?
- ESR (electroslag remelting): when your failure mode is inclusion-driven edge chipping and you need tighter cleanliness.
- VIM and/or VIM+ESR: when you’re chasing the highest consistency and can justify the extra cost (or the application is extremely sensitive to scatter).
A practical approach is to qualify conventional melt first with a strict validation protocol, then “upgrade” only if your field data shows the limiting mechanism is cleanliness rather than heat treat, geometry, or surface damage.
440C डाइसर बैंड के लिए एक सुदृढ़ हीट-ट्रीटमेंट विंडो कैसे परिभाषित करें
Austenitize and quench ranges
Most processing windows for martensitic stainless place 440C austenitizing roughly in the ~1850–1950°F range (section size and furnace capability matter), followed by a controlled quench. The bounds matter for opposite reasons: austenitizing below the lower end risks incomplete carbide dissolution and patchy hardness; pushing past the upper end dissolves too much carbon into the matrix, which drives retained austenite up and reduces the martensite fraction you’re trying to achieve.
Two rules that prevent most misprocessing:
- Don’t treat austenitize temperature as “higher is safer.” Excessive temperature/soak can shift RA upward and alter carbide condition.
- Don’t treat quench as “anything fast.” Choose a quench that hits your transformation needs without cracking or distortion.
For a baseline reference on stainless heat treatment ranges and considerations, ASM’s Heat Treatment of Stainless Steels is a useful canonical source.
Sub-zero and tempering for toughness
The common reason dicer bands meet hardness but still chip is microstructure mismatch—often too much RA, poorly stabilized martensite, or high residual stress.
A practical, shop-floor-friendly sequence used by many processors is:
- Austenitize (within your validated band)
- Quench
- Sub-zero (cold treatment) to reduce RA and stabilize
- Double temper to relieve stress and tune hardness/toughness
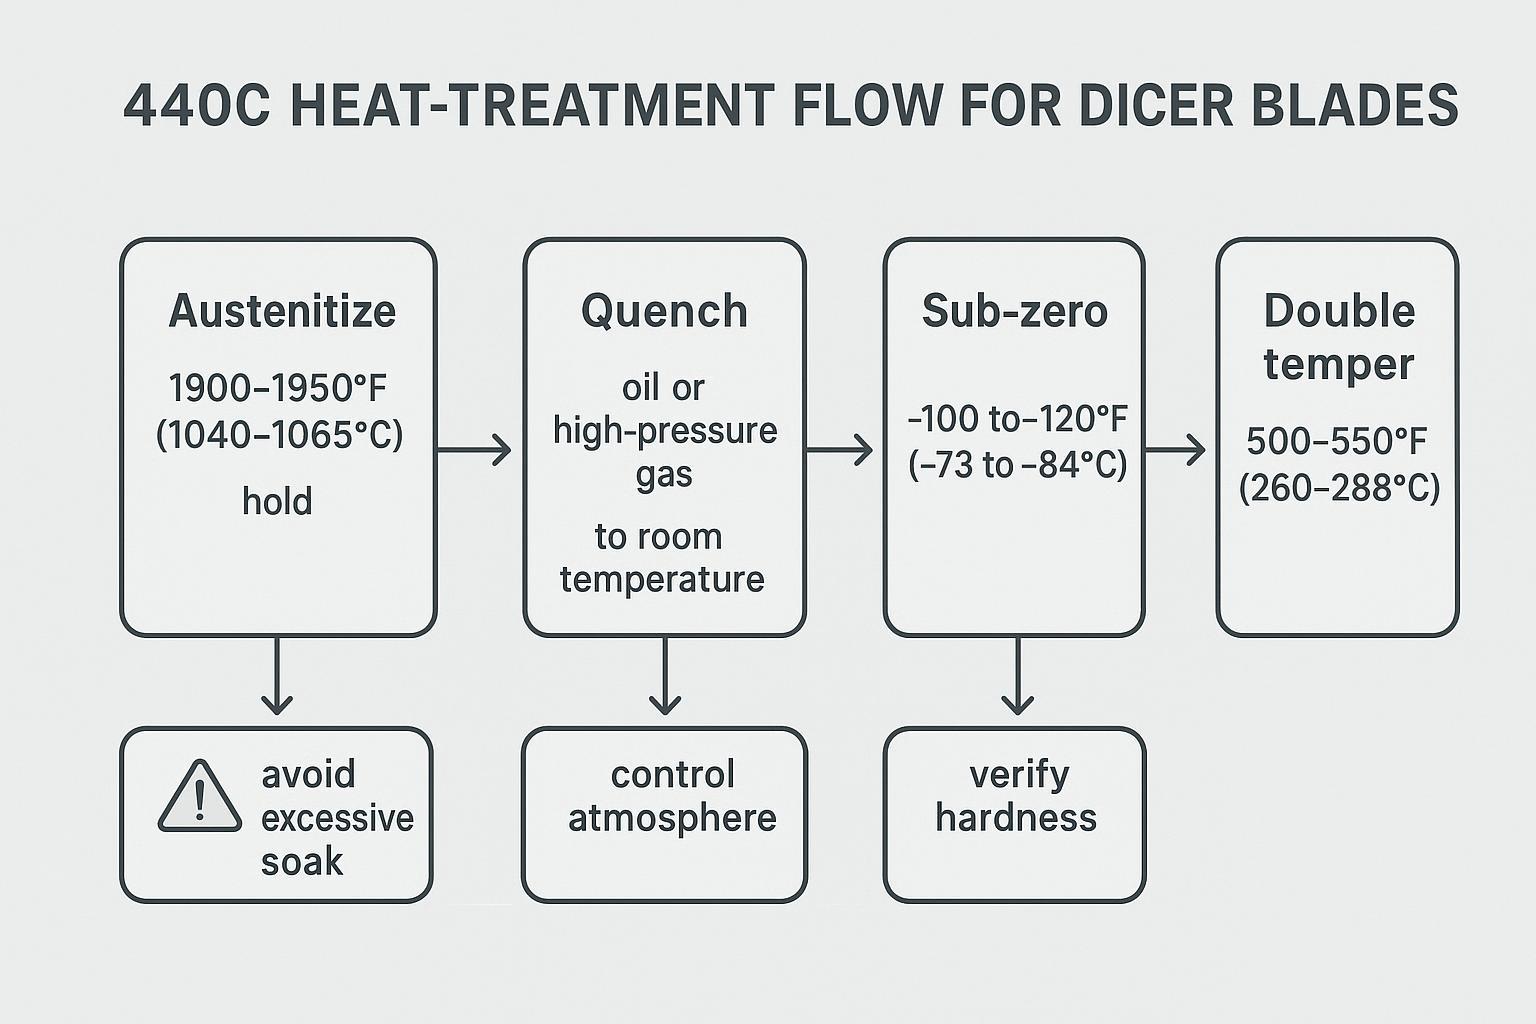
A defensible way to specify this is not “use this exact recipe,” but:
- Require documented furnace controls and batch records
- Require the supplier to declare their validated ranges for each step
- Verify outcomes with hardness + RA + microstructure + field trial KPIs
Microstructure targets and pitfalls
For dicer bands, the microstructure targets are functional:
- Tempered martensite matrix with appropriate carbide distribution
- RA controlled to a band that matches your chipping-risk tolerance
- No evidence of surface thermal damage from grinding (burn) that creates brittle layers
Common pitfalls that show up as premature chipping or erratic life:
- High retained austenite: may pass hardness but reduces stability and can transform under load.
- Over-austenitizing: can drive RA up and change carbide condition.
- Under-tempering or inadequate temper cycles: leaves high residual stress.
- Grinding burn / rehardening: creates a brittle skin and microcracks at the edge.
HRC 56–58 क्यों आवश्यक है लेकिन पर्याप्त नहीं: QA और सत्यापन प्रोटोकॉल
Hardness and impact methods (ASTM E18/E23)
Hardness is the fastest screening metric, but only if the method is controlled.
- Use a standards-based Rockwell method such as एएसटीएम ई18 and define:
- scale (typically HRC for hardened martensitic stainless)
- number of indents per part/lot
- location plan (avoid edges, avoid thin unsupported zones)
- gage R&R expectations
If chipping resistance is critical, add a toughness proxy with a consistent method such as ASTM E23 (Charpy). For thin band/blade geometries, you may need a subsize specimen plan, but the core benefit is comparing lot-to-lot और process-to-process rather than chasing an absolute number.
Microstructure and RA checks (third-party XRD + metallography)
Two checks close the “hardness gap”:
- Retained austenite (RA) by XRD: set a release band appropriate to your risk profile and application. If you don’t have in-house XRD, define an approved third-party lab and lock the method so results are comparable lot-to-lot.
- Metallography: verify carbide distribution, martensite condition, and any abnormal structures; correlate with failure analysis.
Practical RA acceptance guidance (how to set a band)
Because Rockwell hardness can be similar across very different microstructures, RA should be treated as a predictive release metric—especially when the dominant failure mode is edge chipping.
For wet-service dicer band applications such as Urschel-style heads, Maxtor Metal’s engineering practice is to use ≤5% RA as a starting control target during qualification, then tighten or relax the band based on field chipping data. This is not a universal number—geometry, product hardness, and sanitation chemistry all shift the optimum—but it gives procurement documents a defensible, auditable starting point rather than an open-ended instruction.
A defensible way to specify RA in procurement documents is:
- Qualification stage: define an RA target based on failure mode and stabilize it with field results.
- If your dominant risk is micro-chipping/brittle edge failures, start with a lower RA target(≤5% is a common field starting point for dicer band service).
- If your dominant risk is distortion/cracking risk in heat treat, avoid overly aggressive RA reduction and use trials to confirm.
- Production surveillance stage: once the process is proven, keep RA as a periodic audit metric to control drift.
Note: the “right” RA number depends on geometry, processing route, and service conditions. If you already have baseline RA data from a known-good band, use that baseline to set your acceptance band rather than adopting a generic number.
What to document (so the data stays auditable)
- specimen prep method and location
- etchant and imaging magnification (metallography)
- RA measurement method parameters (XRD setup) and reporting format
- measurement uncertainty / repeatability statement from the lab (so you can set a realistic acceptance band)
- the acceptance band and the corrective action when out of band
Out-of-band actions (examples)
- RA higher than your band while hardness is in spec → review austenitize/soak control, quench severity, sub-zero step effectiveness, and temper stabilization; re-check for grind burn before release
- RA lower than expected with increased cracking/distortion risk → review quench and cold treatment severity; confirm geometry stability and residual stress condition
A simple way to set acceptance bands (no guesswork)
If you don’t want to debate “generic” RA numbers, set your acceptance bands from a known-good baseline lot, then tighten them as field data accumulates.
| मीट्रिक | What to collect in the baseline lot | A practical acceptance-band rule | Why it works |
|---|---|---|---|
| कठोरता (एचआरसी) | n measurements per lot using a fixed location plan | Use your spec window (e.g., 56–58) and add a drift check (e.g., median stays inside the window across lots) | Prevents “meets spec but drifting” situations |
| RA by XRD | n measurements, same specimen location, same lab/method | Start with a percentile band (e.g., keep future lots within the baseline 10–90% range), then tighten if chipping risk is high | Robust when you don’t trust normality assumptions |
| Edge life | n trials per lot (hours or tons) under the same product mix | Track the median and 10–90% range per lot; require non-regression vs baseline before approving changes | Separates true improvement from outliers |
| Chipping rate | chips per inspection interval with the same inspection method | Use a simple rule: if the median worsens vs baseline for two consecutive lots, trigger a root-cause review | Creates an early-warning system |
Tip: when using third-party XRD, require the lab to report repeatability/uncertainty so you don’t set a band tighter than the method can reliably resolve.
Geometry, burn, and surface finish (Ra ≤ 32 µin)
For replacement dicer bands, geometry and surface integrity often dominate “mysterious” field failures. Include explicit checks for:
- flatness / straightness (fit-up stability)
- edge geometry (bevel angle, land, edge radius if specified)
- burr control
- grinding burn and microcracking (nital etch, Barkhausen where appropriate, or microscopy)
For product-contact surfaces, a common hygienic baseline is Ra ≤ 0.8 µm (32 µin). 3-A sanitary design guidance frequently references this threshold; see the 3-A SSI deck Basics of Sanitary Design. EHEDG design guidelines consistently specify product-contact surfaces smoother than Ra = 0.8 µm; see EHEDG Guideline Document 8 for the relevant hygienic equipment design criteria.
Make Ra requirements comparable by specifying measurement details (otherwise different suppliers may report different numbers for the same surface):
- measurement direction (parallel/perpendicular to grind lines)
- evaluation length and cutoff / filter setting used by the profilometer
- number of traces per part and the sampling locations
A practical acceptance package ties finish to function:
- Ra (specify the measurement cutoff and direction)
- visual finish criteria (no pits, laps, embedded debris)
- passivation status (see next section)
Maxtor Metal quality controls and traceability records (technical integration): A QC-oriented supplier should be able to provide a traceable record set for each lot, such as:
- heat/lot number linkage from strip to finished band
- सामग्री परीक्षण रिपोर्ट (रसायन विज्ञान) और आवक सत्यापन (incoming verification)
- हीट-ट्रीट बैच रिकॉर्ड (समय/तापमान चार्ट, क्वेंच मीडिया, सब-जीरो साइकिल, टेम्पर साइकिल)
- हार्डनेस सैंपलिंग मैप और परिणाम
- क्वालिफिकेशन लॉट के लिए माइक्रोस्ट्रक्चर फोटो सेट और RA रिपोर्ट (XRD) (और उसके बाद आवधिक निगरानी)
- सर्फेस फिनिश (Ra) रिकॉर्ड और बर्न स्क्रीन मानदंड
- लॉट के आउट ऑफ बैंड होने पर नॉन-कंफर्मेंस डिस्पोजिशन और सुधारात्मक-कार्रवाई लिंक
यह कोई मार्केटिंग दिखावा नहीं है—यह वही जानकारी है जो एक प्लांट इंजीनियर को चिपिंग स्पाइक को किसी विशिष्ट हीट ट्रीट बैच, ग्राइंड व्हील स्थिति या स्ट्रिप हीट से जोड़ने में मदद करती है।.
स्वच्छता और अनुपालन
क्लीनिंग और पैसिवेशन (ASTM A380/A967)
गीले खाद्य-प्रसंस्करण वातावरण में, “स्टेनलेस” कोई बाइनरी स्थिति नहीं है। सतह की स्थिति (फ्री आयरन, एम्बेडेड ग्रिट, मशीनिंग से फैला हुआ धातु) संक्षारण व्यवहार और सफाई क्षमता को बदल सकती है।.
आपकी क्लीनिंग/पैसिवेशन भाषा को आधार देने के लिए दो व्यापक रूप से उद्धृत संदर्भ हैं:
- एएसटीएम A380 क्लीनिंग/डिसकेलिंग/पैसिवेशन प्रथाओं के लिए
- एएसटीएम A967 पैसिवेशन उपचार विकल्पों और संबंधित आवश्यकताओं के लिए
अपना स्पेक इस प्रकार लिखें कि स्वच्छता चरण सत्यापन योग्य हों:
- उपयोग की जाने वाली क्लीनिंग/पैसिवेशन विधि श्रेणी को परिभाषित करें
- प्रक्रिया के दस्तावेज़ीकरण और आपके द्वारा भरोसा किए जाने वाले किसी भी सत्यापन परीक्षण की आवश्यकता निर्दिष्ट करें
वाशडाउन में रासायनिक अनुकूलता
डाइसर वातावरण में अक्सर आक्रामक वाशडाउन, तापमान में उतार-चढ़ाव और क्लोराइड का जोखिम होता है। 440C के साथ भी, जंग का खतरा बढ़ जाता है जब:
- क्लोराइड सांद्रता अधिक होती है
- दरारें (crevices) या खुरदरी सतहें होती हैं
- पैसिवेशन असंगत होता है
- अवशेष बैंड या हार्डवेयर के नीचे फंसे रहते हैं
यह वह जगह है जहाँ सर्फेस फिनिश, पैसिवेशन अनुशासन और असेंबली स्वच्छता उतनी ही मायने रखती है जितनी कि मिश्र धातु (alloy) का चयन।.
ऑडिट के लिए दस्तावेज़ीकरण और ट्रेसेबिलिटी
यदि आप विनियमित या ऑडिट-भारी वातावरण में हैं, तो ब्लेड/बैंड को नियंत्रित घटकों (controlled components) के रूप में मानें:
- प्रत्येक लॉट को एक ट्रेसेबिलिटी पैकेट से जोड़ें
- लॉट के अनुसार हीट-ट्रीट रिकॉर्ड और निरीक्षण डेटा संग्रहीत करें
- प्रतिधारण समय (retention time) और पुनर्प्राप्ति प्रक्रिया को परिभाषित करें
इसका लाभ सरल है: जब कोई प्लांट स्वच्छता विचलन या बाहरी सामग्री जोखिम देखता है, तो आप लॉट के अनुसार अलग कर सकते हैं और साक्ष्य के साथ प्रतिक्रिया दे सकते हैं।.
फील्ड ट्रायल और ROI
ब्लेड योग्यता के लिए ROI फ्रेमिंग क्यों महत्वपूर्ण है
खरीद और उत्पादन प्रबंधकों के लिए, किसी भी ब्लेड योग्यता के पीछे का सवाल सरल है: क्या एक मान्य (validated) कार्यक्रम चलाने की लागत और प्रयास फलदायी होते हैं? उत्तर लगभग हमेशा हाँ है—लेकिन केवल तभी जब आप सही चीजों को मापते हैं।.
परीक्षण से पहले ROI मामले को फ़्रेम करने का एक व्यावहारिक तरीका:
| लागत कारक (Cost driver) | विशिष्ट मापन इकाई | जहाँ HRC 56–58 पर सत्यापित 440C लागत कम करता है |
|---|---|---|
| ब्लेड चेंजओवर डाउनटाइम | मिनट/सप्ताह × लेबर + लाइन दर | लंबा, अधिक सुसंगत एज जीवन अनियोजित स्टॉप को कम करता है |
| ब्लेड की खपत दर | प्रति टन संसाधित बैंड | कम चिपिंग स्कैटर प्रति सेट उपयोगी जीवन को बढ़ाता है |
| कट-साइज़ रीवर्क/अपशिष्ट | % महत्वपूर्ण कट आयाम पर उपज हानि (yield loss) | HRC और RA पर सख्त Cpk → अधिक सुसंगत कट ज्यामिति |
| आपूर्तिकर्ता योग्यता ओवरहेड | इंजीनियर-घंटे प्रति लॉट | मानकीकृत दस्तावेज़ीकरण पैकेज पुन:-योग्यता बोझ को कम करता है |
उदाहरण फ़्रेमिंग (काल्पनिक): दो Urschel लाइनों को चलाने वाला एक मध्यम आकार का फ्रोजन वेजिटेबल प्रोसेसर गैर-सत्यापित आपूर्ति कार्यक्रम के तहत प्रति लाइन प्रति सप्ताह 20–40 मिनट के डाउनटाइम के लिए ब्लेड चेंजओवर देख सकता है। यदि एक सत्यापित प्रक्रिया विंडो एज-लाइफ स्थिरता में सुधार करती है, तो उस डाउनटाइम में सार्थक कमी की उम्मीद करना उचित हो सकता है—लेकिन सटीक संख्या उत्पाद मिश्रण, सैनिटेशन चक्र की आवृत्ति और बेसलाइन ब्लेड लाइफ पर निर्भर करती है।. यही कारण है कि ट्रायल KPIs (नीचे देखें) को पहले से परिभाषित करना आपके विशिष्ट ROI को मापने का एकमात्र विश्वसनीय तरीका है।.
मुख्य निष्कर्ष: ब्लेड वैलीडेशन कोई लागत नहीं है—यह वह तंत्र है जिसके द्वारा आप कमोडिटी खरीद को अनुमानित लागत-प्रति-टन के साथ एक नियंत्रित उपभोग्य सामग्री में बदलते हैं।.
न्यूनतम सत्यापन टेम्पलेट (अपने QA प्लान में कॉपी/पेस्ट करें)
रिप्लेसमेंट डाइसर बैंड्स के लिए इसे “न्यूनतम व्यवहार्य” क्वालिफिकेशन पैक के रूप में उपयोग करें। इसे इस तरह से डिज़ाइन किया गया है ताकि प्लांट लॉट का ऑडिट कर सके, प्रोसेसिंग विंडो को पुनरुत्पादित कर सके और परिणाम विचलित होने पर CAPA चला सके।.
चरण 1 — क्वालिफिकेशन लॉट्स (प्रोसेस विंडो साबित करें)
इस चरण का उपयोग तब करें जब आप किसी आपूर्तिकर्ता को ऑनबोर्ड कर रहे हों, स्ट्रिप सोर्स बदल रहे हों, हीट-ट्रीटमेंट रूटिंग बदल रहे हों, या फिनिशिंग को एडजस्ट कर रहे हों।.
A) इनकमिंग मटीरियल (स्ट्रिप/बैंड)
- सप्लायर, PO, पार्ट नंबर / ड्राइंग रिवीजन
- ग्रेड पदनाम (440C / UNS S44004 या समकक्ष)
- हीट/लॉट नंबर और ट्रेसेबिलिटी लिंकेज
- MTR / केमिस्ट्री रिकॉर्ड (यदि आवश्यक हो तो ग्राहक NDA के तहत)
- इनकमिंग निरीक्षण रिकॉर्ड: आयाम, विजुअल मानदंड, सैंपलिंग प्लान, डिस्पोजिशन
440C ब्लेड स्ट्रिप कॉइल्स के लिए इनकमिंग रिसीविंग रिकॉर्ड की योजना बनाते समय, Tool Steel MTC Reading & QA Checklist for Strip Blades EN 10204 3.1 प्रमाणपत्र संरचना, केमिस्ट्री क्रॉस-चेक और 9-पॉइंट हार्डनेस मैपिंग को कवर करता है जो हीट ट्रीटमेंट वैलीडेशन शुरू होने से पहले एक बचाव योग्य स्वीकृति निर्णय का समर्थन करते हैं।.
B) प्रोसेस रिकॉर्ड्स (हीट ट्रीट + फिनिशिंग)
- हीट-ट्रीट बैच ID + टाइम/टेंपरेचर चार्ट
- क्वेन्च मीडिया नोट्स + कंट्रोल चेक्स
- सब-ज़ीरो स्टेप (तापमान, समय, अनुक्रम)
- टेम्पर साइकिल (गिनती, तापमान सीमा, समय)
- ग्राइंडिंग / फिनिशिंग रिकॉर्ड (व्हील स्पेक, ड्रेसिंग इंटरवल, कूलेंट स्थिति, ऑपरेटर/शिफ्ट)
Maxtor Metal मानक अभ्यास के रूप में इनमें से प्रत्येक चरण के लिए बैच-स्तरीय रिकॉर्ड बनाए रखता है; क्वालिफिकेशन ग्राहक पारस्परिक NDA के तहत संपूर्ण दस्तावेज़ीकरण पैकेज का अनुरोध कर सकते हैं।.
C) रिलीज टेस्ट्स (क्वालिफिकेशन लॉट)
- हार्डनेस (ASTM E18): सैंपलिंग मैप, इंडेंट्स की संख्या, परिणाम, गेज स्थिति
- सरफेस इंटीग्रिटी: बर्न स्क्रीन विधि + स्वीकृति मानदंड
- सरफेस फिनिश (Ra): उपकरण सेटिंग्स (कटऑफ), दिशा, सैंपलिंग स्थान, परिणाम
- मेटलोग्राफी: फोटो सेट ID, स्थान, आवर्धन, स्वीकृति नोट्स (यदि आवश्यक हो तो ग्राहक NDA के तहत)
- XRD द्वारा RA (थर्ड-पार्टी, यदि आवश्यक हो): लैब, मेथड रेफरेंस, स्थान, परिणाम, अनिश्चितता/पुनरावृत्ति विवरण
D) फील्ड ट्रायल लॉग (क्वालिफिकेशन लॉट्स)
- इन्स्टॉलेशन: दिनांक/समय, लाइन, उत्पाद प्रकार, सैनिटेशन साइकिल नोट्स
- KPI लॉग: एज लाइफ, चिपिंग रेट, डाउनटाइम, कट-साइज Cpk
- हटाने का कारण: नियोजित बनाम विफलता, जहां संभव हो फोटो साक्ष्य के साथ
चरण 2 — प्रोडक्शन लॉट्स (कंट्रोल ड्रिफ्ट)
प्रोसेस विंडो साबित होने के बाद, हर लॉट पर एक लीन रिलीज़ प्लान रखें और गहन परीक्षणों को आवधिक निगरानी पर स्थानांतरित करें।.
A) लॉट रिलीज़ (प्रत्येक लॉट)
- ट्रेसेबिलिटी लिंकेज (हीट/लॉट → फिनिश्ड बैंड)
- उसी लोकेशन प्लान के साथ हार्डनेस जांच
- आपकी सहमत सैंपलिंग योजना के अनुसार सरफेस इंटीग्रिटी स्क्रीनिंग (बर्न) और Ra सत्यापन
- पुष्टि करें कि हीट-ट्रीटमेंट बैच रिकॉर्ड पूरा है और घोषित सीमाओं के भीतर है
B) आवधिक निगरानी (जैसे, एक निर्धारित अंतराल पर या जब ड्रिफ्ट का संदेह हो)
- मेटलोग्राफी फोटो सेट समीक्षा
- थर्ड-पार्टी XRD द्वारा RA (जब RA एक नियंत्रित जोखिम हो)
- विस्तृत आयामी/ज्यामिति ऑडिट
आउट-ऑफ-स्पेक और CAPA ट्रिगर (सरल, ऑडिट-अनुकूल नियम)
- कोई भी रिलीज़ मीट्रिक सीमा से बाहर होने पर → लॉट को क्वारंटाइन करें और एक प्रलेखित डिस्पोजिशन (यथावत उपयोग / रीवर्क / स्क्रैप) चलाएं
- यदि कोई KPI लगातार लॉट के लिए बेसलाइन की तुलना में घटता है या लगातार ड्रिफ्ट प्रवृत्ति दिखाता है → रूट-कॉज़ समीक्षा ट्रिगर करें
- जब विफलताएं अस्पष्ट हों तो इस क्रम में जांच को प्राथमिकता दें: बर्न/सरफेस इंटीग्रिटी → RA/माइक्रोस्ट्रक्चर → हीट-ट्रीट रिकॉर्ड्स → स्ट्रिप हीट/MTR
फ्रोजन और रूट क्रॉप्स में ट्रायल डिज़ाइन और KPIs
एक अच्छा ट्रायल केवल यह नहीं पूछता कि “क्या यह अधिक समय तक चला?” यह पूछता है कि क्या नए बैंड्स में सुधार होता है पुनरावृत्त आउटपुट जोखिम बढ़ाए बिना।.
परीक्षण डिज़ाइन सिद्धांत:
- समान उत्पाद मिश्रण और स्वच्छता चक्र के तहत एक बेसलाइन बैंड के साथ तुलना करें।.
- एक समय में केवल एक वेरिएबल (सामग्री/HT/फिनिश) को नियंत्रित करें, अन्यथा आप यह नहीं जान पाएंगे कि परिणाम का कारण क्या था।.
- रन की अवधि या थ्रूपुट लक्ष्य को पहले से परिभाषित करें।.
जमे हुए (frozen) और कंद फसलों (root crops) में प्रभावी ढंग से लागू होने वाले KPIs:
- एज लाइफ (घंटे या संसाधित टन)
- डाउनटाइम (बैंड परिवर्तन या पुनः कार्य के कारण प्रति सप्ताह मिनट)
- चिपिंग दर (प्रति निरीक्षण अंतराल चिप्स, या लक्ष्य से पहले विफल होने वाले % बैंड)
- कट-साइज़ क्षमता (क्रिटिकल कट-साइज़ आयाम पर Cpk)
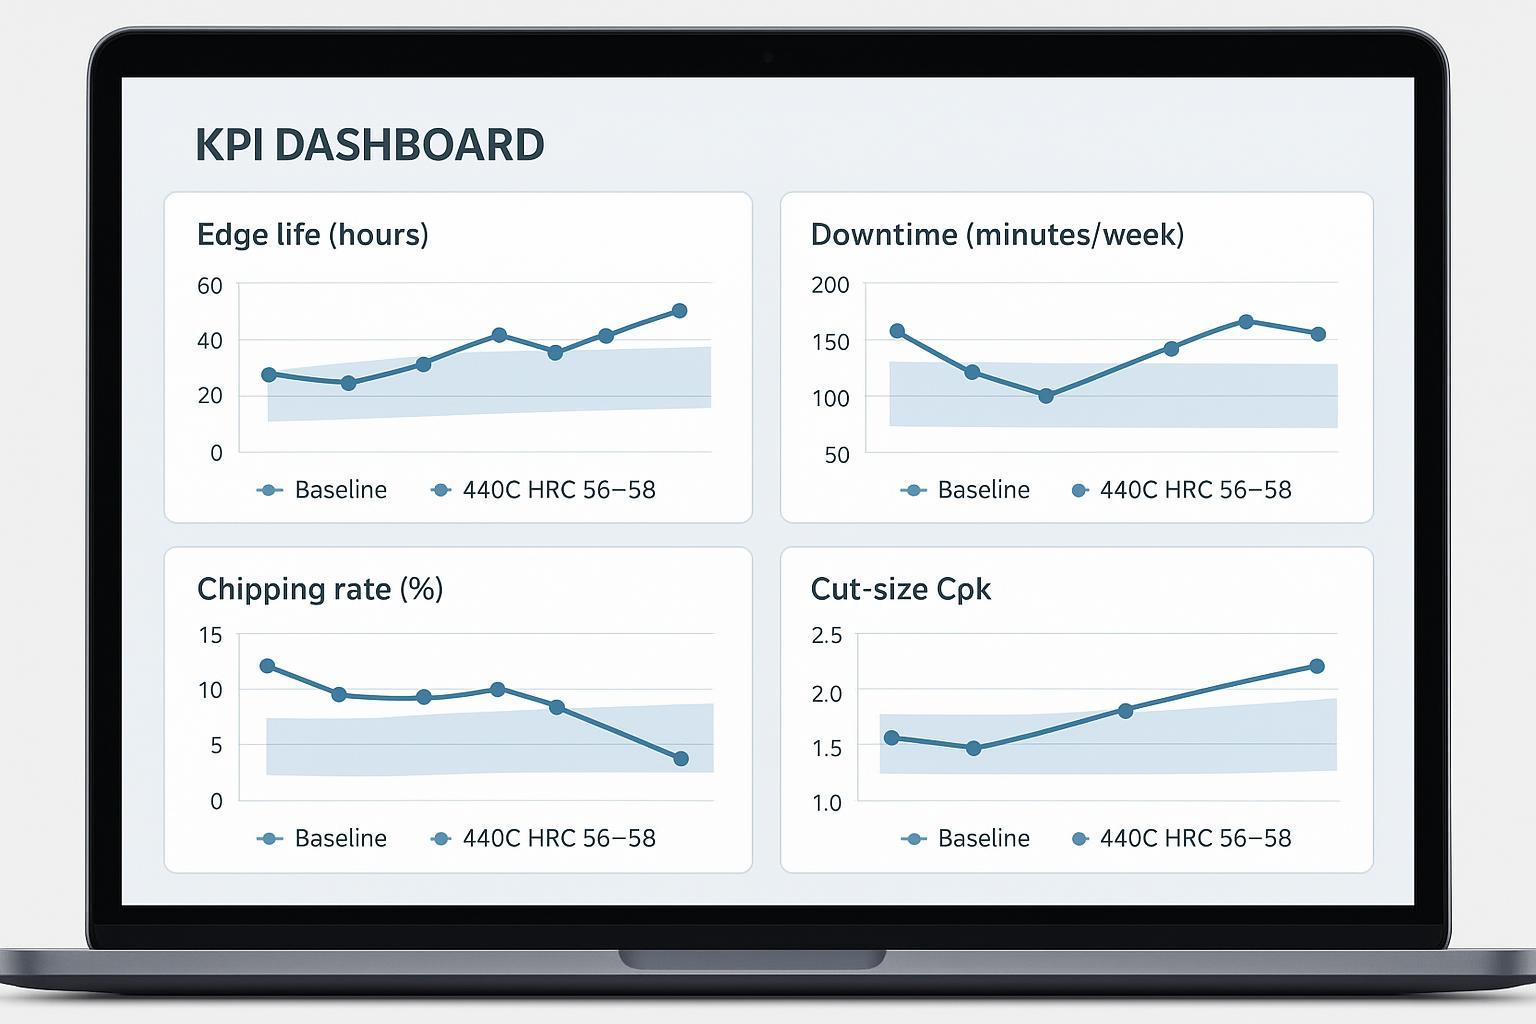
परीक्षण परिणामों को कैसे प्रस्तुत करें (ताकि निर्णय डेटा-आधारित हों)
बहस को कम करने और लॉट के बीच परीक्षणों को तुलनीय बनाने के लिए, शुरुआत में ही एक सरल सांख्यिकीय दृष्टिकोण परिभाषित करें:
- लॉट-टू-लॉट स्कैटर: एज लाइफ (घंटे/टन) और प्रति निरीक्षण अंतराल चिपिंग गणना के लिए बॉक्स प्लॉट्स का उपयोग करें
- समय के साथ स्थिरता: चिपिंग दर या डाउनटाइम मिनट/सप्ताह के लिए एक बुनियादी नियंत्रण चार्ट (control chart) का उपयोग करें
- क्षमता: कट-साइज़ की रिपोर्ट करें सीपीके (Cpk) प्रत्येक रन में समान नमूनाकरण विधि के साथ क्रिटिकल आयाम पर
यदि आप केवल एक काम करते हैं: रिपोर्ट करें नमूना आकार (n), मेडियन (मध्यिका), और यह 10–90% रेंज प्रति लॉट एज लाइफ के लिए। इससे आमतौर पर पता चलता है कि आपके पास वास्तविक प्रोसेस-विंडो सुधार है या सिर्फ एक “सर्वश्रेष्ठ-मामला” आउटलायर।.
स्वीकृति बैंड को शुरुआत में ही परिभाषित करके परीक्षण को “ऑडिट-रेडी” बनाएं:
- HRC 56–58 कठोरता बैंड है—नमूनाकरण योजना को परिभाषित करें।.
- एक चिपिंग थ्रेशोल्ड परिभाषित करें (किसे विफलता माना जाता है)।.
- कट-साइज़ के लिए Cpk लक्ष्य (या न्यूनतम सुधार डेल्टा) परिभाषित करें।.
- स्वच्छता परिणामों को परिभाषित करें (एक निश्चित वॉशडाउन चक्र गणना के बाद कोई असामान्य जंग/पिटिंग नहीं)।.
एक व्यावहारिक लॉगिंग चेकलिस्ट:
- लॉट ID + हीट-ट्रीट बैच ID
- स्थापना की तारीख/समय, लाइन, उत्पाद का प्रकार
- स्वच्छता चक्र और रसायन शास्त्र नोट्स
- निरीक्षण अंतराल और निष्कर्ष (चिप्स, बर्न, जंग के निशान)
- हटाने का कारण (नियोजित बनाम विफलता)
प्रोसेस विंडो के लिए मूल-कारण प्रतिक्रिया (Root-cause feedback)
जब कोई परीक्षण लक्ष्यों से चूक जाता है, तो “अलग आपूर्तिकर्ता की कोशिश करें” जैसे अनुमान के बजाय बंद-लूप निदान लागू करें:
- यदि कठोरता बैंड में है लेकिन चिपिंग अधिक है → RA/माइक्रोस्ट्रक्चर जांच + ग्राइंड बर्न स्क्रीनिंग को प्राथमिकता दें।.
- यदि साफ किनारों के साथ एज लाइफ कम है → कार्बाइड स्थिति (ऑस्टेनाइट/टेम्पर विंडो) और सतह फिनिश पर पुनः विचार करें।.
- यदि जंग जल्दी दिखाई देता है → पैसिवेशन और सतह फिनिश पर पुनः विचार करें, फिर वॉशडाउन अनुकूलता की पुष्टि करें।.
सही ढंग से किए जाने पर, आपका फ़ील्ड परीक्षण एक नियंत्रण लूप बन जाता है: यह हीट-ट्रीटमेंट और फिनिशिंग विंडो को तब तक मजबूत करता है जब तक कि परिणाम अनुमानित न हो जाए।.
विकल्प और चयन
420 बनाम 440C ट्रेड-ऑफ
420-श्रेणी का मार्टेंसिटिक स्टेनलेस आमतौर पर प्रदान करता है:
- एक निश्चित संक्षारण प्रतिरोध स्तर पर बेहतर कठोरता (toughness) मार्जिन
- समान प्रसंस्करण में 440C की तुलना में कम पहनने का प्रतिरोध (wear resistance)
यदि आपकी प्रमुख विफलता का तरीका भंगुर चिपिंग है (और घिसाव नहीं), तो 420 वेरिएंट मूल्यांकन के लायक हो सकते हैं—लेकिन आमतौर पर आपको इसकी कीमत एज लाइफ के रूप में चुकानी होगी जब तक कि ज्यामिति और प्रक्रिया परिवर्तन इसकी भरपाई न करें।.
गीली सेवा (wet service) में D2/M2 जोखिम
D2 जैसे उच्च-घिसाव टूल स्टील्स और M2 जैसे हाई-स्पीड स्टील्स उत्कृष्ट घिसाव प्रतिरोध प्रदान कर सकते हैं, लेकिन गीली सेवा (wet service) जोखिमों को जन्म देती है:
- संक्षारण और धब्बे पड़ना
- स्वच्छता रसायन संवेदनशीलता
- इंटरफेस पर क्रेविस संक्षारण
यदि आप यह मार्ग अपनाते हैं, तो आपको अक्सर कोटिंग्स, अधिक सख्त सफाई सीमाओं, या अधिक आक्रामक सतह सुरक्षा के लिए मजबूर होना पड़ता है—प्रत्येक का अपना सत्यापन बोझ होता है।.
PM स्टेनलेस विकल्प और अपग्रेड कब करें
पाउडर-मेटलर्जी (PM) स्टेनलेस विकल्प स्वच्छता और निरंतरता में सुधार कर सकते हैं, और इनक्लुजन-संचालित चिपिंग बिखराव को कम कर सकते हैं। अपग्रेड ट्रिगर आमतौर पर इस प्रकार दिखाई देते हैं:
- आपने ज्यामिति, फिनिशिंग और पारंपरिक 440C हीट ट्रीट का सत्यापन कर लिया है
- विफलता विश्लेषण अभी भी स्वच्छता/इनक्लुजन संवेदनशीलता की ओर इशारा करता है
- सामग्री प्रीमियम के बाद भी ROI सही बैठता है
दायरा और सीमाएं
यह गाइड योग्यता और आपूर्तिकर्ता सत्यापन के लिए अभिप्रेत है 440C डाइसर रिप्लेसमेंट बैंड गीले, स्वच्छता-संचालित वातावरण में काम करने वाले।.
- इसका उपयोग तब करें जब आपका लक्ष्य दोहराव (repeatability) हो: स्थिर कठोरता, नियंत्रित माइक्रोस्ट्रक्चर/RA (आवश्यक होने पर), और सत्यापित सतह अखंडता।.
- सभी संख्यात्मक लक्ष्यों को इस रूप में मानें साइट-विशिष्ट: ज्यामिति, उत्पाद मिश्रण, स्वच्छता रसायन विज्ञान, और उपकरण की स्थिति “सर्वश्रेष्ठ” विंडो को बदल सकती है।.
- असाधारण रूप से गंभीर प्रभाव भार, अत्यधिक अपघर्षक इनक्लुजन, या चरम संक्षारण अनावरण के लिए, इस गाइड को आधार रेखा मानें और अतिरिक्त सत्यापन (सामग्री अपग्रेड, कोटिंग ट्रायल, या आवेदन-विशिष्ट परीक्षण) जोड़ें।.
अंतिम स्वीकृति प्रलेखित लॉट रिकॉर्ड और आपके प्लांट परीक्षण परिणामों (और जहां आवश्यक हो तीसरे पक्ष के सत्यापन) पर आधारित होनी चाहिए।.
एक बार सामग्री सत्यापन पूरा हो जाने के बाद, कॉइल-फेड डाइसर लाइनों के लिए अगला OEE लीवर आम तौर पर कॉइल परिवर्तन आवृत्ति होता है — देखें OEE Profit Gains From Reducing Coil Change Frequency for the changeover math and a blade strip producer pilot case.
डाइसर बैंड ब्लेड जो रीकंडीशनिंग से गुजरेंगे, उनके लिए इस गाइड में पूर्ण किए गए सत्यापन रिकॉर्ड — विशेष रूप से HRC लक्ष्य विंडो और रिटेंड ऑस्टेनाइट नियंत्रण — सीधे उन रीग्राइंडिंग थ्रेशोल्ड को परिभाषित करते हैं जिन्हें आपके टूलरूम को लागू करना चाहिए। देखें Regrinding Industrial Strip Blades: Sharpening vs Scrap Guide स्क्रैप/रीग्राइंड निर्णय ढांचे और न्यूनतम स्टॉक हटाने की गहराई के लिए जो यहां किए गए धातुकर्म कार्य को संरक्षित रखता है।.
स्लॉtted डाइसर ग्रिड ब्लेड के लिए, यहां सत्यापित हीट-ट्रीटमेंट पैरामीटर — विशेष रूप से HRC 56–58 लक्ष्य विंडो और रिटेंड ऑस्टेनाइट नियंत्रण ≤5 vol% — स्लॉट के निचले हिस्सों में फ्रैक्चर प्रतिरोध को सीधे नियंत्रित करते हैं। पूर्ण स्लॉट-रूट इंजीनियरिंग ढांचे के लिए, जिसमें यह शामिल है कि फिलेट त्रिज्या R≥0.2 mm किस प्रकार Kt को कम करती है और EDM रीकास्ट निष्कासन और डबल टेम्परिंग इन सत्यापित सामग्री पैरामीटर के साथ कैसे परस्पर क्रिया करते हैं, देखें R0.2 mm फिलेट्स के साथ स्लॉट बॉटम्स पर ग्रिड ब्लेड स्नैपिंग को रोकें.
For serrated VFFS strip blades where the same RA control and HRC window logic applies but the dominant failure mode shifts from slot-bottom fracture to tooth-root impact — requiring a failure-mode diagnosis before the hardness target is set — see VFFS Serrated Blade Hardness–Toughness Balance.
निष्कर्ष
- स्पेसिफिकेशन के अनुसार सत्यापित होने पर 440C एक लागत प्रभावी विकल्प बना रहता है
- दोहराव सुनिश्चित करने के लिए परिभाषित QA और परीक्षण प्रोटोकॉल का उपयोग करें
एक-वाक्य वाला संस्करण: गीले खाद्य-प्रसंस्करण वातावरण में अर्शेल-शैली के डाइसर बैंड अनुप्रयोगों के लिए, नियंत्रित RA (≤5% शुरुआती लक्ष्य), प्रलेखित हीट-ट्रीट बैच रिकॉर्ड और सतह अखंडता स्क्रीनिंग के साथ HRC 56–58 तक सत्यापित 440C दोहराव योग्य एज लाइफ का सबसे लागत प्रभावी तरीका है—बशर्ते सत्यापन प्रोटोकॉल कठोरता को एक आवश्यक लेकिन पर्याप्त रिलीज़ मानदंड न माने।.
यदि आप एक ऐसा स्पेसिफिकेशन चाहते हैं जो विभिन्न आपूर्तिकर्ताओं में बना रहे, तो मुख्य बात “HRC 56–58 पर 440C” को प्रलेखित प्रक्रिया नियंत्रणों से जोड़ना है: हीट/लॉट ट्रेसिबिलिटी, हीट-ट्रीट बैच रिकॉर्ड, कठोरता + RA सत्यापन, और सतह अखंडता की जांच। यह वही अनुशासन है जिसे Maxtor Metal आंतरिक रूप से लॉट में प्रदर्शन को दोहराने योग्य बनाए रखने के लिए लागू करता है। Maxtor Metal योग्यता पैकेज—जिनमें MTR, हीट-ट्रीट बैच रिकॉर्ड, कठोरता सैंपलिंग मैप और तीसरे पक्ष की XRD रिपोर्ट शामिल हैं—औपचारिक आपूर्तिकर्ता सत्यापन कार्यक्रम चलाने वाले ग्राहकों के लिए उपलब्ध हैं।.
स्ट्रिप आपूर्ति रूपों के संदर्भ में प्रयुक्त भाषा और खरीद दस्तावेजों में उनका वर्णन कैसे करें, इसके लिए आप पहले ध्यान दे सकते हैं—फिर उपर्युक्त सत्यापन प्रोटोकॉल में अपने स्वीकृति मानदंडों को बनाए रखें।.
FAQs:
440C डाइसर रिप्लेसमेंट ब्लेड की कठोरता क्या होनी चाहिए?
HRC 56–58 एक सामान्य स्वीकृति विंडो है क्योंकि यह कुछ टफनेस मार्जिन के साथ धार बनाए रखने की क्षमता को संतुलित करता है। केवल कठोरता के आधार पर बैच जारी न करें—इसे माइक्रोस्ट्रक्चर/रिटेन्ड-ऑस्टेनाइट (retained-austenite) जांच और सतह की अखंडता (बर्न) जांच के साथ जोड़ें।
HRC 56–58 प्राप्त करने के लिए अनुशंसित 440C हीट ट्रीटमेंट क्या है?
एक विशिष्ट नियंत्रित प्रक्रिया में 1850–1950 °F (1010–1065 °C) की सीमा में ऑस्टेनाइटिस (austenitize), क्वेंच (quench), रिटेन्ड ऑस्टेनाइट को कम करने के लिए एक सब-ज़ीरो स्टेप लागू करना, फिर डबल टेम्पर करना शामिल है। एक नाममात्र नुस्खे (nominal recipe) पर भरोसा करने के बजाय प्रलेखित भट्टी नियंत्रणों (furnace controls) का उपयोग करें और कठोरता और RA डेटा के साथ परिणामों को सत्यापित करें।
कठोर किए गए 440C ब्लेड पर कठोरता की सही जांच कैसे करें?
ASTM E18 जैसे मानकों पर आधारित रॉकवेल (Rockwell) विधि का उपयोग करें, स्थान योजना (location plan) को परिभाषित करें, और प्रति बैच नमूनाकरण आवृत्ति (sampling frequency) निर्धारित करें। सुनिश्चित करें कि गलत रीडिंग से बचने के लिए आपका माप सेटअप पतले सेक्शन (thin sections) के लिए उपयुक्त है।
440C में रिटेन्ड ऑस्टेनाइट (retained austenite) को कैसे मापें?
एक्स-रे विवर्तन (XRD) एक सामान्य मात्रात्मक (quantitative) विधि है; माइक्रोस्ट्रक्चर की स्थिति की पुष्टि करने के लिए इसे मेटलोग्राफी (metallography) के साथ जोड़ें। महत्वपूर्ण भाग एक स्वीकृति बैंड (acceptance band) निर्धारित करना और विधि मापदंडों को रिकॉर्ड करना है ताकि परिणाम बैच-दर-बैच तुलनीय हों। अर्शेल-स्टाइल डाइसर बैंड सेवा के लिए, ≤5% RA का प्रारंभिक नियंत्रण लक्ष्य एक सामान्य फील्ड संदर्भ बिंदु है।
खाद्य-संपर्क स्टेनलेस ब्लेड के लिए कौन सा सरफेस फिनिश स्वीकार्य है?
उत्पाद-संपर्क सतहों के लिए आमतौर पर उद्धृत हाइजीनिक बेसलाइन Ra ≤ 0.8 µm (32 µin) है, जिसे 3-A सैनिटरी डिज़ाइन गाइडेंस में संदर्भित किया गया है और EHEDG दस्तावेज़ों में भी दोहराया गया है। अपनी माप विधि और दिशा को परिभाषित करें ताकि आपूर्तिकर्ता (suppliers) भी उसी तरह रिपोर्ट करें।
स्टेनलेस डाइसर बैंड के लिए किस पैसिवेशन (passivation) मानक का संदर्भ दिया जाना चाहिए?
सफाई/पैसिवेशन प्रथाओं के लिए ASTM A380 और रासायनिक पैसिवेशन उपचार विकल्पों और आवश्यकताओं के लिए ASTM A967 का उपयोग करें। फिर दस्तावेज़ीकरण और सत्यापन (verification) अपेक्षाओं को निर्दिष्ट करें।
कठोरता विनिर्देश (in spec) के भीतर होने पर भी 440C डाइसर ब्लेड क्यों टूटते (chip) हैं?
क्योंकि कठोरता से रिटेन्ड ऑस्टेनाइट स्तर, कार्बाइड की स्थिति, अवशिष्ट तनाव (residual stress), या ग्राइंडिंग बर्न का पता नहीं चलता है। ब्लेड का टूटना अक्सर बहुत अधिक RA, अपर्याप्त टेम्पर स्टेबिलाइज़ेशन, या सतह की थर्मल क्षति (thermal damage) के कारण होता है।
प्रतिस्थापन (replacement) डाइसर बैंड को योग्य बनाने के लिए प्लांट ट्रायल कैसे डिज़ाइन किया जाना चाहिए?
एक नियंत्रित बेसलाइन तुलना का उपयोग करें, KPI (किनारे का जीवन, डाउनटाइम, चिपिंग दर, कट-आकार Cpk) को पहले से परिभाषित करें, और शुरू करने से पहले स्वीकृति बैंड निर्धारित करें। बैच आईडी (lot IDs), स्वच्छता चक्र (sanitation cycles), और निरीक्षण निष्कर्षों को लॉग करें ताकि विफलताओं को प्रोसेस-विंडो कारणों से जोड़ा जा सके। Maxtor Metal इस प्रक्रिया के समर्थन के लिए ट्रायल दस्तावेज़ीकरण टेम्प्लेट और बैच-स्तरीय ट्रैसेबिलिटी रिकॉर्ड की आपूर्ति कर सकता है。
लेखक
जेसी जू — वरिष्ठ गुणवत्ता इंजीनियर, QA (गुणवत्ता आश्वासन), Maxtor Metal
- अनुभव: गुणवत्ता इंजीनियरिंग में 15 वर्षों का अनुभव, व्यावहारिक विफलता विश्लेषण अनुभव जिससे यह अंतर किया जा सके कि एज चिपिंग या तेज़ घिसाव हीट-ट्रीटमेंट प्रक्रिया भिन्नता के कारण है या सामग्री पृथक्करण के कारण।.
- प्रमाणपत्र: ASQ–CQE, ISO 9001 लीड ऑडिटर, ASNT लेवल II
 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean