

- O que este guia aborda: janela metalúrgica, QA/validação, higienização e ROI
- Quem deve ler: gerentes técnicos, engenheiros de manufatura e de processo
- Resultado: um caminho baseado em dados para especificar e validar 440C a HRC 56–58
Os cabeçotes de picadora tipo Urschel operam sob cargas cíclicas exigentes: as fitas de lâminas entram em contato com o produto em alta frequência, com a gravidade do impacto variando significativamente entre produtos frescos macios e produtos congelados duros (vegetais congelados IQF e raízes podem apresentar dureza superficial comparável à madeira endurecida). A capacidade do tamanho do corte e a vida útil da lâmina estão diretamente acopladas — uma fita que lasca no primeiro ciclo congelado introduz dispersão dimensional em cada corte subsequente. É por isso que a qualificação do material para esta aplicação não é apenas uma especificação de dureza: é uma janela de processo validada que se sustenta em todo o mix de produtos que a linha opera.
Se você está qualificando fitas de corte de reposição para um cabeçote tipo Urschel, o 440C é frequentemente a escolha do tipo "funciona quando é controlado": duro o suficiente para manter o fio, resistente à corrosão para o trabalho em ambientes úmidos, mas implacável com tratamentos térmicos e acabamentos mal feitos.
Sob a perspectiva do sistema de qualidade (a forma como Maxtor Metal documenta consumíveis críticos), o caminho mais rápido para a repetibilidade é tratar o “440C a HRC 56–58” como uma janela de processo validada— e não apenas como um item em um pedido de compra.
Nota de Engenharia: Se o seu plano de validação também abranger o formato da tira recebida e a linguagem do pedido, consulte as da Maxtor Metal aço em fita para lâminas industriais em bobinas chanfradas para especificações de formato — incluindo comprimentos de bobina, tolerâncias de espessura e graus de acabamento superficial — alinhadas com este protocolo de QA.
Sobre este guia (e por que ele é confiável)
Este guia foi escrito sob a perspectiva de um fabricante de lâminas que opera com uma mentalidade de sistema de qualidade: definindo uma janela de processo controlável, vinculando os requisitos a registros auditáveis e usando dados de campo para fechar o ciclo.
O que Maxtor Metal pode apoiar em um programa de qualificação (exemplos de documentação que podemos fornecer):
- Registros de inspeção de recebimento para tiras/fitas (dimensões, critérios visuais, plano de amostragem, disposição) — compartilháveis
- Controle de calibração do durômetro: certificado de calibração e declaração de intervalo de calibração — compartilháveis
- Registros de lote de tratamento térmico: gráficos de tempo/temperatura, notas sobre o meio de têmpera, ciclo subzero, parâmetros de revenimento — compartilháveis
- Rastreabilidade de corrida/lote desde a tira recebida até as fitas picadoras acabadas
- Registros de inspeção em processo e final
- Relatórios de teste de material (MTR) / registros químicos com identificadores de corrida/lote — disponíveis sob NDA do cliente
- Mapa de amostragem de dureza + resultados — disponíveis sob NDA do cliente
- Suporte metalográfico para lotes de qualificação e análise de falhas; fotos/relatórios metalográficos (localização, ampliação, notas de aceitação) — disponíveis sob NDA do cliente
- Registros de triagem de retificação / integridade superficial (método de triagem de queima + critérios de aceitação) — disponíveis sob NDA do cliente
- Registros de teste de rugosidade superficial (Ra) incluindo cutoff, direção, locais de amostragem — disponíveis sob NDA do cliente
- A austenita retida (RA) por DRX é normalmente verificada por meio de um laboratório terceirizado aprovado quando a quantificação de RA é necessária
Se você deseja alinhar este guia com o sistema de QA da sua fábrica, use-o como um modelo e ajuste as faixas de aceitação ao seu equipamento, mix de produtos e perfil de risco.
Fundamentos do aço 440C
Composição e formas do produto
O 440C é um aço inoxidável martensítico de alto carbono projetado para atingir alta dureza após têmpera e revenimento. O ponto-chave para as fitas picadoras é que o desempenho da liga provém de uma matriz martensítica somada a carbonetos — portanto, a composição química, a distribuição de carbonetos e o tratamento térmico resultam em diferenças reais na vida útil do gume e no comportamento de lascamento.
Uma maneira prática de redigir o seu requisito de material recebido é:
- Especificar a classe (440C / UNS S44004 ou equivalente)
- Definir as formas de produto permitidas (tira/fita adequada para conformação e acabamento em fitas picadoras)
- Vincular a classe à documentação: rastreabilidade de corrida/lote + registro de composição química
Para uma referência de composição canônica, a entrada do Alloy Digest da ASM International para AISI Tipo 440C é um bom ponto de partida.
Propriedades a HRC 56–58
HRC 56–58 é uma “faixa intermediária” comum para o serviço de corte em cubos porque busca um equilíbrio:
- Dureza suficientemente alta para resistência ao desgaste e retenção de gume
- Margem de tenacidade suficiente para reduzir o micro-lascamento durante impactos transitórios (inclusões no produto, gelo, pontos duros, falhas de alimentação)
O detalhe: a mesma dureza Rockwell pode ocultar microestruturas muito diferentes (tamanho/distribuição de carbonetos, teor de austenita retida, condição de revenimento). É por isso que a dureza é necessária — mas não suficiente — como critério de liberação.
Conclusão principal: Trate HRC 56–58 como uma janela de aceitação que deve ser combinada com verificações de microestrutura/RA e verificações de integridade superficial para ser preditiva em campo.
Opções de limpeza (ESR/VIM)
Para fitas de corte em cubos estilo Urschel, o aço 440C convencional fundido ao ar é normalmente o padrão sob a perspectiva de custo/desempenho — desde que você controle as inclusões e a variabilidade por meio de QA de recebimento e validação de processo.
Quando você consideraria rotas de fusão mais limpas?
- ESR (refusão sob escória eletrocondutora): quando o seu modo de falha é o lascamento de aresta induzido por inclusões e você precisa de uma limpeza mais rigorosa.
- VIM e/ou VIM+ESR: quando você busca a máxima consistência e pode justificar o custo extra (ou a aplicação é extremamente sensível à dispersão de resultados).
Uma abordagem prática é qualificar primeiro a fusão convencional com um protocolo de validação rigoroso e, em seguida, fazer o “upgrade” apenas se os seus dados de campo mostrarem que o mecanismo limitante é a limpeza, e não o tratamento térmico, a geometria ou os danos superficiais.
Como definir uma janela de tratamento térmico defensável para fitas de picadora 440C
Faixas de austenitização e têmpera
A maioria das janelas de processamento para aço inoxidável martensítico posiciona a austenitização do 440C aproximadamente na faixa de ~1850–1950°F (o tamanho da seção e a capacidade do forno são importantes), seguida por uma têmpera controlada. Os limites importam por razões opostas: a austenitização abaixo do limite inferior corre o risco de dissolução incompleta de carbonetos e dureza irregular; ultrapassar o limite superior dissolve carbono em excesso na matriz, o que eleva a austenita retida e reduz a fração de martensita que se deseja alcançar.
Duas regras que evitam a maioria dos erros de processamento:
- Não trate a temperatura de austenitização como “quanto mais alta, mais seguro”. Temperatura/tempo de encharque excessivos podem elevar a RA e alterar a condição dos carbonetos.
- Não trate o resfriamento da têmpera como “qualquer resfriamento rápido serve”. Escolha um meio de têmpera que atenda às suas necessidades de transformação sem causar trincas ou distorções.
Para uma referência básica sobre faixas e considerações de tratamento térmico de aços inoxidáveis, o manual da ASM Tratamento Térmico de Aços Inoxidáveis é uma fonte canônica útil.
Tratamento sub-zero e revenimento para tenacidade
A razão comum pela qual as fitas de corte em cubos atingem a dureza necessária, mas ainda assim lascam, é a incompatibilidade microestrutural— frequentemente excesso de RA, martensita mal estabilizada ou alta tensão residual.
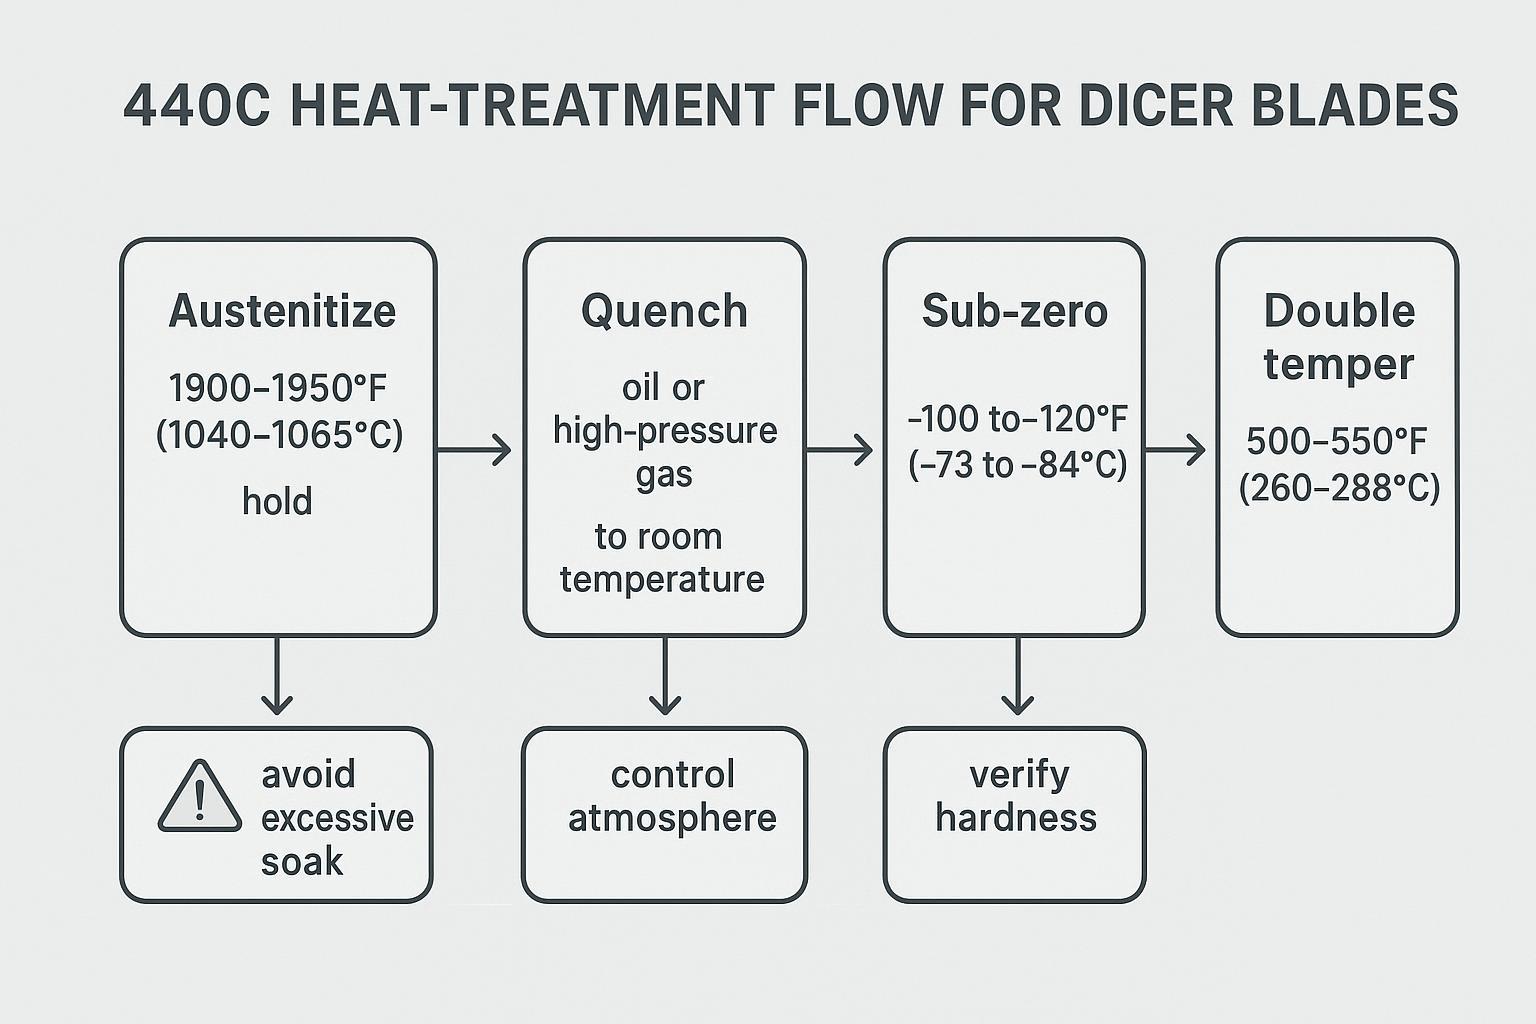
Uma sequência prática e amigável para o chão de fábrica, utilizada por muitos processadores, é:
- Austenitização (dentro da sua faixa validada)
- Quench
- Subzero (tratamento a frio) para reduzir a RA e estabilizar
- Duplo revenimento para aliviar tensões e ajustar a dureza/tenacidade
Uma maneira defensável de especificar isso não é exigir “use esta receita exata”, mas sim:
- Exigir controles de forno e registros de lote documentados
- Exigir que o fornecedor declare suas faixas validadas para cada etapa
- Verificar os resultados com dureza + RA + microestrutura + KPIs de testes de campo
Metas microestruturais e armadilhas
Para fitas de corte em cubos, as metas microestruturais são funcionais:
- Matriz de martensita revenida com distribuição de carbonetos adequada
- RA controlada em uma faixa que corresponda à sua tolerância ao risco de lascamento
- Nenhuma evidência de dano térmico superficial por retificação (queima) que crie camadas frágeis
Armadilhas comuns que se manifestam como lascamento prematuro ou vida útil irregular:
- Alta austenita retida (RA): pode passar no teste de dureza, mas reduz a estabilidade e pode se transformar sob carga.
- Superaustenitização: pode elevar a RA e alterar a condição dos carbonetos.
- Sub-revenimento ou ciclos de revenimento inadequados: deixa alta tensão residual.
- Queima de retificação / re-endurecimento: cria uma camada superficial frágil e microtrincas na aresta de corte.
Por que HRC 56–58 é necessário, mas não suficiente: Protocolo de QA e validação
Métodos de dureza e impacto (ASTM E18/E23)
A dureza é a métrica de triagem mais rápida, mas apenas se o método for controlado.
- Use um método Rockwell baseado em normas, como o ASTM E18 e definir:
- escala (geralmente HRC para aço inoxidável martensítico temperado)
- número de indentações por peça/lote
- plano de localização (evitar arestas, evitar zonas finas sem suporte)
- expectativas de R&R do instrumento (gage R&R)
Se a resistência ao lascamento for crítica, adicione um indicador de tenacidade com um método consistente, como ASTM E23 (Charpy). Para geometrias de fitas/lâminas finas, pode ser necessário um plano de corpos de prova subdimensionados, mas o benefício principal é comparar lote a lote e processo a processo em vez de buscar um número absoluto.
Verificações de microestrutura e RA (DRX de terceiros + metalografia)
Duas verificações fecham a “lacuna de dureza”:
- Austenita retida (RA) por DRX: defina uma faixa de liberação adequada ao seu perfil de risco e aplicação. Se não possuir DRX interno, defina um laboratório terceirizado aprovado e determine o método para que os resultados sejam comparáveis lote a lote.
- Metalografia: verifique a distribuição de carbonetos, a condição da martensita e quaisquer estruturas anormais; correlacione com a análise de falhas.
Orientação prática de aceitação de RA (como definir uma faixa)
Como a dureza Rockwell pode ser semelhante em microestruturas muito diferentes, a RA deve ser tratada como uma métrica preditiva de liberação — especialmente quando o modo de falha dominante é o lascamento de aresta.
Para aplicações de fitas de corte em ambientes úmidos, como cabeçotes do estilo Urschel, a prática de engenharia da Maxtor Metal é usar ≤5% de RA como meta de controle inicial durante a qualificação, e então estreitar ou afrouxar a faixa com base nos dados de lascamento em campo. Este não é um número universal — a geometria, a dureza do produto e a química de sanitização alteram o ponto ideal —, mas fornece aos documentos de aquisição um ponto de partida defensável e auditável, em vez de uma instrução em aberto.
Uma maneira defensável de especificar a RA nos documentos de aquisição é:
- Etapa de qualificação: defina uma meta de RA com base no modo de falha e estabilize-a com os resultados de campo.
- Se o seu risco dominante for falhas por micro-lascamento/aresta frágil, comece com uma meta de RA mais baixa (≤5% é um ponto de partida comum em campo para serviços de fitas de corte).
- Se o seu risco dominante for risco de distorção/trincas no tratamento térmico, evite a redução excessivamente agressiva de RA e use testes para confirmar.
- Etapa de monitoramento de produção: uma vez comprovado o processo, mantenha a RA como uma métrica de auditoria periódica para controlar desvios.
Nota: o número “correto” de RA depende da geometria, da rota de processamento e das condições de serviço. Se você já possui dados de referência de RA de uma fita comprovadamente boa, use essa referência para definir sua faixa de aceitação em vez de adotar um número genérico.
O que documentar (para que os dados permaneçam auditáveis)
- método de preparação e localização do corpo de prova
- reagente químico e ampliação da imagem (metalografia)
- parâmetros do método de medição de RA (configuração de DRX) e formato de relatório
- declaração de incerteza de medição / repetibilidade do laboratório (para que você possa definir uma faixa de aceitação realista)
- a faixa de aceitação e a ação corretiva quando fora da faixa
Ações fora da faixa (exemplos)
- RA superior à sua faixa enquanto a dureza está dentro da especificação → revise o controle de austenitização/encharque, a severidade da têmpera, a eficácia da etapa subzero e a estabilização do revenimento; verifique novamente se há queima de retificação antes da liberação
- RA inferior ao esperado com aumento do risco de trincas/distorção → revise a severidade da têmpera e do tratamento a frio; confirme a estabilidade geométrica e a condição de tensão residual
Uma maneira simples de definir faixas de aceitação (sem adivinhações)
Se você não quiser debater números “genéricos” de RA, defina suas faixas de aceitação a partir de um lote de referência comprovadamente bom e, em seguida, estreite-as à medida que os dados de campo se acumulam.
| Métrica | O que coletar no lote de referência | A practical acceptance-band rule | Why it works |
|---|---|---|---|
| Dureza (HRC) | n measurements per lot using a fixed location plan | Use your spec window (e.g., 56–58) and add a drift check (e.g., median stays inside the window across lots) | Prevents “meets spec but drifting” situations |
| RA by XRD | n measurements, same specimen location, same lab/method | Start with a percentile band (e.g., keep future lots within the baseline 10–90% range), then tighten if chipping risk is high | Robust when you don’t trust normality assumptions |
| Vida no limite | n trials per lot (hours or tons) under the same product mix | Track the median and 10–90% range per lot; require non-regression vs baseline before approving changes | Separates true improvement from outliers |
| Chipping rate | chips per inspection interval with the same inspection method | Use a simple rule: if the median worsens vs baseline for two consecutive lots, trigger a root-cause review | Creates an early-warning system |
Tip: when using third-party XRD, require the lab to report repeatability/uncertainty so you don’t set a band tighter than the method can reliably resolve.
Geometry, burn, and surface finish (Ra ≤ 32 µin)
For replacement dicer bands, geometry and surface integrity often dominate “mysterious” field failures. Include explicit checks for:
- flatness / straightness (fit-up stability)
- edge geometry (bevel angle, land, edge radius if specified)
- burr control
- grinding burn and microcracking (nital etch, Barkhausen where appropriate, or microscopy)
For product-contact surfaces, a common hygienic baseline is Ra ≤ 0.8 µm (32 µin). 3-A sanitary design guidance frequently references this threshold; see the 3-A SSI deck Basics of Sanitary Design. EHEDG design guidelines consistently specify product-contact surfaces smoother than Ra = 0.8 µm; see EHEDG Guideline Document 8 for the relevant hygienic equipment design criteria.
Make Ra requirements comparable by specifying measurement details (otherwise different suppliers may report different numbers for the same surface):
- measurement direction (parallel/perpendicular to grind lines)
- evaluation length and cutoff / filter setting used by the profilometer
- number of traces per part and the sampling locations
A practical acceptance package ties finish to function:
- Ra (specify the measurement cutoff and direction)
- visual finish criteria (no pits, laps, embedded debris)
- passivation status (see next section)
Maxtor Metal quality controls and traceability records (technical integration): A QC-oriented supplier should be able to provide a traceable record set for each lot, such as:
- heat/lot number linkage from strip to finished band
- material test report (chemistry) and incoming verification
- heat-treat batch record (time/temperature charts, quench media, sub-zero cycle, temper cycles)
- hardness sampling map and results
- microstructure photo set and RA report (XRD) for qualification lots (and periodic surveillance thereafter)
- surface finish (Ra) records and burn screening criteria
- nonconformance disposition and corrective-action link when a lot is out of band
This isn’t marketing fluff—it’s what lets a plant engineer correlate a chipping spike to a specific heat treat batch, grind wheel condition, or strip heat.
Saneamento e conformidade
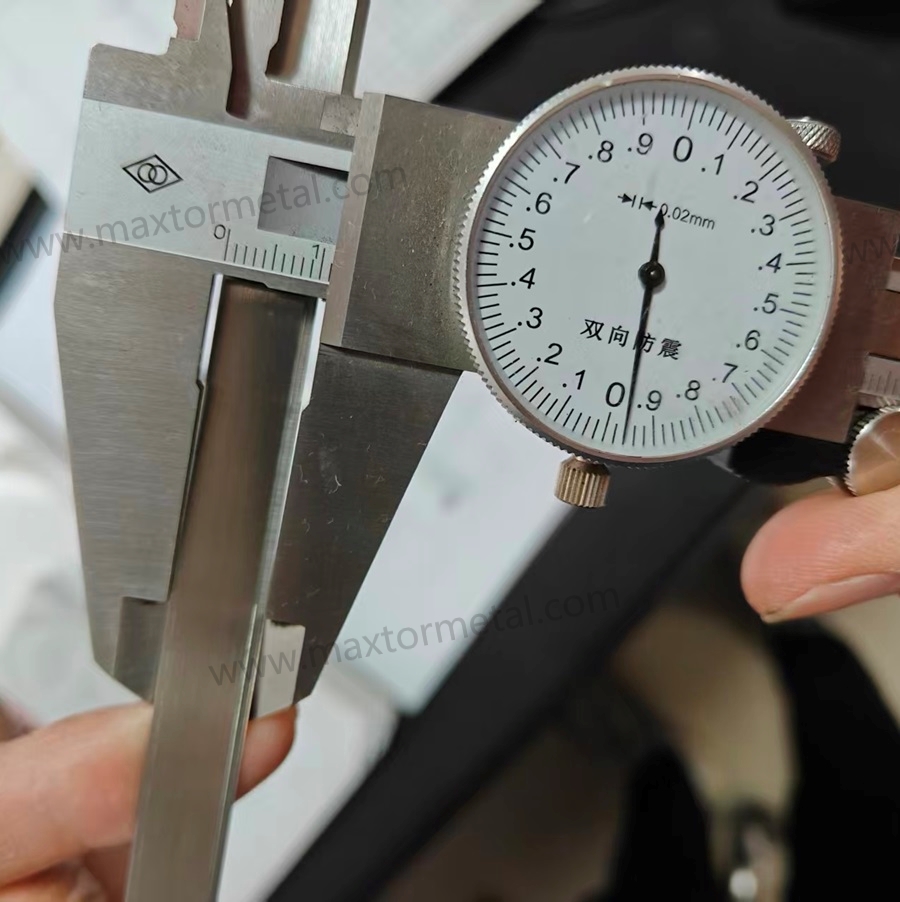
Cleaning and passivation (ASTM A380/A967)
In wet food-processing service, “stainless” isn’t a binary state. Surface condition (free iron, embedded grit, smeared metal from machining) can change corrosion behavior and cleanability.
Two widely cited references to anchor your cleaning/passivation language are:
- ASTM A380 for cleaning/descaling/passivation practices
- ASTM A967 for passivation treatment options and related requirements
Write your spec so sanitation steps are verifiable:
- define the cleaning/passivation method class to be used
- require documentation of the process and any verification tests you rely on
Chemical compatibility in washdowns
Dicer environments often see aggressive washdowns, temperature swings, and chloride exposure. Even with 440C, corrosion risk increases when:
- chloride concentration is high
- there are crevices or rough surfaces
- passivation is inconsistent
- residues remain trapped under bands or hardware
This is where surface finish, passivation discipline, and assembly hygiene matter as much as the alloy selection.
Documentation and traceability for audits
If you’re in a regulated or audit-heavy environment, treat blades/bands as controlled components:
- link each lot to a traceability packet
- store heat-treat records and inspection data by lot
- define retention time and retrieval process
The payoff is simple: when a plant sees a sanitation deviation or foreign material risk, you can isolate by lot and respond with evidence.
Testes de campo e ROI
Why ROI framing matters for blade qualification
For procurement and production managers, the question behind any blade qualification is simple: does the cost and effort of running a validated program pay off? The answer is almost always yes—but only if you measure the right things.
A practical way to frame the ROI case before a trial:
| Cost driver | Typical measurement unit | Where validated 440C at HRC 56–58 reduces cost |
|---|---|---|
| Blade changeover downtime | Minutes/week × labor + line rate | Longer, more consistent edge life reduces unplanned stops |
| Blade consumption rate | Bands per ton processed | Reduced chipping scatter extends usable life per set |
| Cut-size rework/waste | % yield loss on critical cut dimension | Tighter Cpk on HRC and RA → more consistent cut geometry |
| Supplier qualification overhead | Engineer-hours per lot | Standardized documentation package reduces re-qualification burden |
Example framing (hypothetical): A mid-size frozen vegetable processor running two Urschel lines might see blade changeover account for 20–40 minutes of downtime per week per line under an unvalidated supply program. If a validated process window improves edge-life consistency, it can be reasonable to expect a meaningful reduction in that downtime—but the exact number depends on product mix, sanitation cycle frequency, and baseline blade life. That’s why predefining trial KPIs (see below) is the only reliable way to measure your specific ROI.
Principal Conclusão: Blade validation is not a cost—it is the mechanism by which you convert a commodity purchase into a controlled consumable with predictable cost-per-ton.
Modelo de validação mínima (copiar/colar no seu plano de QA)
Use this as a “minimum viable” qualification pack for replacement dicer bands. It is designed so a plant can audit the lot, reproduce the processing window, and run CAPA when results drift.
Stage 1 — Qualification lots (prove the process window)
Use this stage when you are onboarding a supplier, changing strip source, changing heat-treatment routing, or adjusting finishing.
A) Incoming material (strip/band)
- Supplier, PO, part number / drawing revision
- Grade designation (440C / UNS S44004 or equivalent)
- Heat/lot number and traceability linkage
- MTR / chemistry record (under customer NDA if required)
- Incoming inspection record: dimensions, visual criteria, sampling plan, disposition
When planning incoming receiving records for 440C blade strip coils, the Tool Steel MTC Reading & QA Checklist for Strip Blades covers the EN 10204 3.1 certificate structure, chemistry cross-check, and 9-point hardness mapping that support a defensible acceptance decision before heat treatment validation begins.
B) Process records (heat treat + finishing)
- Heat-treat batch ID + time/temperature chart
- Quench media notes + control checks
- Sub-zero step (temperature, time, sequence)
- Temper cycles (count, temperature range, time)
- Grinding / finishing record (wheel spec, dressing interval, coolant condition, operator/shift)
Maxtor Metal maintains batch-level records for each of these steps as standard practice; qualification customers can request the full documentation package under a mutual NDA.
C) Release tests (qualification lot)
- Hardness (ASTM E18): sampling map, number of indents, results, gage status
- Surface integrity: burn screening method + acceptance criteria
- Surface finish (Ra): instrument settings (cutoff), direction, sampling locations, results
- Metallography: photo set ID, location, magnification, acceptance notes (under customer NDA if required)
- RA by XRD (third-party, if required): lab, method reference, location, result, uncertainty/repeatability statement
D) Field trial log (qualification lots)
- Installation: date/time, line, product type, sanitation cycle notes
- KPI log: edge life, chipping rate, downtime, cut-size Cpk
- Removal reason: planned vs failure, with photo evidence when possible
Stage 2 — Production lots (control drift)
After the process window is proven, keep a lean release plan on every lot and move deeper tests to periodic surveillance.
A) Lot release (every lot)
- Traceability linkage (heat/lot → finished band)
- Hardness check with the same location plan
- Surface integrity screening (burn) and Ra verification per your agreed sampling plan
- Confirm heat-treatment batch record is complete and within declared ranges
B) Periodic surveillance (e.g., on a scheduled cadence or when drift is suspected)
- Metallography photo set review
- RA by third-party XRD (when RA is a controlling risk)
- Expanded dimensional/geometry audits
Out-of-spec & CAPA triggers (simple, audit-friendly rules)
- Any release metric out of band → quarantine the lot and run a documented disposition (use-as-is / rework / scrap)
- If a KPI regresses vs baseline for consecutive lots or shows a consistent drift trend → trigger a root-cause review
- Prioritize checks in this order when failures are ambiguous: burn/surface integrity → RA/microstructure → heat-treat records → strip heat/MTR
Trial design and KPIs in frozen and root crops
A good trial doesn’t just ask “did it last longer?” It asks whether the new bands improve repeatable output without raising risk.
Trial design principles:
- Compare against a baseline band under the same product mix and sanitation cycle.
- Control one variable at a time (material/HT/finish), or you won’t know what caused the outcome.
- Predefine the run duration or throughput target.
KPIs that travel well across frozen and root crops:
- edge life (hours or tons processed)
- downtime (minutes/week attributable to band changeover or rework)
- chipping rate (chips per inspection interval, or % bands failing before target)
- cut-size capability (Cpk on the critical cut-size dimension)
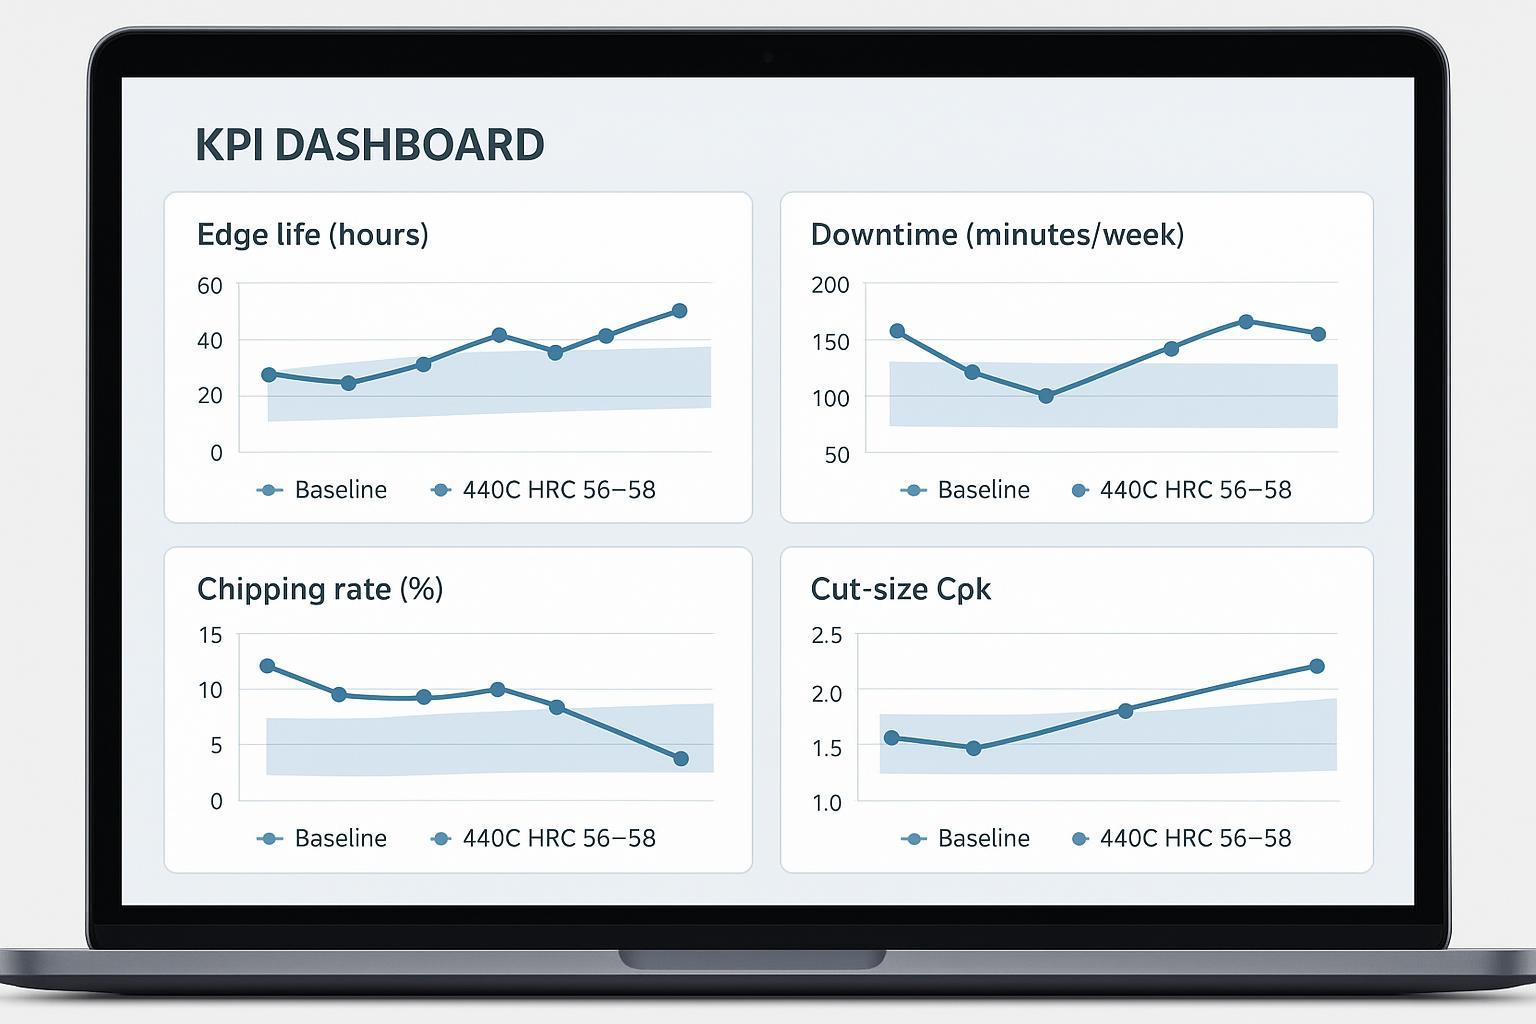
How to present trial results (so decisions are data-backed)
To reduce debate and make trials comparable across lots, define a simple statistical view upfront:
- Lot-to-lot scatter: use box plots for edge life (hours/tons) and chipping counts per inspection interval
- Stability over time: use a basic control chart for chipping rate or downtime minutes/week
- Capacidade: report cut-size Cpk on the critical dimension with the same sampling method each run
If you only do one thing: report sample size (n), the mediane o 10–90% range for edge life per lot. That usually reveals whether you have a true process-window improvement or just a “best-case” outlier.
Make the trial “audit-ready” by defining acceptance bands upfront:
- HRC 56–58 is the hardness band—define the sampling plan.
- Define a chipping threshold (what counts as a fail).
- Define Cpk targets (or the minimum improvement delta) for cut-size.
- Define sanitation outcomes (no abnormal corrosion/pitting after a defined washdown cycle count).
A practical logging checklist:
- lot ID + heat-treat batch ID
- installation date/time, line, product type
- sanitation cycles and chemistry notes
- inspection intervals and findings (chips, burn, corrosion marks)
- reason for removal (planned vs failure)
Root-cause feedback to process window
When a trial misses targets, force a closed-loop diagnosis rather than “try a different supplier” guessing:
- If hardness is in band but chipping is high → prioritize RA/microstructure check + grind burn screening.
- If edge life is low with clean edges → revisit carbide condition (austenitize/temper window) and surface finish.
- If corrosion appears early → revisit passivation and surface finish, then confirm washdown compatibility.
Done well, your field trial becomes a control loop: it tightens the heat-treatment and finishing window until the outcome is predictable.
Alternativas e seleção
420 vs 440C trade-offs
420-class martensitic stainless generally offers:
- better toughness margin at a given corrosion resistance level
- lower achievable wear resistance than 440C at comparable processing
If your dominant failure mode is brittle chipping (and not wear), 420 variants can be worth evaluating—but you’ll usually pay for it in edge life unless geometry and process changes compensate.
D2/M2 risks in wet service
High-wear tool steels like D2 and high-speed steels like M2 can deliver excellent wear resistance, but wet service introduces risks:
- corrosion and staining
- sanitation chemical sensitivity
- crevice corrosion at interfaces
If you go this route, you’re often forced into coatings, tighter cleaning constraints, or more aggressive surface protection—each with its own validation burden.
PM stainless options and when to upgrade
Powder-metallurgy (PM) stainless options can improve cleanliness and consistency, and may reduce inclusion-driven chipping scatter. Upgrade triggers typically look like:
- you’ve validated geometry, finishing, and conventional 440C heat treat
- failure analysis still points to cleanliness/inclusion sensitivity
- ROI still works after the material premium
Escopo e limites
This guide is intended for qualification and supplier validation of 440C dicer replacement bands operating in wet, sanitation-driven environments.
- Use it when your goal is repeatability: stable hardness, controlled microstructure/RA (when required), and verified surface integrity.
- Treat all numeric targets as site-specific: geometry, product mix, sanitation chemistry, and equipment condition can shift the “best” window.
- For unusually severe impact loading, highly abrasive inclusions, or extreme corrosion exposure, treat this guide as a baseline and add additional validation (materials upgrade, coating trials, or application-specific testing).
Final acceptance should be based on documented lot records and your plant trial results (and third-party verification where required).
Once material validation is complete, the next OEE lever for coil-fed dicer lines is typically coil change frequency — see Ganhos de Lucro de OEE com a Redução da Frequência de Troca de Bobinas for the changeover math and a blade strip producer pilot case.
For dicer band blades that will undergo reconditioning, the validation records completed in this guide — particularly the HRC target window and retained austenite control — directly define the regrinding thresholds your toolroom should enforce. See the Regrinding Industrial Strip Blades: Sharpening vs Scrap Guide for the scrap/regrind decision framework and minimum stock removal depth that preserves the metallurgical work done here.
Conclusão
- 440C remains a cost-effective choice when validated to spec
- Use the defined QA and trial protocol to ensure repeatability
The one-sentence version: For Urschel-style dicer band applications in wet food-processing environments, 440C validated to HRC 56–58 with controlled RA (≤5% starting target), documented heat-treat batch records, and surface integrity screening is the most cost-effective path to repeatable edge life—provided the validation protocol treats hardness as a necessary but not sufficient release criterion.
If you want a spec that holds up across suppliers, the key is to bind “440C at HRC 56–58” to documented process controls: heat/lot traceability, heat-treat batch records, hardness + RA verification, and surface integrity checks. That’s the same discipline Maxtor Metal applies internally to keep performance repeatable across lots. Maxtor Metal qualification packages—including MTRs, heat-treat batch records, hardness sampling maps, and third-party XRD reports—are available to customers running formal supplier validation programs.
For reference language around strip supply forms and how to describe them in procurement documents, you can note earlier—then keep your acceptance criteria in the validation protocol above.
FAQs:
Qual deve ser a dureza das lâminas de reposição para picadora 440C?
HRC 56–58 é uma janela de aceitação comum porque equilibra a retenção do fio com alguma margem de tenacidade. Não aprove o lote apenas pela dureza — combine com verificações de microestrutura/austenita retida e verificações de integridade da superfície (queima).
Qual é o tratamento térmico recomendado para o 440C para atingir HRC 56–58?
Um fluxo controlado típico é a austenitização na faixa de 1850–1950 °F (1010–1065 °C), têmpera, aplicação de una etapa subzero para reduzir a austenita retida e, em seguida, duplo revenido. Use controles de forno documentados e verifique os resultados com dados de dureza e austenita retida (RA) em vez de confiar em uma receita nominal.
Como testar a dureza corretamente em lâminas temperadas de 440C?
Use um método Rockwell baseado em normas, como a ASTM E18, defina o plano de localização dos pontos e estabeleça a frequência de amostragem por lote. Certifique-se de que a configuração de medição seja adequada para seções finas para evitar leituras falsas.
Como medir a austenita retida no 440C?
A difração de raios X (XRD) é um método quantitativo comum; combine com a metalografia para confirmar a condição da microestrutura. A parte importante é definir uma faixa de aceitação e registrar os parâmetros do método para que os resultados sejam comparáveis lote a lote. Para o serviço de fitas de corte tipo Urschel, um objetivo de controle inicial de ≤5% de RA é um ponto de referência comum no campo.
Qual acabamento superficial é aceitável para lâminas de aço inoxidável em contato com alimentos?
Une référence hygiénique couramment citée est Ra ≤ 0,8 µm (32 µin) pour les surfaces en contact avec le produit, mentionnée dans les directives de conception sanitaire 3-A et reprise dans la documentation de l'EHEDG. Définissez votre méthode et votre direction de mesure afin que les fournisseurs transmettent leurs rapports de la même manière.
Qual norma de passivação deve ser referenciada para as fitas de corte de aço inoxidável?
Use a ASTM A380 para práticas de limpeza/passivação e a ASTM A967 para requisitos e opções de tratamento de passivação química. Em seguida, especifique as expectativas de documentação e verificação.
Por que as lâminas de picadora de 440C lascam mesmo quando a dureza está dentro da especificação?
Porque a dureza não revela o nível de austenita retida, a condição dos carbonetos, a tensão residual ou a queima por retifica. O lascamento frequentemente se deve à RA muito alta, estabilização de revenido inadequada ou danos térmicos superficiais.
Como deve ser projetado teste em fábrica para qualificar fitas de corte de reposição?
Use uma comparação de linha de base controlada, predefina KPIs (vida útil do gume, tempo de inatividade, taxa de lascamento, Cpk do tamanho do corte) e estabeleça faixas de aceitação antes de começar. Registre os IDs dos lotes, ciclos de sanitização e resultados de inspeção para que as falhas possam ser rastreadas até as causas da janela de processo. A Maxtor Metal pode fornecer o modelo de documentação de teste e os registros de rastreabilidade ao nível do lote para apoiar este processo.
Autor
Jesse Xu — Senior Quality Engineer, QA (Quality Assurance), Maxtor Metal
- Experiência: 15 years in quality engineering, with hands-on failure analysis experience to distinguish whether edge chipping or rapid wear is driven by heat-treatment process variation versus material segregation.
- Certificações: ASQ–CQE, ISO 9001 Lead Auditor, ASNT Level II

 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean