

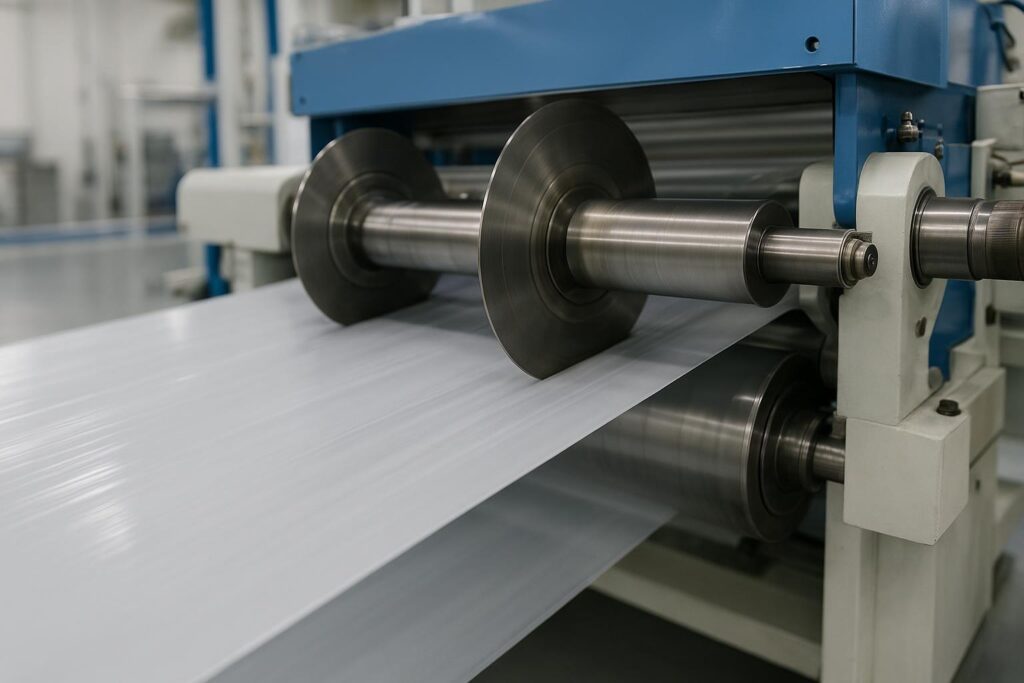
Jika Anda menginginkan hasil potong yang lebih bersih dan masa pakai pisau yang lebih lama, hasil terbaik biasanya tidak datang dari “pisau yang lebih tajam” saja. Hasil tersebut berasal dari urutan penyetelan yang dapat diulang, verifikasi yang ketat, dan buku log yang memperjelas batas parameter Anda berdasarkan SKU.
Panduan ini ditulis sebagai daftar periksa area produksi: apa yang harus disetel, apa yang harus diverifikasi, dan apa yang harus dicatat sehingga Anda tidak perlu mengulang kesalahan yang sama di setiap proses changeover.
- Apa yang akan Anda setel, verifikasi, dan catat untuk meningkatkan hasil shear slitting
- Manfaat yang diharapkan: hasil potong yang lebih bersih, masa pakai pisau yang lebih lama, lebar potongan yang lebih presisi, OEE yang lebih tinggi
- Alat yang Anda butuhkan: alat ukur (gauges), takometer, mikroskop, alat torsi, data tegangan (tension)
Prinsip-prinsip shear slitting
Mekanika pemotongan dan titik kontak
Shear slitting bekerja seperti gunting sirkular: bagian atas male (pisau atas) dan bagian bawah female/anvil (pisau bawah) bertemu pada titik kontak yang terkontrol (“titik potong”). Kualitas potongan Anda bergantung pada seberapa stabil titik kontak tersebut saat lembaran material (web) bergerak, tegangan berubah, dan tumpukan pisau mengalami getaran.
Dua aturan praktis yang berlaku:
- Anda memerlukan kedalaman penetrasi (engagement) yang cukup untuk memotong lembaran material (web) dengan bersih.
- Anda memerlukan gaya seminimal mungkin untuk menjaga penetrasi tersebut tetap stabil.
Ketika titik potong bergeser (runout, kesalahan spacer, getaran) atau penetrasi berlebihan (terlalu banyak overlap/beban samping), Anda sering melihat gejala yang sama: debu, serabut (fuzz), panas, keausan dini, dan variasi lebar.
Peran sudut miring (cant angle), overlap, dan beban samping (side load)
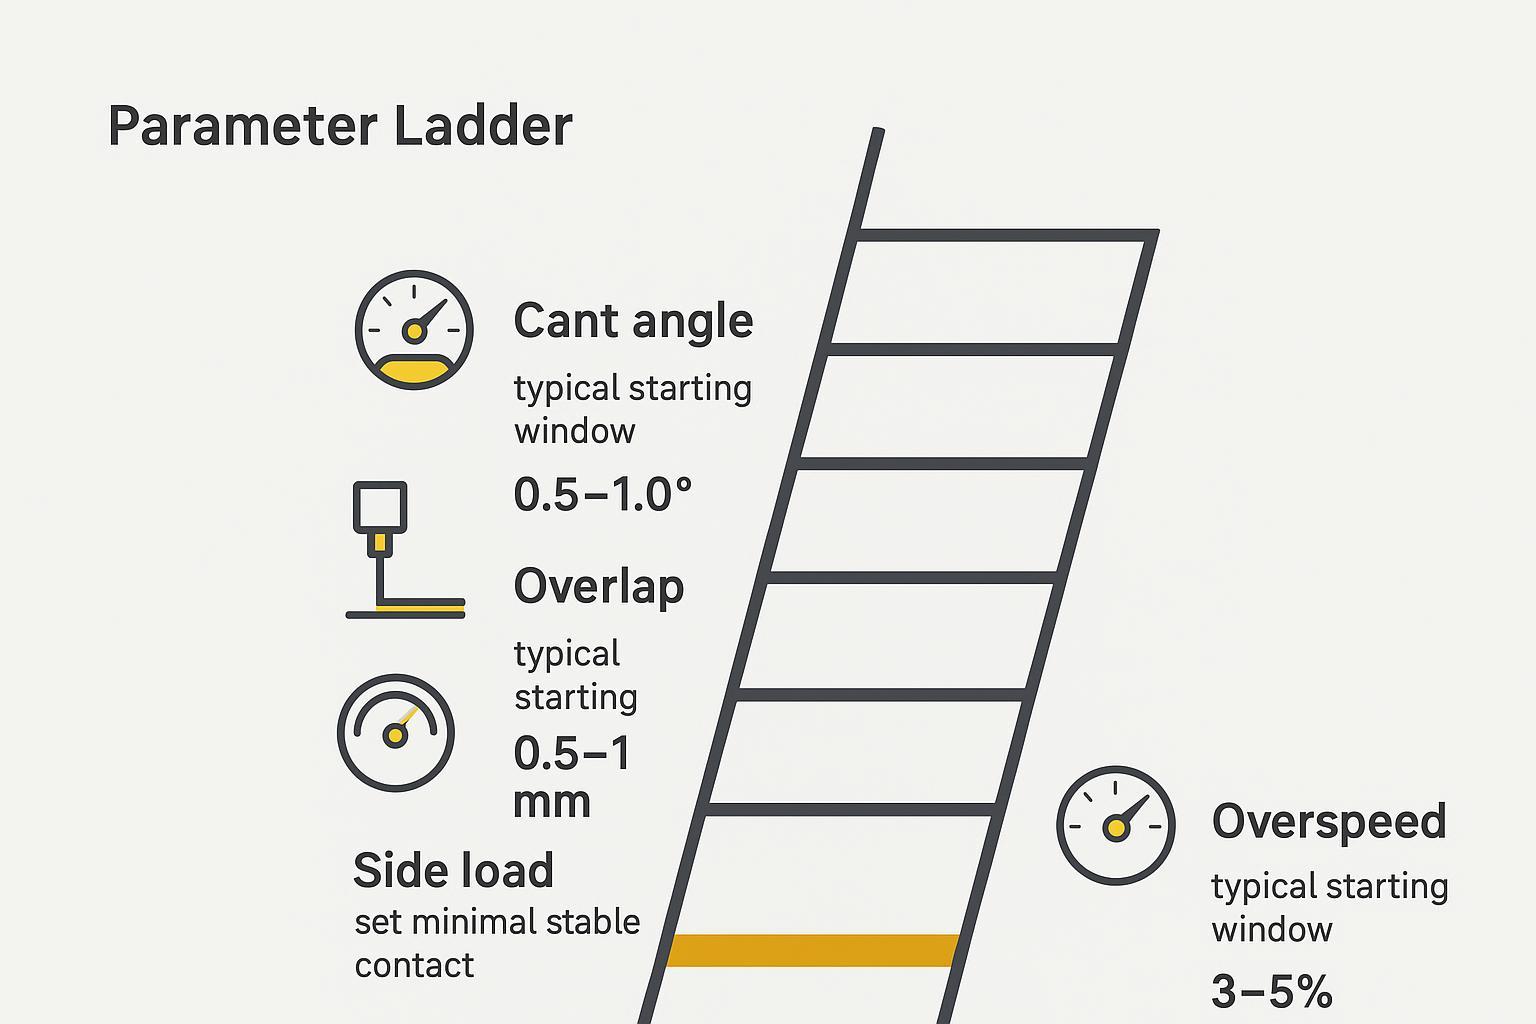
Bayangkan ketiga hal ini seperti tangga. Anda tidak “menyetel semuanya sekaligus” — Anda menyetelnya secara berurutan.
- Cant angle menentukan bagaimana pisau bertemu di sepanjang lembaran material (web). Sudut miring (cant) yang salah (terutama cant negatif) dapat menyebabkan pelipatan, putusnya material, dan potongan yang tidak pernah stabil. DIENES menyoroti cant negatif sebagai penyebab utama yang umum dari putusnya lembaran material secara terus-menerus dan kegagalan pemotongan dalam catatan pemecahan masalah shear slitting tentang masalah umum shear slitting.
- Overlap adalah seberapa dalam pisau atas (male) menembus di bawah garis singgung pisau bawah (female). Overlap yang terlalu besar mempercepat keausan dan dapat meningkatkan debu serta kerusakan tepi; DIENES juga menyebut overlap berlebih sebagai penyebab umum tepi berserabut dan debu dalam panduan pemecahan masalah yang sama.
- Side load adalah gaya lateral yang menjaga kontak pisau. Terlalu sedikit gaya dan pisau akan kehilangan kontak; terlalu banyak gaya dan Anda akan menimbulkan panas, keausan, gumpil (chipping), dan tepi yang “tercabik” (sekali lagi konsisten dengan peringatan DIENES tentang beban samping yang berlebihan).
Tujuannya bukan “tekanan yang lebih besar”. Tujuannya adalah kontak yang stabil pada gaya minimal.
Dasar-dasar overspeed, tegangan (tension), dan mode
Dua variabel tambahan menentukan apakah hasil potong bersih Anda tetap bersih pada kecepatan tinggi:
- Overspeed / perbedaan kecepatan: Banyak penyetelan shear slitting menjalankan pisau bawah yang digerakkan sedikit lebih cepat daripada pisau atas (sering kali dinyatakan dalam persentase kecil seperti ~3–5%, tergantung pada desain). Tujuannya adalah untuk menjaga titik potong tetap stabil dan mencegah kondisi selip-dan-gesek yang menghasilkan panas.
- Tegangan lembaran (web tension) dan mode penanganan: Tegangan (tension) menstabilkan lembaran material (web) saat masuk ke pisau. Jika tegangan salah, Anda bisa “memperbaiki” overlap dan beban samping sepanjang hari namun tetap mengalami getaran (flutter), retak tepi, tekukan (buckling), dan pergeseran lebar.
Poin Penting: Perlakukan shear slitting sebagai masalah titik kontak yang terkontrol. Hasil potong terbaik Anda berasal dari penyelarasan yang stabil + gaya minimal, bukan dari memperbesar overlap dan beban samping.
Penyetelan dan verifikasi (setup shear slitting)
Urutan penyelarasan (align), kemiringan (cant), dan overlap (urutan setup shear slitting)
Gunakan urutan ini untuk mengurangi metode coba-coba (trial-and-error). Pemeriksaan “selesai ketika...” adalah hal yang membuat penyetelan dapat diulang secara konsisten di setiap giliran kerja (shift).
- Bersihkan dan dudukkan tumpukan pisau
- Bersihkan holder, poros (shaft), spacer, dan permukaan pisau.
- Pastikan tidak ada beram (burr), sisa film yang terjebak, atau perekat pada permukaan kontak.
- Done when: spacer/pisau duduk dengan sempurna tanpa goyangan dan tidak ada garis kotoran yang terlihat.
- Verifikasi baseline mekanis sebelum mengubah parameter
- Periksa kondisi bearing/holder dan kelonggaran yang jelas.
- Jika Anda mengalami getaran (chatter)/pergeseran lebar yang berulang, perlakukan runout/TIR sebagai tersangka utama, bukan hal yang dipikirkan belakangan.
- Done when: stasiun stabil secara mekanis dan siap untuk diukur.
- Atur sudut kemiringan (cant angle) (lalu kunci)
- Atur cant ke titik awal yang Anda ketahui untuk SKU dan tipe holder tersebut.
- Periksa kembali apakah Anda tidak memasang pelat cant terbalik (cant negatif adalah mode kegagalan klasik, seperti yang dicatat dalam panduan pemecahan masalah shear slitting DIENES).
- Done when: cant telah diverifikasi dan dicatat, dan perangkat keras dikunci untuk mencegah pergeseran.
- Atur overlap (mulai dari minimal)
- Mulailah dengan rentang overlap yang konservatif yang sesuai dengan material dan ketebalan Anda.
- Jika Anda memulai dari awal, banyak panduan menyebutkan overlap dalam kisaran sub-milimeter hingga ~1 mm sebagai rentang awal yang umum untuk konfigurasi tertentu — namun target yang tepat selalu berupa overlap minimum yang menghasilkan pemotongan yang stabil.
- Done when: lembaran (web) terpotong tanpa terlepas secara terputus-putus, dan pemeriksaan tepi tidak menunjukkan tanda “tercabik”.
- Tambahkan beban samping (side load) terakhir (kontak stabil minimal)
- Tingkatkan beban samping hanya sampai kontak stabil melalui perubahan kecepatan.
- Waspadai tanda-tanda beban samping yang terlalu besar: keausan yang lebih cepat, panas, gumpil (chipping), debu.
- Done when: tepi tetap stabil pada kecepatan produksi tanpa benturan yang terdengar dan tanpa penumpukan panas yang cepat.
Rentang beban samping (side load) dan overspeed
Perlakukan ini sebagai rentang yang terkontrol, bukan “atur dan lupakan.” Catat berdasarkan SKU.
- Beban samping (side load): Atur ke nilai terendah yang mencegah hilangnya kontak. Jika Anda melihat serat/debu meningkat seiring bertambahnya beban samping, Anda kemungkinan mengorbankan kualitas tepi demi gaya tekan.
- Kecepatan berlebih: Gunakan takometer untuk memastikan rasio kecepatan aktual di bawah beban. Rentang awal yang sering dirujuk adalah beberapa persen (sering kali ~3–5%) tergantung pada apakah pisau bawah digerakkan secara mekanis dan pisau atas digerakkan oleh gesekan.
Dua aturan yang mencegah kerusakan:
- Jika Anda membutuhkan semakin banyak beban samping untuk mempertahankan pemotongan, curigai ketumpulan, runout, atau kesalahan overlap terlebih dahulu.
- Jika Anda melihat panas/lelehan/“angel hair”, kembalikan overspeed dan overlap mendekati nilai minimum dan pastikan stabilitas ketegangan (tension).
Pemeriksaan spacer, TIR, dan lebar
Sebagian besar “cacat misterius” menjadi jelas saat Anda mengukur tiga hal.
- Susunan spacer (spacer stack) dan lebar belahan (slit width)
- Ukur ketebalan spacer dan urutan susunannya.
- Pastikan susunan tersebut sesuai dengan rencana lebar belahan target.
- Log: ID/posisi spacer, lebar target, lebar terukur.
- Runout/TIR pada stasiun pisau
- Gunakan dial indicator untuk memeriksa runout pada permukaan yang relevan (holder/poros/pisau) sesuai dengan prosedur peralatan Anda.
- Referensi industri sering kali menjelaskan target desain yang sangat ketat (misalnya, runout aksial dalam kisaran 0.002 in / 0.05 mm TIR and runout radial dalam kisaran 0.004 in / 0.10 mm TIR dalam diskusi sistem slitting). Gunakan nilai tersebut sebagai acuan realistis—namun perlakukan spesifikasi OEM mesin Anda sebagai persyaratan utama yang mengendalikan. Jika runout terukur Anda secara material lebih buruk daripada target OEM, penyetelan parameter tidak akan sepenuhnya mengompensasi.
- Log: titik pengukuran, hasil pembacaan, dan tindakan korektif apa pun.
- Pemeriksaan tepi di bawah pembesaran
- Gunakan mikroskop genggam untuk memeriksa tepi belahan dari robekan mikro, lelehan, atau tanda getaran (chatter marks).
- Done when: tepi belahan menunjukkan hasil potongan yang konsisten tanpa pola cacat yang berulang.
FAQ shear slitting
Apa cara tercepat untuk meningkatkan kualitas potongan—pisau yang lebih tajam atau pengaturan (setup) yang lebih baik?
Di sebagian besar lini produksi, peningkatan tercepat berasal dari urutan pengaturan dan verifikasi yang dapat diulang: cant → overlap → beban samping → overspeed, ditambah pemeriksaan stabilitas tegangan dan runout. Pisau yang lebih tajam membantu, tetapi tidak akan mengompensasi runout, kesalahan spacer, atau engagement berlebih.
Bagaimana cara memilih overlap awal tanpa membebani pisau secara berlebih?
Gunakan titik awal yang konservatif, lalu sesuaikan menuju overlap minimum yang menghasilkan pemotongan yang stabil. Jika serabut/debu/panas meningkat seiring bertambahnya overlap, Anda kemungkinan telah melewati batas rentang stabil. Pastikan Anda tidak “memperbaiki” masalah mekanis (runout/spacer) dengan menambah engagement.
Bagaimana cara mengetahui jika beban samping terlalu tinggi atau terlalu rendah?
- Terlalu rendah: kehilangan kontak yang terputus-putus, ketidakstabilan titik potong, ketidakkonsistenan tepi yang memburuk seiring perubahan kecepatan.
- Terlalu tinggi: panas yang cepat, keausan yang dipercepat, chipping, suara benturan yang lebih keras, dan tepi yang “terkikis”.
Targetnya adalah beban samping terendah yang tetap stabil pada kecepatan produksi.
Apa cara praktis untuk memastikan overspeed pada mesin?
Jangan hanya mengandalkan setpoint HMI. Gunakan takometer untuk memastikan rasio kecepatan aktual di bawah beban, lalu catat rasio tersebut berdasarkan SKU. Jika Anda melihat lelehan/“angel hair,” kembalikan overspeed dan engagement ke nilai minimum dan periksa kembali stabilitas tegangan.
Mengapa runout/TIR dan kesalahan spacer menyebabkan cacat yang terlihat seperti “masalah parameter”?
Goyangan siklis kecil atau kesalahan ketebalan spacer menjadi pola cacat yang berulang pada kecepatan tinggi (tanda getaran/chatter marks, pergeseran lebar, kerusakan tepi berkala). Jika runout yang diukur melebihi spesifikasi OEM mesin Anda, perubahan overlap dan beban samping mungkin hanya menyamarkan gejala sekaligus mempercepat keausan.
Bagaimana cara kita mencatat pengaturan agar tidak mengulangi kesalahan yang sama di setiap pergantian (changeover)?
Perlakukan setiap SKU seperti jendela proses yang terkendali. Minimal, catat:
- Material, ketebalan, aditif
- Kecepatan lini, setpoint/aktual tegangan (tension)
- Cant, overlap, metode/pengaturan beban samping, rasio overspeed
- ID pisau, jam operasional, tanggal pengasahan ulang terakhir
- Pembacaan runout/TIR pada titik yang ditentukan
- Catatan inspeksi tepi (satu foto mikroskop jika memungkinkan)
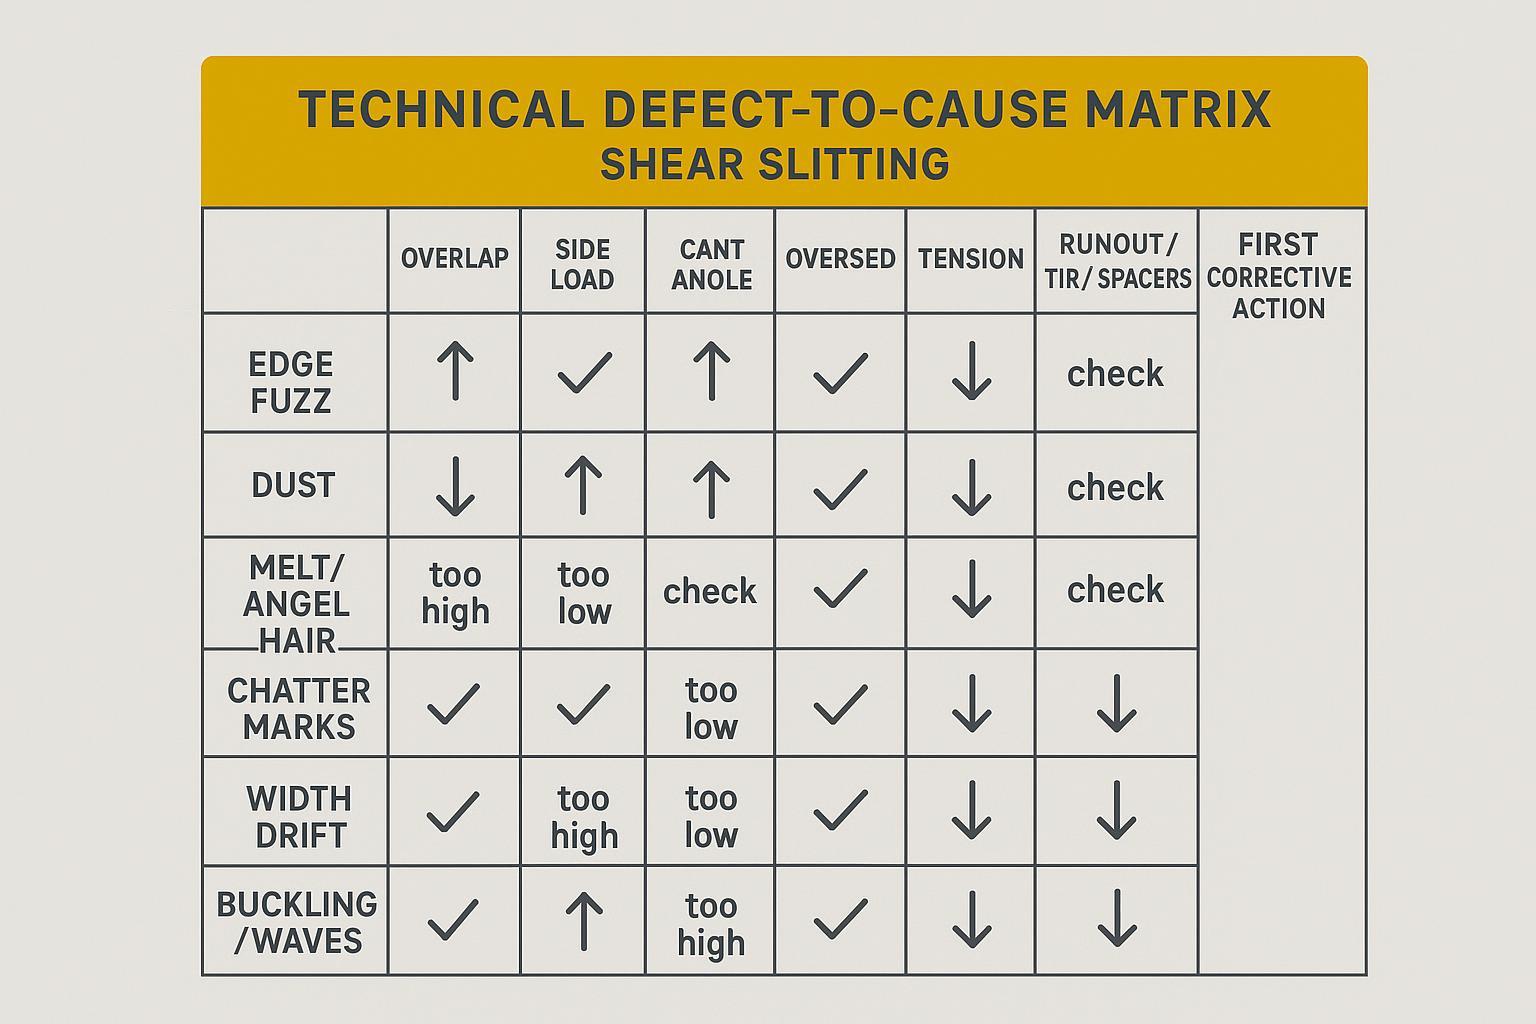
Ketika cacat muncul, apa tindakan korektif pertama yang harus dicoba?
Gunakan pendekatan “risiko terendah terlebih dahulu”:
- Serabut/debu: kurangi overlap mendekati minimum; kurangi beban samping; verifikasi ketajaman dan runout.
- Lelehan/angel hair: pastikan rasio overspeed dengan takometer; kurangi overlap/beban samping; stabilkan tegangan.
- Chatter/pergeseran lebar: ukur runout/TIR dan verifikasi susunan spacer sebelum menyesuaikan engagement.
Bisakah operator menyesuaikan stasiun pisau saat lini sedang berjalan?
Tidak. Demi keselamatan dan konsistensi, perlakukan penyesuaian stasiun pisau sebagai tindakan pemeliharaan yang terkendali: hentikan lini, terapkan LOTO, verifikasi energi nol, lalu sesuaikan. Ikuti prosedur fasilitas Anda dan rekomendasi OEM mesin.
Pemecahan masalah hasil potong bersih (clean edges)
Serabut, debu, lelehan: penyebab dan perbaikan
Mulailah dengan triase cepat. Ketiga cacat ini sering kali disebabkan oleh engagement yang terlalu tinggi atau kontak yang tidak stabil.
- Serabut / tepi berbulu
- Penyebab umum: overlap terlalu tinggi, beban samping terlalu tinggi, pisau tumpul/salah diasah, runout.
- Perbaikan pertama: kurangi overlap mendekati minimum; kurangi beban samping; verifikasi ketajaman dan kualitas pengasahan; ukur runout.
- Debu
- Penyebab umum: overlap berlebih (sering kali merupakan indikator awal), tepi tumpul, getaran.
- First fixes: minimize overlap; confirm cant; inspect for vibration; verify the web isn’t fluttering.
- Melt / “angel hair”
- Likely causes: friction heat from slip-and-rub (overspeed mismatch), too much engagement, unstable tension.
- First fixes: verify speed ratio with a tach; reduce overlap and side load; stabilize tension and web path.
DIENES summarizes several of these root causes (cant mistakes, overlap, side load, tension, runout, vibration) in its field-focused list of common problems found in shear slitting.
Chatter and width drift: root checks
Chatter marks and width drift are often mechanical or stack-related before they’re “parameter problems.”
Root checks in order:
- Runout/TIR and bearing condition (a small cyclic wobble becomes a visible pattern at speed)
- Spacer stack accuracy (thickness errors, burrs, wrong order)
- Knife condition (micro-chipping can create periodic marks)
- Sumber getaran (loose holders, resonance at certain speeds)
If you only change overlap/side load to compensate, you may temporarily mask chatter while accelerating wear.
Buckling and waves: overspeed/tension
Buckling, waves, or edge camber usually point to a web-handling stability issue:
- If the web is too tight atau unevenly tensioned, you can see width instability and edge distortion.
- If the web is too loose approaching the knives, it can sag and “steer” into the cut.
Corrections to try:
- Re-balance unwind/rewind tension zones.
- Confirm spreader/roller alignment.
- Re-check overspeed and side load after tension is stable.
Optimalisasi dan pemeliharaan
Parameter ladder and data logging
Once the line is stable, the fastest way to improve OEE is to stop “tuning by memory.” Build a simple log by SKU and keep it brutally consistent.
Log these fields every time:
- Material + thickness + additives (anything that changes cut behavior)
- Line speed and web tension setpoints (and actuals if available)
- Cant angle, overlap, side load method (pressure/torque setting), overspeed ratio
- Knife IDs (top/bottom), run hours, and last regrind date
- Measured runout/TIR at defined points
- Edge inspection notes (microscope photo if possible)
Then manage the ladder:
- Only change one rung at a time (cant → overlap → side load → overspeed).
- Record the result and keep the “good window” for that SKU.
If you want a deeper read on lifespan drivers, MAXTOR’s internal guide on how to extend circular slitting blade lifespan pairs well with this setup-first approach.
Metallurgy, coatings, edge prep
If setup is stable but life is still short, you’re usually looking at materials, surface finish, or edge prep — not more force.
Focus your discussion on measurable specs:
- Steel selection and heat treatment consistency (hardness and microstructure must match the duty cycle)
- Pelapis (when friction/adhesion is the limiter)
- Edge prep and surface finish (rough finish can increase rubbing and dust)
A practical maintenance note: resharpening quality matters as much as resharpening frequency. DIENES’ note on knife resharpening and its impact on shear slitting quality emphasizes restoring geometry and controlling finish; they also highlight that bottom-knife runout control becomes more critical as speed increases.
Evidence note (what we can—and can’t—quantify publicly)
Many industry resources describe which parameters drive edge quality and knife life, but public, production-scale case studies with full before/after OEE or knife-life percentages are often not published. Where public numbers exist, they’re commonly from controlled experiments rather than plant-wide KPI reports.
For example, experimental work on aluminum alloy shear slitting reports that burr formation trends strongly with clearance, rake angle, and speed, and identifies process windows that minimize burrs (see: https://pmc.ncbi.nlm.nih.gov/articles/PMC7412372/). Use this type of data as directional guidance, then validate your final window with your own line measurements and defect logs.
This is also where MAXTOR METAL’s process support matters in a non-marketing way:
- QC and traceability: incoming material checks, in-process inspection points, and documentation help you avoid “mystery steel” and inconsistent hardness from batch to batch.
- Metallurgy support: matching steel/heat treat/coating to your film or textile duty cycle is often the lowest-cost way to reduce changeovers.
- Import support: for plants that can’t afford stockouts, one-stop shipping and customs support reduces schedule risk during high-mix production.
For a tolerances-focused view, see MAXTOR’s guide on slitter knives tolerances, materials, and grinding.
Resharpening and holder care
A knife that’s “sharp” but ground poorly can behave like a dull knife.
Maintenance actions that protect edge quality:
- Verify regrind restores the correct bevel/profile and keeps grinding marks concentric.
- Avoid overheating during grinding (thermal damage kills life).
- Measure and record post-grind runout; don’t reinstall a knife stack that fails your runout check.
- Keep holders clean, faces flat, and torque practices consistent.
If you need a maintenance-oriented companion piece, MAXTOR’s overview of slitting blade wear and repair can be linked for your internal SOP library.
Keselamatan dan SOP
PPE, LOTO, handling blades
Shear slitting stations combine sharp tooling, rotating inertia, and stored energy. Treat changeovers like a controlled maintenance task, not a quick tweak.
Minimum expectations:
- Wear cut-resistant gloves and eye protection during handling.
- Use LOTO and verify zero-energy state before reaching into the station.
- Handle knives with the right fixtures; don’t “pinch carry” circular knives.
⚠️ Peringatan: Don’t troubleshoot with hands near rotating knives. If a defect requires adjustment, stop, lock out, verify, then adjust.
Changeover checklists
Use a short checklist your team will actually follow.
SOP template tip: Add a header to your checklist so it becomes a controlled document.
- Document name: Shear Slitting Setup & Verification Checklist
- Version: v1.0
- Effective date: 2026-05-04
- Applies to: (machine model/knife station type), (material families), (thickness range), (speed range)
- Owner: Process Engineering / Maintenance
- Safety requirement: LOTO required for all adjustments at the knife station
- Clean and inspect holders/shafts/spacers
- Confirm cant orientation (avoid negative cant)
- Set and record cant
- Atur overlap (mulai dari minimal)
- Apply side load (minimal stable contact)
- Confirm overspeed with a tach
- Verify spacer stack and target widths
- Measure runout/TIR at defined points
- Perform a controlled test cut and inspect edge under magnification
Verification and restart sign-off
Before releasing the line back to production:
- Record the “as-left” settings and measured checks.
- Capture one microscope image of the edge as the baseline for that SKU.
- If the station is sensitive, set a short re-check interval (for example, after the first master roll) and log whether the edge stayed stable.
Kesimpulan
If you want clean edges and longer knife life, focus on the order of operations:
- Parameter order matters: cant → overlap → side load → overspeed.
- Minimal force wins: set only what you need to keep a stable cut.
- Document the windows: log settings, measurements, and edge observations by SKU.
Langkah selanjutnya:
- Run one baseline setup with a tight log.
- Adjust one variable at a time by SKU.
- Track knife life, waste rate, and changeover time so your “best window” is obvious.
If you’d like, you can share your material (film/textile type, thickness range, line speed, and current defect photos), and MAXTOR METAL can help you sanity-check the likely parameter windows and the knife spec path (steel/heat treatment/coating) before you burn another shift on trial-and-error.
Jerry Chu is a Technical Support Specialist di dalam Layanan Purnajual pada LOGAM MAXTOR dengan 10 years of cross-industry application experience (e.g., papermaking, plastics shredding, metal coil slitting, woodworking). He supports plants in troubleshooting real-world converting issues such as burrs, fuzzy edges, and excessive dust, and helps teams standardize setup and verification practices.
Kredensial: PMP, CMRP.
Company quality system: MAXTOR METAL operates under a quality management system (e.g., ISO 9001) and applies incoming material inspection and in-process checks to support consistent knife performance.
Scope & safety note
This guide is intended as a starting-point checklist for shear slitting setup and verification. Always follow your machine OEM recommendations, your facility’s safety procedures, and trained operator requirements. Do not adjust rotating knife stations while running—stop, apply LOTO, verify zero energy, then adjust.

 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean