

La selezione delle lame è una delle leve più rapide su cui agire per migliorare l'uniformità del granulo, il tempo di attività e il costo totale. Nella pellettizzazione a filo, la scelta della lama ruota attorno alla geometria elicoidale a forbice, alla distanza tra rotore e controcoltello (bed knife) e alla rapidità con cui l'usura altera tale gioco. Nella pellettizzazione sott'acqua (in testa/ad anello d'acqua), si tratta invece di mantenere un taglio netto e stabile attraverso una pressione di contatto controllata dei coltelli, il bilanciamento termico all'avvio e un flusso robusto dell'acqua di processo.
In questa guida confronteremo materiali, geometrie, intervalli di gioco/pressione e rivestimenti per le lame per pellettizzatrici di plastica per masterbatch. Ci concentreremo su due reali problematiche di produzione: la stabilità dell'avvio sott'acqua e il controllo della pressione dei coltelli (code/polveri), e la deriva del gioco nel taglio a filo con la relativa frequenza di sostituzione, fornendo al contempo una matrice di selezione pratica per velocizzare le decisioni.
Punti chiave
- Pellettizzazione sott'acqua: iniziare con una pressione di innesto controllata, per poi ridurla man mano che il sistema si stabilizza; mantenere la filiera calda all'avvio e un flusso d'acqua sufficiente per prevenire picchi di code/polveri, secondo le linee guida dei costruttori (OEM) come ECON e MAAG/Gala, e le note applicative di Xinda e Plastics Technology.
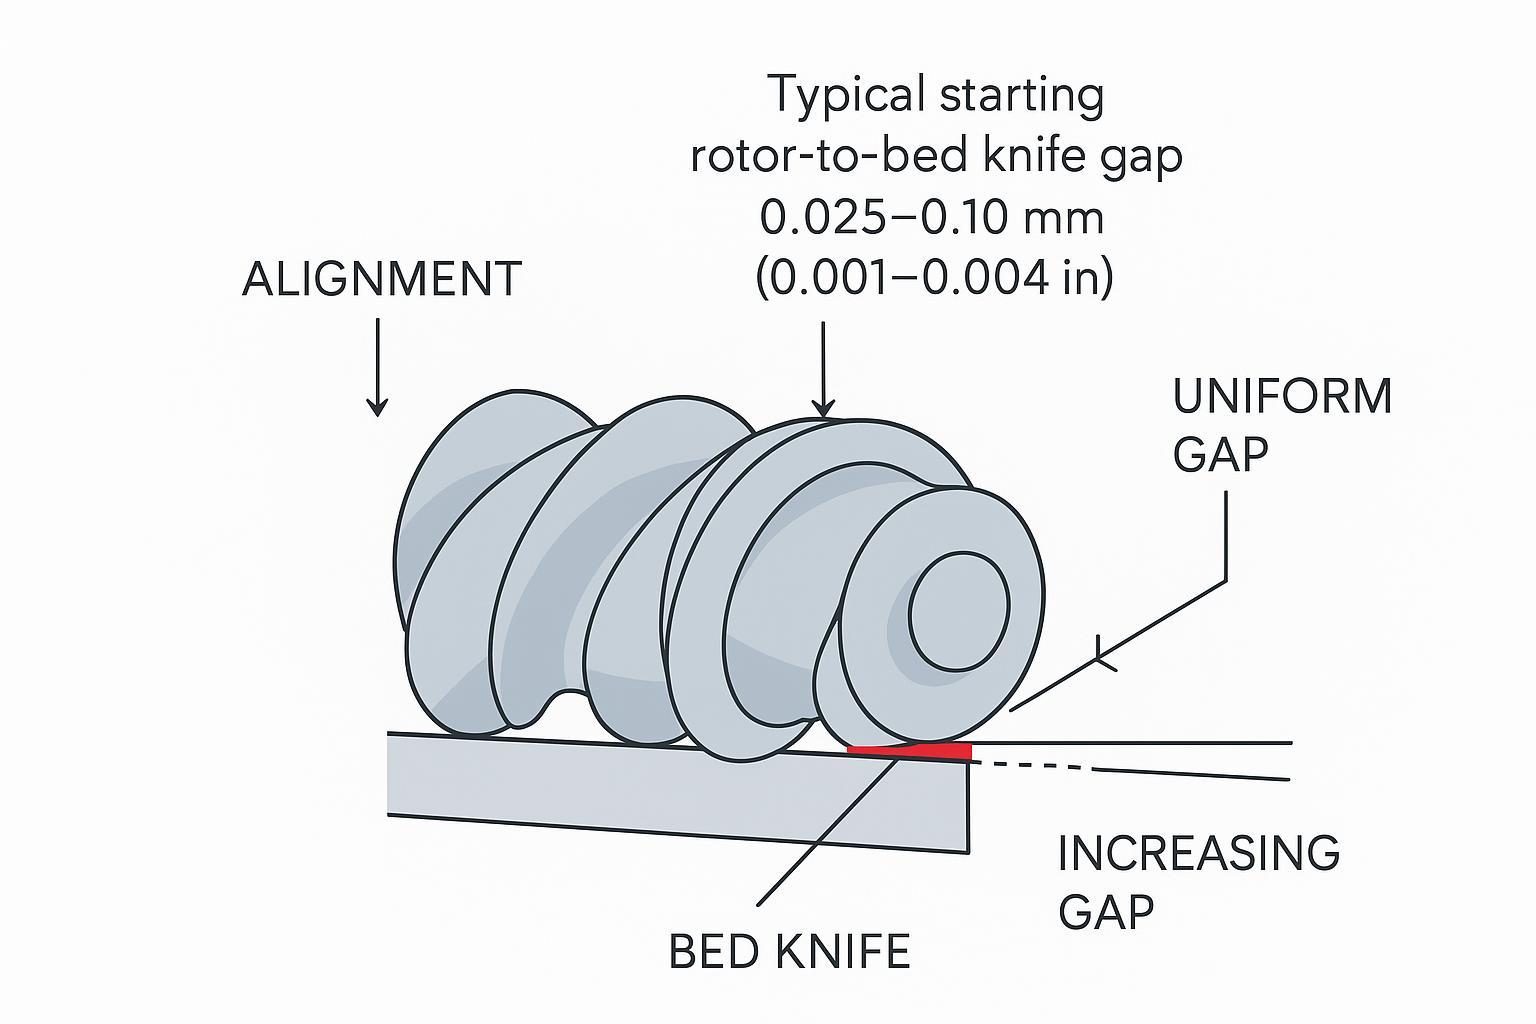
- Pellettizzazione a filo: un rotore elicoidale affilato che taglia contro un controcoltello dritto con un intervallo di gioco iniziale uniforme e ridotto (nell'ordine di 0.025–0.10 mm) riduce le polveri; ripristinare il gioco e riallineare man mano che l'usura aumenta.
- I masterbatch abrasivi (CaCO3/talco) richiedono substrati più tenaci e resistenti all'usura (acciai PM, con riporto in carburo) e rivestimenti a basso attrito; il TiO2/nerofumo richiede substrati tenaci con rivestimenti anti-aderenza (anti-pickup).
- Considerare sempre i valori qui riportati come “intervalli indicativi di partenza”. Verificare con il manuale dell'OEM e convalidare tramite test per la propria formulazione e portata.
Elementi essenziali della pellettizzazione a filo
Materiali per rotore/controcoltello per materiali abrasivi
Per i masterbatch ad alto contenuto di CaCO3 o talco, l'abrasione arrotonda rapidamente i taglienti. Le scelte pratiche di partenza includono D2/SKD11 come base, M2 HSS o acciai per utensili di grado PM (ricchi di vanadio) dove il calore e l'usura sono severi e, in casi estremi, controcoltelli con riporto in carburo. I target tipici di durezza del corpo del coltello si collocano all'incirca nella fascia 57–62 HRC (a seconda del grado), prolungando la durata senza rendere i taglienti così fragili da causare micro-scheggiature che generano polveri. Le sintesi dei fornitori e le pagine degli OEM descrivono questi intervalli e le opzioni di rivestimento, ad esempio nella panoramica delle lame per pellettizzatrici di plastica di Sollex (tipicamente 55–62 HRC) e nella documentazione di MAAG su coltelli e portacoltelli. Vedere le discussioni nella pagina della categoria Sollex sulle lame per pellettizzatrici di plastica e nelle pagine dei portacoltelli e coltelli di MAAG come riferimento.
- Secondo la panoramica di Sollex sulle lame per pellettizzatrici di plastica (intervalli di durezza tipici 55–62 HRC), substrati più duri combinati con rivestimenti PVD come TiN/CrN/tipo DLC possono prolungare la durata utile riducendo al contempo l'aderenza del materiale. Fonte: panoramica delle lame per pellettizzatrici di plastica Sollex.
- La documentazione di MAAG sulle pellettizzatrici a filo sottolinea l'importanza dell'allineamento di precisione e di componenti di taglio durevoli, essenziali quando si lavorano cariche abrasive ad alta velocità. Fonte: brochure delle pellettizzatrici a filo MAAG.
Geometria elicoidale a forbice e gioco
Pellettizzazione sott'acqua: iniziare con una pressione di innesto controllata, per poi ridurla man mano che il sistema si stabilizza; mantenere la filiera calda all'avvio e un flusso d'acqua sufficiente per prevenire picchi di code/polveri (Plastics Technology — “Mitigating and Troubleshooting Underwater Pelletizing Issues”, 2020; MAAG — brochure dei sistemi ad acqua temperata PURO, 2016; nota applicativa Xinda, consultato nel 2026).
- Per informazioni di base sull'azione di taglio a forbice e sulle influenze a monte, vedere l'articolo di Plastics Technology su cosa accade tra l'estrusore e il pellettizzatore.
- Per indicazioni pratiche sulla risoluzione dei problemi (ad es. quando ripristinare il gioco), vedere l'articolo di Plastics Technology “Solve Seven Common Pelletizing Problems”.”
Cambi e regolazione
- Verificare l'affilatura del rotore/controcoltello e pulire le superfici di alloggiamento; serrare i dispositivi di fissaggio secondo le specifiche dell'OEM. Utilizzare la regolazione eccentrica integrata per impostare un contatto uniforme, quindi arretrare fino al gioco target.
- Presentare i fili in modo perpendicolare: mantenere la presa dei rulli di alimentazione e sostituire i rulli usurati/scanalati; ridurre al minimo la distanza di spinta dal punto di presa al punto di taglio; mantenere costanti i diametri dei fili provenienti dalla filiera/piastra di trafilatura. Questi passaggi sono ripetutamente richiamati negli articoli di risoluzione dei problemi di Plastics Technology.
- Ripristinare il gioco al primo segno di aumento delle polveri/variazione di lunghezza o dopo qualsiasi contatto della lama, e registrare le ore/tonnellate per tagliente per stabilire una frequenza di sostituzione.
- Tolleranze e coppie di serraggio di esempio per OEM/dimensioni del modello (esempi pubblici): Per camere piccole/compatte (classe T) prevedere target di planarità/parallelismo nell'ordine di 01–0.03 mm ed esempi di coppia di serraggio dei morsetti/dispositivi di fissaggio di 8–12 N·m per i comuni bulloni del portacoltelli. Per camere grandi/industriali (classe S) prevedere una planarità ≈0,02–0,05 mm e una coppia di serraggio 12–20 N·m come esempio a livello di fornitore. Queste cifre riflettono le dichiarazioni di precisione dei produttori aftermarket/fornitori (vedere le dichiarazioni di precisione di Cowles Tool E le dichiarazioni di concentricità di GL Knife) e le famiglie di modelli MAAG/Gala per il contesto (vedere le pagine della famiglia di pellettizzatrici a filo MAAG). Seguire sempre il manuale di manutenzione dell'OEM come riferimento autorevole e convalidare sulla macchina con una chiave dinamometrica e un calibro di planarità.
Elementi essenziali della pellettizzazione sott'acqua
Materiali e rivestimenti dei coltelli
Il servizio sott'acqua aggiunge la corrosione e i cicli termici all'equazione dell'usura. Gli acciai per utensili come D2 e M2 HSS sono i riferimenti comuni; i gradi PM offrono una migliore resistenza all'abrasione; in ambienti corrosivi o acquosi alcuni OEM indicano acciai inossidabili per utensili (ad es. serie 440) a durezza moderata. I riferimenti tipici per la durezza delle lame subacquee si attestano intorno a ~55–60 HRC per bilanciare tenacità e durata. Rivestimenti come TiN/CrN o film simili a DLC aiutano a limitare l'adesione e l'abrasione. Per intervalli rappresentativi e concetti costruttivi (ad es. lame autoaffilanti, inserti in TC sulle piastre filiere), consultare la documentazione MAAG/Gala sui portacoltelli e sulle filiere AMN, nonché la panoramica Sollex sulle lame per pellettizzatori e l'esempio di X‑Keen (57–60 HRC) per coltelli subacquei.
- La documentazione MAAG/Gala illustra filiere isolate e concetti di autoaffilatura che mantengono un tagliente costante sulla piastra filiera. Vedere le pagine MAAG relative ai portacoltelli e alle filiere AMN.
- La panoramica di Sollex sulle lame per pellettizzatori riassume le scelte di durezza e rivestimento comunemente utilizzate nelle applicazioni di pellettizzazione.
Controllo della pressione di contatto
La pressione di contatto del coltello è una leva fondamentale per la qualità e la durata. Molti sistemi si attivano con una forza maggiore per garantire un taglio iniziale netto, per poi ridurla man mano che il sistema si stabilizza.
- Controllo pneumatico: la nota applicativa di Xinda descrive un avvio manuale in cui l'aria di alimentazione è impostata a circa 0,6 MPa per l'innesto, quindi ridotta gradualmente (incrementi di ≈0,01 MPa) verso ≈0,48 MPa prima di passare all'automatico, monitorando al contempo la corrente del motore della taglierina. Considerare questi dati come esempi specifici per l'apparecchiatura e regolarli in base alla resina e alle dimensioni della filiera. Vedere la guida di Xinda sul controllo del pellettizzatore subacqueo.
- Controllo servoassistito/idraulico: la documentazione EUP di ECON sottolinea l'isolamento termico e la forza controllata del coltello per mantenere il contatto senza sensibilità al congelamento della filiera durante le variazioni di portata. Vedere la panoramica EUP di ECON.
- Principio generale: evitare improvvisi sbalzi di pressione; monitorare la corrente della taglierina e i segni di usura superficiale; una forza eccessiva accelera l'usura e può causare incollamenti o accumuli di materiale sulla piastra filiera. Gli approfondimenti sulla selezione e la risoluzione dei problemi di Plastics Technology confermano questi punti.
Stabilità dell'acqua e dell'avvio
Stable startup keeps holes open and pellets clean.
- Die vs. melt temperature: Plastics Technology advises a practical starting offset where the die is held approximately 25°F (≈14°C) above the melt temperature at startup to avoid freezing; tune by resin and local conditions. See Plastics Technology’s underwater troubleshooting features on mitigating and solving common problems.
- Process‑water temperature and flow: MAAG/Gala notes that with insulated dies, process water generally need not exceed about 70°C at startup, and standard flows are adequate when properly directed at the die. OEM pump curves show flow scaling with throughput—for example, PURO tempered‑water systems list roughly 15 m³/h (~250 L/min) near 500 kg/h up to ~70 m³/h (~1,167 L/min) in higher‑throughput ranges. See MAAG’s PURO tempered‑water systems and Gala brochures for representative values.
Typical starting windows (quick reference)
| Parametro | Starting window | Evidence (publisher, year) |
|---|---|---|
| Strand rotor‑to‑bed knife gap | ≈ 0.025–0.10 mm (0.001–0.004 in) for sharp tools; then tune | Plastics Technology troubleshooting articles; OEM adjustment notes |
| Underwater engage → trim knife pressure (pneumatic example) | Engage ≈ 0.6 MPa → trim ≈ 0.48 MPa before auto; step ≈ 0.01 MPa while watching motor current | Xinda application note (accessed 2026) |
| Underwater startup die vs. melt temperature | Die ≈ melt + 25°F (≈14°C) at startup | Plastics Technology underwater troubleshooting (2019–2023 coverage) |
| Process‑water temperature | Generally ≤ 70°C sufficient with insulated die | MAAG/Gala brochures (CPT/insulated die notes) |
| Process‑water flow vs throughput | Scales with kg/h (e.g., ~15 m³/h at ~500 kg/h → ~70 m³/h at ~4,000–6,000 kg/h) | MAAG PURO tempered‑water systems brochure |
| Resin | Underwater (UW) — knife pressure & engage→trim; die vs. melt startup | Strand — initial rotor→bed gap & adjustment tips |
|---|---|---|
| PP (polypropylene) | Example/starting window: Engage pneumatic feed ≈ 0.55–0.65 MPa, trim in ≈0.01 MPa steps toward ~0.45–0.50 MPa as current and pellet quality stabilize; hold die ~melt + 25°F (≈14°C) at startup; keep process water ≤70°C and verify flow per OEM pump curves (see Xinda 2021 guidance; Plastics Technology 2020). | Example/starting window: Start with a tight clearance—~0.03–0.08 mm—then run short trials at line speed and increment gap by 0.01–0.02 mm if rubbing or heat rises; re‑gap at first signs of fines/length variance (see Plastics Technology troubleshooting). |
| PE (HDPE/LDPE) | Example/starting window: Engage ≈ 0.50–0.60 MPa, trim toward ~0.42–0.50 MPa while monitoring cutter motor current; set die ≈ melt + 25°F (≈14°C) at startup and ensure adequate water velocity per MAAG/Gala flow guidance (MAAG PURO brochure 2016); treat HDPE on the higher-force side vs. LDPE. | Example/starting window: Start ~0.03–0.10 mm (HDPE stiffer → lower end; LDPE softer → slightly higher); verify strand rigidity before cut and use eccentric adjustments to equalize contact across the rotor. |
| PA (nylon) | Example/starting window: Engage slightly lower or more cautiously—~0.45–0.55 MPa engage, trim to ~0.40–0.48 MPa; maintain die warm (melt + ~14°C) to prevent freeze and reduce hole plugging—nylons are sensitive to thermal gradients (see Plastics Technology 2020 E Cowin extrusion 2026). | Example/starting window: Use ~0.04–0.10 mm starting gap depending on strand diameter; avoid shock cuts—confirm strand straightness and use slower ramp-up of rotor speed during commissioning. |
| PET (amorphous & semi-crystalline) | Example/starting window: For high‑MFI or hygroscopic PET, engage ~0.50–0.60 MPa, trim to ~0.45–0.50 MPa while watching cutter current and hole integrity; hold die ≈ melt + 25°F (≈14°C) and ensure dehumidified feed and stable water temperature per OEM practice (MAAG/Gala 2016; [Plastics Technology 2020]). | Example/starting window: Start ~0.03–0.07 mm for brittle melts; prioritize strand cooling uniformity and run short validation batches—increase gap only if streaking or rubbed surfaces appear. |
All values are equipment- and formulation-dependent example/starting windows; always confirm with your OEM manual and validate in short trials while monitoring cutter current, fines/tails, and die hole integrity.
Notes: Values are starting points. Confirm against your OEM manual and validate through trials.
Criteri di selezione delle lame
Match to masterbatch type
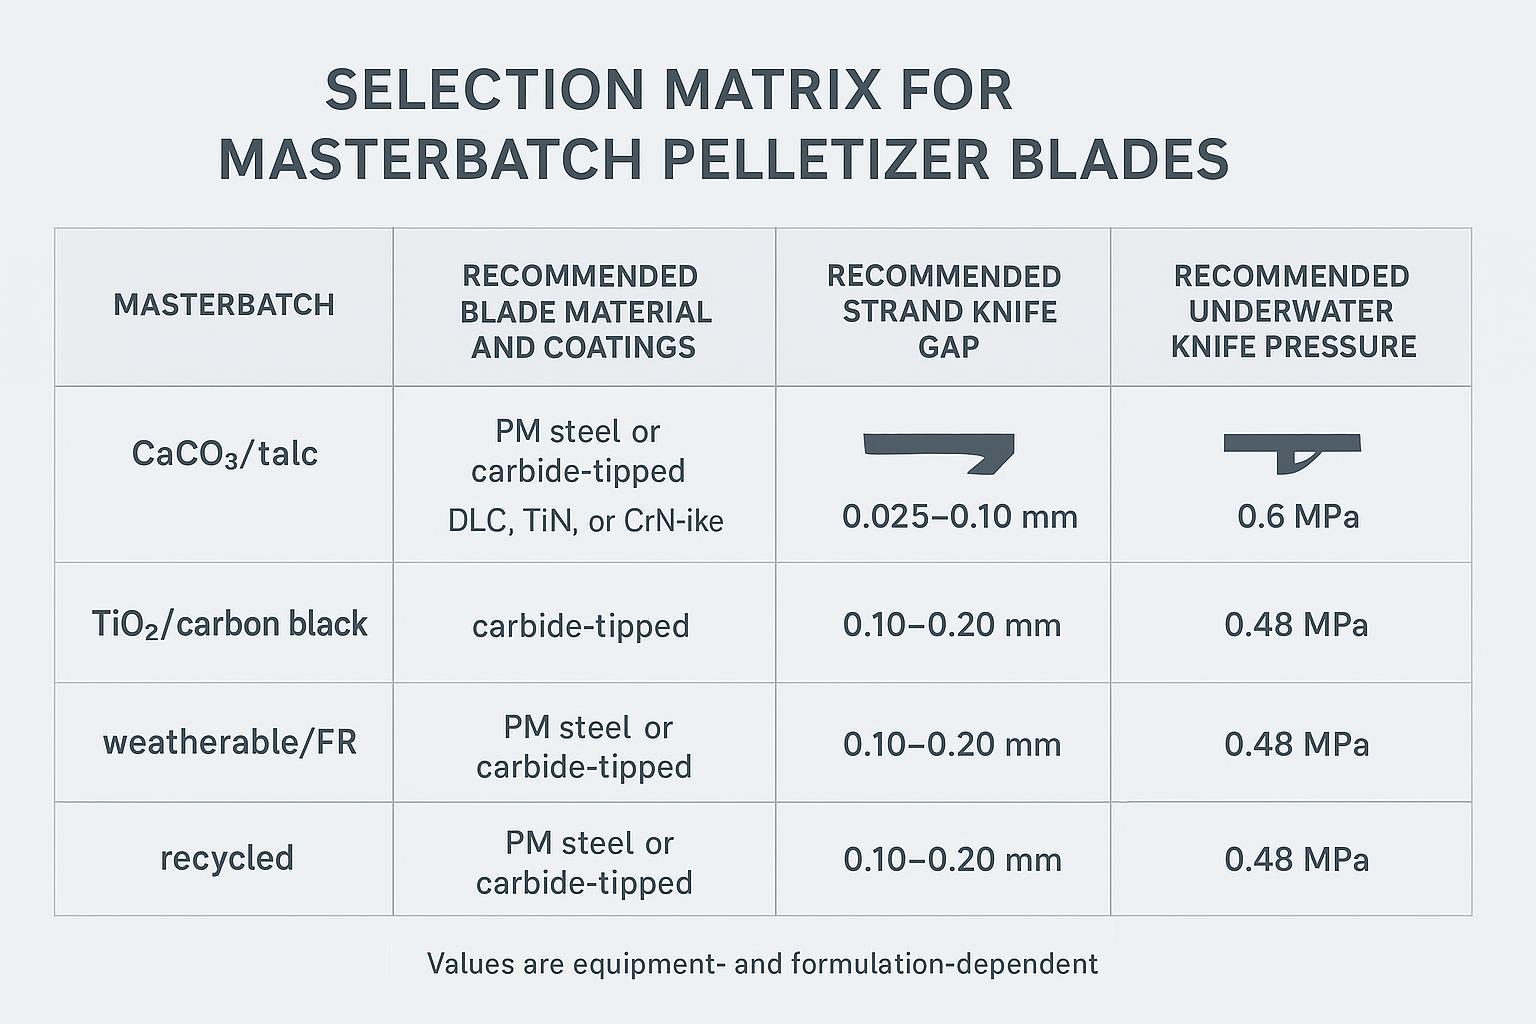
- High CaCO3/talc (abrasive): PM tool steels or carbide‑tipped knives; consider DLC/TiN/CrN‑like coatings to lower friction and extend life. Emphasize precise alignment (strand) and controlled contact force (underwater).
- TiO2 or carbon black (edge chipping and pickup): Favor tough substrates (D2/PM); use low‑friction coatings (DLC‑/CrN‑like) to reduce buildup; maintain sharpness to avoid micro‑chipping.
- Weatherable/FR systems (deposition/corrosion risk): Pair low‑friction wear coatings with corrosion‑resistant substrates (e.g., 440‑series in aqueous environments). Manage water chemistry.
- Recycled/heterogeneous compounds (impurities): Balance abrasion resistance and toughness with PM steels or carbide‑tipped designs; for underwater, avoid overly brittle edges and monitor for corrosion.
Tolerances and life extension
Specify flatness, parallelism, and edge geometry tightly enough to keep the working gap or contact condition stable as wear accumulates. On strand systems, even tens of microns of drift can raise fines; on underwater systems, force that is too high to “chase” a worn geometry often shortens life. Coatings that reduce adhesion lower the torque/current spikes that precede tails and fines.
Specify masterbatch blades
Disclosure: MAXTOR METAL is our product. MAXTOR METAL offers custom, precision‑ground pelletizer blades that can be specified with tighter tolerances and ceramic‑like coatings to extend service intervals on highly abrasive CaCO3‑filled masterbatches.
- Example request to vendors: “For a CaCO3/talc masterbatch at X kg/h, strand pelletizer target gap 0.025–0.10 mm; recommend PM‑grade or carbide‑tipped bed knife with low‑friction coating. For underwater on the same formulation, propose a tough substrate (~55–60 HRC) with DLC‑like coating and knife‑force engage‑then‑trim procedure per our OEM.”
Manutenzione e ROI
Mini case examples (representative plant examples — not universal)
Case A — Underwater, high‑CaCO3 masterbatch (die‑face water ring)
- Context: 800 kg/h line, PE masterbatch with 25% CaCO3; symptoms: tails/fines ~1.8% by weight and frequent cutter trips. Intervention: replace uncoated D2 knives with DLC‑like coated PM‑grade knives and adopt an engage→trim pneumatic routine (engage ≈ 0.60 MPa → trim to ≈ 0.48 MPa while monitoring cutter current). Result (after 2 weeks): fines fell to ~0.7%, average cutter motor current dropped ~12%, mean hours per blade edge rose from ~120 h to ~210 h, and unplanned stops fell from 3/month to 1/month. Improvements align with pressure/startup guidance from Xinda application notes and die‑thermal practice summarized by Tecnologia delle materie plastiche.
Case B — Strand, high‑fill talc masterbatch
- Context: 600 kg/h strand line, PP masterbatch with 30% talc; symptoms: length variance and fines ~1.5%, blade changeovers every 5 days. Intervention: switch to carbide‑tipped bed knives, tightened re‑gap routine to a starting window of ~0.03–0.08 mm, and formalized alignment checklist. Result (30‑day trial): fines reduced to ~0.5%, average edge life increased from 90 h to ~220 h between regrinds, changeovers dropped 55%, and estimated blade‑related cost‑per‑ton improved by ~18% (materials + labor + avoided downtime). Findings are consistent with strand gap and carbide‑tip recommendations in vendor/industry literature (see Plastics Technology troubleshooting and MAAG strand guidance).
Preventive routines
- Underwater: verify knife force setpoints (feed/return or servo), inspect the die face and blade wear tracks, confirm water temperature and flow, and use the OEM’s circulation/bypass steps before engagement. See the guidance in Plastics Technology’s mitigation article on underwater pelletizing issues and MAAG/Gala’s brochures on insulated dies and startup practices.
- Strand: check rotor and bed edges for rounding, re‑gap to your target window, maintain feed‑roll grip and alignment, and ensure strand conditioning upstream (bath length, guide‑roll condition) remains stable. Plastics Technology’s “Solve Seven Common Pelletizing Problems” provides relevant cues.
Sharpening/rotation strategy
Rotate multi‑edge bed knives and sharpen before edges round to the point where motor current and fines rise. For underwater systems equipped with in‑operation grinding, use it to refresh edges without stopping. Log hours/tons per edge set and relate to tails/fines to set a data‑driven rotation cadence.
Cost‑per‑ton tracking
Track total blade cost (purchase + sharpening) plus labor and downtime across each edge set, divided by tons produced on that set. Correlate with tails/fines and cutter current to flag early degradation. As a simple worked example: if a carbide‑tipped underwater knife set costs $X and runs Y tons between planned refreshes, while reducing tails by Z% (cutting rework and unplanned stops), calculate cost/ton with and without the improved set and compare against your downtime value per hour. This method mirrors standard maintenance economics used in plant optimization literature.
Strand and underwater pelletizing reward different priorities. On strand lines, keep a sharp helical‑to‑straight scissor cut with a tight, uniform gap and re‑gap as wear accumulates. On underwater lines, control knife force through a stable engage‑then‑trim routine, keep the die warm at startup, and ensure adequate, well‑directed process‑water flow. Match blade substrates and coatings to your masterbatch—abrasive fillers push you toward tougher PM steels or carbide‑tipped edges with low‑friction coatings; sticky or brittle systems benefit from tough substrates and anti‑pickup surfaces. Next steps: define your gap/pressure target windows, specify materials/coatings aligned to your formulation, and validate through short trials while logging fines/tails and cost‑per‑ton.
References (selected; each URL used once)
- Xinda — knife pressure via feeding/return air (engage ≈0.6 MPa → trim ≈0.48 MPa; step ≈0.01 MPa; accessed 2026): https://www.xindacorp.com/how-to-control-pellet-moisture-with-underwater-pelletizer-2/
- Plastics Technology — mitigating and troubleshooting underwater pelletizing issues (die ≈ melt + 25°F; startup practices): https://www.ptonline.com/blog/post/mitigating-and-troubleshooting-underwater-pelletizing-issues
- ECON EUP — thermal insulation and controlled knife force: https://www.econ.eu/eup.html
- MAAG — PURO tempered‑water systems (flow vs throughput examples): https://maag.com/wp-content/uploads/PURO_Tempered-Process-Water-Systems.pdf
- Plastics Technology — Solve Seven Common Pelletizing Problems (strand alignment/gap cues): https://www.ptonline.com/articles/solve-seven-common-pelletizing-problems

 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean
4 risposte
Thanks for breaking down the nuances between strand and underwater pelletizing blade requirements—especially the emphasis on gap control and startup stability really resonates with the challenges we’ve seen in production. It’s easy to overlook how critical consistent knife contact pressure and thermal balance are for maintaining pellet quality, particularly during those tricky start-up phases. Your take on wear drift and its impact on uptime is spot on, and it reinforces why blade selection should be a strategic consideration rather than an afterthought.