

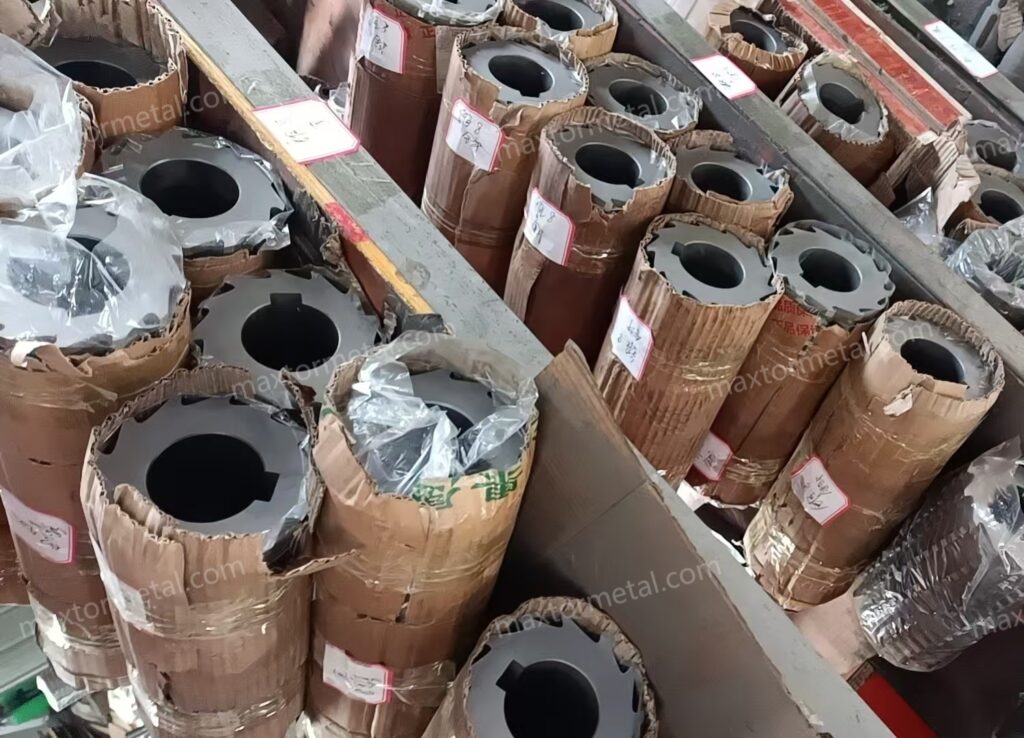
I masterbatch ad alta carica (fibra di vetro, CaCO3, talco, TiO2) sono spietati con i coltelli rotativi. Le particelle dure solcano il tagliente, accelerano l'arrotondamento e la micro-scheggiatura, e amplificano qualsiasi errore di gioco, oscillazione radiale o parallelismo. Il risultato è l'aumento di polveri, code e una geometria instabile del granulo che riduce la produttività e la resa a valle.
Questa guida si concentra sul prolungamento della durata, sulla riduzione di polveri/code e sulla stabilizzazione della forma del granulo lungo l'intera catena: materiali, rivestimenti, geometria e finitura del tagliente, tolleranze di configurazione, metrologia, intervalli di manutenzione e un semplice modello di ROI. Utilizziamo unità di misura SI in tutto il testo e presentiamo intervalli pratici che dovrebbero essere convalidati rispetto al manuale OEM del vostro pellettizzatore specifico.
Punti chiave
- Puntate innanzitutto al tempo di attività: un accoppiamento rigoroso delle tolleranze (gioco, oscillazione radiale, parallelismo) aumenta tipicamente il tempo medio tra le riaffilature/sostituzioni (MTBR) di ≥40% mantenendo le polveri ≤0.5% una volta stabilizzato.
- Per applicazioni abrasive, gli acciai da utensili PM a HRC ~60–64 o gli inserti in carburo con una raccordatura controllata superano il D2/M2 in termini di usura, proteggendo al contempo dalla micro-scheggiatura.
- Preferire rivestimenti PVD sottili e tenaci (TiAlN/TiN) o DLC dove è richiesto un basso attrito; abbinare i rivestimenti a una raccordatura del tagliente di 5–25 µm e a una finitura superficiale Ra <0.2 µm.
- Avviare il gioco a 0.05–0.15 mm per le linee ad alta carica; mantenere l'oscillazione radiale del rotore a ≤0.01–0.02 mm e il parallelismo tra coltello e controcoltello a ≤0.02–0.05 mm; verificare con comparatori di classe 0.002 mm.
- Garantire la documentazione: rapporti tracciabili su materiali/trattamento termico/durezza/tolleranze e un registro delle riaffilature sono imprescindibili per un costo per tonnellata prevedibile.
Modalità di guasto con cariche elevate
Meccanismi di usura abrasiva
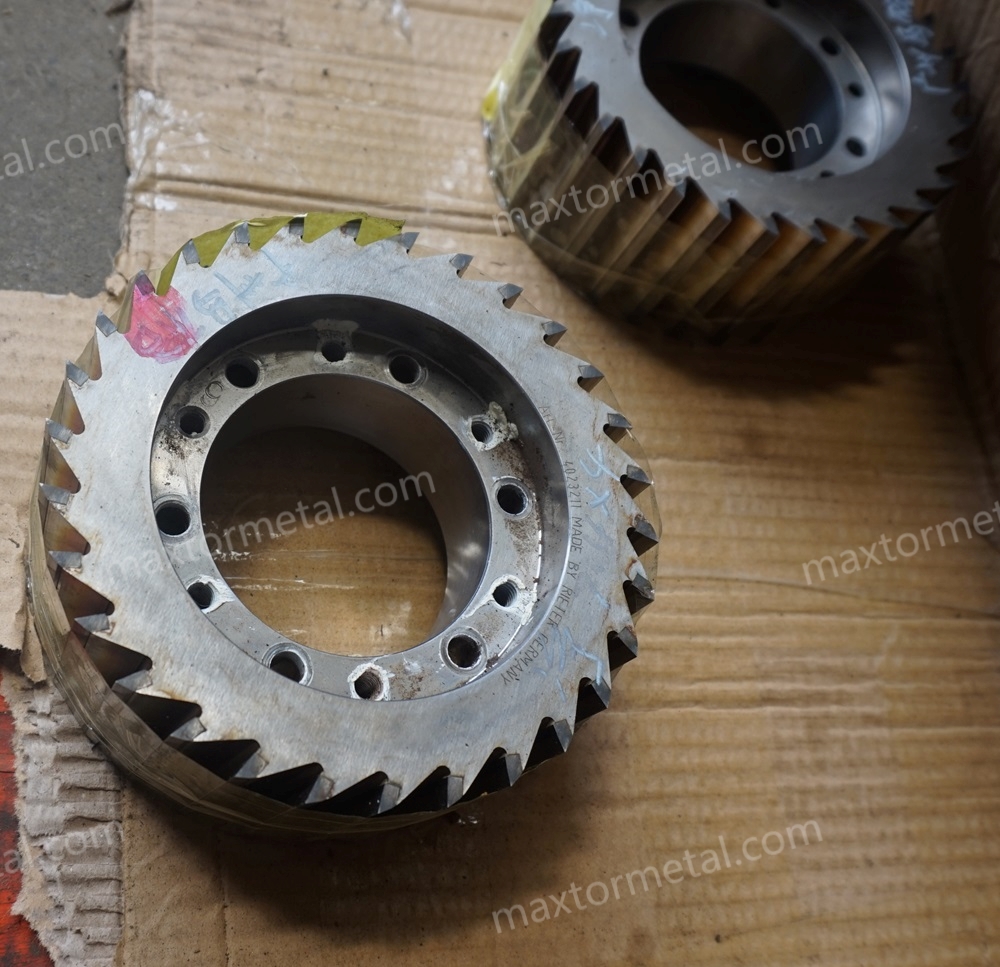
Le cariche abrasive si inseriscono e scivolano all'interfaccia utensile-polimero, erodendo il tagliente primario e allargando la faccia di spoglia. Con l'aumentare del raggio del tagliente, il taglio si trasforma in schiacciamento, il che aumenta le forze di taglio e le polveri. Gli acciai PM con densi carburi di vanadio resistono a questo arrotondamento molto meglio del D2; i dati della classe CPM di Crucible documentano una resistenza all'abrasione nettamente superiore rispetto al D2 nei test ASTM, con intervalli di durezza tipici di 60–65 HRC per questi gradi PM (vedere dati tecnici di Crucible CPM 10V).
Micro-scheggiatura e fattori di impatto
Il disallineamento, i picchi di oscillazione radiale o i cluster di particelle dure causano impatti intermittenti che innescano microfratture lungo il tagliente. I taglienti eccessivamente affilati e non raccordati sono i più vulnerabili. Una microraccordatura intenzionale (5–25 µm) sostiene il cuneo di taglio e sopprime la micro-scheggiatura con una penalizzazione minima dell'affilatezza; questo intervallo è in linea con le migliori pratiche per utensili da taglio spiegate da guida alla preparazione del tagliente di Sandvik Coromant.
Effetti termici e di corrosione
Un'asciugatura insufficiente degli spaghetti e il ricircolo delle polveri favoriscono l'imbrattamento e i picchi termici che ammorbidiscono i taglienti e sporcano la faccia di spoglia. La letteratura OEM per i pellettizzatori a spaghetti associa ripetutamente l'umidità residua e il lavoro abrasivo all'usura prematura e alla generazione di polvere; ad esempio, le brochure dei pellettizzatori a spaghetti di MAAG evidenziano l'asciugatura/movimentazione come elementi chiave per la qualità del taglio (vedere brochure della serie MAAG PRIMO, 2024, guida qualitativa).
Scelte di materiali e durezza
Acciai da utensili D2/M2
Il D2 convenzionale (ad alto contenuto di carbonio e cromo) rimane comune per i polimeri generici, ma fatica in presenza di abrasione da cariche elevate. La temprabilità a ~58–62 HRC è tipica. L'M2 offre vantaggi in termini di durezza a caldo, ma è comunque inferiore agli acciai PM per quanto riguarda la durata all'usura abrasiva.
Acciai PM per carichi abrasivi
I gradi da metallurgia delle polveri come il CPM 10V aumentano il volume dei carburi di vanadio, offrendo una resistenza all'usura nettamente superiore a HRC ~60–64 pur mantenendo una tenacità utilizzabile. Per i masterbatch abrasivi, il CPM 10V è un punto di partenza pragmatico (Crucible CPM 10V).
Accoppiamento carburo e controcoltello
Gli inserti in carburo di tungsteno (WC–Co) eccellono in condizioni di abrasione estrema. I gradi equivalenti a K20–K30 registrano tipicamente valori intorno a HRA 90–92 con il 6–10% di Co, ideali per il taglio di polimeri caricati; vedere le panoramiche dei fornitori come gradi Tiger•carbide di Hyperion (2023). Abbinare rotori molto duri (PM/carburo) a controcoltelli in una fascia di HRC leggermente inferiore (≈58–62) per evitare il trasferimento di danni da fragilità. Considerare questa come una pratica industriale da convalidare in base all'OEM.
Rivestimenti e supporto del tagliente — aumentare la durata dei coltelli rotativi nei masterbatch ad alta carica
Compromessi tra TiN/TiAlN
Gli strati PVD sottili e tenaci prolungano la durata senza arrotondare eccessivamente il tagliente. Il TiN (≈1–5 µm; ~2300 HV; COF moderato) è versatile; il TiAlN (≈2–6 µm; tipicamente più duro con una maggiore durezza a caldo) spesso supera il TiN nelle lavorazioni soggette a calore. Per specifiche rappresentative dei rivestimenti pubblicate pubblicamente, vedere Ionbond TiN (PVD) E Ionbond TiAlN (PVD) (gli intervalli di spessore tipici e le note applicative variano in base al metodo di deposizione e alla geometria dell'utensile).
DLC per un basso attrito
Il carbonio simile al diamante (DLC, a‑C:H) riduce drasticamente l'attrito (COF ~0.05–0.2 a ≈1–3 µm) e può ridurre le polveri nei casi in cui i polimeri tendono a imbrattare o ad aderire. Nelle PP/PE + CaCO₃ linee, il DLC è più utile quando l'accumulo/imbrattamento è un problema ricorrente e le temperature di taglio sono controllate; quando il calore è elevato (essiccazione insufficiente, forte ricircolo di polveri sottili o contatto aggressivo), i nitruri come il TiAlN rappresentano spesso l'alternativa più sicura. Vedere Ionbond DLC (PACVD) E Oerlikon Balzers BALINIT C (DLC).
Preparazione del tagliente e finitura superficiale
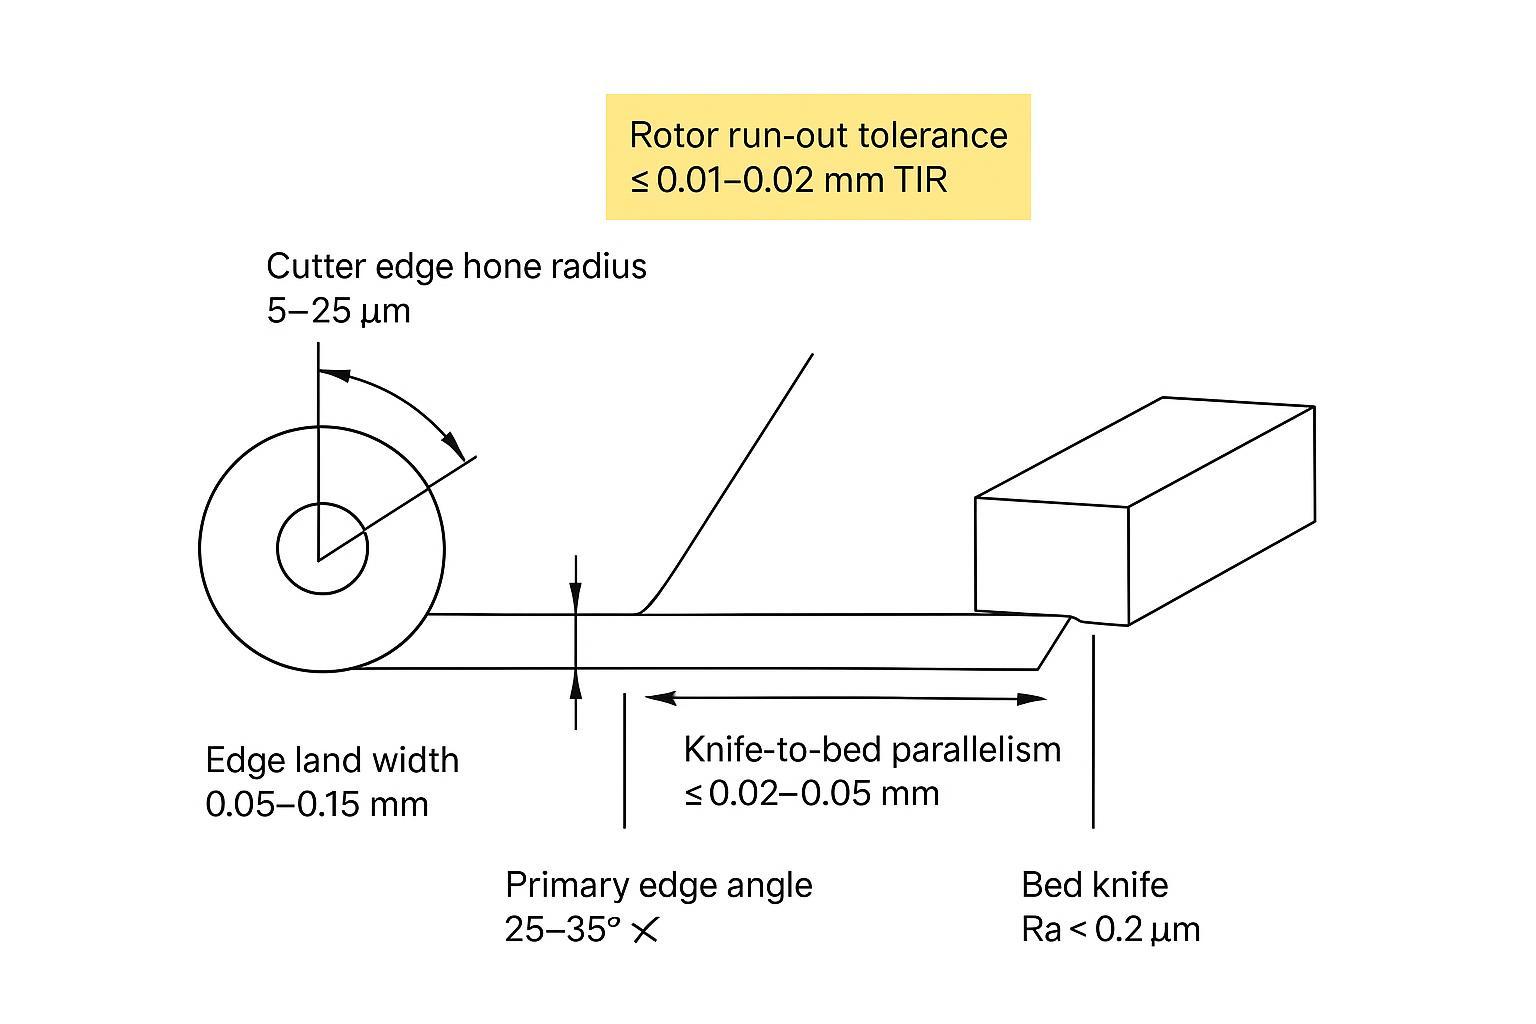
Il taglio dei polimeri richiede un tagliente affilato ma supportato. Iniziare con un raggio di micro-arrotondamento di 5–25 µm, una larghezza del bisello di 0,05–0,15 mm e rifinire la faccia di taglio a Ra <0,2 µm. Per PP/PE con CaCO₃, un arrotondamento leggermente maggiore all'interno di questo intervallo può ridurre la micro-scheggiatura quando l'eccentricità (run-out) o gli agglomerati di carica creano impatti intermittenti, mentre un arrotondamento eccessivo può aumentare la forza di taglio e la produzione di polveri sottili — pertanto, regolare a piccoli passi e verificare con i dati sulle polveri sottili e sulla geometria del granulo. Questi valori derivano dalla pratica degli utensili da taglio e dall'esperienza sul campo nel taglio dei polimeri; verificarli rispetto ai propri obiettivi di processo.
Configurazione e tolleranze
Ottenere la corretta tolleranza cumulativa (tolerance stack) è la leva principale per la durata della taglierina rotativa nei masterbatch ad alta carica. Di seguito sono riportati intervalli di partenza basati sulla pratica che dovrebbero essere convalidati per modello OEM e dimensioni della camera. Queste sono anche formule pratiche da standardizzare nelle vostre SOP se desiderate allineare le tolleranze di eccentricità del pellettizzatore (“run‑out tolerances pelletizer”) tra i vari siti produttivi.
Quick troubleshooting map (symptom → likely cause → what to check)
| Symptom on PP/PE + CaCO₃ lines | Probabile causa | What to check first |
|---|---|---|
| Fines rising steadily over days | Edge rounding + clearance drift | Clearance setting, witness mark evenness, fines sampling method |
| Sudden fines spike after a change | Chips/burrs under seats; clamp distortion | Seat cleanliness, clamp torque repeatability, run‑out (TIR) |
| Periodic “tail” pattern (cyclic) | Run‑out or eccentric mounting | Run‑out at mounting diameter, hub/seat damage, indicator setup |
| Uneven pellet length across strands | Knife‑to‑bed parallelism error | Parallelism end-to-end and mid-span under torque |
| Smearing/pickup on edge/land | Moisture/poor drying; heat spikes | Strand drying performance, recirculating fines, cooling and cleanliness |
| Micro‑chipping on edge | Impact from misalignment or agglomerates | Hone size, run‑out spikes, clearance too tight for current truth |
Clearances and contact method
Begin with knife‑to‑bed clearance in the 0.05–0.15 mm range for abrasive compounds. For PP/PE con CaCO₃ (common in high‑filler masterbatch), the lower end of this window often helps keep a clean shear as the edge rounds—but only if run‑out/parallelism are tightly controlled and the knife seats are spotless. Tighter clearances sustain clean shear as edges wear but demand high rotor truth and bed flatness. Avoid hard “rubbing contact” as a normal condition; aim for a light, even skim that produces a consistent, bright witness across the length during set‑up, then back off to the target clearance.
Neutral, spec‑led example (MAXTOR METAL): When specifying traceable cutters and bed knives for high‑filler lines, engineers often request PM tool‑steel rotors and optional carbide inserts, supplied with full dimensional and heat‑treat documentation. As an example, MAXTOR METAL PM/carbide rotary and bed knives can be ordered to the following verifiable parameters for a strand pelletiser:
- PM rotor knife: CPM‑class grade (e.g., CPM 10V‑equivalent), hardness HRC 60–63; micro‑hone radius 0.005–0.02 mm; cutting‑face Ra <0.2 µm.
- Bed knife: tool steel at HRC 58–62 (or WC–Co insert per application), flatness/parallelism report ≤0.02–0.05 mm.
- Set‑up targets (to validate per OEM): clearance 0.05–0.15 mm; rotor run‑out (TIR) ≤0.01–0.02 mm; knife‑to‑bed parallelism ≤0.02–0.05 mm.
- Documentation pack: material certificate, heat‑treatment report, hardness scan, dimensional tolerance report, and batch trace code matching the serial on each blade.
This example is provided for specification context only; always reconcile with the machine manual and plant quality targets. For a deeper overview of strand‑cutting hardware and inspection practices, see MAXTOR METAL’s masterbatch pelletizer blades guide.
Geometry, run-out, parallelism
- Rotor run‑out: hold ≤0.01–0.02 mm TIR at the mounting diameter. Correct any stack‑up from hub burrs, chips on seats, or distorted clamps.
- Knife parallelism: ≤0.02–0.05 mm across the working length; verify at both ends and mid‑span under clamp torque.
- Edge angles: 25–35° primary edge angle is common for polymer strands; steeper angles add robustness against micro‑chipping but may raise cutting force.
Recommended metrology (example specifications)
| Instrument | Scopo | Resolution/accuracy (SI) |
|---|---|---|
| Test indicator (e.g., Starrett 711 or Mahr MarTest) | Run‑out/parallelism checks | 0.002 mm graduation |
| Surface roughness probe | Verify Ra on cutting face/land | ≤0.05 µm resolution |
| Torque wrench (±3%) | Repeatable clamp load on knife seats | ±3% of set torque |
If you need example indicator specs, one representative page is Comparatore a leva Starrett 711MFSZ.
Raffreddamento e pulizia
Gli spaghetti asciutti e puliti riducono l'impastamento e i picchi di calore al taglio. Mantenere efficienti le prestazioni di disidratazione/lama d'aria e conservare le sedi delle lame immacolate. Le brochure degli OEM sottolineano l'asciugatura e la movimentazione come leve per ridurre i fini e prolungare la durata dell'utensile nei pellettizzatori a spaghetti; vedere la guida qualitativa in documentazione M‑ASG di MAAG.
Manutenzione, durata e ROI
Rilavorare le finestre
Definire soglie oggettive per evitare l'uso di taglienti smussati o scheggiati che aumentano la produzione di fini e accelerano l'usura altrove:
- Usura del fianco/recessione del tagliente che raggiunge ~0,2–0,5 mm.
- Presenza costante di fini superiore allo 0,5% in peso su un lotto di produzione definito.
- Deriva dell'allineamento al di fuori dei target di run‑out/parallelismo.
Registrare l'asportazione di materiale di ogni rettifica per gestire la vita utile residua e preservare sempre la geometria (angolo di taglio, larghezza del bisello, raggio di arrotondamento, target Ra) durante la riaffilatura.
Tracciabilità e documentazione
Richiedere un pacchetto documentale che colleghi ogni lama al suo record di produzione: certificato del materiale, rapporto sul trattamento termico, test di durezza, lotto di rivestimento (se presente), rapporto sulle tolleranze dimensionali e codice di tracciabilità del lotto/di serie.
Modello di costo per tonnellata
Ecco un metodo conservativo e riproducibile per quantificare i guadagni mentre si ricerca una maggiore durata della taglierina rotativa nei masterbatch ad alto contenuto di carica.
Input (esempio):
- Lame standard: D2 a HRC 60; costo: € 220 ciascuna; durata: 3.000 kg tra le riaffilature; 3 riaffilature; costo del tempo di fermo per la sostituzione: € 600 per evento; fini: 1,0%.
- Upgrade: acciaio PM a HRC 61 con TiAlN; costo: € 360; moltiplicatore di durata previsto 1.5–2.5× (utilizzare una fascia conservativa e convalidare con i propri dati A/B; i gradi PM come gli acciai della classe CPM mostrano una resistenza all'abrasione significativamente superiore rispetto al D2 nei grafici di usura dei fornitori); 4 riaffilature; tempo di fermo invariato per evento; fini: 0,5%.
Risultato calcolato (per una campagna di 30.000 kg):
- Spesa per lame standard + riaffilature: ipotizzando 10 cicli → ≈€ 2.200 lame + € X riaffilature; tempo di fermo 10×€ 600 = € 6.000; perdita di resa da fini = 1,0% del valore del materiale (inserire il proprio valore in €/kg).
- Upgrade PM: ≈4,5 cicli → ≈€ 1.620 lame + € X riaffilature; tempo di fermo 4,5×€ 600 = € 2.700; la perdita di resa si dimezza allo 0,5%.
Ancor prima di valutare la riduzione dei fini, l'aumento del MTBR (circa ≥40% nella maggior parte delle linee stabilizzate) riduce significativamente i tempi di fermo; includere fasce di sensibilità per il moltiplicatore di durata (±20%) e per i fini (±0,2 pp) per definire aspettative realistiche. Sostituire € con la propria base di costo locale; la struttura rimane la stessa.
Checklist per test A/B e registrazione (minima essenziale)
- Eseguire almeno 2–3 intervalli completi di sostituzione/riaffilatura per ciascuna opzione di lama (standard vs. upgrade) sulla stessa linea, con geometria e metodo di configurazione identici.
- Registrare per ogni intervallo: materiale (polimero + tipo/carico di carica), produttività, numero di spaghetti, note su raffreddamento/asciugatura, impostazione del gioco lama-controlama, run‑out misurato (TIR), parallelismo lama-controlama, arrotondamento del tagliente (µm), Ra della faccia di taglio (se disponibile), fini % (in peso) con metodo di campionamento, note sulla geometria del granulo, minuti di fermo macchina per sostituzione e asportazione cumulativa di materiale da riaffilatura.
- Valutare: MTBR (ore o tonnellate), andamento dei fini % e costo per tonnellata utilizzando la stessa base per tempi di fermo e valore del materiale.
Conclusione
- Parametri di acquisto da specificare e verificare: grado di acciaio o metallo duro; intervallo di durezza finale; geometria del tagliente (angolo, raggio di arrotondamento, larghezza del bisello); Ra della faccia di taglio; tipo e spessore del rivestimento; target di gioco lama-controlama; limiti di run‑out del rotore e parallelismo delle lame; pacchetto di ispezione consegnato (materiale, trattamento termico, test di durezza, rapporto dimensionale, lotto/di serie).
- Passaggi pratici per stabilizzare la qualità di taglio e il tempo di attività: mantenere il gioco a 0,05–0,15 mm, il run‑out ≤0,01–0,02 mm e il parallelismo ≤0,02–0,05 mm; utilizzare un arrotondamento di 5–25 µm e Ra <0,2 µm; asciugare accuratamente gli spaghetti; mantenere le sedi immacolate; verificare con comparatori con risoluzione di 0,002 mm e una procedura di serraggio dinamometrico.
- Piano di prova per convalidare i guadagni in termini di durata e costo per tonnellata: eseguire lotti A/B accoppiati su più cicli di riaffilatura utilizzando la lama attuale rispetto a un upgrade in PM o metallo duro con geometria identica; registrare MTBR, fini %, tolleranza della forma del granulo e tempi di fermo; puntare a un miglioramento del MTBR ≥40% mantenendo i fini ≤0,5%.
Autore
Tommy Tang è Senior Sales Engineer presso Nanjing METAL Industrial con 12 anni di esperienza nel supporto della pellettizzazione dei polimeri e delle applicazioni di lame industriali. Certificazioni: CSE, CME, Six Sigma Green Belt, PMP.
Note sui dati e informative
- Gli intervalli numerici in questa guida (ad es. gioco, run‑out, parallelismo, raggio di arrotondamento e target di finitura superficiale) sono presentati come intervalli di partenza pratici basati sulle schede tecniche dei fornitori e sulla comune pratica sul campo. Convalidare e dare sempre la priorità alle tolleranze e alla procedura di regolazione indicate nel manuale OEM del pellettizzatore specifico.
- La sezione MAXTOR METAL è inclusa come esempio neutro e basato sulle specifiche per illustrare l'aspetto di un pacchetto di acquisto/ispezione tracciabile; non costituisce una garanzia di prestazioni.
- Eventuali moltiplicatori di durata e risultati di ROI dipendono fortemente dalla famiglia di polimeri, dal tipo/carico di carica, dalle dimensioni della camera, dal numero di spaghetti, dalla velocità della linea, dall'efficacia di raffreddamento/asciugatura e dalla ripetibilità della configurazione. Confermare eseguendo un test A/B controllato su più cicli di sostituzione o riaffilatura.
Riferimenti (selezionati)
- Crucible Industries — Scheda tecnica CPM 10V (intervallo di durezza dell'acciaio per utensili PM e contesto di resistenza all'usura)
- Crucible Industries — Scheda tecnica D2 (intervallo di durezza dell'acciaio per utensili di riferimento)
- Sandvik Coromant — Linee guida per la preparazione del tagliente (compromessi sulla dimensione della raggatura)
- Ionbond — Panoramica TiN (PVD) E Panoramica TiAlN (PVD) (spessore tipico / note applicative)
- Ionbond — Panoramica DLC (PACVD) (note sui rivestimenti a basso attrito)
- Oerlikon Balzers — BALINIT C (DLC) (DLC coating family overview)
- MAAG — PRIMO series brochure E M‑ASG literature (qualitative drying/handling guidance)
- Starrett — 711MFSZ test indicator (0.002 mm‑class indicator example for run‑out/parallelism checks)

 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean