1. شفرات آلات التقطيع الصناعية: المواصفات الهندسية واختيار المواد
يستند هذا التقرير الأبيض إلى خبرة التصنيع التي تمتلكها Maxtor Metal في قطاعات التقطيع الصناعي، وإعادة التدوير، ومعالجة النفايات.
تحدد هذه الوثيقة الفنية الأسس الهندسية، والمعايير الميتالورجية (علم الفلزات)، وبروتوكولات التصنيع لشفرات آلات التقطيع عالية الأداء المستخدمة في أنظمة إعادة التدوير الصناعية الثقيلة، وإدارة النفايات الصلبة، ومعالجة الكتلة الحيوية. يُعد هذا التقرير الأبيض مرجعًا أساسيًا لمديري المشتريات، والمهندسين الميكانيكيين، ومتخصصي تصنيع المعدات الأصلية (OEM) الذين يتطلب عملهم عمرًا افتراضيًا متوقعًا للأدوات، واحتفاظًا عاليًا بحدة الحواف، وتحكمًا خاليًا من العيوب في الفشل الكارثي للشفرات.
الخلاصة الرئيسية:
تنتج Maxtor Metal شفرات تمزيق صناعية أحادية المحور ومتعددة المحاور من درجات الفولاذ AISI D2 وDC53 وH1.|3 وM6V والفولاذ المقاوم للصدأ المارتنسيتي، مع الالتزام ببروتوكولات جودة وتوريد صارمة وجاهزة للتدقيقلكل شفرة يتم إنتاجها. تخضع الشفرات للتقسية بالتفريغ الهوائي، والتثبيت بالتبريد الشديد عند −196 درجة مئوية، والتجليخ الدقيق بتفاوتات تصل إلى ±0.01 مم للتوافق مع المعدات الأصلية (OEM) لأنظمة Weima وSSI وUNTHA وVecoplan وAndritz.
1 مصفوفة المواصفات الفنية
المعلمة
شفرات التقطيع ذات العمود الواحد
شفرات تمزيق متعددة المحاور (محوران/أربعة محاور)
الأشكال الهندسية الرئيسية للشفرات
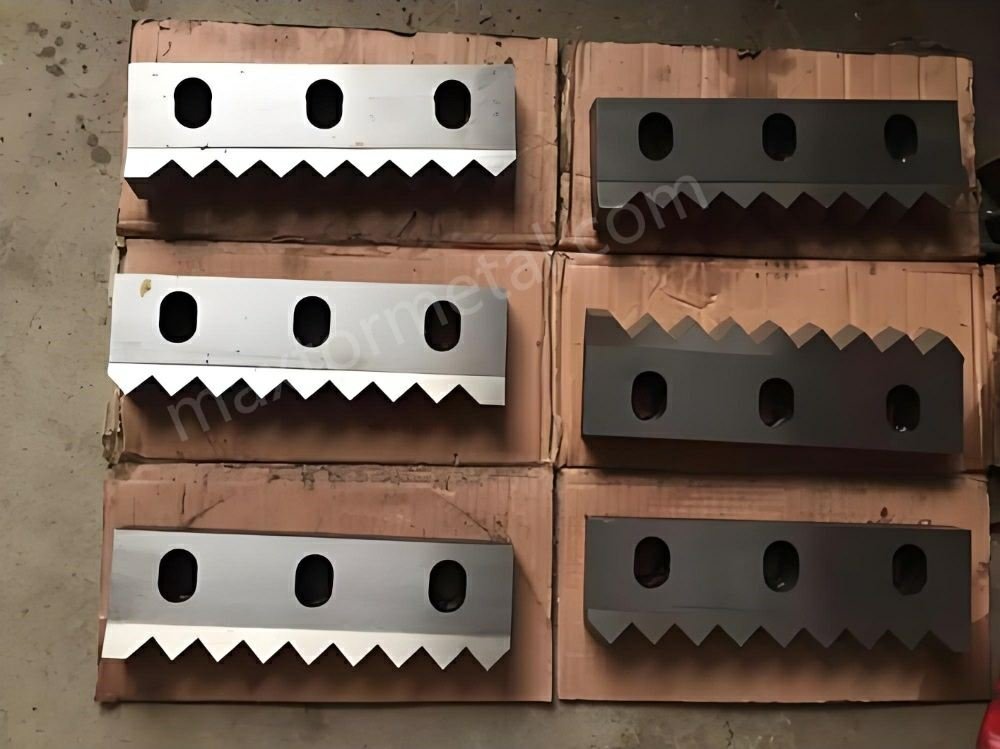
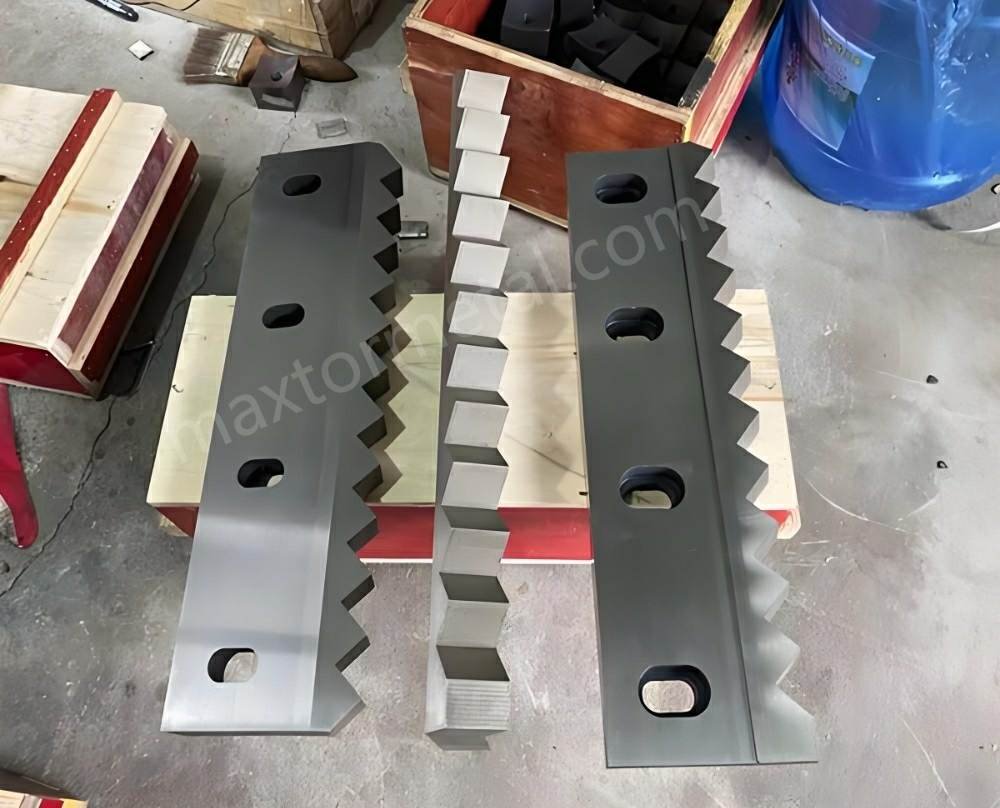
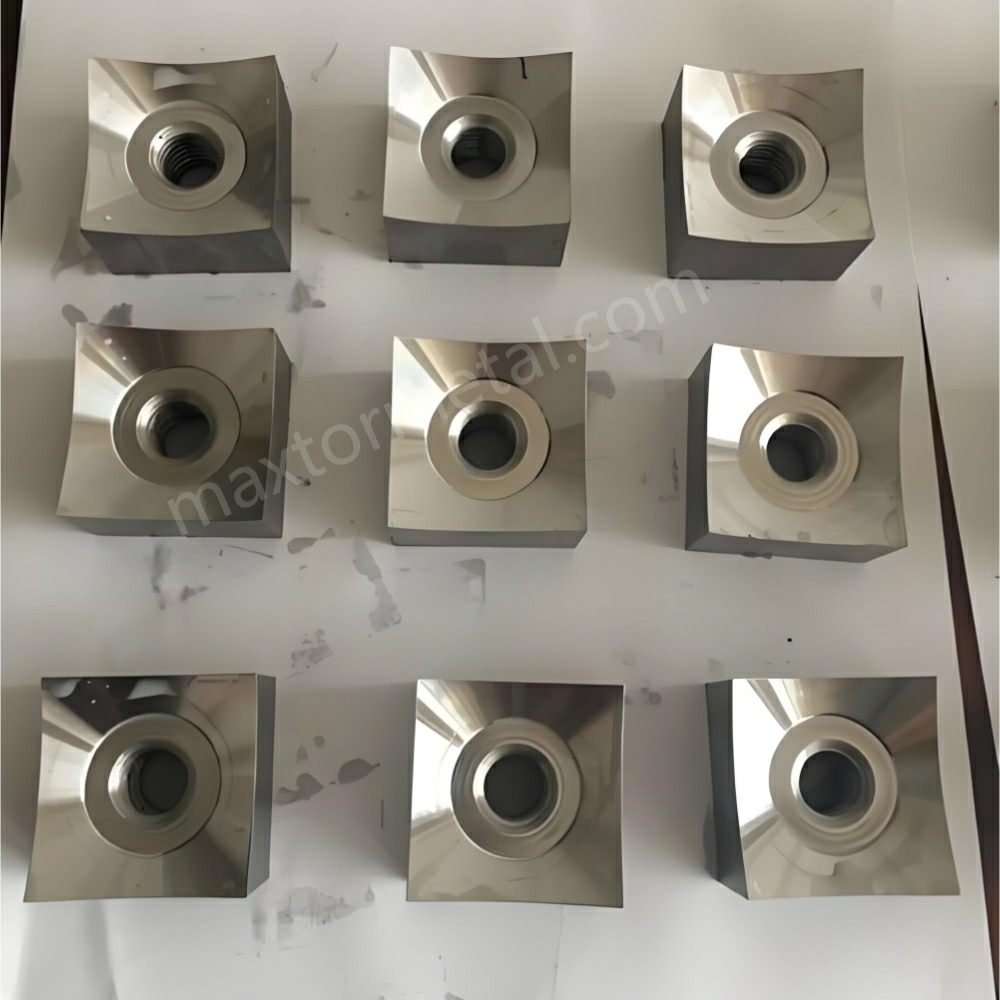
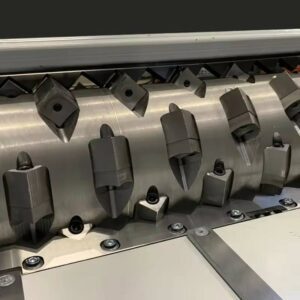
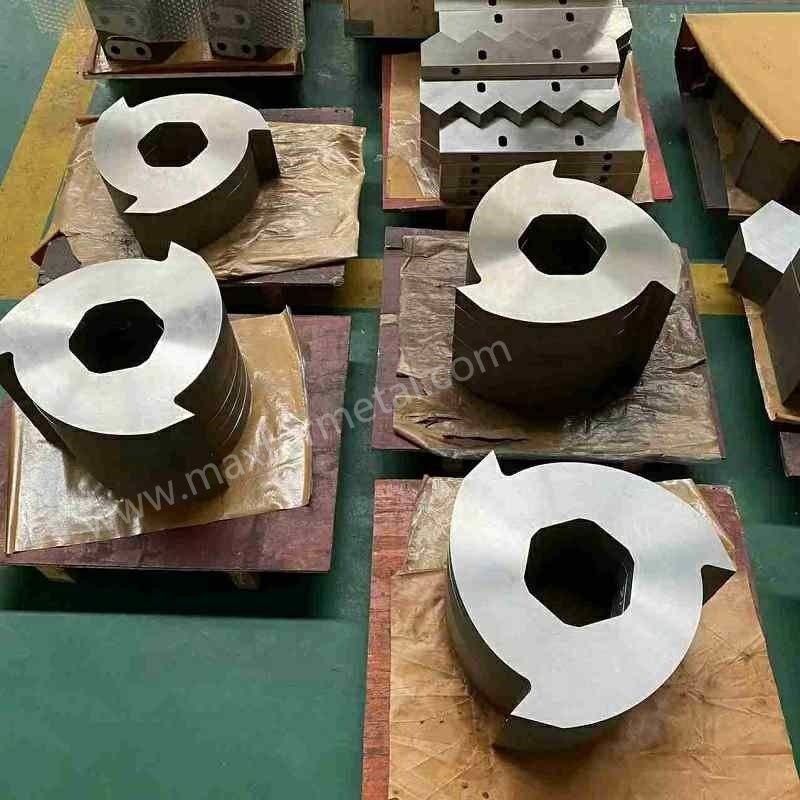
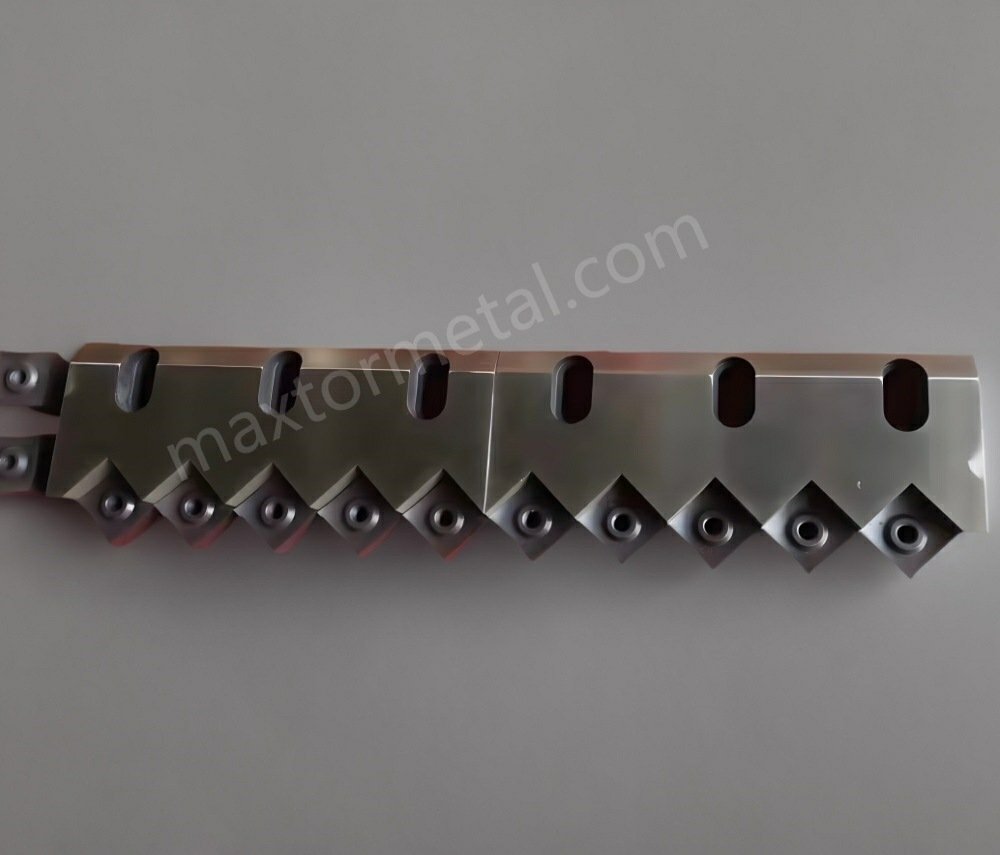
كتل دوارة مقعرة مربعة متعددة الزوايا، وشفرات القاع الثابتة (السندان).
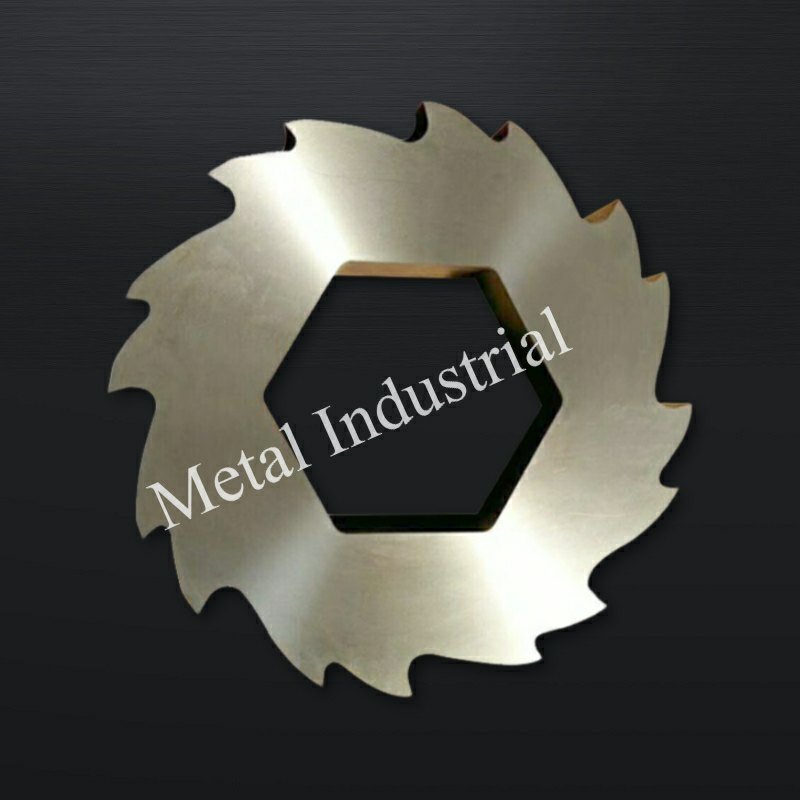
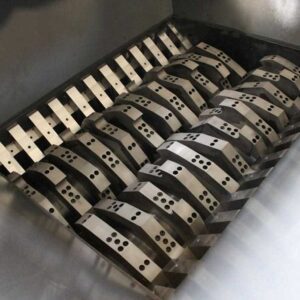
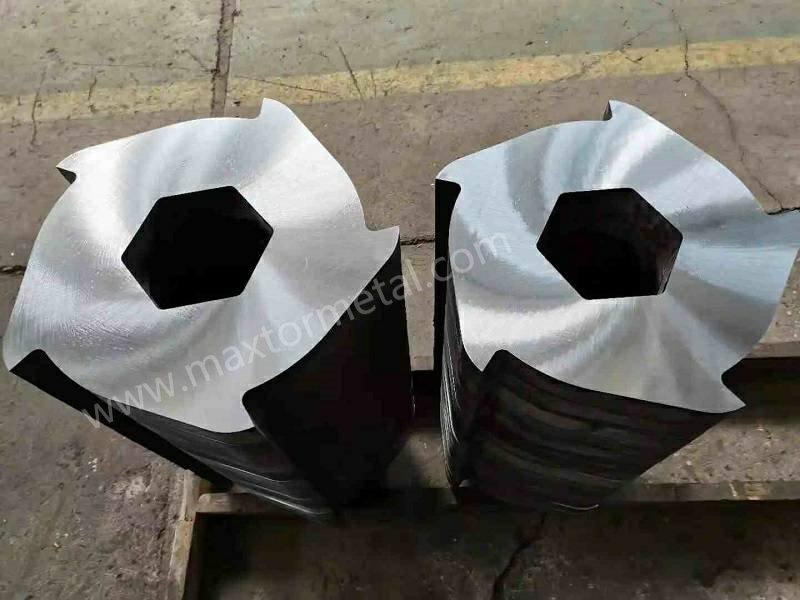
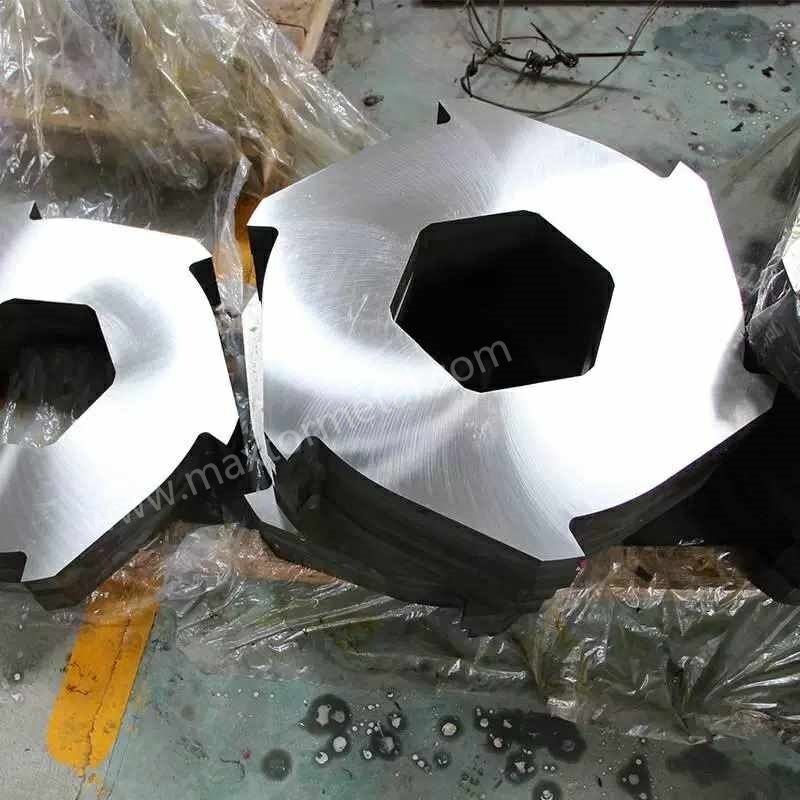
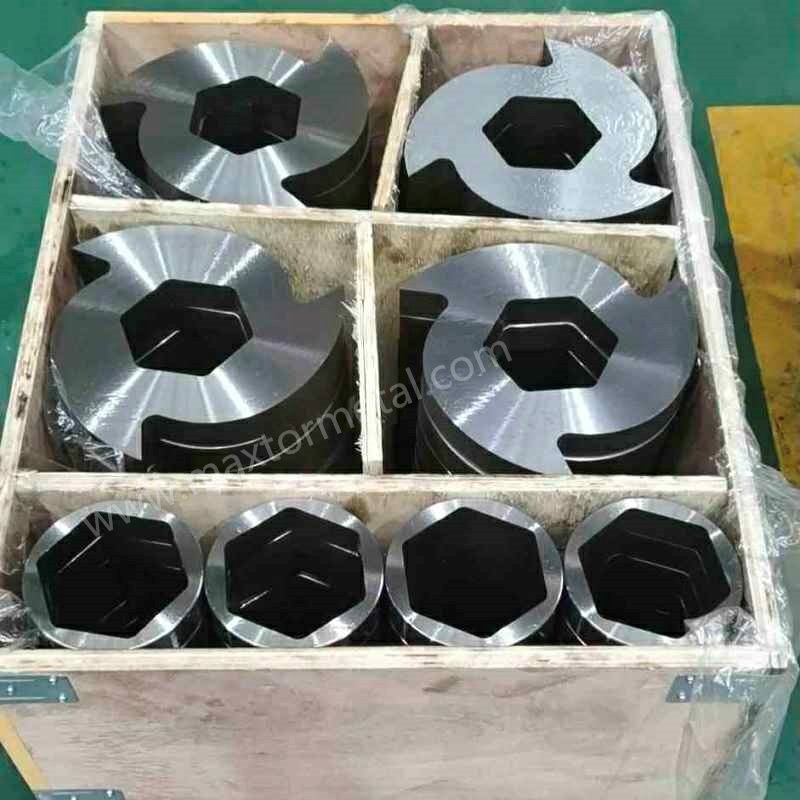
شفرات قرصية متداخلة متعددة المخالب (تكوينات بـ 3 مخالب، 5 مخالب، 8 مخالب).
آلية القطع
قص دقيق عالي السرعة والتردد عبر التغذية بالمكبس الهيدروليكي مقابل شفرة ثابتة.
قبض حجمي وتماسك وتمزيق وسحق عالي الضغط عبر الدوران المعاكس بطيء السرعة وعالي العزم للغاية.
المواد الأساسية
قاعدة من AISI D2 (1.2379) وDC53 وAISI 4140 / AISI 1045 مع ولقات كربيد التنجستن الملحومة باللحام الصلب.
يعتمد تصغير الأحجام الصناعي على عمليتي قص ميكانيكيتين متميزتين: التتقطيع الدقيق عالي التردد، والتمزيق بطيء السرعة وعالي العزم. ويُعد فهم ميكانيكا هذه العمليات أمراً حيوياً للتنبؤ بعمر العدة وكفاءة النظام.
2 ديناميكيات التمزيق متعددة المحاور
تعمل أجهزة التمزيق الصناعية متعددة المحاور (بتكوينات ثنائية أو رباعية المحاور) عبر محاور تدور في اتجاهات معاكسة بسرعات منخفضة ولكن بعزم دوران عالٍ. تعتمد العملية على أشكال مخالب خطافية متداخلة تسحب المواد الكبيرة والكثيفة إلى أسفل نحو مركز غرفة القطع.
تستخدم عملية التمزيق مزيجاً من التمزيق الشدي بالخطاف، والسحق الجانبي عالي الضغط، وقص الوجوه الجانبية المتداخلة. وبدلاً من القص النظيف، تركز الميكانيكا على الإزاحة الحجمية والتمزيق الهيكلي الشديد. يتيح نظام الخلوص المحوري المفتوح (فجوة جانبية 0.15 مم – 0.4 مم لكل شفرة) التمدد الحراري المستقل ويتعامل مع التشوّه الهيكلي تحت الأحمال العالية.
1 ديناميكيات القطع أحادية المحور
تعمل أنظمة التمزيق أحادية المحور بسرعات دورانية أعلى، حيث تستخدم مكبساً هيدروليكياً لدفع المواد الضخمة نحو عضو دوار يدور بسرعات متوسطة إلى عالية. آلية القطع عبارة عن حركة شبيهة بالمقص بخلوص دقيق جداً تحدث بين اللقمة المربعة الدوارة (الشفرة الدوارة) والسكين الثابت المقابل (شفرة المصد الثابت).
الإجهاد الرئيسي المطبق على المادة هو إجهاد القص الخالص، والذي يُعرّف بـ:
$$\tau = \frac{F_{cutting}}{A_{shear}}$$
نمط الإجهاد المهيمن هو القص، حيث تُعرَّف قوة القطع لكل وحدة مساحة قص بـ τ = F/A. وفي الممارسة العملية، يؤدي الخلوص الضيق (0.1–0.5 مم) أيضاً إلى إحداث إجهاد ضغط عمودي على مستوى القص، مما يعزز التشوه البلاستيكي والكسر النظيف لقطعة العمل. ينشئ المقطع المقعر المربع للقمة الدوارة زاوية جرف إيجابية حادة تقلب قوة الذروة المطلوبة من عمود المحرك الرئيسي. يتم التحكم في الحجم النهائي للجسيمات الناتجة بشكل صارم عن طريق غربال تصنيف متموضع أسفل تجميعة العضو الدوار.
3 توصيف التآكل الصناعي
تعمل شفرات التمزيق في بيئات تريبولوجية شاقة، حيث يتبع تدهور العدة أربعة أنماط تآكل صناعية متميزة:
التآكل الاحتكاكي (الحرث الدقيق): تنزلق الجسيمات الصغيرة الصلبة مثل الرمل، أو القشور، أو ألياف الزجاج، أو الغبار المعدني عبر مصفوفة فولاذ العدة، مما يؤدي إلى قطع أخدود مجهرية وتدوير حواف القطع الحادة. يؤدي هذا إلى تثليم الحافة، وزيادة استهلاك الطاقة، والتسبب في سحب المادة أو تمددها بدلاً من القطع النظيف.
إجهاد الصدمات (التشظي والتقشر المجهري): عندما تدخل الشوائب المعدنية الثقيلة أو المكونات غير القابلة للكسر إلى الآلة، فإنها تطبق قوى تلامس موضعية عالية على حافة القطع. وإذا كانت متانة الكسر للمادة (K1 كوب) غير كافية، فإن إجهاد التلامس هذا يتسبب في حدوث تشقق دقيق فوري أو كسر كارثي في المقطع.
التآكل الالتصاقي والتلين الحراري: تؤدي معالجة البوليمرات الكثيفة أو الإلاستومرات عالية المرونة إلى توليد احتكاك عالٍ عند واجهة القطع. ويمكن لهذه الحرارة الموضعية أن تسبب تلينًا موضعيًا ناتجًا عن المراجعة الحرارية، مما يسرّع من تآكل المادة ويؤدي إلى التصاق البوليمر بأوجه الشفرة.
التآكل الكيميائي بين الحبيبات: تؤدي معالجة النفايات الصلبة البلدية، أو نفايات الأطعمة، أو الأنسجة الحيوانية إلى تعريض الصلب لمستويات عالية من الرطوبة والكلوريدات والأحماض العضوية والأملاح (pH < 4). تتسبب هذه البيئة التفاعلية في حدوث تنقر سريع وأكسدة بين الحبيبات، مما يجرّد مصفوفة الصلب من الكروم ويسرّع التآكل الميكانيكي.
3. تطبيقات شفرات آلات التقطيع الصناعية
1 إعادة تدوير البلاستيك والبوليمرات المتقدمة
آلات المعالجة المستهدفة: مفرمات أحادية المحور ذات إنتاجية عالية ومزودة بمكابس هيدروليكية متغيرة العزم.
تركيب المواد المدخلة: أنابيب البولي أوليفين سميكة الجدران، وكتل تنظيف القولبة بالحقن، ومصدات السيارات، والأغلفة البلاستيكية الزراعية المستعملة الملوثة بالرمال أو التربة.
معايير الهندسة التشغيلية: احتكاك كاشط عالٍ ناتج عن الألياف الزجاجية والمحشوات المعدنية. يتطلب ذلك احتفاظًا ممتازًا بحدة الحافة الشفرية لمنع تمدد الأغلفة البلاستيكية والتفافها حول الدوار.
المواصفات الموصى بها: لقم دوارة من AISI D2 أو DC53 معالجة بالحرارة ومصلدة بالكامل حتى 58–60 HRC. في حالات التلوث الشديد بالرمال، تُستخدم قاعدة من AISI 4140 مع لقم ملحومة بالنحاس من كربيد التنجستن (89–92 HRA).
2 معالجة الكابلات الكهربائية عالية السعة والنفايات الإلكترونية
تركيب المواد المدخلة: كابلات الطاقة النحاسية/الألومنيوم المدرعة، وخطوط الاتصالات، وتجميعات النفايات الإلكترونية.
معايير الهندسة التشغيلية: تتطلب تقطيعًا دقيقًا بخلوص منخفض (0.1mm – 0.2mm) لفصل شعيرات النحاس بنظافة عن الأغلفة المطاطية دون توليد حرارة زائدة أو تلطيخ العازل.
المواصفات الموصى بها: صلب أدوات DC53 لمنع التثلم الدقيق الناتج عن أدوات التثبيت الصلبة المخفية. ينبغي تطبيق طلاء نيتريد التيتانيوم (TiN) بتقنية الترسيب الفيزيائي للبخار (PVD) بقساوة (>2000HV) على وجه الجزء الثابت لتمديد العمر التشغيلي.
3 إدارة النفايات الصلبة الصناعية الشاقة والنفايات الخطرة
آلات المعالجة المستهدفة: مفرمات صناعية ثقيلة ثنائية أو رباعية المحور عالية العزم وبطيئة السرعة.
تركيب المواد المدخلة: البراميل الصلبة، وخردة هياكل السيارات، وحاويات التخزين المقواة، والنفايات الخطرة المختلطة التي تحتوي على ألواح صلب إنشائي.
معايير الهندسة التشغيلية: أحمال صدمية شديدة وقوى التواء عالية على مخالب التقطيع عند مواجهة مكونات سميكة غير قابلة للسحق.
المواصفات الموصى بها: صلب أدوات AISI H13 (1.2344) أو AISI A8 المعدّل المصلد بالكامل حتى 48–54 HRC. يعطي هذا الاختيار الأولوية لمتانة الصدمات العالية والمقاومة الهيكلية على حساب مقاومة التآكل الكاشط البحتة لمنع انكسار الشفرات. وتعد إعادة تدوير بطاريات الليثيوم أيون تطبيقًا وثيق الصلة بالمواد الخطرة، حيث تتطلب العملية قصًا بطيء السرعة وغلافًا جويًا متحكمًا فيه ومواد مقاومة لحمض الهيدروفلوريك (HF) بالإضافة إلى متانة الصدمات — انظر دليلنا حول دليل مخاطر فرم بطاريات الليثيوم أيون للاطلاع على إطار الضوابط الهندسي الكامل.
تركيب المواد المدخلة: إطارات المركبات التجارية بالكامل التي تحتوي على حزم أسلاك طوقية صلبة سميكة وعالية المقاومة للشد.
معايير الهندسة التشغيلية: تجميع حاد بين الاحتكاك الكاشط العالي الناتج عن مركب المطاط المعالج بالفلكنة وأحمال الشد/القص العالية الناتجة عن تقطيع أسلاك صلب الزنبرك عالي الكربون.
المواصفات الموصى بها: صلب أدوات خاص مقاوم للتآكل وغني بالفانديوم M6V أو صلب DC53 ممتاز مصلد حتى 56–58 HRC لمنع انكسار المخالب تحت شد الأسلاك. إن استهداف الصلادة المناسبة هنا هو عملية مفاضلة وليس حدًا أقصى — إذ إن زيادة HRC بشكل مفرط يضحي بمتانة الصدمات المطلوبة لتحمل صدمات الأسلاك الطوقية واصطدامات المعادن الدخيلة. انظر دليلنا حول balancing hardness vs. toughness for scrap tire and ELV shredder blades للحصول على تحليل التكلفة لكل طن ودراسة حالة تعطل موثقة.
5 معالجة الكتلة الحيوية والوقود الزراعي على نطاق واسع
آلات المعالجة المستهدفة: أنظمة مفرمات رباعية المحور عالية العزم تعتمد على تهيئات متعددة المخالب.
تركيب المواد المدخلة: قش الزراعة المحزوم عالي الكثافة، وسيقان المحاصيل، ومخلفات الغابات، والمنصات الخشبية التي تحتوي على أدوات تثبيت هيكلية.
معايير الهندسة التشغيلية: تلتف مواد الكتلة الحيوية الأليافية بسهولة حول محاور الفرم، مما يخلق قوى شعاعية واحتكاكًا عاليين. كما يمكن للحجارة أو الأسلاك المعدنية المخفية أن تسبب أحمالًا صدمية مفاجئة.
المواصفات الموصى بها: صلب أدوات إنشائي AISI 4140 (1.7225) مصلد بالكامل حتى 48–54 HRC للعمليات القياسية التي تتطلب متانة ذات تكلفة فعالة. بالنسبة لخطوط معالجة الوقود المشتق من النفايات (RDF) المستمرة، يُنصح بالترقية إلى صلب الفانديوم الممتاز M6V. إن اختيار الخامة وحده لا يضمن الامتثال لمقاسات التقطيع المطلوبة في هذه الخطوط — فهندسية الشفرات، ونسبة مساحة غربال التصفية المفتوحة، والتحكم في فجوة القص تُعد عوامل حاسمة بنفس القدر. انظر دليلنا حولengineering out long-strip rejects for RDF/SRF processing efficiency للاطلاع على النهج الكامل على مستوى النظام.
6 معالجة النفايات البلدية العضوية ونفايات الأطعمة ومخلفات الذبائح الحيوانية
تركيب المواد المدخلة: نفايات الأطعمة الاستهلاكية المحتوية على أدوات مائدة/سيراميك مختلطة، وجثث الحيوانات الكاملة، والهياكل العظمية الكثيفة، والحوافر الناتجة عن عمليات معالجة المخلفات.
معايير الهندسة التشغيلية: التعرض الشديد للأحماض العضوية عالية الرطوبة، وتركيزات الأملاح العالية، والتآكل الكيميائي المستمر، بالإضافة إلى الصدمات الناتجة عن العظام الكثيفة أو أدوات المائدة المختلطة.
المواصفات الموصى بها: لنفايات الأطعمة شديدة الحموضة التي تحتوي على سيراميك/أدوات مائدة مختلطة، يُستخدم صلب مقاوم للصدأ مارتنسايتي AISI 420 مصلد حتى 48–52 HRC. أما بالنسبة لمعالجة جثث الحيوانات الخالصة ومخلفات الذبائح بدون معادن دخيلة ثقيلة، فيُستخدم صلب مارتنسايتي عالي الكربون AISI 440C مصلد حتى 58–60 HRC لمقاومة تآكل عالية وعمر افتراضي أطول للحافة الشفرية عند فرم العظام.
4.مشاكل الأعطال الشائعة والحلول الهندسية
1 تثلم أدوات المفرمات أحادية المحور الناتج عن المعادن الدخيلة
Root Cause Analysis: عندما تدخل المكونات الفولاذية غير القابلة للسحق (مثل البراغي المقساة أو الدعامات الهيكلية) إلى آلة التقطيع أحادية المحور، فإنها تعلق بين السكين الدوار عالي الصلادة (58–60 HRC) وقاعدة السكين الثابت. يولد هذا الانسداد المفاجئ إجهادات موضعية تتجاوز متانة الكسر (K1 كوب) لفولاذ AISI D2، مما يؤدي إلى انثلام شديد في الحواف أو انكسار هيكل السكين.
إعادة التصميم الهندسي والمفاضلات الفنية: استبدال فولاذ AISI D2 بفولاذ DC53. يتميز فولاذ DC53 ببنية كربيدية دقيقة ومنتظمة تضاعف طاقة صدمة الشق V لشاربي (Charpy V-notch) مقارنة بفولاذ D2 التقليدي. المفاضلة الهندسية: تزداد تكاليف المواد بنسبة 25% تقريبًا، ولكن العمر التشغيلي للأداة ومقاومتها للفشل الكارثي يتحسنان بشكل كبير.
2 انكسار مخالب آلات التقطيع متعددة المحاور تحت الإجهاد العالي للكتلة الحيوية
Root Cause Analysis: قد تؤدي معالجة الكتلة الحيوية الليفية الكثيفة أو حزم القش الزراعي إلى التفاف الألياف الطويلة بإحكام حول جذر مخالب التقطيع. يؤدي هذا التفاف إلى انحشار المواد بين الشفرات المتجاورة، مما يولد عزوم انحناء وأحمال شد عالية يمكن أن تؤدي إلى كسر المخالب عند الجذر.
إعادة التصميم الهندسي والمفاضلات الفنية: تغيير مادة الشفرة من فولاذ D2 عالي الصلادة إلى فولاذ AISI H13 (1.2344) عالي المتانة أو فولاذ AISI A8 المعدل، والمعالج حراريًا إلى 48–54 HRC. ينقل هذا مصفوفة الفولاذ من بنية كربيدية تركز على مقاومة التآكل إلى بنية مارتنسيتية مقاومة للصدمات. المفاضلة الهندسية: يقلل خفض الصلادة من مقاومة التآكل الكاشط، مما يتطلب شحذ الحواف بشكل أكثر تكرارًا للحفاظ على معدل الإنتاجية.
3 تشقق التجويف الداخلي للمحرك بسبب الإجهاد المتبقي الناجم عن التفريغ الكهربائي بالسلك (Wire EDM)
Root Cause Analysis: تُشطب الملامح الداخلية الدقيقة لمسارات الدفع (مثل الأشكال السداسية أو الثمانية) عادةً باستخدام القطع بالسلك بالتفريغ الكهربائي (Wire EDM) بعد المعالجة الحرارية. تتسبب درجات الحرارة العالية لعملية EDM في صهر سطح الصلب وإعادة تصلبه، مما ينشئ “طبقة بيضاء” هشة على المستوى المجهري مليئة بإجهادات الشد المتبقية. وتحت تأثير عزم الدوران العالي، تعمل هذه الزوايا الداخلية كمراكز لتركيز الإجهادات، مما يولد تشققات تنتشر للخارج وتؤدي إلى انقسام الشفرة.
إعادة التصميم الهندسي والمفاضلات الفنية: قم بإجراء معالجة تخمير منخفضة الحرارة لتخفيف الإجهادات فور الانتهاء من عملية EDM عند 180℃ – 200℃ لمدة 4 hours للتخلص من إجهادات الشد المتبقية. بدلاً من ذلك، قم بترقية الخامة إلى DC53، والذي يمكنه امتصاص هذه الإجهادات دون الحاجة إلى خطوات تخمير متعددة المراحل وخاصة.
لا تقتصر مخاطر الطبقة البيضاء وإجهادات الشد المتبقية على تجاويف EDM فحسب — بل إن الآليات نفسها (تصدعات التبريد السريع، والأوستنيت المتبقي، وإجهادات الشد الناتجة عن التجليخ) تؤدي إلى تحطم الشفرات الكارثي على نطاق أوسع. انظر دليلنا حول التحطم الكارثي للشفرات: الأسباب الميتالورجية الجذرية وطرق الوقاية للحصول على الإطار الكامل لميكانيكا الكسر والتشخيص المخبري.
4 التمدد المحوري وانحشار مجموعات المحاور المتعددة
Root Cause Analysis: يؤدي معالجة المواد الكثيفة عبر دورات تشغيل مستمرة وطويلة إلى توليد احتكاك عالٍ، مما يرفع درجة حرارة شفرات المفارم حتى 80℃ – 120℃. وإذا تجاوز التمدد الحراري للشفرات خلوصات التباعد المحورية المحددة هندسياً، ستتحاك الأوجه الجانبية للقواطع المتداخلة ببعضها، مما يؤدي إلى انحشار احتكاكي، وانحراف المحور، وزيادة الحمل على محرك التروس.
إعادة التصميم الهندسي والمفاضلات الفنية: قم بزيادة سمك جلب التباعد بالنسبة للشفرات، مع ضبط فجوة خلوص من جانب واحد بمقدار 0.15 mm to 0.40 mm (بحيث تكون المباعدة أعرض بمقدار 0.3 mm to 0.8 mm من الشفرة المقابلة لها). بالإضافة إلى ذلك، قم بتطبيق معالجة بالتبريد الشديد عند -196℃ أثناء المعالجة الحرارية للتخلص من الأوستنيت المتبقي، مما يضمن ثباتاً أبعادياً عالياً عبر نطاق واسع من درجات الحرارة. المفاضلة الهندسية: قد تسمح فجوات الخلوص الأكبر للمواد الصفائحية الرقيقة بالمرور دون فرامها بالكامل. للحصول على التحليل الكامل لسلسلة التفاوتات المسموح بها وراء أهداف الخلوص هذه — بما في ذلك رموز الاستواء/التوازي/التعامد وفق نظام GD&T، وتجميع المباعدات حسب التوافق الانتقائي، وبوابات قبول TIR بعد التجميع — انظر دليلنا حول دليل تراكم التفاوتات لشفرات المحاور المتعددة.
5 التآكل الكيميائي السريع وتلين الحواف في معالجة الكتلة الحيوية
Root Cause Analysis: يؤدي تدوير ومعالجة النفايات الغذائية العضوية أو جثث الحيوانات إلى انبعاث أحماض عضوية وكلوريدات عالية الرطوبة (pH < 4). يفتقر صلب أدوات التشغيل على البارد القياسي مثل AISI D2 أو DC53 إلى نسبة كافية من الكروم الحر، مما يسبب تكون أكسيد الحديد والتنقر السريع تحت هذه الظروف. يضعف هذا التآكل بنية الصلب الأساسية، مما يعجل بالتآكل الميكانيكي ويؤدي إلى فقدان حدة حافة القطع بسرعة.
إعادة التصميم الهندسي والمفاضلات الفنية: قم بترقية خامة القاطع إلى الصلب المقاوم للصدأ المارتنسيتي AISI 420 (المقسى إلى 48–52 HRC) أو الصلب المقاوم للصدأ العالي الكربون AISI 440C (المقسى إلى 58–60 HRC)، اعتماداً على كمية معادن الشوائب الغريبة المختلطة بالمواد. المفاضلة الهندسية: يُعد تجليخ صلب الأدوات المقاوم للصدأ بدقة أكثر صعوبة، مما يزيد من تكاليف التصنيع وأوقات التوريد.
6 ارتخاء مقعد الشفرة الدوارة ذات المحور الأحادي
Root Cause Analysis: تطبق قوى القطع عالية التردد أحمالاً دورية ونبضية على اللقم الدوارة ذات المحور الأحادي. وإذا تجاوز التفاوت الأبعادي بين وجه المقعد السفلي للقمة والتجويف المشغّل في الدوار 0.05 mm، فقد تتحرك اللقمة حركة محورية دقيقة أثناء التشغيل. يفرض هذا التحرك إجهادات قص دورية عالية على برغي التثبيت المركزي، مما يؤدي إلى إجهاد البرغي وفشله في النهاية.
إعادة التصميم الهندسي والمفاضلات الفنية: قم بتضييق التفاوتات الأبعادية على مقعد الشفرة السفلي وأوجه التحديد إلى ±0.02mm صارمة عبر التجليخ الدقيق. المفاضلة الهندسية: يتطلب ذلك مثبتات تجليخ دقيقة للغاية على ماكينات CNC، مما يزيد من تكاليف تصنيع الأدوات.
7 التدوير الكاشط الحاد للحواف الناتج عن البوليمرات المقواة بألياف الزجاج
Root Cause Analysis: تعمل ألياف الزجاج (GF) المستخدمة في البلاستيك الهندسي كمواد كاشطة عالية الصلادة أثناء عملية الفرم. عندما تنزلق هذه الألياف على صلب الأدوات القياسي، فإنها تسبب جرفاً مجهرياً يؤدي إلى تدوير حافة القطع الحادة بسرعة. وبمجرد تدويرها، لا تعود الشفرة قابلة لقطع البلاستيك بشكل نظيف، مما يزيد من استهلاك الطاقة ويولد احتكاكاً يصهر البوليمر.
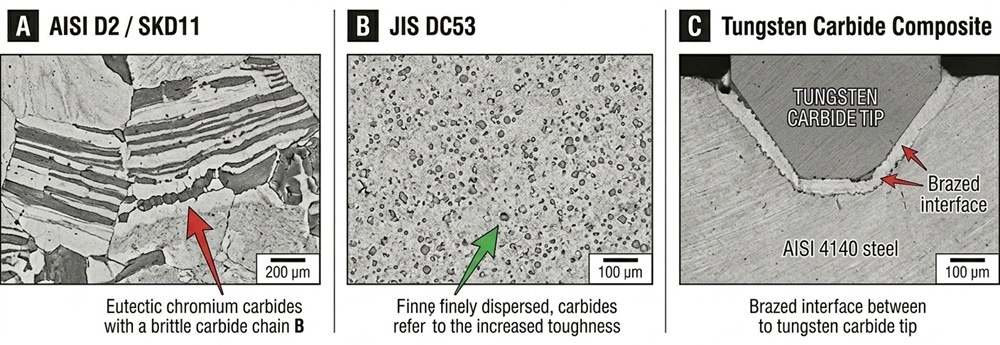
إعادة التصميم الهندسي والمفاضلات الفنية: استخدم شفرات مركبة تتميز ببدن من الصلب الإنشائي AISI 1045 أو 4140 مع لقم كربيد التنجستن (WC-Co) الملحومة بالنحاس عند حواف القطع. توفر لقم الكربيد صلادة عالية (89–92 HRA) لمقاومة كشط الألياف، بينما يحافظ البدن الصلب على المتانة الهيكلية. المفاضلة الهندسية: يمكن أن تتسبب بيئات الاهتزاز العالي أو صدمات المعادن الغريبة في تشقق لقم الكربيد الهشة أو انفصالها عن القاعدة الصلب.
8 التقشر المبتسر لزوايا اللقم المقعرة المربعة
Root Cause Analysis: تتركز الإجهادات عند أطراف الزوايا الأربع للقم المقعرة المربعة ذات المحور الأحادي أثناء التشغيل. وإذا تم تجليخ نصف قطر التقعير بشكل غائر للغاية، تصبح هندسة الحافة الناتجة هشة جداً، مما يجعل الزوايا عرضة للتقشر المجهري تحت أحمال الصدمات القياسية.
إعادة التصميم الهندسي والمفاضلات الفنية: تحسين هندسة التجليخ من خلال تقليل عمق التقعير وإضافة شطب أو تنعيم دقيق ومحكوم بمقدار 0.1 mm على حد القطع. يعمل ذلك على تعزيز هندسة الزوايا مع الحد الأدنى من التأثير على حدة القطع الإجمالية.
9 التآكل بالاحتكاك (Galling) على أسطح التداخل متعددة المحاور
Root Cause Analysis: عند تقطيع المواد القابلة للسحب/المطيلة مثل سبائك الألومنيوم أو البوليمرات اللينة، يمكن للضغوط الجانبية العالية أن تدفع المادة إلى الفجوات الجانبية بين الشفرات المتداخلة. تتعرض هذه المادة العالقة لاحتكاك وضغط عاليين، مما يؤدي إلى لحام بارد موضع وانتقال المادة (Galling) إلى أوجه الشفرة، وهو ما يزيد من عزم الدوران والاحتكاك.
إعادة التصميم الهندسي والمفاضلات الفنية: تجليخ الأوجه الجانبية للشفرة بدقة للحصول على إنهاء سطحي ناعم بصلابة Ra< 0.8μm لتقليل الاحتكاك. بالنسبة للتطبيقات عالية المطيلية، يوصى بإضافة مجاري هروب شعاعية ضحلة عبر أوجه الشفرة للمساعدة في طرد الجسيمات العالقة. كما يفضل تزويد الجوانب الجانبية للشفرات بزعانف كشط شعاعية للمساعدة في إخراج الجسيمات الدقيقة من الفجوة.
10 التشوق الحراري (Heat Checking) الناتج عن الاحتكاك المستمر
Root Cause Analysis: يمكن أن يؤدي تقطيع المواد عالية المرونة إلى توليد احتكاك مستمر وعالٍ، مما يخلق تدرجات حرارية موضعية عبر حد الشفرة. والتمدد والانكماش الحراري الدوري الناتجان عن ذلك قد يسببان تشققات حرارية مجهرية (Heat Checking) عمودية على حد القطع، مما قد يؤدي إلى إخفاقات هيكلية أكبر.
إعادة التصميم الهندسي والمفاضلات الفنية: اختر صلب أدوات يتميز بتوصيل حراري عالٍ ومقاومة للمراجعة الحرارية (Temper Resistance)، مثل AISI H13. وأكد على استخدام نظام التقطيع لدورة عكسية أوتوماتيكية أو تبريد خارجي للسيطرة على درجات حرارة التشغيل.
5.دليل هندسة المواد
يتطلب اختيار سبيكة الصلب المناسبة الموازنة بين ثلاث خواص متعارضة: مقاومة التآكل، ومتانة الصدمات، والقابلية للتصنيع (القابلية للتجليخ).
1 مقارنة مصفوفة البنية الميتالورجية
تعكس مقارنة السبائك التالية مكتبة المواد المعتمدة لدى Maxtor Metal لإنتاج شفرات أجهزة التقطيع.
معيار السبائك الدولي
الكربيدات المجهرية الأساسية
طاقة صدمة شاربي ذات ثلم V (المتانة)
مقاومة التآكل الكاشطة
مؤشر التشغيل الآلي والقابلية للتجليخ
AISI D2 / DIN 1.2379 / SKD11
كربيدات الكروم اليوتكتيكية الكبيرة والشريطية (Cr7C3).
تُقاس قيم طاقة الصدم عند صلادة التشغيل المستهدفة بعد التقسية بالتفريغ والتخمير الثلاثي. تكون القيم في حالة التخمير أعلى بكثير ولا تمثل ظروف التشغيل الفعلية.
2 إرشادات الاختيار الميتالورجي المتقدمة
2.1 AISI D2 مقابل DC53
يحتوي صلب D2 التقليدي على كربيدات كروم كبيرة وغير منتظمة تتشكل أثناء التجمد. تعمل هذه الكربيدات كمواقع لتركيز الإجهادات حيث يمكن أن تبدأ التشققات الدقيقة بسهولة تحت أحمال الصدمات الثقيلة. في المقابل، يغير صلب DC53 التركيب الكيميائي للقضاء على نطاقات الكربيد الكبيرة هذه، مما يؤدي إلى توزيع كربيدي دقيق ومنتظم. يضاعف هذا التحسين في البنية المجهرية متانة الصدمات للمادة مع الحفاظ على مقاومة تآكل مكافئة أو تفوقها عند مستويات صلادة عالية (58–60 HRC).
2.2 سبائك البيئات الخاصة (M6V, 420, 440C)
M6V: تحتوي على نسب عالية من الفاناديوم، مما يشكل كربيدات فاناديوم فائقة الصلادة عبر البنية المعدنية. تعد هذه السبيكة مثالية لخطوط المعالجة المستمرة ذات الأحجام الكبيرة مثل إنتاج الوقود المشتق من النفايات (RDF)، حيث يعد عمر الخدمة الطويل للأدوات أمراً حاسماً لتقليل زمن التوقف عن العمل.
AISI 420 و440C: تُختار أنواع الصلب المقاوم للصدأ المارتنسيتي هذه للتطبيقات شديدة التآكل. يوفر صلب AISI 420 متانة الصدمات المطلوبة للتعامل مع النفايات البلدية المختلطة التي تحتوي على شوائب صلبة عرضية. يتميز صلب AISI 440C بمحتوى أعلى من الكربون والكروم، مما يوفر احتفاظاً ممتازاً بحدة الحواف ومقاومة للتآكل لمعالجة المواد العضوية النقية، مثل معالجة مخلفات جثث الحيوانات. تمتد مقاومة التآكل لصلب 440C أيضاً إلى البيئات المعرضة لحمض الهيدروفلوريك (HF) مثل تمزيق بطاريات الليثيوم أيون؛ للحصول على إرشادات تقليل أثر المواد والمكونات المبتلة في تلك الظروف، انظر مخاطر تمزيق بطاريات ليثيوم أيون: ضوابط القص منخفض السرعة، تصميم الغلاف الجوي الخامل، ومعالجة HF.
تتطلب شفرات أجهزة التمزيق الصناعية معالجة حرارية دقيقة لتحقيق التوازن المناسب بين الصلادة والمتانة. يمكن أن يؤدي التخمير غير الصحيح أو التحول الفازي غير المكتمل إلى الفشل المبكر للأداة.
1 الأوستنة بالتفريغ والتبريد السريع المحكوم
تُعالج الشفرات حرارياً في فرن تفريغ عالٍ (10-4mbar) لمنع إزالة الكربون من السطح والأكسدة. بالنسبة لأنواع صلب الأدوات الممتازة مثل D2 وDC53، يتم تسخين المادة مسبقاً على مراحل لتقليل التشوه الحراري قبل رفعها إلى درجة حرارة الأوستنة النهائية (1020℃ – 1040℃). بمجرد الوصول إلى ذوبان كربوني متجانس، تخضع القطع للتبريد السريع بغاز النيتروجين تحت ضغط عالٍ (6 – 10bar) لتحويل بنية الأوستنيت بسرعة إلى مارتنسيت صلب.
2 عملية التحويل التبريدي العميق (الكريوجيني)
بعد التبريد السريع، يمكن أن تحتفظ البنية المعدنية للصلب بنسبة تصل من 5% إلى 15% من الأوستنيت المتبقي غير المستقر. لضمان الاستقرار الأبعادي طويل الأجل ومنع التشوه أو التشققات تحت الأحمال الهيكلية الثقيلة، تخضع الشفرات لمعالجة تبريدية عميقة:
يتم خفض درجة الحرارة بمعدل محكوم (1℃/دقيقة) حتى تصل إلى -196℃ باستخدام النيتروجين السائل.
تُحفظ الشفرات عند درجة حرارة -196℃ لمدة 12 إلى 24 ساعة.
تفرض هذه العملية التحول الكامل للأوستنيت المتبقي إلى مارتنسيت وتشجع ترسيب كربيدات η الدقيقة، مما يعزز كلاً من مقاومة التآكل والاستقرار الهيكلي.
Incomplete RA transformation is one of the most common latent root causes behind catastrophic blade failure — see our guide on التحطم الكارثي للشفرات: الأسباب الميتالورجية الجذرية وطرق الوقاية for XRD acceptance limits and how RA exceedances are diagnosed in the field.
6.3 Precision Tempering Strategies
Tempering modifies the hard, brittle martensitic structure into a tougher, more resilient tempered martensite.
High-Temperature Tempering (Secondary Hardening Window): For D2 and DC53 blades used in high-wear applications, triple tempering is performed at 520℃ – 540℃. This triggers secondary carbide precipitation, maximizing wear resistance while maintaining a stable hardness of 58–60 HRC.
Low-Temperature Tempering (Toughness Window):
For shredder blades utilizing AISI D2, tempering is conducted at 180℃ – 200℃ to relieve quenching stresses and achieve peak impact toughness while maintaining a high working hardness of 58–61 HRC. To prevent micro-cracking during subsequent Wire EDM for internal shaft bores, a mandatory post-EDM stress-relief temper at 180℃ – 200℃ for 4 hours must be enforced.
For multi-shaft claw configurations subjected to severe operational shock loads, AISI H13 items must undergo high-temperature tempering cycles within 550℃ – 580℃. This drives complete secondary transformation and matrix stress-relief, establishing a stable tempered martensite structure that delivers its peak Charpy impact energy while targeting a hardness of 48–54 HRC.
7. هندسة شكل الشفرة وتصميم حافة القطع
The geometric design of a shredder blade determines its cutting efficiency, material throughput, and structural durability.
7.1 Single-Shaft Insert Architecture
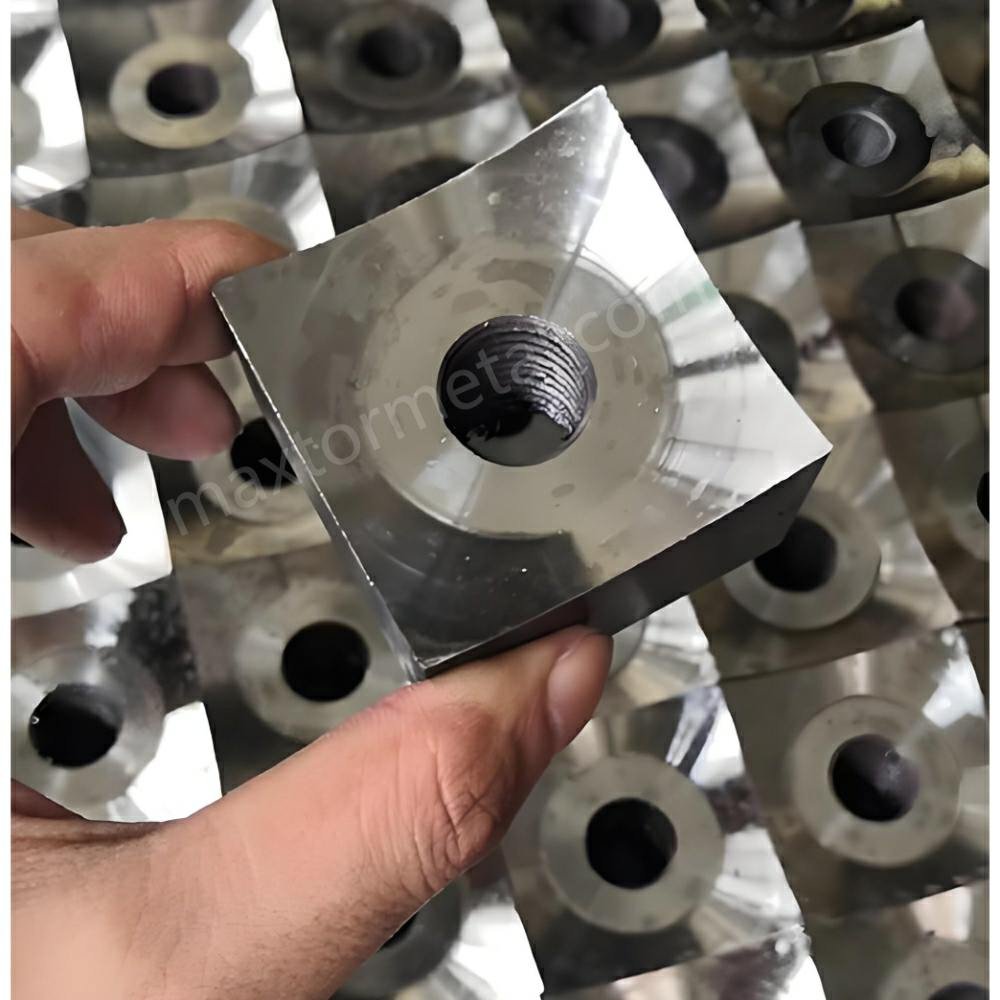
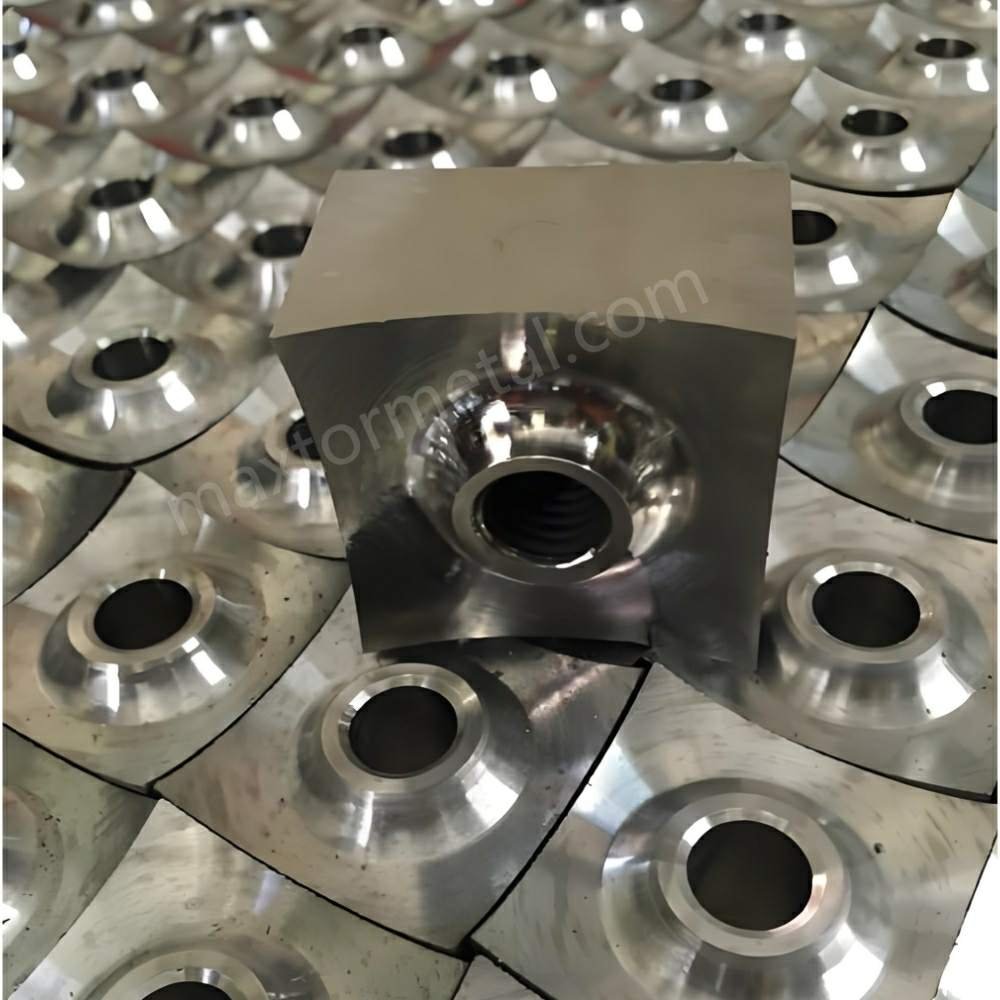
Single-shaft rotary knives are typically designed as multi-angle square concave inserts. The concave face creates an aggressive, positive rake angle (α = +10°to +15°) that helps pull material into the cutting zone, lowering the required drive motor power.
The center of the insert features a precision-machined countersunk hole designed to accept high-tensile socket head cap screws, securing the blade tightly into its rotor pocket. This pocket provides multi-surface support to absorb high radial and axial cutting forces.
7.2 Multi-Shaft Claw Profiles and Bore Mechanics
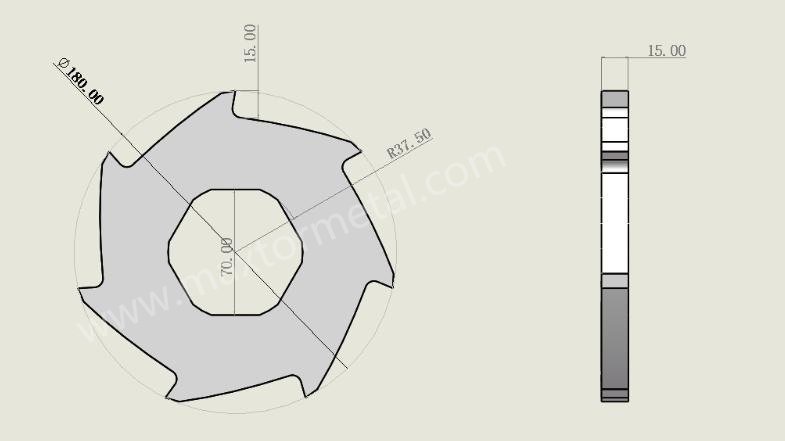
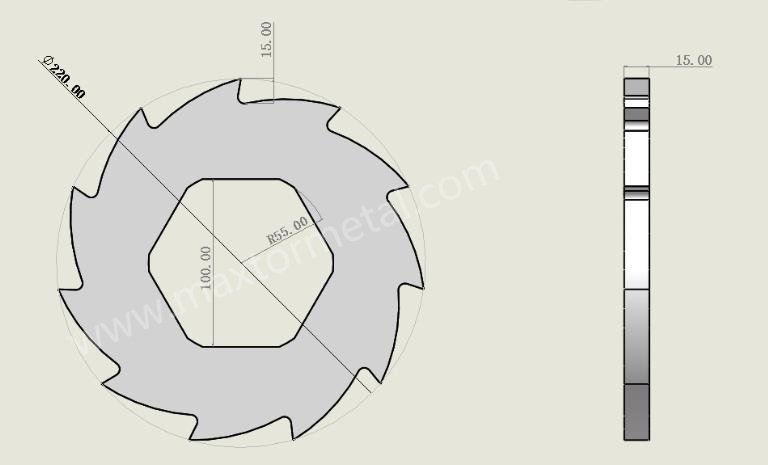
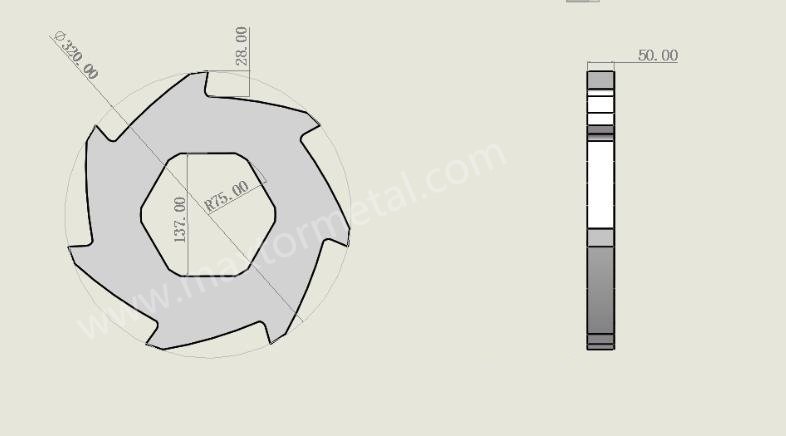
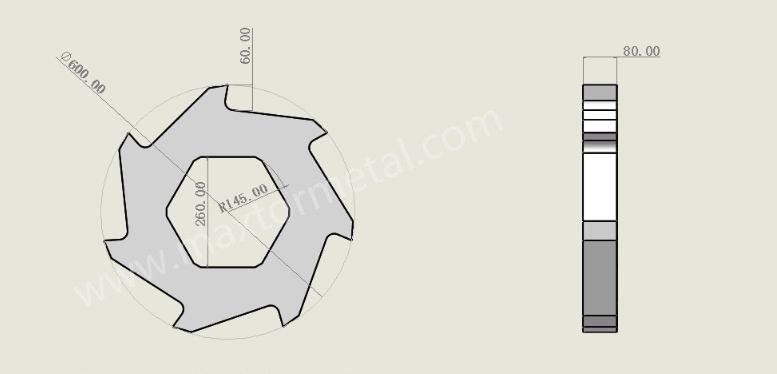
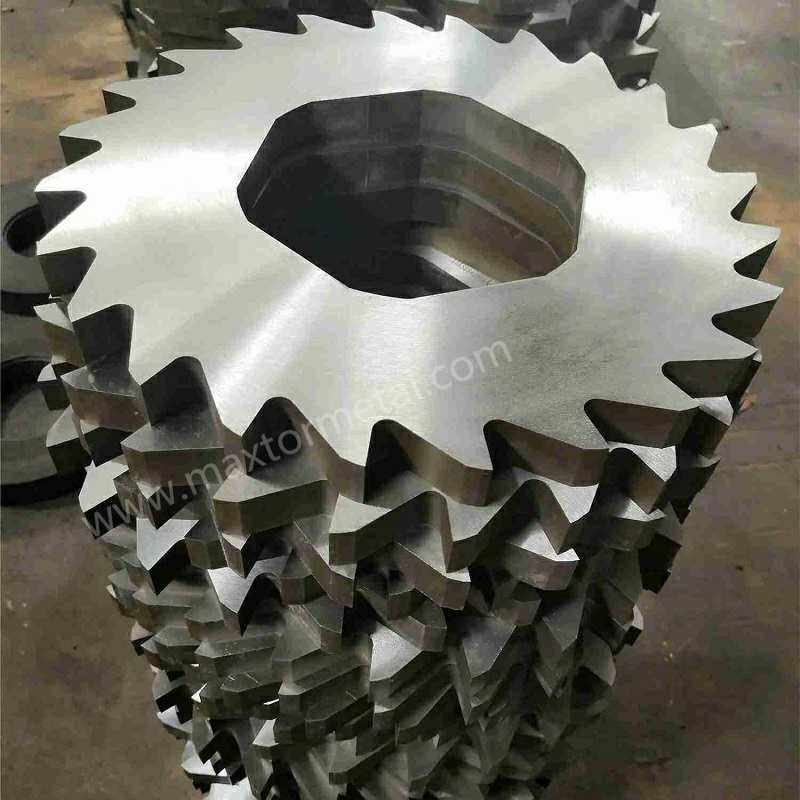
Multi-shaft blades are styled as disk cutters featuring a variable number of cutting claws (typically 3-claw, 5-claw, or 8-claw configurations).
3-Claw Profile: Features deep, aggressive hooks with a tall profile, making it ideal for grabbing and tearing bulky, hollow items like plastic drums or car body shells.
8-Claw Profile: Features shorter, closely spaced claws designed for high-density, uniform sizing applications, such as tire shredding or fine biomass processing.
The design of the internal drive bore is critical for delivering high torque from the main drive shaft:
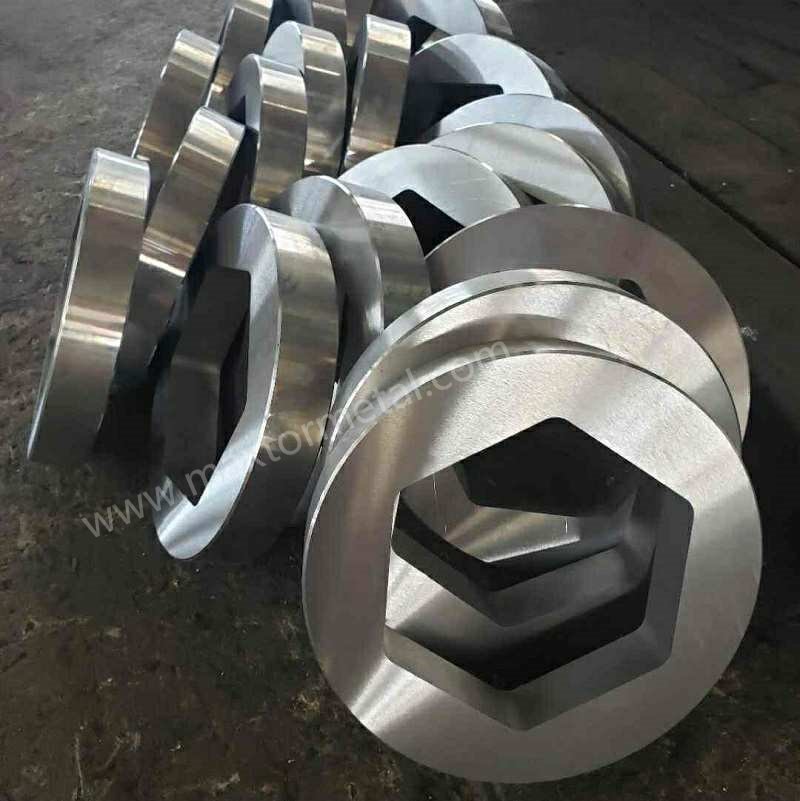
Hexagonal / Octagonal Bores: Provide positive mechanical engagement but feature sharp internal corners that act as stress concentrators.
Involute Spline Bores: Feature a series of matching internal teeth that distribute torsional loads evenly across the entire circumference. This design significantly reduces localized stress concentration, making it ideal for heavy-duty recycling operations.
8. عملية تصنيع وفحص جودة شفرات آلات التقطيع
To ensure reliable performance in demanding recycling environments, shredder blades must follow strict, quality-controlled manufacturing stages.
8.1 Advanced Manufacturing Workflow
Maxtor Metal’s standard manufacturing sequence for industrial shredder blades follows eight controlled stages:
Material Sourcing & Forging: Use clean, vacuum-degassed tool steel ingots. Perform 3D multi-directional forging to ensure uniform grain structure and break up coarse carbide bands.
Spheroidized Annealing: Heat-treat to produce a uniform distribution of granular carbides within a soft ferrite matrix, ensuring consistent machinability and dimensional stability.
CNC Rough Machining: Mill the core blade profiles, drill countersunk holes, and rough-turn the outer diameter, leaving a uniform 0.3mm – 0.5mm grinding allowance across all critical faces.
Vacuum Heat Treatment & Cryogenic Stabilization: Execute the complete vacuum hardening, liquid nitrogen deep freeze, and triple tempering sequence to fix the material’s microstructural properties.
Precision Super-Grinding: Use specialized CNC surface grinders equipped with vitrified CBN (Cubic Boron Nitride) or diamond wheels to finish the cutting edges to a smooth surface finish of Ra< 0.8μm.
Wire EDM Profiling (For Complex Bores): Use high-precision wire EDM to cut internal hexagonal or spline bores into the hardened blade body.
Low-Temperature Stress-Relief Tempering: Immediately temper the parts at 180℃ – 200℃ for a minimum of 4 hours to eliminate residual tensile stresses and the brittle EDM “white layer”.
Final Quality Control Inspection: Validate all dimensions using automated Coordinate Measuring Machines (CMM).
8.2 Metrology Protocols & Inspection Tolerances
Every finished blade must pass three quality control checks before release:
End-Face Flatness Verification: Measured using an optical flat or high-precision digital indicator across the entire blade diameter. For high-precision applications, flatness variation must not exceed ±0.01mm.
Dual-Face Parallelism Testing: The thickness variation between opposing parallel faces is verified at four symmetric points. Total thickness deviation must remain within ±0.05mm to ensure uniform seating when blades are stacked together on a multi-shaft assembly.
9. دراسات الحالة والنجاح
9.1 Case Study 1: Preventing Cracking in Industrial Silver Recycling
The following data comes from Maxtor Metal’s project support for a precious metals reclamation operator; the customer name has been anonymized.
Original Equipment Configuration: Multi-shaft heavy shredder using standard AISI D2 steel blades through-hardened to 60 HRC. Internal drive engagement was handled via a standard wire EDM-cut internal hexagonal bore.
Operational Failure Analysis: The original D2 blades frequently cracked and split from the sharp corners of the internal hex bore outward during early operation. Investigation revealed that the high torque required to process dense silver scrap amplified the residual tensile stresses left behind by the wire EDM process. The localized micro-cracking was heavily aggravated by the uncontrolled tensile stress fields generated during the legacy vendor’s post-EDM wire cutting, which omitted the critical stress-relief tempering protocol required to eliminate the brittle recast white layer. The large, brittle carbide structures typical of standard D2 steel could not absorb these combined loads, leading to rapid crack propagation and failure.
Evaluation of Engineering Solutions
Solution A: Upgrade to Material DC53
Engineering Approach: Replace AISI D2 steel with premium DC53 cold-work tool steel while maintaining standard, high-efficiency manufacturing methods.
Result Matrix: The fine, uniform carbide structure of DC53 doubled the material’s impact energy compared to D2. This increased toughness allowed the steel matrix to naturally absorb the residual stresses from the EDM process and handle the high torque loads without cracking. The blades maintained a high surface hardness of 58–60 HRC, preserving full wear life while shortening manufacturing lead times.
Solution B: Modify Manufacturing via a Four-Step Process
Engineering Approach: Maintain the original AISI D2 material but completely restructure the manufacturing sequence to isolate and relieve internal stresses:
Vacuum-harden the blank to a lower, tougher hardness level of 52 HRC.
Rough-grind both faces, leaving a 0.1mm – 0.2mm machining allowance.
Wire-EDM cut the internal hexagonal bore profile.
Perform a long, low-temperature stress-relief temper at 180℃ – 200℃ to relieve internal tensile stresses before a final finish grind.
Result Matrix: This process successfully prevented internal bore cracking and achieved a precise flatness tolerance of ±0.01mm. However, lowering the hardness to 52 HRC reduced the blades’ wear life by roughly 35%. This approach also significantly increased manufacturing costs, required more complex processing steps, and extended production lead times.
Final Implementation Decision: The operator chose Solution A. Upgrading to DC53 eliminated the cracking failures, maintained optimal edge wear life, simplified manufacturing, and reduced overall tool production times.
9.2 Case Study 2: Extending Tool Life in Corrosive Organic Waste Processing
The following data comes from Maxtor Metal’s project support for a municipal solid waste processing facility; the customer name has been anonymized.
Industrial Operator Profile: A municipal solid waste facility operating continuous organic waste and animal rendering lines.
Original Equipment Configuration: Heavy-duty dual-shaft shredder fitted with standard AISI D2 tool steel multi-claw blades.
Operational Failure Analysis: The original D2 blades showed severe surface rust and pitting corrosion within hours of processing acidic organic waste (pH < 4.5). This chemical corrosion quickly dulled the cutting edges, causing fibrous materials to wrap around the shafts and clog the machine. The resulting friction led to high operating temperatures, motor overloads, and frequent unscheduled maintenance shutdowns.
Implemented Engineering Redesign: The D2 blades were replaced with high-carbon martensitic stainless steel (AISI 440C), vacuum-hardened and low-temperature tempered to a stable 59 HRC. The side clearance gaps were also opened to 0.25 mm using wider, corrosion-resistant spacers to handle thermal expansion.
Quantified Performance Improvement: The upgraded AISI 440C stainless blades resisted organic acid pitting, maintaining a clean cutting edge over long runs. Continuous operating life between sharpening intervals increased from 72 hours to 300 – 580 hours depending on waste stream acidity and throughput rate. Frictional heat generation was significantly reduced, eliminating thermal clogging and lowering overall motor power consumption by 14%.
10. قسم الأسئلة الشائعة (FAQ)
لماذا تتعرض شفرات الفولاذ AISI D2 غالبًا للتشظي أو الفشل عند تقطيع النفايات البلدية الصلبة المختلطة؟
يحتوي الفولاذ AISI D2 على كربيدات كروم كبيرة وغير منتظمة تتشكل أثناء التجمد. وتعد أحزمة الكربيد هذه هشة وتعمل كمراكز لتركيز الإجهاد الداخلي. عندما يواجه الشريتدر معادن غريبة غير قابلة للكسر أو أحجارًا ثقيلة، فإن أحمال الصدمات المفاجئة تتجاوز متانة الكسر لمصفوفة D2، مما يؤدي إلى تشظي دقيق أو شقوق رئيسية في جسم الشفرة.
كيف يساعد الترقية إلى الفولاذ DC53 في منع شفرات آلة التقطيع من التشقق؟
يقلل الفولاذ DC53 من أحزمة كربيد الكروم الكبيرة النموذجية في D2، ويستبدلها بتوزيع كربيد ناعم ومنتظم. بناءً على اختبارات تأهيل المواد التي أجرتها Maxtor Metal، فإن هذا التعديل في البنية المجهرية يضاعف تقريبًا طاقة صدم "شاربي" ذات الثلم على شكل V (Charpy V-notch) مقارنة بـ D2 القياسي عند صلادة عمل مكافئة (58-60 HRC)، مما يسمح للشفرة بامتصاص الصدمات المفاجئة وعزم الدوران العالي بشكل أفضل دون التعرض للكسر.
ما هي الخلوص الجانبي الأمثل لشفرات آلات التقطيع متعددة المحاور، ولماذا يعد ضروريًا؟
بناءً على مواصفات تجميع المحاور المتعددة من Maxtor Metal، يتراوح الخلوص الجانبي القياسي للجانب الواحد بين 0.15 مم و0.40 مم، ويتم تحقيق ذلك من خلال جعل حلقة التباعد (الجللبة الفاصلة) أعرض بمقدار 0.3 مم إلى 0.8 مم من سماكة الشفرة. يستوعب هذا الخلوص المدمج تفاوتات السماكة (ISO 2768-mK) ويسمح للشفرات بالتمدد بحرية عندما تسخن بسبب الاحتكاك أثناء التشغيل، مما يمنع الانحشار المحوري والاستعصاء.
متى يجب استخدام لقيمات كربيد التنغستن بدلاً من فولاذ الأدوات الصلب الصلد لآلات التقطيع أحادية المحور؟
تعد لقيمات كربيد التنغستن مثالية للتطبيقات عالية الكشط مع انخفاض مخاطر الصدمات الشديدة، مثل تقطيع الأفلام الزراعية الملوثة بالرمال أو معالجة الهندسة البلاستيكية المعززة بالألياف الزجاجية. توفر أطراف الكربيد صلادة عالية (89–92 HRA) لمقاومة التآكل الكاشط، بينما توفر قاعدة فولاذية متينة مثل AISI 4140 الدعم الهيكلي.
تجبر المعالجة التبريدية الأوستنيتي المتبقي غير المستقر على التحول بالكامل إلى مارتنزيت مستقر. في بروتوكول المعالجة الحرارية الخاص بـ Maxtor Metal، يتم الاحتفاظ بالشفرات عند -196 درجة مئوية لمدة تتراوح بين 12 إلى 24 ساعة بعد التبريد المفاجئ، مما يزيل الإجهادات المجهرية المتبقية التي قد تسبب التواءً أو تشويهًا أثناء الخدمة، ويحفز ترسيب كربيدات ثانوية دقيقة تعمل على تحسين مقاومة التآكل العامة.
ما الذي يسبب انقسام أو تشقق تجاويف الدفع الداخلية (السداسية أو المثمنة)، وكيف يمكن إصلاح ذلك؟
يؤدي تشطيب تجاويف الدفع الداخلية باستخدام القطع بالسلك (wire EDM) إلى تكوين "طبقة بيضاء" رقيقة وهشة على سطح الفولاذ تحتوي على إجهادات شد متبقية عالية. كما أن الزوايا الحادة للتجاويف السداسية أو المثمنة تركّز الإجهاد بشكل طبيعي. وتحت تأثير عزم الدوران العالي، يمكن أن تبدأ الشقوق بسهولة عند هذه الزوايا وتنتشر إلى الخارج. يمكن منع ذلك عن طريق تطبيق تبريد لتخفيف الإجهاد بعد القطع بالسلك عند درجة حرارة 180 إلى 200 درجة مئوية أو ترقية مادة الشفرة إلى الفولاذ DC53 عالي المتانة.
ما هي مادة الشفرة الأفضل لمعالجة نفايات الطعام العضوية المسببة للتآكل؟
بالنسبة للنفايات العضوية التي تحتوي على نسبة عالية من الرطوبة والأحماض، يُوصى باستخدام الفولاذ المقاوم للصدأ المارتنزييتي AISI 420 أو AISI 440C. يوفر الفولاذ AISI 420 متانة صدمات جيدة لتدفقات النفايات المختلطة، بينما يوفر الفولاذ AISI 440C صلادة أعلى (58–60 HRC) واحتفاظًا ممتازًا بحدة الحواف لتطبيقات التدوير ومعالجة المخلفات الحيوية (rendering) ذات الحجم الكبير، مثل معالجة ذبائح ونفايات الحيوانات.
ما هو تشطيب السطح المطلوب لأوجه الشفرات الدوارة أحادية المحور؟
وفقًا لمعايير الجلخ والفحص لدى Maxtor Metal، يجب أن يكون وجه القطع المقعر مجلوخًا بدقة عند مستوى خشونة Ra < 0.8 ميكرومتر للحفاظ على حافة قطع حادة ومنخفضة الاحتكاك، بينما تتطلب مقاعد التثبيت المسطحة مستوى خشونة Ra < 1.6 ميكرومتر لضمان تثبيت صلب وآمن في تجويف الدوار (الروتور).
لماذا يعد فولاذ الأدوات القياسي غير فعال لمعالجة مخلفات الحيوانات (Rendering) وتجهيز الذبائح؟
تحتوي السوائل الحيوانية على تركيزات عالية من الأحماض العضوية والأملاح التي تتسبب في صدأ وتآكل فولاذ الأدوات القياسي مثل D2 أو DC53 بشكل سريع. يؤدي هذا التآكل الكاشط إلى تدمير مصفوفة الفولاذ وإتلاف حافة القطع بسرعة، مما يتسبب في التفاف المواد حول الشفرات، زيادة الاحتكاك، وفي النهاية زيادة تحميل الآلة بشكل مفرط. يتطلب الأمر استخدام الفولاذ المقاوم للصدأ المارتنزييتي مثل AISI 440C لتحمل هذه الظروف.
ما الغرض من طلاء PVD TiN (نيتريك التيتانيوم) على الشفرات الثابتة (الستاتور) لآلات التقطيع أحادية المحور؟
يزيد طلاء نيتريد التيتانيوم (TiN) من الصلادة السطحية إلى أكثر من 2000 HV على أوجه القص الرئيسية. يعمل هذا الطلاء كحاجز ضد التآكل الكاشط، مما يجعله عالي الفعالية للتطبيقات الدقيقة مثل إعادة تدوير الكابلات الكهربائية، حيث يُعد الحفاظ на حافة نظيفة وحادة أمرًا بالغ الأهمية لمنع تشوه أو تلطخ المادة العازلة.
كيف يختلف تطبيق تصميم شفرة المحاور المتعددة ذات 3 خطافات (أذرع) عن التصميم ذي 8 خطافات؟
يتميز التصميم ذو 3 خطافات بخطافات طويلة وهجومية مصممة لالتقاط وتمزيق المواد الضخمة والمجوفة مثل البراميل البلاستيكية، الإطارات، أو خردة السيارات. أما التصميم ذو 8 خطافات فيتميز بخطافات أقصر وأكثر تكرارًا توفر تمزيقًا أقل حدة، ولكنها تمنح حجمًا أكثر اتساقًا ونعومة للمخرجات، مما يجعلها مثالية لمعالجة الكتلة الحيوية السائبة أو المطاط المعاد تقطيعه.
تعمل آلات التقطيع أحادية المحور بحركة قطع نبضية عالية التردد. تفرض Maxtor Metal تفاوتًا صارمًا قدره ±0.02 مم على قاعدة تثبيت الشفرة وأوجه التوجيه —يتم التحقق منه عبر جلاخات CNC الدقيقة— لضمان ملاءمة صلبة ومحكمة داخل تجويف الدوار ومنع الحركات الدقيقة التي تسبب فشل الكلل (Fatigue failure) لرباطات وبراغي التثبيت الرئيسية.
ما هي التنازلات أو المقايضات الهندسية التي تحدث عند خفض صلادة الشفرة لتحسين متانتها؟
يؤدي خفض صلادة الشفرة (على سبيل المثال، تبريد وتخمير فولاذ D2 إلى 52 HRC) إلى زيادة متانة الصدمات ومقاومتها للتشقق. ومع ذلك، فإن هذا يقلل من مقاومتها للتآكل الكاشط، مما يعني أن حواف القطع ستصبح ثلمة (تفتقد حدتها) بشكل أسرع وتتطلب سنّ الشفرات أو استبدالها بشكل متكرر، مما يزيد من فترات توقف العمل التشغيلي.
ما هي فائدة التجويف المخرّش الالتوائي (involute spline bore) مقارنة بالتجويف السداسي القياسي لمحركات المحاور المتعددة؟
يركز التجويف السداسي إجهادات التواء عند زواياه الست الحادة، مما قد يؤدي إلى حدوث شقوق إجهاد بمرور الوقت. في المقابل، يستخدم التجويف المخرّش الالتوائي (المسنن) سلسلة من الأسنان المنحنية لتوزيع عزم الدوران بالتساوي عبر محيط العمود بالكامل، مما يقلل بشكل كبير من الإجهاد الموضعي ويطيل عمر الشفرة تحت الأحمال الثقيلة.
كيف يمكنك تحديد ما إذا كان فشل الشفرة ناتجًا عن التآكل الكاشط أم عن كلل الصدمات (Impact fatigue)؟
يظهر التآكل الكاشط على شكل أخدود دقيقة ناعمة، وخدوش، وتدوير تدريجي لحافة القطع بمرور الوقت. أما كلل الصدمات فيتسبب في حدوث شظايا دقيقة مفاجئة، أو تقشر (Spalling)، أو شقوق كبيرة ومسننة عبر جسم الشفرة، وعادة ما يحدث ذلك نتيجة الارتطام بجسم غير قابل للتقطيع أو الكسر.
دعوة هندسية نهائية لاتخاذ إجراء
قم بتحسين إنتاجية وكفاءة نظام التقطيع لديك
Does your production line experience frequent downtime due to blade chipping, corner cracking, or rapid wear? Shifting from generic replacement parts to precision-engineered shredder blades can stabilize your processing costs and improve system reliability.
Maxtor Metal’s engineering team can review your system drawings and material requirements to develop customized solutions:
Custom Alloy Matching: We select and treat materials (including DC53, M6V, and AISI 440C) based on your specific waste stream dynamics.
التصنيع الدقيق: All parts are finished with advanced vacuum heat treatments, cryogenic stabilization, and precision CNC grinding down to ±0.01mm tolerances.
Direct RFQ Support: Submit your CAD files (.STEP, .DWG) or OEM part numbers today for a detailed technical review and production quote.







 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean


