By Tommy Tang, Senior Sales Engineer, Nanjing METAL Industrial (12 years in industrial cutting tools and refurbishment supply programs; certifications: CSE, CME, Six Sigma Green Belt, PMP).
Last updated: 2026-04-02.
Revisionshistorie
- 2026-03-29: First published. Added ISO 21940 part references, safety/compliance notes, and an auditable QA + balancing pack template.
Why trust this guide
This best-practices checklist is based on common failure modes and QA controls used in pelletizing and industrial cutting applications. MAXTOR METAL operates under ISO 9001 quality management, uses calibrated/traceable measuring equipment (including third-party calibration where applicable), and applies incoming, in-process, and final inspection gates to reduce variability in critical cutting components.
Wichtigste Erkenntnisse
- Refurbishment quality shows up on the line as pellet length spread, tails, fines, and vibration—not just “how sharp it looks”.
- Treat refurbishment as a controlled process with defined gates: metrology baseline, repair method, finish grinding, and a balancing report.
- Acceptance should be written into POs: geometry checks, surface finish, coating verification, and ISO 21940 dynamic balancing evidence.
- Align maintenance and guarding practice with your local machinery-safety framework and site risk assessment—especially where access to rotating parts exists. (For UK sites, PUWER is a useful reference: HSE’s PUWER overview.)
Scope and limitations
This guide is written for strand pelletizer rotors where refurbishment outcomes depend on controlled geometry, fits, and balance. It focuses on inspection gates, documentation, and acceptance deliverables.
Er stellt nicht replace OEM manuals, site-specific risk assessments, or jurisdiction-specific legal requirements. If an OEM prohibits a repair method, if cracking is detected in stressed regions, or if damage exceeds recoverable limits (e.g., insufficient remaining tooth form or unsafe heat-affected zones), treat refurbishment scope as an engineering decision and escalate to the OEM or a qualified repair authority.
Quick definitions (for inspection reports)
- TIR (Total Indicated Runout): The peak-to-peak indicator reading observed while rotating the component, used to quantify runout at a measurement location.
- Ra (surface roughness): A measured average roughness value used to specify/verify bearing journal and seat finishes.
- Rigid vs flexible rotor (balancing context): Most pelletizer rotors behave as rigid at typical service speeds, but higher-speed or longer rotors may require flexible-rotor methods. When specifying ISO 21940, cite the part that matches your rotor behaviour and service speed.
Safety and compliance note (read first): Work on rotating machinery must follow the OEM manual and your site’s risk assessment and hazardous-energy isolation procedures. Use suitable guarding/interlocks, verify zero energy before access, and ensure only trained personnel perform setup and inspection. For global reference, the risk-assessment approach in ISO 12100 and guard design principles in ISO 14120 are widely used; in the US, OSHA 29 CFR 1910.212 outlines general machine-guarding requirements. UK readers may benchmark guarding practice against PUWER Regulation 11 (dangerous parts of machinery), but equivalent requirements exist in other jurisdictions.
On strand pelletising lines, small mechanical errors in the pelletiser rotor rarely stay small. They show up as pellet length variation, tails, fines, and the kind of nuisance stoppages that quietly eat OEE.
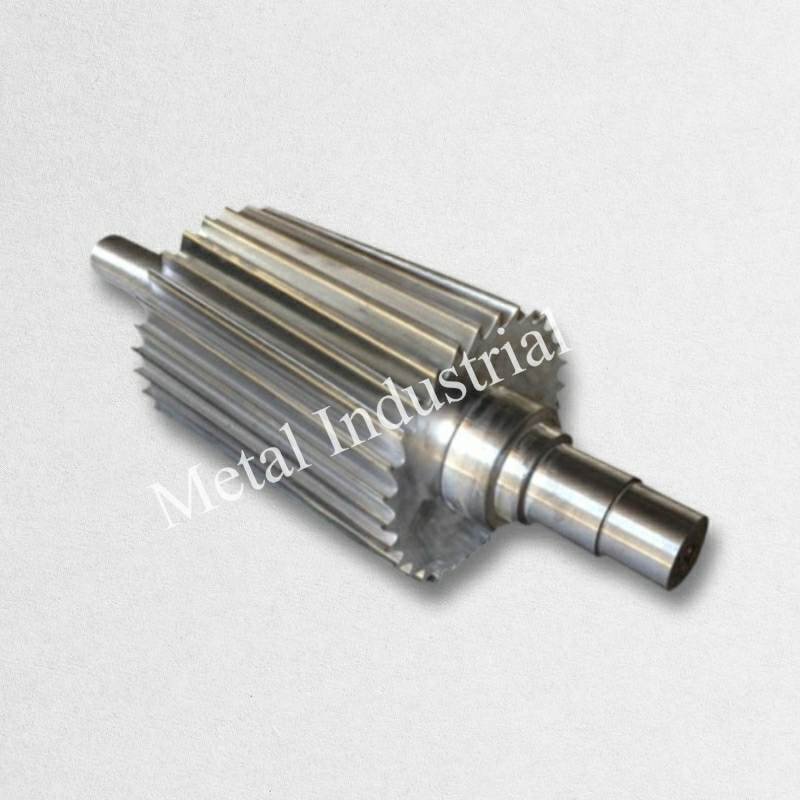
This guide focuses on refurbishment in severe wear cases: geometry restoration, journal and bearing seat repair, coating routes, ISO 21940 dynamic balancing, and the QA documentation UK processors should ask for. It’s written to help you specify strand pelletizer rotor repair work so the outcome is repeatable, not vendor-dependent.
Use it as a step-by-step reference and an acceptance checklist you can paste into audits and purchase orders.
Failure modes and diagnosis
Wear patterns and root causes
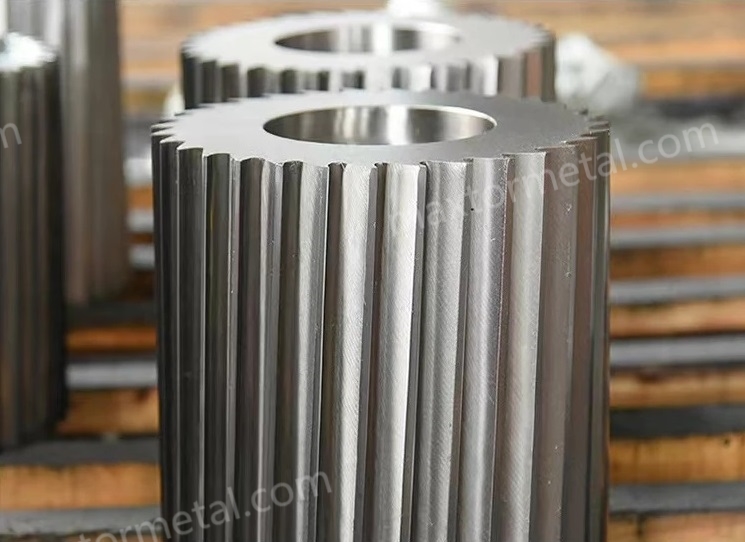
Most rotor issues present first as cut-quality symptoms, not as a visible “broken part”. Plastics Technology’s troubleshooting guide links tails and fines to cutting adjustments, alignment, and component wear that changes how strands are presented to the knives (Plastics Technology, “Solve Seven Common Pelletizing Problems” (2012)).
In refurbishment terms, the common root causes are:
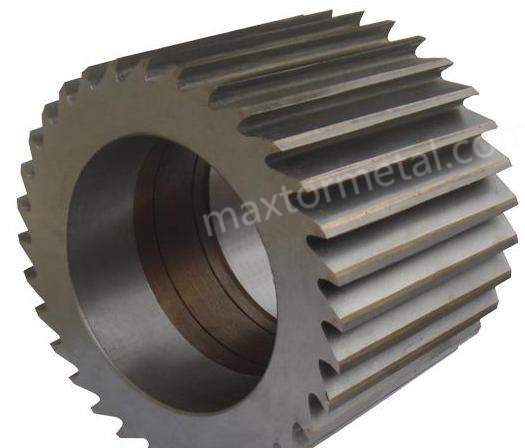
- Edge and profile wear: tooth flank rounding, chipped edges, and helix/profile distortion; the rotor can no longer shear consistently across the full width.
- Journal damage: fretting, scoring, and ovality at bearing fits; this drives heat, vibration, and unstable knife gap.
- Runout growth: shaft bending, seat damage, or assembly errors that produce a changing effective gap through rotation.
- Abrasive duty acceleration: high-fill, glass-fibre, and recycled content increase wear rates and make marginal finishes fail quickly.
Metrology baseline and NDT
Before any metal is removed, you need a baseline that lets you separate “wear you can grind out” from “damage that requires repair”. A good incoming inspection should include:
- Dimensional baseline: critical diameters, shoulder locations, keyways, and any rotor-specific features.
- Runout checks: measure total indicated runout (TIR) at key journals and reference faces with a dial test indicator (DTI), recorded at multiple clock positions.
- Surface condition capture: photographs plus written notes for scoring, pitting, corrosion, and fretting.
For severe wear or abnormal vibration history, add NDT where appropriate:
- Magnetic particle inspection (MPI) for ferromagnetic rotors to find surface-connected cracks.
- Dye penetrant inspection (DPI) where MPI isn’t applicable.
The goal is simple: if the rotor has cracking or heat-checking in stressed areas, a “regrind only” job is the wrong scope.
Impact on pellet quality and uptime
Mechanically, the rotor affects cut quality through two levers:
- Geometrie: tooth profile and edge condition determine whether strands are sheared cleanly or smeared/teased.
- Stabilität: journals, seats, and balance determine whether the set knife gap stays consistent under load.
When these drift, you typically see:
- rising tails and fines at constant throughput,
- more frequent gap resets,
- bearing temperature rise and vibration alarms,
- unplanned stoppages for cleaning fines, swapping knives, or investigating noise.
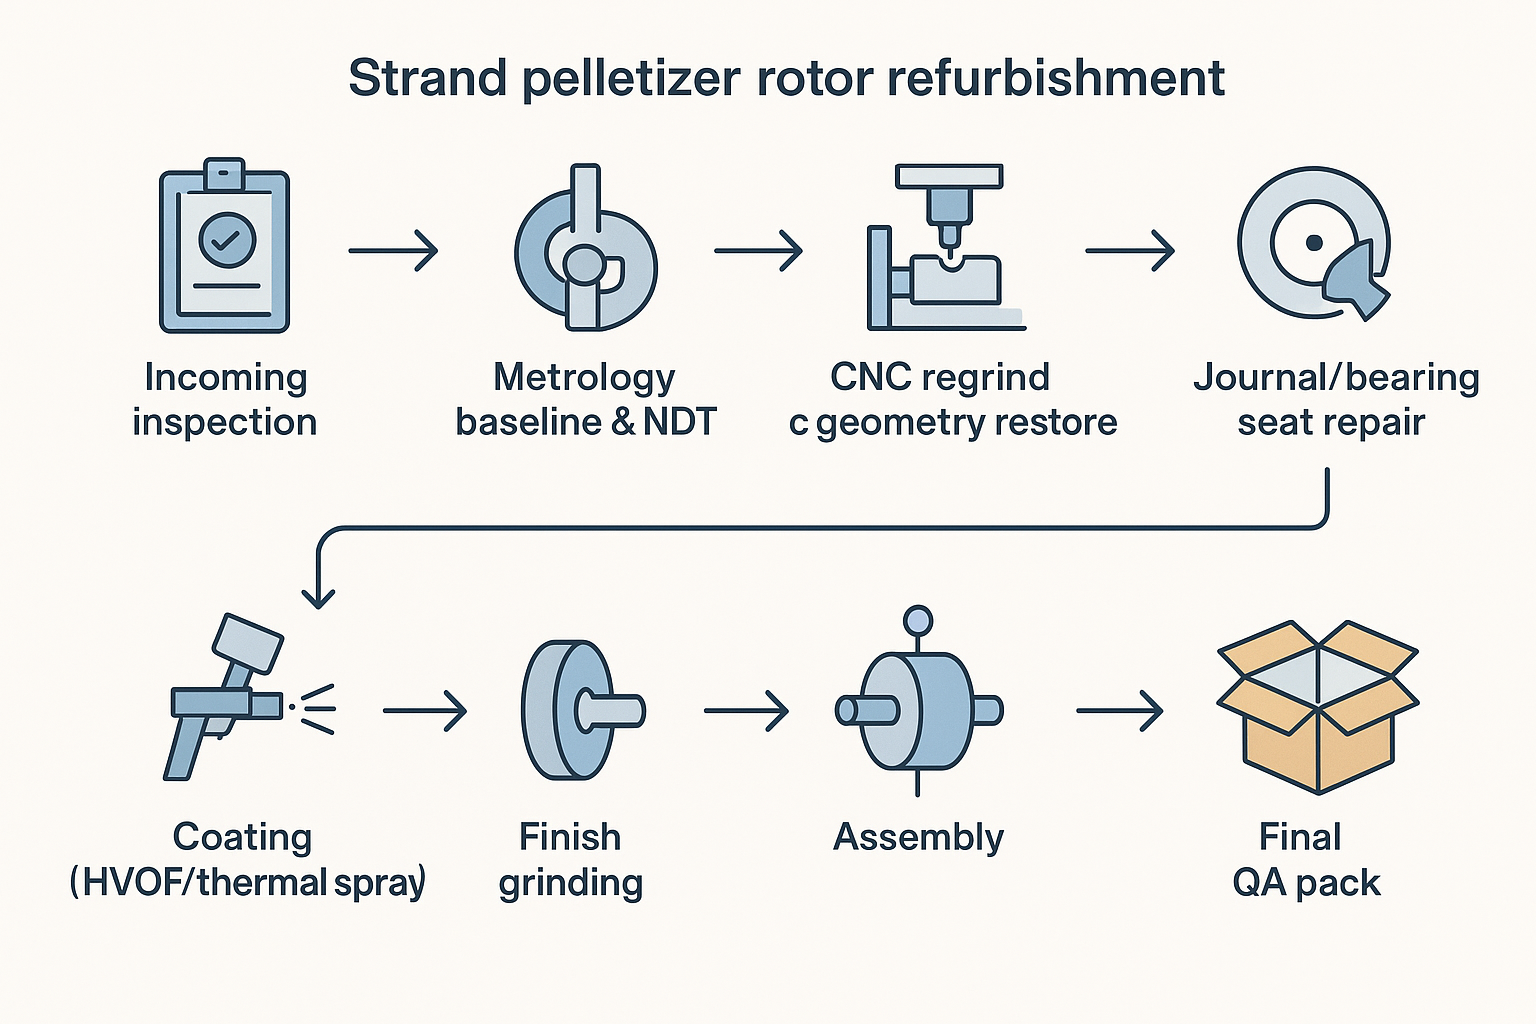
Pelletizer rotor refurbishment
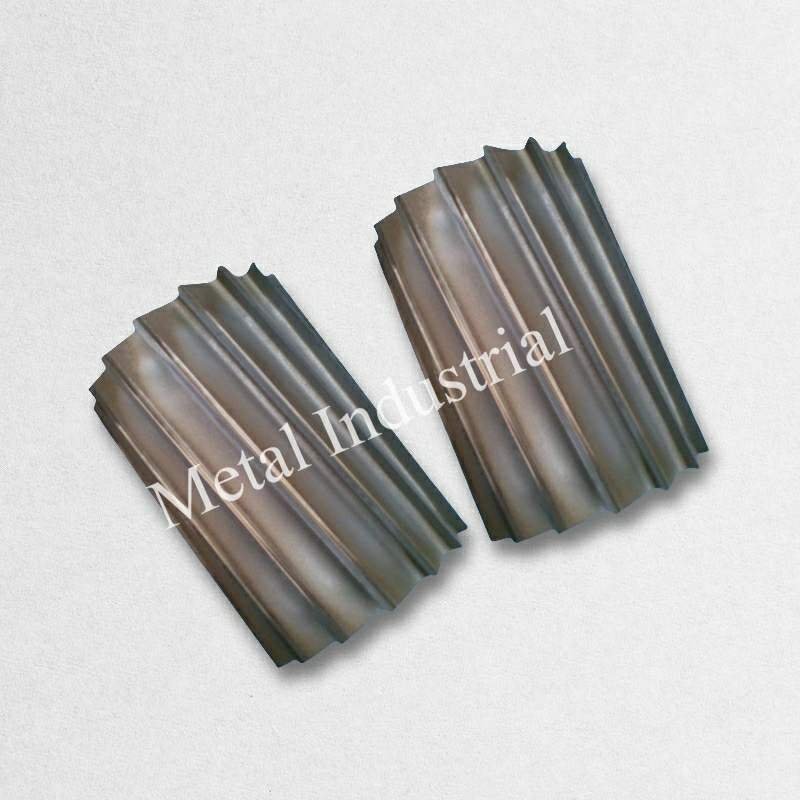
CNC regrind and geometry restore
A controlled regrind is about restoring geometry, not just “making it sharp”. Best practice is to treat tooth profile, helix angle (where relevant), and relief geometry as controlled characteristics.
Process controls that reduce rework:
- Confirm the reference datums used to set the rotor for grinding (and keep them consistent across future regrinds).
- Restore the intended cutting geometry (primary/secondary reliefs where used) so the edge shears rather than rubs.
- Define regrind limits upfront so you don’t drift into an under-strength tooth form over multiple cycles.
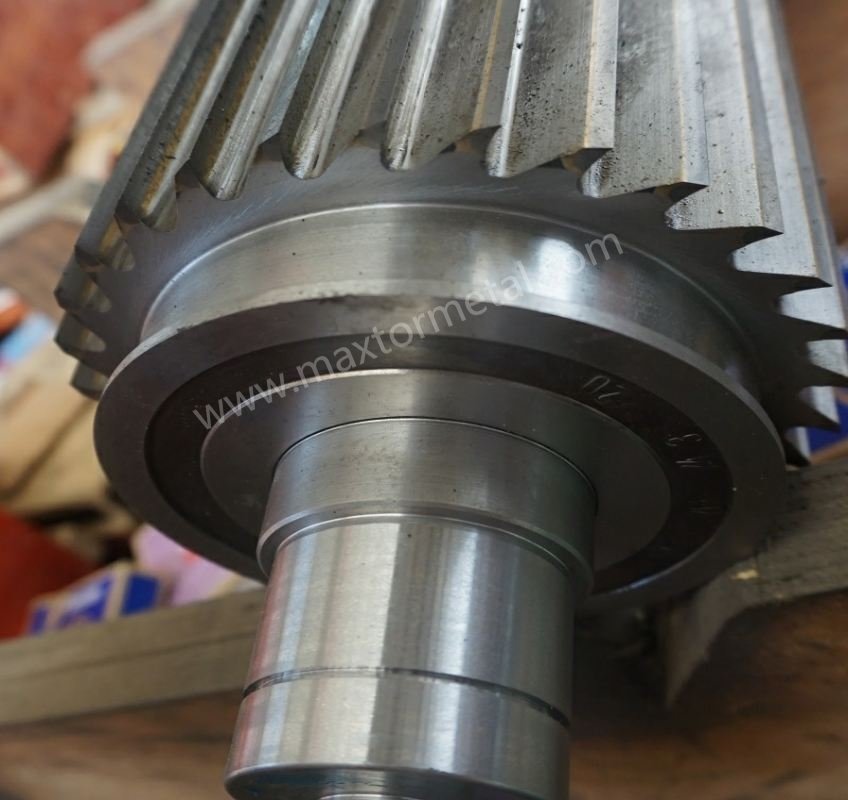
Journal and bearing seat repair
If journals or bearing seats show scoring, ovality, fretting, or loss of fit, grinding alone may not recover the functional condition.
Typical controlled options include:
- Build-up and regrind: apply a suitable build-up process, then grind back to dimension.
- Sleeving: where design allows, recover a damaged seat with a sleeve solution, then finish-grind.
Whichever method is chosen, the acceptance requirement should be written as verifiable measurements:
- diameters and form checks at multiple axial positions,
- runout at the journals relative to the rotor’s functional datum,
- surface finish verified by a measured Ra value, not “looks smooth”.
Coatings, finish grinding, assembly
Coatings can extend life in abrasive duty, but only when they’re treated as an engineered layer with controlled prep, thickness, and post-grind condition.
A robust sequence typically looks like:
- prep and mask critical fits,
- apply the specified coating (where used),
- finish grind to final geometry and finish,
- assemble with controlled torque and cleanliness, then balance.
Acceptance tolerances and QA
Example: what a “good” QA + balancing pack looks like
To make refurbishment repeatable across vendors, ask for a pack that is auditable (was gemessen wurde, mit welchem Instrument und nach welchem Standard). Nachfolgend finden Sie eine Beispielstruktur, die Sie anpassen können—Die Werte dienen nur als Beispielangaben und sollten mit Ihren OEM-Zielwerten ausgefüllt werden.
A) Eingangsinspektionsbericht (Ist-Zustand)
- Rotor-ID/Seriennummer, Eingangsdatum, Fotos (Schäden und Tragbilder)
- Für den Aufbau verwendetes Bezugssystem (benannte Referenzflächen/Zentrierungen)
- Wichtige Abmessungen und Passungen (Durchmesser, Rundheit, Zylindrizität, falls angegeben)
- Rundlauf-/TIR-Ergebnisse nach Position (Messuhraufbau beschrieben; Messwerte nach Uhrzeigerstellung)
- ZfP-Protokoll bei Anwendung (MT/PT-Verfahren, Akzeptanzkriterien, Prüfer/Auftragnehmer)
B) Reparaturablaufplan
- Umfang: Nur Nachschliff vs. Reparatur + Nachschliff vs. Beschichtungsweg
- Reparierte Bereiche (Lagerstellen, Sitze, Zahnform), angewendetes Verfahren (Auftragschweißen, Buchse usw.)
- Details zur Wärmebehandlung/Beschichtung, falls zutreffend (Verfahrensname, Zielschichtdicke, Abdeckung)
C) Endabnahmebericht (Soll-Zustand) für Maße & Oberflächengüte
- Abmessungen und Toleranzstatus gegenüber OEM-Zeichnung oder vereinbartem Prüfplan
- Rundlauf-/TIR-Ergebnisse nach dem Fertigschleifen
- Oberflächengütemessungen (Ra) an Lagerstellen/-sitzen und Referenzflächen
- Verwendete Messmittel + Kalibrier-ID/Ablaufdatum (Rückverfolgbarkeit)
D) Protokoll der dynamischen Auswuchtung
- Angewendete Norm: ISO 21940 (spezifizieren Sie den relevanten Teil, z. B. ISO 21940-11 für starre Rotoren)
- Betriebsdrehzahl (U/min) für die Toleranzberechnung
- Vereinbarte Zulässigkeitsgrenze/Güteklasse für Ihren Maschineneinsatz
- Korrekturverfahren und Ausgleichsebene(n)
- Vorher-/Nachher-Messwerte und verbleibende Restunwucht
- Auswuchtmaschinen-ID + Kalibrier-/Überprüfungsnachweis
E) Verpackungs- und Transportschutz
- Schutzverfahren für Lagerstellen/Kanten (Kappen, Korrosionsschutzmittel, Handhabungshinweise)
- Transportausrichtung und Anschlagpunkte
Geometrie und Oberflächengüte
Der sicherste Weg zur Spezifikation von Granulierrotor-Toleranzen—ohne vorzugeben, dass es einen universellen Wert gibt—besteht darin:
- Die Einhaltung der OEM-Zeichnung zu fordern, wo Zeichnungen vorhanden sind, und
- Ein definiertes Messverfahren sowie Berichtsformat festzulegen, wo dies nicht der Fall ist.
Das QS-Paket sollte mindestens Folgendes enthalten:
- kritische Durchmesser und Positionen (mit Instrumententyp und Kalibrierstatus),
- Rundlaufergebnisse an festgelegten Positionen (Messuhraufbau beschrieben),
- Überprüfung der Zahngeometrie (was wie gemessen wurde),
- Oberflächengütemessungen für Lagerstellen/-sitze und alle geschliffenen Flächen.
Profi-Tipp: Wenn Ihr Werk regelmäßig dieselbe Rotorfamilie nachschleift, standardisieren Sie ein einzelnes Prüfblatt mit benannten Bezügen und Messpunkten. Dies macht Lieferantenvergleiche aussagekräftig.
Härte- und Beschichtungsprüfung
Bei aufgearbeiteten Komponenten dienen Härte- und Beschichtungsprüfungen weniger dem Marketing als vielmehr der Risikokontrolle.
Legen Sie fest, was “Prüfung” bedeutet:
- Härte: Verfahren (z. B. Rockwell), Prüfstellen und Berichtsformat.
- Beschichtung (falls verwendet): Schichtdickenmessverfahren, Anforderungen an die Oberflächengüte nach dem Schleifen und Nachweise über Haftungs- oder Porositätsprüfungen, die der Lieferant erbringen kann.
Wenn Sie eine Beschichtungsspezifikation aufgrund Ihrer Einsatzbedingungen nicht begründen können, halten Sie die Anforderung einfach: korrekte Geometrie, stabiler Sitz und dokumentierte Prüfung.
Dynamisches Auswuchten (ISO 21940)
Nach der Reparatur und dem Fertigschleifen ist das Auswuchten eine funktionale Anforderung – kein verzichtbares Extra. Jede Massenänderung, Auftragschweißung oder Beschichtung kann die Unwucht verändern.
Formulieren Sie die Abnahmekriterien als konkrete Lieferleistungen:
- einen Auswuchtbericht unter Bezugnahme auf ISO 21940 (Auswuchten starrer Rotoren), der Folgendes dokumentiert:
- Betriebsdrehzahl (U/min) für die Toleranzberechnung,
- für Ihre Maschinenbeanspruchung vereinbarte Auswuchtgütestufe oder Abnahmeziel,
- Ausgleichsverfahren und verbleibende Restunwucht,
- Vorher-/Nachher-Messwerte sowie Rückführbarkeit der Messmittel.
Wenn ein Lieferant kein schlüssiges Auswuchtprotokoll vorlegen kann, raten Sie letztlich nur, ob Schwingungsprobleme “am Rotor” oder “an der Linie” liegen.
Procurement and compliance
Dokumentations- und Rückverfolgbarkeitspaket
Für Verarbeiter entscheidet oft bereits der Einkauf über die Qualität der Aufarbeitung. Wenn Sie nicht auditieren können, was getan wurde, können Sie es nicht reproduzieren.
Fordern Sie ein Rückverfolgbarkeitspaket an, das Folgendes umfasst:
- Eingangsinspektionsbericht (Ist-Zustand bei Anlieferung),
- Reparaturablaufbericht (was wurde in welchen Bereichen und warum durchgeführt),
- abschließendes Maß- und Rundlaufprotokoll,
- Härte- und Beschichtungsnachweis (falls zutreffend),
- Protokoll über das dynamische Auswuchten,
- Seriennummer/ID zur eindeutigen Zuordnung des Pakets zum your Rotor.
Wenn Wartungsarbeiten den Zugang zu rotierenden Gefahrenquellen erfordern, stimmen Sie Ihre eigenen Verfahren mit PUWER-Vorschrift 11 (gefährliche Teile) und den Schutz- und Isolationsmaßnahmen Ihres Standorts ab.
Bestellspezifikationen und Erstmusterprüfung
Kopieren/Einfügen: Bestellklauseln für Aufarbeitungsdienstleistungen (Beispiel)
Nutzen Sie die folgenden Klauseln als Ausgangspunkt und ersetzen Sie Platzhalter durch Ihre OEM-Zeichnungs- und Standortanforderungen.
- Umfang: Der Lieferant führt die Rotoraufarbeitung gemäß der vereinbarten Route durch: (a) Nur Nachschleifen / (b) Reparatur + Nachschleifen / (c) Beschichtung + Fertigschleifen. Jede Abweichung bedarf der schriftlichen Genehmigung.
- Bezugspunkte & Wiederholgenauigkeit: Der Lieferant muss das für das Schleifen und die Prüfung verwendete Bezugssystem angeben und dieses für zukünftige Zyklen beibehalten.
- Eingangs- und Ausgangsprotokollierung (Pflicht): Legen Sie Eingangs- (Ist-Zustand) und Endprüfberichte (Soll-Zustand bei Auslieferung) vor, die alle kritischen Durchmesser/Positionen sowie den Rundlauf/TIR an den angegebenen Lagerstellen und Referenzflächen abdecken.
- Oberflächengüte: Geben Sie gemessene Ra-Werte an Lagerstellen/-sitzen und allen spezifizierten geschliffenen Flächen an, einschließlich Gerätetyp und Kalibrierungsrückführbarkeit.
- ZfP (falls erforderlich): Bei starkem Verschleiß, ungewöhnlicher Schwingungshistorie oder visuellen Auffälligkeiten ist eine MPI (oder ggf. DPI) durchzuführen und Verfahren, Akzeptanzkriterien sowie Prüfer/Auftragnehmer zu protokollieren.
- Auswuchtprotokoll: Legen Sie einen Bericht über das dynamische Auswuchten vor, der sich auf ISO 21940 bezieht und den relevanten Teil zitiert (z. B., ISO 21940-11 für Verfahren/Toleranzen bei starren Rotoren). Der Bericht muss Betriebsdrehzahl (U/min), Abnahmeziel/-gütestufe, Ausgleichsebene(n)/-verfahren, Vorher-/Nachher-Messwerte, verbleibende Restunwucht und die ID der Auswuchtmaschine mit Kalibrier-/Verifizierungsnachweis enthalten.
- Rückverfolgbarkeit: Die Rotor-ID/Seriennummer muss auf allen Berichten angegeben sein. Das Berichtspaket muss sich eindeutig dem gelieferten Rotor zuordnen lassen.
- Schutz & Verpackung: Lagerstellen und Schneidkanten sind zu schützen (Kappen/Schutzvorrichtungen + Korrosionsschutz) und so zu verpacken, dass Transportschäden vermieden werden.
- Umgang mit Abweichungen: Jedes außerhalb der Toleranz liegende Merkmal muss vor dem Versand mit vorgeschlagenen Korrekturmaßnahmen und einem Entscheidungsersuchen hervorgehoben werden.
- Lieferumfang: Der Lieferant muss ein einzelnes PDF-“QS-Paket” bereitstellen, das alle Berichte, Fotos und Zertifikate enthält; die Lieferung gilt ohne das QS-Paket als unvollständig.
Eine praktische Bestellspezifikation sollte kurz, messbar und unmissverständlich sein. Folgendes sollte enthalten sein:
- Leistungsumfang (nur Nachschliff vs. Reparatur + Nachschliff vs. Beschichtungsoption),
- erforderliche Prüfstationen (Eingangsprüfung + Ausgangsprüfung),
- Berichts-Deliverables (Abmessungen, Rundlauf, Härte/Beschichtung, Auswuchten),
- Verpackungs- und Schutzanforderungen für Wellenzapfen und Schneidkanten.
Definieren Sie für die Erstmusterprüfung (neuer Lieferant oder neuer Reparaturweg) einen Prüfplan:
- Basisschwingungs- und Schnittqualitätsdaten vor der Änderung,
- kontrollierte Einlaufphase nach der Installation,
- Gut/Schlecht-Kriterien für Granulatlängenstreuung und Feingutanteil (unter Verwendung your der Probenahmemethode).
Wenn Sie eine weiterführende Referenz dazu benötigen, wie sich Schneidspalt und QS-Pakete auf die Qualität des Wasserstrang-Schnitts auswirken, ist MAXTOR METALs Rotorschneider: Der ultimative Leitfaden für die Wasserstrang-Granulierung eine nützliche Hintergrundlektüre.
Lieferantenauswahl-Checkliste
Nutzen Sie dies als Due-Diligence-Checkliste beim Vergleich von Lieferanten:
- Können sie ihre Bezugssystem-Strategie beim Schleifen erklären und dokumentieren (Wiederholgenauigkeit über mehrere Nachschliffe hinweg)?
- Bieten sie einen Eingangs- und Ausgangs- Messbericht (nicht nur einen Lieferschein)?
- Verfügen sie über eine ZfP-Option für Fälle mit schwerem Verschleiß (und können sie nachweisen, wann sie diese einsetzen)?
- Können sie einen Auswuchtbericht vorlegen, der sich auf ISO 21940 bezieht und Vorher/Nachher-Ergebnisse zeigt?
- Schützen sie Wellenzapfen und Schneidkanten beim Transport (Schutzkappen, Korrosionsschutz, Handhabungshinweise)?
- Definieren sie Nachschliffgrenzen und teilen sie die Restlebensdauer mit?
- Können sie einen Erstmuster-Freigabelauf mit einer klaren Freigabedokumentation unterstützen?
MAXTOR METAL bietet zeichnungsgerechte Messer und QS-Rückverfolgbarkeitsdokumentationen.
Operation and maintenance
Einrichtung, Spalteinstellung, Einlaufphase
Selbst eine perfekte Instandsetzung kann durch einen fehlerhaften Neustart zunichte gemacht werden. Betrachten Sie die Einrichtung als kontrollierten Prozess und sichern Sie die Konstanz des Schneidspalts als zu überwachendes Merkmal:
- Isolieren und überprüfen Sie die Spannungsfreiheit vor allen manuellen Prüfungen; nutzen Sie die PUWER-konformen Verfahren Ihres Standorts.
- Stellen Sie den Schneidspalt nach der OEM-Methode ein; überprüfen Sie ihn an mehreren Punkten über die Breite und über eine vollständige Umdrehung.
- Fahren Sie das System zunächst unter konservativen Bedingungen ein und steigern Sie die Leistung, während Sie Schwingungen und Schnittqualität überwachen.
Überwachung von Verschleiß und Staubanteil
Die Verschleißüberwachung sollte KPI-geführt sein:
- Überwachen Sie Feingut-/Staubanteil und Fadenbildung als Frühwarnindikatoren.
- Zeichnen Sie Schwingungs- und Lagertemperaturtrends auf; plötzliche Änderungen korrelieren häufig mit Passungsverlust oder Unwucht.
- Korrelieren Sie Qualitätsveränderungen mit der Zeit seit dem letzten Nachschliff, nicht nur mit der Kalenderzeit.
Nachschliffgrenzen und Wartungsintervalle
Definieren Sie Grenzen, damit Entscheidungen getroffen werden, bevor die Qualität einbricht:
- maximal zulässige Nachschliffe, bevor die Geometrieabweichung unzulässig wird,
- minimale verbleibende Zahnform (oder ein Gut/Ausschuss-Lehrenansatz),
- Schwellenwerte für den Zustand der Wellenzapfen, die eine Reparatur anstelle eines “weiteren leichten Nachschliffs” auslösen.
Eine einfache Regel hilft: Wenn Sie mit immer engeren Spalteinstellungen kompensieren müssen, um die Granulatqualität zu halten, verbrauchen Sie bereits Ihre Sicherheitsreserve.
Fazit
References and standards check
- ISO. ISO 21940-11:2016 Mechanische Schwingungen — Auswuchten von Rotoren — Teil 11: Verfahren und Toleranzen für Rotoren mit starrkörperähnlichem Verhalten. https://www.iso.org/standard/54074.html
- ISO. ISO 21940-12:2016 Mechanische Schwingungen — Auswuchten von Rotoren — Teil 12: Verfahren und Toleranzen für Rotoren mit elastischem Verhalten. https://www.iso.org/standard/50429.html
- HSE (UK). PUWER-Übersicht. https://www.hse.gov.uk/work-equipment-machinery/puwer-overview.htm
- UK-Gesetzgebung. PUWER Vorschrift 11: Gefährliche Maschinenteile. https://www.legislation.gov.uk/uksi/1998/2306/regulation/11
- Kunststofftechnik. Solve Seven Common Pelletizing Problems (2012). https://www.ptonline.com/articles/solve-seven-common-pelletizing-problems
- ASTM. ASTM D1921: Standard Test Methods for Particle Size (Sieve Analysis) of Plastic Materials. https://www.astm.org/d1921-18.html
- ISO. ISO 12100:2010 Safety of machinery — General principles for design — Risk assessment and risk reduction. https://www.iso.org/standard/51528.html
- ISO. ISO 14120:2015 Safety of machinery — Guards — General requirements for the design and construction of fixed and movable guards. https://www.iso.org/obp/ui/
- OSHA. 29 CFR 1910.212 General requirements for all machines (machine guarding). http://www.osha.gov/laws-regs/regulations/standardnumber/1910/1910.212
Standards checked on: 2026-03-29.
The quickest way to stabilise cut quality and reduce cost/tonne is to stop treating rotor refurbishment as a black box. Lock down a small set of acceptance numbers and records: geometry and runout checks, surface finish evidence at functional fits, coating verification where used, and a balancing report that makes ISO 21940 more than a name on an invoice.
Next steps: formalise your PO tolerances, standardise the data pack you require, and run a controlled first-article trial with sign-off criteria you can repeat.
 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean