Éviter les granulés agglomérés grâce à l'optimisation des angles de coupe
Introduction Clustered pellets—twins, triplets, and fused agglomerates—waste throughput, jam dryers and classifiers, and jeopardize customer quality claims. In underwater and die-face pelletizing, most clustering traces back to pellets leaving the die too hot or tacky, insufficient or unstable quench, or imperfect severance at the die face. Blade geometry sits at the heart of clean severance: […]
Comment choisir les couteaux de granulation à chaud pour le PE/PP refroidi par air
Selecting the right hot face pelletizing blades for air-cooled PE/PP isn’t just about material names on a quote. The right choice directly lowers tails and fines, stabilizes cut quality across shifts, and keeps uptime predictable so your total cost of ownership (TCO) tracks to plan. This guide shows you how to specify blade substrate, hardness, […]
Couteaux de granulateur résistants à l'abrasion pour les résines renforcées de fibres de verre
Introduction Les fibres de verre transforment un flux de polyoléfine ordinaire en une suspension abrasive. Chaque brin coupé se comporte comme une lime microscopique, accélérant l'arrondi des arêtes des lames et creusant de légères rainures dans la face de la filière. Le résultat ? Une augmentation des fines et des queues de coupe, des vibrations croissantes et des remplacements ou réaffûtages de lames plus fréquents. Dans la granulation en tête de filière / sous anneau d'eau (sous-marine) du PP/PE avec […]
Prolongation de la durée de vie des couteaux de granulateur : gestes de maintenance pour réduire les temps d'arrêt
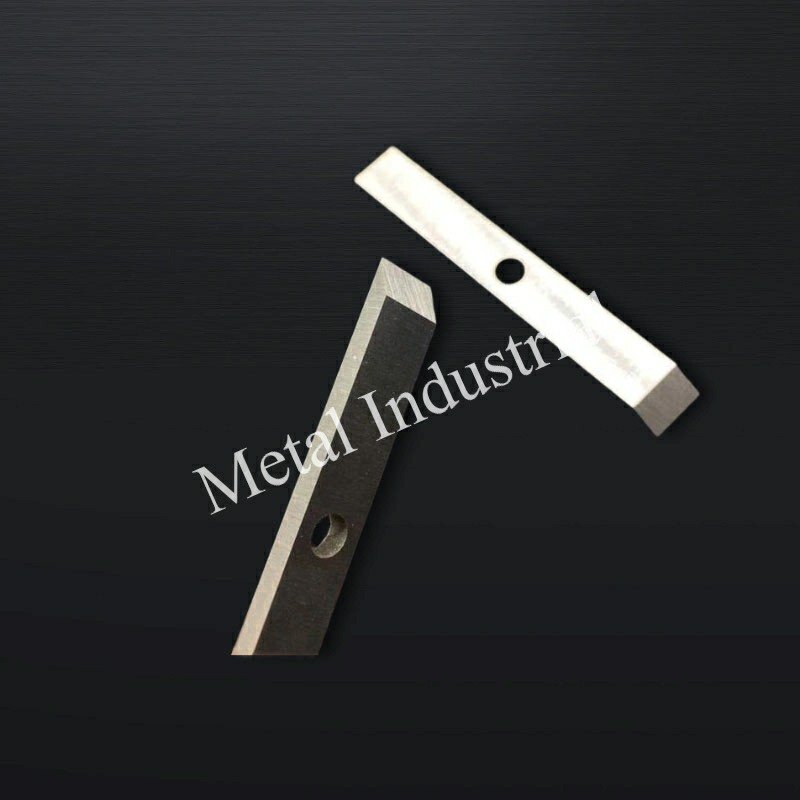
Par Tommy Tang, ingénieur technico-commercial senior (Nanjing METAL). 12 ans d'expérience dans l'assistance pour les applications de lames de granulation et de réduction de taille. Certifications : CSE, CME, Six Sigma Green Belt, PMP. Remarque sur le périmètre et la validation : les plages numériques de ce guide sont des points de départ typiques utilisés dans la pratique en usine. Respectez toujours en priorité le manuel de votre équipementier (OEM) et les consignes de sécurité du site, puis confirmez les consignes finales avec le […]
Comment les couteaux de granulateur sur mesure passent de la CAO à la production
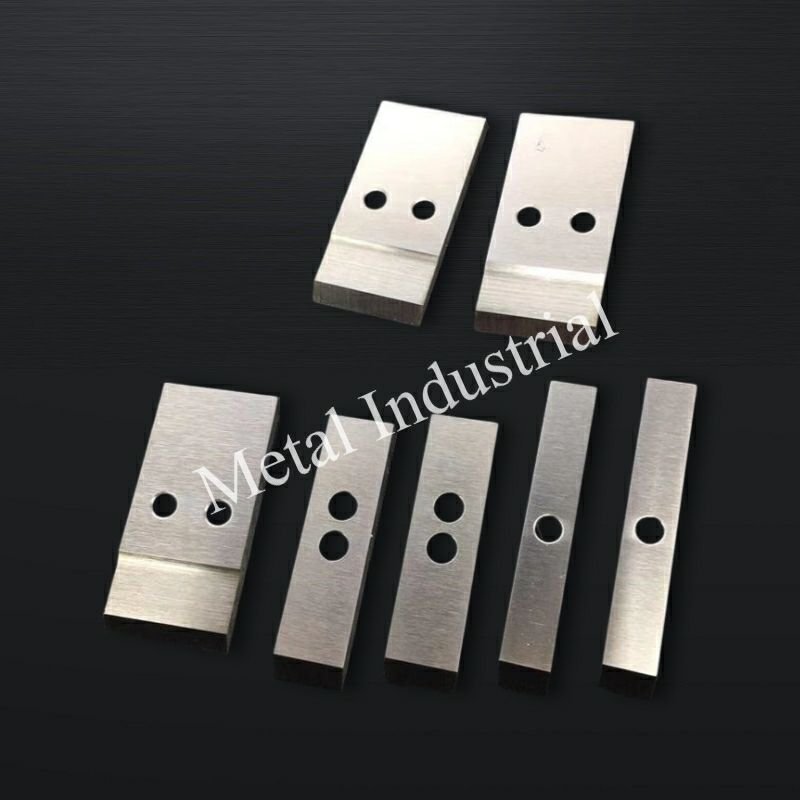
Les couteaux de granulation sur mesure pour la coupe sous eau (anneau d'eau/en tête de filière) ne deviennent pas prêts pour la production par hasard. Ils y parviennent grâce à une chaîne rigoureuse : conception CAO → réalité DFM → fabrication maîtrisée → AQ auditable → validation du rodage sur votre ligne. Dans ce guide, vous découvrirez comment la géométrie, les matériaux, la rectification de précision et la documentation s'associent pour raccourcir le rodage et prolonger […]
Dépannage des queues de granulés : 5 solutions pratiques et efficaces
Ce guide s'adresse aux responsables exploitant des granulateurs à anneau d'eau PE/PP (coupe à chaud en tête de filière) qui recherchent des granulés nets, un débit stable et une haute disponibilité. Si vous constatez des queues de coupe, des fines, du chaînage/agglomérats, une coupe instable ou un contact bruyant, appliquez les cinq solutions ci-dessous pour agir rapidement et sans tâtonner. Cartographie rapide des symptômes : queues de coupe (refroidissement insuffisant, couteaux émoussés/mal réglés, filière rainurée), fines (impact/recyclage excessif, […]
Réduisez les queues et les fines avec les couteaux de granulateur à revêtement PVD
Tails and fines are the twin enemies of pellet quality on PE/PP water‑ring (die‑face hot‑cut) lines. Tails start at the die face when the cut isn’t clean—often because of a worn edge, grooved die face, poor alignment, or off‑spec water conditions. Those tails then break off in the dryer, turning into fines and dust that […]
Comment choisir les couteaux de granulateur à anneau d'eau pour les lignes PE/PP
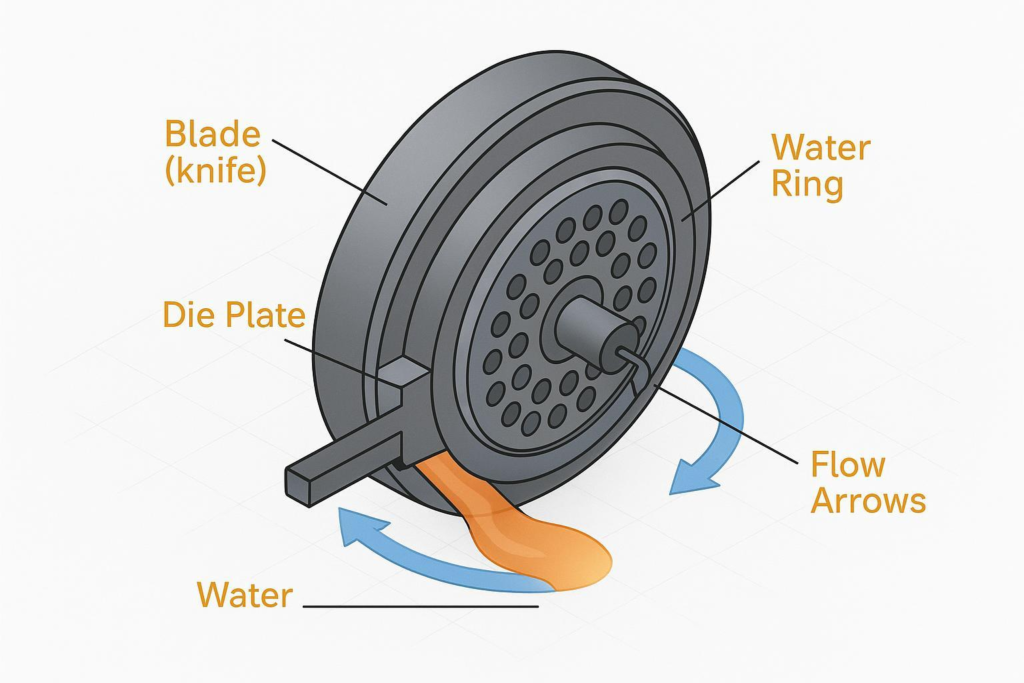
La qualité des granulés, le taux de disponibilité et le coût total par tonne déterminent si une ligne à anneau d'eau (coupe à chaud en tête de filière) est réellement performante. Pour le PE/PP, le matériau de la lame, son revêtement, sa géométrie d'arête et ses tolérances dimensionnelles interagissent avec l'état de la filière, la stabilité de la boucle d'eau et la vitesse de la lame. Une erreur sur l'un de ces paramètres entraîne des queues de coupe, des fines, une longueur de coupe irrégulière ou des arrêts évitables. […]
Les meilleurs couteaux de granulateur de masterbatch pour les systèmes à jonc et sous l'eau
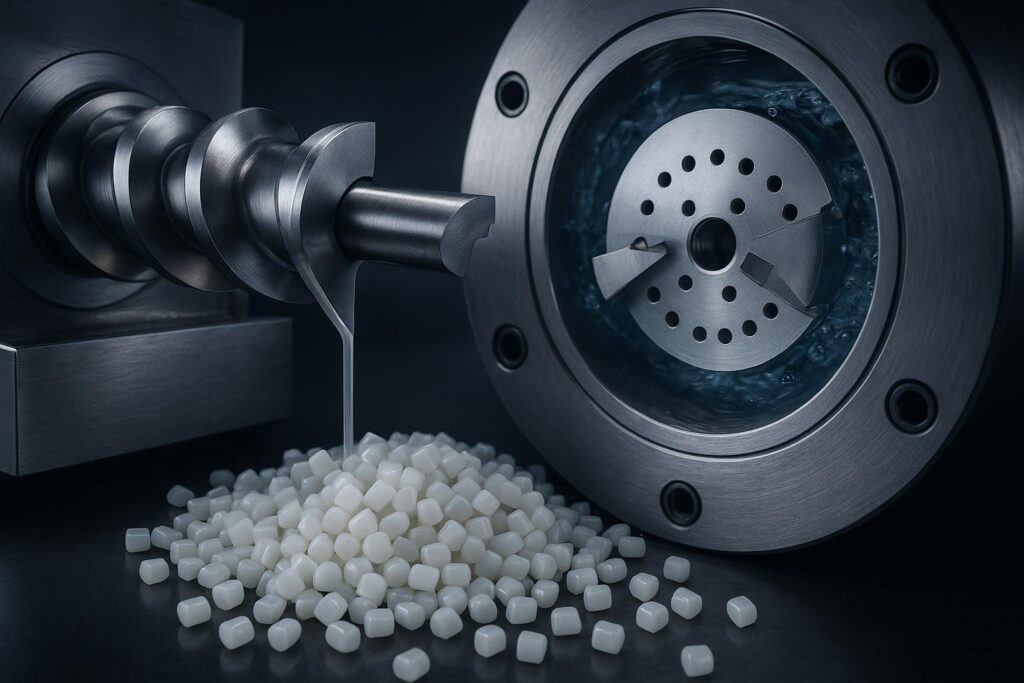
Le choix des lames est l'un des leviers les plus rapides à actionner pour améliorer l'homogénéité des granulés, le taux de disponibilité et le coût global. Dans la granulation de joncs, l'enjeu repose sur la géométrie hélicoïdale en ciseau, le jeu entre rotor et contre-lame, et la vitesse à laquelle l'usure altère cet écartement. Dans la granulation sous eau (tête de filière/anneau d'eau), il s'agit de maintenir une coupe nette et stable grâce à un contact de couteau maîtrisé […]
Optimisation du tranchant des couteaux de granulateur pour obtenir une taille de granulés uniforme
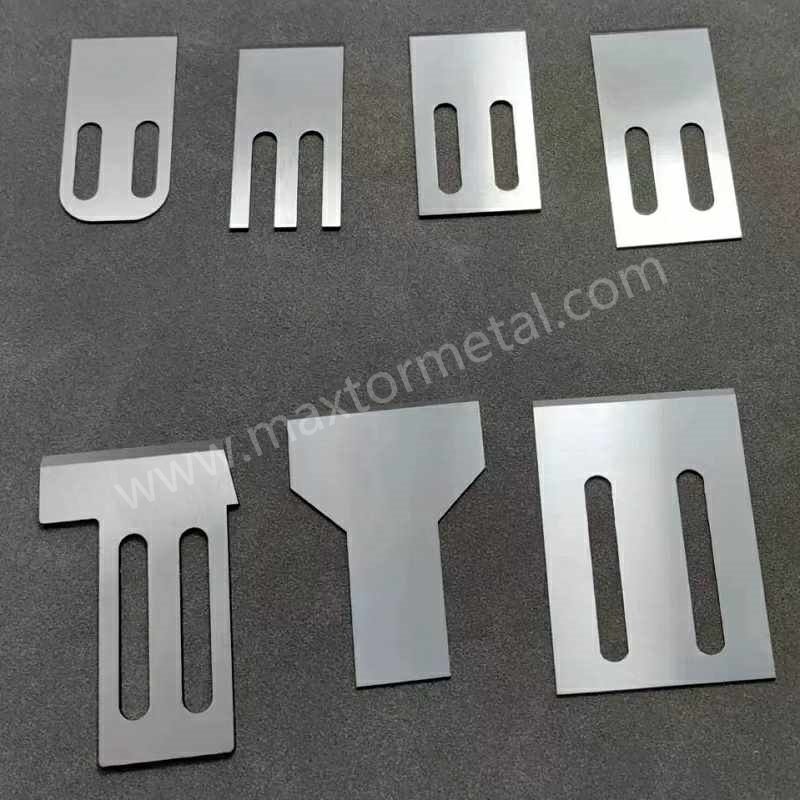
Une granulométrie uniforme n'est pas seulement un objectif esthétique : elle garantit la stabilité des procédés en aval, l'efficacité du séchage, la précision du dosage et la qualité perçue du produit. Le levier le plus rapide que vous contrôlez sur la ligne est le tranchant des lames, mais il ne donne des résultats constants que s'il est associé à la bonne fenêtre de procédé : vitesse de ligne, vitesse de rotation du couteau, refroidissement et état de la filière. Ce guide […]
 English
 Spanish
 Italian
 French
 Portuguese
 Russian
 German
 Arabic
 Hindi
 Vietnamese
 Indonesian
 Japanese
 Korean